
Capabilité binomiale
L'analyse de capabilité binomiale mesure la performance d'un procédé lorsque chaque unité contrôlée a exactement deux issues possibles, généralement classées conforme ou non conforme, réussite ou échec, défectueuse ou non défectueuse. Elle évalue la proportion d'unités défectueuses produites par le procédé et détermine si cette proportion est assez faible pour atteindre un objectif ou une spécification de qualité défini.
Dernière révision
Point clé
L'analyse de capabilité binomiale mesure la performance d'un procédé lorsque chaque unité contrôlée a exactement deux issues possibles, comme conforme ou non conforme, et si le taux de défauts atteint une cible.
Sur cette page
Qu'est-ce que la capabilité binomiale ?
L'analyse de capabilité binomiale mesure la performance d'un procédé lorsque chaque unité contrôlée a exactement deux issues possibles, généralement classées conforme ou non conforme, réussite ou échec, défectueuse ou non défectueuse. Elle évalue la proportion d'unités défectueuses produites par le procédé et détermine si cette proportion est assez faible pour atteindre un objectif ou une spécification de qualité défini.
Ce type d'analyse de capabilité repose sur la distribution binomiale, qui modélise mathématiquement la probabilité d'obtenir un nombre fixe de succès (ou d'échecs) dans une série d'essais indépendants. Les principaux indicateurs de performance fournis sont la proportion de défectueux, les parties par million (PPM) défectueuses et le niveau sigma équivalent , qui donnent une mesure claire et normalisée de l'écart entre le procédé et le zéro défaut.
Définition simple : une analyse de capabilité pour des données réussite/échec : elle mesure la proportion de votre production qui est défectueuse et indique si ce taux répond à votre norme de qualité, exprimée en PPM et en niveau sigma.
Quand utiliser la capabilité binomiale ?
- À utiliser lorsque chaque unité contrôlée est classée dans exactement deux catégories : réussite/échec, bon/mauvais, conforme/non conforme ou présent/absent.
- À utiliser lorsque vous surveillez au fil du temps la proportion ou le pourcentage d'unités défectueuses produites par un procédé.
- À utiliser lorsqu'un nombre fixe d'unités est contrôlé dans chaque sous-groupe, ou lorsque la taille de sous-groupe varie et est enregistrée séparément.
- À utiliser lorsque le résultat de chaque unité est indépendant de celui des autres unités : le résultat d'un contrôle ne doit pas influencer le suivant.
- À utiliser lorsque vous disposez d'une proportion maximale admissible de défectueux définie pour évaluer la performance.
Recommandations pour bien utiliser la capabilité binomiale
- Vérifiez que chaque unité est bien classée de façon indépendante comme défectueuse ou non défectueuse : des unités corrélées, issues du même lot ou du même opérateur, violent l'hypothèse binomiale et gonflent ou réduisent les estimations de capabilité.
- Assurez-vous que le procédé est stable et sous contrôle statistique avant d'interpréter la capabilité : vérifiez d'abord la stabilité avec une carte P ou une carte P' de Laney.
- Recueillez les données d'au moins 25 sous-groupes pour obtenir une estimation fiable et stable de la proportion de défectueux du procédé.
- La taille de sous-groupe doit être suffisamment grande pour que chaque sous-groupe contienne probablement quelques unités défectueuses : des sous-groupes extrêmement petits avec un taux de défauts très faible donnent des estimations instables.
- Les principaux résultats sont la proportion de défectueux, le PPM défectueux et le niveau sigma du procédé : comparez-les à votre objectif qualité ou à l'exigence du client plutôt qu'aux repères habituels de Cp/Cpk.
- Si une surdispersion est détectée (plus de variation que ne le prévoit le modèle binomial), envisagez d'utiliser la carte P' de Laney pour surveiller la stabilité et admettez que le modèle binomial peut ne pas décrire parfaitement le procédé.
Alternatives : quand ne pas utiliser la capabilité binomiale
Situation
À utiliser à la place
Une même unité peut présenter plusieurs défauts (pas seulement réussite/échec)
Analyse de capabilité de Poisson
Les données sont des valeurs mesurées continues
Analyse de capabilité normale, non normale ou non paramétrique
La réponse comporte plus de deux catégories
Analyse logistique nominale ou ordinale
Les tailles de sous-groupe sont très petites avec un taux de défauts proche de zéro
Recueillez des sous-groupes plus grands avant de lancer l'analyse de capabilité
Besoin de séparer les sources de variation intra et inter
Capability Six Pack (Between/Within)
Exemple de capabilité binomiale
Le responsable d'un centre d'appels veut déterminer si le procédé de réponse aux appels est maîtrisé. Il relève le nombre total d'appels entrants et le nombre d'appels sans réponse pendant 21 jours. Les étapes suivantes ont été suivies :
- Les données nécessaires ont été recueillies.
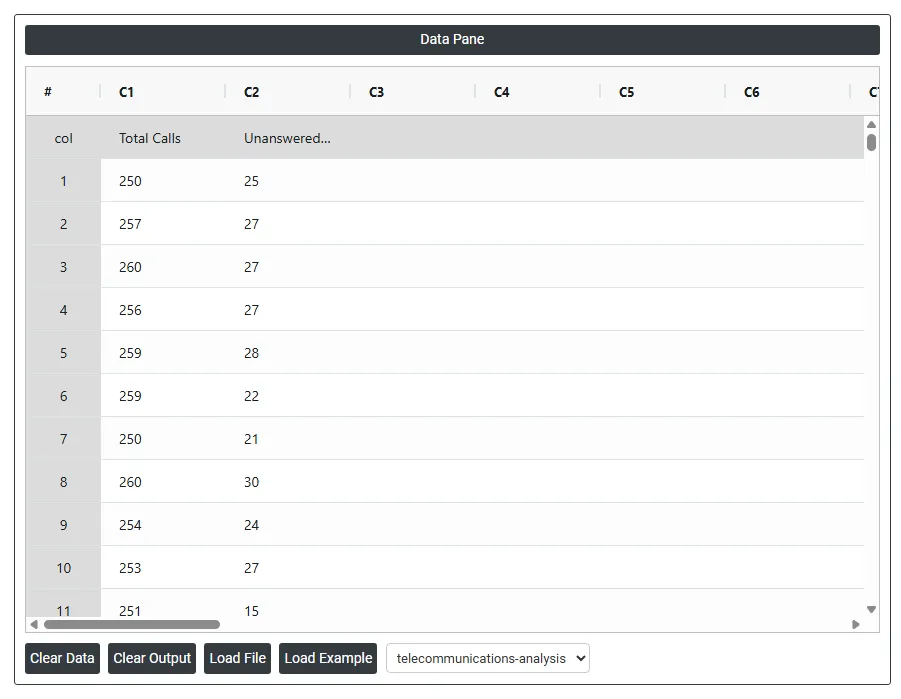
- Analysez ensuite les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
- Pour trouver Binomial Capability, choisissez Statistical module> Process Capability>Binomial Capability.
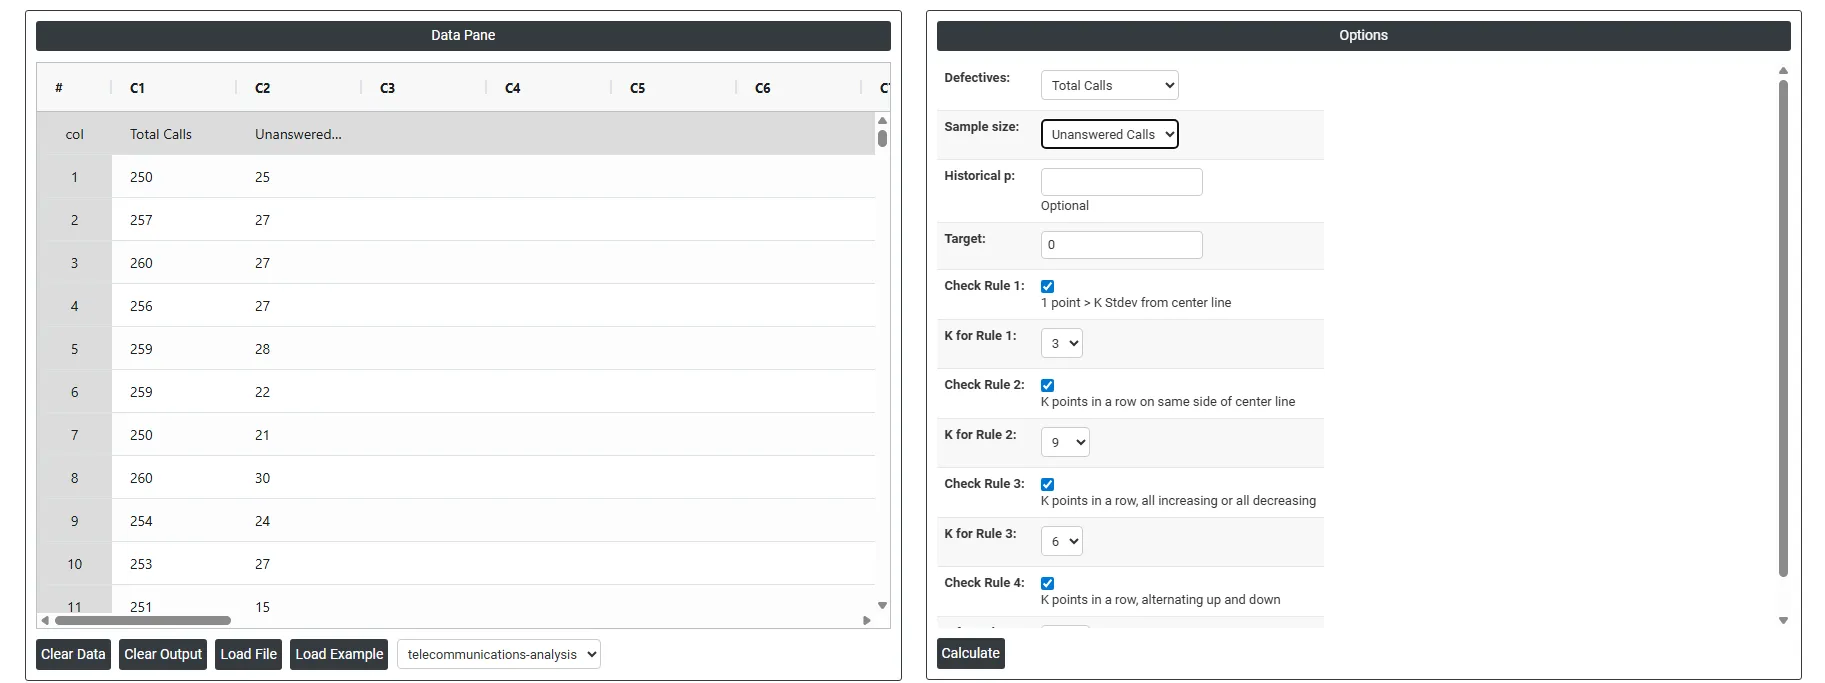
- Dans l'outil, saisissez les données et les autres paramètres comme suit :
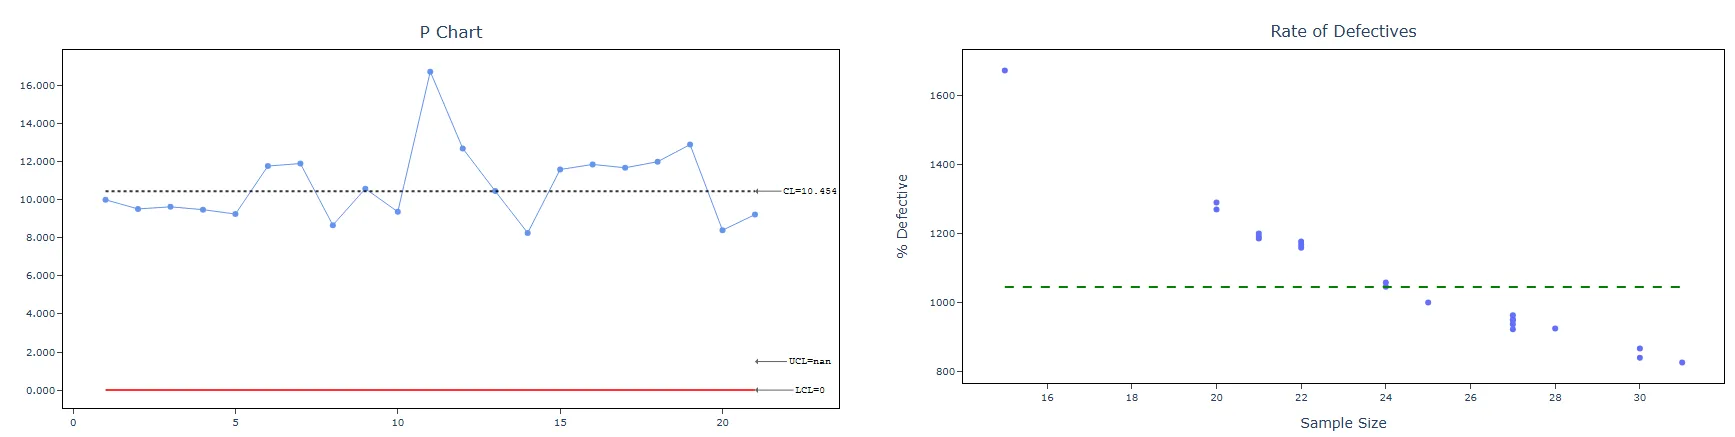
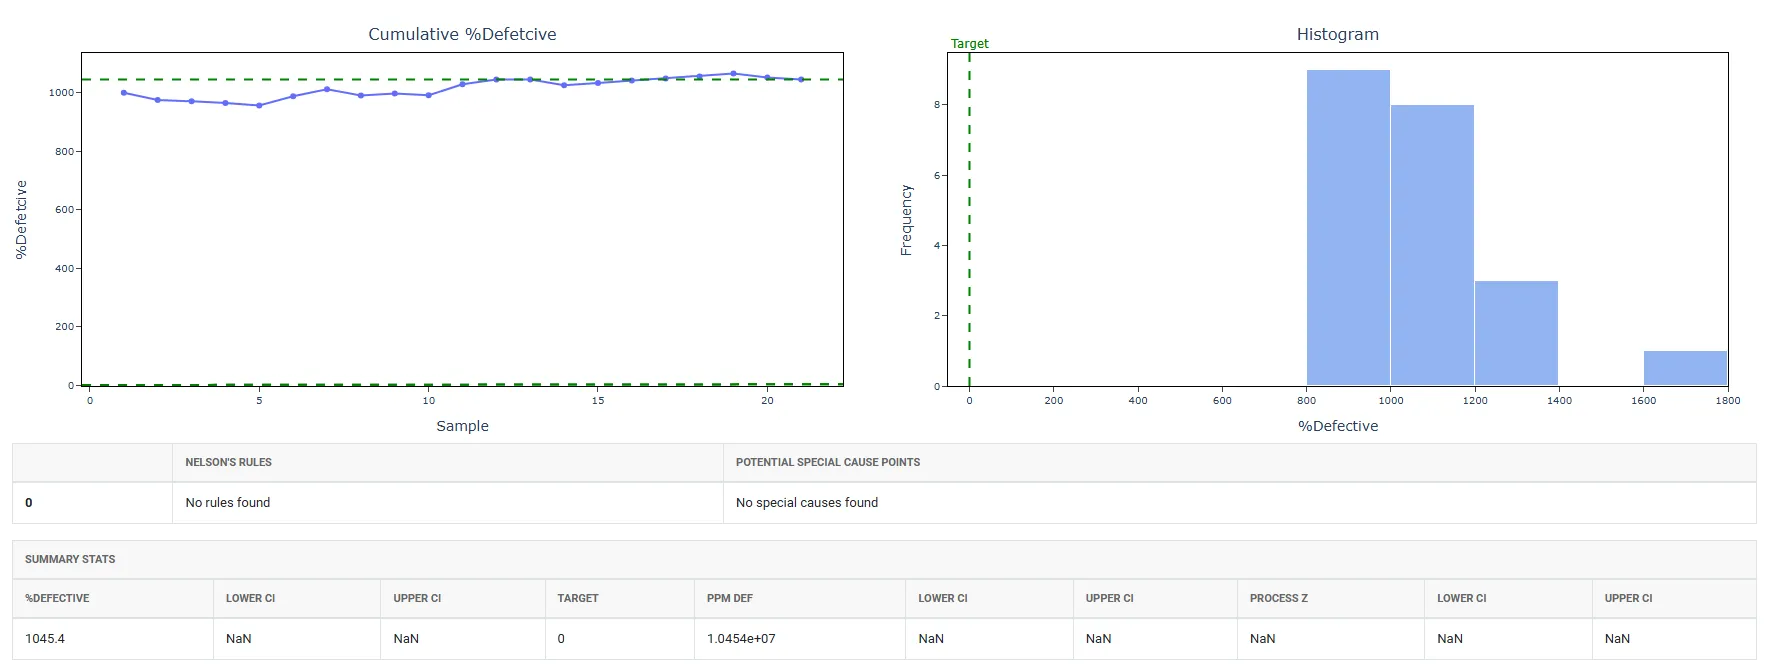
- Après exécution de l'outil, les résultats obtenus sont les suivants :
Comment réaliser une capabilité binomiale
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Process Capability >Binomial Capability .
- Ensuite, saisissez les données manuellement, ou copiez (Ctrl+C) l'ensemble des données d'une feuille Excel et collez-les (Ctrl+V) ici.
- Renseignez les options requises.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Sur le tableau de bord de Binomial Capability, la fenêtre est divisée en deux parties.
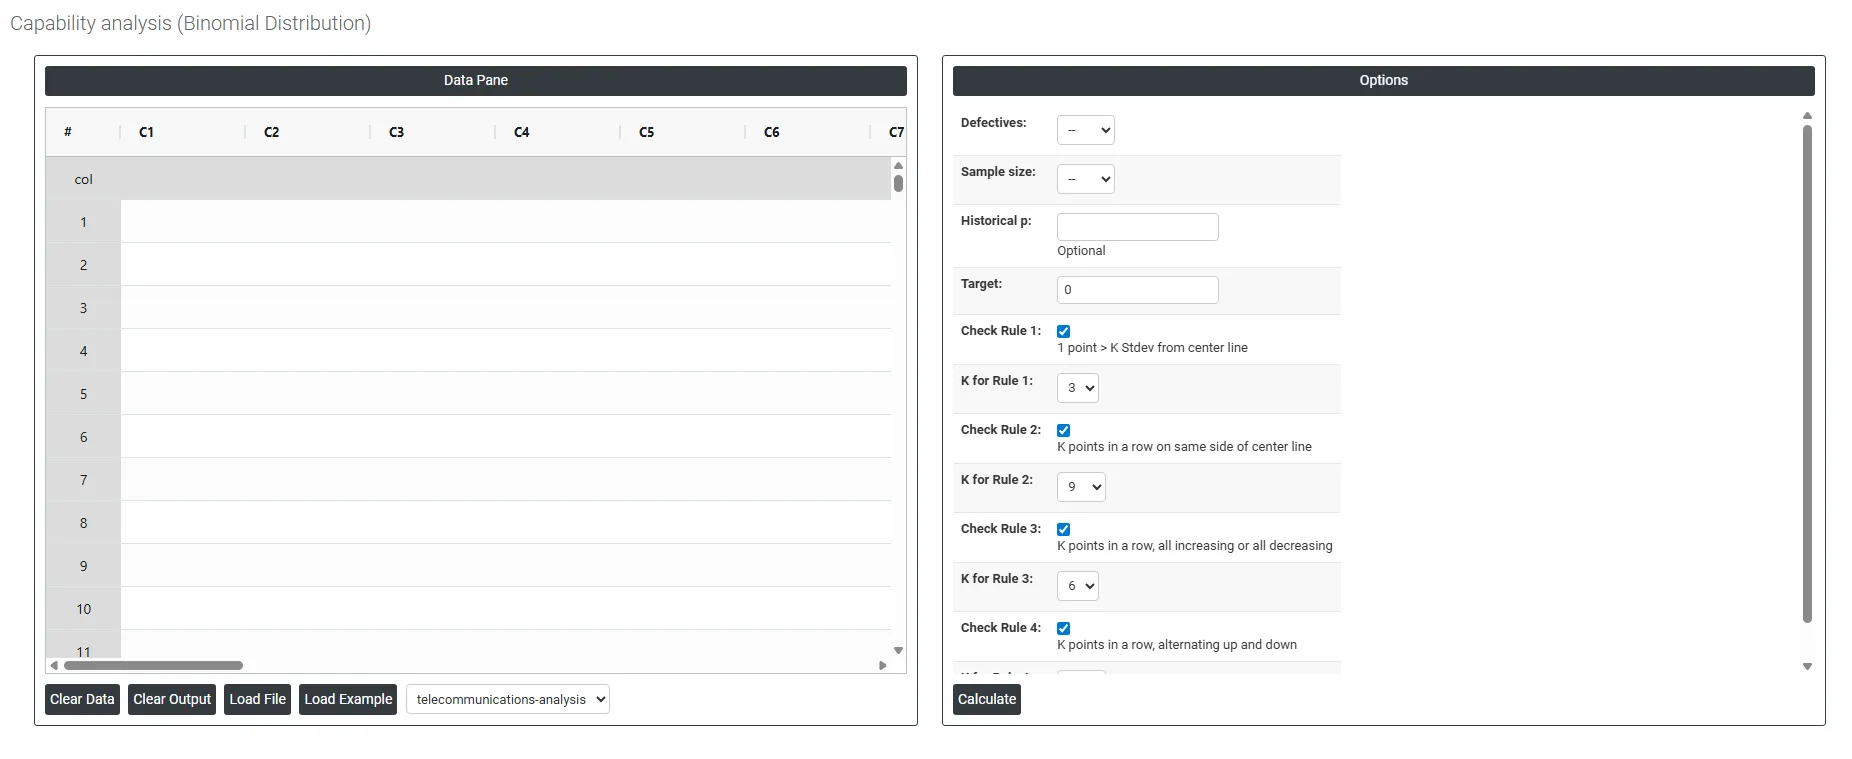
La partie gauche contient le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement, ou vous pouvez copier (Ctrl+C) l'ensemble des données d'une feuille Excel et les coller (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File : permet de charger directement des données Excel.
La partie droite contient de nombreuses options, décrites ci-dessous :
- Defectives : sélectionnez la colonne contenant le nombre d'unités défectueuses trouvées dans chaque sous-groupe ou période de contrôle, par exemple le nombre d'appels sans réponse, de pièces rejetées ou d'unités en échec enregistré par période. Chaque valeur de cette colonne représente le nombre total d'unités classées défectueuses sur le total contrôlé. C'est l'entrée principale utilisée par l'analyse pour estimer la proportion de défectueux produite par le procédé.
- Sample Size : sélectionnez la colonne contenant le nombre total d'unités contrôlées dans chaque sous-groupe ou période, par exemple le nombre total d'appels reçus, de pièces produites ou d'unités examinées par période. La proportion de défectueux est calculée en divisant le nombre de défectueux par l'effectif de l'échantillon de chaque sous-groupe. Si l'effectif de l'échantillon est identique pour tous les sous-groupes, vous pouvez saisir directement une valeur constante au lieu de sélectionner une colonne.
- Historical p : facultatif. La lettre p représente la proportion de défectueux connue ou établie historiquement pour le procédé, par exemple 0.05, soit 5 % d'unités habituellement défectueuses. Si une proportion de référence fiable a été déterminée lors d'une étude à long terme antérieure ou à partir d'un enregistrement de procédé validé, saisissez-la ici. Lorsqu'elle est renseignée, l'analyse utilise directement cette valeur pour calculer les statistiques de capabilité et les limites de contrôle, au lieu de l'estimer à partir des seules données actuelles, ce qui donne des résultats plus stables et plus cohérents, reflétant la performance réelle du procédé à long terme. Laissez vide pour que l'analyse estime p à partir du jeu de données actuel.
- Target : la proportion de défectueux souhaitée ou idéale que le procédé doit atteindre ; par exemple, saisir 0.02 fixe un objectif de 2 % d'unités défectueuses au maximum. Lorsqu'elle est renseignée, cette valeur sert de repère de performance dans les résultats et s'affiche comme ligne de référence sur le graphique de capabilité, ce qui permet de voir facilement l'écart entre la performance actuelle du procédé et l'objectif de qualité visé.
- Check Rule 1: 1 point > K Stdev from center line : le test 1 est essentiel pour repérer les sous-groupes qui s'écartent nettement des autres ; c'est un outil universellement reconnu pour détecter les situations hors contrôle. Pour accroître la sensibilité et détecter de plus petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1, ce qui renforce l'efficacité des cartes de contrôle.
- Check Rule 2: K points in a row on same side of center line : le test 2 détecte les changements de centrage ou de variation du procédé. Pour surveiller de petits décalages du procédé, il peut être utilisé conjointement avec le test 1 afin d'accroître la sensibilité des cartes de contrôle.
- Check Rule 3: K points in a row, all increasing or all decreasing : le test 3 est conçu pour repérer les tendances dans un procédé. Il recherche plus précisément une longue séquence de points consécutifs dont la valeur augmente ou diminue de façon constante, signe d'une tendance sous-jacente possible dans le comportement du procédé.
- Check Rule 4: K points in a row, alternating up and down : le test 4 est conçu pour repérer des variations systématiques dans un procédé. Idéalement, le motif de variation d'un procédé devrait être aléatoire. Toutefois, si un point échoue au test 4, la variation n'est peut-être pas aléatoire et suit un motif prévisible.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side) : le test 5 détecte de petits décalages du procédé.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side) :le test 6 détecte de petits décalages du procédé.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side) :le test 7 repère des motifs de variation qui peuvent être interprétés à tort comme la preuve d'une bonne maîtrise. Ce test détecte des limites de contrôle trop larges, souvent dues à des données stratifiées. Des données stratifiées apparaissent lorsqu'une source systématique de variation existe au sein de chaque sous-groupe, ce qui fait paraître les limites de contrôle plus larges qu'elles ne devraient l'être.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side) :le test 8 détecte un motif de mélange. Dans un motif de mélange, les points tendent à s'éloigner de la ligne centrale et à se situer près des limites de contrôle.
Questions fréquentes
Qu'est-ce que l'analyse de capabilité binomiale ?
L'analyse de capabilité binomiale mesure la performance d'un procédé lorsque chaque unité contrôlée a exactement deux issues, comme réussite/échec ou défectueuse/non défectueuse. Fondée sur la distribution binomiale, elle estime la proportion de défectueux et la présente sous forme de proportion de défectueux, de parties par million (PPM) défectueuses et de niveau sigma équivalent, à comparer à un objectif de qualité.
Quand utiliser la capabilité binomiale plutôt que la capabilité de Poisson ?
Utilisez la capabilité binomiale lorsque chaque unité est simplement classée défectueuse ou non. Si une même unité peut présenter plusieurs défauts, utilisez plutôt l'analyse de capabilité de Poisson. Pour des valeurs mesurées continues, utilisez l'analyse de capabilité normale, non normale ou non paramétrique, et pour des réponses à plus de deux catégories, l'analyse logistique nominale ou ordinale.
Quelles sont les hypothèses de l'analyse de capabilité binomiale ?
Le résultat de chaque unité doit être indépendant de celui des autres ; des unités corrélées issues du même lot ou du même opérateur violent donc l'hypothèse. Le procédé doit être stable et sous contrôle statistique, ce que l'on vérifie d'abord avec une carte P ou une carte P' de Laney. Recueillez au moins 25 sous-groupes, assez grands pour contenir probablement quelques défectueux.
Comment réaliser une capabilité binomiale dans Zometric Statistical Software ?
Choisissez Statistical Tool > Process Capability > Binomial Capability, puis saisissez ou collez les données. Sélectionnez la colonne Defectives et la colonne Sample Size, ou saisissez un effectif d'échantillon constant, saisissez éventuellement un Historical p et une proportion de défectueux Target, choisissez les tests de carte de contrôle à vérifier, puis cliquez sur Calculate.