
Capability Six Pack (inter/intra)
Le Capability Six Pack (inter/intra) est un rapport de capabilité complet, tenant sur une seule page, qui réunit six graphiques et indicateurs statistiques clés en une vue unique, pour une évaluation à la fois graphique et chiffrée de la capabilité du procédé. Il est conçu pour les procédés dont les mesures sont prélevées en sous-groupes collectés à intervalles espacés, et dont la variation issue de deux sources distinctes doit être évaluée séparément.
Dernière révision
Point clé
Le Capability Six Pack (inter/intra) est un rapport de capabilité d'une seule page qui réunit six graphiques et indicateurs statistiques en une vue, pour une évaluation graphique et chiffrée de la capabilité du procédé.
Sur cette page
- Qu'est-ce que le Capability Six Pack (inter/intra) ?
- Quand utiliser le Capability Six Pack (inter/intra) ?
- Recommandations pour bien utiliser le Capability Six Pack (inter/intra)
- Alternatives : quand ne pas utiliser le Capability Six Pack (inter/intra)
- Exemple de Capability Six Pack (inter/intra)
- Comment réaliser un Capability Six Pack (inter/intra)
Qu'est-ce que le Capability Six Pack (inter/intra) ?
Le Capability Six Pack (inter/intra) est un rapport de capabilité complet, tenant sur une seule page, qui réunit six graphiques et indicateurs statistiques clés en une vue unique, pour une évaluation à la fois graphique et chiffrée de la capabilité du procédé. Il est conçu pour les procédés dont les mesures sont prélevées en sous-groupes collectés à intervalles espacés, et dont la variation issue de deux sources distinctes doit être évaluée séparément.
La variation « inter » (between) désigne l'ampleur de la dérive des moyennes de sous-groupes d'une période à la suivante, tandis que la variation « intra » (within) désigne la dispersion des mesures à l'intérieur de chaque sous-groupe. En séparant et en présentant les deux, cette analyse révèle si le principal problème de capabilité vient de l'irrégularité entre les lots ou de la dispersion à l'intérieur de chaque lot, une distinction essentielle pour identifier et corriger correctement la cause racine.
Les six composants généralement inclus dans le rapport sont : une carte I-MR ou Xbar pour vérifier la stabilité du procédé, une carte R ou S pour la variation intra-sous-groupe, un histogramme de capabilité, une droite de probabilité normale, ainsi que les indices de capabilité intra-sous-groupe et inter/intra (globaux).
Définition simple : un rapport de capabilité d'une page qui présente ensemble les cartes de stabilité du procédé et les statistiques de capabilité, et sépare la variation en deux sources (intra-sous-groupe et inter-sous-groupes) afin de localiser précisément l'origine des problèmes de performance.
Quand utiliser le Capability Six Pack (inter/intra) ?
- À utiliser lorsque les données sont continues et recueillies en sous-groupes prélevés à intervalles discrets et espacés — par exemple une fois par poste, par lot ou par jour.
- À utiliser lorsque vous devez séparer et comparer la variation intra-sous-groupe et la variation inter-sous-groupes , par exemple pour comprendre si la dispersion ou la dérive du procédé est le problème principal.
- À utiliser lorsqu'il faut une synthèse de capabilité complète et prête à présenter qui réunit en un seul rapport les preuves de stabilité du procédé et les résultats de capabilité.
- À utiliser lorsque les indices de capabilité à court terme (intra) et à long terme (inter/intra) sont tous deux requis, car de nombreuses normes qualité et exigences de rapport client demandent les deux.
Recommandations pour bien utiliser le Capability Six Pack (inter/intra)
- Assurez-vous que le procédé est stable et sous maîtrise statistique avant d'interpréter les indices de capabilité — examinez d'abord les cartes de contrôle du Six Pack et traitez tout signal de hors-contrôle.
- Recueillez au moins 25 sous-groupes pour établir des limites de contrôle fiables et des estimations de capabilité stables pour les deux sources de variation.
- Vérifiez que les données sont approximativement normales à l'aide de la droite de probabilité du Six Pack — si la normalité n'est pas respectée, appliquez une transformation ou utilisez plutôt la capabilité non normale.
- Interprétez les Cp et Cpk intra-sous-groupe comme la capabilité potentielle à court terme — ce que le procédé pourrait atteindre si la dérive d'un sous-groupe à l'autre était éliminée.
- Interprétez les Pp et Ppk inter/intra comme la performance globale à long terme — ce que le procédé livre réellement en pratique, toutes sources de variation comprises.
- Un écart important entre les indices de capabilité intra et inter/intra révèle une variation notable d'un lot à l'autre ou d'une période à l'autre qu'il convient d'investiguer et de réduire.
Alternatives : quand ne pas utiliser le Capability Six Pack (inter/intra)
Situation
À utiliser à la place
Les données sont des mesures individuelles, sans sous-groupes
Capabilité I-MR
Une seule source de variation doit être présentée
Capabilité du procédé (distribution normale) (intra ou globale seulement)
Les données sont non normales et aucune transformation n'est disponible
Analyse de capabilité non normale ou non paramétrique
Les données sont des attributs (conforme/non conforme ou comptages)
Analyse de capabilité binomiale ou de Poisson
Les sous-groupes sont prélevés très fréquemment, sans dérive inter-sous-groupes attendue
Analyse de capabilité Xbar-R ou Xbar-S standard
Exemple de Capability Six Pack (inter/intra)
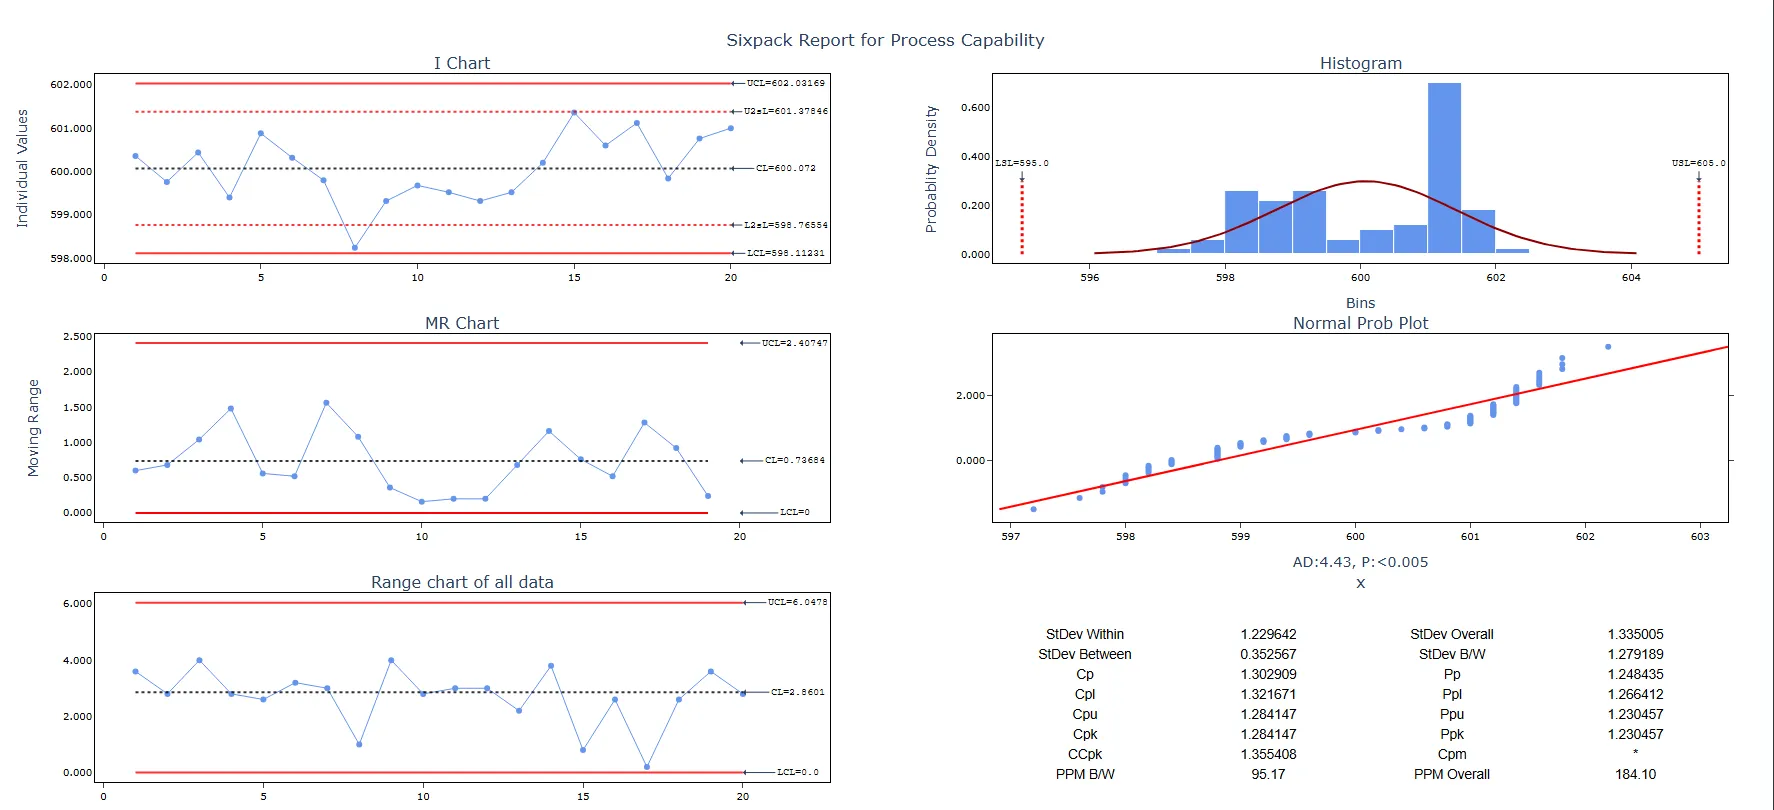
L'ingénieur qualité d'une usine de pièces automobiles évalue la capabilité du procédé de la machine qui fabrique des arbres à cames. Il recueille des données en sous-groupes de taille 5, toutes les 30 minutes, sur l'une des machines. Les limites de spécification de la longueur de l'arbre à cames sont une limite de spécification inférieure (LSL) de 595 mm, une cible (Target) de 600 mm et une limite de spécification supérieure (USL) de 605 mm. Pour vérifier les hypothèses nécessaires à l'analyse de capabilité normale et déterminer dans quelle mesure les longueurs d'arbres à cames respectent les exigences spécifiées, l'ingénieur réalise une analyse Six Pack de capabilité normale. Les étapes sont les suivantes :
- Recueillir les données nécessaires.
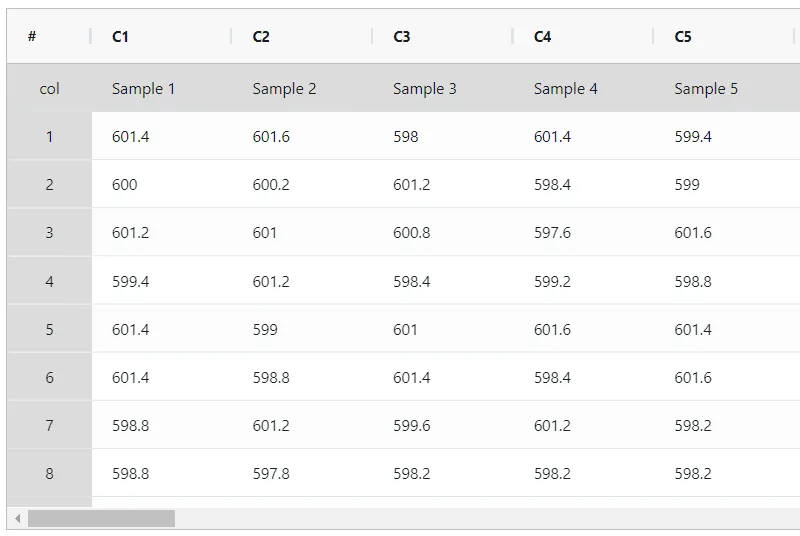
- Analysez ensuite les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
- Pour trouver le Capability Six Pack (inter/intra), choisissez Statistical module> Process Capability>Capability Six Pack Between/Within.
- Dans l'outil, saisissez les données ainsi que les autres paramètres comme suit :
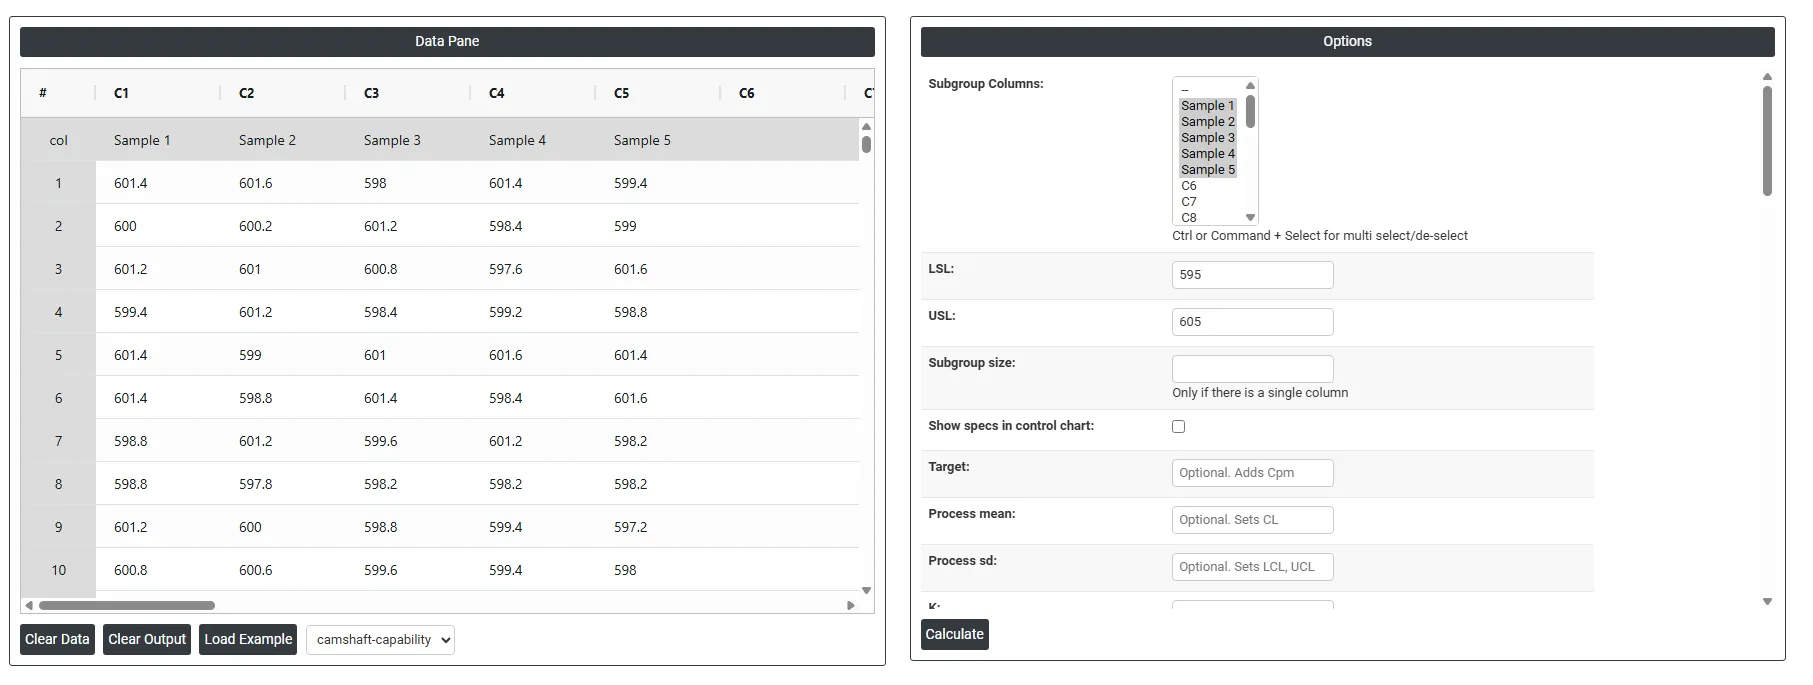
- Après exécution de l'outil, les résultats obtenus sont les suivants :

Comment réaliser un Capability Six Pack (inter/intra)
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Process Capability >Capability Six Pack Between/Within.
- Ensuite, saisissez les données manuellement, ou copiez (Ctrl+C) l'ensemble des données d'une feuille Excel et collez-les (Ctrl+V) ici.
- Ensuite, renseignez les paramètres souhaités tels que lsl, usl, target, K, etc.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Dans le tableau de bord du Capability Six Pack (inter/intra), la fenêtre est divisée en deux parties.
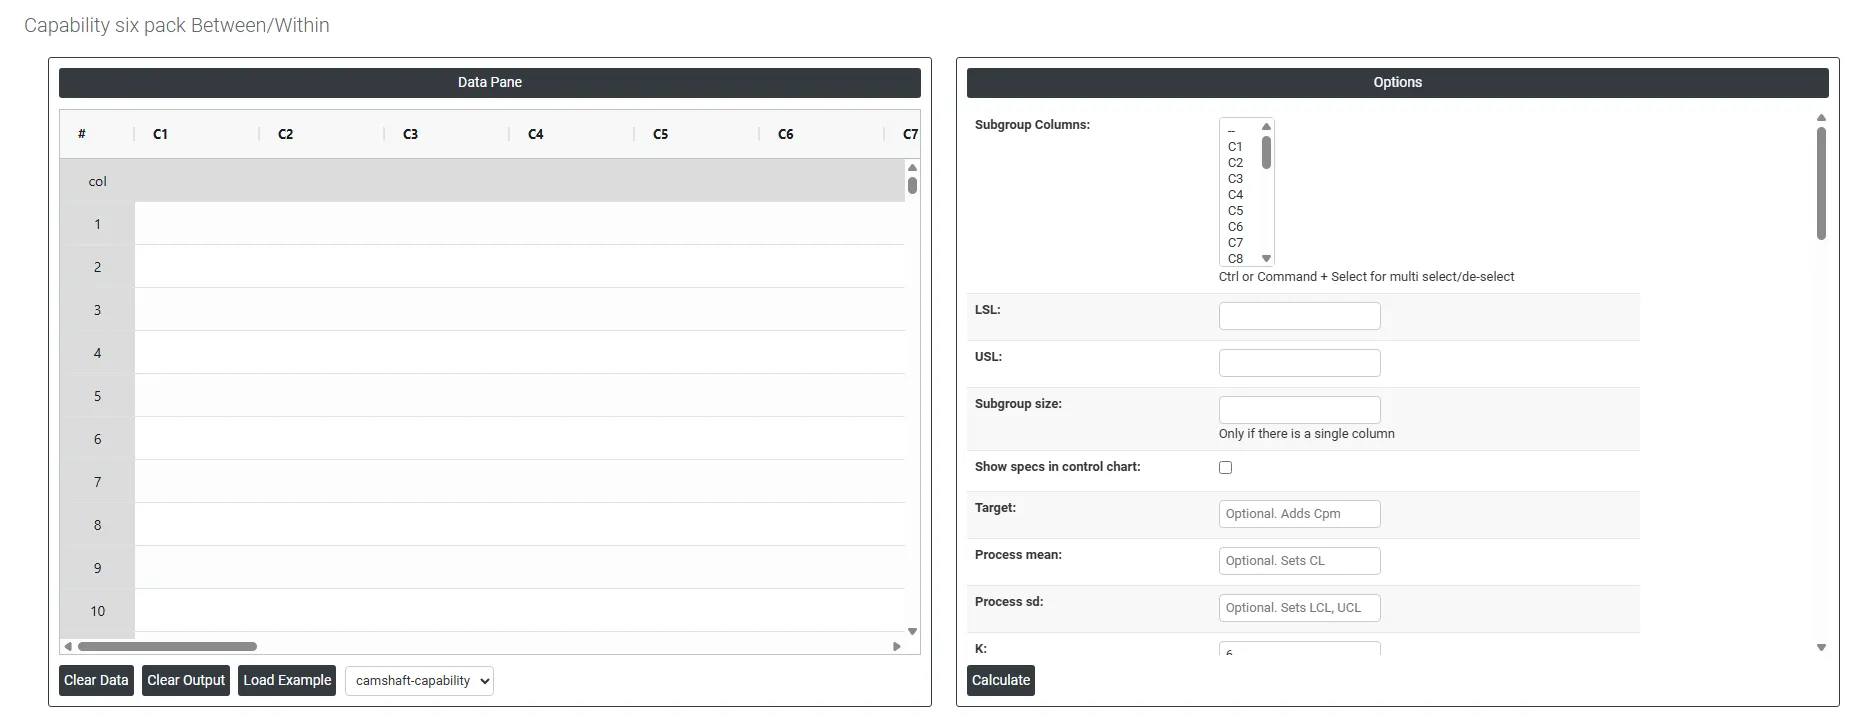
La partie gauche contient le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement, ou vous pouvez copier (Ctrl+C) l'ensemble des données d'une feuille Excel et les coller (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File : permet de charger directement les données Excel.
La partie droite contient de nombreuses options, décrites ci-dessous :
- Subgroup Columns Sélectionnez la ou les colonnes contenant vos données de mesure continues. Utilisez Ctrl ou Commande + clic pour sélectionner plusieurs colonnes. Chaque colonne représente généralement une position de mesure au sein d'un sous-groupe, ou bien toutes les colonnes ensemble forment le jeu de données complet à analyser.
- Lsl : en capabilité du procédé, LSL désigne la limite de spécification inférieure. C'est la borne ou le seuil inférieur fixé pour un paramètre ou une caractéristique donnés du procédé. Dans l'analyse de capabilité du procédé, la LSL sert à déterminer si un procédé est capable de produire dans la plage ou les spécifications visées.
- Usl : en capabilité du procédé, USL désigne la limite de spécification supérieure. Elle représente la borne ou le seuil supérieur fixé pour un paramètre ou une caractéristique donnés du procédé. Pendant l'analyse de capabilité du procédé, la USL sert à évaluer si un procédé est capable de produire dans la plage ou les spécifications visées.
- Subgroup Size Requis uniquement lorsque toutes les données sont dans une seule colonne. Saisissez le nombre fixe d'observations consécutives qui forment un sous-groupe. Par exemple, saisir 5 signifie que les lignes 1–5 forment le sous-groupe 1, les lignes 6–10 le sous-groupe 2, et ainsi de suite.
- Show specs in control chart : ajoute les limites de spécification à la carte de contrôle pour visualiser comment les mesures du procédé se situent par rapport aux exigences qualité. Cela aide à évaluer si le procédé reste dans les plages acceptables.
- Target : en capabilité du procédé, la cible désigne la valeur souhaitée ou idéale d'un paramètre ou d'une caractéristique donnés du procédé. Elle représente la valeur que le procédé doit atteindre ou autour de laquelle il doit se centrer. La cible repose souvent sur les spécifications de conception ou les exigences du client.
- Process mean : c'est la valeur moyenne d'un ensemble de mesures ou d'observations issues d'un procédé. Elle représente la tendance centrale des données du procédé dans le temps et constitue un indicateur clé de la performance du procédé. À défaut, Zometric Statistical Software calcule la ligne centrale à partir des données fournies.
- Process sd : c'est une mesure de la variabilité ou de la dispersion des données du procédé autour de la moyenne. Elle indique dans quelle mesure les points de données individuels du procédé s'écartent de la moyenne du procédé. Si vous la laissez vide, Zometric Statistical Software la calcule à partir des données fournies.
- K : le multiplicateur de tolérance des statistiques de capabilité : la dispersion du procédé est prise égale à K × sigma. La valeur par défaut est 6, la convention standard à 6 sigma.
- Sd estimation method :
- Average Moving Range : l'étendue mobile moyenne est la valeur moyenne de l'étendue de deux points consécutifs ou plus, généralement utilisée lorsque la taille de sous-groupe est de 1.
- Median Moving Range : l'étendue mobile médiane est la valeur centrale de l'étendue de deux points consécutifs ou plus, recommandée lorsque les données présentent des étendues extrêmes qui pourraient fausser l'étendue mobile.
- Sd estimation method Xbar :
- Pooled : l'écart-type groupé est la moyenne pondérée des variances des sous-groupes, les sous-groupes plus grands ayant un poids plus important dans l'estimation globale. Cette méthode donne une estimation plus exacte de l'écart-type lorsque le procédé est stable.
- Rbar : Rbar représente la moyenne des étendues intra-sous-groupes. La méthode Rbar est une estimation de l'écart-type très répandue, particulièrement efficace pour des tailles de sous-groupe de 2 à 8.
- Sbar :elle calcule l'écart-type moyen (Sbar) des sous-groupes pour surveiller la variabilité du procédé. Sbar est déterminant pour fixer les limites de contrôle de la carte S, en signalant les changements de dispersion des données dans le temps. Cette méthode garantit une évaluation cohérente et exacte de la variation du procédé dans les pratiques de maîtrise de la qualité.
- Use Unbiasing Constants for pooled sd : applique les constantes de correction du biais dans l'estimation de l'écart-type global.
- Length Moving Range Définit combien d'observations consécutives servent à calculer chaque valeur d'étendue mobile. La valeur par défaut est 2, ce qui signifie que chaque étendue mobile est la différence absolue entre deux mesures consécutives. Augmenter cette valeur donne une estimation plus lissée, mais réduit la sensibilité à la variation à court terme.
- Report Information Fields Les champs suivants renseignent l'en-tête du rapport Six Pack, et assurent une traçabilité et un contexte documentaire complets de l'étude. Aucun n'est obligatoire pour exécuter l'analyse, mais les renseigner produit un rapport professionnel, prêt pour l'audit.
- Company Name — le nom de l'organisation qui réalise l'étude
- Report Title — un titre descriptif indiquant l'objet de l'étude de capabilité
- Customer Name — le client ou utilisateur final pour lequel la pièce ou le procédé est qualifié
- Part Number — l'identifiant unique de la pièce ou du produit mesuré
- Part Name — le nom descriptif de la pièce ou du produit
- Variable — la caractéristique qualité précise mesurée (par ex. diamètre, épaisseur, dureté)
- Unit of Measure — l'unité de mesure utilisée (par ex. mm, kg, secondes, psi)
- Machine — la machine ou l'équipement utilisé pour produire les mesures
- Operation — l'étape ou l'opération précise du procédé évaluée
- Study Date — la date de réalisation de l'étude de capabilité
- Shift — le poste de production pendant lequel les données ont été recueillies
- Operator — la personne qui a conduit le procédé pendant la collecte des données
- Inspector — la personne qui a effectué les mesures ou les contrôles
- Gauge — l'instrument de mesure ou le calibre utilisé pour recueillir les données
- Reported By — la personne qui génère le rapport
- Prepared By — la personne qui a configuré et exécuté l'analyse
- Verified By — la personne qui a relu et vérifié les résultats
- Approved By — la personne habilitée qui approuve formellement le rapport
- Remarks — toute note, observation ou information de contexte supplémentaire utile à l'étude
- Check Rule 1: 1 point > K Stdev from center line : le test 1 est essentiel pour repérer les sous-groupes qui s'écartent nettement des autres, ce qui en fait un outil universellement reconnu pour détecter les situations hors contrôle. Pour accroître la sensibilité et détecter de plus petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1, ce qui renforce l'efficacité des cartes de contrôle.
- Check Rule 2: K points in a row on same side of center line : le test 2 détecte les changements de centrage ou de variation du procédé. Pour surveiller de petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1 afin d'accroître la sensibilité des cartes de contrôle.
- Check Rule 3: K points in a row, all increasing or all decreasing : le test 3 est conçu pour identifier les tendances au sein d'un procédé. Il recherche précisément une longue suite de points consécutifs dont la valeur augmente ou diminue systématiquement, signe d'une tendance sous-jacente possible dans le comportement du procédé.
- Check Rule 4: K points in a row, alternating up and down : le test 4 est conçu pour identifier les variations systématiques au sein d'un procédé. Idéalement, le motif de variation d'un procédé devrait être aléatoire. Toutefois, si un point échoue au test 4, la variation peut ne pas être aléatoire mais suivre un motif prévisible.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side) : le test 5 détecte les petits décalages du procédé.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side) :le test 6 détecte les petits décalages du procédé.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side) :le test 7 identifie des motifs de variation qui risquent d'être interprétés à tort comme la preuve d'une bonne maîtrise. Ce test détecte des limites de contrôle trop larges, souvent dues à des données stratifiées. Les données stratifiées apparaissent lorsqu'une source systématique de variation existe au sein de chaque sous-groupe, ce qui fait paraître les limites de contrôle plus larges qu'elles ne devraient l'être.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side) :le test 8 détecte un motif de mélange. Dans un motif de mélange, les points tendent à s'éloigner de la ligne centrale et à se situer près des limites de contrôle.
Questions fréquentes
Que comprend un Capability Six Pack inter/intra ?
C'est un rapport de capabilité d'une page qui combine six composants : une carte I-MR ou Xbar pour la stabilité, une carte R ou S pour la variation intra-sous-groupe, un histogramme de capabilité, une droite de probabilité normale, ainsi que les indices de capabilité intra-sous-groupe et inter/intra (globaux). Il offre une évaluation graphique et chiffrée de la capabilité en une seule vue.
Quelle est la différence entre variation intra et inter dans un Six Pack ?
La variation inter est l'ampleur de la dérive des moyennes de sous-groupes d'une période à la suivante, tandis que la variation intra est la dispersion des mesures à l'intérieur de chaque sous-groupe. Les séparer montre si le principal problème de capabilité vient de l'irrégularité entre les lots ou de la dispersion à l'intérieur de chaque lot, ce qui est essentiel pour trouver la cause racine.
Comment interpréter Cpk et Ppk dans un Six Pack inter/intra ?
Les Cp et Cpk intra-sous-groupe indiquent la capabilité potentielle à court terme, ce que le procédé pourrait atteindre si la dérive d'un sous-groupe à l'autre était supprimée. Les Pp et Ppk inter/intra indiquent la performance à long terme, toutes sources de variation comprises. Un écart important entre eux révèle une variation notable d'un lot à l'autre ou d'une période à l'autre, à investiguer.
Combien de sous-groupes faut-il pour un Capability Six Pack ?
Recueillez au moins 25 sous-groupes pour établir des limites de contrôle fiables et des estimations de capabilité stables pour les deux sources de variation. Examinez d'abord les cartes de contrôle et traitez tout signal de hors-contrôle, puis confirmez la normalité approximative avec la droite de probabilité ; si la normalité n'est pas respectée, appliquez une transformation ou utilisez plutôt la capabilité non normale.