
Plan de surveillance (Control Plan)
Control Plan transforme une feuille de calcul à une ligne par caractéristique en plan de surveillance au format AIAG / IATF 16949, avec en-tête, phase et caractéristiques spéciales repérées. Il passe en revue chaque ligne pour détecter les lacunes d'audit courantes, comme l'absence de plan de réaction ou des instruments non validés, et recommande l'étude de l'instrument, la carte de contrôle et l'étude de capabilité avec sa cible. Utilisez-le en phase Control, au stade prototype ou préséries.
Dernière révision
Point clé
Un plan de surveillance liste, par caractéristique, spécification, mesure, échantillon, fréquence, méthode de maîtrise et plan de réaction ; cet outil le présente au format AIAG / IATF 16949 et en vérifie les lacunes.
Sur cette page
Objectif
Control Plan transforme une feuille de calcul à une ligne par caractéristique produit ou procédé en plan de surveillance au format AIAG / IATF 16949 usuel, passe en revue chaque ligne pour y repérer les lacunes que les auditeurs trouvent habituellement, et relie chaque caractéristique à l'étude de Zometric Statistical Software qui l'appuie : l'étude du système de mesure à réaliser en premier, la carte de contrôle pour la surveiller, ainsi que l'étude de capabilité et sa cible. Utilisez-le à la fin d'un projet d'amélioration (phase Control), pour une nouvelle pièce au stade prototype ou préséries, ou pour revoir un plan existant.
Principales fonctionnalités
- Lit les colonnes de la feuille de calcul d'après leur nom, de sorte qu'un plan de surveillance existant collé depuis Excel fonctionne généralement tel quel (voir la liste des colonnes ci-dessous).
- Bloc d'en-tête avec nom du projet, numéro du plan de surveillance, phase (Prototype, Pre-launch, Safe launch ou Production), numéro de pièce et indice de modification, désignation de la pièce, site, contact principal, équipe pluridisciplinaire, dates et approbation.
- Tableau des caractéristiques dans l'ordre standard des colonnes, avec les caractéristiques spéciales (CC, SC, KPC, ◆ et similaires) repérées.
- Revue de chaque ligne : méthode de maîtrise, plan de réaction, technique de mesure, effectif de l'échantillon, fréquence ou spécification manquants ; caractéristiques spéciales sans SPC ni détrompeur, ou sans limites numériques ; systèmes de mesure dont la validation n'est pas démontrée.
- Vérifications de Zometric Statistical Software pour le plan : pour chaque caractéristique, l'étude de l'instrument à réaliser en premier, la carte de contrôle et l'étude de capabilité adaptées, avec des liens vers ces outils et la cible de capabilité.
- Export PDF via Download.
Méthodes statistiques
Control Plan ne calcule pas de statistiques lui-même ; il applique des règles à chaque ligne et renvoie aux outils qui les calculent. Le type de données de chaque ligne est tiré d'une colonne Data type si elle existe ; sinon, des limites numériques (LSL ou USL) ou une spécification telle que « 2.0 ± 0.1 mm » ou « 40 °C max » signifient des données mesurées (continues), une formulation réussite/échec ou une carte p ou np dans la méthode de maîtrise signifient des unités défectueuses, et une carte u ou c ou des comptages de défauts signifient des défauts.
La carte de contrôle est celle nommée dans la Control Method (carte X-bar R, X-bar S, I-MR, P, NP, U ou C). Si la méthode indique seulement « SPC » ou « carte de contrôle », la carte dépend des données et de l'effectif de l'échantillon : I-MR pour des mesures individuelles, X-bar R pour des sous-groupes de 2 à 8, X-bar S pour des sous-groupes plus grands, une carte P pour les unités défectueuses et une carte U pour les défauts. Une méthode qui mentionne poka-yoke, détrompeur, interverrouillage ou test automatique à 100 % est comptée comme un détrompeur.
Si la colonne MSA done n'indique pas Yes, le plan demande une Gage R&R Study (Crossed) pour les caractéristiques mesurées, ou une Attribute Agreement Analysis pour les contrôles par attributs et visuels, avant de se fier à l'instrument. La capabilité dépend du type de données : Process Capability (Normal) pour des données mesurées avec limites, Binomial Capability pour les unités défectueuses et Poisson Capability pour les défauts. La cible de capabilité d'une caractéristique spéciale mesurée est Ppk ≥ 1.67 avant le lancement et Cpk ≥ 1.33 en production ; pour les autres caractéristiques mesurées, c'est Cpk ≥ 1.33.
Champs de saisie et options
Champ | Description |
Worksheet | Une ligne par caractéristique. Obligatoire : une colonne Product Characteristic ou Process Characteristic. Sont aussi reconnues par leur nom : Part/Process No., Process / Operation, Machine, Device, Jig, Tools, Char. No., Special Char. Class, Specification / Tolerance, LSL, Target, USL, Unit, Data type, Evaluation / Measurement Technique, MSA done, Sample Size, Frequency, Control Method, Reaction Plan et Responsibility (les variantes courantes comme Process No, Class, Gauge ou Owner fonctionnent aussi). |
Project Name | Affiché en haut du plan. |
Control Plan Number | Le numéro de document de votre plan. |
Phase | Prototype, Pre-launch, Safe launch ou Production (par défaut). |
Part Number / Latest Change Level | Numéro de pièce et indice de révision du plan auquel le plan s'applique. |
Part Name / Description | Nom de la pièce ou du produit. |
Organization / Plant | Site, ligne ou fournisseur. |
Key Contact / Phone | La personne à contacter au sujet du plan. |
Core Team | Les fonctions ou les personnes qui l'ont préparé. |
Date (Original) / Date (Revised) | Dates de la première émission et de la dernière révision. |
Approved By | Nom de l'approbateur. |
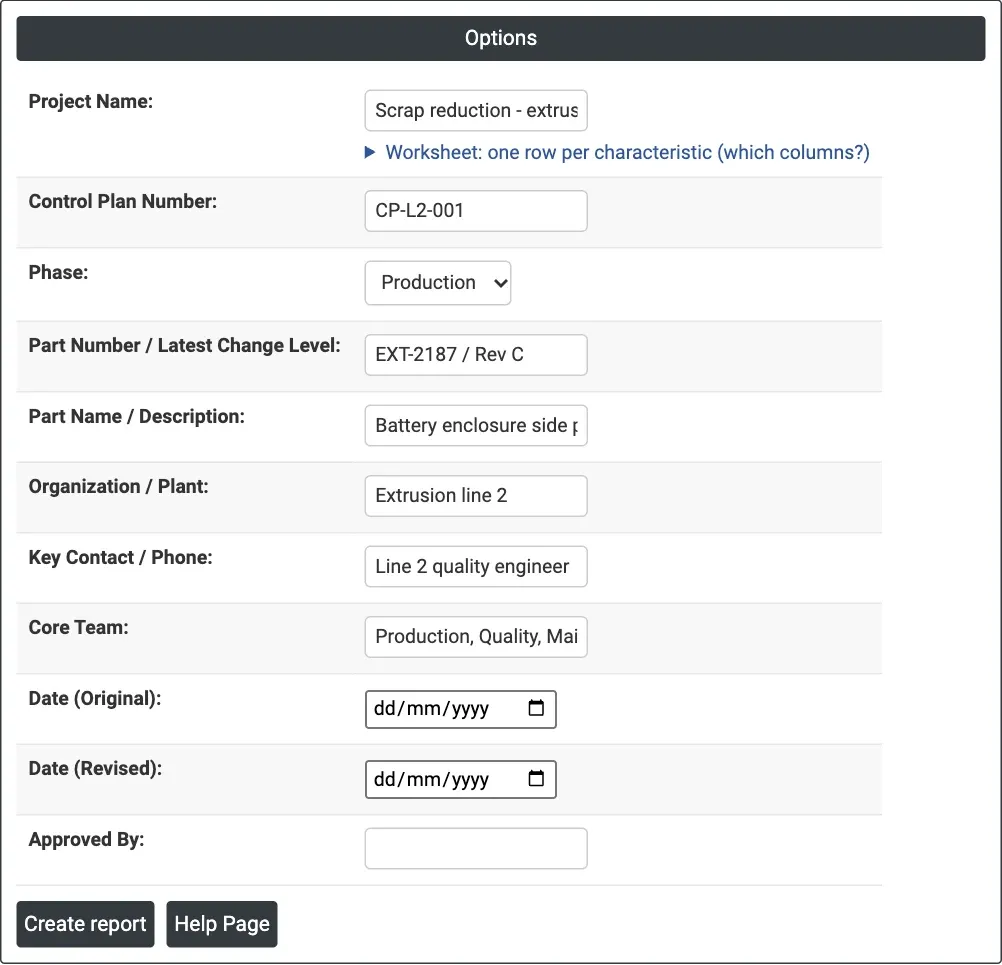
Figure 1 — L'exemple de l'extrusion : champs d'en-tête du plan de surveillance de la ligne d'extrusion 2 ; les caractéristiques proviennent de la feuille de calcul.
Description des résultats
- Control Plan header — le projet, le numéro du plan, la phase, la pièce, le site, le contact, l'équipe, les dates et l'approbation.
- Characteristics — une ligne par caractéristique dans l'ordre standard des colonnes : numéro de processus, opération, machine, numéro de caractéristique, caractéristique produit ou procédé, classe spéciale, spécification, technique de mesure, effectif de l'échantillon, fréquence, méthode de maîtrise, plan de réaction et responsabilité.
- Zometric Statistical Software checks for this plan — pour chaque caractéristique (◆ repère une caractéristique spéciale) : l'étude de l'instrument à vérifier en premier, la carte pour la surveiller, l'étude de capabilité et la cible de capabilité, chacune reliée à son outil Zometric Statistical Software.
- Review — une ligne par lacune trouvée, indiquant ce qu'il faut ajouter ou quelle étude réaliser.
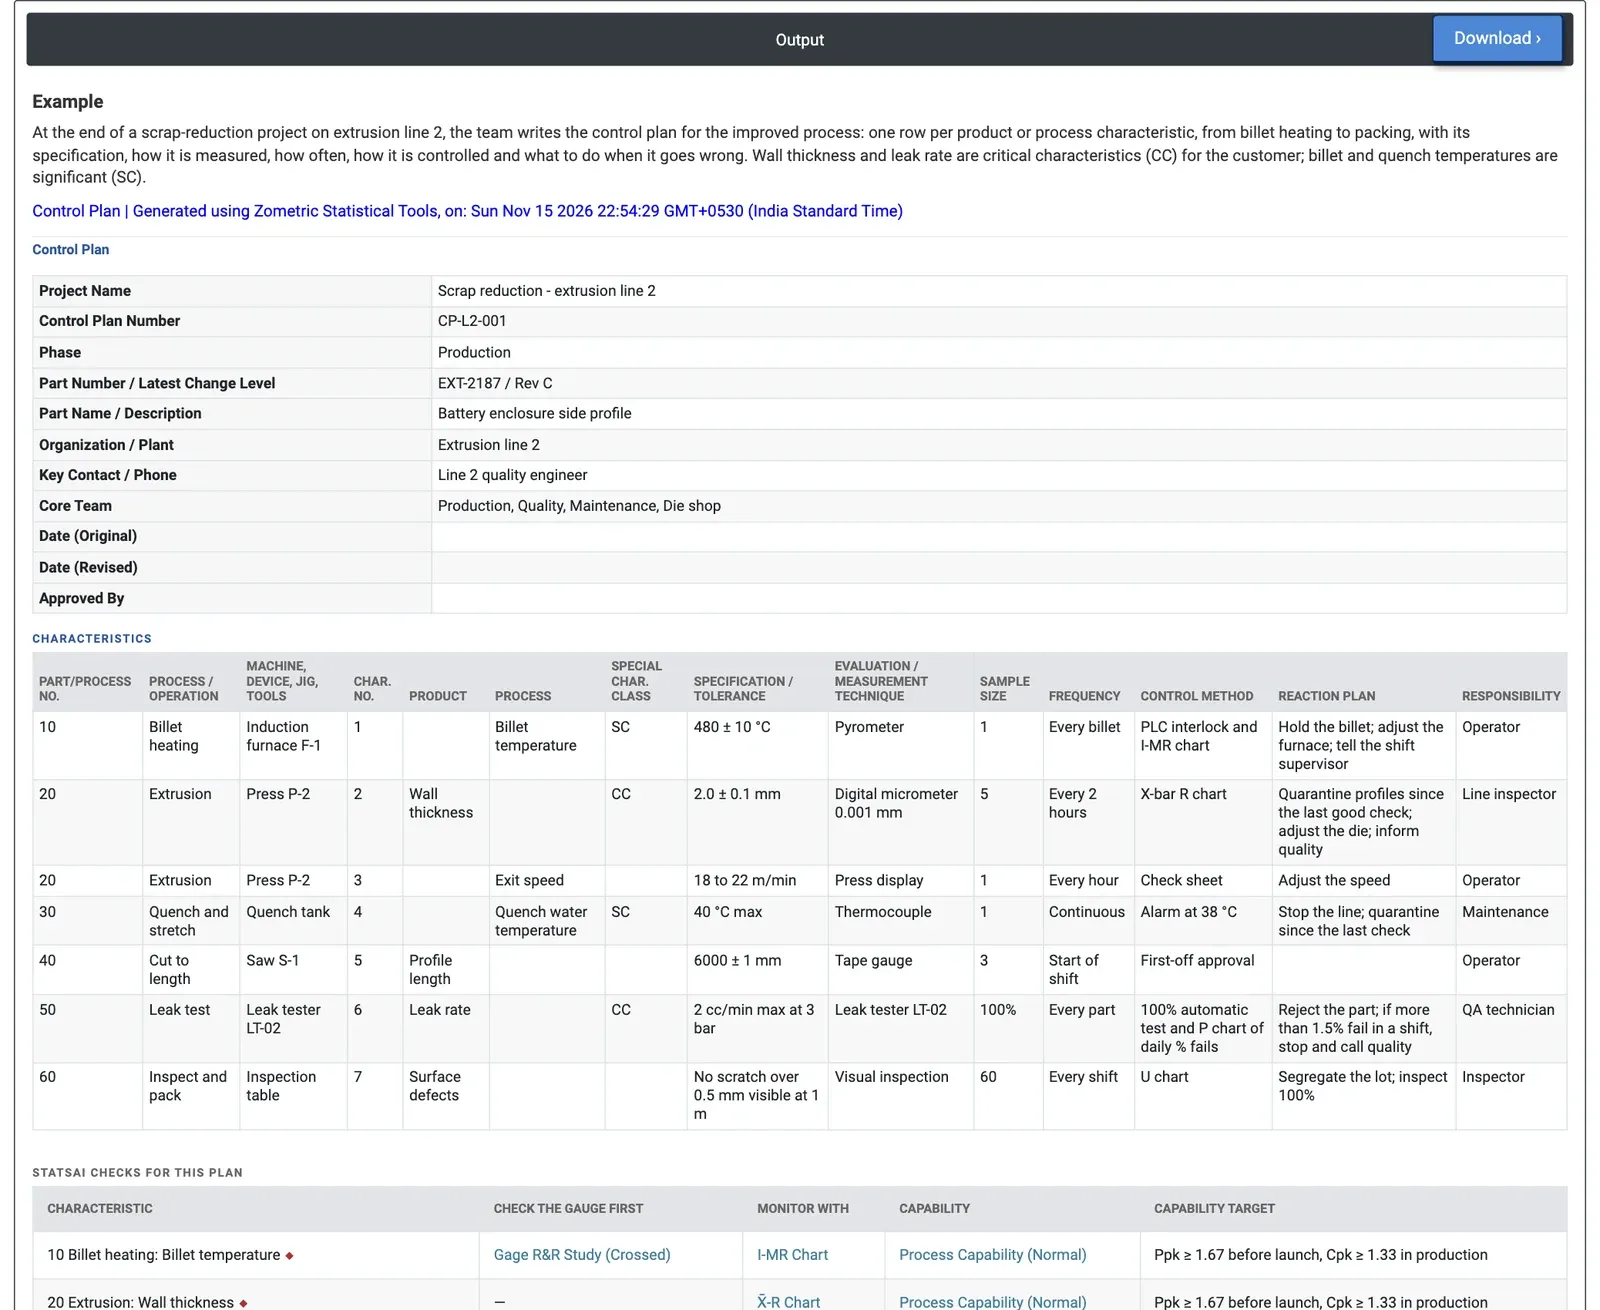
Figure 2 — Résultats du plan de surveillance pour l'exemple de l'extrusion : l'en-tête, le tableau des caractéristiques et le début des vérifications de Zometric Statistical Software.
Exemple résolu
À la fin d'un projet de réduction des rebuts sur la ligne d'extrusion 2, l'équipe rédige le plan de surveillance du procédé amélioré : sept caractéristiques, du chauffage de la billette à l'emballage. L'épaisseur de paroi et le taux de fuite sont des caractéristiques critiques (CC) pour le client ; la température de la billette et la température de l'eau de trempe sont significatives (SC).
Les vérifications de Zometric Statistical Software donnent à chaque ligne sa prochaine étape. La température de la billette (SC, carte I-MR, MSA non réalisée) nécessite d'abord une Gage R&R Study (Crossed) sur le pyromètre, puis une capabilité par rapport à Ppk ≥ 1.67 avant le lancement et Cpk ≥ 1.33 en production. L'épaisseur de paroi (CC, carte X-bar R, MSA réalisée) passe directement à la carte et à la capabilité. Les défauts de surface, contrôlés visuellement avec une carte U, nécessitent une Attribute Agreement Analysis et une Poisson Capability.
La revue relève six lacunes : les systèmes de mesure de la température de la billette, de la longueur du profilé et du taux de fuite ne sont pas validés (Gage R&R) et le contrôle visuel des défauts de surface n'est pas validé (concordance des attributs) ; la température de l'eau de trempe est une caractéristique spéciale maîtrisée uniquement par une alarme, sans SPC ni détrompeur ; et la longueur du profilé n'a pas de plan de réaction. Corriger ces lignes avant la diffusion du plan élimine les constats d'audit habituels.
Questions fréquentes
À quoi sert un plan de surveillance ?
Un plan de surveillance documente, pour chaque caractéristique produit ou procédé, la façon dont elle est mesurée et maîtrisée : spécification, technique de mesure, effectif de l'échantillon, fréquence, méthode de maîtrise, plan de réaction et responsabilité. Utilisez-le à la fin d'un projet d'amélioration (phase Control), pour une nouvelle pièce au stade prototype ou préséries, ou pour revoir un plan existant.
Quelles lacunes la revue du plan de surveillance vérifie-t-elle ?
Chaque ligne est vérifiée pour détecter une méthode de maîtrise, un plan de réaction, une technique de mesure, un effectif d'échantillon, une fréquence ou une spécification manquants. Les caractéristiques spéciales sans SPC ni détrompeur, ou sans limites numériques, sont signalées, ainsi que les systèmes de mesure dont la validation n'est pas démontrée. Ce sont les lacunes que les auditeurs trouvent habituellement.
Comment la carte de contrôle est-elle choisie pour chaque caractéristique ?
La carte nommée dans la méthode de maîtrise est utilisée (X-bar R, X-bar S, I-MR, P, NP, U ou C). Si la méthode indique seulement SPC ou carte de contrôle, la carte dépend des données et de l'effectif de l'échantillon : I-MR pour des mesures individuelles, X-bar R pour des sous-groupes de 2 à 8, X-bar S pour des sous-groupes plus grands, une carte P pour les unités défectueuses et une carte U pour les défauts.
Quelle cible de capabilité s'applique aux caractéristiques spéciales ?
Dans Zometric Statistical Software, la cible de capabilité d'une caractéristique spéciale mesurée est Ppk ≥ 1.67 avant le lancement et Cpk ≥ 1.33 en production ; pour les autres caractéristiques mesurées, c'est Cpk ≥ 1.33. L'étude de capabilité dépend du type de données : Process Capability (Normal) pour des données mesurées avec limites, Binomial Capability pour les unités défectueuses et Poisson Capability pour les défauts.