
Carte U′ de Laney (Laney U' Chart)
Une carte U′ de Laney est une version améliorée de la carte U standard, conçue pour gérer la surdispersion des données de comptage de défauts. Elle surveille le nombre moyen de défauts par unité lorsqu'un même article peut présenter plusieurs défauts, par exemple une carte électronique avec plusieurs défauts de soudure, ou un rapport contenant plusieurs erreurs.
Dernière révision
Point clé
Une carte U′ de Laney est une version améliorée de la carte U standard, conçue pour gérer la surdispersion des données de comptage de défauts.
Sur cette page
Qu'est-ce que la carte U′ de Laney ?
Une carte U′ de Laney est une version améliorée de la carte U standard, conçue pour gérer la surdispersion des données de comptage de défauts. Elle surveille le nombre moyen de défauts par unité lorsqu'un même article peut présenter plusieurs défauts, par exemple une carte électronique avec plusieurs défauts de soudure, ou un rapport contenant plusieurs erreurs.
De même que la carte P′ de Laney corrige la carte P, la carte U′ de Laney corrige la carte U en appliquant une correction sigma-Z qui absorbe la variabilité supplémentaire inter-sous-groupes. Cela évite que la carte ne génère une avalanche de fausses alertes lorsque les tailles de zones d'inspection sont grandes ou irrégulières.
Quand utiliser la carte U′ de Laney ?
- Utilisez-la pour suivre le nombre de défauts par unité lorsqu'un même article peut présenter plusieurs défauts, comme des rayures sur un panneau, des erreurs dans un document ou des défauts dans un câble.
- Utilisez-la lorsque la zone d'inspection (nombre d'unités inspectées) varie entre les sous-groupes : la famille des cartes U gère des tailles d'inspection variables, contrairement à la carte C.
- Utilisez-la lorsqu'une carte U standard montre trop de fausses alertes ou des limites de contrôle qui semblent irréalistement étroites pour votre procédé.
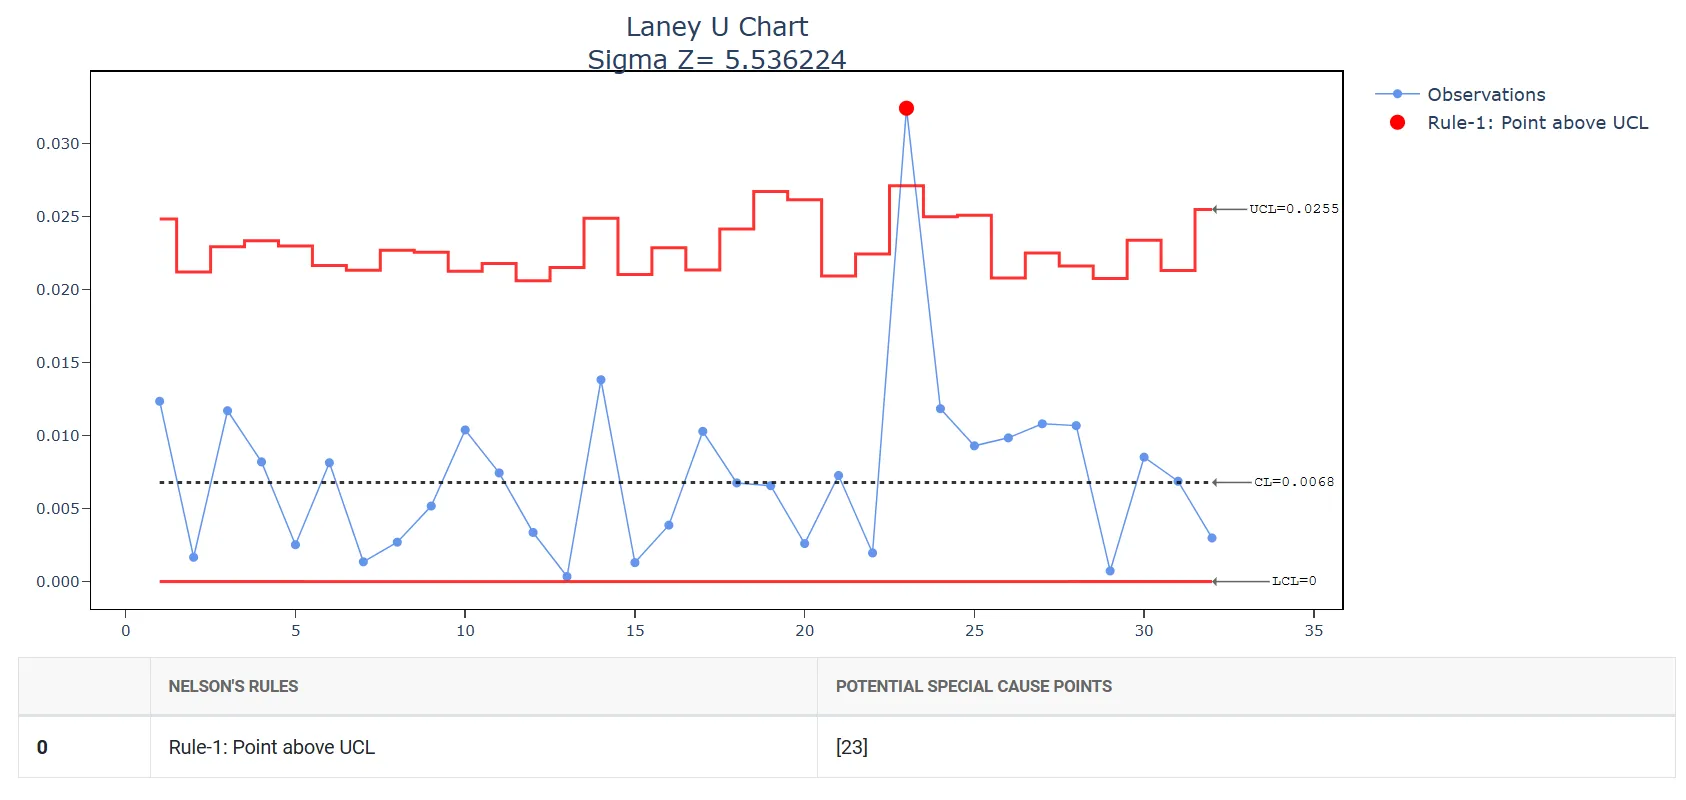
- Utilisez-la lorsque la valeur sigma-Z est nettement supérieure à 1, ce qui confirme qu'une variation supplémentaire inter-sous-groupes gonfle les signaux de la carte U standard.
Recommandations pour bien utiliser la carte U′ de Laney
- Les données doivent représenter des comptages de défauts (et non d'articles défectueux) : chaque unité peut contribuer à plus d'un défaut dans le comptage.
- Enregistrez avec exactitude le nombre d'unités inspectées par sous-groupe : il sert à calculer le taux de défauts par unité de chaque point tracé.
- Vérifiez la valeur sigma-Z : si elle est proche de 1.0, la carte U standard suffit ; si elle est nettement supérieure à 1.0, la carte U′ de Laney est le bon choix.
- Recueillez au moins 25 sous-groupes pour établir des limites de contrôle stables et fiables.
- Recherchez les causes assignables de la variation inter-sous-groupes : la carte identifie l'instabilité mais ne l'explique pas ; une analyse des causes racines est toujours nécessaire.
Alternatives : quand ne pas utiliser la carte U′ de Laney
- Si les tailles de sous-groupes sont fixes et régulières, sans surdispersion, utilisez une carte U standard
- Si la zone d'inspection est fixe et identique pour chaque sous-groupe, utilisez plutôt la carte C : elle est plus simple et adaptée à une taille d'opportunité constante.
- Si vous suivez le caractère défectueux ou non de chaque article (plutôt que le comptage de défauts individuels), utilisez la carte P′ de Laney ou la carte P
- Si la réponse est une donnée mesurée continue, utilisez les cartes I-MR, Xbar-R ou Xbar-S
Exemple de carte U′ de Laney
Le directeur qualité d'un groupe d'hôpitaux souhaite évaluer le taux d'erreurs de médication, qui comprend des erreurs comme l'administration d'un médicament au mauvais moment, une dose incorrecte ou un mauvais médicament. Pendant 32 semaines, il relève chaque semaine le nombre de patients et d'erreurs de médication. En raison du grand nombre de patients, avec une taille moyenne de sous-groupe supérieure à 7,500, et d'indices de surdispersion dans les données, il choisit d'utiliser une carte U' de Laney plutôt qu'une carte U standard pour surveiller et analyser les tendances des erreurs de médication. Le responsable suit ces étapes :
- Rassembler les données nécessaires.
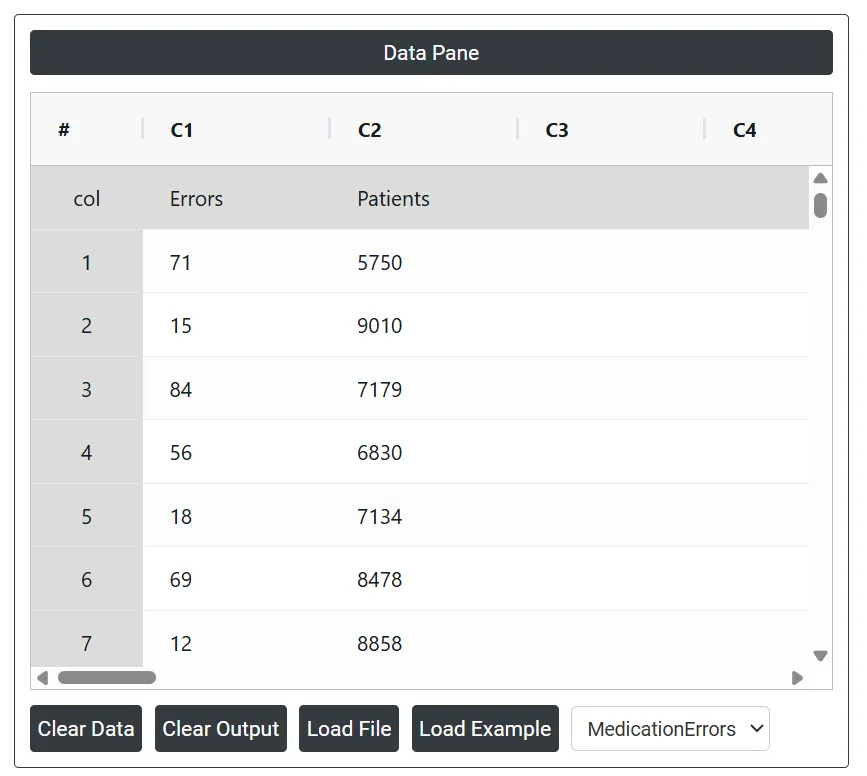
2. Analysez ensuite les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
3. Pour trouver U Chart, choisissez Statistical module> Control Chart> Laney U Chart.
4. Dans l'outil, saisissez les données ainsi que les autres paramètres comme suit :
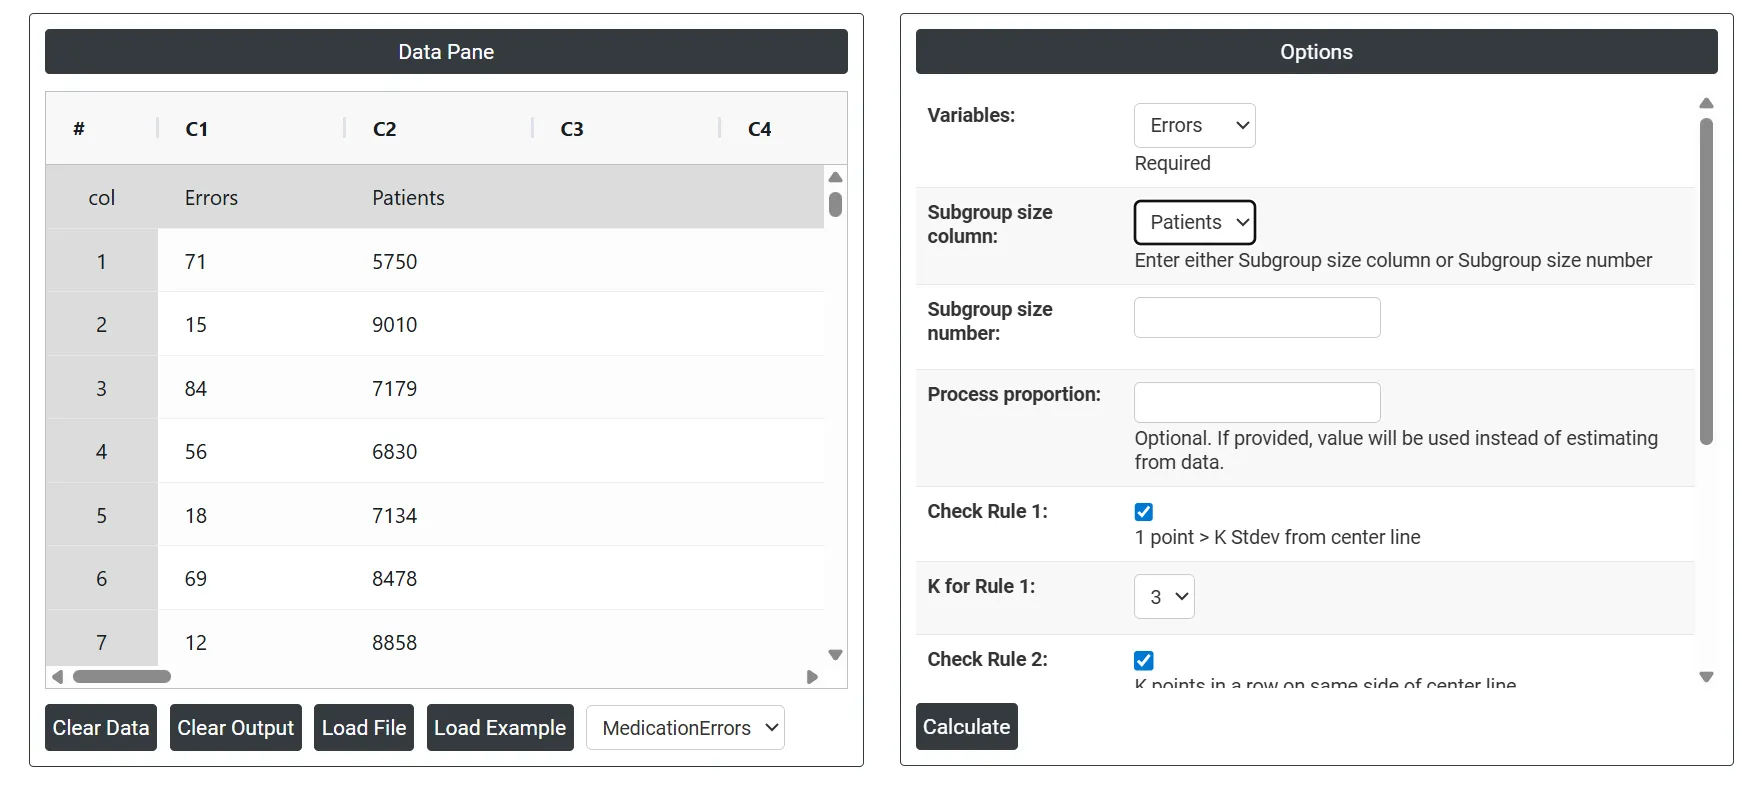
5. Après avoir utilisé l'outil ci-dessus, vous obtenez les résultats suivants :
Comment réaliser une carte U′ de Laney ?
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Control Chart >Laney U Chart .
- Ensuite, mettez à jour les données manuellement, ou copiez-les (Ctrl+C) depuis une feuille Excel et collez-les (Ctrl+V) ici.
- Ensuite, sélectionnez les règles de détection souhaitées (Check Rules).
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Sur le tableau de bord de Laney U Chart, la fenêtre est divisée en deux parties.
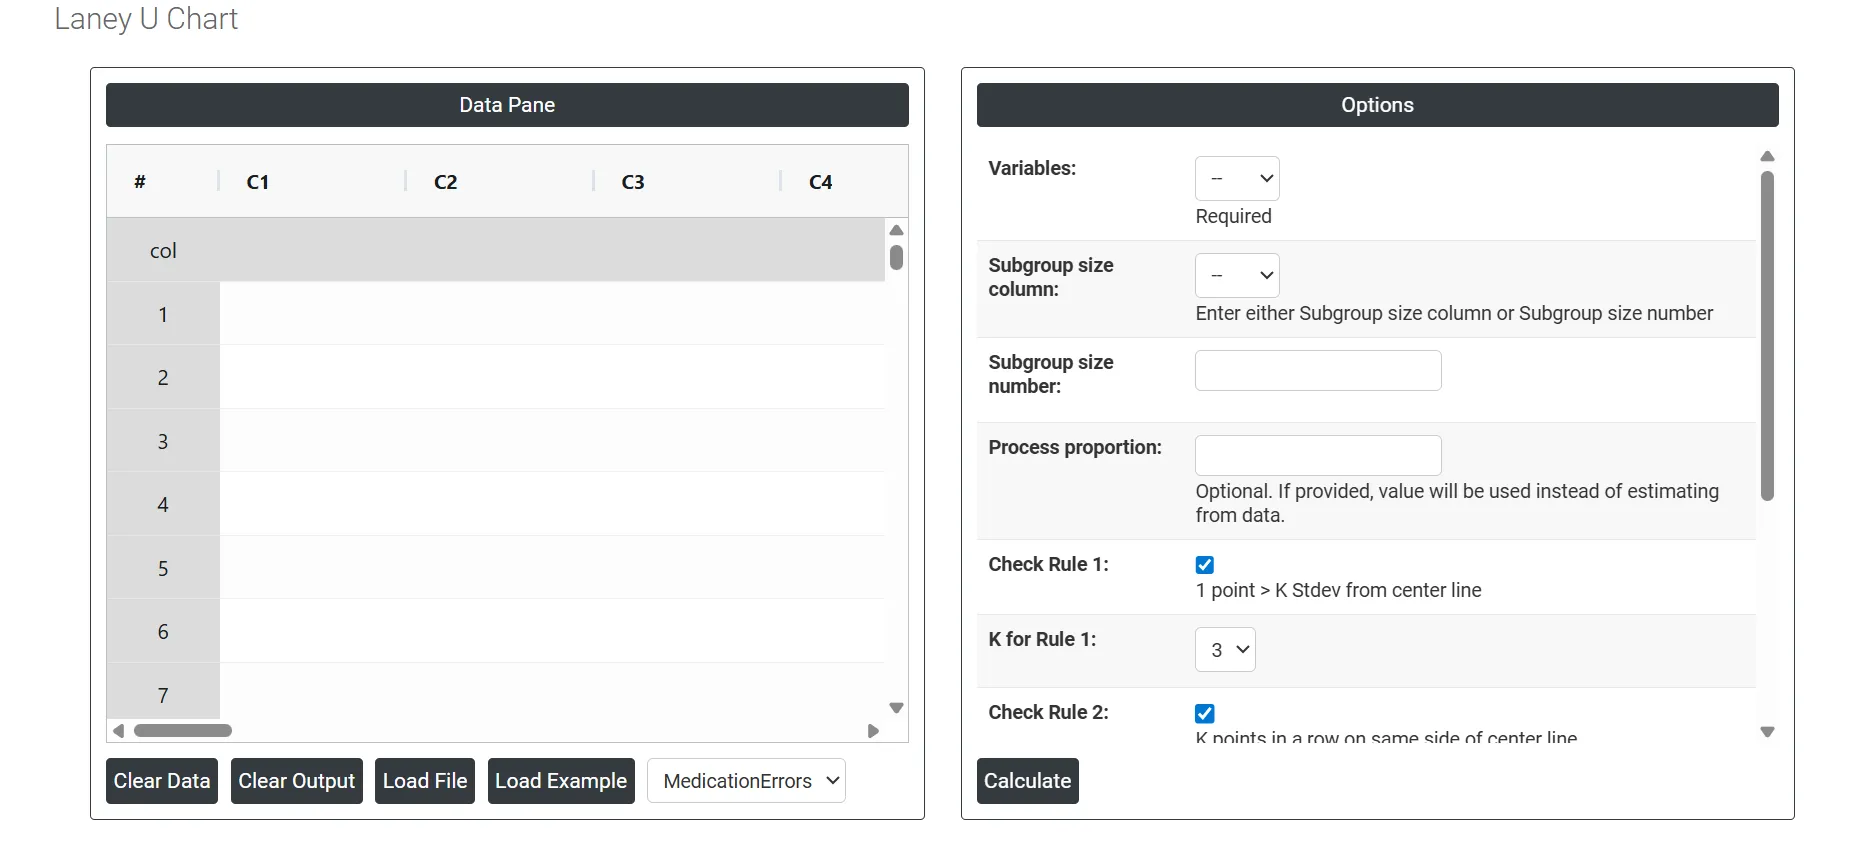
Dans la partie gauche se trouve le Data Pane (volet de données). Les données peuvent être saisies manuellement, ou copiées (Ctrl+C) depuis une feuille Excel et collées (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File : permet de charger directement des données Excel.
Dans la partie droite se trouvent de nombreuses options, comme suit :
- Variables : sélectionnez la colonne contenant le nombre de défauts relevé dans chaque sous-groupe, par exemple le nombre de rayures sur un panneau, d'erreurs dans un document ou de défauts relevés dans un câble. Contrairement à la carte P′ de Laney, qui compte des articles défectueux, cette colonne compte les défauts individuels, un même article pouvant contribuer à plus d'un défaut dans le total.
- Subgroup Size Column : sélectionnez la colonne contenant le nombre total d'unités inspectées dans chaque sous-groupe. Il sert à calculer le taux de défauts par unité en divisant le nombre de défauts par le nombre d'unités inspectées. Utilisez cette option lorsque la taille d'inspection varie entre les sous-groupes , par exemple 30 unités inspectées sur une période et 55 sur la suivante. Ce champ ou Subgroup Size Number doit être renseigné, mais pas les deux.
- Subgroup Size Number : saisissez un nombre fixe si le nombre total d'unités inspectées est identique pour chaque sous-groupe. Par exemple, si exactement 25 unités sont toujours inspectées par période, saisissez 25 ici. C'est l'option la plus simple lorsque la taille d'inspection reste constante pendant toute l'étude. Si le nombre d'unités inspectées change d'un sous-groupe à l'autre, utilisez plutôt Subgroup Size Column.
- Process proportion : si la proportion du procédé est renseignée, cette valeur est considérée comme la ligne centrale. Sinon, Zometric Statistical Software calcule la ligne centrale à partir des données fournies.
- Check Rule 1: 1 point > K Stdev from center line : le test 1 est essentiel pour identifier les sous-groupes qui s'écartent nettement des autres ; c'est un outil universellement reconnu pour détecter les situations hors contrôle. Pour augmenter la sensibilité et détecter des décalages plus faibles du procédé, le test 2 peut être utilisé conjointement avec le test 1, ce qui renforce l'efficacité des cartes de contrôle.
- Check Rule 2: K points in a row on same side of center line : le test 2 détecte des changements de centrage ou de variation du procédé. Lorsque vous surveillez de petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1 pour augmenter la sensibilité des cartes de contrôle.
- Check Rule 3: K points in a row, all increasing or all decreasing : le test 3 est conçu pour identifier des tendances au sein d'un procédé. Il recherche spécifiquement une longue suite de points consécutifs dont la valeur augmente ou diminue de façon constante, ce qui signale une tendance sous-jacente possible dans le comportement du procédé.
- Check Rule 4: K points in a row, alternating up and down :le test 4 est conçu pour identifier des variations systématiques au sein d'un procédé. Idéalement, le schéma de variation d'un procédé devrait être aléatoire. Cependant, si un point échoue au test 4, la variation peut ne pas être aléatoire mais suivre un schéma prévisible.
Questions fréquentes
Qu'est-ce qu'une carte U′ de Laney ?
Une carte U′ de Laney est une carte U améliorée, conçue pour gérer la surdispersion des données de comptage de défauts. Elle surveille le nombre moyen de défauts par unité lorsqu'un même article peut présenter plusieurs défauts, comme des défauts de soudure sur une carte électronique. Une correction sigma-Z absorbe la variabilité supplémentaire inter-sous-groupes et évite une avalanche de fausses alertes lorsque les tailles d'inspection sont grandes ou irrégulières.
Quand utiliser une carte U′ de Laney plutôt qu'une carte U ?
Utilisez une carte U′ de Laney lorsqu'une carte U standard montre trop de fausses alertes ou des limites qui semblent irréalistement étroites, lorsque la taille d'inspection varie entre les sous-groupes ou lorsque sigma-Z est nettement supérieur à 1. Si les tailles de sous-groupes sont fixes et régulières, sans surdispersion, une carte U standard suffit.
Quelle est la différence entre une carte U′ de Laney et une carte P′ de Laney ?
Une carte U′ de Laney compte des défauts, chaque unité pouvant contribuer à plus d'un défaut, et trace les défauts par unité. Une carte P′ de Laney suit le caractère défectueux ou non de chaque article et trace la proportion de défectueux. Les deux appliquent une correction sigma-Z pour la surdispersion.
De quelles données avez-vous besoin pour une carte U′ de Laney ?
Il vous faut le nombre de défauts dans chaque sous-groupe et le nombre d'unités inspectées, fourni soit par une colonne de taille de sous-groupe lorsqu'il varie, soit par un nombre fixe de taille de sous-groupe. Enregistrez avec exactitude les unités inspectées, car elles servent à calculer le taux de défauts par unité. Recueillez au moins 25 sous-groupes pour obtenir des limites de contrôle stables.