
Capabilité du procédé non paramétrique
L'analyse de capabilité du procédé non paramétrique mesure dans quelle mesure un procédé respecte ses limites de spécification, sans aucune hypothèse sur la forme ou la distribution des données. Au lieu d'ajuster une distribution théorique (normale, de Weibull, log-normale), elle travaille directement sur les données observées, à partir de percentiles et de statistiques empiriques issus uniquement des valeurs de l'échantillon.
Dernière révision
Point clé
L'analyse de capabilité du procédé non paramétrique mesure dans quelle mesure un procédé respecte ses limites de spécification, sans aucune hypothèse sur la forme ou la distribution des données.
Sur cette page
- Qu'est-ce que la capabilité du procédé non paramétrique ?
- Quand utiliser la capabilité du procédé non paramétrique ?
- Recommandations pour bien utiliser la capabilité du procédé non paramétrique
- Alternatives : quand ne pas utiliser la capabilité du procédé non paramétrique
- Exemple de capabilité du procédé non paramétrique
- Comment réaliser une analyse de capabilité du procédé non paramétrique.
Qu'est-ce que la capabilité du procédé non paramétrique ?
L'analyse de capabilité du procédé non paramétrique mesure dans quelle mesure un procédé respecte ses limites de spécification, sans aucune hypothèse sur la forme ou la distribution des données. Au lieu d'ajuster une distribution théorique (normale, de Weibull, log-normale), elle travaille directement sur les données observées, à partir de percentiles et de statistiques empiriques issus uniquement des valeurs de l'échantillon.
C'est donc une option puissante et sûre lorsque la distribution des données est inconnue, complexe ou impossible à identifier de façon fiable avec un modèle de distribution standard. La principale mesure de capabilité fournie est la performance observée (PPM : parties par million hors spécification), calculée directement à partir des données et non d'une distribution ajustée.
Définition simple :une analyse de capabilité sans hypothèse de distribution, qui travaille directement sur vos valeurs réelles, sans ajustement de distribution, ce qui en fait le choix le plus sûr lorsque vous ne pouvez pas identifier de façon fiable la distribution suivie par vos données.
Quand utiliser la capabilité du procédé non paramétrique ?
- À utiliser lorsque aucune distribution standard n'ajuste correctement vos données , par exemple lorsque Individual Distribution Identification ne trouve aucun bon ajustement parmi les distributions disponibles.
- À utiliser lorsque les données ont une forme complexe, multimodale ou irrégulière qui ne peut pas être décrite par une seule distribution théorique.
- À utiliser lorsque vous voulez une vision prudente de la capabilité du procédé, sans hypothèse , fondée uniquement sur ce que montrent réellement les données.
- À utiliser lorsque les données sont continues et que l'effectif de l'échantillon est suffisant pour produire des estimations empiriques stables des percentiles : au moins 100 observations sont recommandées.
Recommandations pour bien utiliser la capabilité du procédé non paramétrique
- Recueillez au moins 100 points de données, et idéalement davantage : les estimations non paramétriques des percentiles deviennent nettement plus fiables et plus stables avec des échantillons plus grands.
- Assurez-vous que le procédé est stable et sous contrôle statistique avant de lancer l'analyse : les résultats de capabilité d'un procédé instable ne représentent pas la performance à long terme.
- Le résultat principal est le PPM observé (parties par million hors spécification) : il compte directement combien de points de données se situent hors des limites de spécification, ce qui le rend très transparent et facile à expliquer.
- Ne comparez pas directement les indices de capabilité non paramétriques aux valeurs de Cp ou de Cpk d'une analyse de capabilité normale : ils sont calculés différemment et ne sont pas directement équivalents.
- Si un bon ajustement à une distribution est possible, l' analyse de capabilité non normale donnera généralement des résultats plus précis et plus informatifs que l'approche non paramétrique.
Alternatives : quand ne pas utiliser la capabilité du procédé non paramétrique
Situation
À utiliser à la place
Les données suivent une distribution normale
Analyse de capabilité normale (standard)
Une distribution non normale précise s'ajuste bien
Capabilité du procédé non normale
Les données peuvent être transformées pour devenir normales
Analyse de capabilité avec transformation de Box-Cox ou de Johnson
Les données sont d'attribut ou de comptage
Capabilité binomiale ou de Poisson
L'effectif de l'échantillon est inférieur à 100
Recueillez davantage de données avant toute analyse de capabilité
Exemple de capabilité du procédé non paramétrique
Un fabricant de composants automobiles développe un composant critique pour un client constructeur (OEM). Pour garantir la qualité, un ingénieur vérifie si une perceuse peut respecter les spécifications. La pièce doit se situer dans un intervalle : LSL (limite de spécification inférieure) de 22.15 et USL (limite de spécification supérieure) de 22.35. L'ingénieur prélève 125 échantillons sur la machine et réalise une étude de capabilité machine. Les étapes sont les suivantes :
- Rassemblez les données nécessaires.
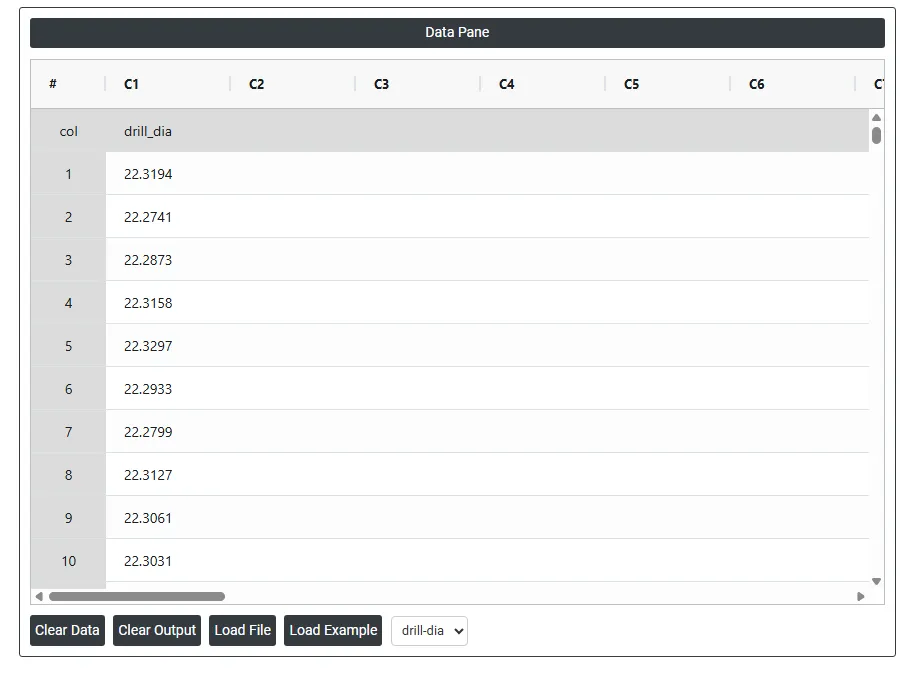
- Analysez ensuite les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
- Pour accéder à la capabilité du procédé non paramétrique, choisissez Statistical module> Control Chart> Non-Parametric Process Capability.
- Dans l'outil, saisissez les données ainsi que les autres paramètres comme suit :
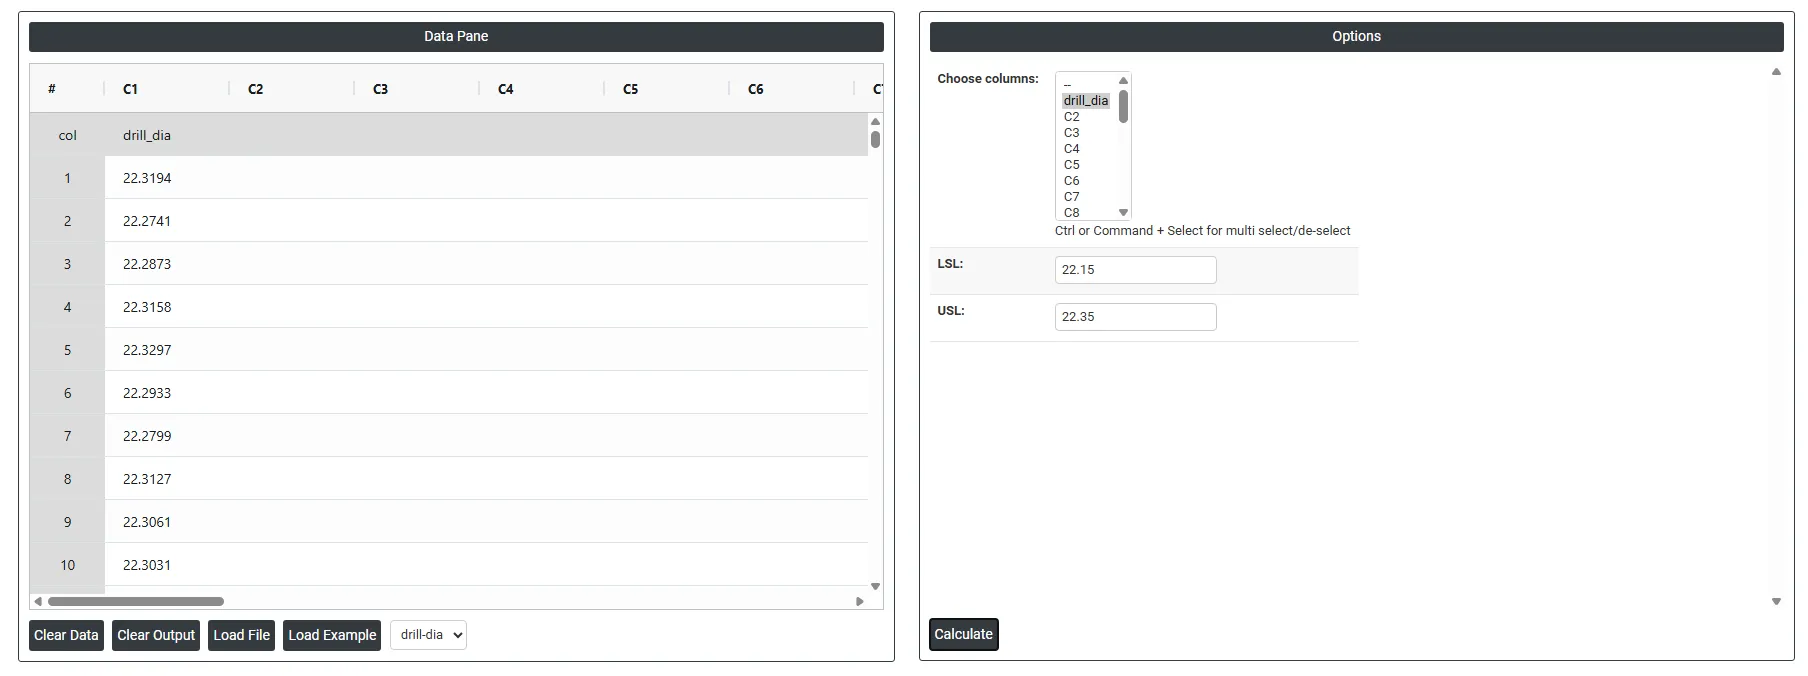
5. Une fois l'outil utilisé, vous obtenez les résultats suivants :
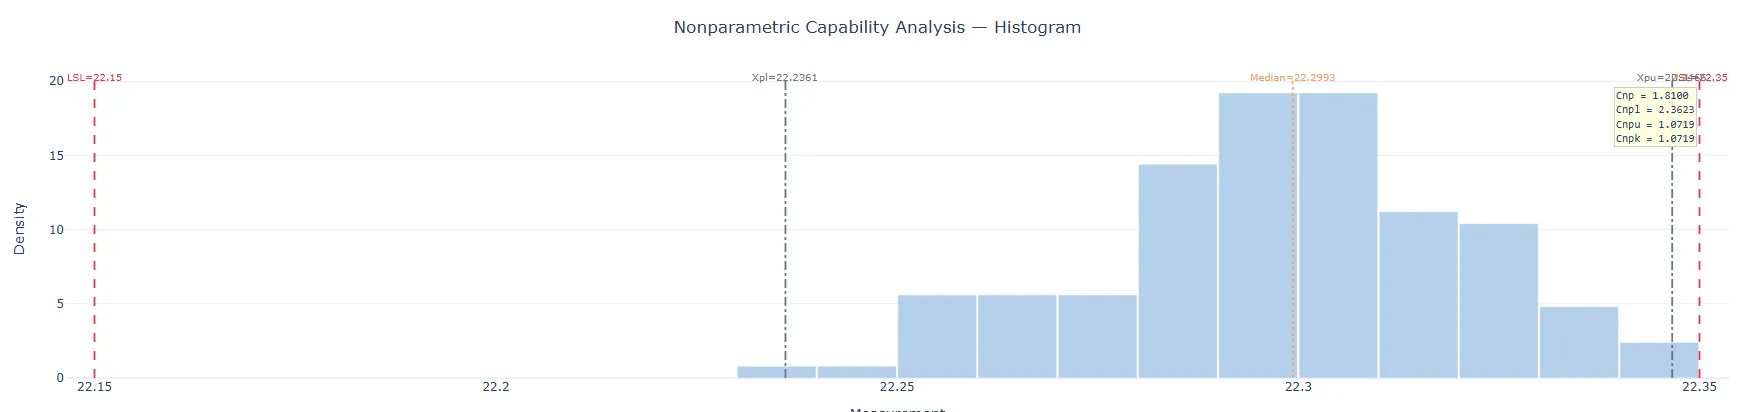
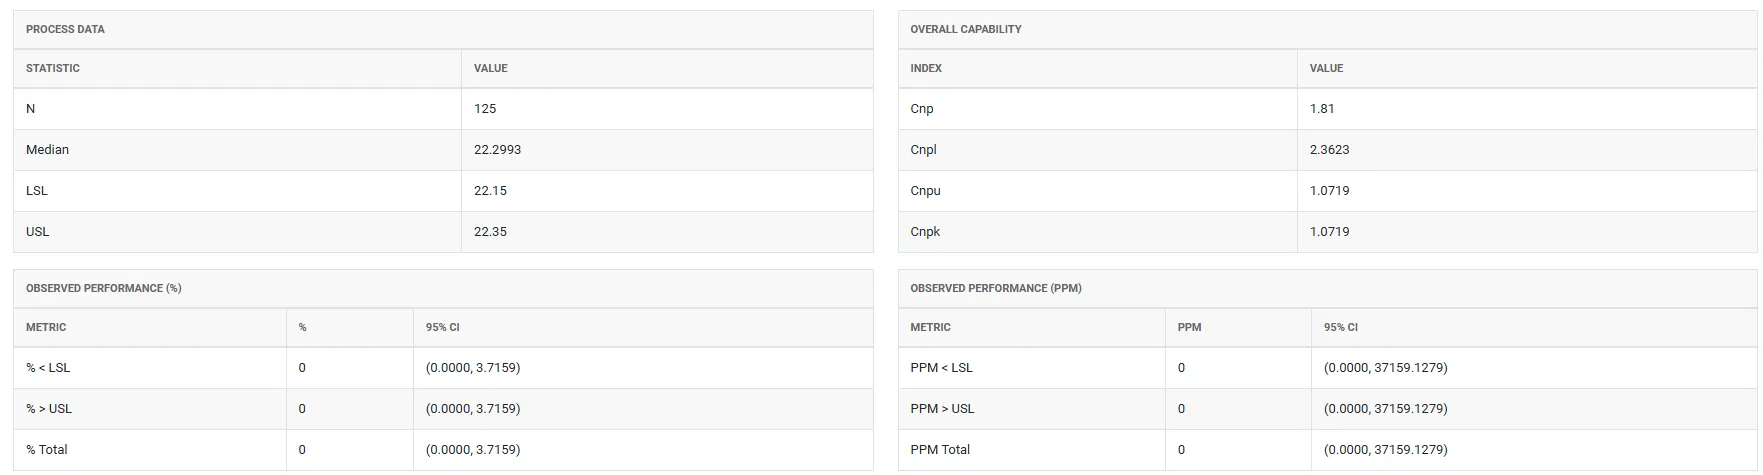
Comment réaliser une analyse de capabilité du procédé non paramétrique.
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Control Chart>Non-Parametric Process Capability .
- Ensuite, saisissez les données manuellement ou copiez-les (Ctrl+C) depuis une feuille Excel et collez-les (Ctrl+V) ici.
- Renseignez les options requises.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Le tableau de bord de Non-Parametric Process Capability est divisé en deux parties.
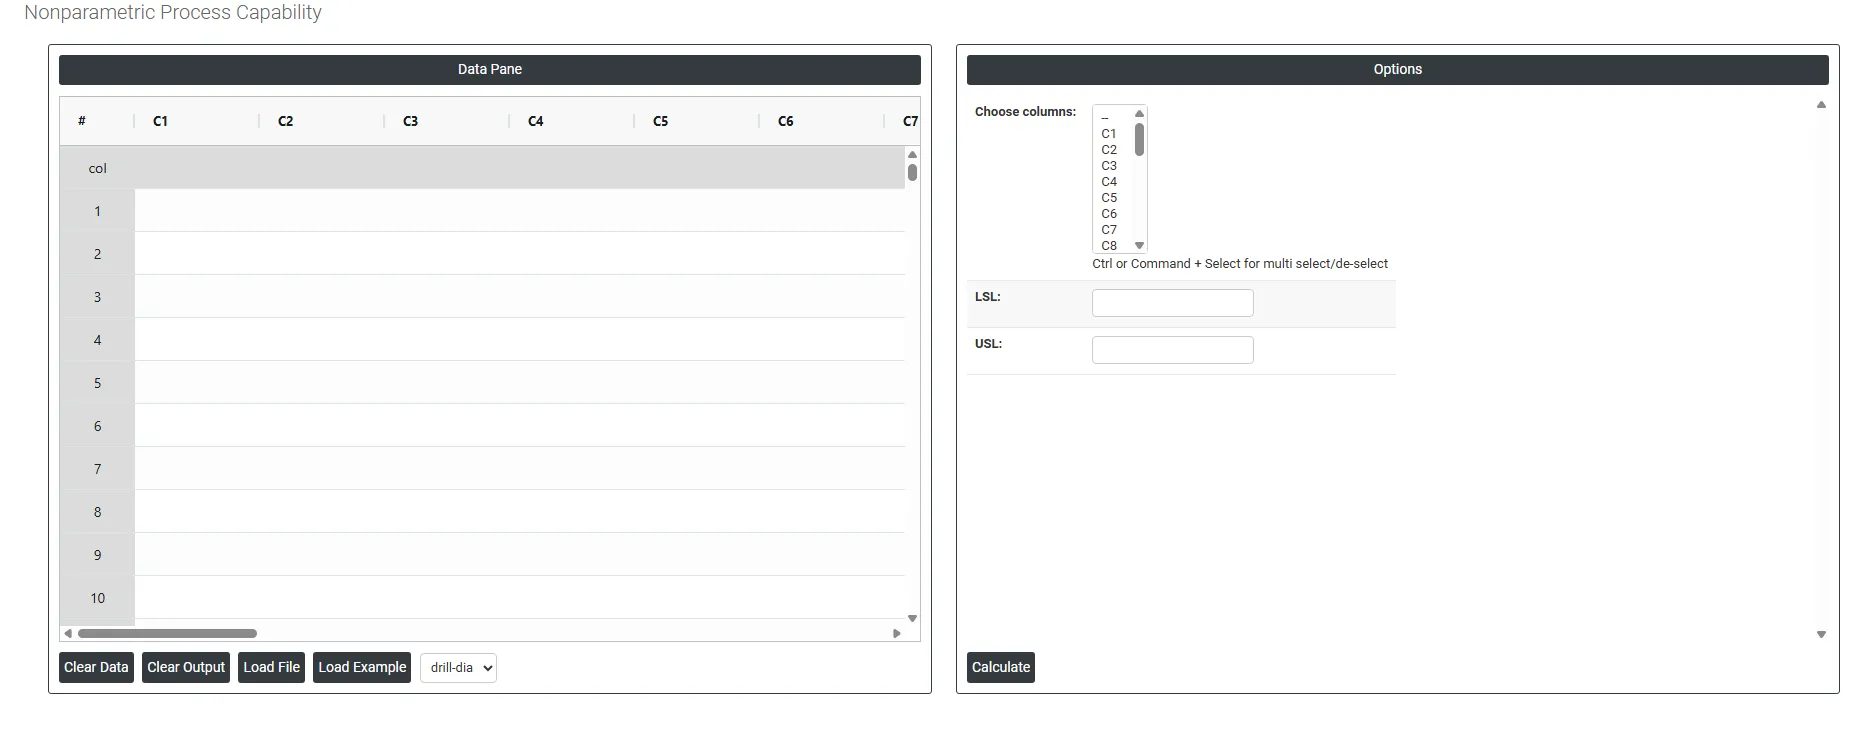
Dans la partie gauche se trouve le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement ou copiées (Ctrl+C) depuis une feuille Excel puis collées (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File : permet de charger directement des données Excel.
Dans la partie droite, vous trouvez de nombreuses options, présentées ci-dessous :
- Choose Columns : sélectionnez la ou les colonnes contenant vos données de mesure continues. Utilisez Ctrl ou Commande + clic pour sélectionner plusieurs colonnes à la fois. Ce sont les mesures réelles du procédé, comme des diamètres de perçage, des résistances à la traction ou des temps de cycle, dont la capabilité par rapport aux limites de spécification sera analysée avec la distribution non normale sélectionnée.
- LSL (Lower Specification Limit) : la valeur minimale acceptable de la mesure. Tout point de données inférieur à cette valeur est considéré comme hors spécification. Saisissez la LSL définie par votre plan d'ingénierie, l'exigence du client ou la spécification produit. Au moins une limite de spécification (LSL ou USL) doit être fournie ; vous pouvez saisir les deux si la mesure a une spécification bilatérale.
- USL (Upper Specification Limit) : la valeur maximale acceptable de la mesure. Tout point de données supérieur à cette valeur est considéré comme hors spécification. Saisissez la USL de votre plan d'ingénierie ou de la spécification produit. Si la caractéristique du procédé n'a qu'une exigence unilatérale, par exemple une résistance minimale sans limite supérieure, seule la limite concernée doit être saisie.
Questions fréquentes
Qu'est-ce que la capabilité du procédé non paramétrique ?
La capabilité du procédé non paramétrique mesure dans quelle mesure un procédé respecte ses limites de spécification sans supposer de forme ni de distribution pour les données. Au lieu d'ajuster un modèle tel que la distribution normale, de Weibull ou log-normale, elle travaille directement sur les données observées, et sa mesure principale est la performance observée en parties par million hors spécification.
Quand utiliser l'analyse de capabilité non paramétrique ?
Utilisez-la lorsque aucune distribution standard n'ajuste correctement les données, par exemple lorsque Individual Distribution Identification ne trouve aucun bon ajustement, ou lorsque les données ont une forme complexe, multimodale ou irrégulière. Elle donne une vision prudente de la capabilité, sans hypothèse, fondée uniquement sur ce que montrent les données.
De combien de points de données a-t-on besoin pour une capabilité non paramétrique ?
Recueillez au moins 100 points de données, et idéalement davantage, car les estimations non paramétriques des percentiles deviennent nettement plus fiables et plus stables avec des échantillons plus grands. Si l'effectif de l'échantillon est inférieur à 100, recueillez davantage de données avant toute analyse de capabilité. Le procédé doit aussi être stable et sous contrôle statistique.
Peut-on comparer les indices de capabilité non paramétriques à Cp et Cpk ?
Non. Les indices de capabilité non paramétriques sont calculés différemment de Cp ou de Cpk dans une analyse de capabilité normale et ne sont pas directement équivalents. Si une distribution non normale précise s'ajuste bien, la capabilité du procédé non normale donnera généralement des résultats plus précis et plus informatifs que l'approche non paramétrique.