
Capabilité de Poisson
L'analyse de capabilité de Poisson mesure dans quelle mesure un procédé satisfait une spécification portant sur le taux de défauts ou d'événements rares, lorsque les données suivent une distribution de Poisson. Elle s'utilise lorsque chaque unité d'inspection peut présenter plusieurs défauts ou occurrences — comme le nombre de rayures sur un panneau, d'erreurs dans un document, de défauts sur une longueur de fil, ou d'appels à un centre d'assistance par heure — et que l'objectif est de déterminer si le taux de défauts est dans un niveau cible acceptable.
Dernière révision
Point clé
L'analyse de capabilité de Poisson mesure dans quelle mesure un procédé satisfait une spécification portant sur le taux de défauts ou d'événements rares, lorsque les données suivent une distribution de Poisson.
Sur cette page
Qu'est-ce que la capabilité de Poisson ?
L'analyse de capabilité de Poisson mesure dans quelle mesure un procédé satisfait une spécification portant sur le taux de défauts ou d'événements rares, lorsque les données suivent une distribution de Poisson. Elle s'utilise lorsque chaque unité d'inspection peut présenter plusieurs défauts ou occurrences — comme le nombre de rayures sur un panneau, d'erreurs dans un document, de défauts sur une longueur de fil, ou d'appels à un centre d'assistance par heure — et que l'objectif est de déterminer si le taux de défauts est dans un niveau cible acceptable.
Contrairement à l'analyse de capabilité continue, qui compare des mesures à des limites de spécification supérieure et inférieure, la capabilité de Poisson utilise un taux de défauts maximal admissible comme référence. Elle exprime la performance du procédé en défauts par million d'opportunités (DPMO) et en niveau sigma équivalent, ce qui permet une comparaison directe avec les objectifs de performance Six Sigma.
Définition simple : une analyse de capabilité pour données de comptage, destinée spécifiquement à mesurer la fréquence à laquelle des défauts ou des événements surviennent par unité, et si ce taux est assez bas pour atteindre les cibles de qualité
Quand utiliser la capabilité de Poisson ?
- Utilisez-la lorsque les données représentent des comptages de défauts, d'événements ou d'occurrences par unité ou par période — par exemple le nombre de défauts de peinture par voiture, de fautes de frappe par page ou de pannes de machine par mois.
- Utilisez-la lorsqu'un même élément peut présenter plus d'un défaut — ce qui la distingue de la capabilité binomiale, où chaque élément est simplement classé conforme ou non conforme.
- Utilisez-la lorsque le taux de défauts est faible et que les événements surviennent indépendamment les uns des autres — ce sont les conditions fondamentales qui définissent un processus de Poisson.
- Utilisez-la lorsque vous disposez d' une cible définie ou d'un taux de défauts maximal admissible par rapport auquel comparer la performance.
Recommandations pour bien utiliser la capabilité de Poisson
- Vérifiez que les données suivent réellement une distribution de Poisson — la moyenne et la variance de données de comptage doivent être à peu près égales ; un grand écart entre elles indique une surdispersion et un autre modèle peut être nécessaire.
- Chaque défaut ou événement doit être indépendant des autres — une occurrence ne doit pas influencer la probabilité de la suivante.
- La taille de l'opportunité d'inspection doit être constante sur toutes les observations — ou, si elle varie, l'analyse doit tenir compte des différentes tailles d'opportunité par unité.
- Collectez suffisamment de sous-groupes ou de périodes pour obtenir une estimation stable du taux de défauts du procédé — au moins 25 sous-groupes sont recommandés avant de tirer des conclusions.
- Assurez-vous que le procédé est stable avant d'interpréter la capabilité — utilisez une carte U ou une carte C pour vérifier que le taux de défauts ne dérive pas et ne présente pas de signaux hors contrôle.
- Les principaux indicateurs de sortie sont le DPU (défauts par unité), le DPMO (défauts par million d'opportunités) et le niveau sigma — interprétez-les par rapport à votre cible de qualité plutôt qu'aux seuils traditionnels de Cp/Cpk.
Alternatives : quand ne pas utiliser la capabilité de Poisson
Situation
À utiliser à la place
Chaque élément est simplement conforme ou non conforme (pas un comptage de défauts)
Analyse de capabilité binomiale
Les données sont des valeurs mesurées continues
Analyse de capabilité normale, non normale ou non paramétrique
Les données de comptage montrent une surdispersion (variance >> moyenne)
Binomiale négative ou Poisson avec modèle de surdispersion
Le taux de défauts est élevé (ce n'est pas un procédé à événements rares)
Examinez la stabilité du procédé avant l'analyse de capabilité
La taille de l'opportunité varie fortement d'une unité à l'autre
Utilisez une analyse fondée sur la carte U avec des tailles d'opportunité variables
Exemple de capabilité de Poisson
Un ingénieur procédés évalue la durabilité de l'isolation d'un fil électrique. Il sélectionne au hasard des tronçons de fil et les soumet à un essai de tension afin de repérer les points faibles de l'isolation susceptibles de provoquer une défaillance en service. Pour chaque tronçon de fil, il enregistre à la fois le nombre de points faibles détectés (défauts) et la longueur du fil en mètres. L'objectif est de réaliser une analyse de capabilité de Poisson pour évaluer la performance du procédé d'isolation au regard des standards de durabilité, en déterminant s'il maintient de façon constante le niveau de qualité requis pour différentes longueurs de fil. Les étapes sont les suivantes :
- Les données nécessaires ont été rassemblées.
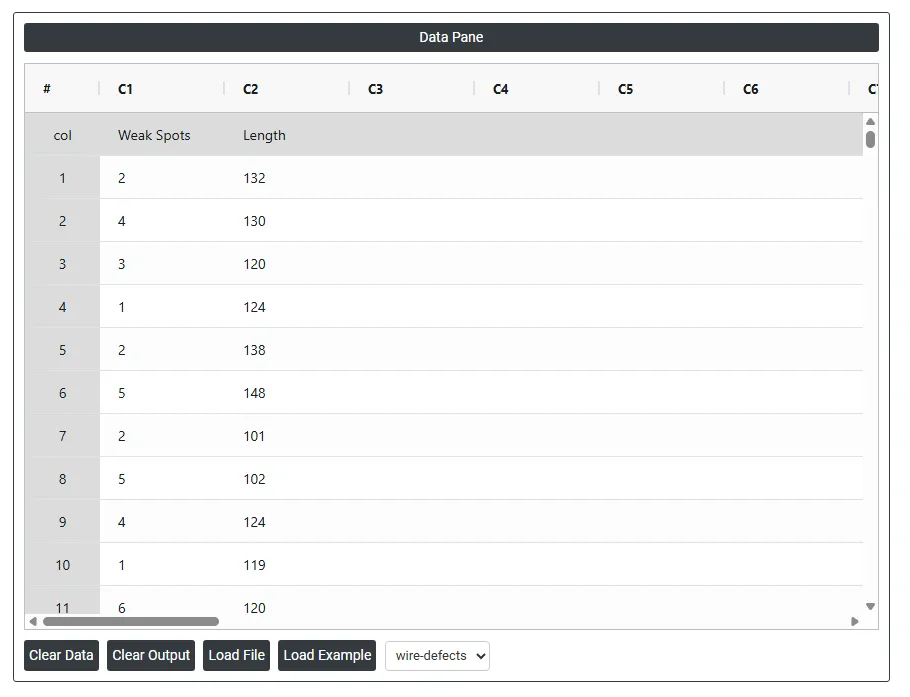
- Analysez maintenant les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
- Pour trouver la capabilité de Poisson, choisissez Statistical module> Process Capability>Poisson Capability.
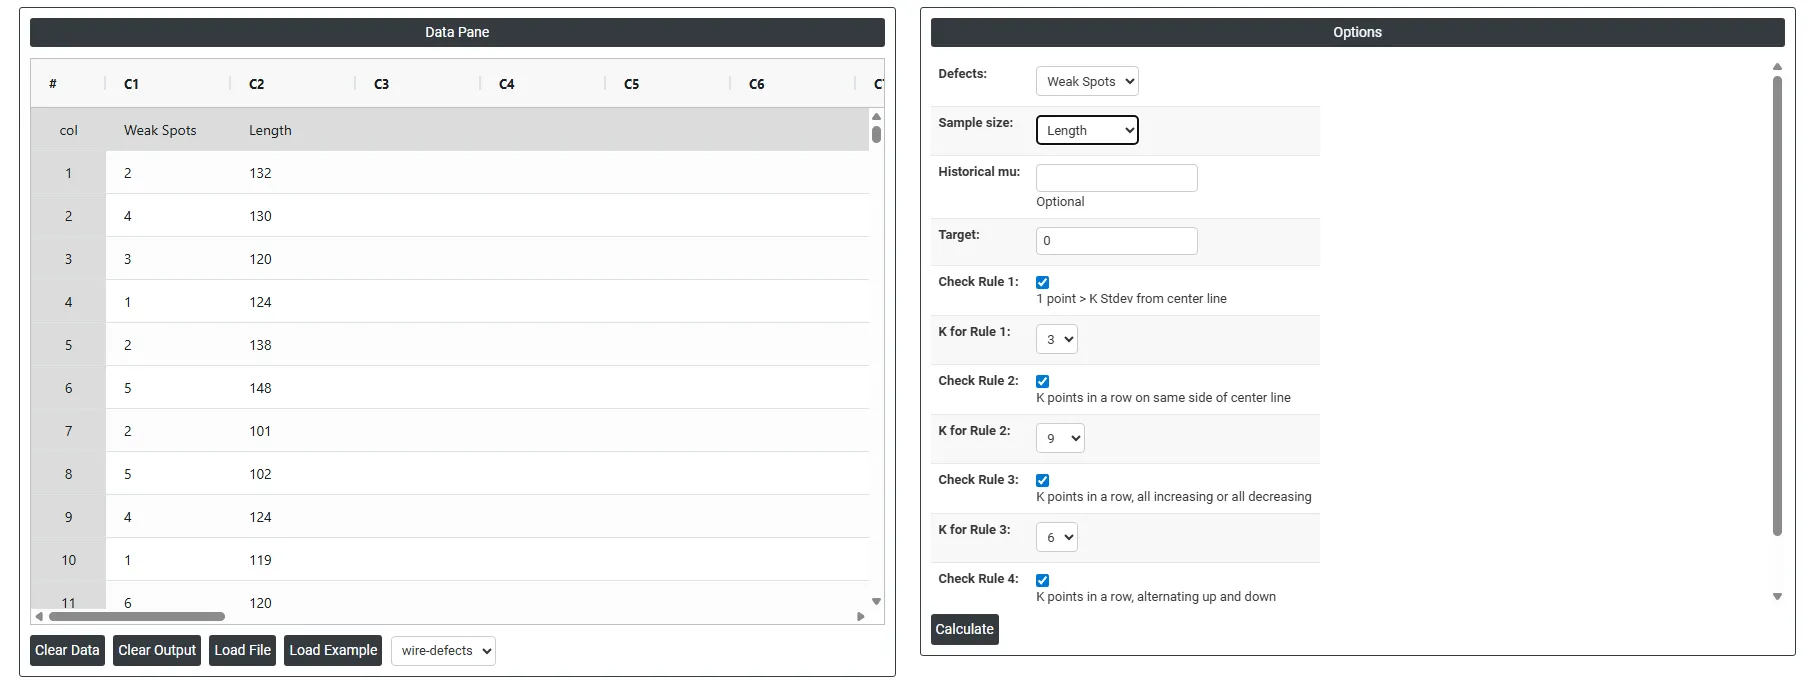
- Dans l'outil, saisissez les données ainsi que les autres entrées comme suit :
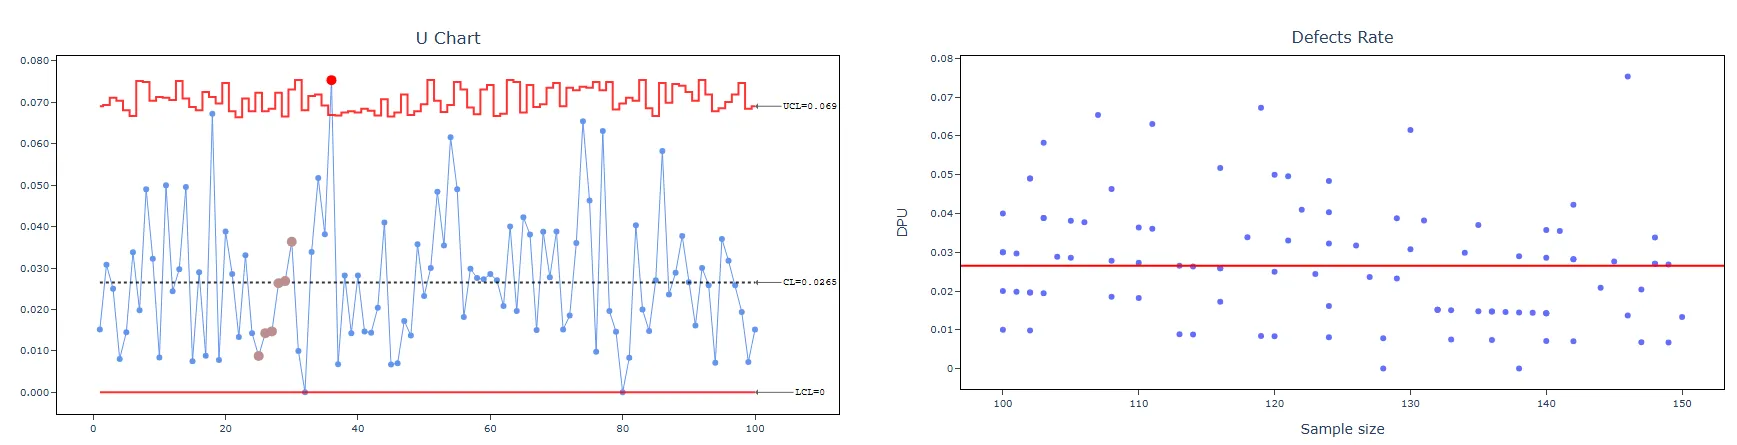
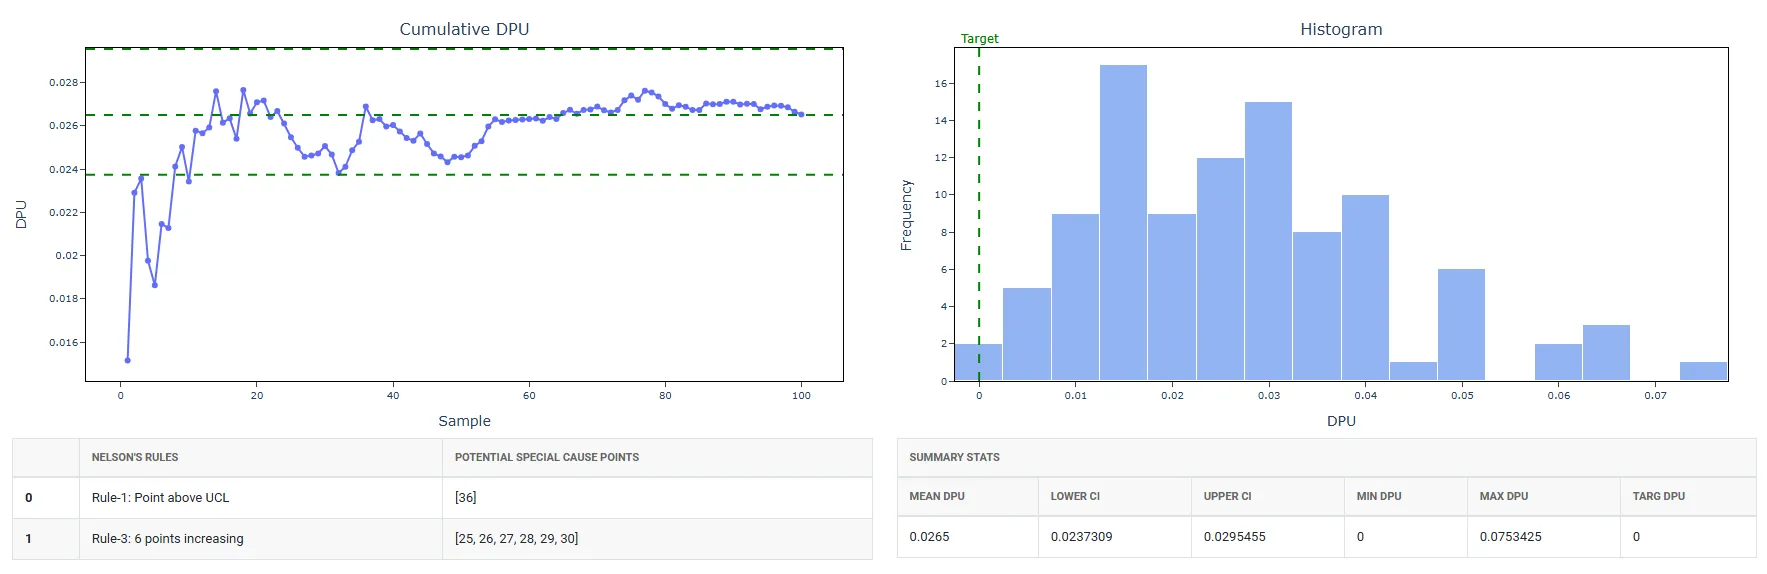
- Après avoir utilisé l'outil ci-dessus, récupérez les résultats comme suit :
Comment réaliser une analyse de capabilité de Poisson
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Process Capability >Poisson Capability .
- Ensuite, mettez à jour les données manuellement ou copiez-les (Ctrl+C) intégralement depuis une feuille Excel et collez-les (Ctrl+V) ici.
- Renseignez les options requises.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Sur le tableau de bord de la capabilité de Poisson, la fenêtre est divisée en deux parties.
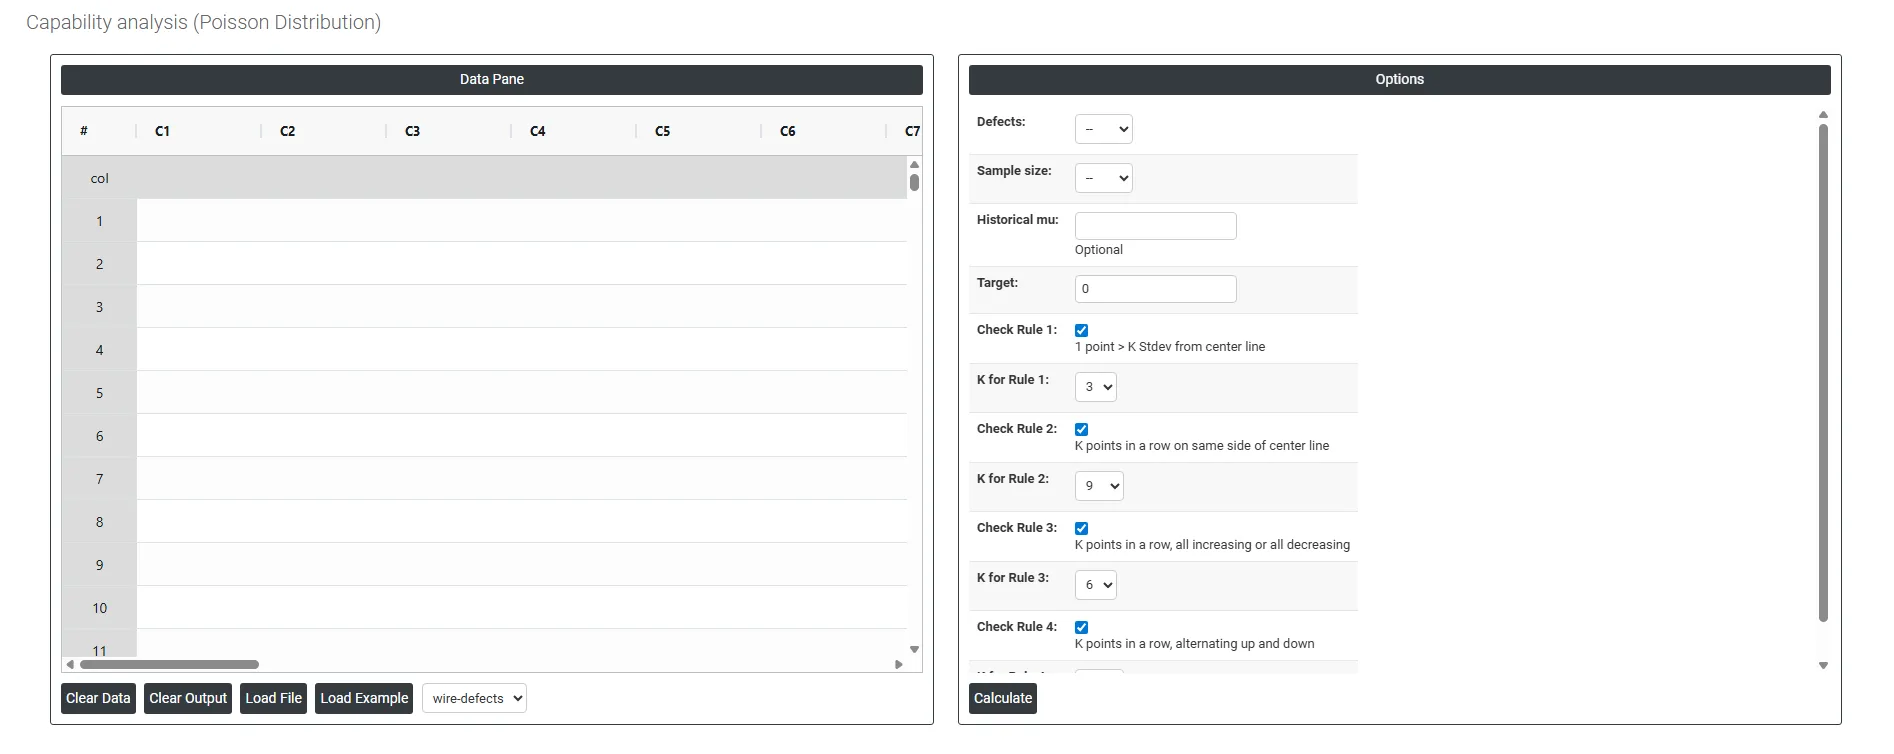
Dans la partie gauche se trouve le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement ou copiées (Ctrl+C) intégralement depuis une feuille Excel puis collées (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File : permet de charger directement les données Excel.
Dans la partie droite, de nombreuses options sont présentes, comme suit :
- Defects : sélectionnez la colonne contenant le nombre de défauts ou d'occurrences enregistré pour chaque période d'inspection ou sous-groupe, par exemple le nombre de rayures de surface par panneau, d'erreurs par document ou de défauts par longueur de câble. Chaque valeur de cette colonne représente le nombre total de défauts observés dans une unité d'inspection ou une période. C'est l'entrée principale que l'analyse utilise pour estimer le taux de défauts du procédé.
- Sample Size : sélectionnez la colonne contenant le nombre d'unités ou la taille de la zone d'inspection correspondant à chaque nombre de défauts. C'est essentiel car le taux de défauts est calculé en divisant le nombre de défauts par l'effectif de l'échantillon ; par exemple, 12 défauts sur 300 unités inspectées donnent un taux de 0.04 défaut par unité. Si l'effectif de l'échantillon est le même pour chaque ligne, une valeur constante peut être saisie à la place d'une colonne.
- Historical Mu (μ) : facultatif. Mu (μ) représente le taux moyen de défauts connu ou établi historiquement pour le procédé. Si vous disposez d'un taux de défauts de référence fiable issu d'une étude antérieure ou d'un historique long terme du procédé, saisissez-le ici. Lorsqu'il est fourni, l'analyse utilise directement cette valeur pour calculer les statistiques de capabilité et fixer les références de performance, au lieu d'estimer le taux de défauts à partir du seul jeu de données actuel. Cela produit des résultats plus stables et plus cohérents, surtout lorsque l'échantillon actuel est petit. Laissez vide pour que l'analyse estime mu à partir des données.
- Target : le taux de défauts souhaité ou idéal que le procédé devrait atteindre. Saisir une cible permet à l'analyse de comparer directement la performance actuelle du procédé à un objectif défini ; par exemple, une cible de 0.01 défaut par unité signifie qu'au plus 1 défaut pour 100 unités est acceptable. Cette valeur sert de référence dans les résultats et s'affiche comme ligne de référence sur le graphique de capabilité, ce qui permet de voir facilement l'écart entre le procédé actuel et le niveau de performance souhaité.
- Check Rule 1: 1 point > K Stdev from center line : le test 1 est essentiel pour repérer les sous-groupes qui s'écartent nettement des autres, ce qui en fait un outil universellement reconnu pour détecter les situations hors contrôle. Pour augmenter la sensibilité et détecter de plus petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1, ce qui renforce l'efficacité des cartes de contrôle.
- Check Rule 2: K points in a row on same side of center line : le test 2 détecte les changements de centrage ou de variation du procédé. Pour surveiller de petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1 afin d'augmenter la sensibilité des cartes de contrôle.
- Check Rule 3: K points in a row, all increasing or all decreasing : le test 3 est conçu pour identifier les tendances au sein d'un procédé. Ce test recherche précisément une longue suite de points consécutifs dont la valeur augmente ou diminue de façon constante, signalant une tendance sous-jacente possible dans le comportement du procédé.
- Check Rule 4: K points in a row, alternating up and down : le test 4 est conçu pour identifier les variations systématiques au sein d'un procédé. Idéalement, le schéma de variation d'un procédé doit être aléatoire. Toutefois, si un point échoue au test 4, cela peut indiquer que la variation n'est pas aléatoire mais suit un schéma prévisible.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side) : le test 5 détecte de petits décalages du procédé.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side) :le test 6 détecte de petits décalages du procédé.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side) :le test 7 identifie des schémas de variation qui peuvent être interprétés à tort comme la preuve d'une bonne maîtrise. Ce test détecte des limites de contrôle trop larges, souvent dues à des données stratifiées. Des données stratifiées apparaissent lorsqu'il existe une source systématique de variation au sein de chaque sous-groupe, ce qui fait paraître les limites de contrôle plus larges qu'elles ne devraient l'être.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side) :le test 8 détecte un schéma de mélange. Dans un schéma de mélange, les points tendent à s'écarter de la ligne centrale et à se situer plutôt près des limites de contrôle.
Questions fréquentes
Qu'est-ce que l'analyse de capabilité de Poisson ?
L'analyse de capabilité de Poisson mesure dans quelle mesure un procédé satisfait une spécification portant sur le taux de défauts ou d'événements rares lorsque les données suivent une distribution de Poisson. Au lieu de limites de spécification supérieure et inférieure, elle utilise un taux de défauts maximal admissible comme référence et exprime la performance en défauts par unité, en défauts par million d'opportunités (DPMO) et en niveau sigma équivalent.
Quand utiliser la capabilité de Poisson plutôt que la capabilité binomiale ?
Utilisez la capabilité de Poisson lorsque les données sont des comptages de défauts ou d'événements par unité ou par période et qu'un même élément peut présenter plus d'un défaut, comme les défauts de peinture par voiture. Utilisez la capabilité binomiale lorsque chaque élément est simplement classé conforme ou non conforme. Pour des valeurs mesurées continues, utilisez plutôt l'analyse de capabilité normale, non normale ou non paramétrique.
Quelles sont les hypothèses de l'analyse de capabilité de Poisson ?
Les comptages doivent suivre une distribution de Poisson, avec une moyenne et une variance à peu près égales ; un grand écart indique une surdispersion. Les défauts doivent survenir indépendamment, et la taille de l'opportunité doit être constante ou prise en compte lorsqu'elle varie. Au moins 25 sous-groupes sont recommandés, et le procédé doit être stable, ce qui se vérifie avec une carte U ou une carte C, avant d'interpréter la capabilité.
Comment interpréter les résultats de capabilité de Poisson ?
Les principaux résultats sont le DPU (défauts par unité), le DPMO (défauts par million d'opportunités) et le niveau sigma. Interprétez-les par rapport à votre cible de qualité plutôt qu'aux seuils traditionnels de Cp ou Cpk. Si un taux de défauts cible est saisi, il apparaît comme ligne de référence sur le graphique de capabilité, montrant l'écart entre le procédé actuel et la performance souhaitée.