
Carte R (étendue)
La carte R trace l'étendue de chaque sous-groupe pour vérifier que la variation du procédé reste stable, et se lit avant la carte Xbar. Utilisez-la pour des données continues en sous-groupes fixes de 2 à 8 ; au-delà de 8, utilisez une carte S. Collectez au moins 25 sous-groupes. L'écart-type peut être estimé par Rbar/d2, recommandé pour des sous-groupes de 8 ou moins, ou par l'écart-type groupé.
Dernière révision
Point clé
Une carte R (carte des étendues) surveille la variation intra-sous-groupe dans le temps en traçant l'étendue de chaque sous-groupe ; elle s'utilise avec une carte Xbar pour des sous-groupes de 2 à 8.
Sur cette page
Qu'est-ce qu'une carte R ?
Une carte R (carte des étendues) surveille la dispersion ou la variation au sein des sous-groupes dans le temps en traçant l'étendue, soit la différence entre la valeur la plus haute et la plus basse, de chaque sous-groupe. Elle s'utilise toujours avec une carte Xbar et constitue l'outil principal pour vérifier que la variation du procédé reste stable et régulière.
Alors que la carte Xbar indique où se situe la moyenne du procédé, la carte R indique dans quelle mesure les mesures se dispersent au sein de chaque échantillon. Ensemble, elles donnent une image complète du comportement du procédé.
Quand utiliser une carte R ?
- À utiliser lorsque la taille de sous-groupe est comprise entre 2 et 8 : l'étendue est une mesure fiable et simple de la variation pour de petits sous-groupes.
- À utiliser toujours avec une carte Xbar : la carte R surveille la variation tandis que la carte Xbar surveille la moyenne du procédé.
- À utiliser lorsque les données sont continues et que les sous-groupes sont collectés à intervalles de temps réguliers et définis.
- À utiliser lorsque vous voulez une mesure de la variation intra-sous-groupe rapide et facile à calculer , sans calcul complexe.
Recommandations pour bien utiliser une carte R
- Interprétez toujours la carte R avant la carte Xbar : si la variation est instable, les limites de contrôle de la carte Xbar ne sont pas fiables.
- Gardez la taille de sous-groupe fixe et constante : changer la taille des sous-groupes invalide les limites de contrôle.
- Collectez au moins 25 sous-groupes avant d'établir les limites de contrôle et de tirer des conclusions.
- Une valeur de carte R égale à zéro est acceptable et signifie simplement que toutes les valeurs du sous-groupe sont identiques : ce n'est pas une erreur.
- Les données au sein des sous-groupes doivent être indépendantes et approximativement normales pour que les limites de contrôle soient statistiquement valides.
Alternatives : quand ne pas utiliser une carte R
- Si la taille de sous-groupe est supérieure à 8, utilisez plutôt une carte S (carte de l'écart-type) : elle est statistiquement plus précise pour de grands sous-groupes.
- Si les données sont collectées sous forme de mesures individuelles sans sous-groupes, utilisez la carte I-MR
- Si vous devez surveiller à la fois la variation intra-sous-groupe et inter-sous-groupes, utilisez la carte I-MR R/S (inter/intra)
- Si la réponse est de type données d'attribut (nombres ou proportions de défauts), utilisez les cartes P, NP, C ou U
- Si vous travaillez sur des séries de production courtes ou des types de pièces mélangés, utilisez la carte Z-MR
Exemple de carte R
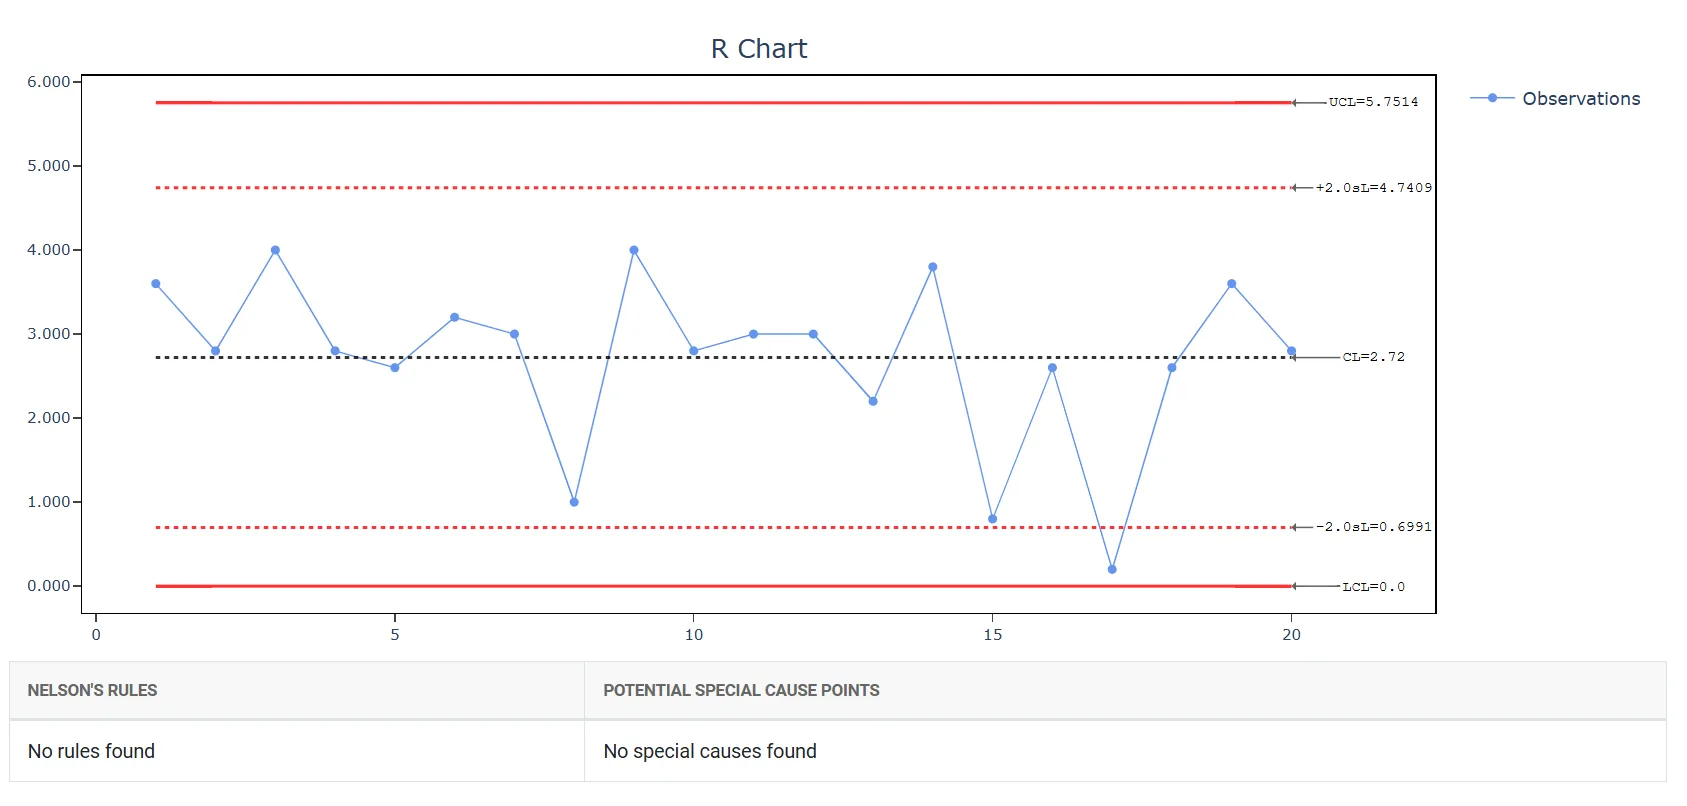
Un ingénieur qualité d'une usine de pièces automobiles surveille les longueurs d'arbres à cames. Il collecte les données par sous-groupes de taille 5 toutes les 30 minutes. Il souhaite rechercher d'éventuelles causes spéciales sur la carte de contrôle. 1. Laissez vides la moyenne du procédé et l'écart-type du procédé (process stddev), car ils sont inconnus à ce stade. 2. Activez les 8 règles de Nelson
Pour cela, l'ingénieur applique la carte R et réalise les étapes suivantes :
- Les données nécessaires ont été rassemblées.
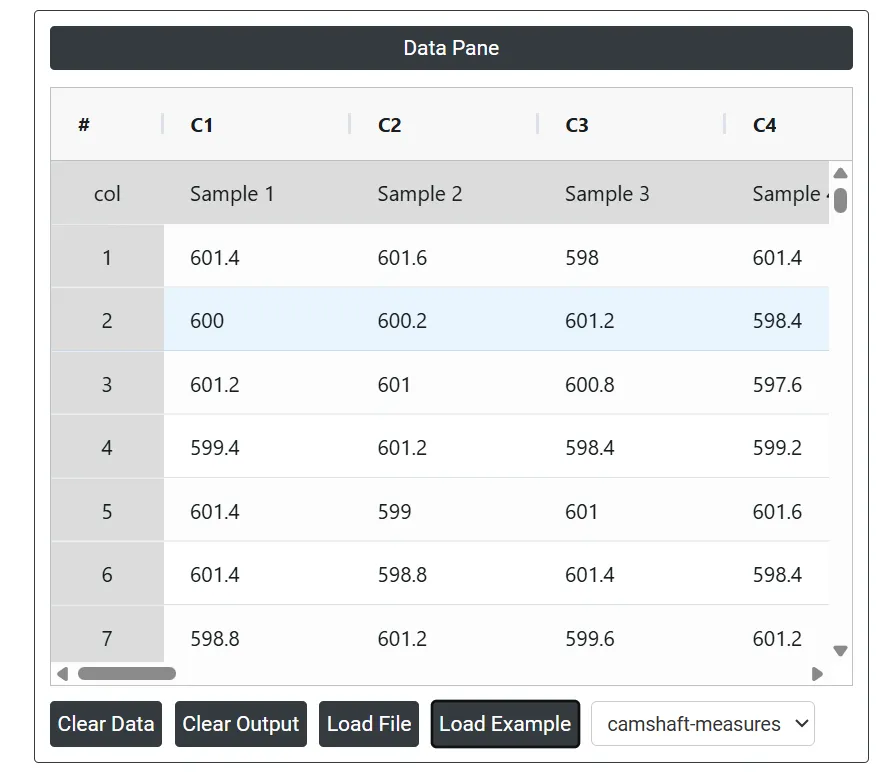
- Analysez maintenant les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
- Pour trouver R Chart, choisissez Statistical module> Control Charts>R Chart.
- Dans l'outil, saisissez les données ainsi que les autres paramètres comme suit :
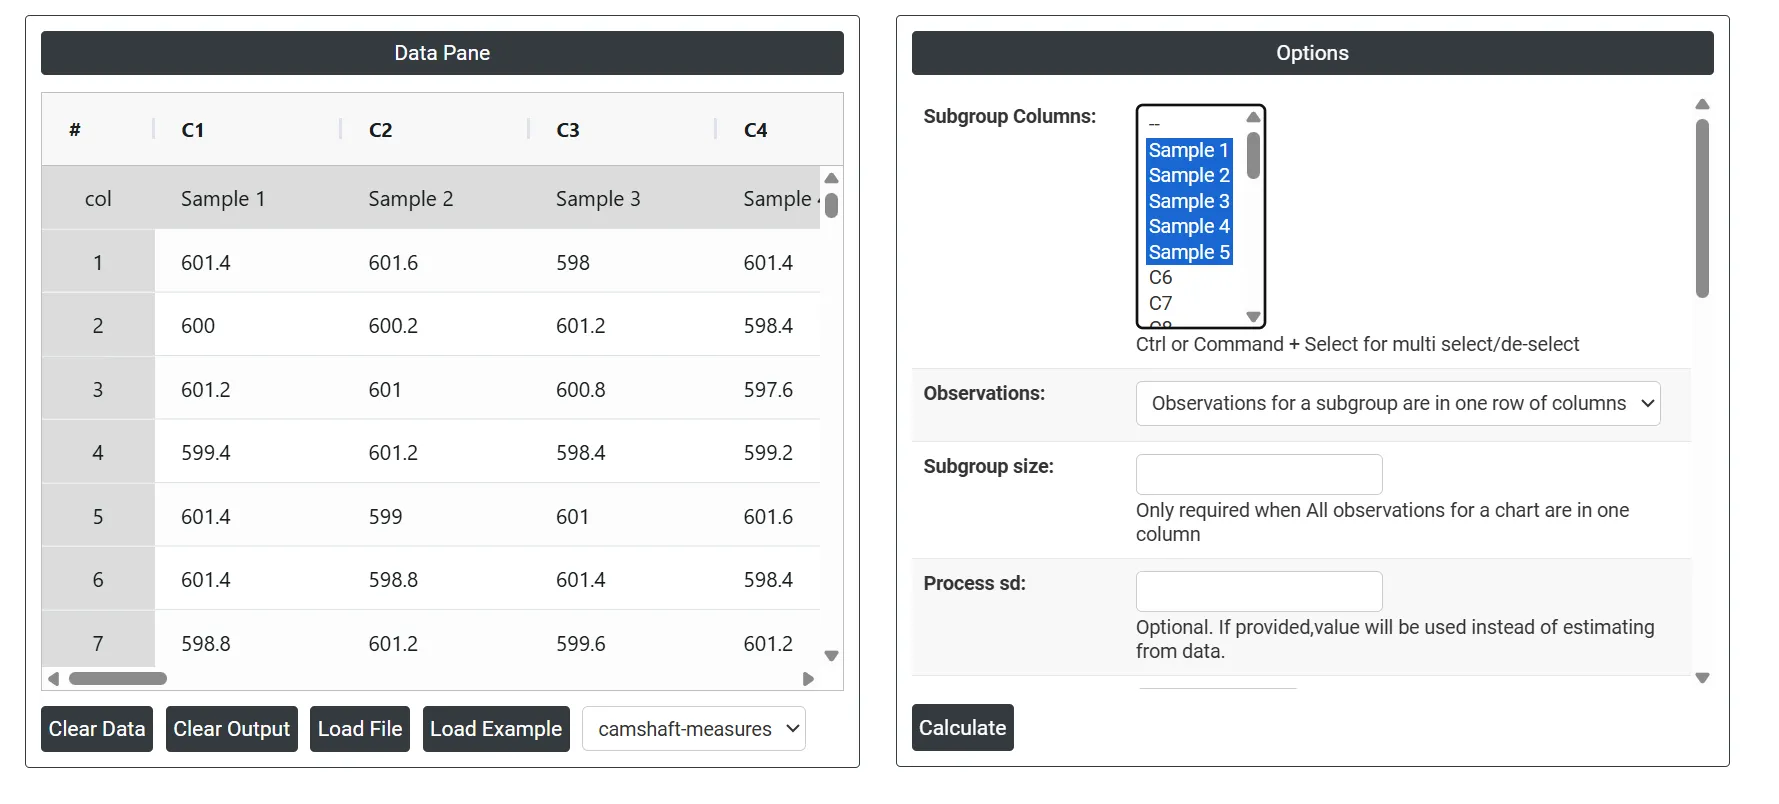
5. Après avoir utilisé l'outil ci-dessus, obtenez les résultats comme suit :
Comment créer une carte R
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Control Charts >R Chart.
- Cliquez sur R Chart pour accéder au tableau de bord.
- Ensuite, mettez à jour les données manuellement, ou copiez-les (Ctrl+C) depuis une feuille Excel et collez-les (Ctrl+V) ici.
- Ensuite, vous devez renseigner les options requises.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Sur le tableau de bord de R Chart, la fenêtre est divisée en deux parties.
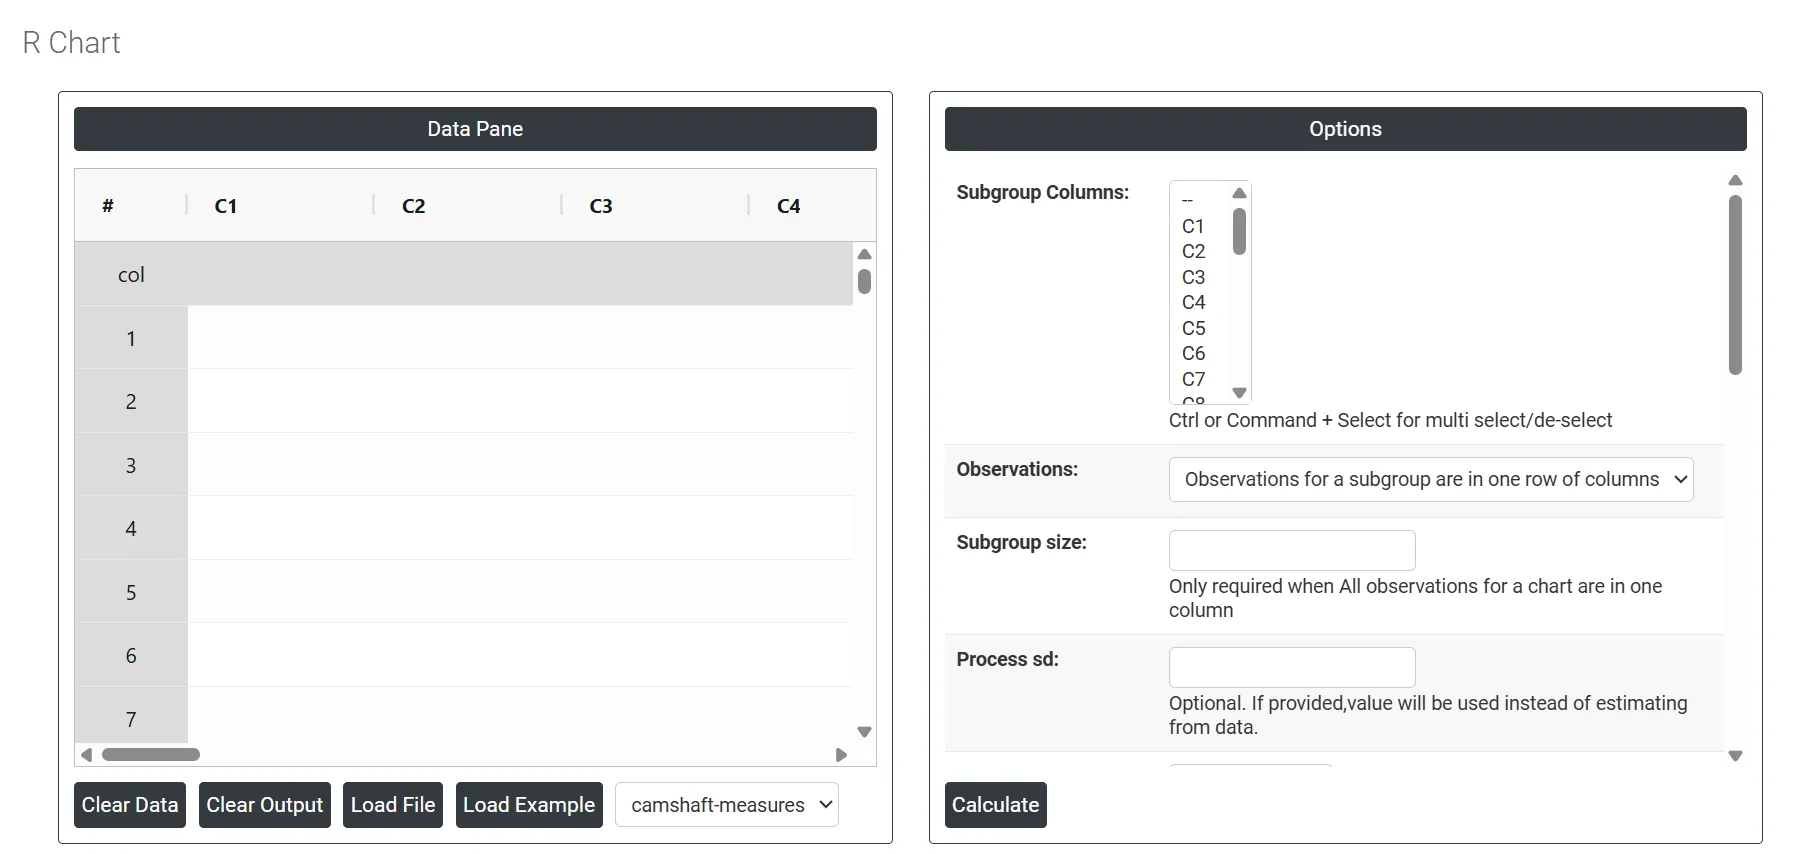
Dans la partie gauche se trouve le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement, ou copiées (Ctrl+C) depuis une feuille Excel puis collées (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File : permet de charger directement les données Excel.
Dans la partie droite, de nombreuses options sont disponibles :
- Subgroup Columns : permet de sélectionner soit une seule colonne, soit plusieurs colonnes selon la structure de vos données. Si chaque sous-groupe est réparti sur plusieurs colonnes (une colonne par position de mesure), sélectionnez toutes ces colonnes. Si toutes les mesures sont empilées dans une seule colonne, sélectionnez cette colonne unique et définissez séparément la taille de sous-groupe. La sélection effectuée ici détermine directement la façon dont la carte regroupe vos données pour calculer les moyennes de sous-groupes.
- Observations : ce paramètre définit la disposition physique de vos données dans la feuille de calcul. Choisissez l'option qui correspond à la structure de vos données :
- Observations for a subgroup are in one row of columns — chaque ligne contient toutes les mesures d'un seul sous-groupe, réparties sur plusieurs colonnes. Par exemple, la ligne 1 contient cinq mesures représentant le sous-groupe 1 sur cinq colonnes.
- All observations for a chart are in one column — toutes les mesures sont empilées verticalement dans une seule colonne, et le champ de taille de sous-groupe sert à définir combien de lignes appartiennent à chaque sous-groupe.
Sélectionner la mauvaise disposition ici fera que la carte regroupera mal les données et produira des limites de contrôle invalides.
- Subgroup Size : n'est requis que lorsque toutes les observations sont stockées dans une seule colonne. Il indique à la carte combien de lignes consécutives forment un sous-groupe. Par exemple, si la taille de sous-groupe est 5, la carte traitera les lignes 1 à 5 comme le sous-groupe 1, les lignes 6 à 10 comme le sous-groupe 2, et ainsi de suite. Si vos données sont déjà disposées en plusieurs colonnes (une par mesure), ce champ n'est pas nécessaire, car la taille de sous-groupe est définie par le nombre de colonnes sélectionnées.
- Process sd : c'est une mesure de la variabilité ou de la dispersion des données du procédé autour de la moyenne. Elle indique dans quelle mesure les points de données individuels du procédé diffèrent de la moyenne du procédé. Si vous la laissez vide, Zometric Statistical Software la calcule à partir des données fournies.
- Sd estimation method : l'utilisateur dispose de deux choix de calcul. Choisir Rbar comme méthode d'estimation ou la méthode de l'écart-type groupé change le résultat.
- Rbar Sd estimation method : estime l'écart-type du procédé à partir de la moyenne des étendues des sous-groupes divisée par la constante de correction du biais d2 (Rbar/d2). Cette méthode est recommandée pour des tailles de sous-groupe de 8 ou moins ; pour de plus grands sous-groupes, l'écart-type groupé utilise chaque point de données et donne une estimation plus précise. Pooled Sd estimation method : l'écart-type groupé est la moyenne pondérée des variances des sous-groupes, les sous-groupes plus grands ayant un plus grand poids dans l'estimation globale. Cette méthode donne une estimation plus précise de l'écart-type lorsque le procédé est stable.
- Use unbiasing constants for pooled sd : cette option ne s'applique que lorsque l'écart-type est estimé par la méthode de l'écart-type groupé (Pooled Stdev).
- Show Decimals : contrôle le nombre de décimales affichées sur la carte pour les valeurs tracées, les limites de contrôle et la ligne centrale. Augmenter les décimales donne plus de précision à la lecture de la carte ; les réduire garde la carte nette et plus facile à présenter. Choisissez le niveau qui concilie exactitude et lisibilité pour votre public.
- Check Rule 1: 1 point > K Stdev from center line : le test 1 est essentiel pour identifier les sous-groupes qui s'écartent nettement des autres, ce qui en fait un outil universellement reconnu pour détecter les situations hors contrôle. Pour augmenter la sensibilité et détecter de plus petits décalages du procédé, le test 2 peut être utilisé en association avec le test 1, ce qui améliore l'efficacité des cartes de contrôle.
- Check Rule 2: K points in a row on same side of center line : le test 2 détecte les changements de centrage ou de variation du procédé. Pour surveiller de petits décalages du procédé, le test 2 peut être utilisé en association avec le test 1 afin d'augmenter la sensibilité des cartes de contrôle.
- Check Rule 3: K points in a row, all increasing or all decreasing : le test 3 est conçu pour identifier les tendances au sein d'un procédé. Il recherche en particulier une longue suite de points consécutifs dont la valeur augmente ou diminue systématiquement, signalant une tendance sous-jacente possible dans le comportement du procédé.
- Check Rule 4: K points in a row, alternating up and down : le test 4 est conçu pour identifier les variations systématiques au sein d'un procédé. Idéalement, le schéma de variation d'un procédé devrait être aléatoire. Cependant, si un point échoue au test 4, la variation n'est peut-être pas aléatoire mais suit un schéma prévisible.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side) : le test 5 détecte de petits décalages du procédé.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side) :le test 6 détecte de petits décalages du procédé.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side) :le test 7 identifie des motifs de variation qui peuvent être interprétés à tort comme la preuve d'une bonne maîtrise. Ce test détecte des limites de contrôle trop larges, souvent dues à des données stratifiées. Des données stratifiées apparaissent lorsqu'il existe une source systématique de variation au sein de chaque sous-groupe, ce qui fait paraître les limites de contrôle plus larges qu'elles ne devraient l'être.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side) :le test 8 détecte un motif de mélange. Dans un motif de mélange, les points tendent à s'éloigner de la ligne centrale et à se situer plutôt près des limites de contrôle.
- Additional CLs at Multiples of SD 1 : ajoute une ligne de limite de contrôle supplémentaire à ±1 écart-type de la ligne centrale. Cela crée une zone intérieure sur la carte, utile pour appliquer les règles de Western Electric ou de Nelson qui recherchent des motifs inhabituels à l'intérieur des limites de contrôle, par exemple une série de points situés systématiquement d'un même côté de la ligne centrale.
- Additional CLs at Multiples of SD 2 : ajoute une ligne de limite de contrôle supplémentaire à ±2 écarts-types de la ligne centrale. Cela crée une zone d'alerte intermédiaire entre la ligne centrale et les limites de contrôle standard à ±3 sigma. Les points situés entre les lignes à 2 sigma et à 3 sigma peuvent signaler une alerte précoce d'un décalage du procédé avant qu'un point ne sorte réellement des limites de contrôle.
- Define Stages (Historical Groups) with This Variable : permet de scinder la carte en phases ou étapes distinctes à l'aide d'une variable de regroupement. Chaque étape reçoit son propre jeu de limites de contrôle calculées indépendamment. C'est utile lorsqu'un changement connu du procédé est survenu, comme une nouvelle machine, une amélioration du procédé ou un changement de matière première, et que vous voulez comparer la performance du procédé avant et après ce changement sur une même carte.
- X Scale : contrôle l'affichage de l'axe horizontal de la carte. Vous pouvez ajuster l'échelle pour afficher des libellés temporels, des numéros de sous-groupes ou des valeurs personnalisées. C'est utile lorsque vos sous-groupes correspondent à des dates, des équipes ou des lots précis et que vous voulez que l'axe de la carte reflète ce contexte plutôt que de simples numéros séquentiels, ce qui rend la carte plus facile à lire et à présenter.
Questions fréquentes
Qu'est-ce qu'une carte R ?
Une carte R, ou carte des étendues, surveille la dispersion au sein des sous-groupes dans le temps en traçant l'étendue de chaque sous-groupe, soit la différence entre sa valeur la plus haute et la plus basse. Elle s'utilise toujours avec une carte Xbar : la carte Xbar montre où se situe la moyenne du procédé, et la carte R montre dans quelle mesure les mesures se dispersent au sein de chaque échantillon.
Quand utiliser une carte R plutôt qu'une carte S ?
Utilisez une carte R lorsque la taille de sous-groupe est comprise entre 2 et 8, où l'étendue est une mesure fiable et simple de la variation. Si la taille de sous-groupe est supérieure à 8, utilisez plutôt une carte S, car elle est statistiquement plus précise pour de grands sous-groupes. Pour des mesures individuelles sans sous-groupes, utilisez une carte I-MR.
Pourquoi faut-il lire la carte R avant la carte Xbar ?
Les limites de contrôle de la carte Xbar dépendent de l'estimation de la variation intra-sous-groupe. Si la carte R montre que la variation est instable, les limites de contrôle de la carte Xbar ne sont pas fiables : interprétez donc toujours la carte R en premier. Gardez la taille de sous-groupe fixe, car changer la taille des sous-groupes invalide les limites de contrôle.
Combien de sous-groupes faut-il pour une carte R ?
Collectez au moins 25 sous-groupes avant d'établir les limites de contrôle et de tirer des conclusions. Les données doivent être continues, collectées à intervalles réguliers, et indépendantes et approximativement normales au sein des sous-groupes pour que les limites de contrôle soient valides. Une étendue de zéro est acceptable et signifie simplement que toutes les valeurs de ce sous-groupe sont identiques.