
Carte Z-MR (Z-MR Chart)
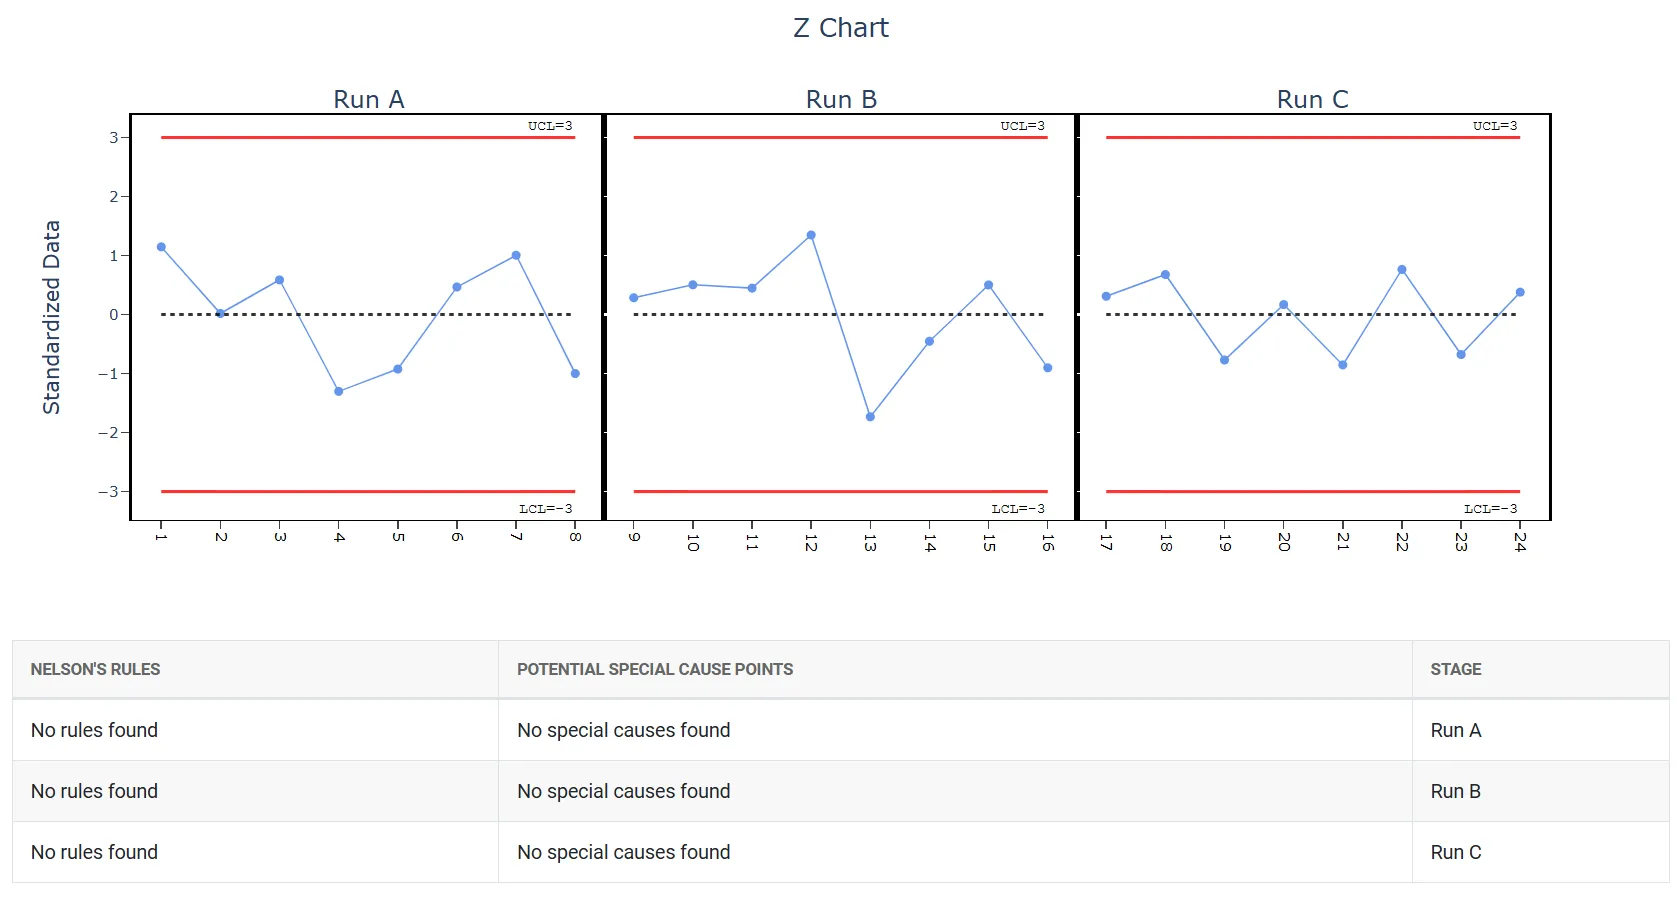
Une carte Z-MR est un type particulier de carte de contrôle conçu pour les petites séries ou les procédés qui fabriquent des pièces ou des produits différents sur le même équipement. Au lieu de tracer les mesures brutes, elle standardise chaque mesure en un score Z — qui exprime l'éloignement de chaque valeur par rapport à sa cible, en unités d'écart-type.
Dernière révision
Point clé
Une carte Z-MR est un type particulier de carte de contrôle conçu pour les petites séries ou les procédés qui fabriquent des pièces ou des produits différents sur le même équipement.
Sur cette page
Qu'est-ce qu'une carte Z-MR ?
Une carte Z-MR est un type particulier de carte de contrôle conçu pour les petites séries ou les procédés qui fabriquent des pièces ou des produits différents sur le même équipement. Au lieu de tracer les mesures brutes, elle standardise chaque mesure en un score Z — qui exprime l'éloignement de chaque valeur par rapport à sa cible, en unités d'écart-type.
Cette standardisation permet de combiner sur une seule carte les données de plusieurs produits ou références de pièces, et donc de surveiller la stabilité du procédé même lorsque vous ne disposez pas d'assez de données sur un seul produit pour construire une carte de contrôle traditionnelle.
Définition simple :une carte de contrôle qui convertit les mesures de produits différents sur une échelle commune, pour que vous puissiez surveiller la stabilité du procédé même avec de petites quantités ou une production mixte.
Quand utiliser une carte Z-MR ?
- À utiliser lorsque les séries de production sont trop courtes pour recueillir assez de données pour une carte de contrôle standard.
- À utiliser lorsque le même procédé ou la même machine produit plusieurs types de pièces et que vous voulez une carte unifiée.
- À utiliser lorsque chaque référence de pièce a une cible ou une spécification différente mais partage le même procédé sous-jacent.
- Ne convient pas lorsque la variation du procédé diffère nettement entre les types de pièces — la standardisation suppose une variabilité similaire d'une pièce à l'autre.
Recommandations pour bien utiliser la carte Z-MR
- Chaque type de pièce doit avoir une valeur cible et un écart-type connus ou estimés pour que le calcul du score Z soit valide.
- Vérifiez que la variation du procédé est similaire pour tous les types de pièces tracés sur la même carte.
- Utilisez des données historiques ou le savoir-faire technique pour établir des valeurs exactes de cible et d'écart-type — des entrées inexactes produiront des scores Z trompeurs.
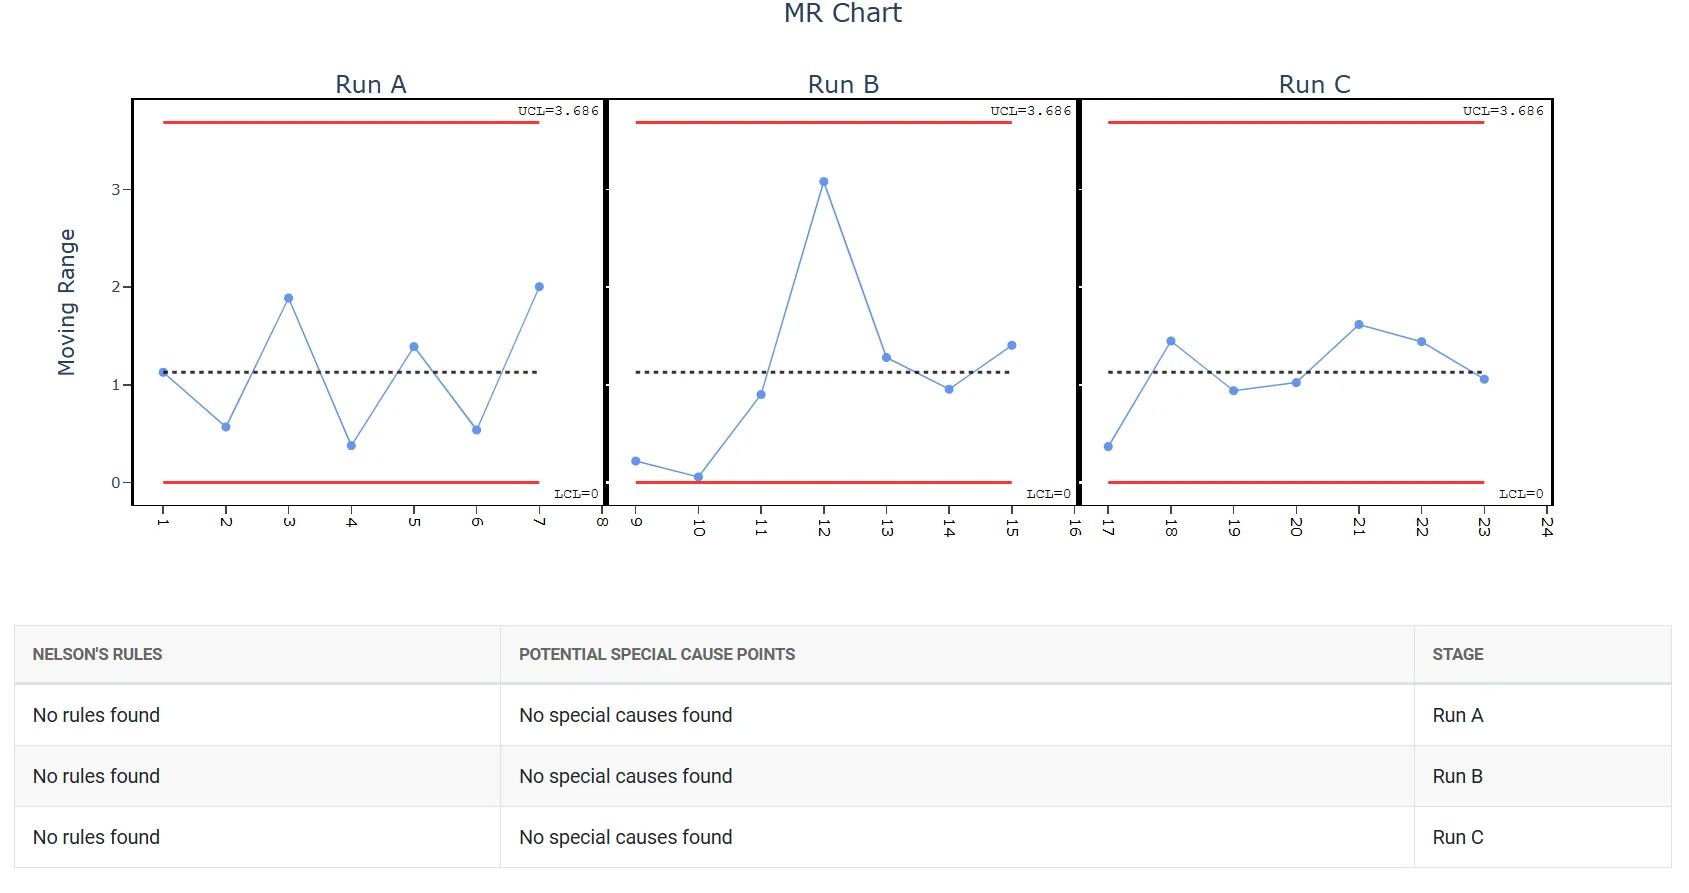
- Examinez d'abord la partie MR de la carte pour confirmer que la variation à court terme est stable avant d'interpréter la carte Z.
- Étiquetez chaque point tracé avec sa référence de pièce ou son code produit pour conserver la traçabilité sur la carte combinée.
Alternatives : quand ne pas utiliser la carte Z-MR
- Si votre procédé ne comporte pas de petites séries et que vous avez assez de données sur un seul produit, utilisez plutôt une carte I-MR — elle est plus simple, plus directe et plus adaptée aux séries de production habituelles de longueur complète.
- Si vous avez assez de données en sous-groupes sur un seul produit, utilisez plutôt une carte Xbar-R ou Xbar-S — elles donnent des limites de contrôle plus fiables lorsque les données sont suffisantes.
- Si la variation du procédé diffère nettement entre les types de pièces, analysez chaque type de pièce séparément avec des cartes individuelles plutôt que de les combiner sur une carte Z-MR.
- Si les valeurs cibles ou les écarts-types sont inconnus et ne peuvent pas être estimés de façon fiable à partir de données historiques ou du savoir-faire technique, le score Z ne peut pas être calculé avec exactitude — n'utilisez pas cette carte.
- Si les données sont de type attribut (comptages de défauts ou proportions), utilisez plutôt les cartes P, NP, C ou U ou leurs équivalents pour petites séries.
- Si tous les produits partagent la même cible et la même spécification, une carte I-MR ou Xbar standard suffit et est plus facile à interpréter.
Exemple de carte Z-MR
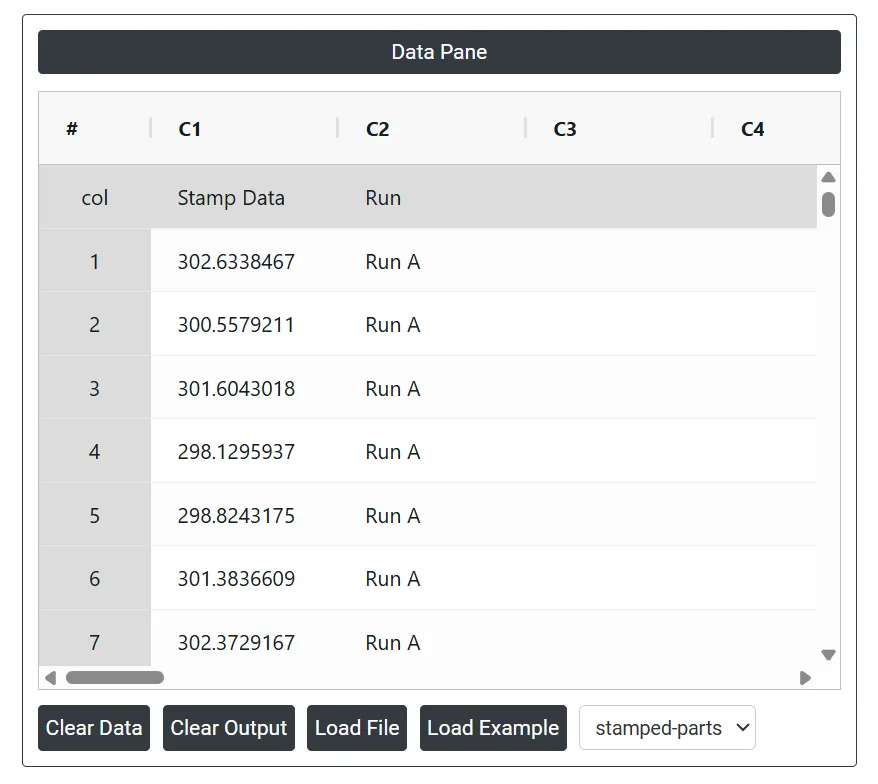
Un fabricant réalise de petites séries de production pour fabriquer de petits lots de composants métalliques. Pour évaluer la régularité du procédé d'emboutissage, le responsable qualité mesure des pièces de trois séries de production différentes. Les étapes sont les suivantes :
- Recueillir les données nécessaires.
- Analysez ensuite les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
- Pour trouver la carte Z-MR, choisissez Statistical module> Control Chart > Z-MR Chart.
- Dans l'outil, saisissez les données ainsi que les autres paramètres comme suit :
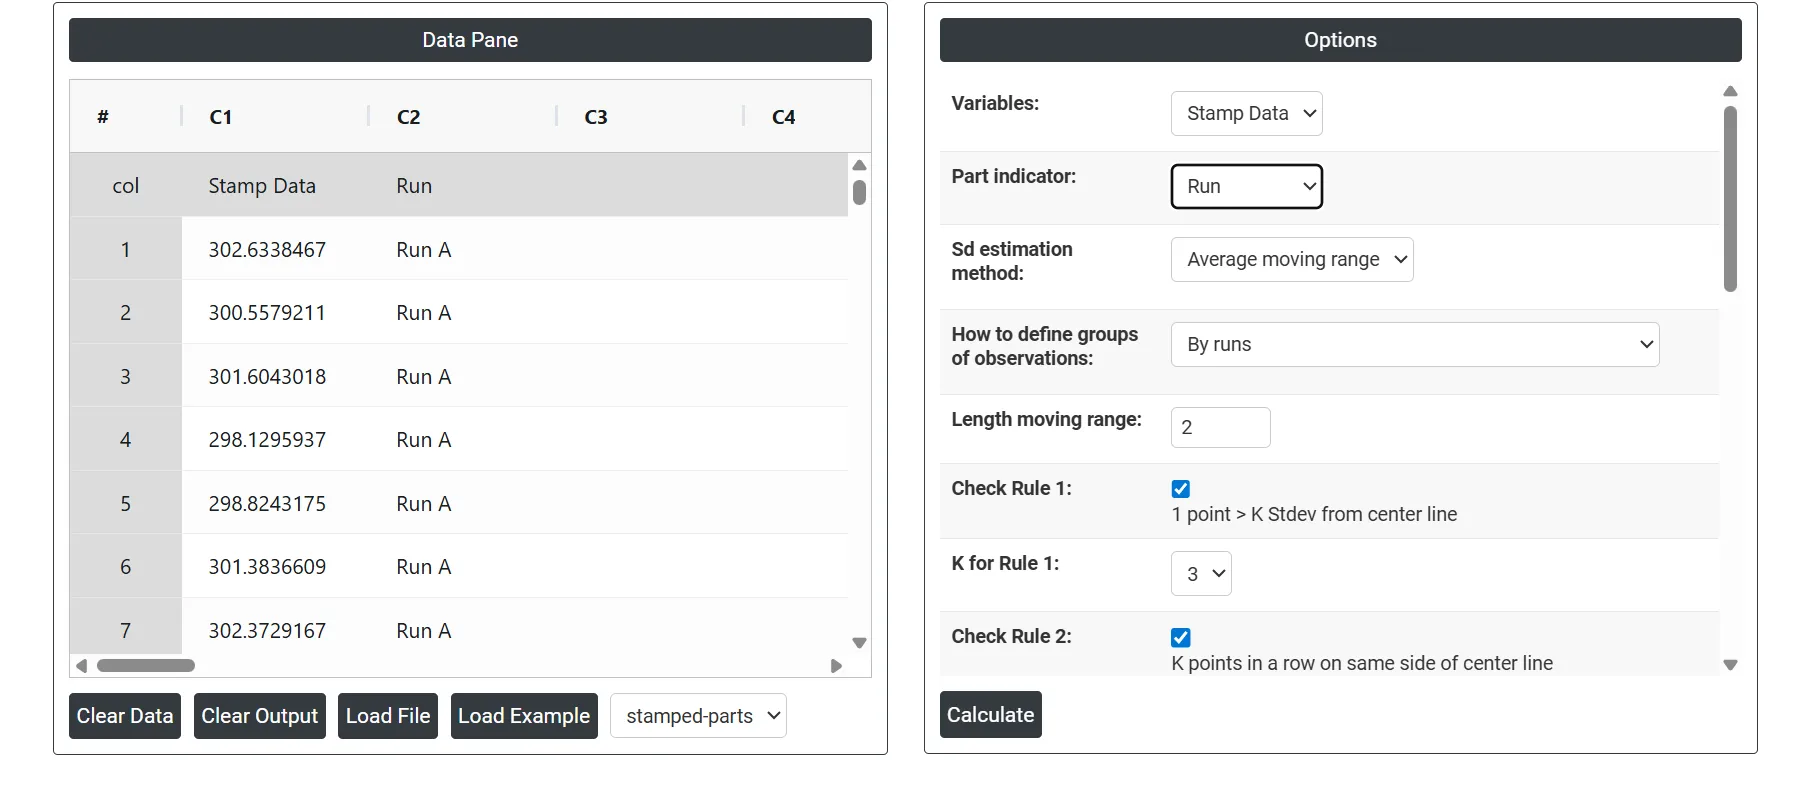
5. Après exécution de l'outil, les résultats obtenus sont les suivants :
Comment générer une carte Z-MR ?
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Control Chart > Z-MR Chart.
- Cliquez sur Z-MR Chart pour accéder au tableau de bord.
- Ensuite, saisissez les données manuellement, ou copiez (Ctrl+C) l'ensemble des données d'une feuille Excel et collez-les (Ctrl+V) ici, ou encore utilisez l'option Load Example pour charger les données d'exemple.
- Ensuite, associez les colonnes aux paramètres.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Dans le tableau de bord de la carte Z-MR, la fenêtre est divisée en deux parties.
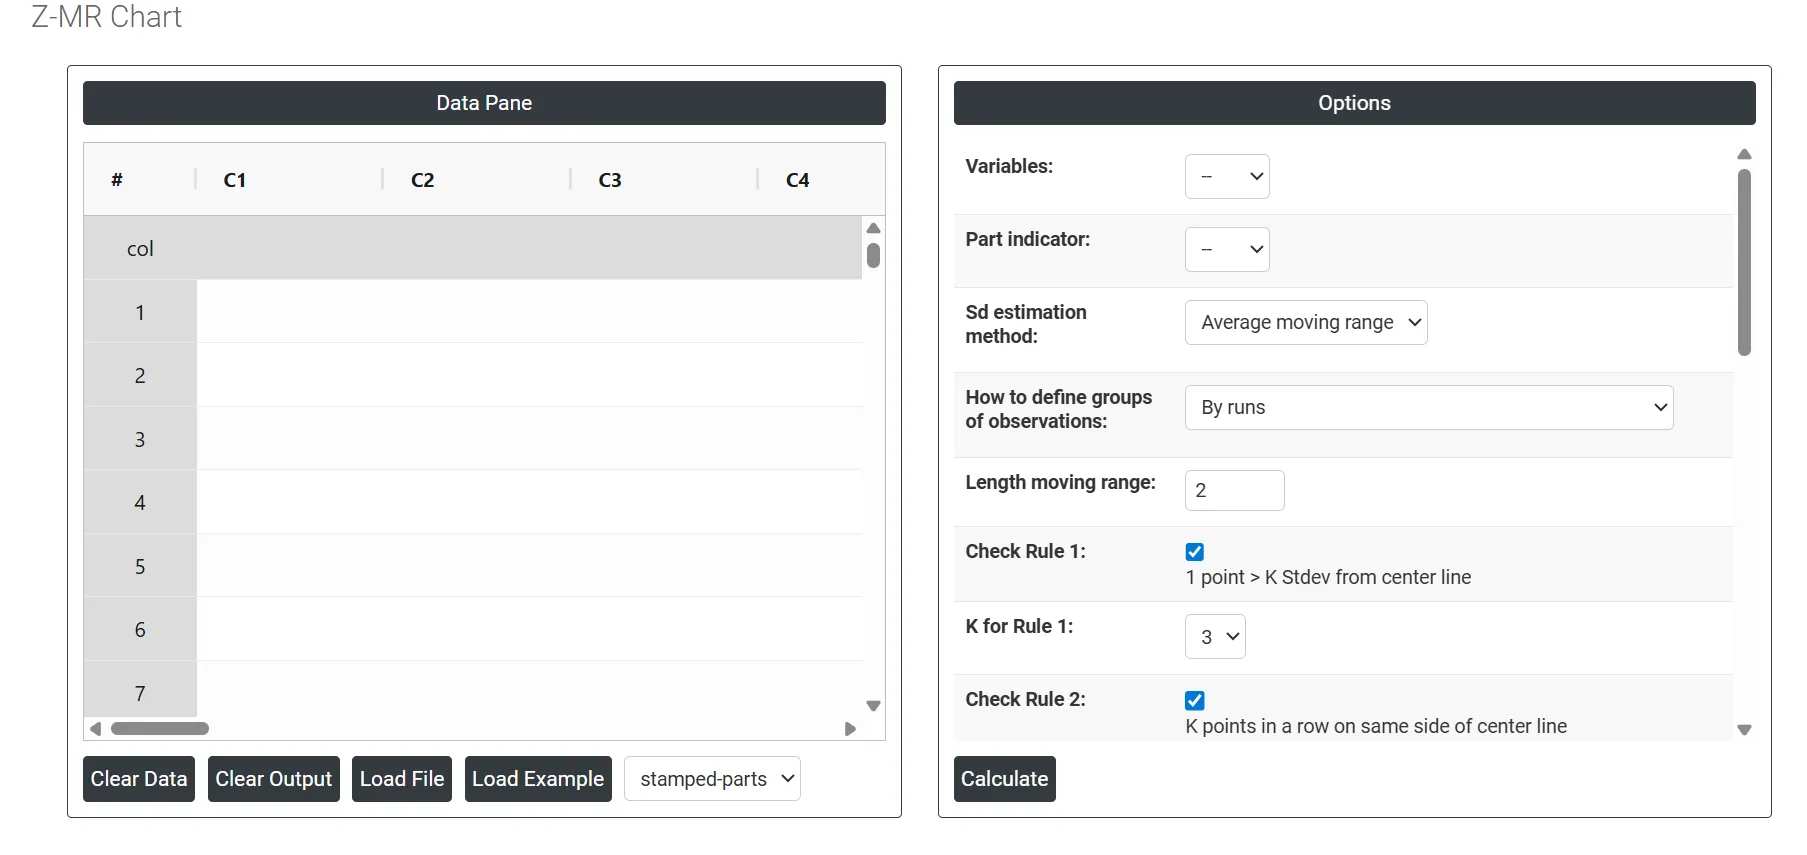
La partie gauche contient le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement, ou vous pouvez copier (Ctrl+C) l'ensemble des données d'une feuille Excel et les coller (Ctrl+V) ici.
Load example : les données d'exemple sont chargées.
Load File: permet de charger directement les données Excel.
La partie droite contient de nombreuses options, décrites ci-dessous :
- Variables : sélectionnez la ou les colonnes contenant vos données de mesure réelles. Ce sont les valeurs surveillées sur la carte — dimensions, masses ou toute caractéristique qualité continue relevée sur différentes pièces ou séries.
- Part Indicator : sélectionnez la colonne qui identifie la référence ou le type de produit auquel appartient chaque mesure. C'est essentiel pour la carte Z-MR, car elle utilise cette information pour associer chaque mesure à sa cible et à son écart-type, de sorte que le score Z puisse être calculé avec exactitude pour chaque type de pièce.
- SD Estimation method for Between subgroup : l'utilisateur a ici deux choix pour le calcul. Choisir comme méthode d'estimation l'étendue mobile moyenne ou la méthode de l'étendue mobile médiane modifie le résultat.
- Average moving range Sd estimation method : elle consiste à calculer la différence entre valeurs consécutives d'un jeu de données, puis à prendre la moyenne de ces différences.
- Median moving range Sd estimation method : la MMR se calcule en prenant la médiane des étendues mobiles entre points de données consécutifs.
- How to Define Groups of Observations : détermine comment la carte organise et ordonne les points de données. Deux options sont disponibles :
- By Runs — regroupe les observations dans l'ordre où elles ont été recueillies, en traitant chaque série de production comme une séquence continue. Idéal lorsque l'ordre chronologique est la façon la plus significative de suivre le comportement du procédé.
- By Parts (Combine all observations for same parts) — regroupe toutes les mesures d'un même type de pièce, quel que soit le moment où elles ont été recueillies. Idéal lorsque vous voulez comparer la performance entre types de pièces plutôt qu'au fil du temps.
- Length Moving Range : définit combien de moyennes de sous-groupes consécutives servent à calculer chaque valeur d'étendue mobile. La valeur par défaut est 2, ce qui signifie que chaque étendue mobile est la différence absolue entre deux moyennes de sous-groupes consécutives. Augmenter cette valeur lisse l'estimation mais réduit la sensibilité aux décalages à court terme.
- Check Rule 1: 1 point > K Stdev from center line : le test 1 est essentiel pour repérer les sous-groupes qui s'écartent nettement des autres, ce qui en fait un outil universellement reconnu pour détecter les situations hors contrôle. Pour accroître la sensibilité et détecter de plus petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1, ce qui renforce l'efficacité des cartes de contrôle.
- Check Rule 2: K points in a row on same side of center line : le test 2 détecte les changements de centrage ou de variation du procédé. Pour surveiller de petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1 afin d'accroître la sensibilité des cartes de contrôle.
- Check Rule 3: K points in a row, all increasing or all decreasing : le test 3 est conçu pour identifier les tendances au sein d'un procédé. Il recherche précisément une longue suite de points consécutifs dont la valeur augmente ou diminue systématiquement, signe d'une tendance sous-jacente possible dans le comportement du procédé.
- Check Rule 4: K points in a row, alternating up and down : le test 4 est conçu pour identifier les variations systématiques au sein d'un procédé. Idéalement, le motif de variation d'un procédé devrait être aléatoire. Toutefois, si un point échoue au test 4, la variation peut ne pas être aléatoire mais suivre un motif prévisible.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side) : le test 5 détecte les petits décalages du procédé.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side) :le test 6 détecte les petits décalages du procédé.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side) :le test 7 identifie des motifs de variation qui risquent d'être interprétés à tort comme la preuve d'une bonne maîtrise. Ce test détecte des limites de contrôle trop larges, souvent dues à des données stratifiées. Les données stratifiées apparaissent lorsqu'une source systématique de variation existe au sein de chaque sous-groupe, ce qui fait paraître les limites de contrôle plus larges qu'elles ne devraient l'être.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side) :le test 8 détecte un motif de mélange. Dans un motif de mélange, les points tendent à s'éloigner de la ligne centrale et à se situer près des limites de contrôle.
- X Scale : détermine comment l'axe horizontal de la carte est étiqueté et affiché. Vous pouvez l'ajuster pour afficher des numéros de série, des références de pièces, des horodatages ou des étiquettes personnalisées — ce qui rend la carte plus facile à lire et à rattacher à des événements de production ou à des types de pièces précis.
Questions fréquentes
Qu'est-ce qu'une carte Z-MR ?
Une carte Z-MR est une carte de contrôle pour les petites séries ou les procédés qui fabriquent des pièces différentes sur le même équipement. Au lieu des mesures brutes, elle trace chaque valeur sous forme de score Z, sa distance à la cible en écarts-types, de sorte que les données de plusieurs références de pièces peuvent être combinées sur une seule carte avec une carte des étendues mobiles.
Quand utiliser une carte Z-MR ?
Utilisez-la lorsque les séries de production sont trop courtes pour recueillir assez de données pour une carte de contrôle standard, ou lorsqu'un même procédé ou une même machine produit plusieurs types de pièces avec des cibles ou des spécifications différentes. Elle ne convient pas lorsque la variation du procédé diffère nettement entre les types de pièces, car la standardisation suppose une variabilité similaire.
De quoi a-t-on besoin pour construire une carte Z-MR ?
Chaque type de pièce exige une cible et un écart-type connus ou estimés, à partir de données historiques ou du savoir-faire technique, pour que le score Z soit valide. Vous sélectionnez la colonne de mesures et une colonne d'indicateur de pièce qui associe chaque mesure à sa pièce. Examinez d'abord la carte MR pour confirmer que la variation à court terme est stable.
Quand utiliser une carte I-MR plutôt qu'une carte Z-MR ?
Si le procédé ne comporte pas de petites séries et que vous avez assez de données sur un seul produit, ou si tous les produits partagent la même cible et la même spécification, une carte I-MR est plus simple. Avec assez de données en sous-groupes sur un seul produit, utilisez plutôt une carte Xbar-R ou Xbar-S.