
Capability Six Pack (dados normais)
O Capability Sixpack normal é um conjunto analítico detalhado usado para avaliar o desempenho e a capacidade de um processo sob a premissa de que os dados seguem uma distribuição normal. Ele avalia a estabilidade e o controle do processo por meio de cartas de controle e verifica a normalidade com gráficos de probabilidade.
Última revisão
Conclusão principal
O Capability Sixpack normal é um conjunto analítico detalhado usado para avaliar o desempenho e a capacidade de um processo sob a premissa de que os dados seguem uma distribuição normal.
Nesta página
O que é o Capability Six Pack (para dados normais)
O Capability Sixpack normal é um conjunto analítico detalhado usado para avaliar o desempenho e a capacidade de um processo sob a premissa de que os dados seguem uma distribuição normal. Ele avalia a estabilidade e o controle do processo por meio de cartas de controle e verifica a normalidade com gráficos de probabilidade. A ferramenta estima os índices de capacidade total (Pp, Ppk) e potencial (Cp, Cpk), que comparam a dispersão do processo com os limites de especificação e levam em conta eventuais deslocamentos da média. Ao especificar os limites de especificação inferior e/ou superior, a análise examina a dispersão dos dados do processo em relação a esses limites para determinar se o processo está centrado e atendendo à sua meta. Além disso, estima a proporção de produtos que não atendem às especificações. Essa análise completa ajuda as organizações a garantir a qualidade consistente do produto, identificar áreas de melhoria e confirmar a estabilidade e a capacidade do processo.
É uma representação gráfica da análise de capacidade do processo na metodologia Six Sigma. O Six Sigma é uma abordagem de gestão da qualidade que visa identificar e reduzir a variação do processo para melhorar a eficiência e minimizar defeitos.
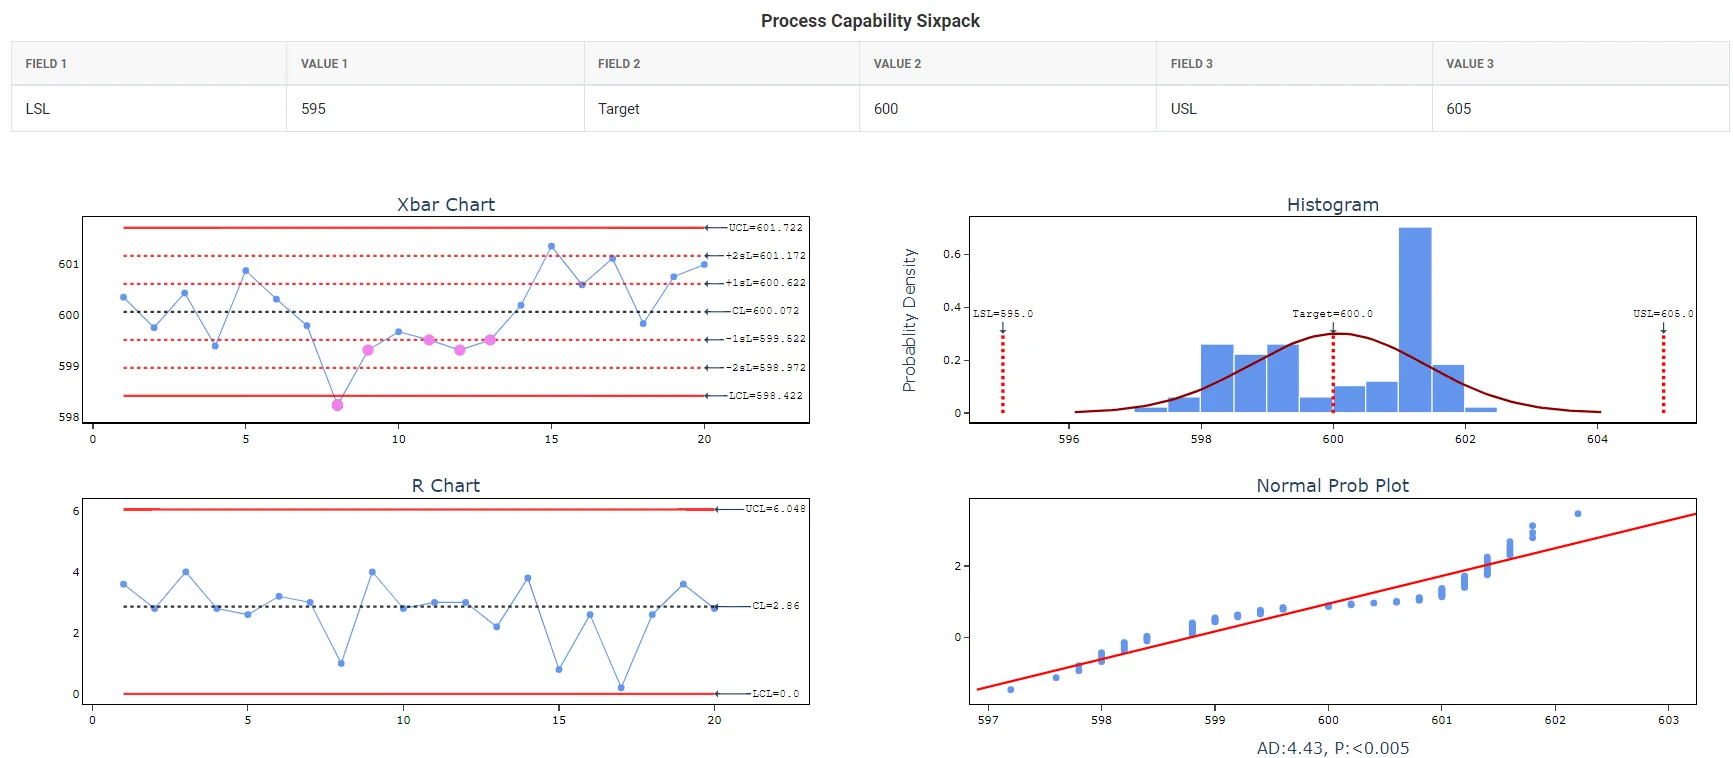
Um Capability Sixpack, também conhecido como Capability Analysis Sixpack ou Capability Analysis Report, consiste em um conjunto de seis gráficos ou cartas que oferecem uma visão abrangente da capacidade do processo. Essas cartas são usadas para avaliar se um processo atende às especificações do cliente e para identificar áreas de melhoria.
Quando usar o Capability Six Pack
Estas são algumas situações em que um Capability Sixpack pode ser útil:
- Melhoria de processos: quando você está implementando iniciativas de melhoria de processos ou tentando reduzir a variação do processo, um Capability Sixpack pode ajudar a entender o estado atual do processo e a identificar áreas que precisam de melhoria.
- Validação de novos processos: se você está introduzindo um novo processo ou fazendo mudanças significativas em um processo existente, um Capability Sixpack pode ser usado para avaliar a capacidade inicial do processo e sua aptidão para atender aos requisitos do cliente.
- Monitoramento contínuo: um Capability Sixpack pode ser empregado como parte dos esforços de monitoramento contínuo do processo para garantir que ele permaneça dentro dos limites aceitáveis e atenda às especificações do cliente ao longo do tempo. O monitoramento regular com o Capability Sixpack pode ajudar a detectar deslocamentos ou variações do processo que possam afetar a qualidade.
- Avaliação de fornecedores: ao avaliar fornecedores potenciais ou a capacidade de fornecedores existentes, um Capability Sixpack pode ser usado para determinar se o processo do fornecedor é capaz de produzir de forma consistente produtos que atendam às suas especificações.
Diretrizes para o uso correto do Capability Six Pack
- Garanta que os dados sejam contínuos e adequados para a análise.
- Para dados por atributos (contagens de itens defeituosos ou de defeitos), use a análise de capacidade Binomial ou de Poisson.
- Colete uma quantidade suficiente de dados (pelo menos 100 pontos de dados no total) para obter estimativas confiáveis da capacidade do processo.
- Colete os dados em subgrupos racionais representativos do processo e coletados em condições semelhantes.
- Verifique se o processo está estável e sob controle usando as cartas de controle da saída do capability sixpack.
- Os dados devem seguir uma distribuição normal para estimativas precisas da capacidade do processo.
- Se os dados não forem normais, considere transformá-los usando as transformações de Box-Cox ou de Johnson.
- Use o gráfico de probabilidade normal e o histograma na saída do capability sixpack para avaliar a distribuição dos dados.
Alternativas: quando não usar o Capability Six Pack
- Se você deseja uma avaliação abrangente das medidas de capacidade, incluindo os principais índices, considere usar a análise de capacidade normal.
- Para avaliar as premissas necessárias à análise de capacidade não normal, use o Capability Sixpack não normal.
- No caso de variação substancial entre subgrupos, como em um processo em lotes, use o Capability Sixpack entre/dentro para avaliar as premissas de uma análise de capacidade entre/dentro.
Exemplo de Capability Six Pack (dados normais)
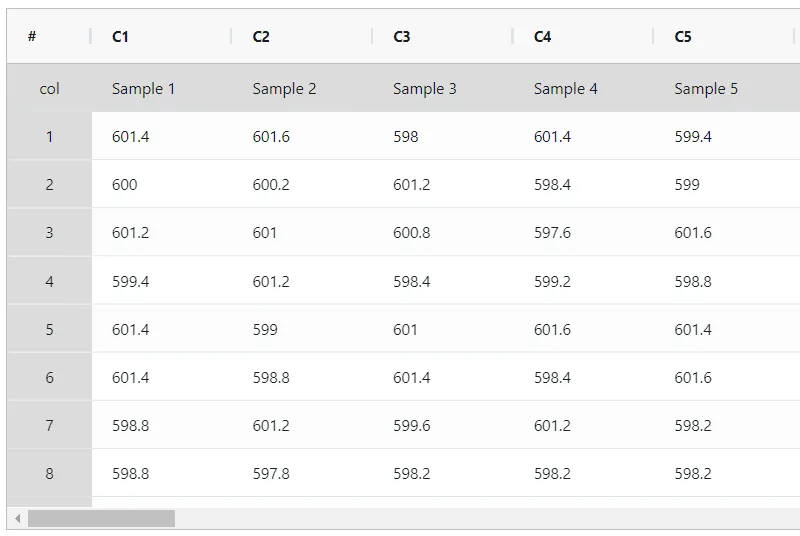
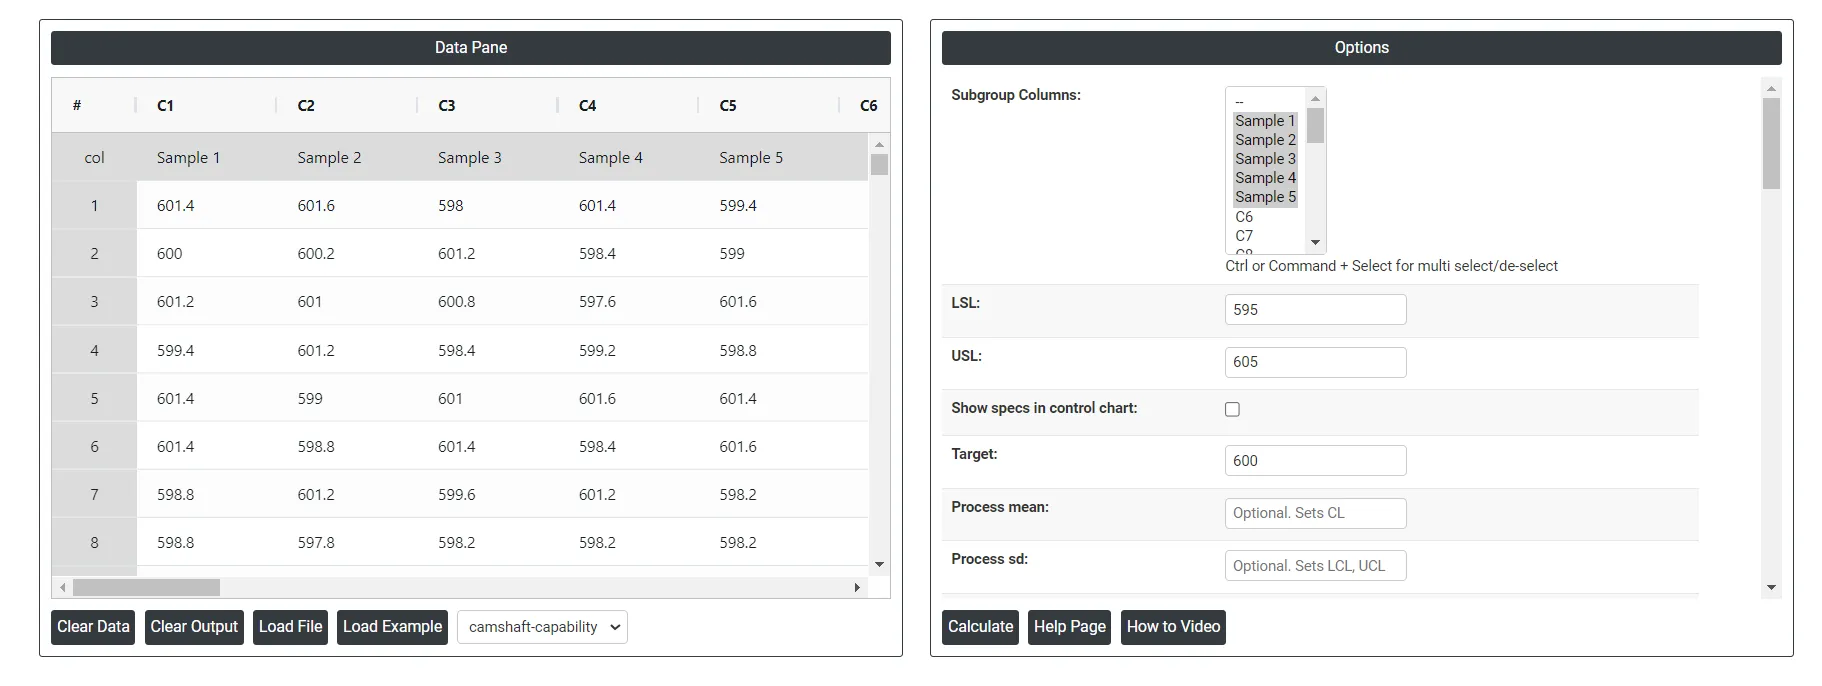
O engenheiro da qualidade de uma fábrica de autopeças está avaliando a capacidade do processo da máquina usada para produzir eixos de comando de válvulas. O engenheiro coleta dados em subgrupos de tamanho 5 a cada 30 minutos em uma das máquinas. Os limites especificados para o comprimento do eixo são um Limite Inferior de Especificação (LSL) de 595 mm, uma Meta (Target) de 600 mm e um Limite Superior de Especificação (USL) de 605 mm. Para avaliar as premissas necessárias à análise de capacidade normal e determinar o quanto os comprimentos dos eixos atendem aos requisitos especificados, o engenheiro realiza uma análise de capability sixpack normal. As etapas são as seguintes:
- Reunir os dados necessários.
- Agora, analise os dados no Zometric Statistical Software em https://statsai.zometric.com/.
- Para encontrar o Capability Six Pack, escolha Statistical module> Process Capability>Capability Six Pack.
- Dentro da ferramenta, insira os dados junto com as outras entradas, como segue:
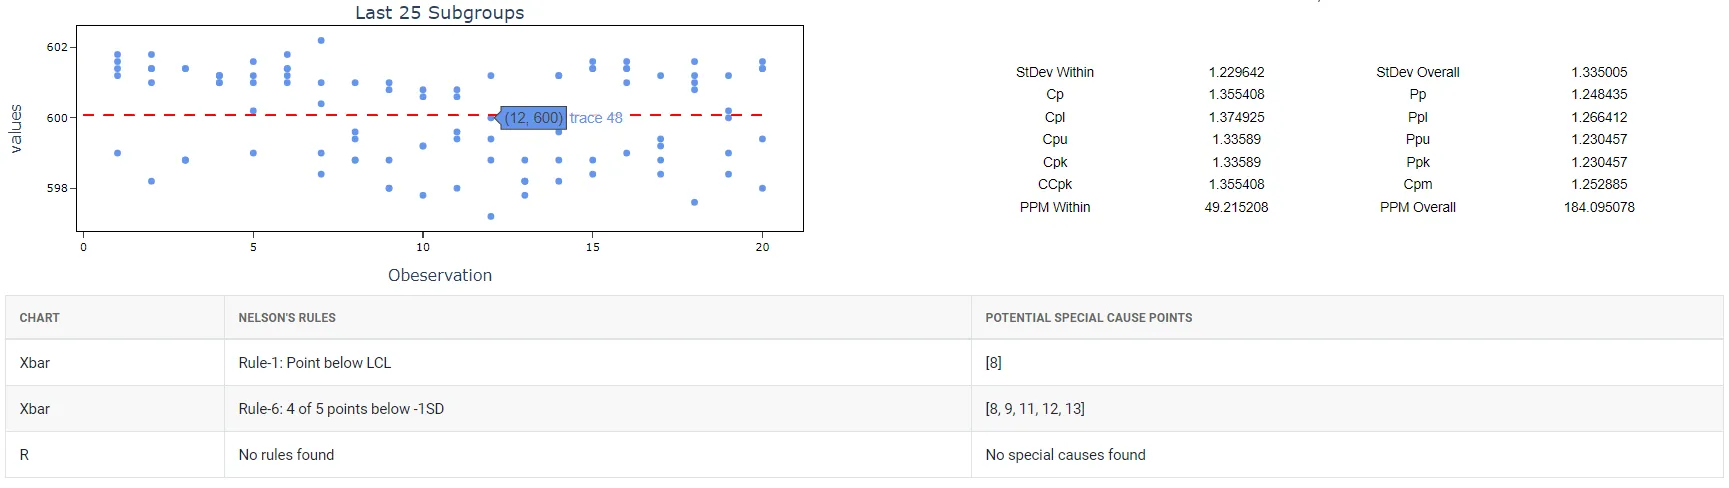
- Depois de usar a ferramenta acima, obtenha a saída, como segue:
Como fazer o Capability Six Pack (dados normais)
O guia é o seguinte:
- Faça login no Zometric Statistical Software em https://statsai.zometric.com/
- Na página inicial, escolha Statistical Tool> Process Capability >Capability Six Pack (Normal).
- Clique em Capability Six Pack (Normal) para acessar o painel (dashboard).
- Em seguida, atualize os dados manualmente ou copie todos os dados (Ctrl+C) de uma planilha do Excel e cole-os (Ctrl+V) aqui.
- Em seguida, você precisa preencher os detalhes desejados, como lsl, usl, target, K etc.
- Por fim, clique em calculate na parte inferior da página para obter os resultados desejados.
No painel (dashboard) do Capability Six Pack (dados normais), a janela é dividida em duas partes.
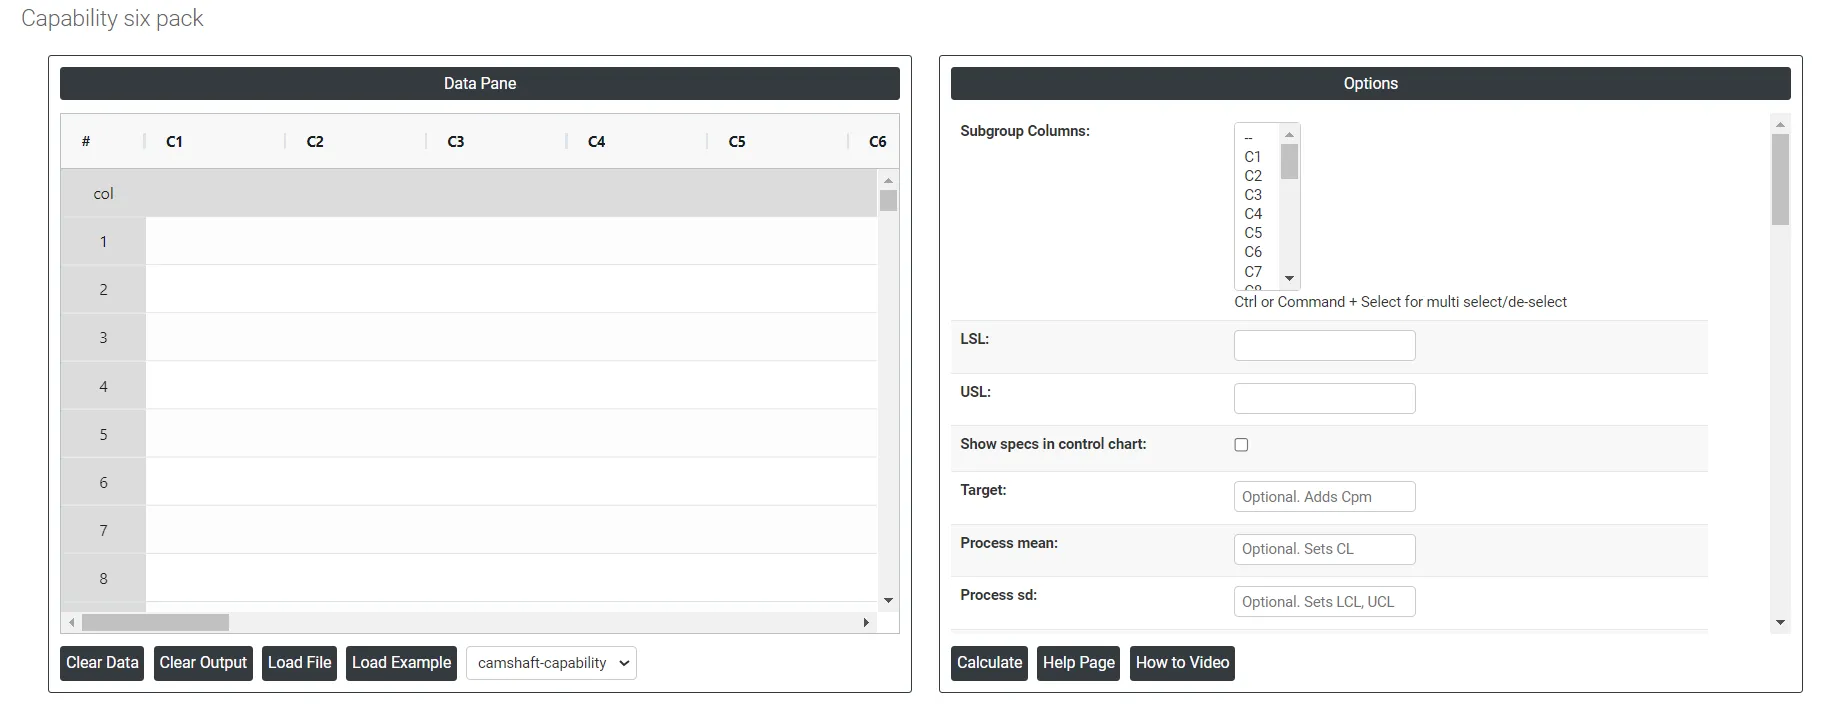
Na parte esquerda fica o painel de dados (Data Pane). No Data Pane, cada linha forma um subgrupo. Os dados podem ser inseridos manualmente, ou você pode copiar todos os dados (Ctrl+C) de uma planilha do Excel e colá-los (Ctrl+V) aqui.
Load example: Os dados de exemplo serão carregados.
Load File: É usado para carregar diretamente os dados do Excel.
Na parte direita, há várias opções, descritas a seguir:
- Lsl: LSL, na capacidade do processo, refere-se ao limite inferior de especificação. É o limite ou patamar inferior definido para um parâmetro ou característica específica do processo. Na análise de capacidade do processo, o LSL é usado para determinar se um processo é capaz de produzir saídas dentro da faixa ou das especificações desejadas.
- Usl: USL, na capacidade do processo, refere-se ao limite superior de especificação. Representa o limite ou patamar superior definido para um parâmetro ou característica específica do processo. Durante a análise de capacidade do processo, o USL é usado para avaliar se um processo é capaz de produzir saídas dentro da faixa ou das especificações desejadas.
- Target: Na capacidade do processo, a meta (target) refere-se ao valor desejado ou ideal para um parâmetro ou característica específica do processo. Representa o valor que o processo pretende atingir ou em torno do qual deve se centrar. A meta costuma se basear nas especificações de projeto ou nos requisitos do cliente.
- Show specs in control chart: Adicionar os limites de especificação à carta de controle para visualizar como as medições do processo se alinham aos padrões de qualidade. Isso ajuda a avaliar se o processo permanece dentro das faixas aceitáveis.
- Process mean: É o valor médio de um conjunto de medições ou observações de um processo. Representa a tendência central dos dados do processo ao longo do tempo e é um indicador-chave do desempenho do processo. Se não for informado, o Zometric Statistical Software calcula a linha central a partir dos dados fornecidos.
- Process sd: É uma medida da variabilidade ou dispersão dos dados do processo em torno da média. Indica o quanto os pontos de dados individuais do processo diferem da média do processo. Se você deixar em branco, o Zometric Statistical Software o calcula a partir dos dados fornecidos.
- K: O multiplicador de tolerância para as estatísticas de capacidade: a dispersão do processo é tomada como K × sigma. O padrão é 6, a convenção padrão de 6 sigma.
- Within Stdev estimation method:
- Pooled: O desvio padrão combinado (pooled) é a média ponderada das variâncias dos subgrupos, em que subgrupos maiores têm maior impacto na estimativa geral. Esse método oferece uma estimativa mais precisa do desvio padrão quando o processo está estável.
- Rbar: Rbar representa a média das amplitudes dentro dos subgrupos. O método Rbar é uma estimativa do desvio padrão amplamente usada, particularmente eficaz para tamanhos de subgrupo de 2 a 8.
- Sbar:Calcula o desvio padrão médio (Sbar) dos subgrupos para monitorar a variabilidade do processo. O Sbar é essencial para definir os limites de controle da carta S, indicando mudanças na dispersão dos dados ao longo do tempo. Esse método garante uma avaliação consistente e precisa da variação do processo nas práticas de controle da qualidade.
- Within stdev estimation method for subgroup size = 1:
- Average Moving Range: A amplitude móvel média é o valor médio da amplitude de dois ou mais pontos consecutivos, normalmente usada quando o tamanho do subgrupo é 1.
- Median Moving Range: A amplitude móvel mediana é o valor central da amplitude de dois ou mais pontos consecutivos, recomendada quando os dados têm amplitudes extremas que poderiam distorcer a amplitude móvel.
- Moving range of length: Especifique o número de observações usadas para calcular a amplitude móvel, com comprimento ≤ 100. O comprimento padrão é 2, pois valores consecutivos tendem a ser mais semelhantes.
- Use Unbiasing Constants to Calculate Overall Standard Deviation: Aplica constantes de correção de vício na estimação do desvio padrão total.
- Machine: O equipamento ou máquina específico avaliado no estudo de capacidade. Exemplo: furadeira, máquina de forjamento.
- Reported by: A pessoa que documenta os resultados do estudo de capacidade.
- Prepared by: A pessoa que compila e organiza os dados do relatório.
- Verified by: A pessoa que confere a exatidão dos dados e das conclusões compilados.
- Approved by: A pessoa que autoriza o relatório final para distribuição ou uso.
- Remarks: Notas ou observações adicionais relevantes para o estudo que possam afetar a interpretação.
- Shift: O turno de trabalho em que o estudo foi realizado, indicando o horário e possíveis variáveis específicas do turno.
- Operation: O processo ou máquina específico avaliado no estudo.
- Company name: A organização que realiza o estudo de capacidade.
- Report title: O título que resume o foco ou a finalidade do estudo de capacidade.
- Customer name: O cliente para o qual o estudo de capacidade foi realizado.
- Part: O nome ou número do componente ou produto fabricado pela máquina.
- Variable: A característica ou dimensão específica da peça que é medida. Exemplo: diâmetro, comprimento, largura.
- Unit of Measure: As unidades usadas para quantificar a variável medida. Exemplo: milímetros (mm), polegadas (in).
- Study date: A data em que o estudo de capacidade da máquina foi realizado.
- Operator: O nome da pessoa que opera a máquina.
- Inspector: O nome da pessoa que mediu as peças.
- Gauge: O instrumento ou ferramenta de medição usado para avaliar a variável. Exemplo: paquímetro, micrômetro.
- Check Rule 1: 1 point > K Stdev from center line: O Teste 1 é essencial para identificar subgrupos que se desviam significativamente dos demais, sendo uma ferramenta universalmente reconhecida para detectar situações fora de controle. Para aumentar a sensibilidade e detectar deslocamentos menores no processo, o Teste 2 pode ser usado em conjunto com o Teste 1, aumentando a eficácia das cartas de controle.
- Check Rule 2: K points in a row on same side of center line: O Teste 2 detecta mudanças no centramento ou na variação do processo. Ao monitorar pequenos deslocamentos no processo, o Teste 2 pode ser usado em conjunto com o Teste 1 para aumentar a sensibilidade das cartas de controle.
- Check Rule 3: K points in a row, all increasing or all decreasing: O Teste 3 foi concebido para identificar tendências em um processo. Ele procura especificamente uma longa sequência de pontos de dados consecutivos que aumentam ou diminuem de valor de forma consistente, sinalizando uma possível tendência subjacente no comportamento do processo.
- Check Rule 4: K points in a row, alternating up and down: O Teste 4 foi concebido para identificar variações sistemáticas em um processo. Idealmente, o padrão de variação em um processo deve ser aleatório. No entanto, se um ponto falhar no Teste 4, isso pode indicar que a variação não é aleatória, mas segue um padrão previsível.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): O Teste 5 detecta pequenos deslocamentos no processo.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):O Teste 6 detecta pequenos deslocamentos no processo.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):O Teste 7 identifica padrões de variação que podem ser interpretados incorretamente como evidência de bom controle. Esse teste detecta limites de controle excessivamente largos, que muitas vezes resultam de dados estratificados. Dados estratificados ocorrem quando há uma fonte sistemática de variação dentro de cada subgrupo, fazendo com que os limites de controle pareçam mais largos do que deveriam ser.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):O Teste 8 detecta um padrão de mistura. Em um padrão de mistura, os pontos tendem a se afastar da linha central e a cair perto dos limites de controle.
- Download as Excel: Exibe o resultado em formato Excel, que pode ser facilmente editado e recarregado para os cálculos por meio da opção load file.
Perguntas frequentes
O que é um capability sixpack normal?
Um capability sixpack normal é um conjunto de seis gráficos e cartas que avaliam a capacidade do processo supondo dados com distribuição normal. As cartas de controle verificam a estabilidade, um gráfico de probabilidade verifica a normalidade, e o relatório estima os índices de capacidade potencial (Cp, Cpk) e total (Pp, Ppk) em relação aos limites de especificação, além da proporção de produto não conforme.
Quando usar um capability sixpack?
Use-o durante a melhoria de processos para entender o estado atual, ao validar um processo novo ou significativamente alterado, no monitoramento contínuo para ver se um processo permanece dentro dos limites e para avaliar se o processo de um fornecedor consegue atender de forma consistente às suas especificações. Ele oferece uma verificação rápida das premissas por trás de uma análise de capacidade normal.
De quantos dados você precisa para um capability sixpack normal?
Colete pelo menos 100 pontos de dados contínuos no total, em subgrupos racionais que representem o processo e sejam coletados em condições semelhantes. Verifique a estabilidade com as cartas de controle do sixpack e a normalidade com seu gráfico de probabilidade e histograma. Se os dados não forem normais, considere uma transformação de Box-Cox ou de Johnson.
Quando usar um capability sixpack diferente?
Use o Capability Sixpack não normal para verificar as premissas da análise de capacidade não normal e o Capability Sixpack entre/dentro quando houver variação substancial entre subgrupos, como em um processo em lotes. Para dados por atributos, use a análise de capacidade Binomial ou de Poisson. Para um conjunto mais completo de índices, use a análise de capacidade normal.