
Capacidade do processo (distribuição normal)
A capacidade do processo normal compara a variação e a centralização de um processo com seus LSL e USL. Use-a em dados contínuos e normalmente distribuídos de um processo estável, idealmente com pelo menos 100 pontos em subgrupos racionais. Cp e Cpk usam o desvio padrão dentro dos subgrupos; Pp e Ppk usam o desvio padrão total, de longo prazo. Um Cpk ou Ppk de pelo menos 1.33 é um mínimo geralmente aceito para um processo capaz.
Última revisão
Conclusão principal
A análise de capacidade do processo para dados normais mede com que consistência um processo estável produz dentro de seus limites de especificação, usando os índices Cp e Cpk (dentro dos subgrupos) e Pp e Ppk (total, de longo prazo).
Nesta página
- O que é a capacidade do processo (para distribuição normal)?
- Quando usar a capacidade do processo?
- Diretrizes para o uso correto da capacidade do processo (distribuição normal)
- Alternativas: quando não usar a capacidade do processo (distribuição normal)
- Exemplo de capacidade do processo (distribuição normal)
- Como fazer a capacidade do processo .
O que é a capacidade do processo (para distribuição normal)?
A capacidade do processo é uma medida estatística da aptidão de um processo de fabricação para produzir peças que atendam a especificações ou tolerâncias predefinidas. Ela quantifica a variabilidade inerente de uma característica do processo, como dimensões ou peso, para determinar com que consistência o processo consegue produzir dentro dos limites especificados. Em essência, a capacidade do processo avalia a variação natural de um processo para verificar se ele é estável e capaz de produzir produtos que atendam de forma consistente aos critérios de projeto. Um Cpk ou Ppk de pelo menos 1.33 é um valor mínimo geralmente aceito para um processo capaz. Essa medida é vital para garantir a qualidade do produto e identificar oportunidades de melhoria do processo.
- Capacidade potencial (Cp): Esta métrica compara a largura da variação do processo com a largura dos limites de especificação, supondo que o processo esteja centrado dentro desses limites. Ela fornece o melhor cenário possível de capacidade do processo.
- Capacidade real (Cpk): Esta métrica considera o desempenho real do processo, incluindo qualquer desvio em relação à especificação-alvo. Ela leva em conta tanto a dispersão do processo quanto o deslocamento da média, fornecendo uma medida realista de como o processo atende às especificações durante a produção.
- Sigma (σ): Frequentemente usado com dados por atributos, o sigma é uma estimativa de capacidade expressa em termos de taxas de defeitos. Indica o número de desvios padrão entre a média do processo e o limite de especificação mais próximo. Um valor de sigma mais alto denota uma taxa de defeitos menor e uma capacidade do processo maior.
- Índices de desempenho do processo (Pp e Ppk): Semelhantes a Cp e Cpk, mas calculados com o desvio padrão total (de longo prazo), de modo que medem o desempenho real do processo durante todo o período estudado. O Pp avalia a dispersão total em relação à largura da especificação, enquanto o Ppk considera também o deslocamento da média durante o período avaliado.
Quando usar a capacidade do processo?
Estes são alguns cenários em que a análise de capacidade do processo é comumente empregada:
- Controle da qualidade: A análise de capacidade do processo é amplamente usada nas indústrias de manufatura para avaliar a capacidade de um processo produtivo de atender aos requisitos do cliente. Ela ajuda a identificar se o processo é capaz de produzir produtos dentro das tolerâncias especificadas.
- Melhoria de processos: A análise de capacidade do processo pode ser empregada para identificar áreas de melhoria em um processo. Ao entender a capacidade atual de um processo, as organizações podem direcionar melhorias para reduzir a variabilidade e aumentar a aptidão do processo para atender às necessidades do cliente.
- Desenvolvimento de novos produtos: Ao introduzir um novo produto ou processo, a análise de capacidade do processo pode fornecer informações sobre o desempenho do processo e ajudar a determinar se ele atende às especificações exigidas. Ela permite às organizações identificar problemas potenciais desde cedo e fazer os ajustes necessários antes da produção em escala total.
- Avaliação de fornecedores: A análise de capacidade do processo pode ser utilizada para avaliar a capacidade dos fornecedores de atender aos requisitos especificados. Ao avaliar a capacidade de seus processos, as organizações podem tomar decisões fundamentadas ao selecionar ou avaliar fornecedores.
- Projetos Six Sigma: A análise de capacidade do processo é parte integrante da metodologia Six Sigma. Ela ajuda a medir a capacidade inicial do processo, estabelecer o desempenho de referência e avaliar a eficácia dos esforços de melhoria do processo.
Diretrizes para o uso correto da capacidade do processo (distribuição normal)
- Use dados contínuos: Dados contínuos podem assumir qualquer valor numérico dentro de uma faixa, incluindo frações ou decimais.
- Use a análise adequada para dados por atributos: Para contagens de defeitos, use a Capacidade Binomial ou a Capacidade de Poisson.
- Colete dados suficientes: Procure coletar pelo menos 100 dados, como 25 subgrupos de tamanho 4 ou 35 subgrupos de tamanho 3.
- Colete dados em subgrupos racionais: Garanta que os subgrupos sejam pequenas amostras de itens semelhantes produzidos em um curto período sob condições consistentes.
- Garanta a estabilidade do processo: O processo deve ser estável e sob controle; use a Carta XBarra-S ou o Capability Six Pack (Dados Normais) para avaliar a estabilidade.
- Garanta a normalidade dos dados: Os dados devem seguir uma distribuição normal; caso contrário, use a transformação Box-Cox ou de Johnson, ou considere a Capacidade de Processo Não Normal.
Alternativas: quando não usar a capacidade do processo (distribuição normal)
- Se você não sabe se os dados do seu processo estão sob controle ou se podem ser avaliados com uma distribuição normal, use o Capability Six Pack (Dados Normais) para avaliar essas premissas antes de usar esta análise.
- Se seus dados são não normais e você quer avaliar a capacidade do processo ajustando uma distribuição não normal, em vez de transformar seus dados, use a Capacidade de Processo Não Normal.
- Se você tem dados por atributos, como contagens de itens defeituosos ou de defeitos, use a Capacidade Binomial ou a Capacidade de Poisson.
Exemplo de capacidade do processo (distribuição normal)
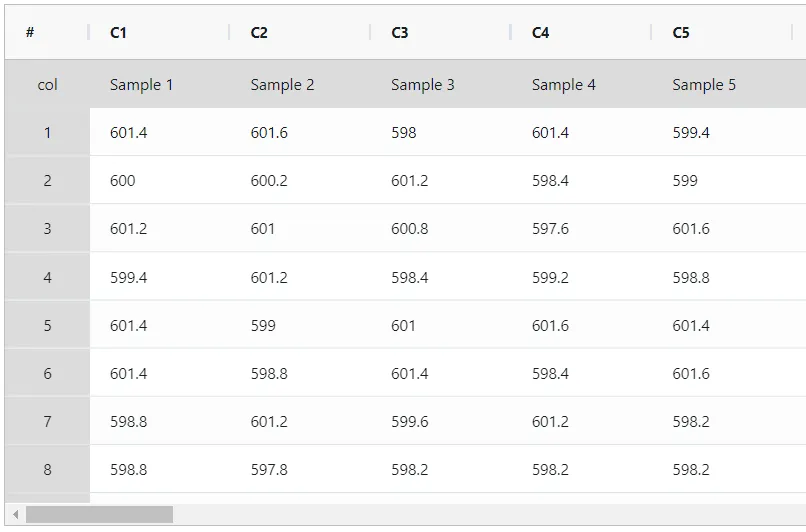
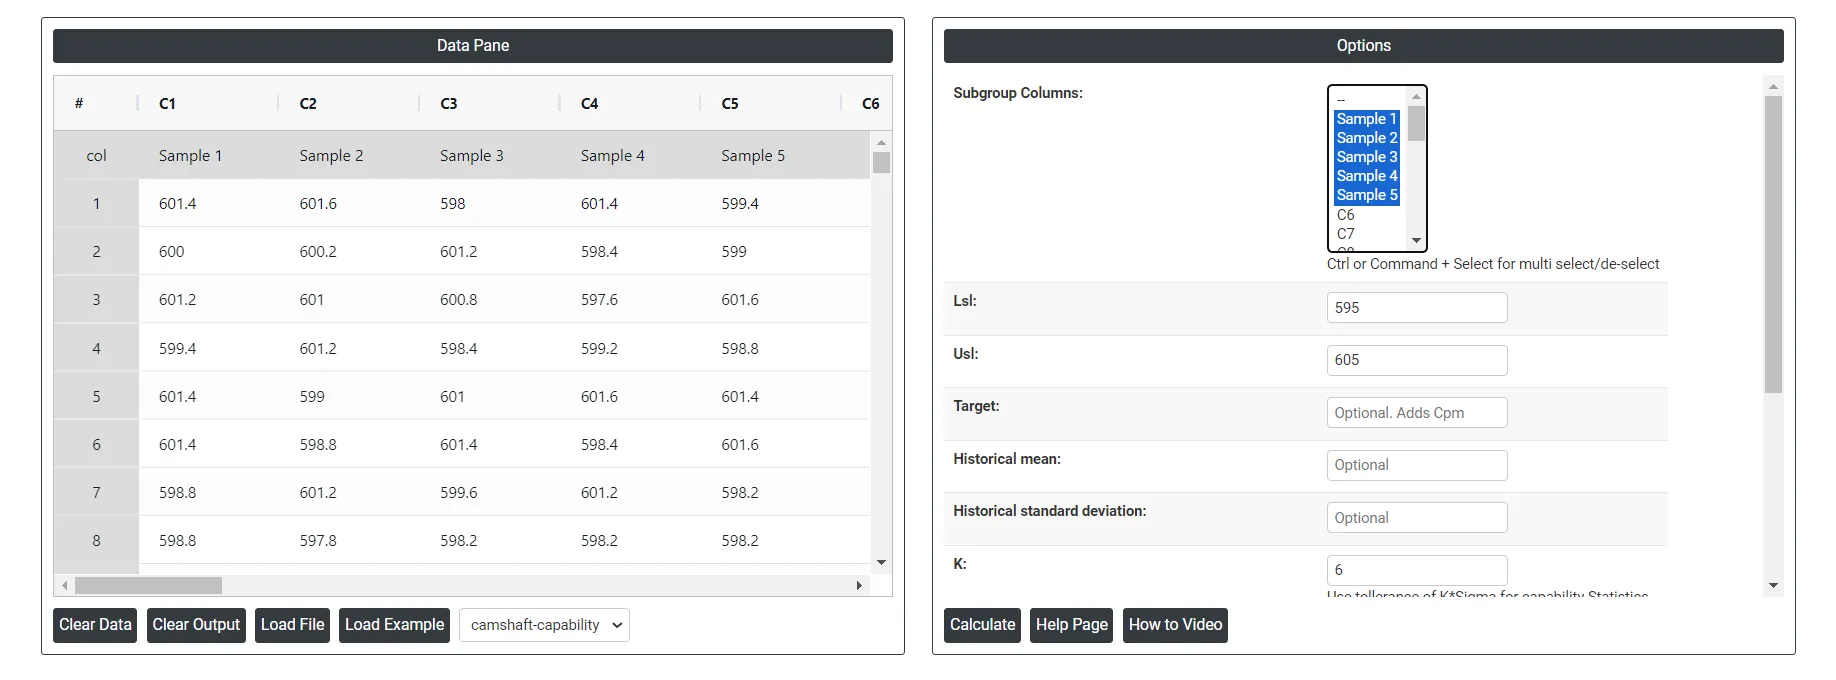
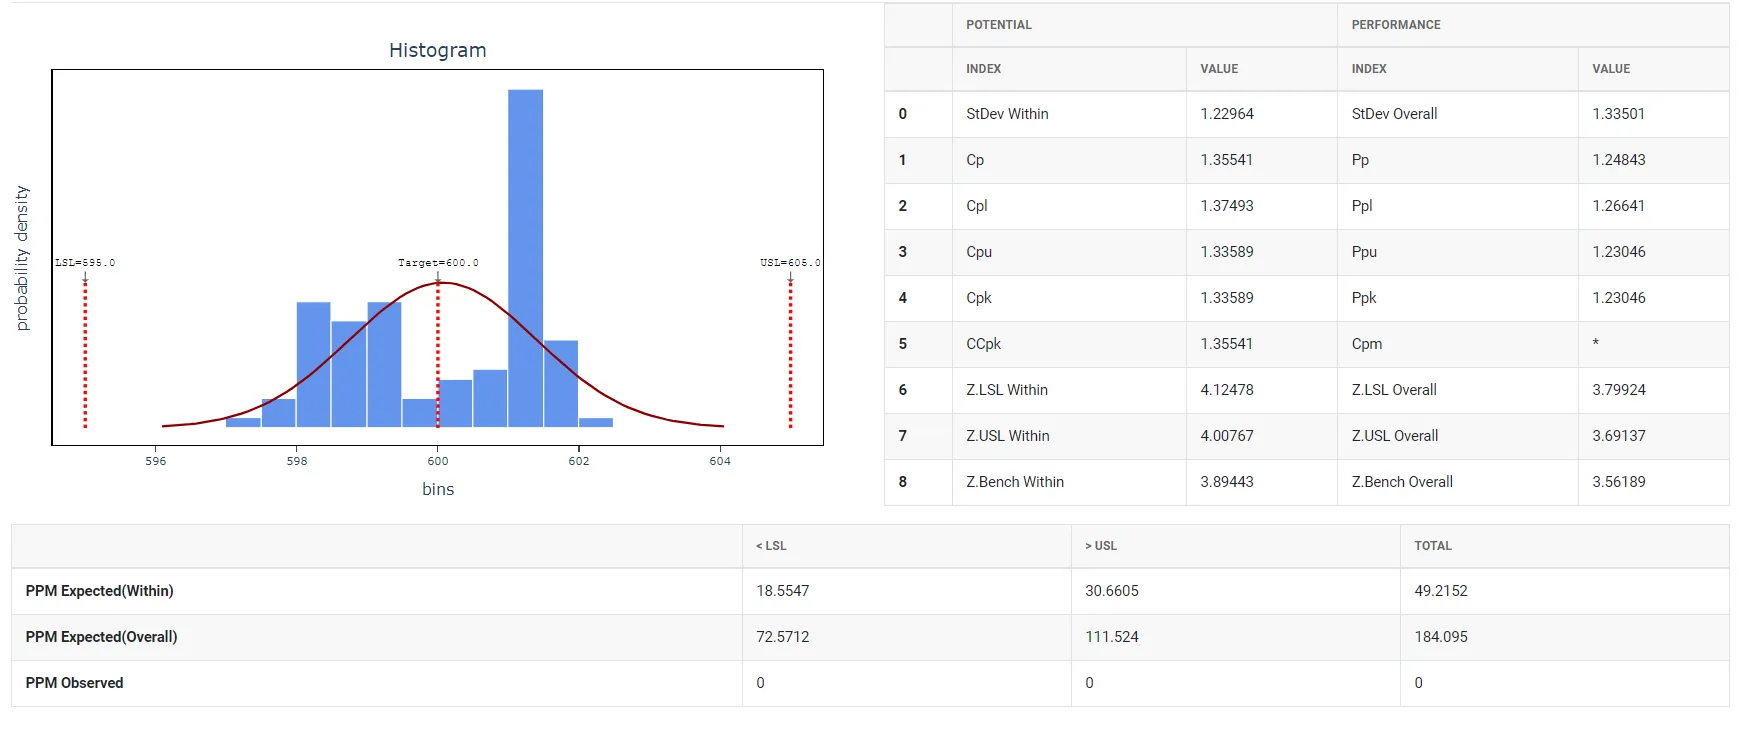
Um engenheiro da qualidade de uma fábrica de autopeças monitora os comprimentos de eixos de comando. O engenheiro coleta dados em subgrupos de tamanho 5 a cada 30 minutos em uma das máquinas. Os limites de especificação do comprimento do eixo de comando são definidos com um Limite Inferior de Especificação (LSL) de 595 mm, um alvo (Target) de 600 mm e um Limite Superior de Especificação (USL) de 605 mm. O engenheiro usa a análise de capacidade normal para avaliar como os comprimentos dos eixos de comando se comparam aos limites especificados. As etapas a seguir:
- Reuniu os dados necessários.
- Agora, analise os dados no Zometric Statistical Software em https://statsai.zometric.com/.
- Para encontrar a Capacidade do Processo, escolha Statistical module> Graphical analysis>Process Capability.
- Dentro da ferramenta, insere os dados juntamente com as demais entradas, da seguinte forma:
5. Após usar a ferramenta mencionada acima, obtém a saída da seguinte forma:
Como fazer a capacidade do processo .
O guia é o seguinte:
- Faça login no Zometric Statistical Software em https://statsai.zometric.com/
- Na página inicial, escolha Statistical Tool> Graphical analysis >Process Capability.
- Clique em Process Capability para acessar o painel (dashboard).
- Em seguida, atualize os dados manualmente ou copie todos os dados (Ctrl+C) de uma planilha do Excel e cole-os (Ctrl+V) aqui.
- Em seguida, preencha os detalhes desejados, como lsl, usl, target, K etc.
- Por fim, clique em calculate na parte inferior da página para obter os resultados desejados.
No painel (dashboard) da Capacidade do Processo , a janela é dividida em duas partes.
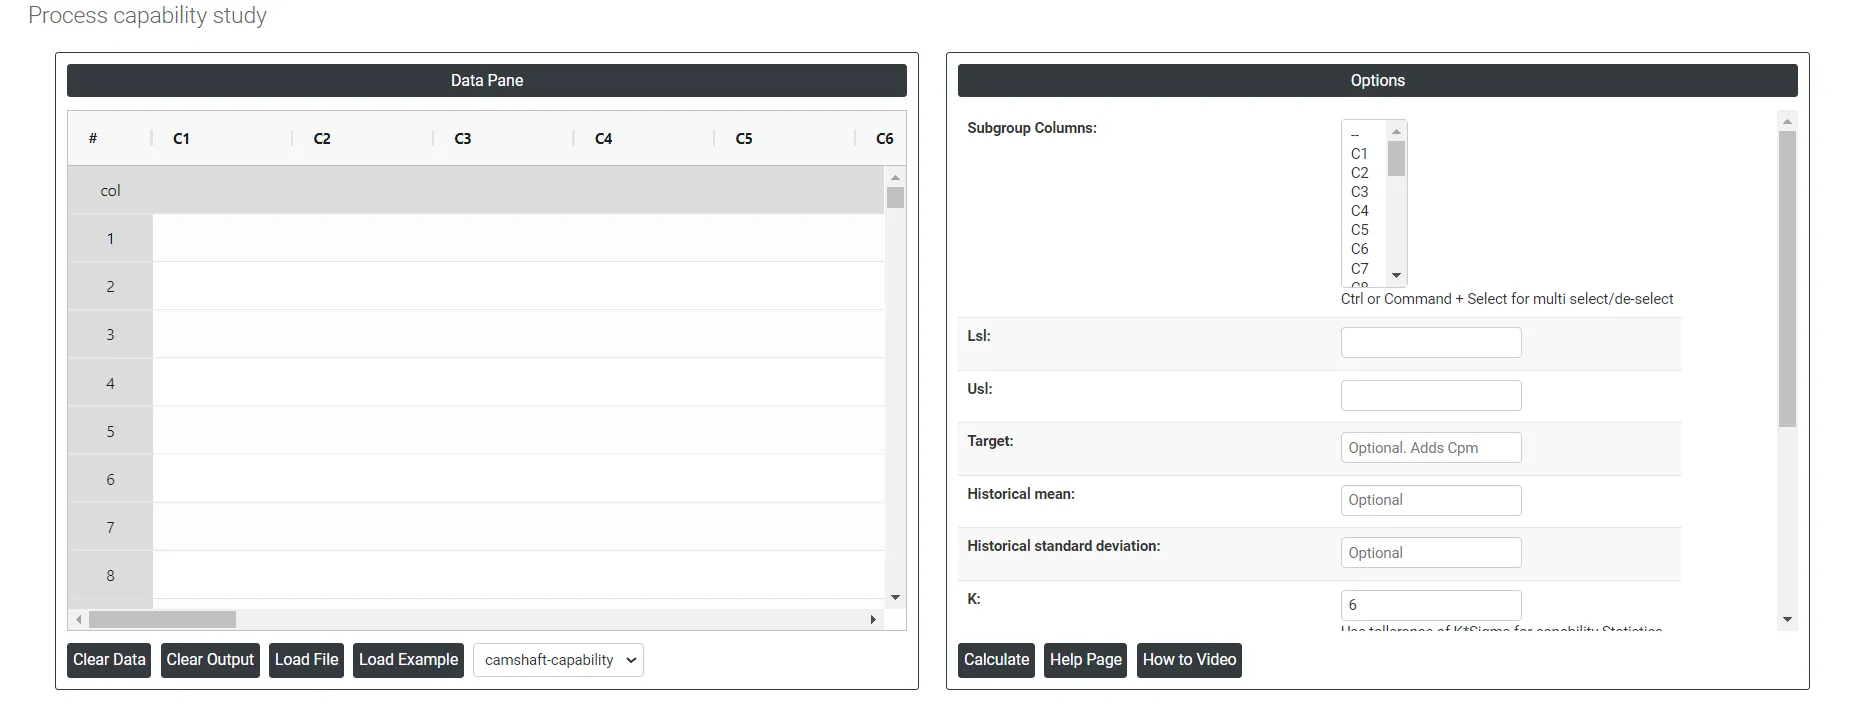
Na parte esquerda fica o painel de dados (Data Pane). No Data Pane, cada linha forma um subgrupo. Os dados podem ser inseridos manualmente, ou você pode copiar todos os dados (Ctrl+C) de uma planilha do Excel e colá-los (Ctrl+V) aqui.
Load example: Os dados de exemplo serão carregados.
Load File: É usado para carregar diretamente os dados do Excel.
Na parte direita, há várias opções, descritas a seguir:
- Lsl: LSL, na capacidade do processo, refere-se ao Limite Inferior de Especificação. É o limite inferior ou valor de referência definido para um parâmetro ou uma característica específica do processo. Na análise de capacidade do processo, o LSL é usado para determinar se um processo é capaz de produzir saídas dentro da faixa ou das especificações desejadas.
- Usl: USL, na capacidade do processo, refere-se ao Limite Superior de Especificação. Representa o limite superior ou valor de referência definido para um parâmetro ou uma característica específica do processo. Durante a análise de capacidade do processo, o USL é usado para avaliar se um processo é capaz de produzir saídas dentro da faixa ou das especificações desejadas.
- Target: Na capacidade do processo, o alvo refere-se ao valor desejado ou ideal para um parâmetro ou uma característica específica do processo. Representa o valor que o processo se destina a atingir ou em torno do qual deve se centrar. O alvo costuma se basear em especificações de projeto ou em requisitos do cliente.
- Historical Mean: A média histórica, na capacidade do processo, refere-se à média ou tendência central de um parâmetro ou uma característica do processo com base em dados passados ou históricos. Representa o valor típico ou esperado que o processo demonstrou ao longo de um período.
- Historical Standard Deviation: O desvio padrão histórico, na capacidade do processo, refere-se à medida da dispersão ou variabilidade de um parâmetro ou uma característica do processo com base em dados passados ou históricos. Quantifica o quanto os pontos de dados se desviam da média histórica ou da tendência central.
- K: O multiplicador de tolerância das estatísticas de capacidade: a dispersão do processo é tomada como K × sigma. O padrão é 6, a convenção padrão de 6 sigma.
- Within Stdev estimation method:
- Pooled: O desvio padrão combinado (pooled) é a média ponderada das variâncias dos subgrupos, com os subgrupos maiores tendo maior impacto na estimativa geral. Este método oferece uma estimativa mais exata do desvio padrão quando o processo é estável.
- Rbar: Rbar representa a média das amplitudes dentro dos subgrupos. O método Rbar é uma estimativa amplamente usada do desvio padrão, particularmente eficaz para tamanhos de subgrupo de 2 a 8.
- Sbar:Calcula o desvio padrão médio (Sbar) dos subgrupos para monitorar a variabilidade do processo. O Sbar é crucial para definir os limites de controle da carta S, indicando mudanças na dispersão dos dados ao longo do tempo. Este método garante uma avaliação consistente e exata da variação do processo nas práticas de controle da qualidade.
- Within stdev estimation method for subgroup size = 1:
- Average Moving Range: A amplitude móvel média é o valor médio da amplitude de dois ou mais pontos consecutivos, normalmente usada quando o tamanho do subgrupo é 1.
- Median Moving Range: A amplitude móvel mediana é o valor central da amplitude de dois ou mais pontos consecutivos, recomendada quando os dados têm amplitudes extremas que poderiam distorcer a amplitude móvel.
- Square root of MSSD: A raiz quadrada do MSSD (Mean of Squared Successive Differences, média das diferenças sucessivas ao quadrado) é a raiz quadrada da média das diferenças ao quadrado entre pontos consecutivos, útil quando pontos consecutivos não são coletados em condições semelhantes.
- Moving range of length: Especifique o número de observações usadas para calcular a amplitude móvel, com o comprimento sendo ≤ 100. O comprimento padrão é 2, pois valores consecutivos têm maior probabilidade de serem semelhantes.
- Use Unbiasing Constants: Aplique constantes de correção de vício na estimativa do desvio padrão dentro dos subgrupos, relevante para os métodos Sbar, desvio padrão combinado e raiz quadrada do MSSD.
- Use Unbiasing Constants to Calculate Overall Standard Deviation: Aplique constantes de correção de vício na estimativa do desvio padrão total.
- Download as Excel: Exibe o resultado em formato Excel, que pode ser facilmente editado e recarregado para os cálculos por meio da opção load file.
Perguntas frequentes
O que é a análise de capacidade do processo?
A capacidade do processo é uma medida estatística da aptidão de um processo para produzir peças que atendam a especificações ou tolerâncias predefinidas. Ela quantifica a variabilidade de uma característica, como uma dimensão ou o peso, para determinar com que consistência o processo produz dentro dos limites de especificação. Um Cpk ou Ppk de pelo menos 1.33 é um valor mínimo geralmente aceito para um processo capaz.
Qual é a diferença entre Cp, Cpk, Pp e Ppk?
O Cp compara a largura da variação do processo com a largura dos limites de especificação, supondo que o processo esteja centrado, dando uma visão do melhor cenário da capacidade potencial. O Cpk leva em conta também qualquer deslocamento da média. Pp e Ppk são semelhantes, mas usam o desvio padrão total, de longo prazo, de modo que medem o desempenho real durante todo o período estudado; o Ppk considera também o deslocamento da média.
De quantos dados você precisa para um estudo de capacidade do processo?
Procure ter pelo menos 100 dados, como 25 subgrupos de tamanho 4 ou 35 subgrupos de tamanho 3. Colete os dados em subgrupos racionais, pequenas amostras de itens semelhantes produzidos em um curto período sob condições consistentes. Os dados devem ser contínuos, e o processo deve ser estável e sob controle, verificado com uma carta XBarra-S ou o Capability Six Pack (Dados Normais).
E se os dados não forem normais ou forem dados por atributos?
Se os dados não forem normais, use uma transformação Box-Cox ou de Johnson, ou a Capacidade de Processo Não Normal para ajustar uma distribuição não normal. Para dados por atributos, como contagens de itens defeituosos ou de defeitos, use a Capacidade Binomial ou a Capacidade de Poisson. Se a estabilidade ou a normalidade forem desconhecidas, verifique ambas primeiro com o Capability Six Pack (Dados Normais).