
Gage R&R cruzado
O Gage R&R cruzado avalia um sistema de medição em que todo operador mede todas as peças, repetidamente, com o mesmo instrumento. Use pelo menos 10 peças que abranjam a faixa do processo, pelo menos 3 operadores representativos e pelo menos duas medições por peça, em ordem aleatória. Escolha o método ANOVA, que também estima a interação operador por peça, ou o método Xbar e R; os resultados incluem %Study Variation e %Tolerance.
Última revisão
Conclusão principal
Um estudo de Gage R&R cruzado avalia a variação do sistema de medição quando todo operador mede todas as peças várias vezes com o mesmo instrumento, separando repetibilidade, reprodutibilidade e variação entre peças.
Nesta página
O que é o Gage R&R cruzado (Crossed GRR)?
O Gage R&R (repetibilidade e reprodutibilidade) cruzado (Crossed GR&R) é um método estatístico usado para avaliar a variação das medições feitas por diferentes operadores com o mesmo instrumento de medição, também chamado de gauge ou gage. O termo "cruzado" indica que cada operador mede cada uma das mesmas peças, de modo que toda combinação de operador e peça aparece no estudo, em vez de cada operador medir um conjunto diferente de peças (um planejamento aninhado).
Quando usar o Gage R&R cruzado?
Os estudos de Gage R&R (repetibilidade e reprodutibilidade) cruzado são muito usados em ambientes de manufatura ou de controle da qualidade para avaliar a consistência e a exatidão de sistemas de medição. Em especial, são usados quando vários operadores medem as mesmas peças várias vezes com o mesmo instrumento.
Estas são algumas situações em que você pode usar um estudo de Gage R&R cruzado:
- Novo sistema de medição: Se você está introduzindo um novo sistema de medição, um estudo de Gage R&R cruzado pode ajudar a avaliar seu desempenho e a identificar possíveis fontes de erro de medição.
- Mudança no processo de medição: Se você fez mudanças no processo de medição, como usar um novo instrumento, um estudo de Gage R&R cruzado pode ajudar a determinar se as mudanças melhoraram ou pioraram o sistema de medição.
- Controle da qualidade contínuo: Se você precisa garantir a exatidão e a consistência do sistema de medição ao longo do tempo, um estudo de Gage R&R cruzado pode ajudar a monitorar o desempenho e a identificar problemas que possam surgir.
Em geral, um estudo de Gage R&R cruzado pode ser uma ferramenta valiosa para identificar fontes de variação no seu sistema de medição e melhorar a qualidade geral dos seus processos de manufatura ou de controle da qualidade.
Diretrizes para o uso correto do Gage R&R cruzado
- Meça as peças de forma aleatória, para não influenciar os resultados.
- Use pelo menos 10 peças para um estudo adequado, mas considere usar mais para uma melhor estimativa da variação do processo.
- Selecione peças que representem a faixa real ou esperada de variação do processo.
- Os fatores operador e peça devem ser cruzados e aleatórios.
- Os operadores devem medir cada peça pelo menos duas vezes para estimar a repetibilidade.
- Use pelo menos 3 operadores para um estudo adequado e garanta que eles sejam representativos de todos os operadores que usam o sistema de medição.
Alternativas: quando não usar o Gage R&R cruzado
- Se você tem dados aninhados, o método adequado para analisar seu sistema de medição é o estudo Gage R&R aninhado (Nested Gage R&R Study).
- Se você tem um planejamento desbalanceado ou fatores adicionais, o método adequado para analisar seu sistema de medição é o estudo Gage R&R expandido (Expanded Gage R&R Study).
Exemplo de Gage R&R cruzado
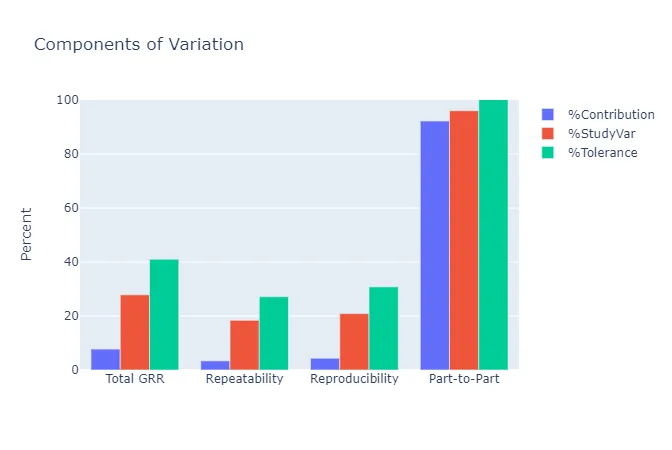
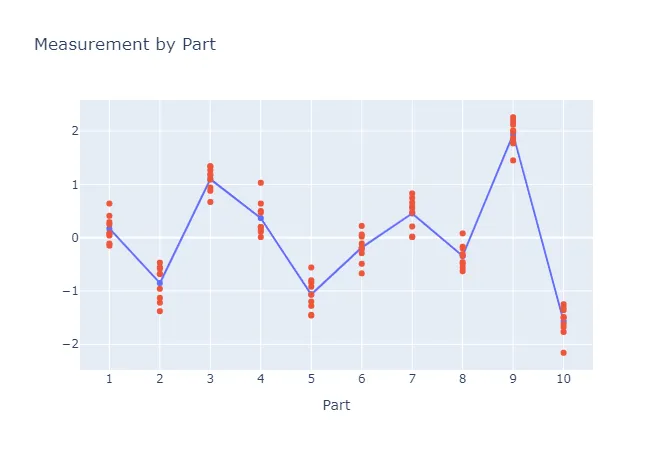
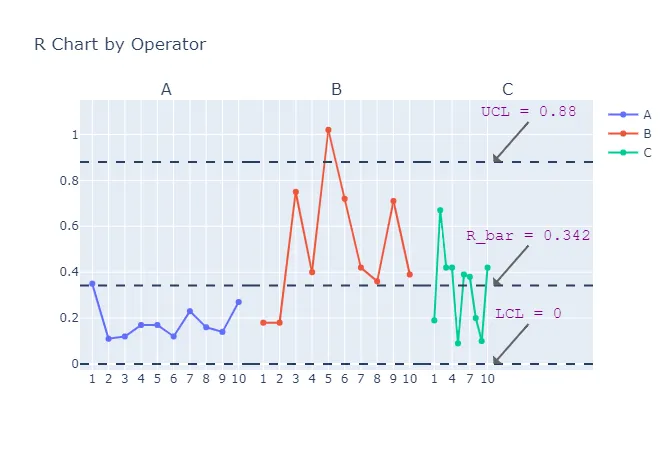
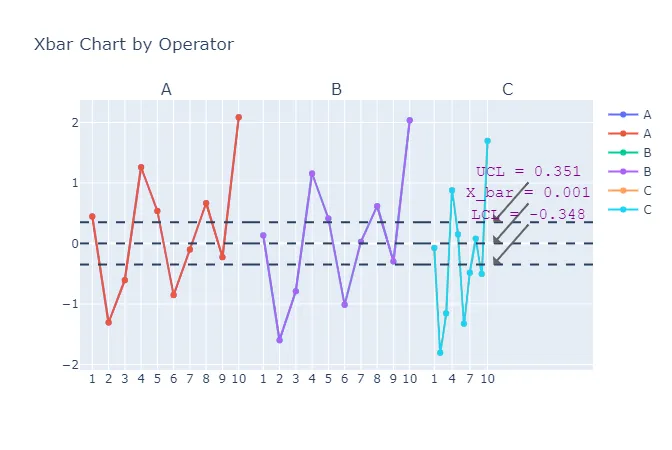
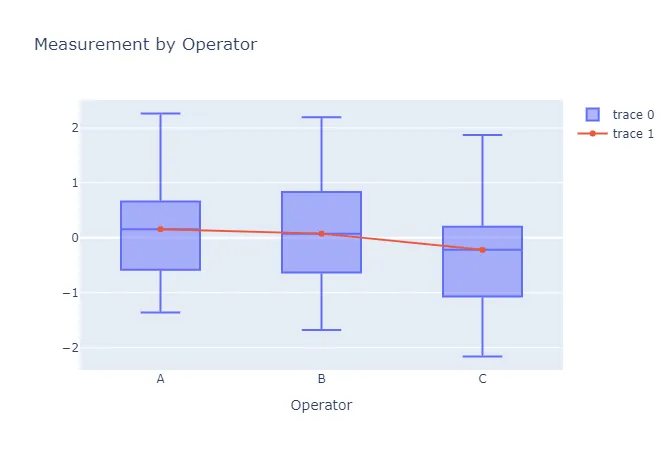
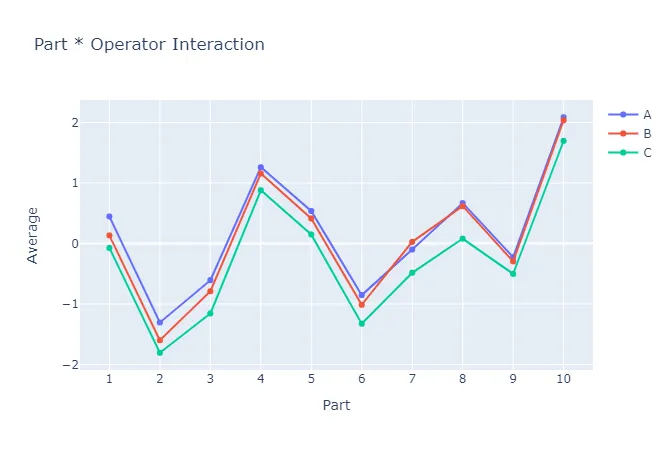
Um engenheiro seleciona 10 peças que representam a faixa esperada de variação do processo. Três operadores medem as 10 peças, três vezes cada uma, em ordem aleatória. O engenheiro realiza um estudo de Gage R&R cruzado para avaliar a variabilidade das medições que pode vir do sistema de medição. Ela realizou isso nas etapas a seguir:
- Ela trabalhou o dia todo e coletou os dados necessários.
- Agora, ela analisa os dados com a ajuda do https://statsai.zometric.com/
- Na ferramenta, ela insere os dados. Além disso, define study variation como 6, lsl como -2.16, usl como 2.26 e alpha como 0.05.
- Depois de usar a ferramenta mencionada acima, ela obtém a saída a seguir:
Como fazer o Gage R&R cruzado
O guia é o seguinte:
- Faça login no Zometric Statistical Software em https://statsai.zometric.com/
- Na página inicial, você vê Crossed GRR em Measurement System Analysis.
- Clique em Crossed GRR para acessar o painel (dashboard).
- Em seguida, atualize os dados manualmente ou copie todos os dados (Ctrl+C) de uma planilha do Excel e cole-os (Ctrl+V) aqui.
- Em seguida, você precisa inserir o valor de study variation, lsl, usl e alpha.
- Por fim, clique em calculate na parte inferior da página para obter os resultados desejados.
No painel (dashboard) de Crossed GRR, a janela é dividida em duas partes.
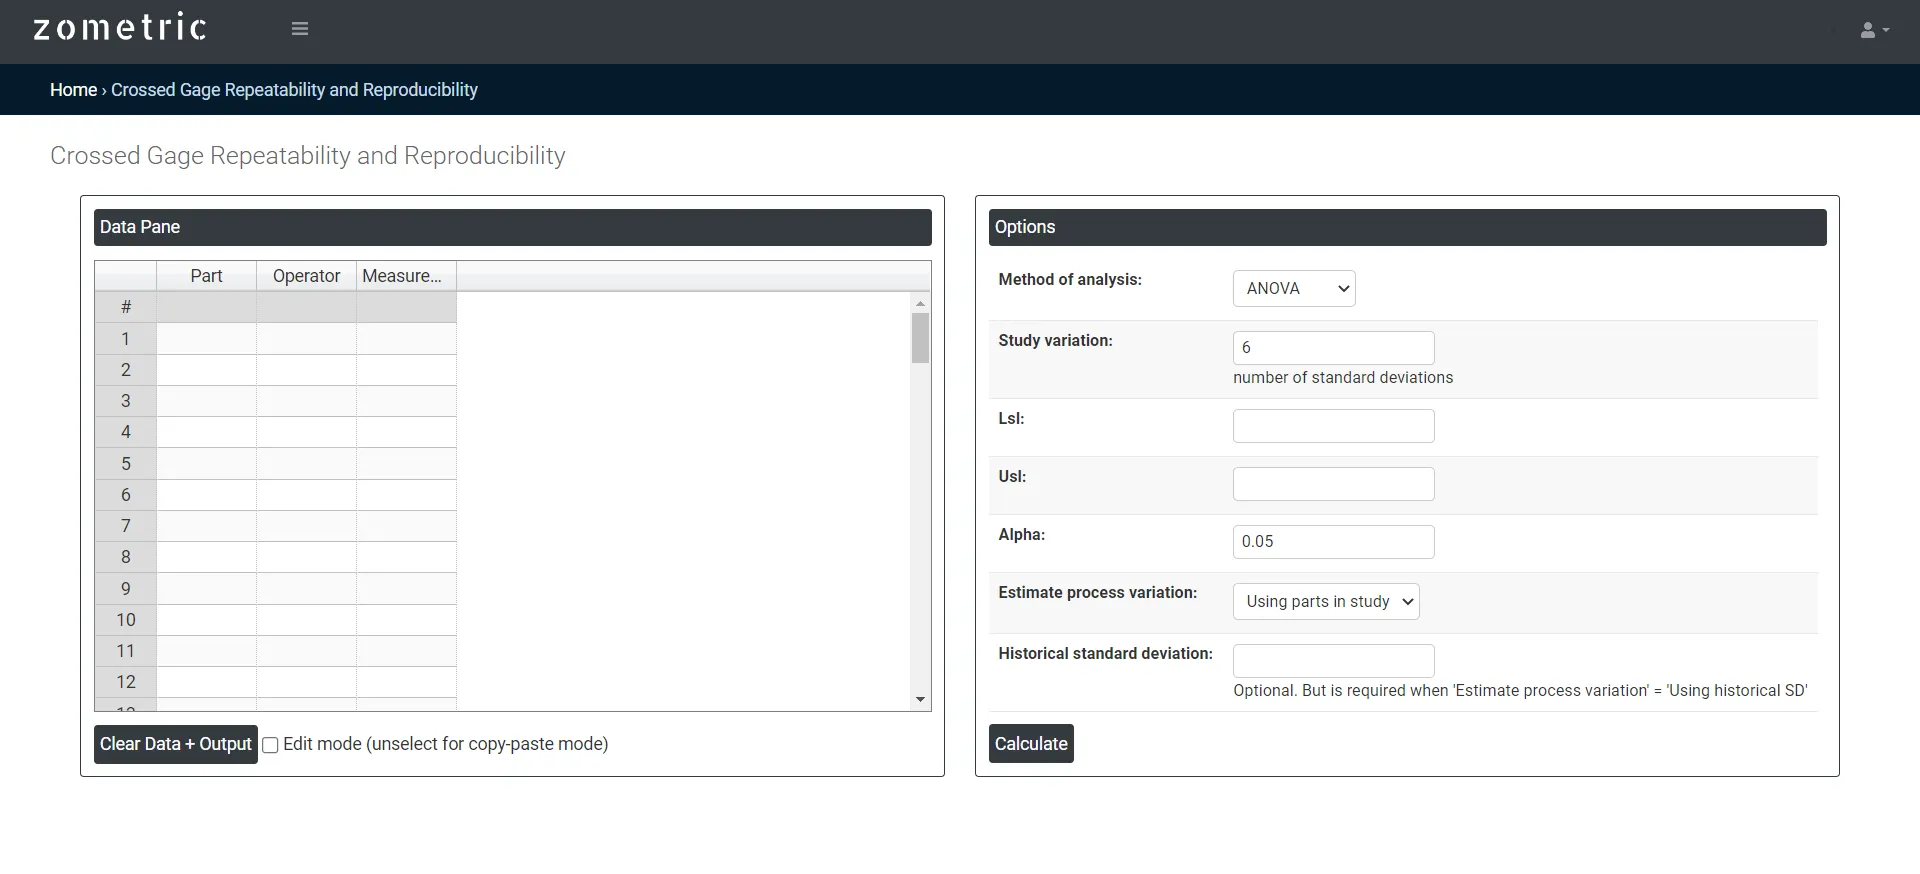
Na parte esquerda fica o painel de dados (Data Pane). No Data Pane, cada linha forma um subgrupo. Os dados podem ser inseridos manualmente, ou você pode copiar todos os dados (Ctrl+C) de uma planilha do Excel e colá-los (Ctrl+V) aqui.
Na parte direita, há várias opções, descritas a seguir:
- Method of Analysis:
- ANOVA: Em um estudo de GR&R cruzado, vários operadores medem as mesmas peças várias vezes com o mesmo instrumento. Os dados coletados nessas medições são então analisados por ANOVA para identificar as fontes de variação no sistema de medição, incluindo a repetibilidade (variação nas medições feitas pelo mesmo operador na mesma peça), a reprodutibilidade (variação entre operadores) e a interação operador por peça (um operador medir algumas peças de forma diferente dos demais operadores). Xbar and R: O método Xbar e R é uma abordagem muito usada para analisar os resultados de um estudo de repetibilidade e reprodutibilidade (R&R) de instrumento cruzado. Nesse método, a repetibilidade é estimada a partir da amplitude média das medições repetidas de cada operador em cada peça, e a reprodutibilidade, a partir da amplitude das médias dos operadores. Ao contrário da ANOVA, ele não consegue estimar a interação operador por peça.
- Study Variation: O número de desvios padrão usado para representar a dispersão de cada fonte de variação, em geral 6 (referências mais antigas usam 5.15). O desvio padrão de cada componente de variância é multiplicado por esse valor para dar sua variação do estudo, que é usada para calcular %Study Variation e %Tolerance.
- Lsl: LSL significa limite inferior de especificação (Lower Specification Limit) e representa o valor mínimo aceitável de uma característica de qualidade em um processo ou produto. No contexto de um estudo de repetibilidade e reprodutibilidade (R&R) de instrumento cruzado, LSL refere-se ao limite inferior de especificação da característica medida que está sendo avaliada.
- Usl: Em um estudo de Gage R&R cruzado, USL é o limite superior de especificação da característica medida. Junto com o LSL, ele define a tolerância (USL − LSL), com a qual a variação do sistema de medição é comparada para dar %Tolerance.
- Alpha: Na análise de GR&R cruzado, o alpha costuma ser definido como 0.05 ou 0.01, o que significa que rejeitaremos a hipótese nula se a probabilidade de observar os dados obtidos, ou dados mais extremos, supondo que a hipótese nula seja verdadeira, for menor que 5% ou 1%, respectivamente. Isso costuma ser chamado de nível de significância.
- Process Variation: Escolha se a variação do processo é estimada a partir das peças do estudo ou a partir de um desvio padrão histórico do processo que você informa. Use um desvio padrão histórico quando as peças do estudo não representarem toda a faixa de variação do processo.
Perguntas frequentes
O que é um estudo de Gage R&R cruzado?
Um estudo de repetibilidade e reprodutibilidade de instrumento cruzado avalia a variação das medições feitas por diferentes operadores com o mesmo instrumento de medição. Cruzado significa que cada operador mede cada uma das mesmas peças, de modo que toda combinação de operador e peça aparece no estudo, ao contrário de um planejamento aninhado, em que cada operador mede um conjunto diferente de peças.
Quantas peças e operadores são necessários para um Gage R&R cruzado?
Use pelo menos 10 peças que representem a faixa real ou esperada de variação do processo e pelo menos 3 operadores representativos de todos que usam o sistema de medição. Cada operador deve medir cada peça pelo menos duas vezes para estimar a repetibilidade, e as peças devem ser medidas em ordem aleatória.
Qual é a diferença entre os métodos ANOVA e Xbar-R?
Ambos analisam o mesmo estudo cruzado. A ANOVA separa a repetibilidade, a reprodutibilidade e a interação operador por peça, em que um operador mede algumas peças de forma diferente dos demais. O método Xbar e R estima a repetibilidade a partir da amplitude média das medições repetidas de cada operador em cada peça e a reprodutibilidade a partir da amplitude das médias dos operadores, mas não consegue estimar a interação.
Quando usar um Gage R&R aninhado ou expandido?
Um estudo cruzado exige fatores operador e peça cruzados e aleatórios. Se você tem dados aninhados, em que cada operador mede um conjunto diferente de peças, use o estudo Gage R&R aninhado (Nested Gage R&R Study). Se o planejamento é desbalanceado ou inclui fatores adicionais, use o estudo Gage R&R expandido (Expanded Gage R&R Study) para analisar o sistema de medição.