
Carta U (U Chart)
A carta u monitora dados de contagem em que cada item pode ter vários defeitos, plotando os defeitos por unidade de cada subgrupo contra uma linha central igual ao total de defeitos dividido pelo total de unidades inspecionadas. Como plota uma taxa, os tamanhos dos subgrupos podem variar. Colete os dados em ordem temporal, em subgrupos representativos. Se os itens são classificados apenas como defeituosos ou não, use uma carta P ou NP.
Última revisão
Conclusão principal
A carta u é uma carta de controle para defeitos por unidade: plota o número médio de defeitos por unidade inspecionada em cada subgrupo, supondo dados de Poisson, e funciona quando o número de unidades inspecionadas varia entre subgrupos.
Nesta página
O que é a carta U?
A carta u, também conhecida como carta de controle para defeitos por unidade, foi concebida para monitorar dados do tipo contagem quando o tamanho amostral é maior que um. Ela mede o número médio de defeitos por unidade, comportando tanto um único tipo quanto vários tipos de defeitos, sob a suposição de que os dados seguem uma distribuição de Poisson.
Em uma carta u, o eixo y mostra o número de defeitos por unidade, enquanto o eixo x indica o número da amostra (subgrupo). A linha central (u̅) é determinada dividindo o número total de defeitos pelo número total de unidades inspecionadas em todas as amostras. Essa carta é particularmente útil em processos em que cada item pode ter vários defeitos, oferecendo uma visão detalhada da qualidade ao longo do tempo.
A carta u é essencial para monitorar a estabilidade do processo, identificando e corrigindo quaisquer instabilidades. Ela garante que os processos permaneçam dentro dos limites de controle e ajuda a detectar deslocamentos ou tendências que possam sinalizar problemas. Ao plotar os defeitos por unidade, os gestores podem entender as variações e tratar os problemas com rapidez, melhorando o controle de qualidade como um todo.
A carta u é aplicável em diversos setores, como manufatura, saúde e serviços, para acompanhar ao longo do tempo defeitos em produtos, erros de processo ou incidentes. Ela oferece uma representação visual clara dos padrões de defeitos, apoiando a melhoria contínua e a tomada de decisões. Registros precisos de defeitos por unidade permitem que as organizações implementem estratégias que melhoram o desempenho do processo e a qualidade do produto.
Quando usar a carta U?
A carta U costuma ser usada para analisar dados que refletem a contagem de defeitos em um conjunto de itens. É particularmente útil para avaliar a presença de causas especiais de variação nos dados. A carta U é usada quando os defeitos são contados em unidades discretas e o tamanho amostral (número de unidades inspecionadas) pode variar de um subgrupo para outro, pois ela plota defeitos por unidade; quando o tamanho amostral é constante, também é possível usar uma carta C. Por isso, é comumente usada em processos de manufatura, controle de qualidade e contextos semelhantes em que a ocorrência de defeitos precisa ser monitorada e acompanhada ao longo do tempo.
Diretrizes para o uso correto da carta U
- Conte os defeitos em cada item ou unidade, ou use a carta P (diagnóstico para dados binários)
- Colete os dados em ordem temporal
- Colete os dados em intervalos de tempo apropriados
- Colete os dados em subgrupos representativos da saída do processo e sujeitos às mesmas condições de processo
- Os subgrupos devem ser grandes o bastante para estimar com precisão os limites de controle
- Colete subgrupos suficientes para obter limites de controle precisos
Alternativas: quando não usar a carta U
Se você só consegue determinar se cada item é defeituoso ou não defeituoso, use a carta P para plotar a proporção de itens defeituosos ou a carta NP para plotar o número de itens defeituosos.
Exemplo de carta U
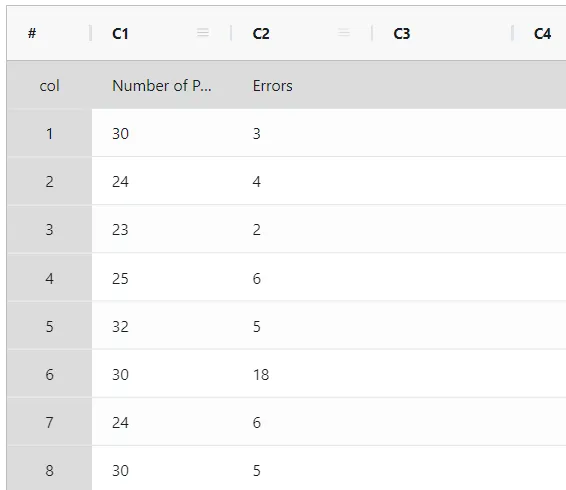
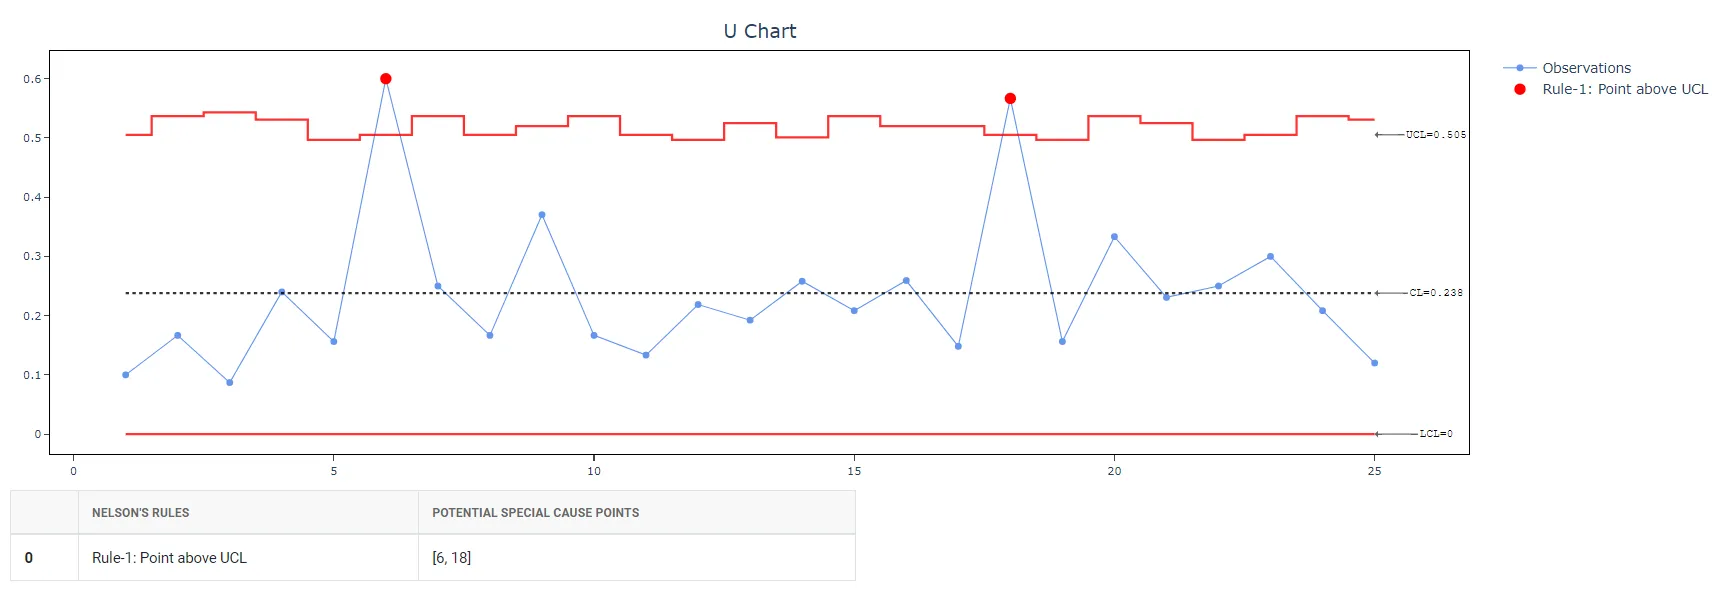
O gerente de uma empresa de transcrição quer avaliar a qualidade do serviço de transcrição. Para isso, seleciona aleatoriamente 25 conjuntos de páginas de pedidos consecutivos e conta o número de erros de digitação (defeitos) em cada conjunto. Como cada conjunto tem um número diferente de páginas, o gerente usa uma carta u para monitorar o número médio de erros de digitação por página e avaliar a estabilidade do processo ao longo do tempo. O gerente segue estes passos:
- Reuniu os dados necessários.
2. Agora analise os dados no Zometric Statistical Software em https://statsai.zometric.com/.
3. Para encontrar o U Chart, escolha Statistical module> Control Chart> U Chart.
4. Dentro da ferramenta, insere os dados junto com as demais entradas, da seguinte forma:
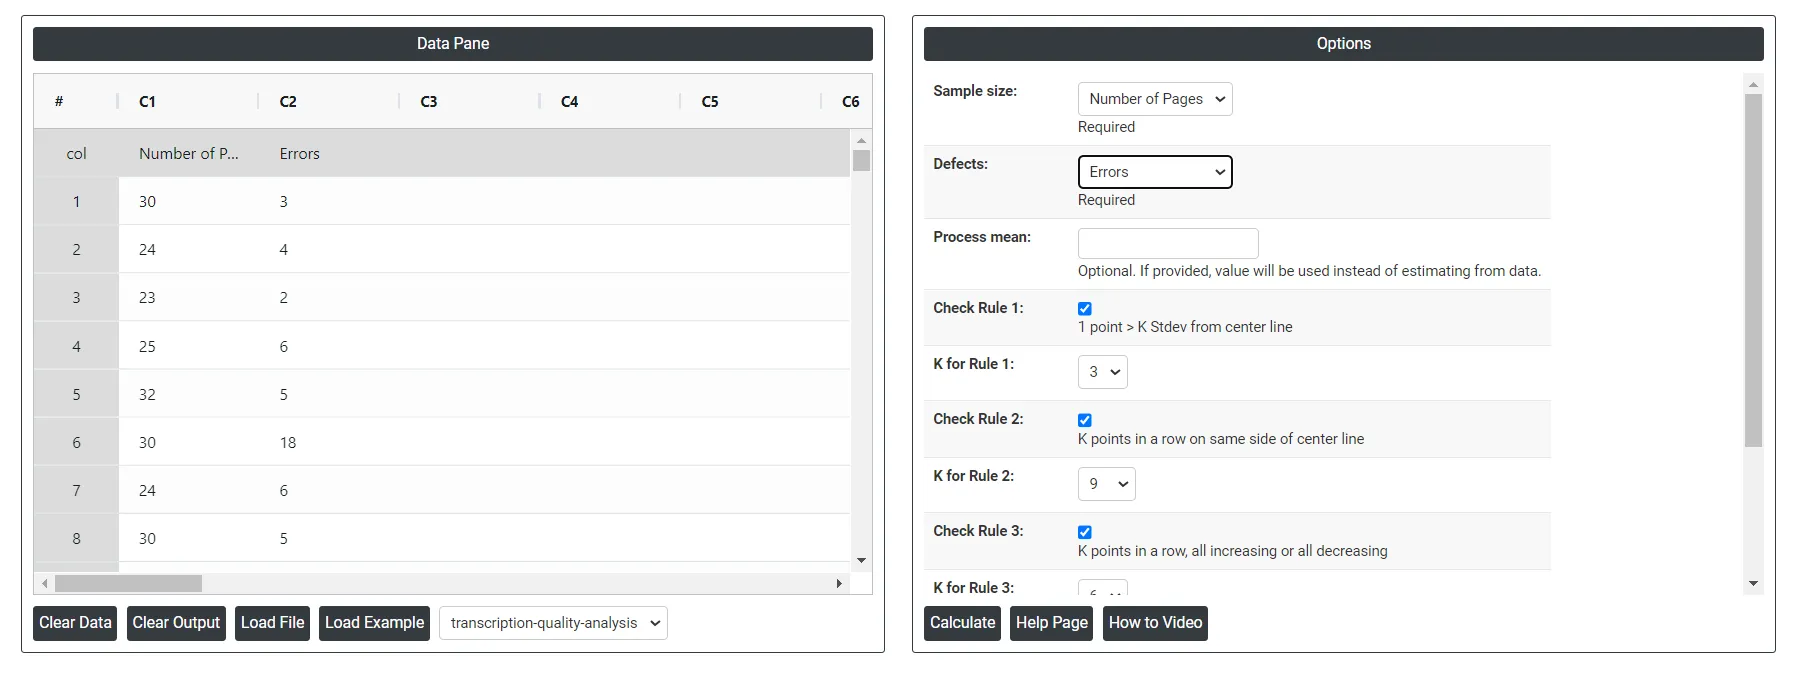
5. Depois de usar a ferramenta acima, obtém a saída da seguinte forma:
Como gerar a carta U?
O guia é o seguinte:
- Faça login no Zometric Statistical Software em https://statsai.zometric.com/
- Na página inicial, escolha Statistical Tool> Control Chart >U Chart.
- Clique em U Chart para acessar o painel (dashboard).
- Em seguida, atualize os dados manualmente ou copie todos os dados (Ctrl+C) de uma planilha do Excel e cole-os (Ctrl+V) aqui.
- Em seguida, selecione as Check Rules desejadas.
- Por fim, clique em calculate na parte inferior da página para obter os resultados desejados.
No painel (dashboard) da carta U, a janela é dividida em duas partes.
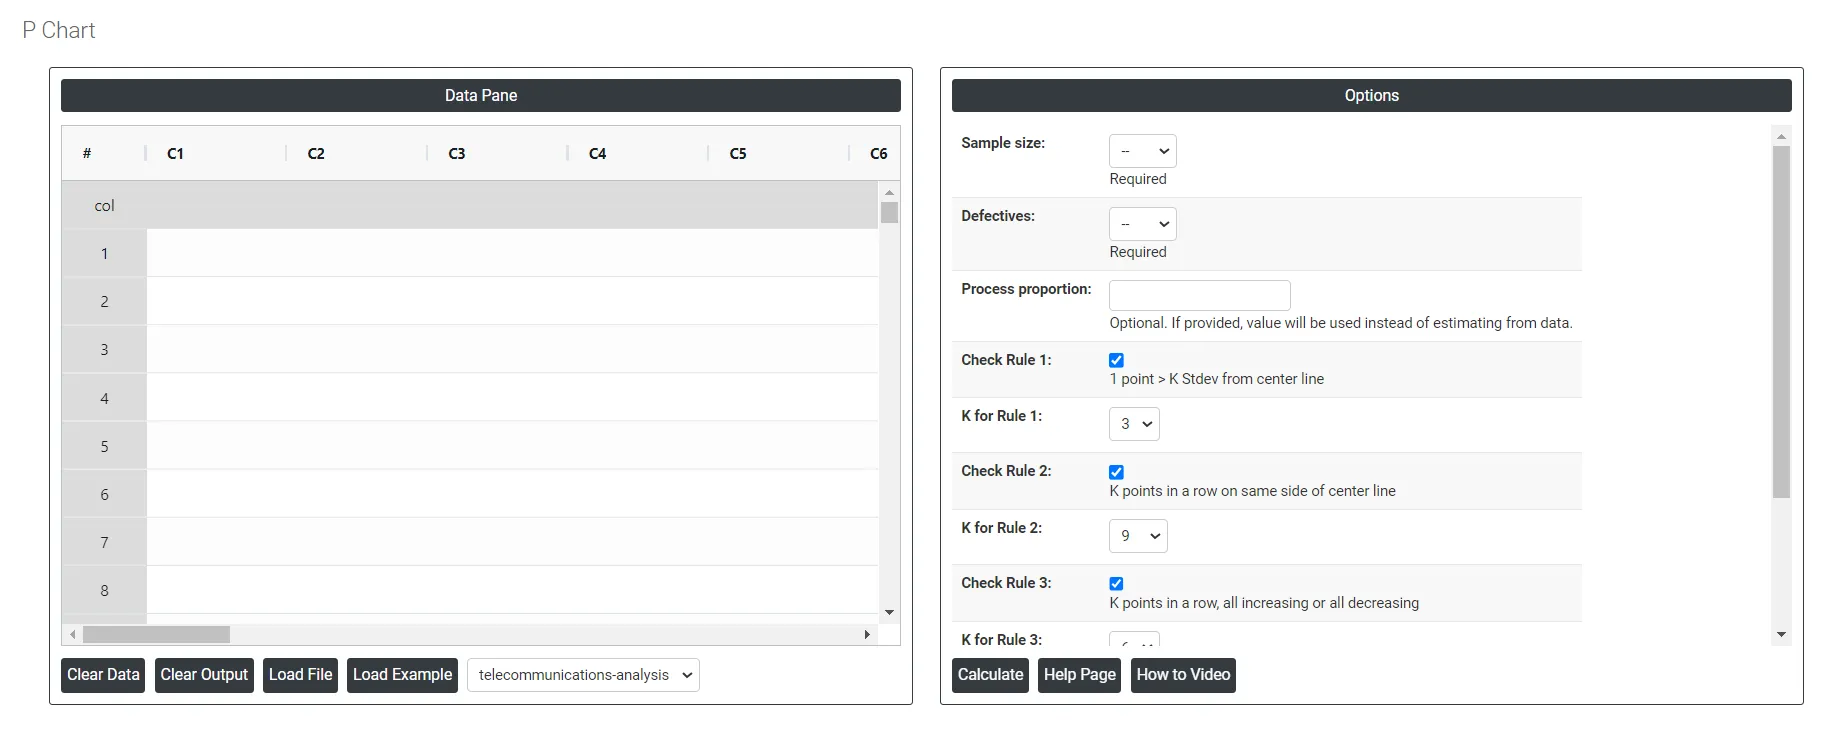
Na parte esquerda fica o painel de dados (Data Pane). Os dados podem ser inseridos manualmente, ou você pode copiar todos os dados (Ctrl+C) de uma planilha do Excel e colá-los (Ctrl+V) aqui.
Load example: Os dados de exemplo serão carregados.
Load File: É usado para carregar diretamente os dados do Excel.
Na parte direita, há várias opções, descritas a seguir:
- Process proportion: Para uma carta U, informe o número médio conhecido de defeitos por unidade (u̅). Se informado, esse valor é considerado a linha central. Caso contrário, o Zometric Statistical Software calcula a linha central a partir dos dados fornecidos.
- Check Rule 1: 1 point > K Stdev from center line: O Teste 1 é essencial para identificar subgrupos que se desviam significativamente dos demais, sendo uma ferramenta universalmente reconhecida para detectar situações fora de controle. Para aumentar a sensibilidade e detectar deslocamentos menores no processo, o Teste 2 pode ser usado em conjunto com o Teste 1, aumentando a eficácia das cartas de controle.
- Check Rule 2: K points in a row on same side of center line: O Teste 2 detecta mudanças no centramento ou na variação do processo. Ao monitorar pequenos deslocamentos no processo, o Teste 2 pode ser usado em conjunto com o Teste 1 para aumentar a sensibilidade das cartas de controle.
- Check Rule 3: K points in a row, all increasing or all decreasing: O Teste 3 foi concebido para identificar tendências em um processo. Ele procura especificamente uma sequência longa de pontos consecutivos que aumentam ou diminuem de valor de forma consistente, indicando uma possível tendência subjacente no comportamento do processo.
- Check Rule 4: K points in a row, alternating up and down:O Teste 4 foi concebido para identificar variações sistemáticas em um processo. Idealmente, o padrão de variação de um processo deve ser aleatório. No entanto, se um ponto falhar no Teste 4, isso pode indicar que a variação não é aleatória, mas segue um padrão previsível.
- Download as Excel: Exibe o resultado em formato Excel, que pode ser facilmente editado e recarregado para os cálculos por meio da opção load file.
Perguntas frequentes
O que é uma carta u?
Uma carta u é uma carta de controle para defeitos por unidade. Ela monitora dados de contagem quando o tamanho amostral é maior que um, plotando o número médio de defeitos por unidade de cada amostra, e supõe que os dados seguem uma distribuição de Poisson. A linha central é o número total de defeitos dividido pelo número total de unidades inspecionadas.
Quando usar uma carta u em vez de uma carta c ou p?
Use uma carta u quando os defeitos são contados e o número de unidades inspecionadas pode variar de um subgrupo para outro, pois ela plota defeitos por unidade; quando o tamanho amostral é constante, também é possível usar uma carta C. Se você só consegue determinar se cada item é defeituoso ou não defeituoso, use uma carta P ou NP.
Quais são os requisitos de dados para uma carta u?
Conte os defeitos em cada item ou unidade, colete os dados em ordem temporal em intervalos apropriados e use subgrupos que representem a saída do processo sob as mesmas condições de processo. Os subgrupos devem ser grandes o bastante, e deve haver subgrupos suficientes, para estimar limites de controle precisos.
Quais regras de teste podem ser aplicadas a uma carta u?
O Teste 1 sinaliza pontos a mais de K desvios padrão da linha central. O Teste 2 sinaliza K pontos seguidos do mesmo lado da linha central, o Teste 3 K pontos seguidos todos crescentes ou decrescentes e o Teste 4 K pontos seguidos alternando para cima e para baixo, o que sugere variação não aleatória.