
Gráfica XBarra-S (X̄-S)
La gráfica XBarra-S monitorea tanto la media como la variabilidad del proceso para datos continuos recopilados en subgrupos racionales de 9 o más observaciones. Use una gráfica XBarra-R para subgrupos de 2 a 8 y una gráfica I-MR si no hay subgrupos. Recopile al menos 60 observaciones en orden cronológico. Sigma se estima con el método Sbar o con la desviación estándar combinada (pooled), y las reglas de prueba señalan las causas especiales.
Última revisión:
Idea clave
Una gráfica XBarra-S es un par de gráficas de control para datos continuos en subgrupos de 9 o más: la gráfica XBarra sigue las medias de los subgrupos y la gráfica S, sus desviaciones estándar a lo largo del tiempo.
En esta página
¿Qué es una gráfica XBarra-S?
La gráfica XBarra-S es una herramienta estadística de control avanzada, diseñada para monitorear la media y la variabilidad de un proceso cuando se trabaja con datos continuos y tamaños de subgrupo de nueve o más. Esta gráfica consta de dos componentes clave: la gráfica XBarra, que sigue los valores medios a lo largo del tiempo para identificar cualquier desplazamiento de la media del proceso, y la gráfica S, que muestra la desviación estándar a lo largo del tiempo para detectar cambios en la variabilidad del proceso.
Las gráficas XBarra-S son especialmente ventajosos con tamaños de muestra más grandes, ya que ofrecen una comprensión más precisa de la dispersión de los datos que las gráficas basadas en el rango. Se utilizan ampliamente en el control de calidad y en la mejora de procesos para asegurar la estabilidad del proceso e identificar y resolver con prontitud posibles problemas. Al poner de manifiesto las variaciones y tendencias de los datos del proceso, la gráfica XBarra-S desempeña un papel fundamental en el mantenimiento y la mejora del desempeño general del proceso.
¿Cuándo usar una gráfica XBarra-S?
- Subgrupos racionales: Cuando puede recopilar mediciones de forma lógica en grupos (subgrupos) que representan una "instantánea" del proceso en momentos concretos.
- Datos en orden cronológico: Cuando los datos están en orden cronológico, es decir, se introducen en la secuencia en que se generaron, para detectar con precisión tendencias o desplazamientos del proceso.
- Tamaños de subgrupo de nueve o más: elija gráficas X-barra y S para tamaños de subgrupo de nueve o más, ya que el estadístico rango se vuelve un estimador menos eficiente de la sigma del proceso a medida que los subgrupos crecen. La sigma del subgrupo proporciona una mejor estimación de la variación que el rango del subgrupo.
- Datos continuos y con distribución normal: Cuando los datos recopilados son continuos y siguen una distribución normal.
- Detección de desplazamientos grandes: Cuando necesita detectar desplazamientos relativamente grandes de la media del proceso, normalmente de ±1.5 sigma o más. Las gráficas X-barra y S son eficientes para este fin.
- Mayor sensibilidad: Para obtener una mayor sensibilidad a los desplazamientos, sobre todo con subgrupos más grandes, las gráficas X-barra y S son más eficaces, siempre que pueda formarse un subgrupo racional.
- Procesos inestables: Cuando el proceso no es estable, es decir, cuando la media y la desviación estándar del proceso no se conocen o cambian con el tiempo.
- Aplicaciones en la industria: Adecuado para manufactura, atención sanitaria, servicios financieros y otros sectores en los que el control de calidad del proceso es importante.
Si el tamaño del subgrupo es uno, considere usar una gráfica de valores individuales / rango móvil (I-MR), EWMA o CUSUM para un monitoreo más adecuado. Para una mayor sensibilidad a desplazamientos más pequeños del proceso, se recomiendan las gráficas EWMA o CUSUM.
Pautas para el uso correcto de la gráfica XBarra-S
- Use gráficas de control por atributos, como la gráfica P o la gráfica U, para conteos de unidades defectuosas o de defectos.
- Introduzca los datos en orden cronológico para detectar cambios a lo largo del tiempo.
- Recopile los datos a intervalos de tiempo iguales para identificar los cambios poco después de que se produzcan.
- Use subgrupos racionales que representen la salida del proceso.
- Use la gráfica XBarra-R para subgrupos de 2-8 observaciones; use la gráfica XBarra-S para subgrupos de 9 o más observaciones; use la gráfica I-MR si no tiene subgrupos.
- Recopile al menos 60 observaciones en total para obtener resultados fiables.
- Los datos no normales también pueden dar buenos resultados con subgrupos de tamaño adecuado.
- Evite observaciones correlacionadas dentro de los subgrupos para que los límites de control sean precisos.
Alternativas: cuándo no usar una gráfica XBarra-S
- Si sus subgrupos contienen entre 2-8 observaciones, lo mejor es usar la gráfica XBarra-R.
- Si existe una fuente de variación constante dentro de los subgrupos, la gráfica I-MR-R/S es más adecuado.
- Si no hay subgrupos, use la gráfica I-MR.
- Si trabaja con datos de unidades defectuosas o de defectos, se recomienda usar una gráfica de control por atributos, como la gráfica P o la gráfica U.
Ejemplo de gráfica XBarra-S
Una ingeniera de calidad monitorea el peso de las latas en el proceso de llenado de una empresa conservera para determinar si está bajo control. La ingeniera recoge un subgrupo de 10 latas cada hora y se asegura de que las latas se recojan en un período corto para reducir la variación dentro de los subgrupos. Para seguir el peso, la ingeniera de calidad crea una gráfica XBarra-S. Lo hizo con los siguientes pasos:
- Trabajó durante todo el día y registró los pesos de las 10 latas de cada subgrupo horario.
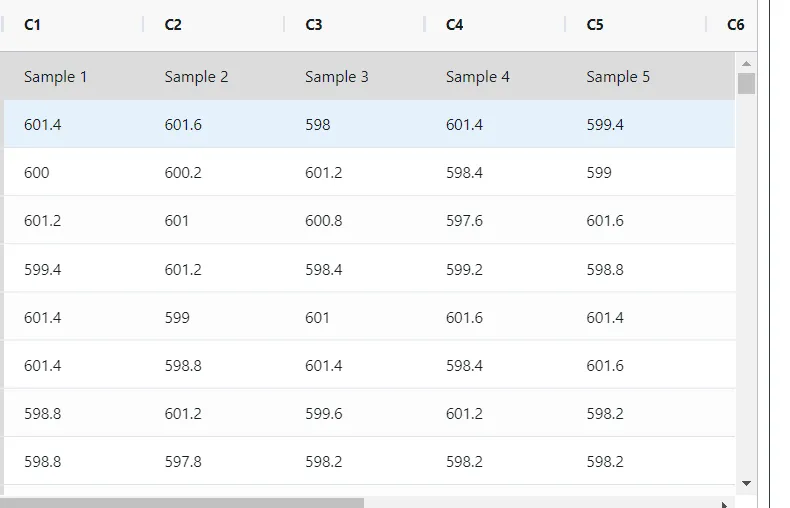
- Ahora analiza los datos con ayuda de https://statsai.zometric.com/
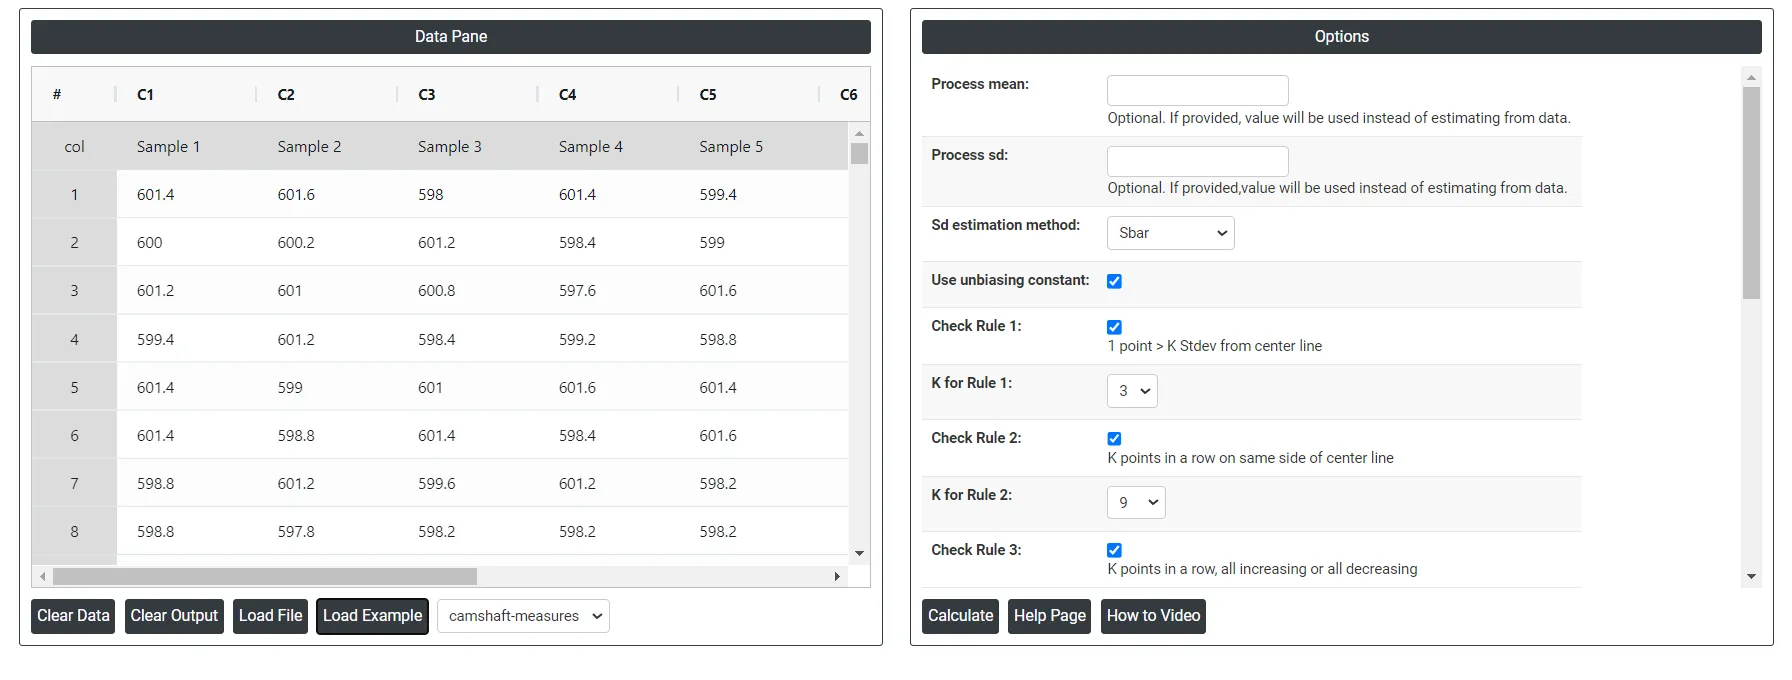
- Dentro de la herramienta, introduce los datos. Además, elige Sbar como sd estimation method.
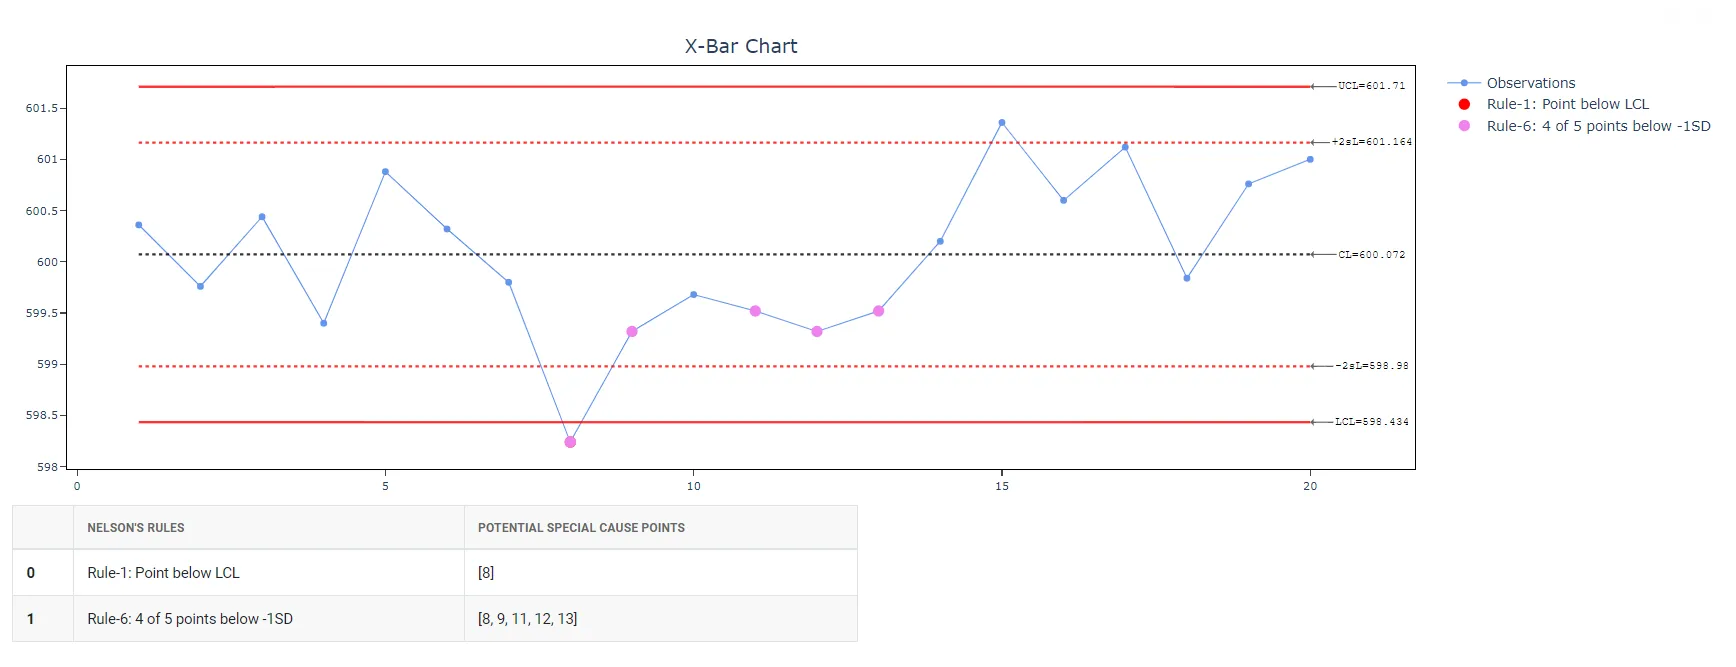
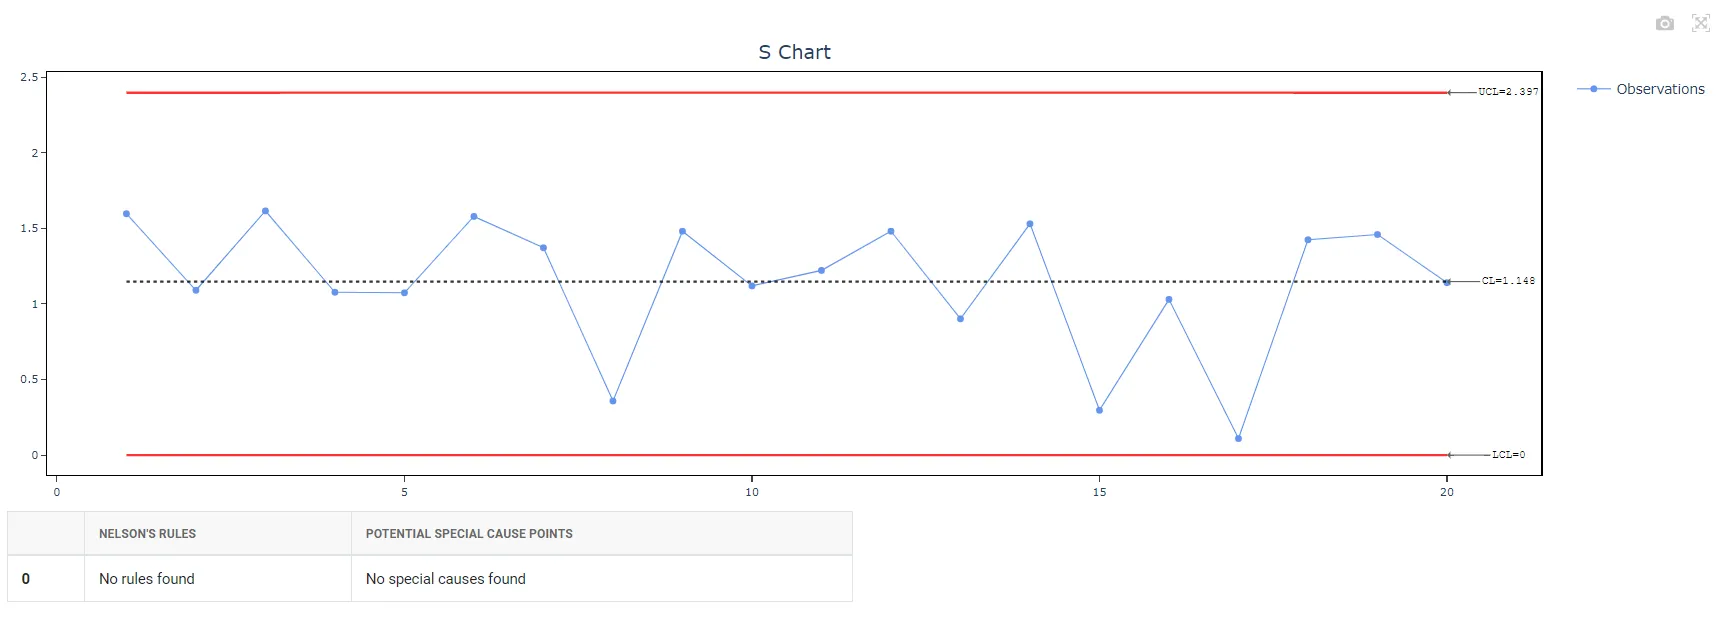
- Después de usar la herramienta mencionada, se obtienen las siguientes gráficas útiles:
Cómo generar una gráfica XBarra-S
La guía es la siguiente:
- Inicie sesión en Zometric Statistical Software en https://statsai.zometric.com/
- En la página de inicio, elija Statistical Tool> Control Charts > Xbar-S Chart.
- Haga clic en Xbar-S Chart para acceder al tablero.
- A continuación, introduzca los datos manualmente o copie todos los datos (Ctrl+C) de una hoja de Excel y péguelos (Ctrl+V). También existe la opción Load Example, que carga los datos de ejemplo.
- A continuación, debe asignar las columnas a los parámetros.
- Por último, haga clic en calculate en la parte inferior de la página para obtener los resultados deseados.
En el tablero de la gráfica XBarra-S, la ventana está dividida en dos partes.
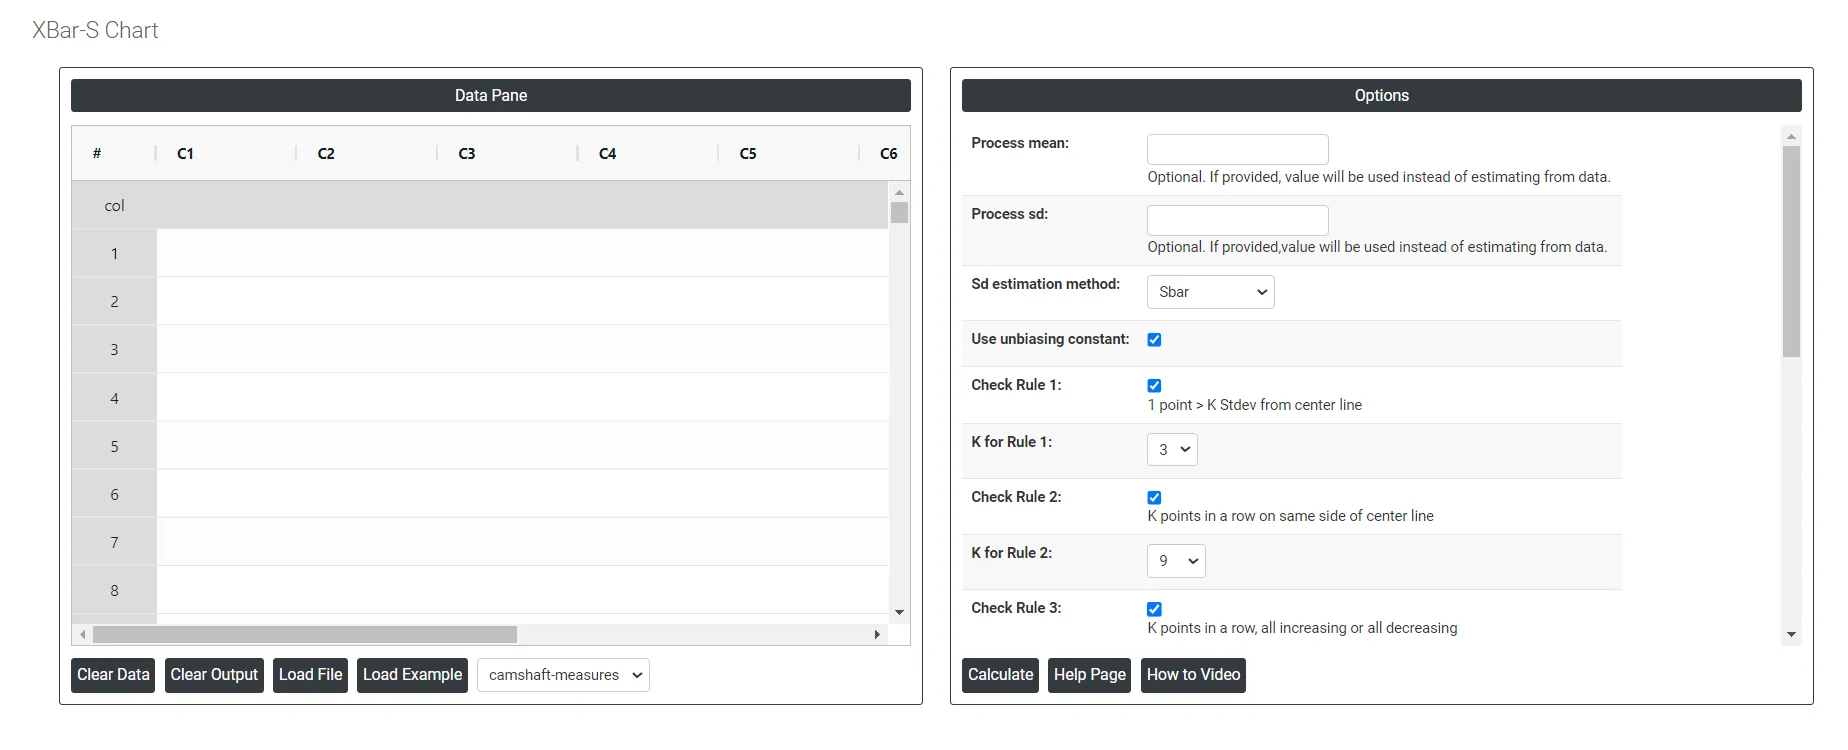
En la parte izquierda se encuentra el panel de datos (Data Pane). En el Data Pane, cada fila forma un subgrupo. Los datos pueden introducirse manualmente, o bien copiarse por completo (Ctrl+C) desde una hoja de Excel y pegarse (Ctrl+V) aquí.
Load example: Se cargarán los datos de ejemplo.
Load File: Se usa para cargar directamente los datos de Excel.
En la parte derecha, solo es necesario indicar:
- Process mean: Es el valor medio de un conjunto de mediciones u observaciones de un proceso. Representa la tendencia central de los datos del proceso a lo largo del tiempo y es un indicador clave del desempeño del proceso. Si no se indica, Zometric Statistical Software calcula la línea central a partir de los datos proporcionados.
- Process sd: Es una medida de la variabilidad o dispersión de los datos del proceso en torno a la media. Indica cuánto difieren los puntos de datos individuales del proceso respecto de la media del proceso. Si lo deja en blanco, Zometric Statistical Software lo calcula a partir de los datos proporcionados.
- Sd estimation method: Ofrece al usuario dos opciones para el cálculo. Elegir Sbar como método de estimación o el método de la desviación estándar combinada (pooled) cambia el resultado.
- Sbar Sd estimation method: Calcula la desviación estándar media (Sbar) de los subgrupos para monitorear la variabilidad del proceso. Sbar es fundamental para establecer los límites de control de la gráfica S e indica cambios en la dispersión de los datos a lo largo del tiempo. Este método asegura una evaluación coherente y precisa de la variación del proceso en las prácticas de control de calidad.
- Pooled Sd estimation method: La desviación estándar combinada (pooled) es la media ponderada de las varianzas de los subgrupos, en la que los subgrupos más grandes tienen mayor peso en la estimación global. Este método ofrece una estimación más precisa de la desviación estándar cuando el proceso es estable.
- Use unbiasing constants for pooled sd: Esta opción solo se aplica cuando Stdev se estima con el método Pooled Stdev.
- Check Rule 1: 1 point > K Stdev from center line: Si un punto de datos está a K desviaciones estándar de la línea central, significa que se encuentra a K veces la desviación estándar de la media. Esto es importante en el control estadístico de procesos porque indica si un punto de datos está dentro de límites aceptables o si puede haber un problema en el proceso que deba resolverse. Normalmente, los puntos de datos situados a más de tres desviaciones estándar de la línea central se consideran valores atípicos y pueden requerir una investigación adicional.
- Check Rule 2: K points in a row on same side of center line: si hay K puntos consecutivos del mismo lado de la línea central en un conjunto de datos, esto sugiere que la media del proceso puede haberse desplazado. Puede deberse a diversos factores, como un error de medición, un sesgo de muestreo o un patrón subyacente real en los datos.
- Check Rule 3: K points in a row, all increasing or all decreasing: esta prueba señala una tendencia o deriva del proceso cuando K puntos consecutivos cumplen una de estas condiciones:
- Todos los puntos son crecientes (es decir, cada punto tiene una coordenada y mayor que el anterior)
- Todos los puntos son decrecientes (es decir, cada punto tiene una coordenada y menor que el anterior)
- Check Rule 4: K points in a row, alternating up and down: si K puntos consecutivos suben y bajan alternativamente en un patrón de diente de sierra, la variación es sistemática y no aleatoria. Puede deberse a factores como un sobreajuste del proceso o la alternancia entre dos máquinas, operadores o fuentes de materia prima.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Según este enunciado, si K de K+1 puntos de datos caen del mismo lado de la línea central y a más de dos desviaciones estándar de ella, el proceso podría estar fuera de control, y deben investigarse las causas especiales para identificar y corregir el problema.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side): si K de K+1 puntos consecutivos caen a más de una desviación estándar de la línea central del mismo lado, esto indica un posible desplazamiento pequeño de la media del proceso.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side): si K puntos consecutivos están dentro de 1 desviación estándar de la línea central, la variación es menor de lo que predicen los límites de control. Esto no es prueba de un buen control: a menudo indica datos estratificados o límites de control demasiado amplios.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side): si K puntos consecutivos están a más de 1 desviación estándar de la línea central, esto indica un patrón de mezcla, en el que los puntos evitan la línea central y caen cerca de los límites de control, por ejemplo cuando se mezclan datos de dos flujos de proceso distintos.
Download as Excel: Muestra el resultado en formato Excel, que puede editarse fácilmente y volver a cargarse para los cálculos mediante la opción load file.
Fórmula de la gráfica XBarra-S
En esta sección se describe cómo se calculan los límites de control de las gráficas XBarra y S. Para empezar, tenga en cuenta la descripción de los términos usados en los cálculos que siguen.
TérminoDescripción
x_{ij}
j.ª observación del i.º subgrupo
n_i
número de observaciones del subgrupo i
\sum x
suma de todas las observaciones individuales
\sum n
número total de observaciones
μ
media del proceso
k
parámetro de la prueba 1 (el valor predeterminado es 3)
σ
desviación estándar del proceso
S_i
desviación estándar del subgrupo i
m
número de subgrupos
\overline x_i
media del subgrupo i
µ_ν
media de las varianzas de los subgrupos
c_4 ()
valor de la constante de insesgadez c4 correspondiente al valor indicado entre paréntesis
c_5 ()
valor de la constante de insesgadez c5 correspondiente al valor indicado entre paréntesis
Γ()
función gamma
Fórmula de la gráfica XBarra
- Puntos representados: Cada punto representado, \overline x_i , es la media de las observaciones del subgrupo i .
\overline x_i = \frac{\sum\limits_{j=1}^{n_i} x_{ij}}{n_i}
- Línea central: La línea central representa la media del proceso (µ).
\overline{\overline{X}} = \frac{∑x}{∑n}
- Límites de control:
- Límite inferior de control: El valor del límite inferior de control de cada subgrupo, i , se calcula como sigue:
LCL_i= µ- \frac{kσ}{√(n_i )}
- Límite superior de control: El valor del límite superior de control de cada subgrupo, i , se calcula como sigue:
- Límite superior de control: El valor del límite superior de control de cada subgrupo, i , se calcula como sigue:
UCL_i= µ+ \frac{kσ}{√(n_i )}
Fórmula de la gráfica S
- Puntos representados: Cada punto representado, s_i , es la desviación estándar del subgrupo i .
- Línea central: La línea central representa la desviación estándar media de un subgrupo. Si no usa una constante de insesgadez, Zometric usa la desviación estándar del proceso, σ:
\overline S = σ
...........................Si usa una constante de insesgadez (opción predeterminada), Zometric calcula el valor de la línea central de cada subgrupo, i, como sigue:
\overline S_i = c_4 (n_i) σ
- Límites de control:
- Límite inferior de control:
Si se usa la constante de insesgadez:
LCL_i = [c_4 (n_i)×σ]-[kσ× c_5 (n_i)]
Si no se usa la constante de insesgadez:
LCL_i = σ-k[\frac{c_5 (n_i)}{c_4 (n_i)}]σ
Límite superior de control:
Si se usa la constante de insesgadez
UCL_i = [c_4 (n_i)×σ]+[kσ× c_5 (n_i)]
Si no se usa la constante de insesgadez:
UCL_i = σ+k[\frac{c_5 (n_i)}{c_4 (n_i)}]σ
Fórmula para la estimación de sigma (desviación estándar dentro de los subgrupos)
Con el método Sbar:
............................Si no usa una constante de insesgadez, \overline S es la media de las desviaciones estándar de los subgrupos:
\overline S = \frac{\sum S_i}{m}
............................Si usa la constante de insesgadez c4(ni), \overline S se calcula como sigue:
h_i = \frac {c_4 (n_i)^2}{1-c_4 (n_i)^2}
............................Cuando el tamaño del subgrupo es constante, \overline S es:
\overline S = \frac {\sum S_i}{m×c_4(n_i)}
Con el método de la desviación estándar combinada (pooled):
La desviación estándar combinada (Sp) viene dada por la siguiente fórmula:
S_p = \sqrt\frac{\sum\limits_{i}^{} \sum\limits_{j}^{} (x_{ij}-\overline x_i)^2 }{\sum\limits_{i}^{} (n_{i}-1)}
Cuando el tamaño del subgrupo es constante, Sp también puede calcularse como sigue:
S_p = \sqrt µ_ν
Fórmulas de las constantes de insesgadez
- c_4 () y c_5 () :
c_4 (N) = {\sqrt \frac {2}{N-1}}\frac{Γ\frac{N}{2}}{Γ\frac{N-1}{2}}
c_5 (N) = \sqrt {1 - c_4(N)^2}
Preguntas frecuentes
¿Qué es una gráfica XBarra-S?
Una gráfica XBarra-S es un par de gráficas de control para datos continuos en subgrupos. La gráfica XBarra sigue las medias de los subgrupos a lo largo del tiempo para detectar desplazamientos de la media del proceso, y la gráfica S representa las desviaciones estándar de los subgrupos para detectar cambios en la variabilidad del proceso. Es adecuado para subgrupos más grandes, ya que ofrece una visión de la dispersión más precisa que las gráficas basadas en el rango.
¿Cuándo usar una gráfica XBarra-S en lugar de una gráfica XBarra-R?
Use una gráfica XBarra-S para subgrupos de 9 o más observaciones, porque el rango se vuelve un estimador menos eficiente de la sigma del proceso en subgrupos más grandes y la desviación estándar del subgrupo es mejor. Use una gráfica XBarra-R para subgrupos de 2 a 8, y una gráfica I-MR si no hay subgrupos.
¿Cuántos datos se necesitan para una gráfica XBarra-S?
Recopile al menos 60 observaciones en total para obtener resultados fiables. Introduzca los datos en orden cronológico, recopílelos a intervalos iguales, use subgrupos racionales que representen la salida del proceso y evite observaciones correlacionadas dentro de los subgrupos para que los límites de control sean precisos.
¿Cómo se calculan los límites de control de la gráfica S?
Con la constante de insesgadez, que es la opción predeterminada, la línea central de la gráfica S para el subgrupo i es c4(ni) por sigma, y los límites de control son c4(ni) por sigma más o menos k por sigma por c5(ni), donde k = 3 de forma predeterminada. Sigma puede estimarse con el método Sbar o con la desviación estándar combinada (pooled).