
Plans d'échantillonnage NQA (AQL)
Les plans d'échantillonnage NQA (AQL) acceptent ou rejettent un lot en inspectant un échantillon aléatoire plutôt que chaque unité. Le NQA est la pire moyenne de procédé tolérable pour une série continue de lots, et non une garantie pour chaque lot. Vous choisissez un échantillonnage simple, double ou multiple, un contrôle normal, renforcé ou allégé, et un niveau de contrôle ; le plan donne les effectifs d'échantillon et les nombres d'acceptation et de rejet.
Dernière révision
Point clé
Un plan d'échantillonnage NQA (AQL) fixe l'effectif de l'échantillon et les nombres d'acceptation et de rejet pour juger un lot sur échantillon : les lots au NQA ou meilleurs sont acceptés avec une forte probabilité.
Sur cette page
- Qu'est-ce qu'un plan d'échantillonnage AQL ?
- Quand utiliser les plans d'échantillonnage AQL ?
- Recommandations pour bien utiliser les plans d'échantillonnage AQL
- Alternatives : quand ne pas utiliser les plans d'échantillonnage AQL
- Exemple de plan d'échantillonnage AQL
- Comment établir un plan d'échantillonnage AQL
Qu'est-ce qu'un plan d'échantillonnage AQL ?
Les plans d'échantillonnage AQL sont une méthode statistique très utilisée pour le contrôle des produits dans l'industrie manufacturière et d'autres secteurs. Ils définissent un ensemble de critères pour accepter ou rejeter un lot de produits à partir d'un échantillon prélevé dans ce lot.
Le NQA (AQL) est la pire moyenne de procédé tolérable (pourcentage de défectueux, ou défauts pour cent unités) lorsqu'une série continue de lots est soumise à l'échantillonnage pour acceptation. Le plan d'échantillonnage est conçu pour que les lots au NQA ou meilleurs soient acceptés avec une forte probabilité ; il ne garantit pas que chaque lot accepté ait un taux de défauts inférieur au NQA. Les plans d'échantillonnage AQL précisent en général trois paramètres : l'effectif de l'échantillon, le nombre d'acceptation et le nombre de rejet.
Quand utiliser les plans d'échantillonnage AQL ?
Les plans d'échantillonnage AQL sont généralement utilisés lorsque contrôler la qualité d'un lot de produits en testant chaque unité serait trop coûteux ou trop long. À la place, un échantillon d'unités est prélevé dans le lot et testé pour déterminer si le lot dans son ensemble satisfait à certains critères de qualité.
Le choix d'utiliser des plans d'échantillonnage AQL dépend de plusieurs facteurs, notamment la taille du lot, le coût du test de chaque unité individuellement et le niveau de risque acceptable de défauts ou d'erreurs. Les plans d'échantillonnage AQL sont souvent utilisés dans des secteurs tels que l'électronique, l'industrie pharmaceutique et le textile, où le contrôle qualité est essentiel pour garantir la sécurité et la satisfaction des consommateurs.
Dans l'ensemble, les plans d'échantillonnage AQL sont un outil utile pour concilier le besoin de contrôle qualité avec le coût et l'efficacité du contrôle de grands lots de produits.
Recommandations pour bien utiliser les plans d'échantillonnage AQL
- Déterminez le niveau de qualité acceptable (NQA/AQL) pour le produit ou le procédé. Le NQA est le pire pourcentage moyen de défectueux tolérable (ou nombre de défauts pour cent unités) pour une série continue de lots.
- Choisissez le plan d'échantillonnage adapté en fonction du NQA et de la taille de lot du produit ou du procédé. Les plans les plus courants sont les plans d'échantillonnage simple, double et multiple.
- Suivez strictement les procédures d'échantillonnage définies par le plan d'échantillonnage AQL. Cela comprend la sélection d'échantillons aléatoires, leur inspection pour détecter les défauts et l'enregistrement exact des résultats.
- Calculez le nombre d'acceptation et le nombre de rejet d'après le plan d'échantillonnage, la taille de lot et le NQA. Le nombre d'acceptation est le nombre maximal de défauts admis dans l'échantillon pour que le lot soit accepté, et le nombre de rejet est le nombre minimal de défauts qui entraîne le rejet du lot.
- Inspectez soigneusement les échantillons et enregistrez les résultats avec exactitude. Si le nombre de défauts dans l'échantillon est inférieur ou égal au nombre d'acceptation, le lot est accepté. Si le nombre de défauts dans l'échantillon est supérieur ou égal au nombre de rejet, le lot est rejeté. Si le nombre de défauts se situe entre les nombres d'acceptation et de rejet, il peut être nécessaire d'inspecter des échantillons supplémentaires.
- Utilisez les plans d'échantillonnage AQL comme un outil pour surveiller et maîtriser la qualité du produit ou du procédé. Revoyez et mettez à jour régulièrement le NQA et le plan d'échantillonnage en fonction des changements du produit ou du procédé, des exigences des clients ou d'autres facteurs susceptibles d'affecter la qualité.
Alternatives : quand ne pas utiliser les plans d'échantillonnage AQL
- Les plans d'échantillonnage AQL n'acceptent ou ne rejettent les lots qu'après leur production et n'améliorent pas le procédé. Lorsque l'objectif est de prévenir les défauts, il peut être plus rentable d'utiliser des méthodes de maîtrise statistique des procédés (SPC) pour surveiller la production et repérer les problèmes avant qu'ils ne deviennent trop coûteux à corriger.
- Les plans d'échantillonnage AQL sont conçus pour de grandes tailles de lot et peuvent être peu efficaces pour de petits lots. Dans ce cas, d'autres approches, comme le contrôle à 100 %, les plans d'échantillonnage par mesures ou les méthodes d'échantillonnage bayésiennes, peuvent être plus efficaces.
Exemple de plan d'échantillonnage AQL
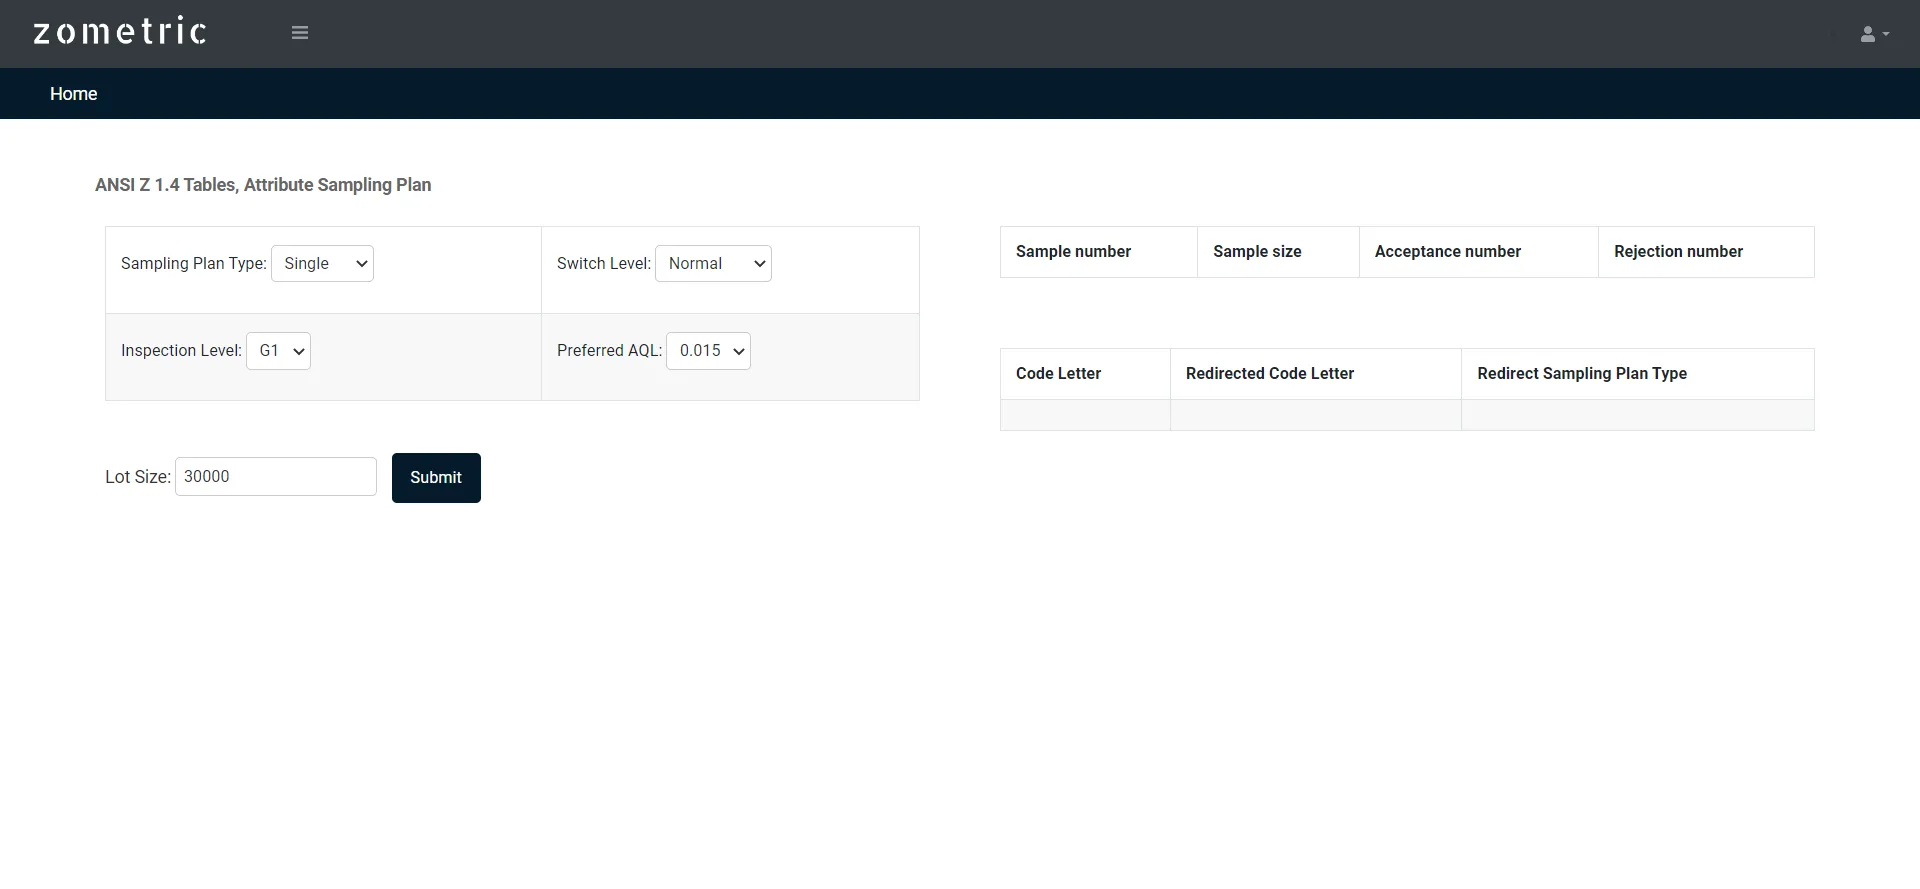
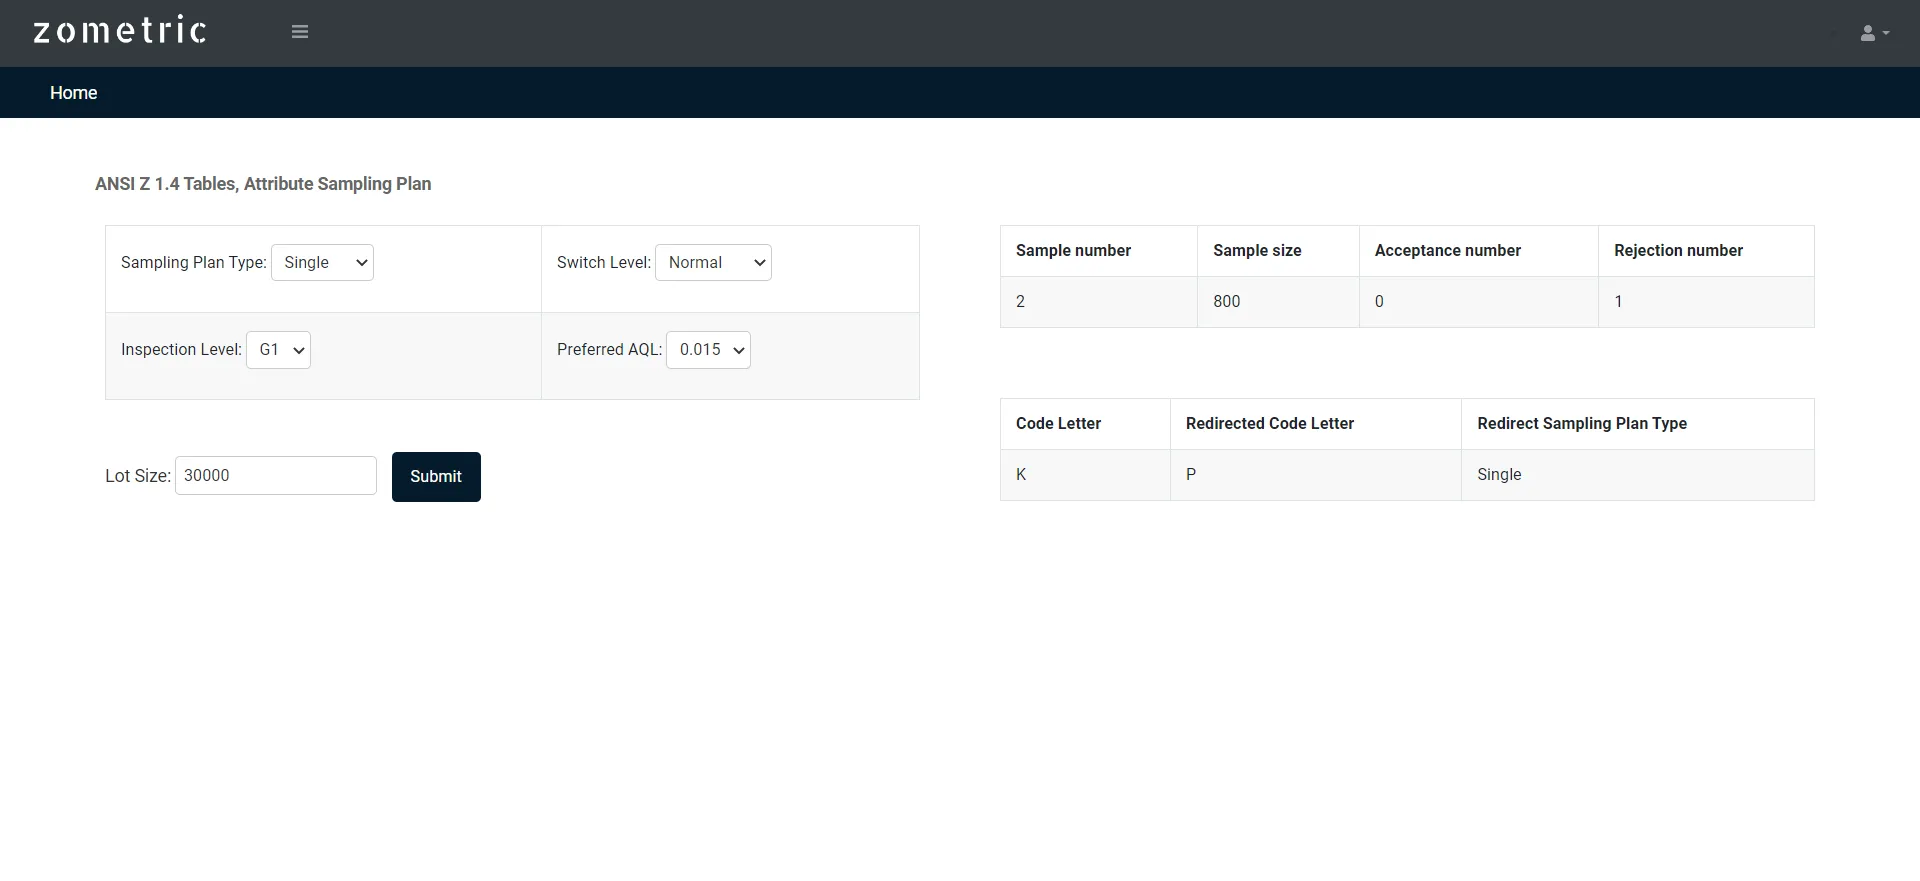
Une représentante du service commercial achète auprès d'un fournisseur des stylos à distribuer lors de salons professionnels. Chaque livraison de stylos compte un lot de 30000 stylos. Supposons que le NQA soit de 1.5 %. Elle a établi son plan d'échantillonnage AQL comme suit :
- Elle établit le plan d'échantillonnage AQL à l'aide de https://statsai.zometric.com/
- Dans l'outil, elle saisit les données comme suit :
- Après avoir utilisé l'outil ci-dessus, elle obtient les résultats suivants :
Comment établir un plan d'échantillonnage AQL
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse .
- Sur la page d'accueil, vous voyez AQL sampling plans sous sampling plans.
- Cliquez sur AQL sampling plans pour accéder au tableau de bord.
- Ensuite, mettez à jour les données manuellement.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Sur le tableau de bord de AQL sampling plans, la fenêtre est divisée en deux parties.
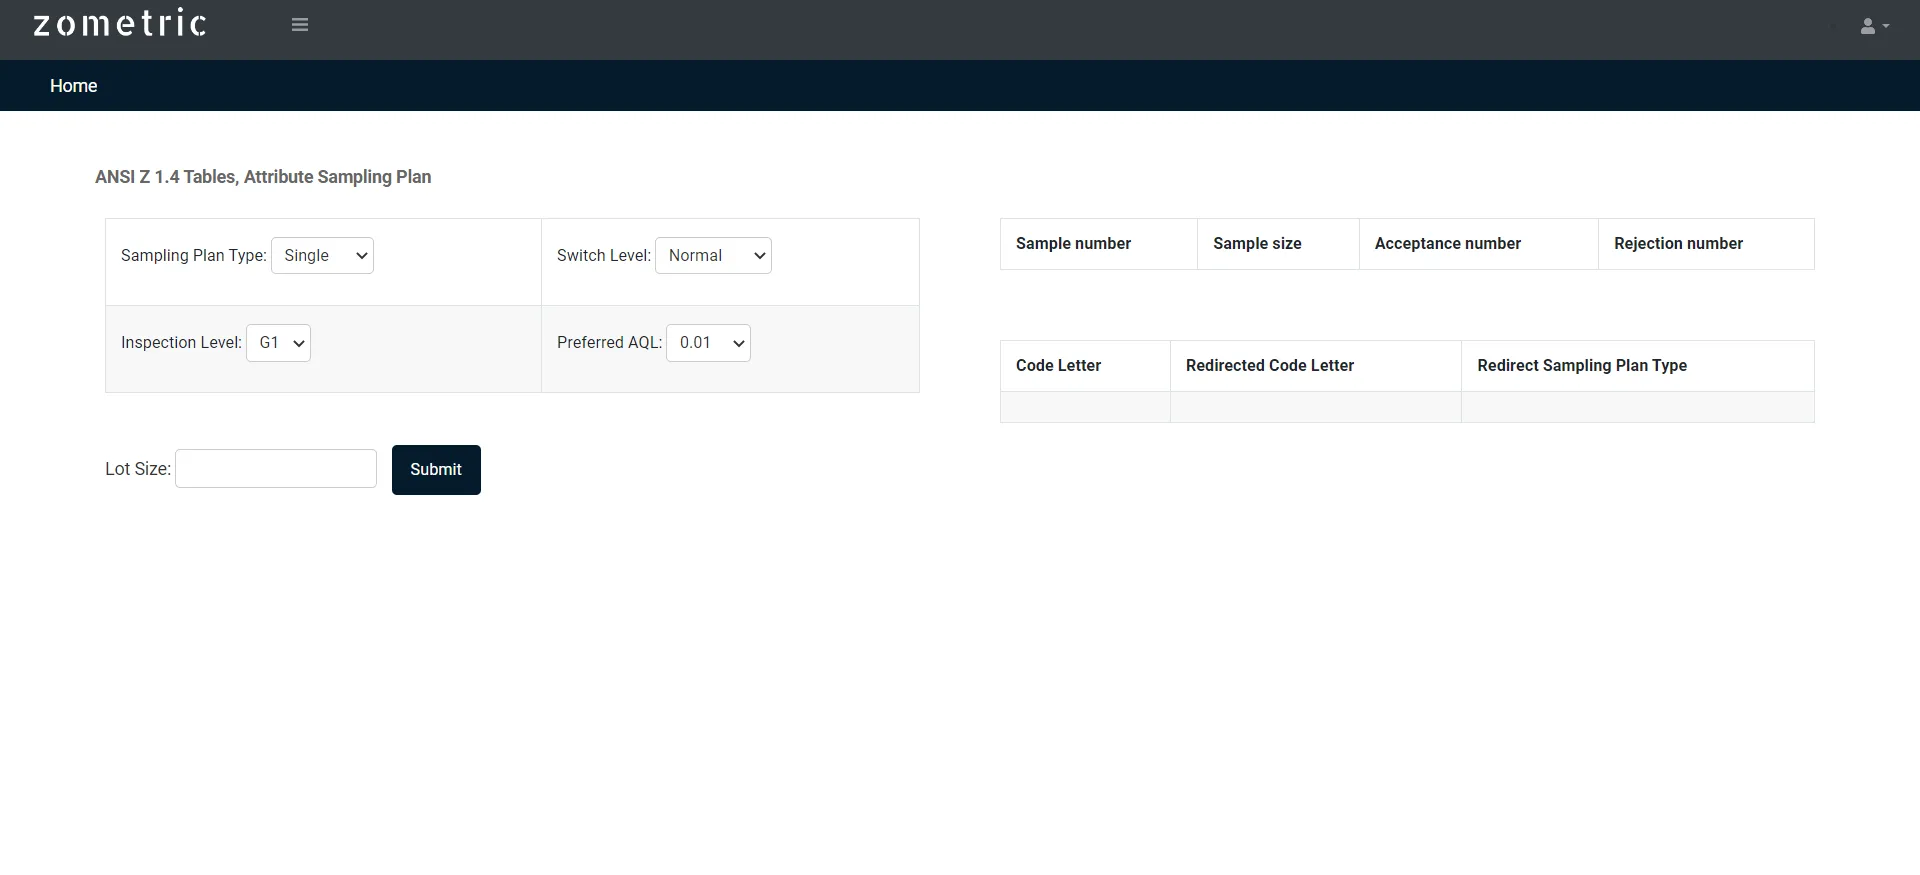
Dans la partie de gauche, de nombreuses options sont proposées :
- Sampling plan type :
- Single : dans un plan d'échantillonnage simple, un nombre déterminé d'unités, appelé effectif de l'échantillon, est prélevé au hasard dans le lot ou l'expédition, et le nombre de défauts dans l'échantillon est compté. La décision d'accepter ou de rejeter le lot ou l'expédition repose sur le nombre de défauts observés dans l'échantillon, selon un nombre d'acceptation et un nombre de rejet prédéterminés.Double : dans un plan d'échantillonnage double, un premier échantillon est prélevé dans le lot et inspecté pour détecter les défauts ou non-conformités. Si le nombre de défauts est inférieur ou égal au premier nombre d'acceptation, le lot est accepté ; s'il est supérieur ou égal au premier nombre de rejet, le lot est rejeté. Sinon, un second échantillon (dans l'ISO 2859-1, de même taille que le premier) est inspecté, et la décision repose sur le nombre cumulé de défauts dans les deux échantillons.Multiple : dans un plan d'échantillonnage multiple, le nombre d'échantillons à prélever, l'effectif de chaque échantillon et les critères d'acceptation et de rejet sont prédéterminés d'après le niveau de qualité acceptable (NQA/AQL) et la taille du lot. Le premier échantillon est prélevé et évalué, puis, selon les résultats, d'autres échantillons peuvent être prélevés jusqu'à ce qu'une décision d'acceptation ou de rejet du lot puisse être prise.
- Switch level :
- Normal : le contrôle normal est utilisé au début du contrôle et chaque fois que rien n'indique que la qualité est meilleure ou pire que le NQA. Selon les règles de commutation de l'ISO 2859-1, le contrôle passe de normal à renforcé lorsque 2 lots sur 5 consécutifs ou moins sont rejetés au contrôle initial. Tightened : le contrôle renforcé applique des critères d'acceptation plus stricts (généralement un nombre d'acceptation plus petit pour le même effectif d'échantillon) afin de protéger le consommateur lorsque les lots récents indiquent une qualité pire que le NQA. Le contrôle revient à normal après l'acceptation de 5 lots consécutifs en contrôle renforcé. Reduced : le contrôle allégé utilise des échantillons plus petits lorsque la qualité est constamment meilleure que le NQA, que la production est stable et que l'autorité responsable approuve la commutation. Chaque lot est toujours échantillonné et inspecté ; le contrôle revient à normal si un lot est rejeté.
- Inspection level :
- G1 : niveau de contrôle général I. Il utilise des effectifs d'échantillon plus petits que le niveau II et peut servir lorsqu'une moindre discrimination entre bons et mauvais lots est nécessaire. G2 : niveau de contrôle général II, le niveau utilisé sauf indication contraire. La lettre code d'effectif d'échantillon se détermine d'après la taille du lot et le niveau de contrôle, puis l'effectif de l'échantillon et les nombres d'acceptation/rejet se lisent dans la table pour le NQA choisi. G3 : niveau de contrôle général III. Il utilise des effectifs d'échantillon plus grands que le niveau II et offre une meilleure discrimination, pour les cas où il importe de rejeter les lots pires que le NQA. S1 : niveau de contrôle spécial S-1, le plus bas des niveaux spéciaux. Les niveaux spéciaux donnent de petits effectifs d'échantillon et s'emploient lorsque de petits échantillons sont nécessaires (par exemple pour des essais destructifs ou coûteux) et que des risques d'échantillonnage plus élevés sont tolérables. S2 : niveau de contrôle spécial S-2. Il donne des effectifs d'échantillon égaux ou supérieurs à S-1 pour la même taille de lot, et s'emploie dans les mêmes situations que les autres niveaux spéciaux. S3 : niveau de contrôle spécial S-3. Il donne des effectifs d'échantillon égaux ou supérieurs à S-2 pour la même taille de lot, mais toujours inférieurs à ceux des niveaux de contrôle généraux.
Questions fréquentes
Qu'est-ce qu'un plan d'échantillonnage AQL ?
Un plan d'échantillonnage AQL est une méthode statistique de contrôle des produits qui fixe des critères d'acceptation ou de rejet d'un lot à partir d'un échantillon qui y est prélevé. Le NQA (AQL) est la pire moyenne de procédé tolérable, en pourcentage de défectueux ou en défauts pour cent unités, pour une série continue de lots. Les lots au NQA ou meilleurs sont acceptés avec une forte probabilité, mais un lot accepté n'est pas garanti d'être en dessous du NQA.
Comment fonctionnent les nombres d'acceptation et de rejet dans l'échantillonnage AQL ?
Le nombre d'acceptation est le nombre maximal de défauts admis dans l'échantillon pour que le lot soit accepté, et le nombre de rejet est le nombre minimal de défauts qui entraîne le rejet. Si les défauts constatés sont inférieurs ou égaux au nombre d'acceptation, le lot est accepté ; s'ils sont supérieurs ou égaux au nombre de rejet, il est rejeté ; entre les deux, des échantillons supplémentaires peuvent être nécessaires.
Quelle est la différence entre les plans d'échantillonnage simple, double et multiple ?
Un plan simple inspecte un seul échantillon aléatoire et décide d'après son nombre de défauts. Un plan double accepte ou rejette sur un premier échantillon lorsque ses défauts atteignent le premier nombre d'acceptation ou de rejet ; sinon, un second échantillon, de même taille que le premier dans l'ISO 2859-1, est inspecté et la décision utilise les défauts cumulés. Un plan multiple poursuit avec d'autres échantillons prédéfinis jusqu'à ce qu'une décision soit prise.
Quand ne faut-il pas utiliser les plans d'échantillonnage AQL ?
Les plans AQL n'acceptent ou ne rejettent les lots qu'après leur production et n'améliorent pas le procédé : lorsque l'objectif est de prévenir les défauts, la maîtrise statistique des procédés peut donc être plus rentable. Les plans AQL sont conçus pour de grands lots et peuvent ne pas convenir aux petits lots, pour lesquels le contrôle à 100 %, les plans d'échantillonnage par mesures ou les méthodes d'échantillonnage bayésiennes peuvent être préférables.