
Capability Six Pack (inter/intra)
Le Capability Sixpack inter/intra est un outil de synthèse qui permet de vérifier si un procédé est stable et capable lorsque la variation entre sous-groupes est importante (changements de rouleau à rouleau, de lot à lot ou d'équipe à équipe). Il montre si le procédé est maîtrisé, si les données semblent normales et comment le procédé se comporte par rapport aux limites de spécification.
Dernière révision
Point clé
Le Capability Sixpack inter/intra est un outil de synthèse qui vérifie si un procédé est stable et capable lorsque la variation entre sous-groupes est importante (changements de rouleau à rouleau, de lot à lot ou d'équipe à équipe).
Sur cette page
- Qu'est-ce que le Capability Six Pack (inter/intra)
- Quand utiliser le Capability Six Pack (inter/intra)
- Recommandations pour bien utiliser le Capability Six Pack (inter/intra)
- Alternatives : quand ne pas utiliser le Capability Six Pack (inter/intra)
- Exemple de Capability Six Pack (inter/intra)
- Comment réaliser un Capability Six Pack (inter/intra)
Qu'est-ce que le Capability Six Pack (inter/intra)
Le Capability Sixpack inter/intra est un outil de synthèse qui permet de vérifier si un procédé est stable et capable lorsque la variation entre sous-groupes est importante (changements de rouleau à rouleau, de lot à lot ou d'équipe à équipe). Il montre si le procédé est maîtrisé, si les données semblent normales et comment le procédé se comporte par rapport aux limites de spécification.
Cette analyse fournit les principaux indices de capabilité, comme Cp, Cpk, Pp et Ppk, et aide à voir si le procédé est centré et répond aux exigences.
Pour exécuter cette analyse, vous devez saisir au moins une limite de spécification.
Quand utiliser le Capability Six Pack (inter/intra)
Utilisez le Capability Sixpack (inter/intra) lorsque vous voulez une évaluation rapide et visuelle du comportement et de la capabilité du procédé, en particulier lorsque la variation inter-sous-groupes est importante. Cet outil aide à confirmer les principales hypothèses requises pour l'analyse de capabilité et fournit les principaux indices de capabilité.
Utilisez ce Sixpack lorsque :
- Vos sous-groupes représentent des unités naturelles du procédé, comme des rouleaux, des lots, des équipes, des machines, des séries ou des réglages d'outil.
- Il existe une variation notable entre sous-groupes, souvent causée par des réinitialisations de machine, des changements d'opérateur, des différences de matières premières ou des changements d'équipe.
- Vous avez besoin d'une évaluation rapide des principaux indices de capabilité (Cp, Cpk, Pp, Ppk) sous l'hypothèse de normalité.
- Vous voulez vérifier les hypothèses avant de réaliser une étude de capabilité complète, notamment :
• Stabilité et maîtrise du procédé
• Normalité des données
• Centrage du procédé
• Comparaison de la dispersion du procédé et des limites de spécification - Utilisez l'analyse de capabilité inter/intra si vous avez besoin d'un jeu d'indicateurs de capabilité plus complet.
- Utilisez le Capability Sixpack non normal si les données ne sont pas normales et que vous voulez vérifier les hypothèses d'une analyse de capabilité non normale.
Recommandations pour bien utiliser le Capability Six Pack (inter/intra)
- Utilisez des données de mesure continues ; les comptages d'attributs nécessitent une autre méthode de capabilité.
- Recueillez suffisamment de données, idéalement environ 100 observations au total, pour obtenir des estimations de capabilité fiables.
- Formez des sous-groupes rationnels en prélevant, sur une courte période, des unités produites dans des conditions similaires.
- Gardez des tailles de sous-groupe constantes : des tailles inégales limitent l'estimation de la variation inter-sous-groupes.
- Assurez-vous que chaque sous-groupe compte au moins deux observations, afin de pouvoir calculer la variation intra et la variation inter.
- Vérifiez que le procédé est stable et maîtrisé avant d'interpréter les résultats de capabilité.
- Vérifiez que les données suivent une distribution normale, ou appliquez une transformation, pour obtenir des indices de capabilité exacts.
Alternatives : quand ne pas utiliser le Capability Six Pack (inter/intra)
- Les données sont des attributs (comptages de défauts / d'unités défectueuses) → utilisez plutôt l'analyse de capabilité binomiale ou de Poisson.
- Les sous-groupes ne contiennent qu'une observation → les variations inter et intra ne peuvent pas être séparées.
- Les données ne sont pas normales et ne peuvent pas être normalisées → utilisez le Capability Sixpack non normal ou l'analyse de capabilité non normale.
- Le procédé est instable ou non maîtrisé → corrigez d'abord le procédé à l'aide de cartes de contrôle ; les résultats de capabilité ne seront pas valides.
- Les sous-groupes ne sont pas rationnels (échantillons recueillis dans des conditions différentes) → utilisez une méthode de capabilité qui ne repose pas sur la structure en sous-groupes.
- Les données disponibles sont insuffisantes → sans assez de sous-groupes et d'observations, le Sixpack ne peut pas fournir d'estimations fiables.
Exemple de Capability Six Pack (inter/intra)
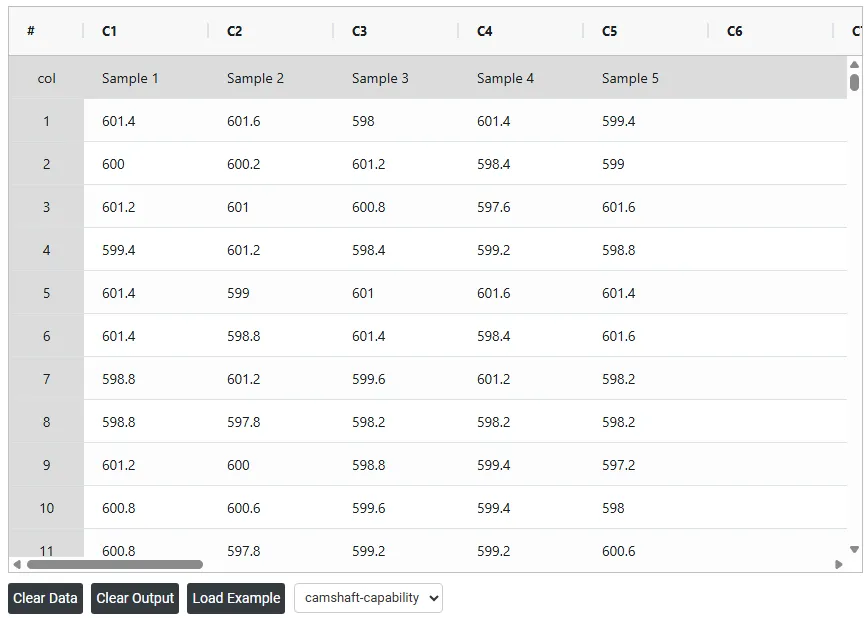
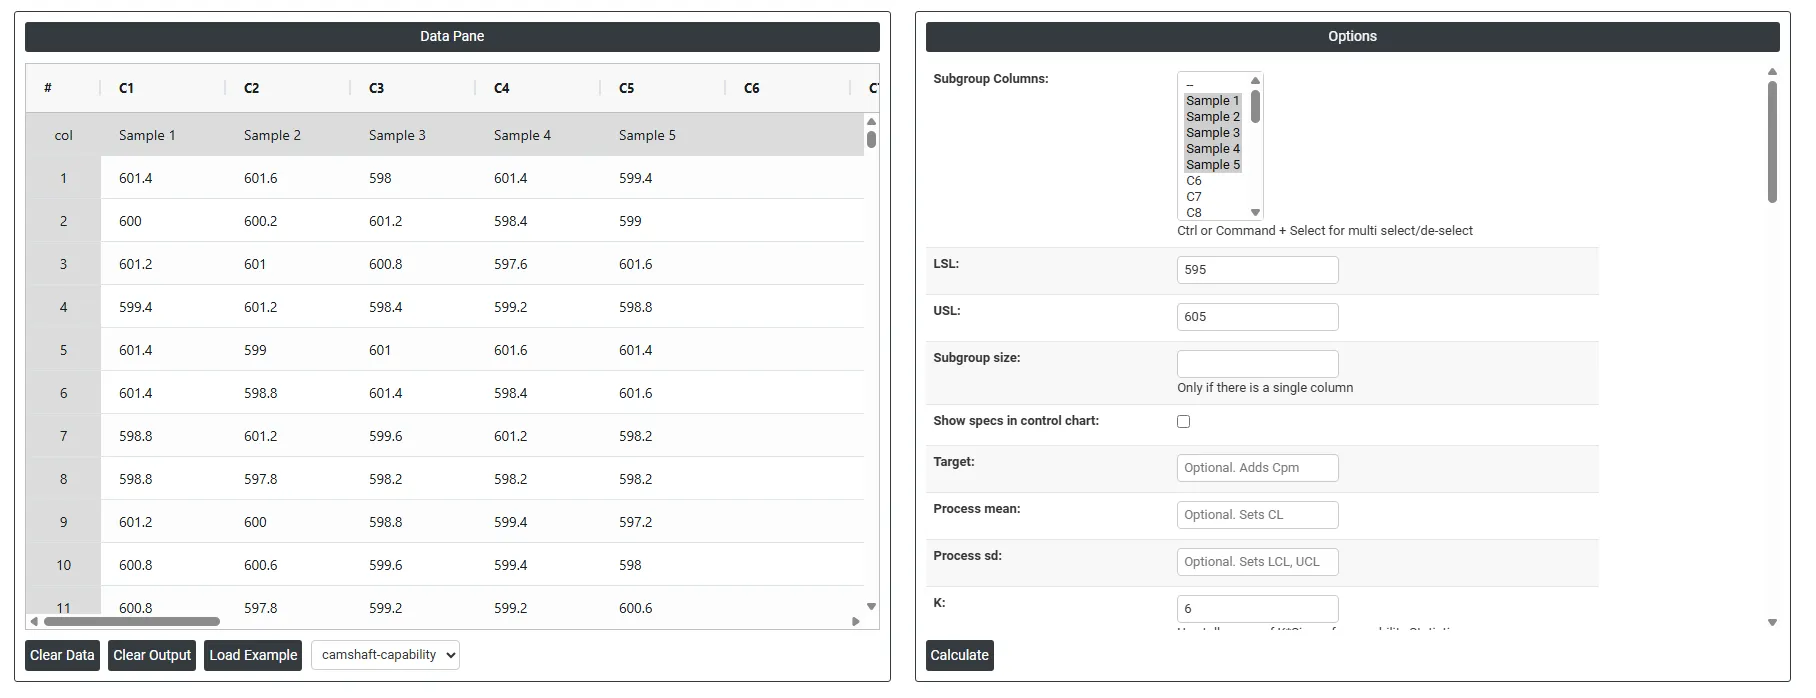
Un ingénieur qualité d'une usine de pièces automobiles surveille la longueur d'arbres à cames. Il recueille des données en sous-groupes de taille 5 toutes les 30 minutes sur l'une des machines. Il veut savoir dans quelle mesure le procédé de fabrication est capable de respecter la spécification client LSL = 595, cible = 600 et USL = 605. Les étapes sont les suivantes :
- Les données nécessaires ont été recueillies.
- Analysez ensuite les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
- Pour trouver le Capability Six Pack (Between/Within), choisissez Statistical module>Process Capability>Capability Six Pack(Between/Within).
- Dans l'outil, saisissez les données ainsi que les autres paramètres comme suit :
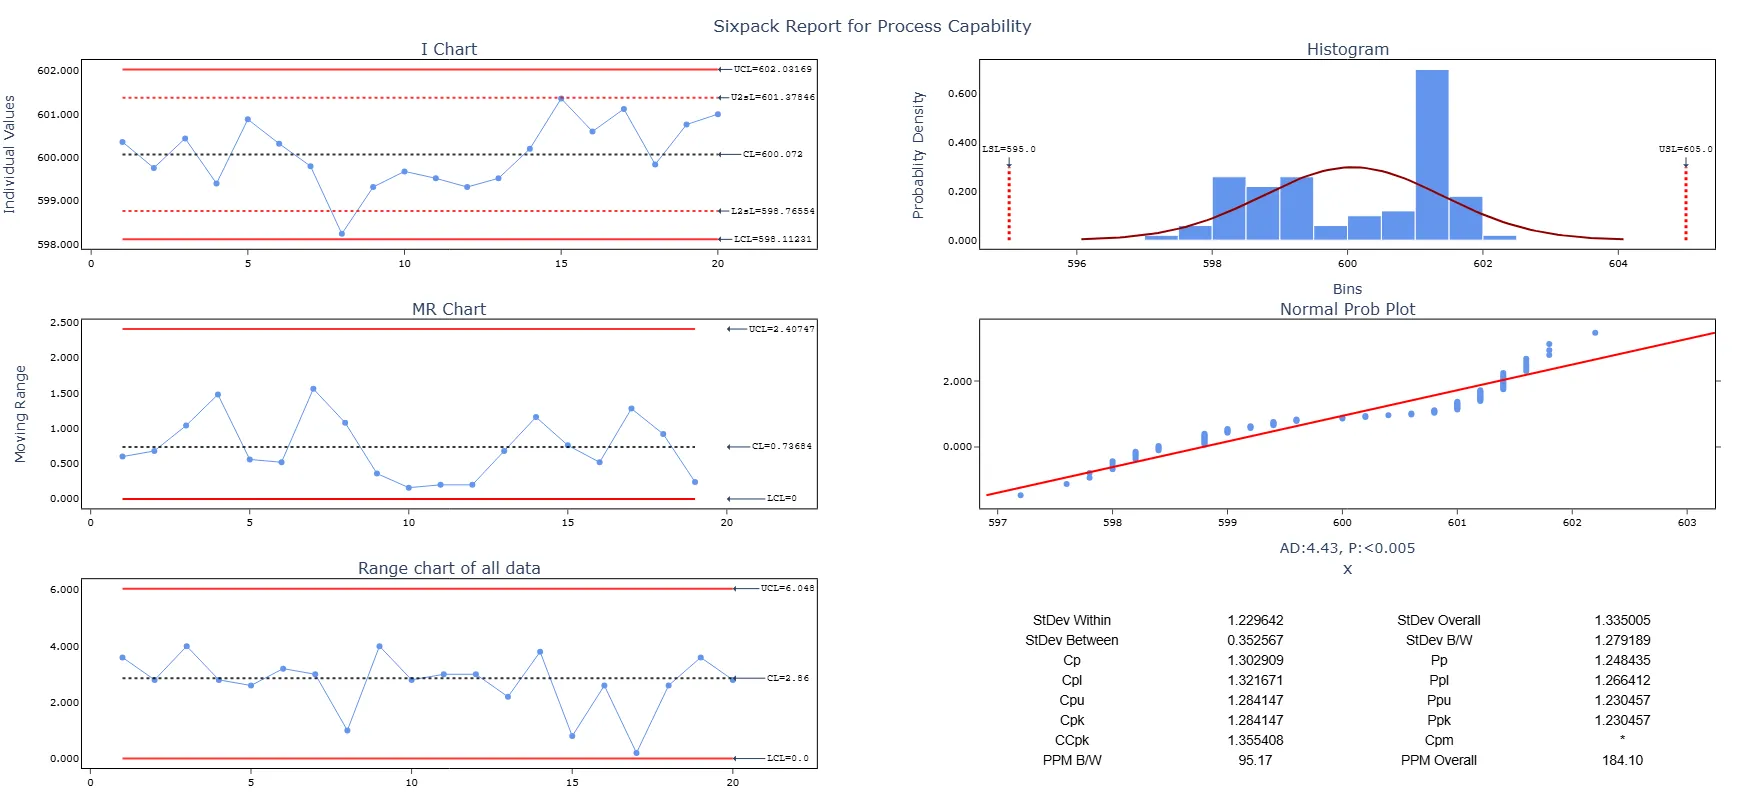
- Après exécution de l'outil, les résultats obtenus sont les suivants :

Comment réaliser un Capability Six Pack (inter/intra)
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Process Capability >Capability Six Pack (Between/Within).
- Cliquez sur Capability Six Pack (Between/Within) pour accéder au tableau de bord.
- Ensuite, saisissez les données manuellement, ou copiez (Ctrl+C) l'ensemble des données d'une feuille Excel et collez-les (Ctrl+V) ici.
- Ensuite, renseignez les paramètres voulus, comme lsl, usl, target, K, etc.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Dans le tableau de bord du Capability Six Pack (Between/Within), la fenêtre est divisée en deux parties.
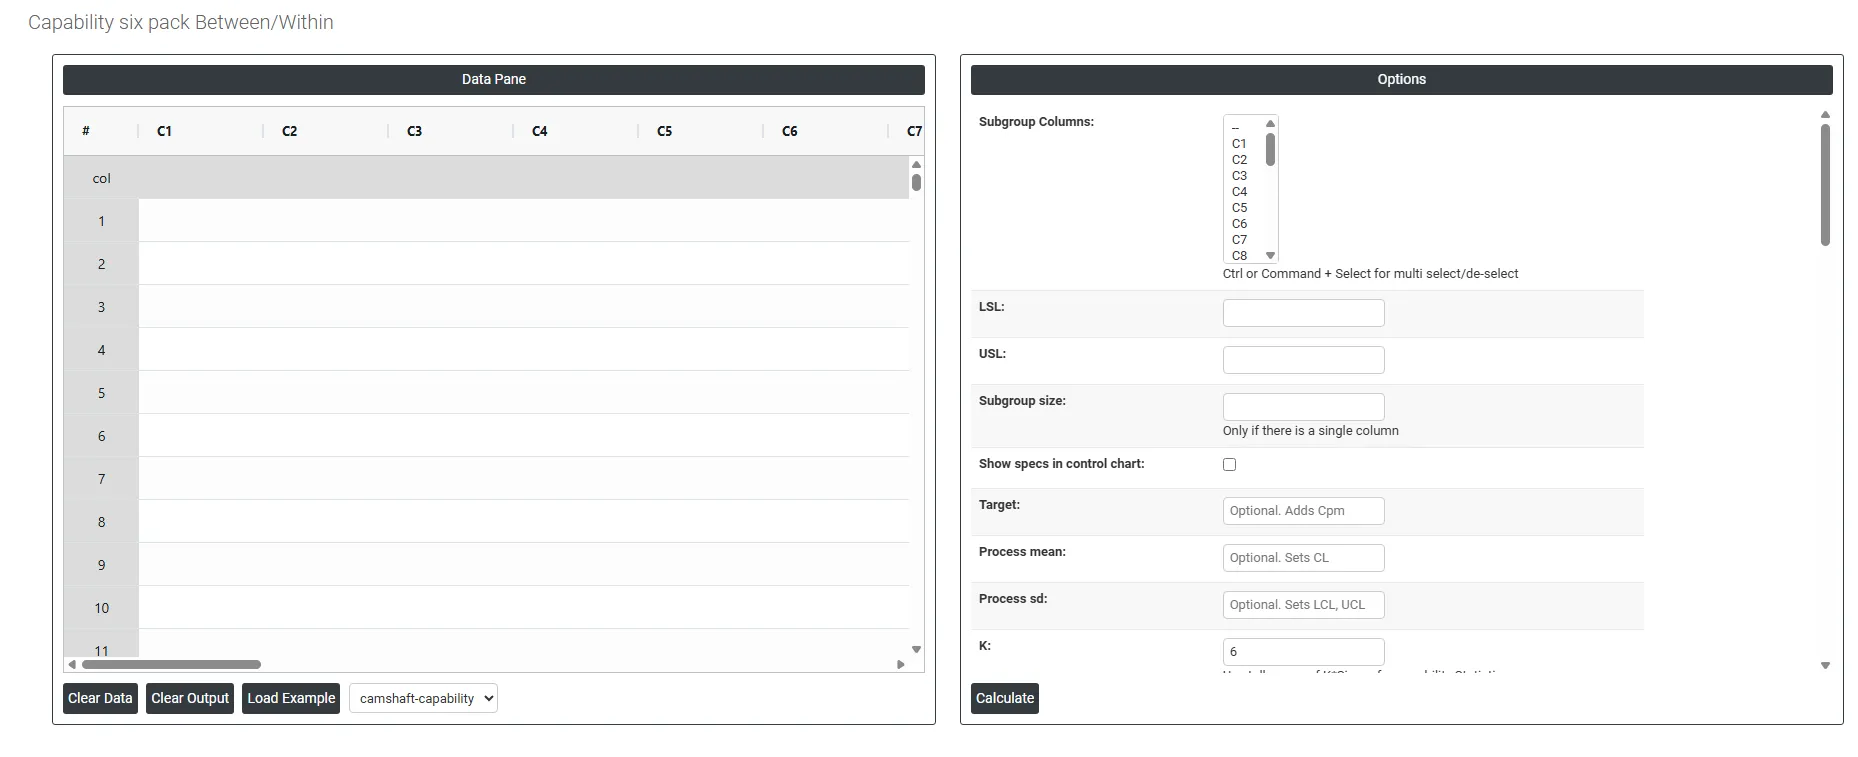
La partie gauche contient le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement, ou vous pouvez copier (Ctrl+C) l'ensemble des données d'une feuille Excel et les coller (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File : permet de charger directement les données Excel.
La partie droite contient de nombreuses options, décrites ci-dessous :
- Lsl : en capabilité du procédé, LSL désigne la limite de spécification inférieure (Lower Specification Limit). C'est la borne inférieure fixée pour un paramètre ou une caractéristique de procédé donné. Dans l'analyse de capabilité, la LSL sert à déterminer si un procédé est capable de produire des résultats dans la plage ou les spécifications voulues.
- Usl : en capabilité du procédé, USL désigne la limite de spécification supérieure (Upper Specification Limit). Elle représente la borne supérieure fixée pour un paramètre ou une caractéristique de procédé donné. Lors de l'analyse de capabilité, l'USL sert à évaluer si un procédé est capable de produire des résultats dans la plage ou les spécifications voulues.
- Subgroup Size : pour indiquer la taille de sous-groupe, vous pouvez soit fournir une colonne qui précise à quel sous-groupe appartient chaque mesure, soit simplement saisir un nombre représentant une taille de sous-groupe fixe. Une analyse inter/intra exige au moins un sous-groupe de deux observations ou plus. Si tous les sous-groupes ont la même taille, saisissez simplement ce nombre (par exemple 5 si chaque sous-groupe compte cinq mesures). Si vous utilisez à la place une colonne d'identifiants de sous-groupes, les sous-groupes peuvent avoir des tailles différentes.
- Show specs in control chart : ajoute les limites de spécification à la carte de contrôle pour visualiser comment les mesures du procédé se situent par rapport aux normes de qualité. Cela aide à évaluer si le procédé reste dans des plages acceptables.
- Target : en capabilité du procédé, la cible désigne la valeur souhaitée ou idéale pour un paramètre ou une caractéristique de procédé donné. Elle représente la valeur que le procédé est censé atteindre ou autour de laquelle il doit se centrer. La cible repose souvent sur les spécifications de conception ou les exigences du client.
- Process mean : c'est la valeur moyenne d'un ensemble de mesures ou d'observations d'un procédé. Elle représente la tendance centrale des données du procédé dans le temps et constitue un indicateur clé de la performance du procédé. Sinon, Zometric Statistical Software calcule la ligne centrale à partir des données fournies.
- Process sd : c'est une mesure de la variabilité ou de la dispersion des données du procédé autour de la moyenne. Elle indique dans quelle mesure les points de données individuels du procédé diffèrent de la moyenne du procédé. Si vous la laissez vide, Zometric Statistical Software la calcule à partir des données fournies.
- K : le multiplicateur de tolérance des statistiques de capabilité : la dispersion du procédé est prise égale à K × sigma. La valeur par défaut est 6, la convention standard à 6 sigma.
- Within Stdev estimation method:
- Pooled : l'écart-type groupé est la moyenne pondérée des variances des sous-groupes, les sous-groupes de plus grande taille ayant plus d'influence sur l'estimation globale. Cette méthode donne une estimation plus exacte de l'écart-type lorsque le procédé est stable.
- Rbar : Rbar représente la moyenne des étendues intra-sous-groupe. La méthode Rbar est une estimation de l'écart-type très répandue, particulièrement efficace pour des tailles de sous-groupe de 2 à 8.
- Sbar :elle calcule l'écart-type moyen (Sbar) des sous-groupes pour surveiller la variabilité du procédé. Sbar est essentiel pour fixer les limites de contrôle de la carte S, qui indique les changements de dispersion des données dans le temps. Cette méthode garantit une évaluation cohérente et exacte de la variation du procédé dans les pratiques de contrôle de la qualité.
- Within stdev estimation method for subgroup size = 1:
- Average Moving Range : l'étendue mobile moyenne est la valeur moyenne de l'étendue de deux points consécutifs ou plus, généralement utilisée lorsque la taille de sous-groupe est 1.
- Median Moving Range : l'étendue mobile médiane est la valeur centrale de l'étendue de deux points consécutifs ou plus, recommandée lorsque les données présentent des étendues extrêmes susceptibles de fausser l'étendue mobile.
- Moving range of length : indiquez le nombre d'observations utilisées pour calculer l'étendue mobile, la longueur étant ≤ 100. La longueur par défaut est 2, car des valeurs consécutives ont le plus de chances d'être similaires.
- Use Unbiasing Constants to Calculate Overall Standard Deviation : applique des constantes de correction du biais pour estimer l'écart-type global.
- Machine : l'équipement ou la machine évalués dans l'étude de capabilité. Exemple : perceuse, machine de forgeage.
- Reported by : la personne qui consigne les résultats de l'étude de capabilité.
- Prepared by : la personne qui compile et organise les données du rapport.
- Verified by : la personne qui vérifie l'exactitude des données compilées et des conclusions.
- Approved by : la personne qui autorise la diffusion ou l'utilisation du rapport final.
- Remarks : notes ou observations supplémentaires relatives à l'étude, susceptibles d'influer sur l'interprétation.
- Shift : l'équipe de travail pendant laquelle l'étude a été réalisée, qui renseigne sur le moment et sur d'éventuelles variables propres à l'équipe.
- Operation : le procédé ou la machine précis évalués dans l'étude.
- Company name : l'organisation qui mène l'étude de capabilité.
- Report title : le titre qui résume l'objet ou la finalité de l'étude de capabilité.
- Customer name : le client pour lequel l'étude de capabilité a été réalisée.
- Part : le nom ou le numéro du composant ou du produit fabriqué par la machine.
- Variable : la caractéristique ou la dimension précise de la pièce qui est mesurée. Exemple : diamètre, longueur, largeur.
- Unit of Measure : les unités utilisées pour quantifier la variable mesurée. Exemple : millimètres (mm), pouces (in).
- Study date : la date à laquelle l'étude de capabilité de la machine a été réalisée.
- Operator : le nom de la personne qui conduit la machine.
- Inspector : le nom de la personne qui a mesuré les pièces.
- Gauge : l'instrument ou l'outil de mesure utilisé pour évaluer la variable. Exemple : pied à coulisse, micromètre.
- Check Rule 1: 1 point > K Stdev from center line : le test 1 est essentiel pour identifier les sous-groupes qui s'écartent nettement des autres ; c'est un outil universellement reconnu pour détecter les situations hors contrôle. Pour accroître la sensibilité et détecter des décalages plus faibles du procédé, le test 2 peut être utilisé conjointement avec le test 1, ce qui renforce l'efficacité des cartes de contrôle.
- Check Rule 2: K points in a row on same side of center line : le test 2 détecte des changements de centrage ou de variation du procédé. Pour surveiller de petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1 afin d'accroître la sensibilité des cartes de contrôle.
- Check Rule 3: K points in a row, all increasing or all decreasing : le test 3 sert à identifier des tendances dans un procédé. Il recherche en particulier une longue séquence de points consécutifs dont la valeur augmente ou diminue de façon constante, signe d'une tendance sous-jacente possible dans le comportement du procédé.
- Check Rule 4: K points in a row, alternating up and down : le test 4 sert à identifier des variations systématiques dans un procédé. Idéalement, le motif de variation d'un procédé devrait être aléatoire. Cependant, si un point échoue au test 4, cela peut indiquer que la variation n'est pas aléatoire mais suit un motif prévisible.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side) : le test 5 détecte de petits décalages du procédé.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side) :le test 6 détecte de petits décalages du procédé.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side) :le test 7 identifie des motifs de variation qui peuvent être interprétés à tort comme le signe d'une bonne maîtrise. Ce test détecte des limites de contrôle trop larges, souvent dues à des données stratifiées. Des données stratifiées apparaissent lorsqu'il existe une source systématique de variation au sein de chaque sous-groupe, ce qui fait paraître les limites de contrôle plus larges qu'elles ne devraient l'être.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side) :le test 8 détecte un motif de mélange. Dans un motif de mélange, les points tendent à s'éloigner de la ligne centrale et à se placer près des limites de contrôle.
Questions fréquentes
Qu'est-ce qu'un Capability Sixpack inter/intra ?
C'est un outil de synthèse qui vérifie si un procédé est stable et capable lorsque la variation entre sous-groupes est importante (changements de rouleau à rouleau, de lot à lot ou d'équipe à équipe). Il montre si le procédé est maîtrisé, si les données semblent normales et comment le procédé se situe par rapport aux limites de spécification, avec des indices tels que Cp, Cpk, Pp et Ppk.
Quand utiliser le Capability Sixpack inter/intra ?
Utilisez-le lorsque les sous-groupes sont des unités naturelles du procédé (rouleaux, lots, équipes, machines, séries ou réglages d'outil) et qu'il existe une variation notable entre eux, due à des réinitialisations de machine, des changements d'opérateur, des différences de matières premières ou des changements d'équipe. Il offre un contrôle visuel rapide de la stabilité, de la normalité, du centrage et de la dispersion avant une étude de capabilité complète.
De combien de données avez-vous besoin pour un Capability Sixpack inter/intra ?
Utilisez des données de mesure continues, idéalement environ 100 observations au total, réparties en sous-groupes rationnels prélevés dans des conditions similaires sur une courte période. Gardez des tailles de sous-groupe constantes et assurez-vous que chaque sous-groupe compte au moins deux observations, afin de pouvoir calculer la variation intra-sous-groupe et la variation inter-sous-groupes. Au moins une limite de spécification doit être saisie.
Quand ne pas utiliser le Capability Sixpack inter/intra ?
Ne l'utilisez pas pour des données d'attribut, pour lesquelles l'analyse de capabilité binomiale ou de Poisson s'applique, ni lorsque les sous-groupes ne contiennent qu'une observation. Si les données ne sont pas normales et ne peuvent pas être normalisées, utilisez le Capability Sixpack non normal ou l'analyse de capabilité non normale. Si le procédé est instable, corrigez-le d'abord à l'aide de cartes de contrôle, car les résultats de capabilité ne seraient pas valides.