
Capability Six Pack (normal)
Le Normal Capability Sixpack est un ensemble d'outils d'analyse détaillés servant à évaluer la performance et la capabilité d'un procédé, en supposant que les données suivent une distribution normale. Il évalue la stabilité et la maîtrise du procédé à l'aide de cartes de contrôle et vérifie la normalité avec des droites de probabilité.
Dernière révision
Point clé
Le Normal Capability Sixpack est un ensemble d'outils d'analyse détaillés servant à évaluer la performance et la capabilité d'un procédé, en supposant que les données suivent une distribution normale.
Sur cette page
- Qu'est-ce que le Capability Six Pack (pour données normales) ?
- Quand utiliser le Capability Six Pack
- Recommandations pour bien utiliser le Capability Six Pack
- Alternatives : quand ne pas utiliser le Capability Six Pack
- Exemple de Capability Six Pack (normal)
- Comment utiliser le Capability Six Pack (normal)
Qu'est-ce que le Capability Six Pack (pour données normales) ?
Le Normal Capability Sixpack est un ensemble d'outils d'analyse détaillés servant à évaluer la performance et la capabilité d'un procédé, en supposant que les données suivent une distribution normale. Il évalue la stabilité et la maîtrise du procédé à l'aide de cartes de contrôle et vérifie la normalité avec des droites de probabilité. L'outil estime à la fois les indices de capabilité globale (Pp, Ppk) et potentielle (Cp, Cpk), qui comparent la dispersion du procédé aux limites de spécification et tiennent compte des décalages de la moyenne. En précisant des limites de spécification inférieure et/ou supérieure, l'analyse examine la dispersion des données du procédé par rapport à ces limites pour déterminer si le procédé est centré et atteint sa cible. Elle estime en outre la proportion de produits non conformes aux spécifications. Cette analyse approfondie aide les organisations à garantir une qualité de produit constante, à repérer les axes d'amélioration et à confirmer la stabilité et la capabilité du procédé.
C'est une représentation graphique de l'analyse de capabilité du procédé dans la méthodologie Six Sigma. Six Sigma est une approche de management de la qualité qui vise à identifier et à réduire la variation des procédés pour améliorer l'efficience et minimiser les défauts.
Un Capability Sixpack, aussi appelé Capability Analysis Sixpack ou rapport d'analyse de capabilité, se compose d'un ensemble de six graphiques qui donnent une vue complète de la capabilité du procédé. Ces graphiques servent à évaluer si un procédé satisfait aux spécifications du client et à repérer les axes d'amélioration.
Quand utiliser le Capability Six Pack
Voici quelques situations où un Capability Sixpack peut être utile :
- Amélioration des procédés : lorsque vous mettez en œuvre des initiatives d'amélioration des procédés ou cherchez à réduire la variation du procédé, un Capability Sixpack peut vous aider à comprendre l'état actuel du procédé et à repérer les points à améliorer.
- Validation d'un nouveau procédé : si vous introduisez un nouveau procédé ou apportez des modifications importantes à un procédé existant, un Capability Sixpack permet d'évaluer la capabilité initiale du procédé et son aptitude à satisfaire les exigences du client.
- Surveillance continue : un Capability Sixpack peut être employé dans le cadre d'une surveillance continue du procédé, afin de s'assurer qu'il reste dans des limites acceptables et satisfait aux spécifications du client dans la durée. Une surveillance régulière avec le Capability Sixpack aide à détecter les décalages ou variations du procédé susceptibles d'affecter la qualité.
- Évaluation des fournisseurs : lorsque vous évaluez des fournisseurs potentiels ou la capabilité de fournisseurs existants, un Capability Sixpack permet de déterminer si le procédé du fournisseur est capable de produire régulièrement des produits conformes à vos spécifications.
Recommandations pour bien utiliser le Capability Six Pack
- Assurez-vous que les données sont continues et se prêtent à l'analyse.
- Pour les données d'attribut (nombres d'unités défectueuses ou de défauts), utilisez l'analyse de capabilité binomiale ou de Poisson.
- Recueillez une quantité suffisante de données (au moins 100 points de données au total) pour obtenir des estimations fiables de la capabilité du procédé.
- Recueillez les données en sous-groupes rationnels représentatifs du procédé et prélevés dans des conditions similaires.
- Vérifiez que le procédé est stable et maîtrisé à l'aide des cartes de contrôle des résultats du sixpack de capabilité.
- Les données doivent suivre une distribution normale pour obtenir des estimations exactes de la capabilité du procédé.
- Si les données ne sont pas normales, envisagez de les transformer par les transformations de Box-Cox ou de Johnson.
- Utilisez la droite de probabilité normale et l' histogramme des résultats du sixpack de capabilité pour évaluer la distribution des données.
Alternatives : quand ne pas utiliser le Capability Six Pack
- Si vous souhaitez une évaluation complète des mesures de capabilité, y compris les principaux indices, envisagez la capabilité du procédé (distribution normale).
- Pour évaluer les hypothèses nécessaires à l'analyse de capabilité non normale, utilisez le Nonnormal Capability Sixpack.
- En cas de variation importante entre les sous-groupes, comme dans un procédé par lots, utilisez le Between/Within Capability Sixpack pour évaluer les hypothèses d'une analyse de capabilité inter/intra.
Exemple de Capability Six Pack (normal)
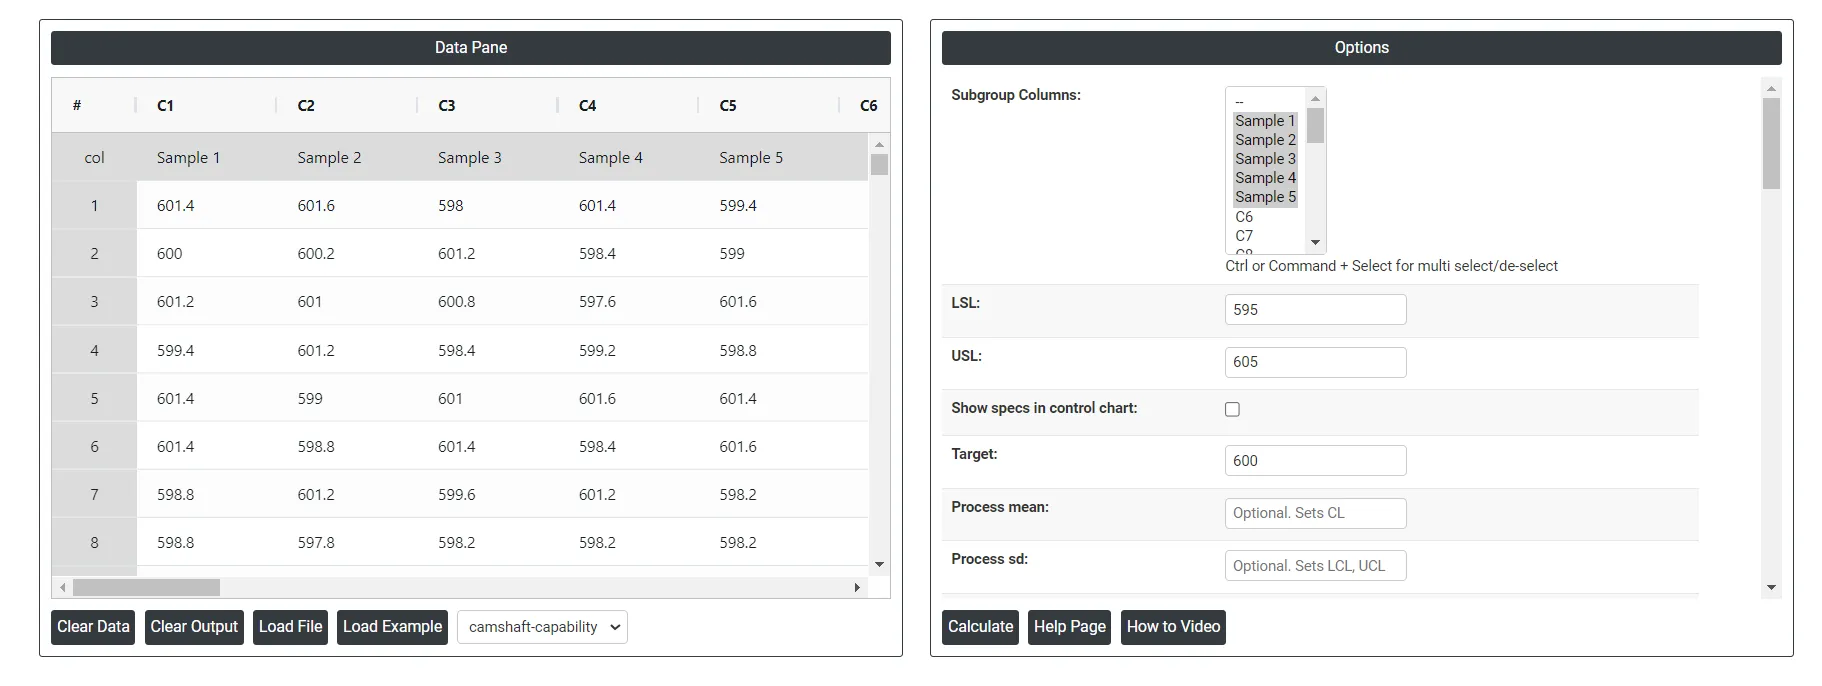
L'ingénieur qualité d'une usine de pièces automobiles évalue la capabilité du procédé de la machine qui produit des arbres à cames. Il recueille des données par sous-groupes de taille 5 toutes les 30 minutes sur l'une des machines. Les limites spécifiées pour la longueur de l'arbre à cames sont une limite de spécification inférieure (LSL) de 595 mm, une cible (Target) de 600 mm et une limite de spécification supérieure (USL) de 605 mm. Pour évaluer les hypothèses nécessaires à l'analyse de capabilité normale et déterminer dans quelle mesure les longueurs d'arbres à cames satisfont aux exigences spécifiées, l'ingénieur réalise une analyse par sixpack de capabilité normal. Les étapes sont les suivantes :
- Les données nécessaires ont été recueillies.
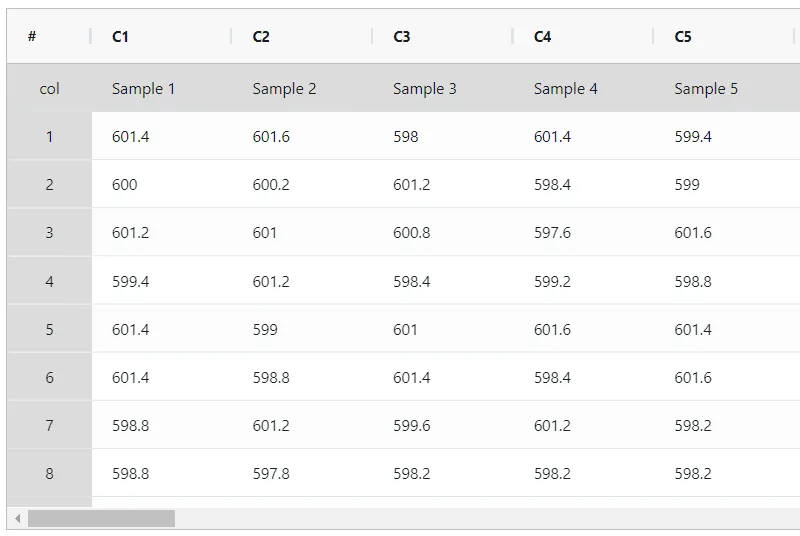
- Analysez ensuite les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
- Pour trouver le Capability Six Pack, choisissez Statistical module> Process Capability>Capability Six Pack.
- Dans l'outil, saisissez les données ainsi que les autres paramètres comme suit :
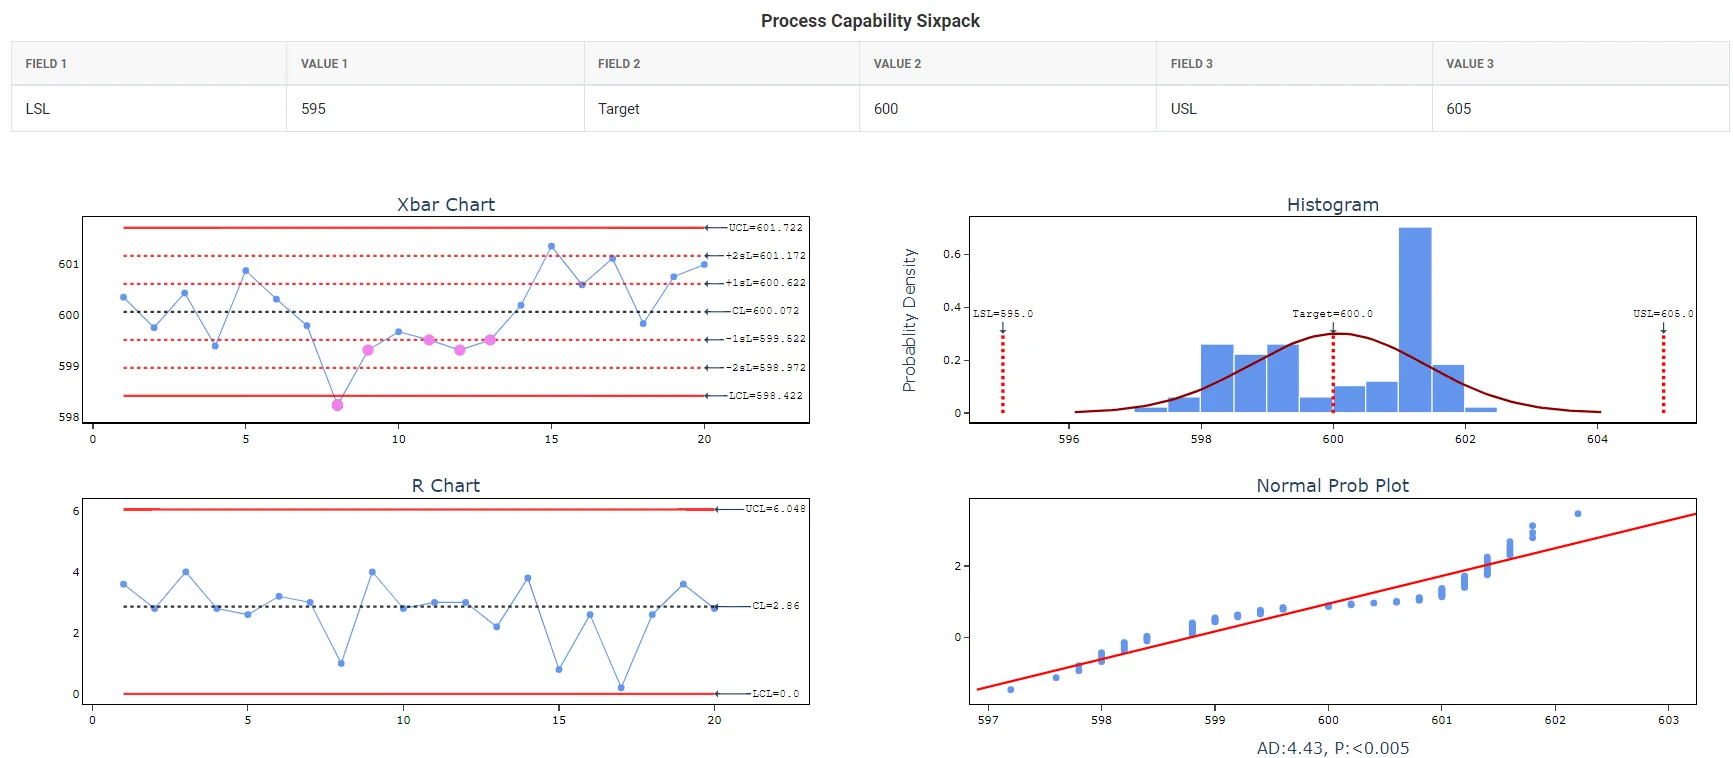
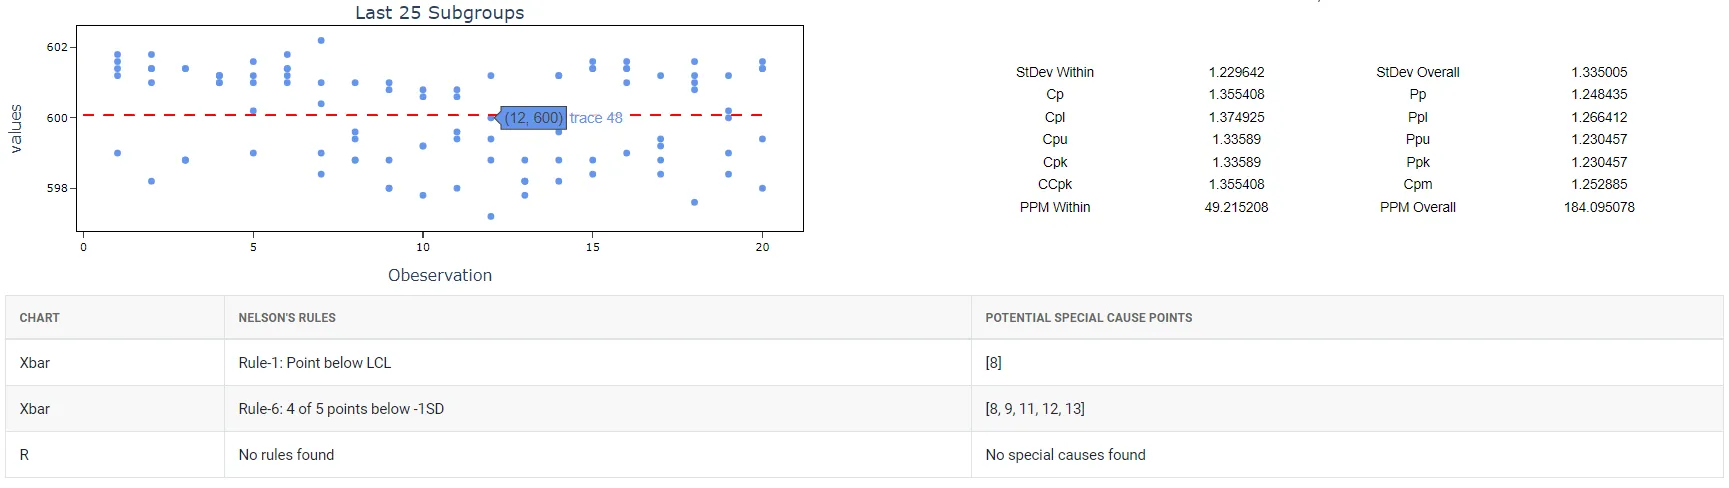
- Après exécution de l'outil, les résultats obtenus sont les suivants :
Comment utiliser le Capability Six Pack (normal)
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Process Capability >Capability Six Pack (Normal).
- Cliquez sur Capability Six Pack (Normal) pour accéder au tableau de bord.
- Ensuite, saisissez les données manuellement, ou copiez (Ctrl+C) l'ensemble des données d'une feuille Excel et collez-les (Ctrl+V) ici.
- Ensuite, renseignez les paramètres souhaités tels que lsl, usl, target, K, etc.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Dans le tableau de bord du Capability Six Pack (normal), la fenêtre est divisée en deux parties.
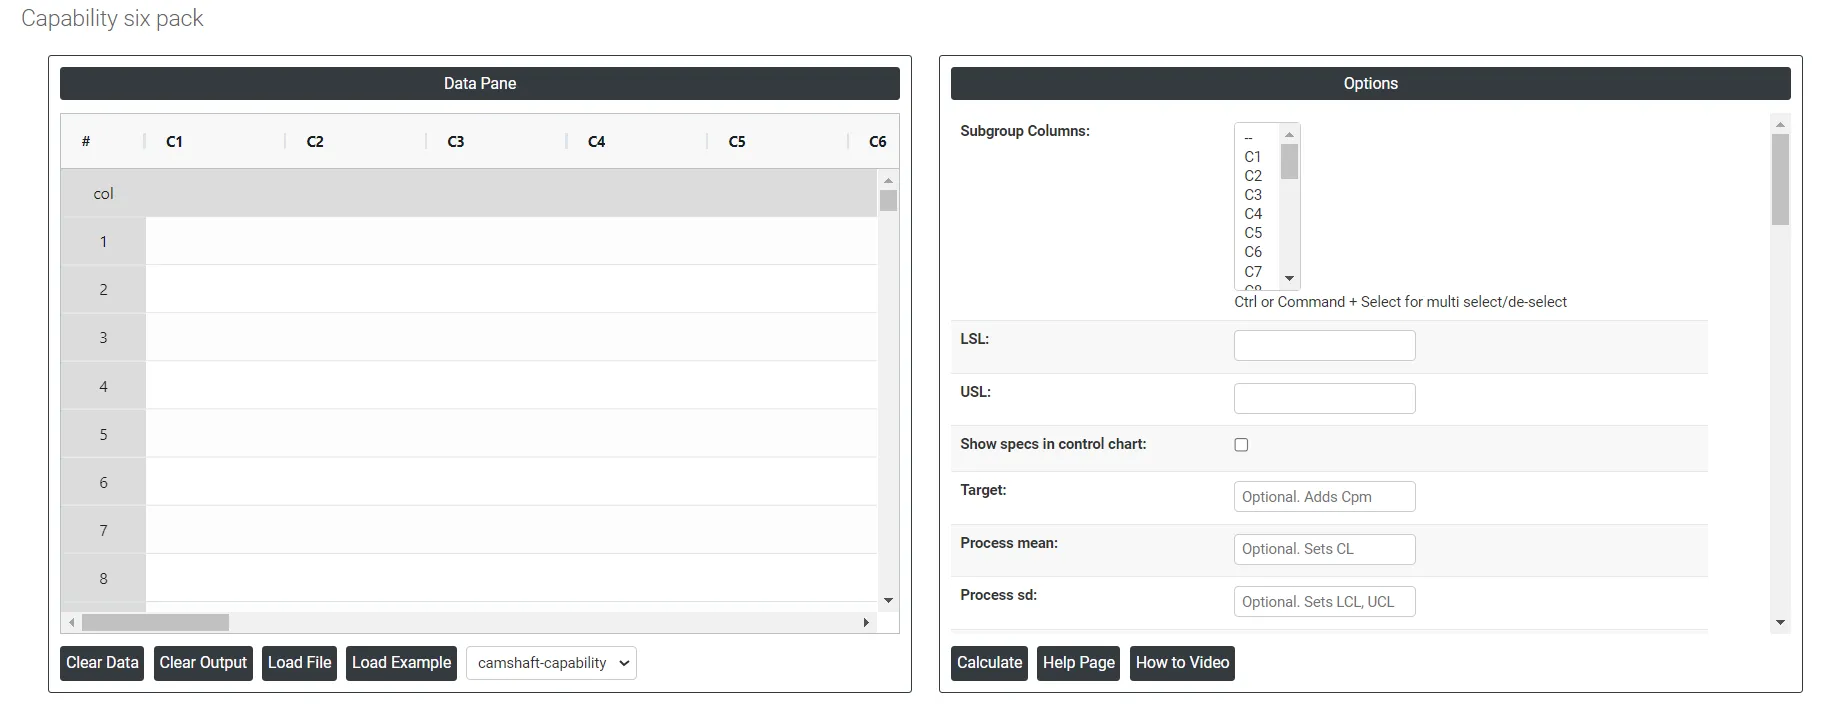
La partie gauche contient le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement, ou vous pouvez copier (Ctrl+C) l'ensemble des données d'une feuille Excel et les coller (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File : permet de charger directement les données Excel.
La partie droite contient de nombreuses options, décrites ci-dessous :
- Lsl : en capabilité du procédé, LSL désigne la limite de spécification inférieure. C'est la borne ou le seuil inférieur fixé pour un paramètre ou une caractéristique donnés du procédé. Dans l'analyse de capabilité du procédé, la LSL sert à déterminer si un procédé est capable de produire dans la plage ou les spécifications visées.
- Usl : en capabilité du procédé, USL désigne la limite de spécification supérieure. Elle représente la borne ou le seuil supérieur fixé pour un paramètre ou une caractéristique donnés du procédé. Lors de l'analyse de capabilité du procédé, la USL sert à évaluer si un procédé est capable de produire dans la plage ou les spécifications visées.
- Target : en capabilité du procédé, la cible désigne la valeur souhaitée ou idéale d'un paramètre ou d'une caractéristique donnés du procédé. Elle représente la valeur que le procédé est censé atteindre ou autour de laquelle il doit se centrer. La cible repose souvent sur les spécifications de conception ou les exigences du client.
- Show specs in control chart : ajoute les limites de spécification à la carte de contrôle pour visualiser comment les mesures du procédé se situent par rapport aux normes de qualité. Cela aide à évaluer si le procédé reste dans des plages acceptables.
- Process mean : c'est la valeur moyenne d'un ensemble de mesures ou d'observations d'un procédé. Elle représente la tendance centrale des données du procédé dans le temps et constitue un indicateur clé de sa performance. À défaut, Zometric Statistical Software calcule la ligne centrale à partir des données fournies.
- Process sd : c'est une mesure de la variabilité ou de la dispersion des données du procédé autour de la moyenne. Elle indique dans quelle mesure les points de données individuels du procédé diffèrent de la moyenne du procédé. Si vous la laissez vide, Zometric Statistical Software la calcule à partir des données fournies.
- K : le multiplicateur de tolérance des statistiques de capabilité : la dispersion du procédé est prise égale à K × sigma. La valeur par défaut est 6, la convention standard à 6 sigma.
- Within Stdev estimation method :
- Pooled : l'écart-type groupé est la moyenne pondérée des variances des sous-groupes, les sous-groupes plus grands ayant un poids plus important dans l'estimation globale. Cette méthode donne une estimation plus exacte de l'écart-type lorsque le procédé est stable.
- Rbar : Rbar représente la moyenne des étendues intra-sous-groupe. La méthode Rbar est une estimation de l'écart-type très répandue, particulièrement efficace pour des tailles de sous-groupe de 2 à 8.
- Sbar :elle calcule l'écart-type moyen (Sbar) des sous-groupes pour surveiller la variabilité du procédé. Sbar est essentiel pour fixer les limites de contrôle de la carte S, et indique les variations de la dispersion des données dans le temps. Cette méthode assure une évaluation régulière et exacte de la variation du procédé dans les pratiques de contrôle qualité.
- Within stdev estimation method for subgroup size = 1 :
- Average Moving Range : l'étendue mobile moyenne est la valeur moyenne de l'étendue de deux points consécutifs ou plus, généralement utilisée lorsque la taille de sous-groupe est de 1.
- Median Moving Range : l'étendue mobile médiane est la valeur centrale de l'étendue de deux points consécutifs ou plus, recommandée lorsque les données présentent des étendues extrêmes susceptibles de fausser l'étendue mobile.
- Moving range of length : précise le nombre d'observations utilisées pour calculer l'étendue mobile, la longueur étant ≤ 100. La longueur par défaut est 2, car des valeurs consécutives sont les plus susceptibles d'être semblables.
- Use Unbiasing Constants to Calculate Overall Standard Deviation : applique des constantes de correction du biais pour estimer l'écart-type global.
- Machine : l'équipement ou la machine évalués dans l'étude de capabilité. Exemple : perceuse, machine de forgeage.
- Reported by : la personne qui consigne les résultats de l'étude de capabilité.
- Prepared by : la personne qui compile et organise les données du rapport.
- Verified by : la personne qui vérifie l'exactitude des données compilées et des conclusions.
- Approved by : la personne qui autorise la diffusion ou l'utilisation du rapport final.
- Remarks : notes ou observations supplémentaires relatives à l'étude, susceptibles d'influencer l'interprétation.
- Shift : l'équipe de travail pendant laquelle l'étude a été réalisée, indiquant l'horaire et d'éventuelles variables propres à l'équipe.
- Operation : le procédé ou la machine précis évalués dans l'étude.
- Company name : l'organisation qui conduit l'étude de capabilité.
- Report title : le titre résumant l'objet ou la finalité de l'étude de capabilité.
- Customer name : le client pour lequel l'étude de capabilité a été réalisée.
- Part : le nom ou le numéro du composant ou du produit fabriqué par la machine.
- Variable : la caractéristique ou la dimension précise de la pièce mesurée. Exemple : diamètre, longueur, largeur.
- Unit of Measure : les unités de mesure de la variable mesurée. Exemple : millimètres (mm), pouces (in).
- Study date : la date de réalisation de l'étude de capabilité machine.
- Operator : le nom de la personne qui conduit la machine.
- Inspector : le nom de la personne qui a mesuré les pièces.
- Gauge : l'instrument ou l'outil de mesure utilisé pour évaluer la variable. Exemple : pied à coulisse, micromètre.
- Check Rule 1: 1 point > K Stdev from center line : le test 1 est essentiel pour identifier les sous-groupes qui s'écartent nettement des autres ; c'est un outil universellement reconnu pour détecter les situations hors contrôle. Pour accroître la sensibilité et détecter de plus petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1, ce qui améliore l'efficacité des cartes de contrôle.
- Check Rule 2: K points in a row on same side of center line : le test 2 détecte les changements de centrage ou de variation du procédé. Pour surveiller de petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1 afin d'améliorer la sensibilité des cartes de contrôle.
- Check Rule 3: K points in a row, all increasing or all decreasing : le test 3 est conçu pour identifier les tendances au sein d'un procédé. Il recherche en particulier une longue suite de points de données consécutifs qui augmentent ou diminuent constamment, signalant une tendance sous-jacente possible dans le comportement du procédé.
- Check Rule 4: K points in a row, alternating up and down : le test 4 est conçu pour identifier les variations systématiques au sein d'un procédé. Idéalement, la variation d'un procédé devrait être aléatoire. Toutefois, si un point échoue au test 4, cela peut indiquer que la variation n'est pas aléatoire mais suit un motif prévisible.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side) : le test 5 détecte les petits décalages du procédé.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side) :le test 6 détecte les petits décalages du procédé.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side) :le test 7 identifie des motifs de variation qui peuvent être interprétés à tort comme le signe d'une bonne maîtrise. Ce test détecte des limites de contrôle trop larges, souvent dues à des données stratifiées. Les données stratifiées apparaissent lorsqu'une source systématique de variation existe au sein de chaque sous-groupe, ce qui fait paraître les limites de contrôle plus larges qu'elles ne devraient l'être.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side) :le test 8 détecte un motif de mélange. Dans un motif de mélange, les points tendent à s'éloigner de la ligne centrale et à se situer près des limites de contrôle.
- Download as Excel : affiche le résultat au format Excel ; il peut être facilement modifié puis rechargé pour de nouveaux calculs avec l'option Load File.
Questions fréquentes
Qu'est-ce qu'un sixpack de capabilité normal ?
Un sixpack de capabilité normal est un ensemble de six graphiques qui évaluent la capabilité du procédé en supposant des données normalement distribuées. Les cartes de contrôle vérifient la stabilité, une droite de probabilité vérifie la normalité, et le rapport estime les indices de capabilité potentielle (Cp, Cpk) et globale (Pp, Ppk) par rapport aux limites de spécification, ainsi que la proportion de produits non conformes.
Quand utiliser un sixpack de capabilité ?
Utilisez-le pour l'amélioration des procédés afin de comprendre l'état actuel, pour valider un procédé nouveau ou profondément modifié, pour surveiller en continu si un procédé reste dans les limites, et pour évaluer si le procédé d'un fournisseur peut satisfaire régulièrement vos spécifications. Il offre une vérification rapide des hypothèses d'une analyse de capabilité normale.
De combien de données avez-vous besoin pour un sixpack de capabilité normal ?
Recueillez au moins 100 points de données continues au total, en sous-groupes rationnels qui représentent le procédé et sont prélevés dans des conditions similaires. Vérifiez la stabilité avec les cartes de contrôle du sixpack, et la normalité avec sa droite de probabilité et son histogramme. Si les données ne sont pas normales, envisagez une transformation de Box-Cox ou de Johnson.
Quand utiliser un autre sixpack de capabilité ?
Utilisez le Nonnormal Capability Sixpack pour vérifier les hypothèses d'une analyse de capabilité non normale, et le Between/Within Capability Sixpack lorsqu'il y a une variation importante entre les sous-groupes, comme dans un procédé par lots. Pour des données d'attribut, utilisez l'analyse de capabilité binomiale ou de Poisson. Pour un jeu d'indices plus complet, utilisez la capabilité du procédé (distribution normale).