
Capabilité du procédé (distribution normale)
La capabilité du procédé normale compare la variation et le centrage d'un procédé à sa LSL et sa USL. Utilisez-la sur des données continues distribuées normalement issues d'un procédé stable, idéalement au moins 100 points en sous-groupes rationnels. Cp et Cpk utilisent l'écart-type intra-sous-groupe ; Pp et Ppk utilisent l'écart-type global, à long terme. Un Cpk ou Ppk d'au moins 1.33 est un minimum généralement admis pour un procédé capable.
Dernière révision
Point clé
L'analyse de capabilité du procédé pour des données normales mesure avec quelle constance un procédé stable produit dans ses limites de spécification, avec les indices Cp et Cpk (intra-sous-groupe) et Pp et Ppk (globaux, long terme).
Sur cette page
- Qu'est-ce que la capabilité du procédé (pour une distribution normale) ?
- Quand utiliser la capabilité du procédé ?
- Recommandations pour bien utiliser la capabilité du procédé (distribution normale)
- Alternatives : quand ne pas utiliser la capabilité du procédé (distribution normale)
- Exemple de capabilité du procédé (distribution normale)
- Comment effectuer une analyse de capabilité du procédé
Qu'est-ce que la capabilité du procédé (pour une distribution normale) ?
La capabilité du procédé est une mesure statistique de l'aptitude d'un procédé de fabrication à produire des pièces conformes à des spécifications ou tolérances prédéfinies. Elle quantifie la variabilité inhérente d'une caractéristique du procédé, comme des dimensions ou un poids, pour déterminer avec quelle constance le procédé peut produire dans les limites spécifiées. En substance, la capabilité du procédé évalue la variation naturelle d'un procédé pour déterminer s'il est stable et capable de fournir de façon constante des produits conformes aux critères de conception. Un Cpk ou Ppk d'au moins 1.33 est une valeur minimale généralement admise pour un procédé capable. Cette mesure est essentielle pour garantir la qualité du produit et repérer des possibilités d'amélioration du procédé.
- Capabilité potentielle (Cp): cet indicateur compare la largeur de la variation du procédé à la largeur des limites de spécification, en supposant le procédé centré entre ces limites. Il donne un scénario optimal de la capabilité du procédé.
- Capabilité réelle (Cpk): cet indicateur tient compte de la performance réelle du procédé, y compris tout écart par rapport à la spécification cible. Il prend en compte à la fois la dispersion du procédé et le décalage de la moyenne, et donne une mesure réaliste de la façon dont le procédé respecte les spécifications en production.
- Sigma (σ): souvent utilisé avec les données d'attribut, le sigma est une estimation de capabilité exprimée en taux de défauts. Il indique le nombre d'écarts-types entre la moyenne du procédé et la limite de spécification la plus proche. Une valeur de sigma plus élevée dénote un taux de défauts plus faible et une capabilité du procédé plus élevée.
- Indices de performance du procédé (Pp et Ppk) : similaires à Cp et Cpk, mais calculés avec l'écart-type global (à long terme), de sorte qu'ils mesurent la performance réelle du procédé sur toute la période étudiée. Pp évalue la dispersion globale par rapport à la largeur de la spécification, tandis que Ppk tient aussi compte du décalage de la moyenne durant la période évaluée.
Quand utiliser la capabilité du procédé ?
Voici quelques scénarios où l'analyse de capabilité du procédé est couramment employée :
- Maîtrise de la qualité : l'analyse de capabilité du procédé est largement utilisée dans l'industrie manufacturière pour évaluer l'aptitude d'un procédé de production à répondre aux exigences des clients. Elle aide à déterminer si le procédé est capable de produire dans les tolérances spécifiées.
- Amélioration des procédés : l'analyse de capabilité du procédé peut servir à repérer les axes d'amélioration d'un procédé. En comprenant la capabilité actuelle d'un procédé, les organisations peuvent cibler des améliorations pour réduire la variabilité et renforcer l'aptitude du procédé à répondre aux besoins des clients.
- Développement de nouveaux produits: lors de l'introduction d'un nouveau produit ou procédé, l'analyse de capabilité du procédé peut donner des indications sur sa performance et aider à déterminer s'il respecte les spécifications requises. Elle permet aux organisations d'identifier tôt les problèmes potentiels et d'effectuer les ajustements nécessaires avant la production à grande échelle.
- Évaluation des fournisseurs : l'analyse de capabilité du procédé peut servir à évaluer l'aptitude des fournisseurs à satisfaire les exigences spécifiées. En évaluant la capabilité de leurs procédés, les organisations peuvent prendre des décisions éclairées pour choisir ou évaluer leurs fournisseurs.
- Projets Six Sigma : l'analyse de capabilité du procédé fait partie intégrante de la méthodologie Six Sigma. Elle aide à mesurer la capabilité initiale du procédé, à établir la performance de référence et à évaluer l'efficacité des actions d'amélioration.
Recommandations pour bien utiliser la capabilité du procédé (distribution normale)
- Utiliser des données continues : les données continues peuvent prendre toute valeur numérique dans une plage, y compris des fractions ou des décimales.
- Utiliser l'analyse appropriée pour les données d'attribut : pour des comptages de défauts, utilisez la capabilité binomiale ou la capabilité de Poisson.
- Recueillir suffisamment de données : visez au moins 100 points de données, par exemple 25 sous-groupes de taille 4, ou 35 sous-groupes de taille 3.
- Recueillir les données en sous-groupes rationnels : veillez à ce que les sous-groupes soient de petits échantillons d'articles semblables produits sur une courte période dans des conditions constantes.
- S'assurer de la stabilité du procédé : le procédé doit être stable et maîtrisé ; utilisez une carte Xbar-S ou le Capability Six Pack (normal) pour évaluer la stabilité.
- S'assurer de la normalité des données : les données doivent suivre une distribution normale ; sinon, utilisez une transformation de Box-Cox ou de Johnson, ou envisagez la capabilité du procédé non normale.
Alternatives : quand ne pas utiliser la capabilité du procédé (distribution normale)
- Si vous ne savez pas si les données de votre procédé sont maîtrisées ni si elles peuvent être évaluées avec une distribution normale, utilisez le Capability Six Pack (normal) pour vérifier ces hypothèses avant d'utiliser cette analyse.
- Si vos données sont non normales et que vous voulez évaluer la capabilité du procédé en ajustant une distribution non normale plutôt qu'en transformant vos données, utilisez la capabilité du procédé non normale.
- Si vous avez des données d'attribut, comme des comptages d'unités défectueuses ou de défauts, utilisez la capabilité binomiale ou la capabilité de Poisson.
Exemple de capabilité du procédé (distribution normale)
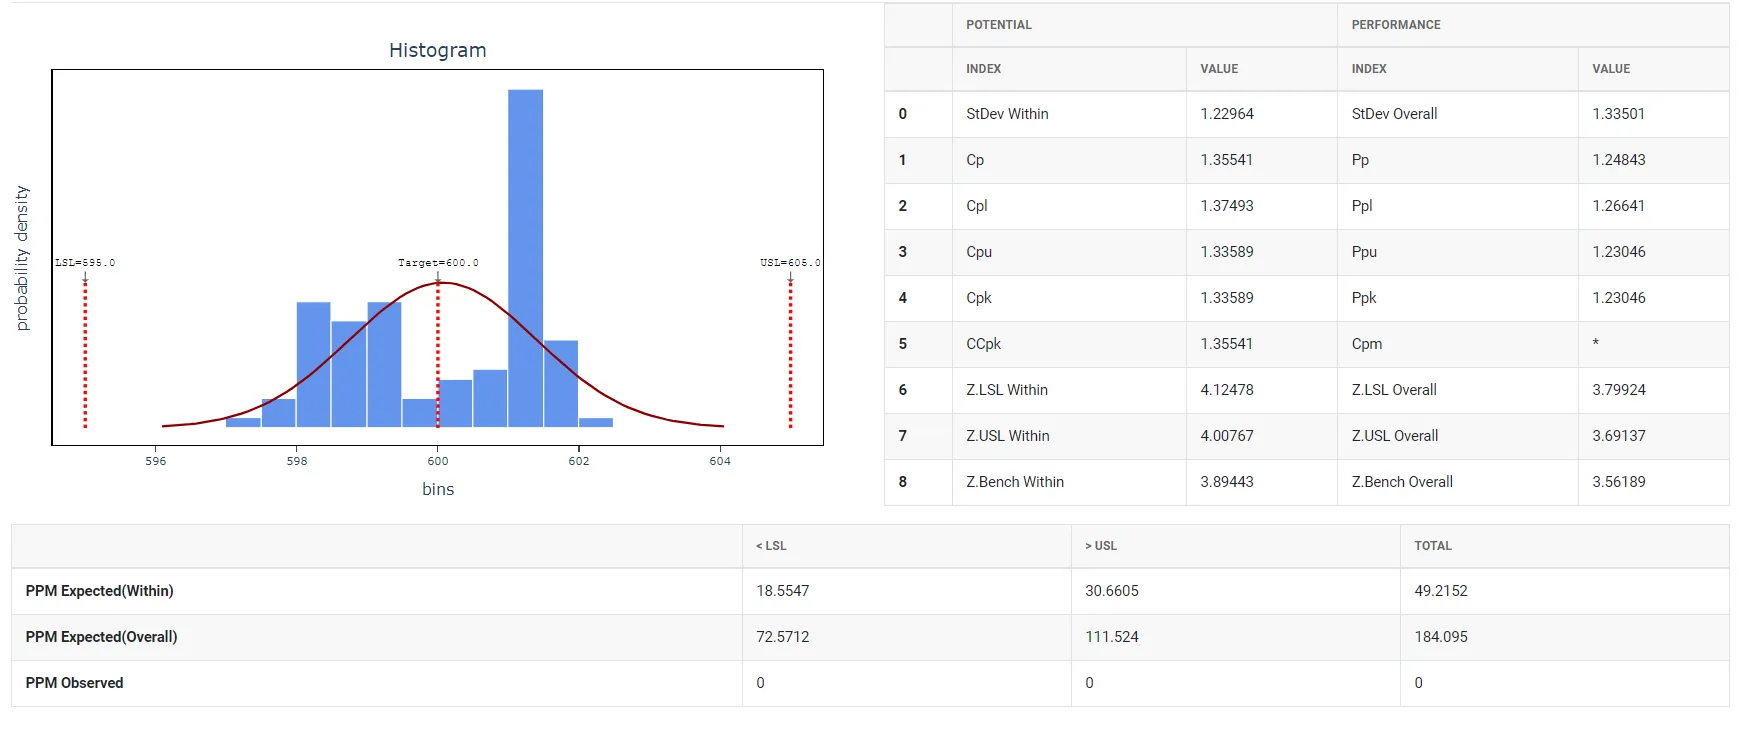
Un ingénieur qualité d'une usine de pièces automobiles surveille la longueur d'arbres à cames. Il recueille des données en sous-groupes de taille 5 toutes les 30 minutes sur l'une des machines. Les limites de spécification de la longueur sont une limite de spécification inférieure (LSL) de 595 mm, une cible (Target) de 600 mm et une limite de spécification supérieure (USL) de 605 mm. L'ingénieur utilise l'analyse de capabilité normale pour évaluer comment les longueurs des arbres à cames se situent par rapport aux limites spécifiées. Les étapes sont les suivantes :
- Rassembler les données nécessaires.
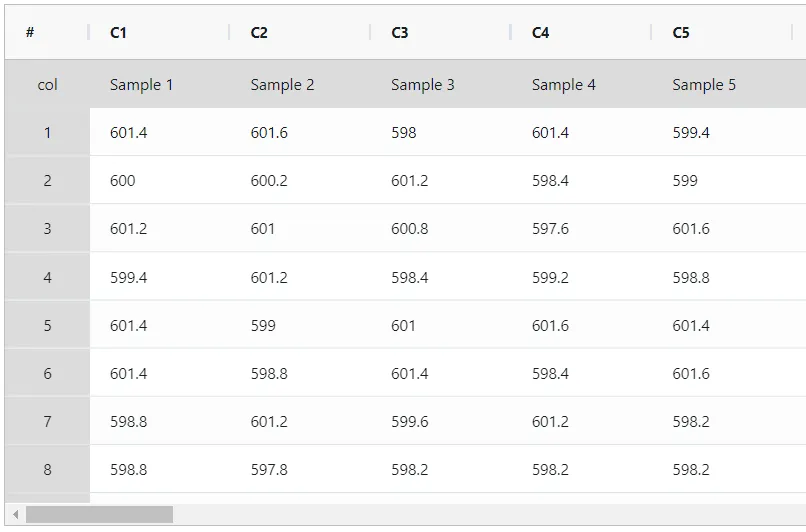
- Analysez maintenant les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
- Pour trouver Process Capability, choisissez Statistical module> Graphical analysis>Process Capability.
- Dans l'outil, saisissez les données ainsi que les autres paramètres comme suit :
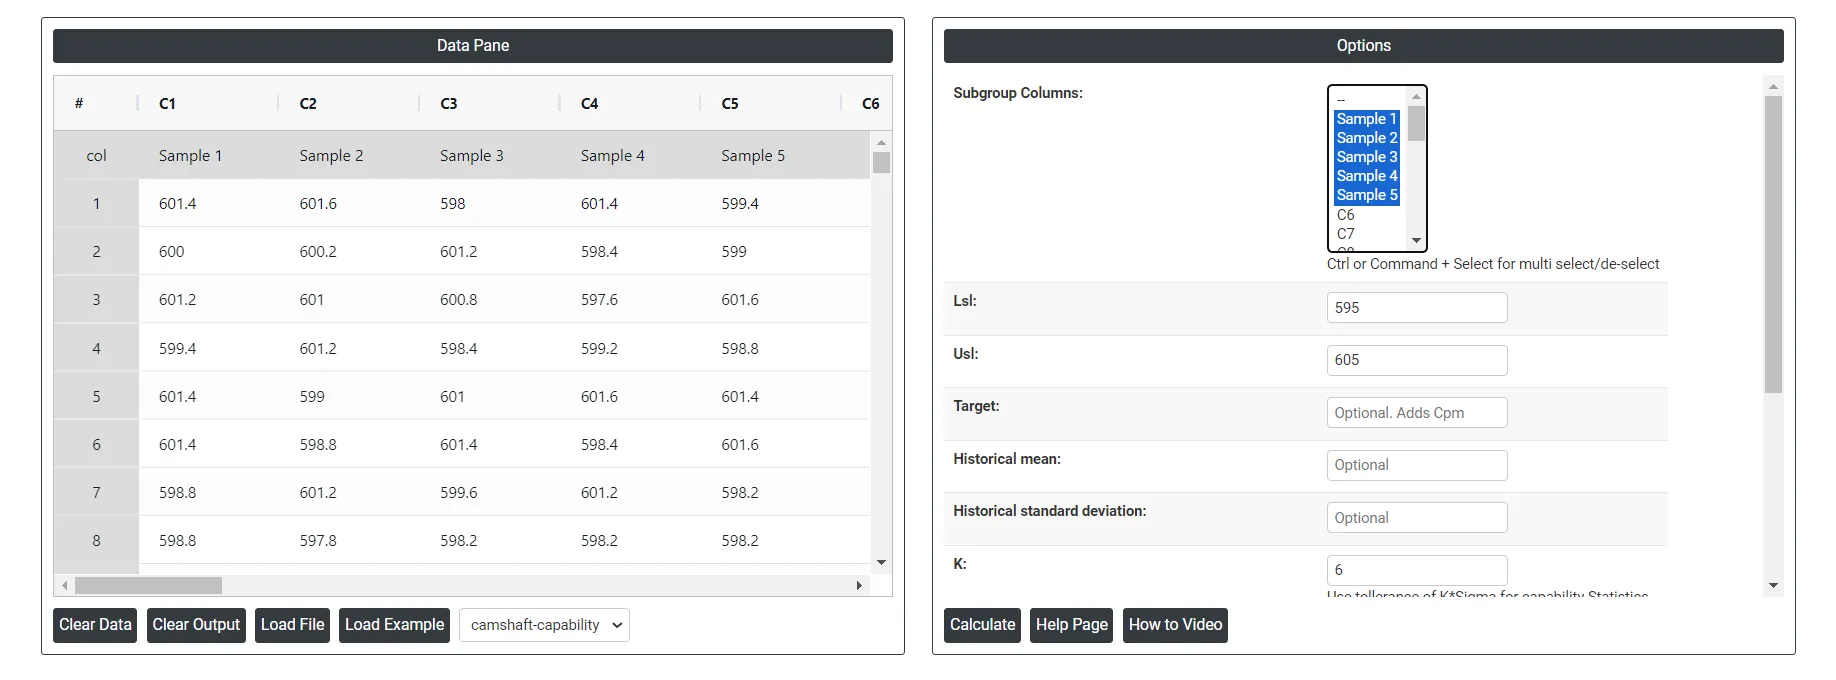
5. Après avoir utilisé l'outil ci-dessus, récupérez les résultats comme suit :
Comment effectuer une analyse de capabilité du procédé
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Graphical analysis >Process Capability.
- Cliquez sur Process Capability pour accéder au tableau de bord.
- Ensuite, saisissez les données manuellement, ou copiez-les (Ctrl+C) depuis une feuille Excel et collez-les (Ctrl+V) ici.
- Ensuite, renseignez les informations souhaitées telles que lsl, usl, target, K, etc.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Sur le tableau de bord de Process Capability, la fenêtre est divisée en deux parties.
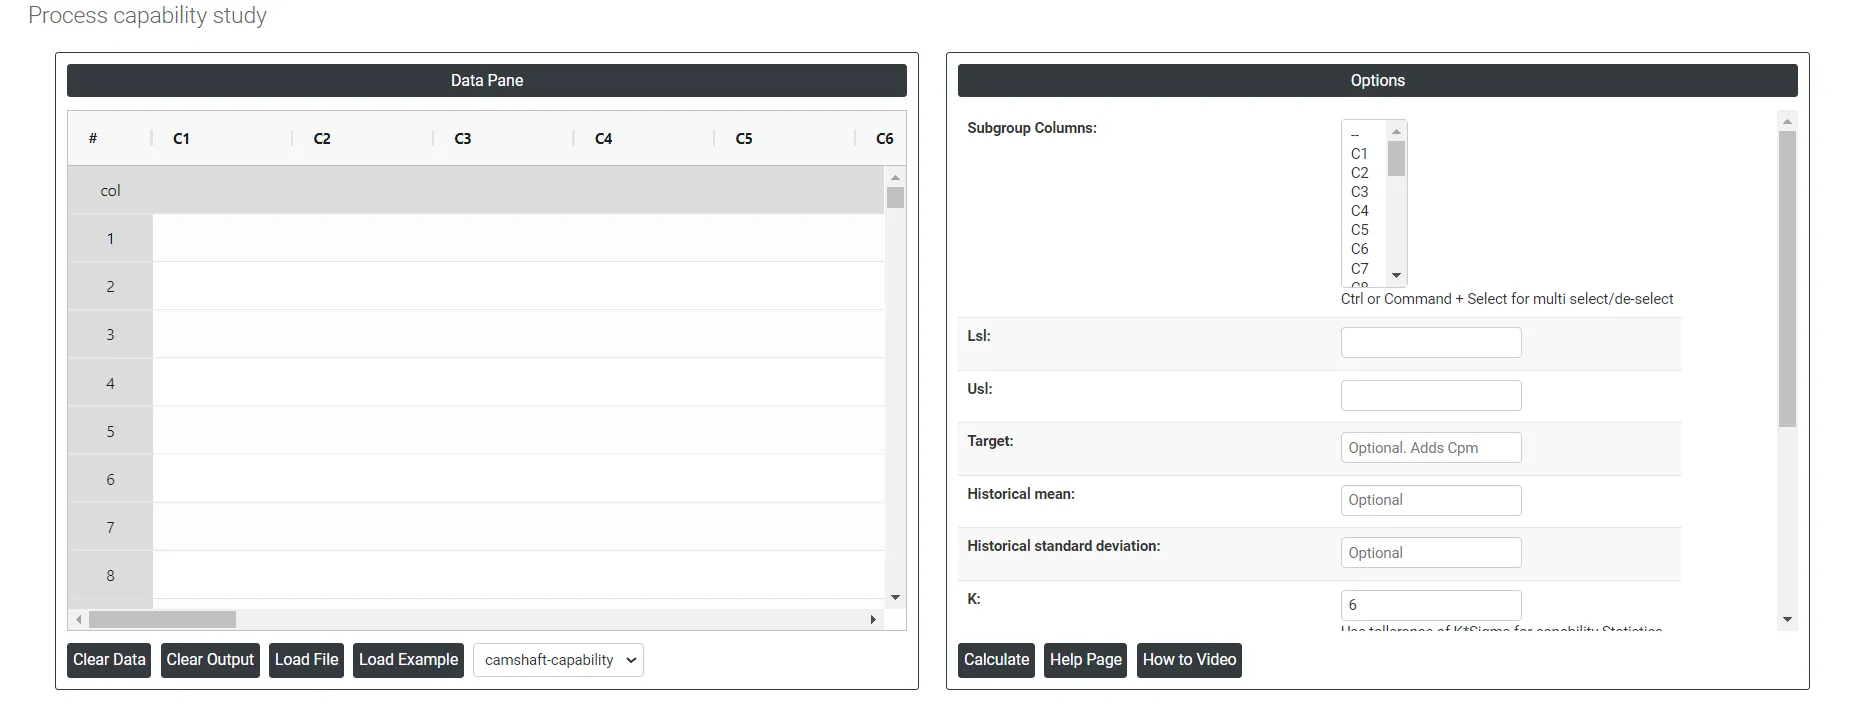
Dans la partie gauche se trouve le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement, ou copiées (Ctrl+C) depuis une feuille Excel et collées (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File : permet de charger directement les données Excel.
Dans la partie droite se trouvent plusieurs options, comme suit :
- Lsl : la LSL en capabilité du procédé désigne la limite de spécification inférieure. C'est la borne inférieure fixée pour un paramètre ou une caractéristique du procédé. Dans l'analyse de capabilité, la LSL sert à déterminer si un procédé est capable de produire des résultats dans la plage ou les spécifications souhaitées.
- Usl : la USL en capabilité du procédé désigne la limite de spécification supérieure. Elle représente la borne supérieure fixée pour un paramètre ou une caractéristique du procédé. Lors de l'analyse de capabilité, la USL sert à évaluer si un procédé est capable de produire des résultats dans la plage ou les spécifications souhaitées.
- Target : en capabilité du procédé, la cible désigne la valeur souhaitée ou idéale d'un paramètre ou d'une caractéristique du procédé. Elle représente la valeur que le procédé est censé atteindre ou autour de laquelle il doit se centrer. La cible repose souvent sur les spécifications de conception ou les exigences du client.
- Historical Mean : la moyenne historique en capabilité du procédé désigne la moyenne, ou tendance centrale, d'un paramètre ou d'une caractéristique du procédé d'après des données passées ou historiques. Elle représente la valeur typique ou attendue que le procédé a montrée sur une période donnée.
- Historical Standard Deviation : l'écart-type historique en capabilité du procédé désigne la mesure de la dispersion ou de la variabilité d'un paramètre ou d'une caractéristique du procédé d'après des données passées ou historiques. Il quantifie l'écart des points de données par rapport à la moyenne historique ou à la tendance centrale.
- K : le multiplicateur de tolérance pour les statistiques de capabilité : la dispersion du procédé est prise égale à K × sigma. La valeur par défaut est 6, la convention standard des 6 sigmas.
- Within Stdev estimation method :
- Pooled : l'écart-type groupé est la moyenne pondérée des variances des sous-groupes, les sous-groupes plus grands ayant un poids plus important dans l'estimation globale. Cette méthode donne une estimation plus exacte de l'écart-type lorsque le procédé est stable.
- Rbar : Rbar représente la moyenne des étendues au sein des sous-groupes. La méthode Rbar est une estimation de l'écart-type très répandue, particulièrement efficace pour des tailles de sous-groupe de 2 à 8.
- Sbar :calcule l'écart-type moyen (Sbar) des sous-groupes pour surveiller la variabilité du procédé. Sbar est essentiel pour fixer les limites de contrôle de la carte S, qui indique les changements de dispersion des données au fil du temps. Cette méthode garantit une évaluation constante et exacte de la variation du procédé dans les pratiques de maîtrise de la qualité.
- Within stdev estimation method for subgroup size = 1 :
- Average Moving Range : l'étendue mobile moyenne est la valeur moyenne de l'étendue de deux points consécutifs ou plus, généralement utilisée lorsque la taille de sous-groupe est 1.
- Median Moving Range : l'étendue mobile médiane est la valeur centrale de l'étendue de deux points consécutifs ou plus, recommandée lorsque les données présentent des étendues extrêmes qui pourraient fausser l'étendue mobile.
- Square root of MSSD : la racine carrée de la MSSD (moyenne des carrés des différences successives) est la racine carrée de la moyenne des carrés des différences entre points consécutifs, utile lorsque les points consécutifs ne sont pas recueillis dans des conditions semblables.
- Moving range of length : indiquez le nombre d'observations utilisées pour calculer l'étendue mobile, la longueur étant ≤ 100. La longueur par défaut est 2, car les valeurs consécutives sont les plus susceptibles de se ressembler.
- Use Unbiasing Constants : applique des constantes de correction du biais dans l'estimation de l'écart-type intra-sous-groupe, pertinentes pour les méthodes Sbar, écart-type groupé et racine carrée de la MSSD.
- Use Unbiasing Constants to Calculate Overall Standard Deviation : applique des constantes de correction du biais dans l'estimation de l'écart-type global.
- Download as Excel : affiche le résultat au format Excel ; il peut être facilement modifié puis rechargé pour de nouveaux calculs avec l'option Load File.
Questions fréquentes
Qu'est-ce que l'analyse de capabilité du procédé ?
La capabilité du procédé est une mesure statistique de l'aptitude d'un procédé à produire des pièces conformes à des spécifications ou tolérances prédéfinies. Elle quantifie la variabilité d'une caractéristique, comme une dimension ou un poids, pour déterminer avec quelle constance le procédé produit dans les limites de spécification. Un Cpk ou Ppk d'au moins 1.33 est une valeur minimale généralement admise pour un procédé capable.
Quelle est la différence entre Cp, Cpk, Pp et Ppk ?
Cp compare la largeur de la variation du procédé à la largeur des limites de spécification, en supposant le procédé centré, ce qui donne une vision optimale de la capabilité potentielle. Cpk tient aussi compte de tout décalage de la moyenne. Pp et Ppk sont similaires mais utilisent l'écart-type global, à long terme, de sorte qu'ils mesurent la performance réelle sur toute la période étudiée ; Ppk tient aussi compte du décalage de la moyenne.
De combien de données a-t-on besoin pour une étude de capabilité du procédé ?
Visez au moins 100 points de données, par exemple 25 sous-groupes de taille 4 ou 35 sous-groupes de taille 3. Recueillez les données en sous-groupes rationnels, de petits échantillons d'articles semblables produits sur une courte période dans des conditions constantes. Les données doivent être continues, et le procédé doit être stable et maîtrisé, ce que vérifie une carte Xbar-S ou le Capability Six Pack (normal).
Que faire si les données ne sont pas normales ou sont des données d'attribut ?
Si les données ne sont pas normales, utilisez une transformation de Box-Cox ou de Johnson, ou la capabilité du procédé non normale pour ajuster une distribution non normale. Pour des données d'attribut telles que des comptages d'unités défectueuses ou de défauts, utilisez la capabilité binomiale ou la capabilité de Poisson. Si la stabilité ou la normalité est inconnue, vérifiez d'abord les deux avec le Capability Six Pack (normal).