
Gage R&R croisé (Crossed GRR)
Le Gage R&R croisé évalue un système de mesure dans lequel chaque opérateur mesure chaque pièce, à plusieurs reprises, avec le même instrument. Utilisez au moins 10 pièces couvrant l'étendue du procédé, au moins 3 opérateurs représentatifs et au moins deux mesures par pièce, dans un ordre aléatoire. Choisissez la méthode ANOVA, qui estime aussi l'interaction opérateur-pièce, ou la méthode Xbar et R ; les résultats comprennent %Study Variation et %Tolerance.
Dernière révision
Point clé
Une étude Gage R&R croisée évalue la variation du système de mesure lorsque chaque opérateur mesure chaque pièce plusieurs fois avec le même instrument, en séparant répétabilité, reproductibilité et variation entre pièces.
Sur cette page
Qu'est-ce que le Gage R&R croisé ?
Le Gage R&R croisé (Crossed Gage Repeatability and Reproducibility, Crossed GR&R) est une méthode statistique utilisée pour évaluer la variation des mesures effectuées par différents opérateurs avec le même instrument de mesure, aussi appelé gauge ou gage. Le terme « croisé » signifie que chaque opérateur mesure chacune des mêmes pièces, de sorte que toutes les combinaisons opérateur-pièce figurent dans l'étude, au lieu que chaque opérateur mesure un ensemble de pièces différent (plan hiérarchisé).
Quand utiliser le Gage R&R croisé ?
Les études de répétabilité et de reproductibilité (R&R) croisées sont couramment utilisées dans la fabrication ou le contrôle qualité pour évaluer la cohérence et l'exactitude des systèmes de mesure. Plus précisément, elles sont utilisées lorsque plusieurs opérateurs mesurent chacun plusieurs fois les mêmes pièces avec le même instrument.
Voici quelques situations où vous pouvez recourir à une étude Gage R&R croisée :
- Nouveau système de mesure : si vous introduisez un nouveau système de mesure, une étude Gage R&R croisée peut vous aider à évaluer ses performances et à identifier les sources potentielles d'erreur de mesure.
- Modification du procédé de mesure : si vous avez modifié votre procédé de mesure, par exemple en utilisant un nouvel instrument, une étude Gage R&R croisée peut vous aider à déterminer si les modifications ont amélioré ou dégradé le système de mesure.
- Contrôle qualité continu : si vous devez garantir l'exactitude et la cohérence de votre système de mesure dans le temps, une étude Gage R&R croisée peut vous aider à suivre ses performances et à repérer les problèmes éventuels.
Globalement, une étude Gage R&R croisée est un outil précieux pour identifier les sources de variation de votre système de mesure et améliorer la qualité globale de vos procédés de fabrication ou de contrôle qualité.
Recommandations pour bien utiliser le Gage R&R croisé
- Mesurez les pièces dans un ordre aléatoire pour éviter d'influencer les résultats.
- Utilisez au moins 10 pièces pour une étude adéquate, mais envisagez-en davantage pour mieux estimer la variation du procédé.
- Sélectionnez des pièces qui représentent l'étendue réelle ou attendue de la variation du procédé.
- Les facteurs opérateur et pièce doivent être croisés et aléatoires.
- Les opérateurs doivent mesurer chaque pièce au moins deux fois pour estimer la répétabilité.
- Utilisez au moins 3 opérateurs pour une étude adéquate, et assurez-vous qu'ils sont représentatifs de tous les opérateurs qui utilisent le système de mesure.
Alternatives : quand ne pas utiliser le Gage R&R croisé
- Si vous avez des données hiérarchisées, la méthode appropriée pour analyser votre système de mesure est le GRR hiérarchisé (Nested Gage R&R Study).
- Si vous avez un plan déséquilibré ou des facteurs supplémentaires, la méthode adaptée pour analyser votre système de mesure est le Gage R&R étendu (Expanded Gage R&R Study).
Exemple de Gage R&R croisé
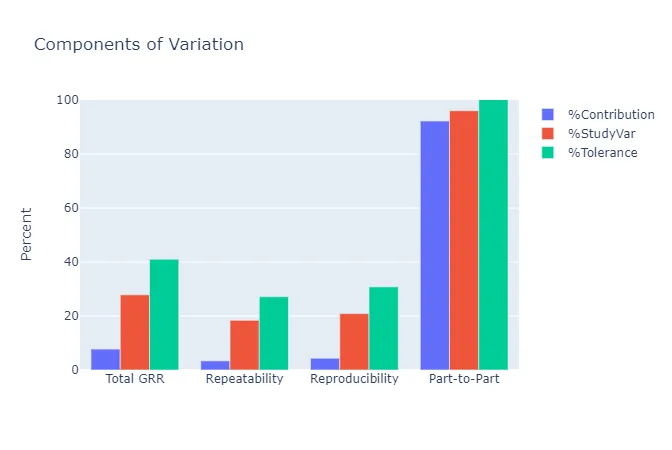
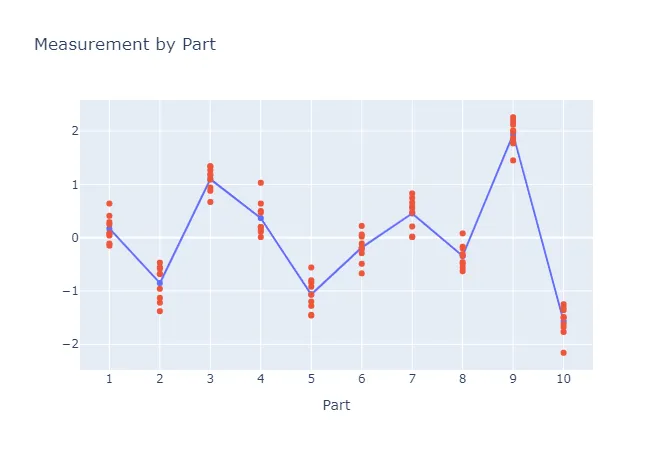
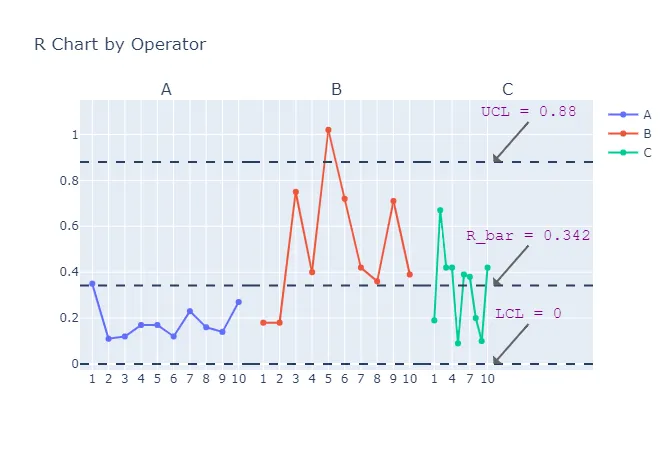
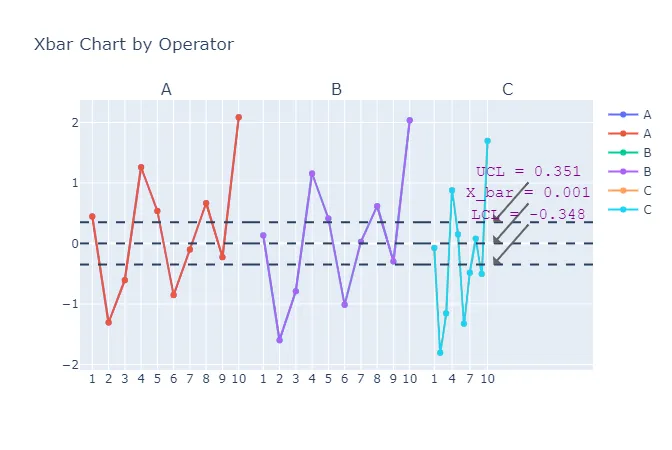
Un ingénieur sélectionne 10 pièces qui représentent l'étendue attendue de la variation du procédé. Trois opérateurs mesurent les 10 pièces, trois fois par pièce, dans un ordre aléatoire. L'ingénieur réalise une étude Gage R&R croisée pour évaluer la variabilité des mesures pouvant provenir du système de mesure. Elle a procédé selon les étapes suivantes :
- Elle a travaillé toute la journée et rassemblé les données nécessaires.
- Ensuite, elle analyse les données à l'aide de https://statsai.zometric.com/
- Dans l'outil, elle saisit les données. Elle indique aussi study variation = 6, lsl = -2.16, usl = 2.26 et alpha = 0.05.
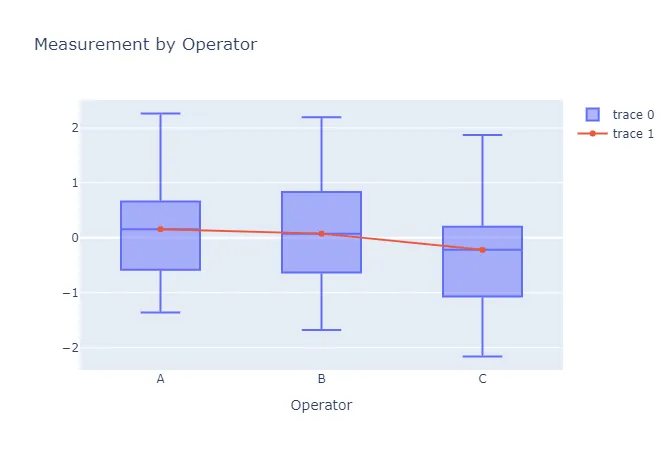
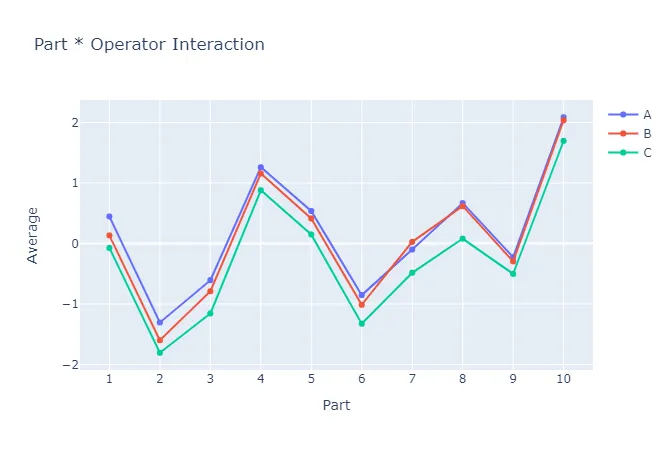
- Après exécution de l'outil mentionné ci-dessus, elle obtient les résultats suivants :
Comment réaliser un Gage R&R croisé
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, vous trouvez Crossed GRR sous Measurement System Analysis.
- Cliquez sur Crossed GRR pour accéder au tableau de bord.
- Ensuite, saisissez les données manuellement, ou copiez (Ctrl+C) l'ensemble des données d'une feuille Excel et collez-les (Ctrl+V) ici.
- Ensuite, saisissez les valeurs de study variation, lsl, usl et alpha.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Dans le tableau de bord du Gage R&R croisé, la fenêtre est divisée en deux parties.
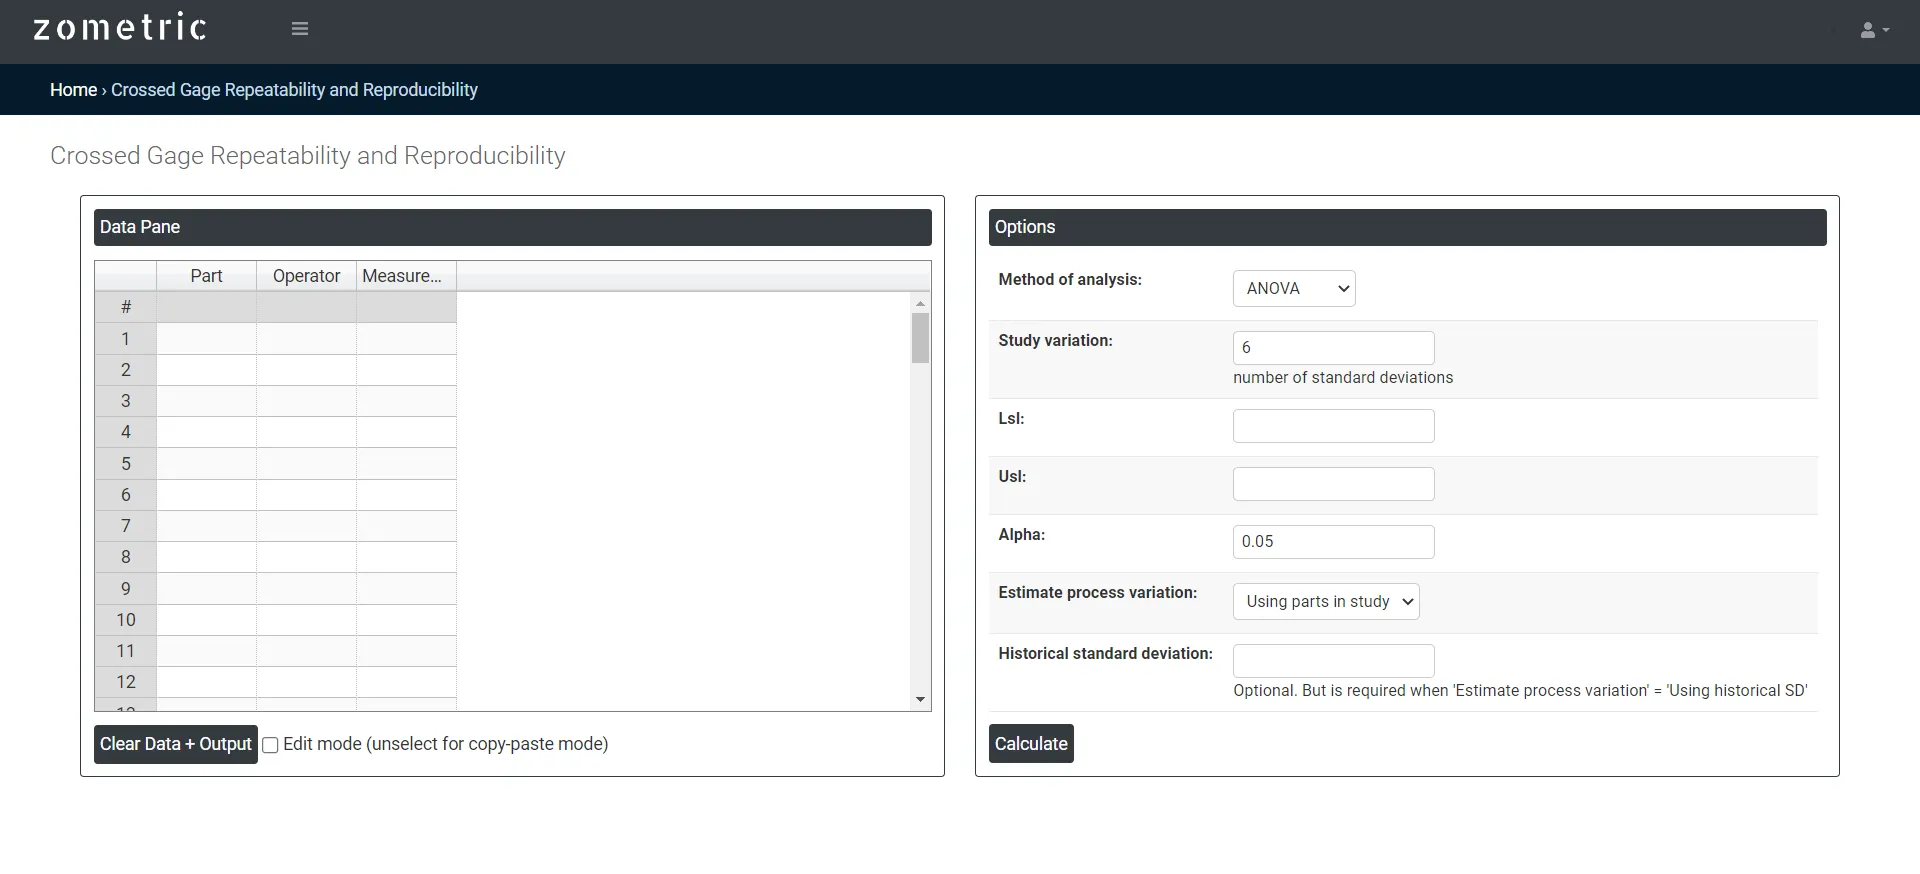
La partie gauche contient le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement, ou vous pouvez copier (Ctrl+C) l'ensemble des données d'une feuille Excel et les coller (Ctrl+V) ici.
La partie droite contient de nombreuses options, décrites ci-dessous :
- Method of Analysis :
- ANOVA : dans une étude GR&R croisée, plusieurs opérateurs mesurent les mêmes pièces plusieurs fois avec le même instrument. Les données recueillies sont ensuite analysées par ANOVA pour identifier les sources de variation du système de mesure, notamment la répétabilité (variation des mesures d'un même opérateur sur une même pièce), la reproductibilité (variation entre opérateurs) et l'interaction opérateur-pièce (un opérateur mesurant certaines pièces différemment des autres opérateurs). Xbar and R : la méthode Xbar et R est une approche couramment utilisée pour analyser les résultats d'une étude de répétabilité et de reproductibilité (R&R) croisée. Dans cette méthode, la répétabilité est estimée à partir de l'étendue moyenne des mesures répétées de chaque opérateur sur chaque pièce, et la reproductibilité à partir de l'étendue des moyennes des opérateurs. Contrairement à l'ANOVA, elle ne peut pas estimer l'interaction opérateur-pièce.
- Study Variation : le nombre d'écarts-types utilisé pour représenter la dispersion de chaque source de variation, couramment 6 (les anciennes références utilisent 5.15). L'écart-type de chaque composante de variance est multiplié par cette valeur pour donner sa variation d'étude, utilisée pour calculer %Study Variation et %Tolerance.
- Lsl : LSL désigne la limite de spécification inférieure, qui représente la valeur minimale acceptable d'une caractéristique qualité d'un procédé ou d'un produit. Dans le cadre d'une étude de répétabilité et de reproductibilité (R&R) croisée, la LSL désigne la limite de spécification inférieure de la caractéristique mesurée évaluée.
- Usl : dans une étude Gage R&R croisée, la USL est la limite de spécification supérieure de la caractéristique mesurée. Avec la LSL, elle définit la tolérance (USL − LSL), à laquelle la variation du système de mesure est comparée pour obtenir %Tolerance.
- Alpha : dans l'analyse GR&R croisée, alpha est généralement fixé à 0.05 ou 0.01, ce qui signifie que l'on rejette l'hypothèse nulle si la probabilité d'observer les données obtenues, ou des données plus extrêmes, en supposant l'hypothèse nulle vraie, est inférieure à 5 % ou 1 %, respectivement. On l'appelle souvent le seuil de signification.
- Process Variation : choisissez si la variation du procédé est estimée à partir des pièces de l'étude ou à partir d'un écart-type historique du procédé que vous saisissez. Utilisez un écart-type historique lorsque les pièces de l'étude ne représentent pas toute l'étendue de la variation du procédé.
Questions fréquentes
Qu'est-ce qu'une étude Gage R&R croisée ?
Une étude croisée de répétabilité et de reproductibilité de l'instrument évalue la variation des mesures effectuées par différents opérateurs avec le même instrument de mesure. « Croisée » signifie que chaque opérateur mesure chacune des mêmes pièces, de sorte que toutes les combinaisons opérateur-pièce figurent dans l'étude, contrairement à un plan hiérarchisé où chaque opérateur mesure un ensemble de pièces différent.
De combien de pièces et d'opérateurs a-t-on besoin pour un Gage R&R croisé ?
Utilisez au moins 10 pièces représentant l'étendue réelle ou attendue de la variation du procédé, et au moins 3 opérateurs représentatifs de tous ceux qui utilisent le système de mesure. Chaque opérateur doit mesurer chaque pièce au moins deux fois pour estimer la répétabilité, et les pièces doivent être mesurées dans un ordre aléatoire.
Quelle est la différence entre les méthodes ANOVA et Xbar-R ?
Les deux analysent la même étude croisée. L'ANOVA sépare la répétabilité, la reproductibilité et l'interaction opérateur-pièce, où un opérateur mesure certaines pièces différemment des autres opérateurs. La méthode Xbar et R estime la répétabilité à partir de l'étendue moyenne des mesures répétées de chaque opérateur sur chaque pièce et la reproductibilité à partir de l'étendue des moyennes des opérateurs, mais ne peut pas estimer l'interaction.
Quand utiliser plutôt un Gage R&R hiérarchisé ou étendu ?
Une étude croisée exige des facteurs opérateur et pièce croisés et aléatoires. Si vous avez des données hiérarchisées, où chaque opérateur mesure un ensemble de pièces différent, utilisez le GRR hiérarchisé (Nested Gage R&R Study). Si le plan est déséquilibré ou comporte des facteurs supplémentaires, utilisez le Gage R&R étendu (Expanded Gage R&R Study) pour analyser le système de mesure.