
Capabilité machine
Une étude de capabilité machine isole la précision intrinsèque d'une machine. Prélevez 125 à 150 pièces consécutives en un seul sous-groupe, sans changement de réglages, de lot de matière, d'opérateur ni d'autres conditions, puis saisissez LSL, USL et K. L'outil calcule Pm et Pmk selon ISO 22514-3: 2020 et IS 10645 (Part 3): 2022, avec en option un histogramme, une droite de probabilité normale, une carte I et une carte MR.
Dernière révision
Point clé
La capabilité machine (Pm et Pmk, aussi appelés Cm et Cmk) est une étude à court terme qui vérifie qu'une machine produit régulièrement dans les limites de spécification, sur 125 à 150 pièces consécutives à conditions inchangées.
Sur cette page
- Qu'est-ce que la capabilité machine ?
- Précisions sur Cm, Cmk et Pm, Pmk :
- Capabilité machine : sous-groupes ou données individuelles ?
- Quand utiliser la capabilité machine ?
- Recommandations pour bien utiliser la capabilité machine
- Alternatives : quand ne pas utiliser la capabilité machine.
- Exemple de capabilité machine ?
- Comment réaliser une étude de capabilité machine.
Qu'est-ce que la capabilité machine ?
La capabilité machine mesure la qualité réelle d'une machine par rapport à ses spécifications ; elle est notée Pm et Pmk dans la norme internationale ISO 22514-3: 2020 ou dans des normes alignées comme IS 10645 (Part 3): 2022. Elle est aussi couramment notée Cm et Cmk, « C » signifiant capabilité et « m » machine.
Elle traduit l'aptitude de la machine à satisfaire des critères de performance précis, exprimés par des valeurs caractéristiques. Une étude de capabilité machine fournit une analyse à court terme du procédé, en supposant l'absence de causes spéciales et en réduisant au minimum les causes communes. Cette étude est essentielle pour évaluer la performance de la machine dans des conditions maîtrisées et s'assurer qu'elle satisfait régulièrement aux exigences de qualité et de performance. Grâce à ces études, les fabricants peuvent cibler les axes d'amélioration, améliorer leurs procédés et maintenir des niveaux élevés de productivité et de qualité des produits.
Précisions sur Cm, Cmk et Pm, Pmk :
- Mathématiquement, Pm, Pmk équivalent à Cm, Cmk.
- Dans Zometric, la capabilité machine suit la norme internationale IS 10645 (Part 3): 2022, alignée sur ISO 22514-3: 2020.
- Selon cette norme :
- Les abréviations à privilégier pour la capabilité machine sont Pm et Pmk.
- Les termes courants Cm et Cmk (fréquents en ligne) ne sont pas recommandés.
- Reportez-vous à la section correspondante de la norme pour savoir pourquoi utiliser Pm/Pmk plutôt que Cm/Cmk.
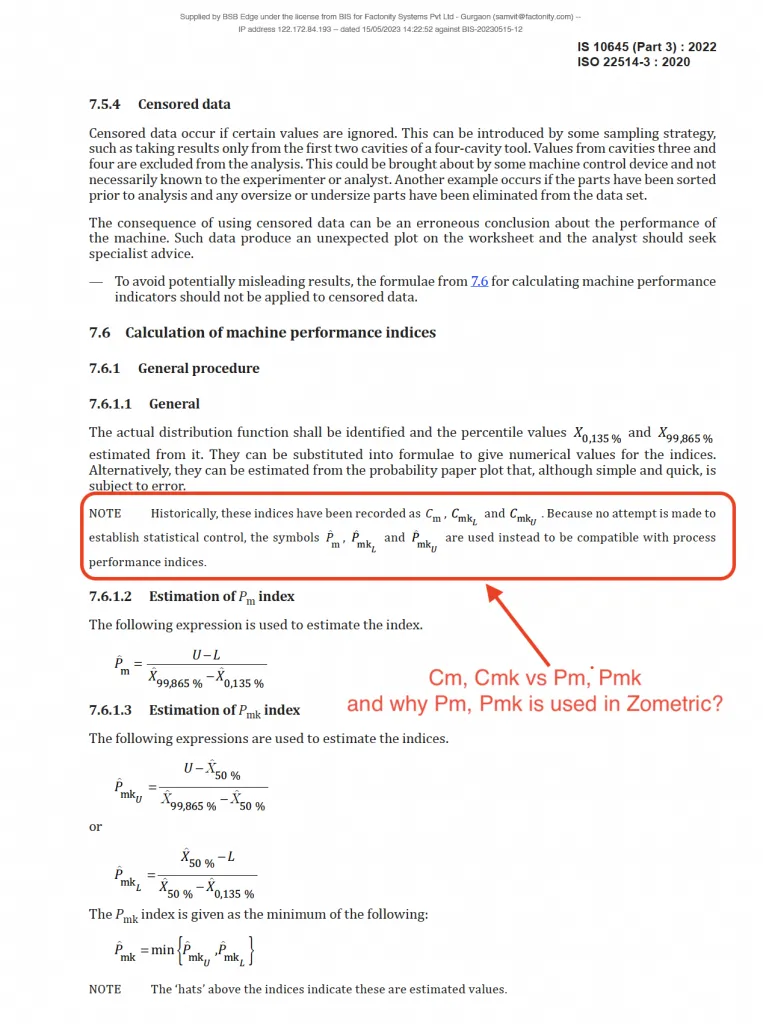
Cm, Cmk et Pm, Pmk
Capabilité machine : sous-groupes ou données individuelles ?
- Les données de capabilité machine ne doivent pas être analysées comme celles des cartes Xbar-R, car elles ne sont pas recueillies en plusieurs sous-groupes rationnels.
- Les données sont au contraire recueillies en un seul sous-groupe composé de 125 à 150 valeurs individuelles.
- En maîtrise des procédés, un sous-groupe rationnel consiste généralement à :
- Prélever 5 échantillons consécutifs à la fois.
- Les 5 échantillons suivants sont prélevés après un intervalle de temps (par ex. 30 minutes ou 1 heure).
- Pour la capabilité machine :
- Les 125 à 150 échantillons doivent tous être prélevés consécutivement sur une seule machine.
- Aucun changement de réglage machine, de lot de matière, d'opérateur ou d'autres conditions de fonctionnement ne doit intervenir pendant la collecte des données.
- Cette méthode garantit une évaluation exacte de la précision intrinsèque de la machine, sans influences extérieures.
Quand utiliser la capabilité machine ?
Voici quelques situations dans lesquelles l'analyse de capabilité machine fondée sur la distribution normale est généralement employée :
- Maîtrise de la qualité : l'analyse de capabilité machine sert à évaluer l'aptitude d'un procédé de fabrication à produire des produits conformes à des exigences de qualité prédéfinies. En comparant la distribution des mesures, comme les dimensions ou les masses des produits, aux spécifications visées, on peut déterminer si le procédé est capable de satisfaire régulièrement ces spécifications.
- Amélioration des procédés : si un procédé de fabrication s'avère incapable de produire régulièrement dans les spécifications visées, l'analyse de capabilité machine peut aider à identifier les axes d'amélioration. En analysant la distribution des mesures et en identifiant les sources de variabilité, on peut prendre des mesures pour réduire la variation du procédé et accroître la capabilité.
- Définition des tolérances : l'analyse de capabilité machine aide à fixer des limites de tolérance appropriées pour les spécifications produit. En comprenant la variation du procédé, les organisations peuvent fixer des tolérances réalistes et atteignables, qui concilient exigences de qualité et faisabilité industrielle.
- Projets Six Sigma : l'analyse de capabilité machine est souvent utilisée dans les projets Six Sigma, qui visent à améliorer la qualité et l'efficience d'un procédé. Elle aide à identifier les axes d'amélioration, à définir les objectifs de performance du procédé et à mesurer l'efficacité des améliorations.
- Évaluation des fournisseurs : l'analyse de capabilité machine peut servir à évaluer et comparer les capabilités de différents fournisseurs. En analysant la distribution des mesures issues des procédés de différents fournisseurs, les organisations peuvent choisir leurs fournisseurs en connaissance de cause, selon leur aptitude à satisfaire régulièrement les exigences de qualité.
Recommandations pour bien utiliser la capabilité machine
- Utiliser un effectif d'échantillon suffisant : assurez-vous que l'effectif de l'échantillon est assez grand pour donner une évaluation représentative de la performance de la machine. Prélevez sur une seule machine les 125 à 150 unités consécutives décrites ci-dessus ; des échantillons plus petits donnent des estimations imprécises de Pm et Pmk.
- Garantir l'exactitude des données: recueillez des données exactes et précises. Utilisez des instruments de mesure étalonnés et suivez des procédures standardisées pour réduire au minimum les erreurs de mesure.
- Réaliser les études dans des conditions normales de fonctionnement: réalisez l'étude de capabilité dans des conditions normales de fonctionnement afin de refléter la performance habituelle de la machine. Évitez les conditions inhabituelles qui pourraient fausser les résultats.
- Réduire la variabilité: maîtrisez et réduisez au minimum les sources externes de variabilité, comme les changements de matière, les différences entre opérateurs et les conditions ambiantes, afin d'isoler la performance de la machine.
- Commencer par des études à court terme: commencez par des études à court terme pour obtenir un instantané de la capabilité de la machine. Cela aide à repérer les problèmes immédiats et à établir une référence pour les analyses ultérieures.
- Calculer les indices de capabilité pertinents : utilisez des méthodes statistiques appropriées pour calculer des indices de capabilité comme Pm et Pmk (aussi appelés Cm et Cmk). Ces indices permettent de quantifier l'aptitude de la machine à produire dans les limites spécifiées.
- Comparer aux spécifications: comparez les indices de capabilité et les indicateurs de performance aux spécifications de la machine et aux normes du secteur pour déterminer si elle satisfait aux critères requis.
- Documenter et analyser les données: documentez de façon complète l'ensemble des données, des conditions et des méthodes utilisées pendant l'étude de capabilité. Analysez les données pour repérer les tendances, les valeurs aberrantes et les axes d'amélioration.
- Surveiller et réévaluer régulièrement: réalisez régulièrement des études de capabilité pour suivre la performance de la machine dans le temps. Cela aide à repérer les dérives ou les changements de performance à traiter.
- Mettre en œuvre l'amélioration continue: utilisez les conclusions de l'étude de capabilité pour mettre en œuvre des actions correctives et des initiatives d'amélioration continue. Traitez les problèmes identifiés pour améliorer la performance et la fiabilité de la machine.
Alternatives : quand ne pas utiliser la capabilité machine.
- Six Sigma - si vous avez affaire à un procédé présentant d'importantes variations, des défauts ou des problèmes de qualité, Six Sigma peut être une approche adaptée. En appliquant les méthodes Six Sigma, vous pouvez identifier et traiter les causes racines des problèmes, réduire les défauts et améliorer la performance globale du procédé.
- Analyse de capabilité du procédé: utilisez-la lorsque vous devez évaluer la performance globale du procédé, y compris toutes les variations dues aux machines, aux matières, aux méthodes et aux opérateurs. Elle est utile pour évaluer l'ensemble du procédé de production plutôt que des machines individuelles.
- Maîtrise statistique des procédés (SPC): mettez en place la SPC lorsque vous avez besoin d'une surveillance et d'une maîtrise continues du procédé au moyen de cartes de contrôle. La SPC aide à identifier et à maîtriser la variation du procédé, et garantit une qualité constante dans le temps.
- Plan d'expériences (DoE) - lorsque des essais physiques sont nécessaires (par ex. pour tester la performance d'un nouveau matériau ou d'un prototype), le DOE permet d'explorer efficacement l'espace des paramètres et de réduire le nombre d'essais nécessaires. On gagne ainsi du temps et des ressources par rapport à des essais exhaustifs.
Exemple de capabilité machine ?
Un fabricant de composants automobiles développe un composant critique pour un client constructeur (OEM). Pour garantir la qualité, un ingénieur vérifie si une perceuse peut respecter les spécifications d'une pièce donnée. Les limites de spécification de la pièce sont fixées à une limite de spécification inférieure (LSL) de 22.15 et une limite de spécification supérieure (USL) de 22.35. L'ingénieur prélève 125 échantillons sur la machine et mesure leurs dimensions. À partir de ces mesures, il réalise une étude de capabilité machine pour déterminer si la perceuse produit régulièrement des pièces dans les limites spécifiées. Les étapes sont les suivantes :
- Les données nécessaires ont été recueillies.
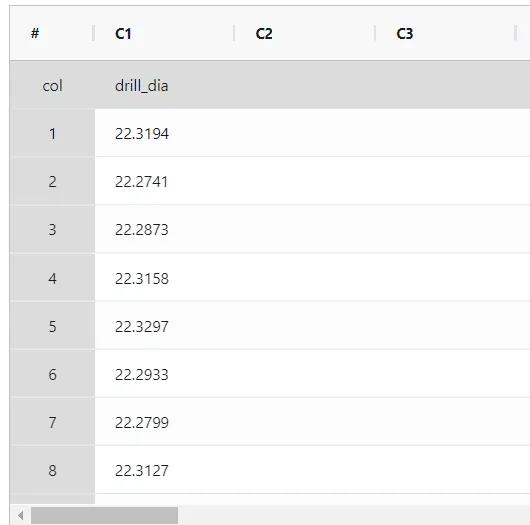
2. Analysez ensuite les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
3. Pour trouver la capabilité machine, choisissez Statistical module> Graphical analysis>Machine Capability.
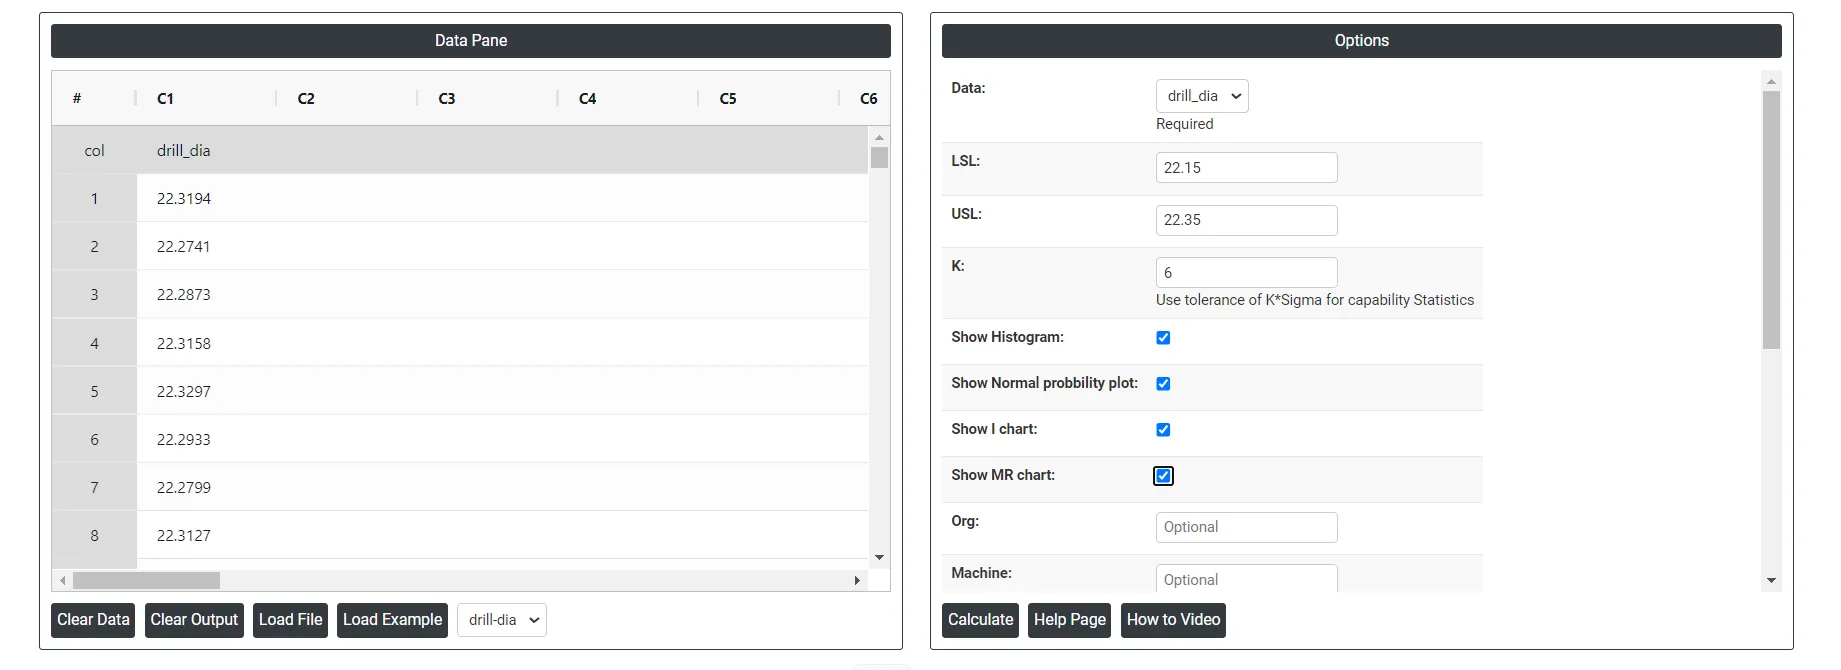
4. Dans l'outil, saisissez les données ainsi que les autres paramètres comme suit :
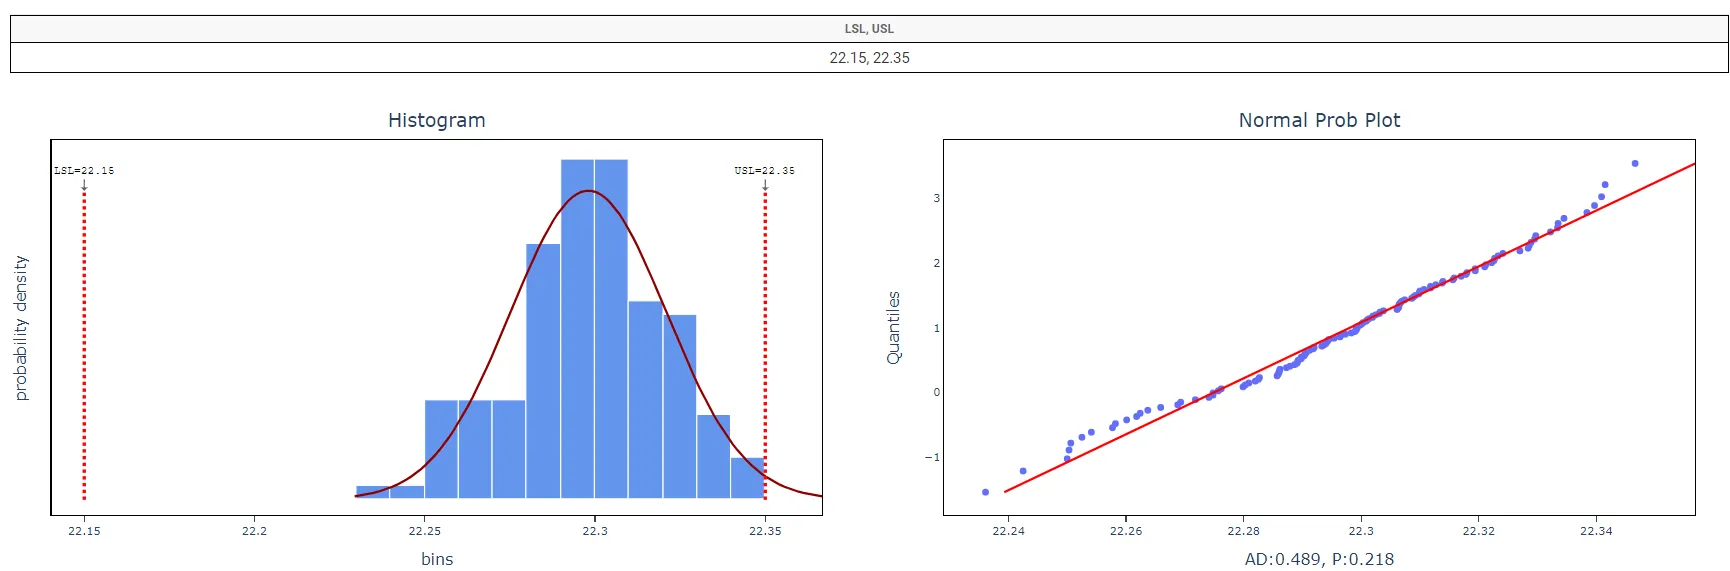
5. Après exécution de l'outil, les résultats obtenus sont les suivants :
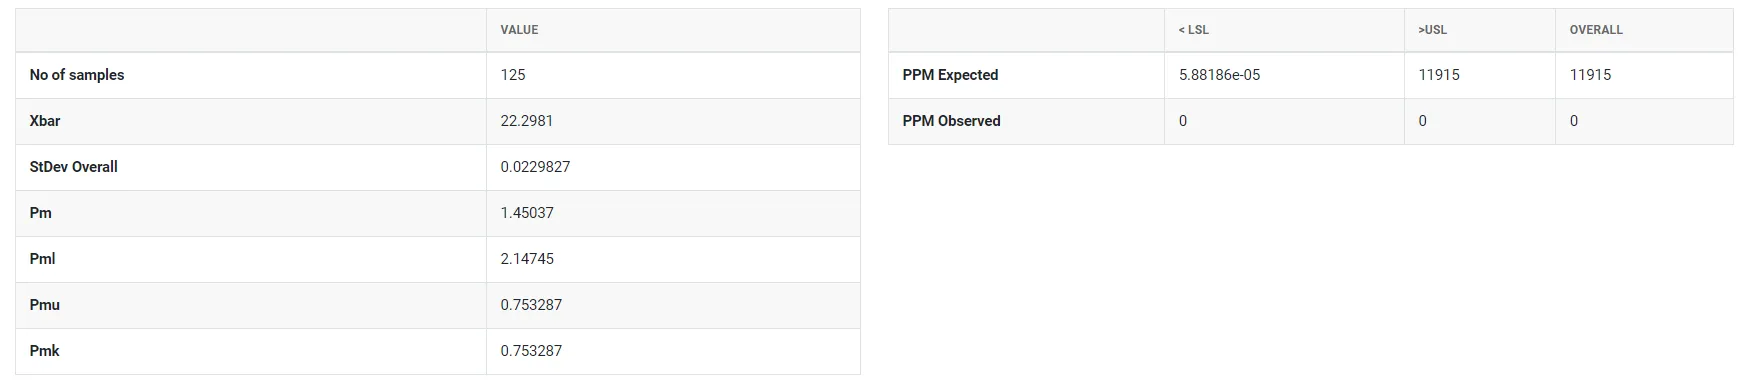
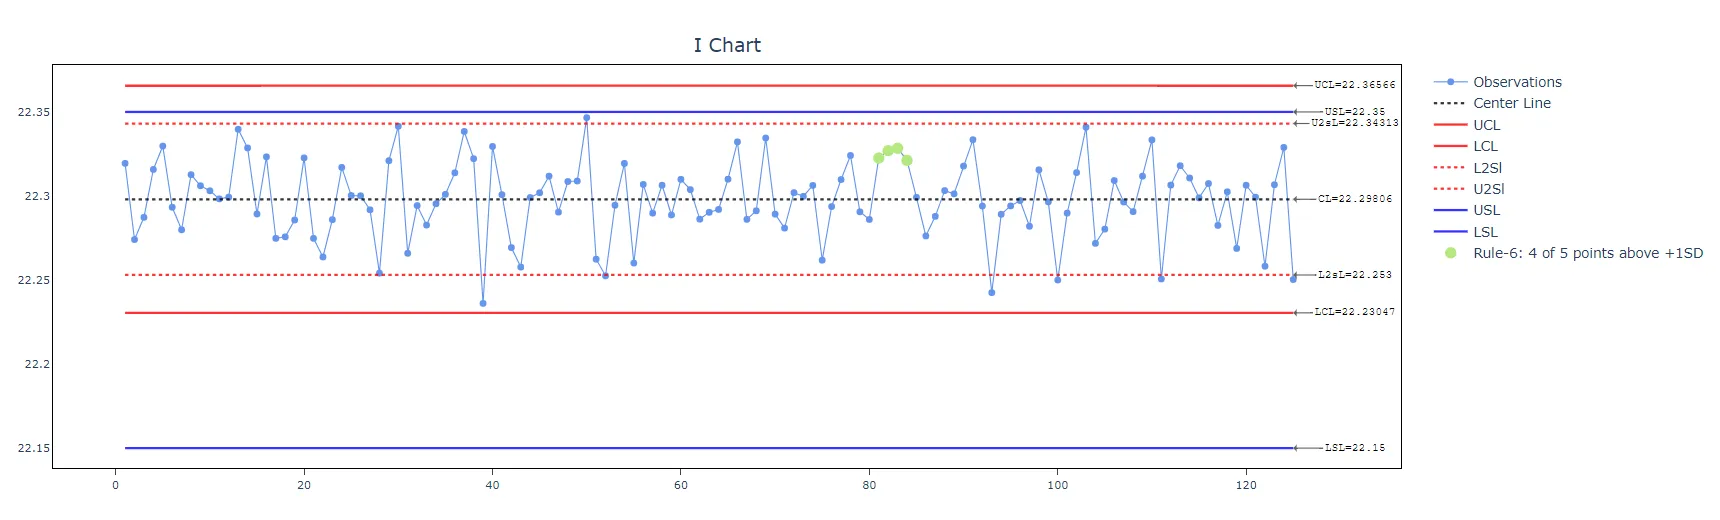
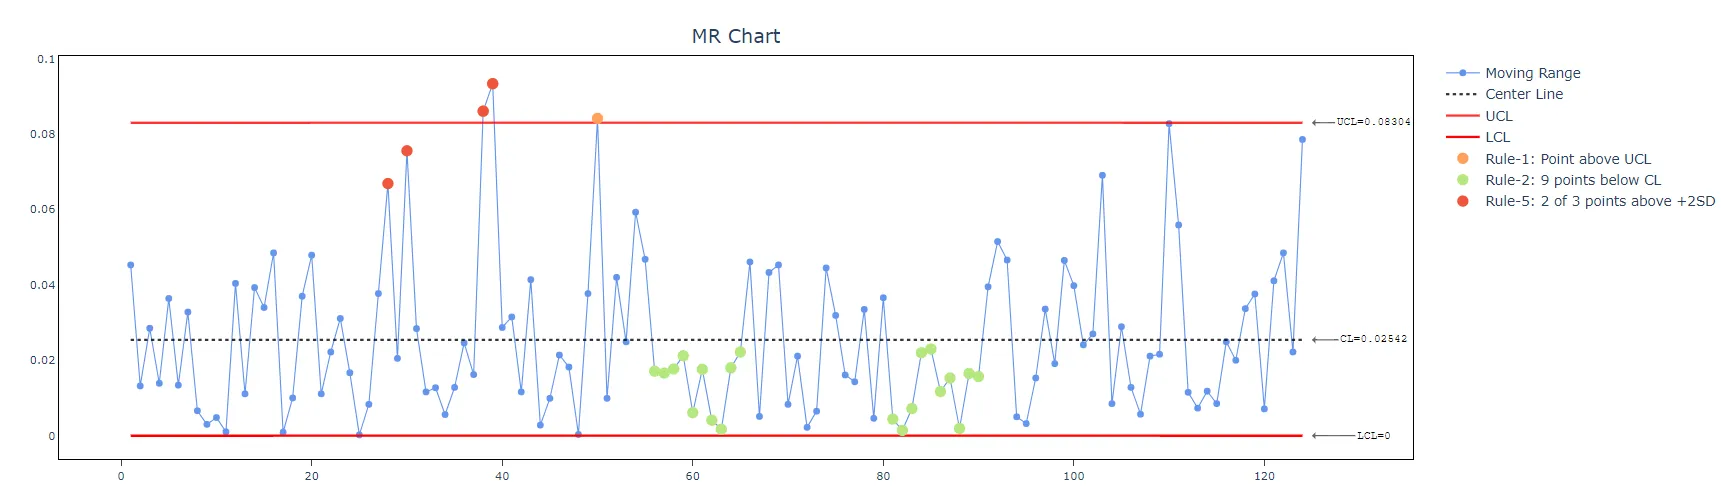
Comment réaliser une étude de capabilité machine.
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Graphical analysis >Machine Capability.
- Cliquez sur Machine Capability pour accéder au tableau de bord.
- Ensuite, saisissez les données manuellement, ou copiez (Ctrl+C) l'ensemble des données d'une feuille Excel et collez-les (Ctrl+V) ici.
- Ensuite, saisissez les valeurs de lsl, usl et K.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Dans le tableau de bord de la capabilité machine, la fenêtre est divisée en deux parties.
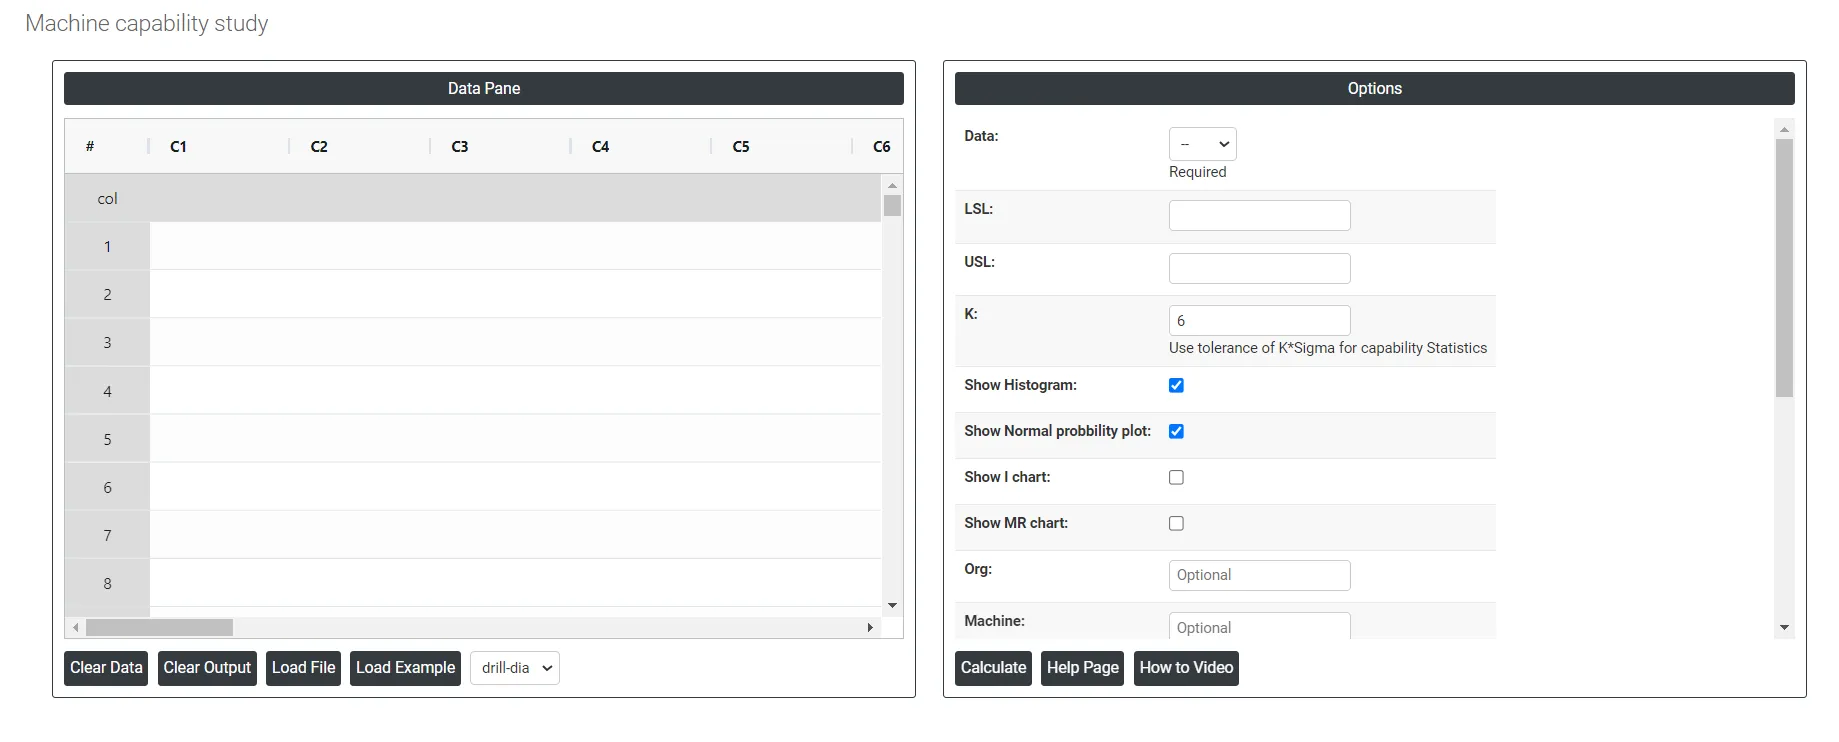
La partie gauche contient le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement, ou vous pouvez copier (Ctrl+C) l'ensemble des données d'une feuille Excel et les coller (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File : permet de charger directement les données Excel.
La partie droite contient de nombreuses options, décrites ci-dessous :
- Lsl : en capabilité machine, LSL désigne la limite de spécification inférieure. C'est la borne ou le seuil inférieur fixé pour un paramètre ou une caractéristique donnés. Dans l'analyse de capabilité machine, la LSL sert à déterminer si une machine est capable de produire dans la plage ou les spécifications visées.
- Usl : en capabilité machine, USL désigne la limite de spécification supérieure. Elle représente la borne ou le seuil supérieur fixé pour un paramètre ou une caractéristique donnés. Dans l'analyse de capabilité machine, la USL sert à évaluer si une machine est capable de produire dans la plage ou les spécifications visées.
- K : le multiplicateur de tolérance des statistiques de capabilité : la dispersion du procédé est prise égale à K × sigma. La valeur par défaut est 6, la convention standard à 6 sigma.
- Show Histogram : représente la distribution des mesures de la pièce produite et montre comment les données se répartissent autour de la moyenne. Il aide à évaluer si la production de la machine respecte les limites spécifiées et à repérer les écarts par rapport à la distribution normale.
- Show Normal probability plot : évalue si la distribution des mesures suit une distribution normale. C'est essentiel pour déterminer si la performance de la machine est cohérente avec les hypothèses statistiques de l'analyse de capabilité.
- Show I chart : surveille les valeurs de mesure individuelles dans le temps pour détecter les variations et les tendances. Cette carte aide à s'assurer que la machine est stable et fonctionne régulièrement dans les limites spécifiées.
- Show MR chart : analyse la variabilité entre mesures consécutives pour évaluer la régularité de la performance de la machine. Elle complète la carte I en renseignant sur la variation et la stabilité du procédé.
- Org : le nom de l'entreprise ou du site où l'étude de capabilité machine est réalisée. Exemple : ABC Manufacturing Co.
- Machine : l'équipement ou la machine évalués dans l'étude de capabilité. Exemple : perceuse, machine de forgeage.
- Part : le composant ou le produit fabriqué par la machine. Exemple : composant automobile, segment de piston.
- Variable : la caractéristique ou la dimension précise de la pièce mesurée. Exemple : diamètre, longueur, largeur.
- Unit of Measure : les unités de mesure de la variable mesurée. Exemple : millimètres (mm), pouces (in).
- Study date : la date de réalisation de l'étude de capabilité machine.
- Operator : le nom de la personne qui conduit la machine.
- Inspector : le nom de la personne qui a mesuré les pièces.
- Gauge : l'instrument ou l'outil de mesure utilisé pour évaluer la variable. Exemple : pied à coulisse, micromètre.
- Download as Excel: affiche le résultat au format Excel ; il peut être facilement modifié puis rechargé pour de nouveaux calculs avec l'option Load File.
Questions fréquentes
Qu'est-ce que la capabilité machine ?
La capabilité machine mesure la qualité réelle d'une machine par rapport à ses spécifications. C'est une étude à court terme de la machine dans des conditions maîtrisées, en supposant l'absence de causes spéciales et en réduisant au minimum les causes communes, pour vérifier que la machine satisfait régulièrement aux exigences de qualité et de performance et pour repérer les axes d'amélioration.
Quelle est la différence entre Cm, Cmk et Pm, Pmk ?
Mathématiquement, Pm et Pmk équivalent à Cm et Cmk. La norme internationale ISO 22514-3: 2020, ainsi que la norme alignée IS 10645 (Part 3): 2022, privilégie les abréviations Pm et Pmk et ne recommande pas les termes courants Cm et Cmk. Dans Zometric Statistical Software, la capabilité machine suit IS 10645 (Part 3): 2022.
Comment recueillir les données d'une étude de capabilité machine ?
Recueillez les données en un seul sous-groupe de 125 à 150 valeurs individuelles, et non en sous-groupes rationnels comme pour une carte Xbar-R. Tous les échantillons doivent être prélevés consécutivement sur une seule machine, sans changement de réglage machine, de lot de matière, d'opérateur ou d'autres conditions de fonctionnement, afin d'évaluer la précision intrinsèque de la machine sans influences extérieures.
Quelle est la différence entre capabilité machine et capabilité du procédé ?
La capabilité machine isole la performance d'une machine dans une étude à court terme en maîtrisant la variation due aux matières, aux opérateurs et aux conditions ambiantes. L'analyse de capabilité du procédé évalue la performance globale du procédé, y compris la variation due aux machines, aux matières, aux méthodes et aux opérateurs, et sert à évaluer l'ensemble du procédé de production plutôt que des machines individuelles.