
Carta XBarra-S
A carta XBarra-S monitora a média e a variabilidade do processo para dados contínuos coletados em subgrupos racionais de 9 ou mais observações. Use a carta XBarra-R para subgrupos de 2 a 8 e a carta I-MR quando não houver subgrupos. Colete pelo menos 60 observações em ordem temporal. O sigma é estimado pelo método Sbar ou pelo desvio padrão combinado (pooled), e as regras de teste sinalizam causas especiais.
Última revisão
Conclusão principal
A carta XBarra-S é um par de cartas de controle para dados contínuos em subgrupos de 9 ou mais: a carta XBarra acompanha as médias dos subgrupos e a carta S, os desvios padrão dos subgrupos ao longo do tempo.
Nesta página
O que é a carta XBarra-S?
A carta XBarra-S é uma ferramenta estatística de controle sofisticada, projetada para monitorar a média e a variabilidade de um processo quando se trabalha com dados contínuos e tamanhos de subgrupo de nove ou mais. Essa carta é composta por dois elementos principais: a carta XBarra, que acompanha os valores médios ao longo do tempo para identificar deslocamentos na média do processo, e a carta S, que mostra o desvio padrão ao longo do tempo para detectar mudanças na variabilidade do processo.
As cartas XBarra-S são especialmente vantajosas para tamanhos amostrais maiores, pois oferecem uma compreensão mais precisa da dispersão dos dados do que as cartas baseadas na amplitude. São amplamente utilizadas em contextos de controle da qualidade e melhoria de processos para garantir a estabilidade do processo e identificar e tratar prontamente possíveis problemas. Ao evidenciar variações e tendências nos dados do processo, a carta XBarra-S tem papel fundamental na manutenção e na melhoria do desempenho geral do processo.
Quando usar a carta XBarra-S?
- Subgrupos racionais: Quando você consegue coletar as medições de forma lógica em grupos (subgrupos), que representam um "retrato" do processo em momentos específicos.
- Dados em ordem temporal: Quando seus dados estão em ordem temporal, ou seja, foram inseridos na sequência em que foram gerados, para detectar com precisão tendências ou deslocamentos no processo.
- Tamanhos de subgrupo de nove ou mais: opte pelas cartas X-barra e S para tamanhos de subgrupo de nove ou mais, pois a amplitude se torna um estimador menos eficiente do sigma do processo à medida que os subgrupos aumentam. O sigma do subgrupo fornece uma estimativa da variação melhor do que a amplitude do subgrupo.
- Dados contínuos e com distribuição normal: Quando os dados coletados são contínuos e seguem uma distribuição normal.
- Detecção de grandes deslocamentos: Quando você precisa detectar deslocamentos relativamente grandes na média do processo, normalmente de ±1.5 sigma ou mais. As cartas X-barra e S são eficientes para essa finalidade.
- Maior sensibilidade: Para obter maior sensibilidade a deslocamentos, especialmente com subgrupos maiores, as cartas X-barra e S são mais eficazes, desde que seja possível formar um subgrupo racional.
- Processos instáveis: Quando o processo não é estável, ou seja, quando a média e o desvio padrão do processo não são conhecidos ou mudam ao longo do tempo.
- Aplicações setoriais: Adequada para manufatura, saúde, serviços financeiros e outros setores em que o controle da qualidade do processo é importante.
Se o tamanho do subgrupo for um, considere usar uma carta de valores individuais e amplitude móvel (I-MR), EWMA ou CUSUM para um monitoramento mais adequado. Para maior sensibilidade a pequenos deslocamentos do processo, recomendam-se as cartas EWMA ou CUSUM.
Diretrizes para o uso correto da carta XBarra-S
- Use cartas de controle por atributos, como a carta P ou a carta U, para contagens de itens defeituosos ou de defeitos.
- Insira os dados em ordem temporal para detectar mudanças ao longo do tempo.
- Colete os dados em intervalos de tempo igualmente espaçados para identificar mudanças logo após sua ocorrência.
- Use subgrupos racionais para representar a saída do processo.
- Use a carta XBarra-R para subgrupos com 2 a 8 observações; use a carta XBarra-S para subgrupos com 9 ou mais observações; use a carta I-MR se você não tiver subgrupos.
- Colete pelo menos 60 observações no total para obter resultados confiáveis.
- Dados não normais ainda podem gerar bons resultados com subgrupos de tamanho adequado.
- Evite observações correlacionadas dentro dos subgrupos para garantir limites de controle precisos.
Alternativas: quando não usar a carta XBarra-S
- Se os seus subgrupos tiverem entre 2 e 8 observações, o melhor é usar a carta XBarra-R.
- Se houver uma fonte consistente de variação dentro dos subgrupos, a carta I-MR-R/S é mais adequada.
- Se não houver subgrupos, use a carta I-MR.
- Se você estiver trabalhando com dados de itens defeituosos ou de defeitos, recomenda-se usar uma carta de controle por atributos, como a carta P ou a carta U.
Exemplo de carta XBarra-S
Uma engenheira da qualidade monitora o peso das latas no processo de envase de uma empresa de enlatados para determinar se ele está sob controle. A engenheira coleta um subgrupo de 10 latas a cada hora e garante que as latas sejam coletadas em um curto período de tempo para reduzir a variação dentro dos subgrupos. Para acompanhar o peso, a engenheira da qualidade cria uma carta XBarra-S. Ela executou as seguintes etapas:
- Trabalhou o dia inteiro e registrou os pesos das 10 latas de cada subgrupo horário.
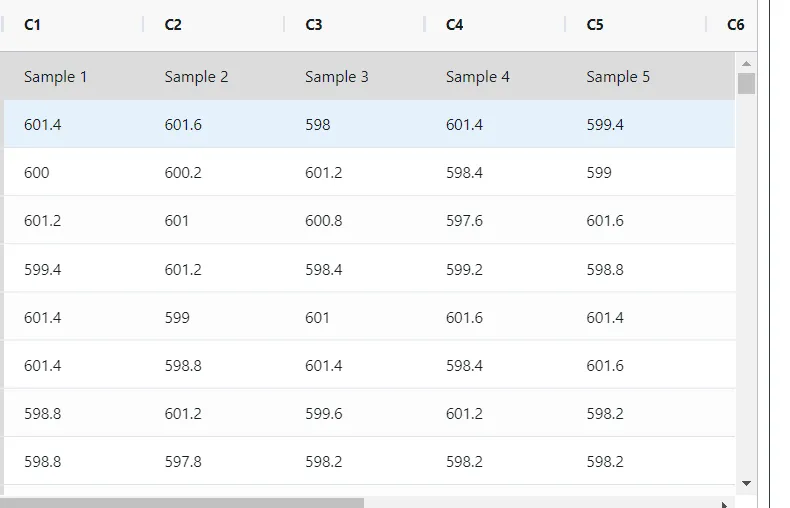
- Em seguida, ela analisa os dados com o auxílio de https://statsai.zometric.com/
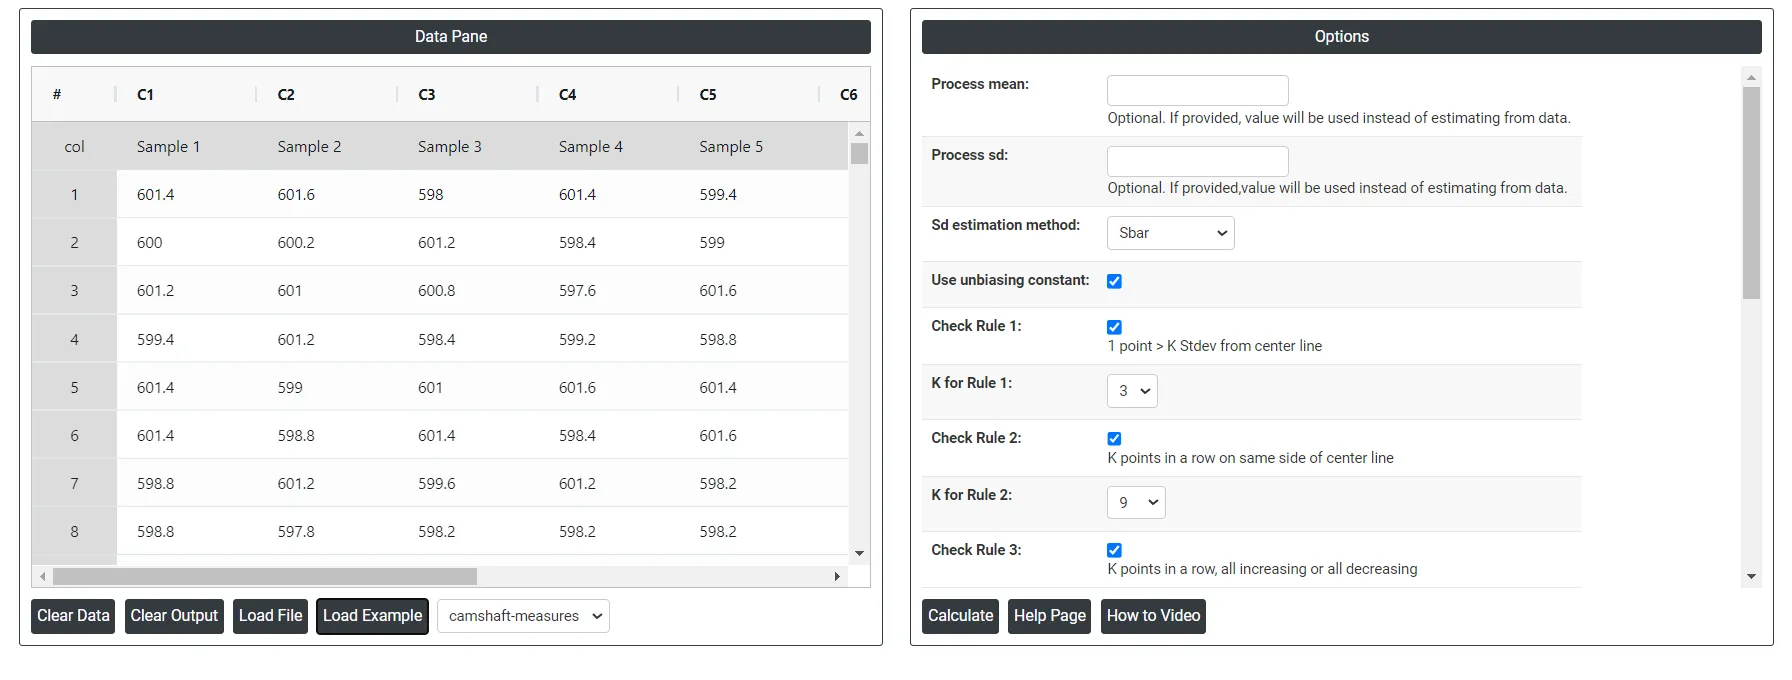
- Na ferramenta, ela insere os dados. Além disso, escolhe Sbar como sd estimation method.
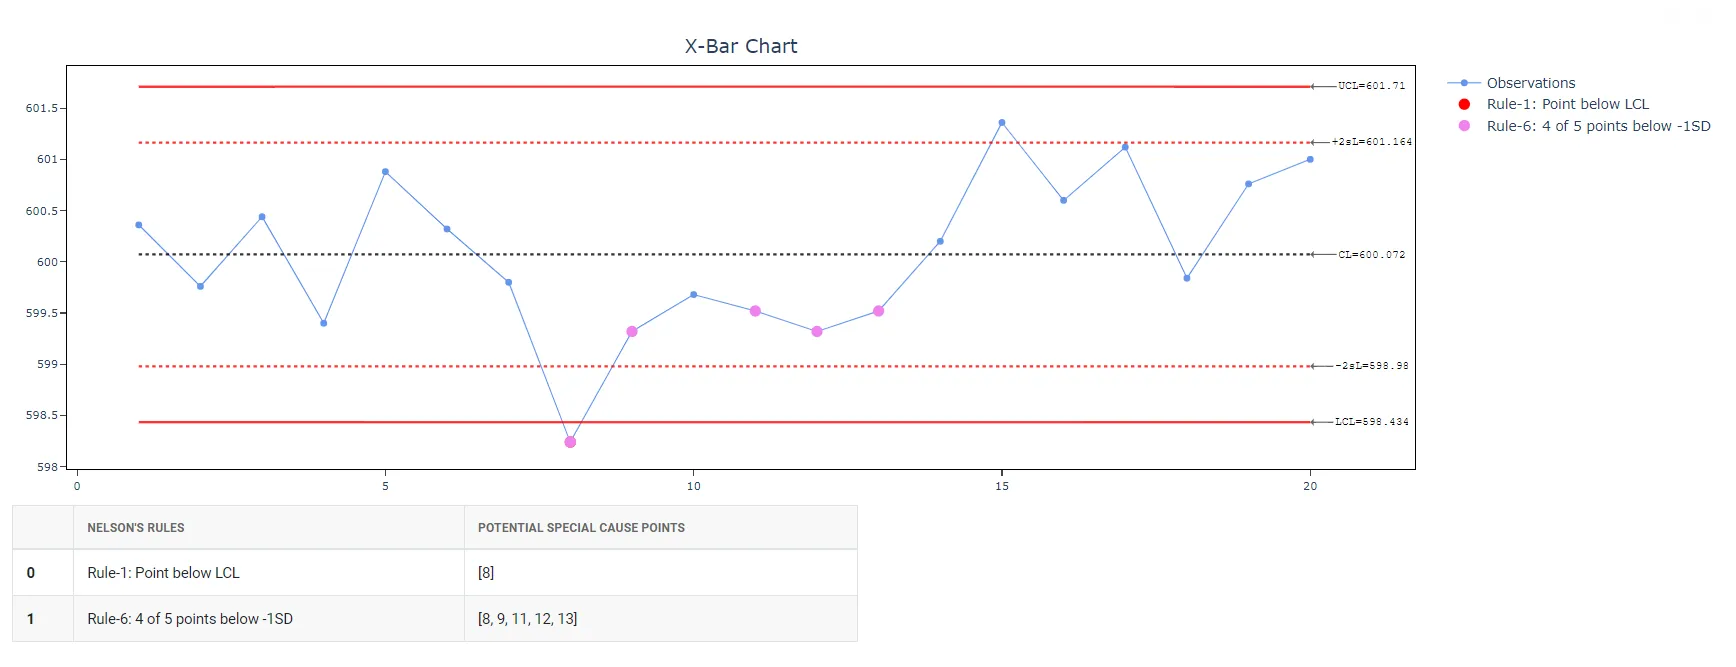
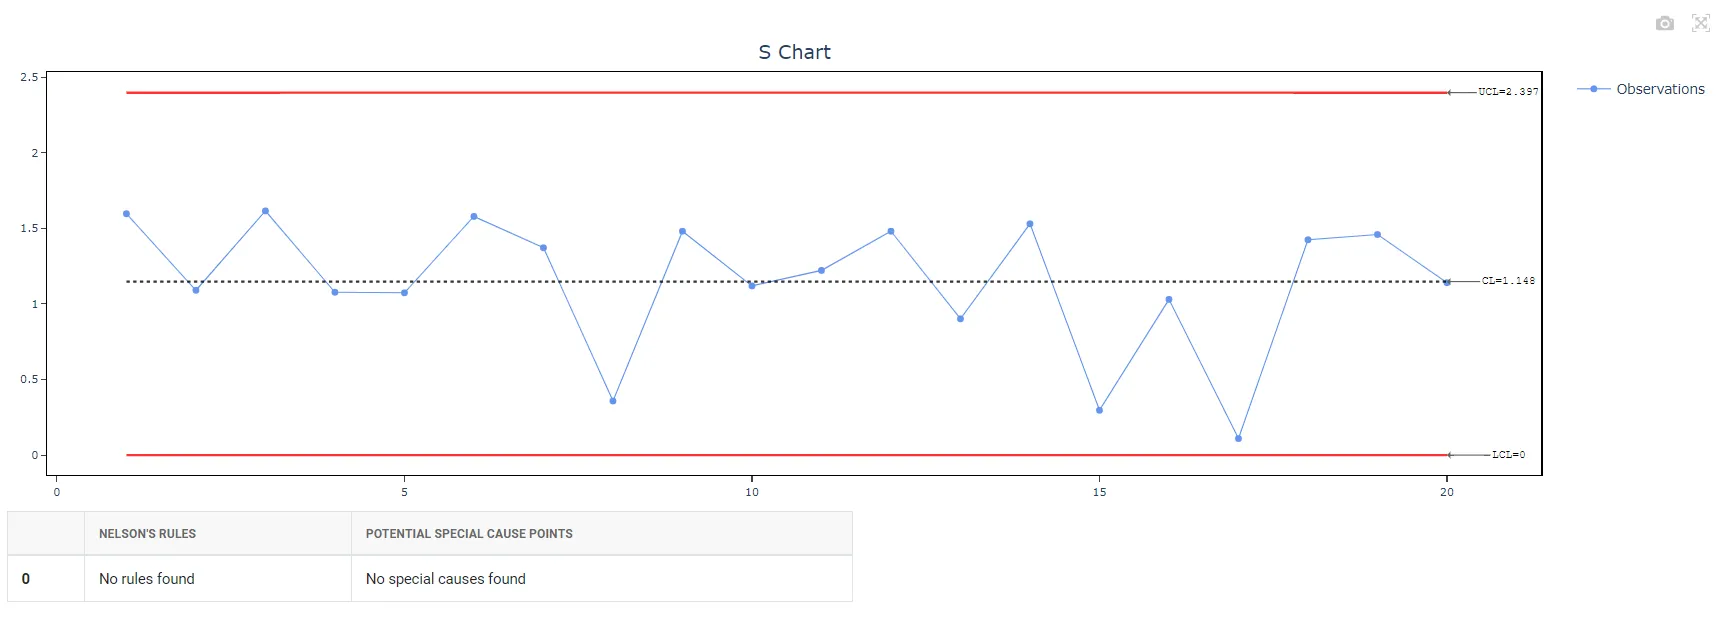
- Depois de usar a ferramenta mencionada acima, obtêm-se os seguintes gráficos úteis:
Como gerar a carta XBarra-S
O guia é o seguinte:
- Faça login no Zometric Statistical Software em https://statsai.zometric.com/
- Na página inicial, escolha Statistical Tool> Control Charts > Xbar-S Chart.
- Clique em Xbar-S Chart para acessar o painel (dashboard).
- Em seguida, atualize os dados manualmente ou copie todos os dados (Ctrl+C) de uma planilha do Excel e cole-os (Ctrl+V); outra opção é Load Example, que carrega os dados de exemplo.
- Em seguida, você precisa mapear as colunas para os parâmetros.
- Por fim, clique em calculate na parte inferior da página para obter os resultados desejados.
No painel da carta XBarra-S, a janela é dividida em duas partes.
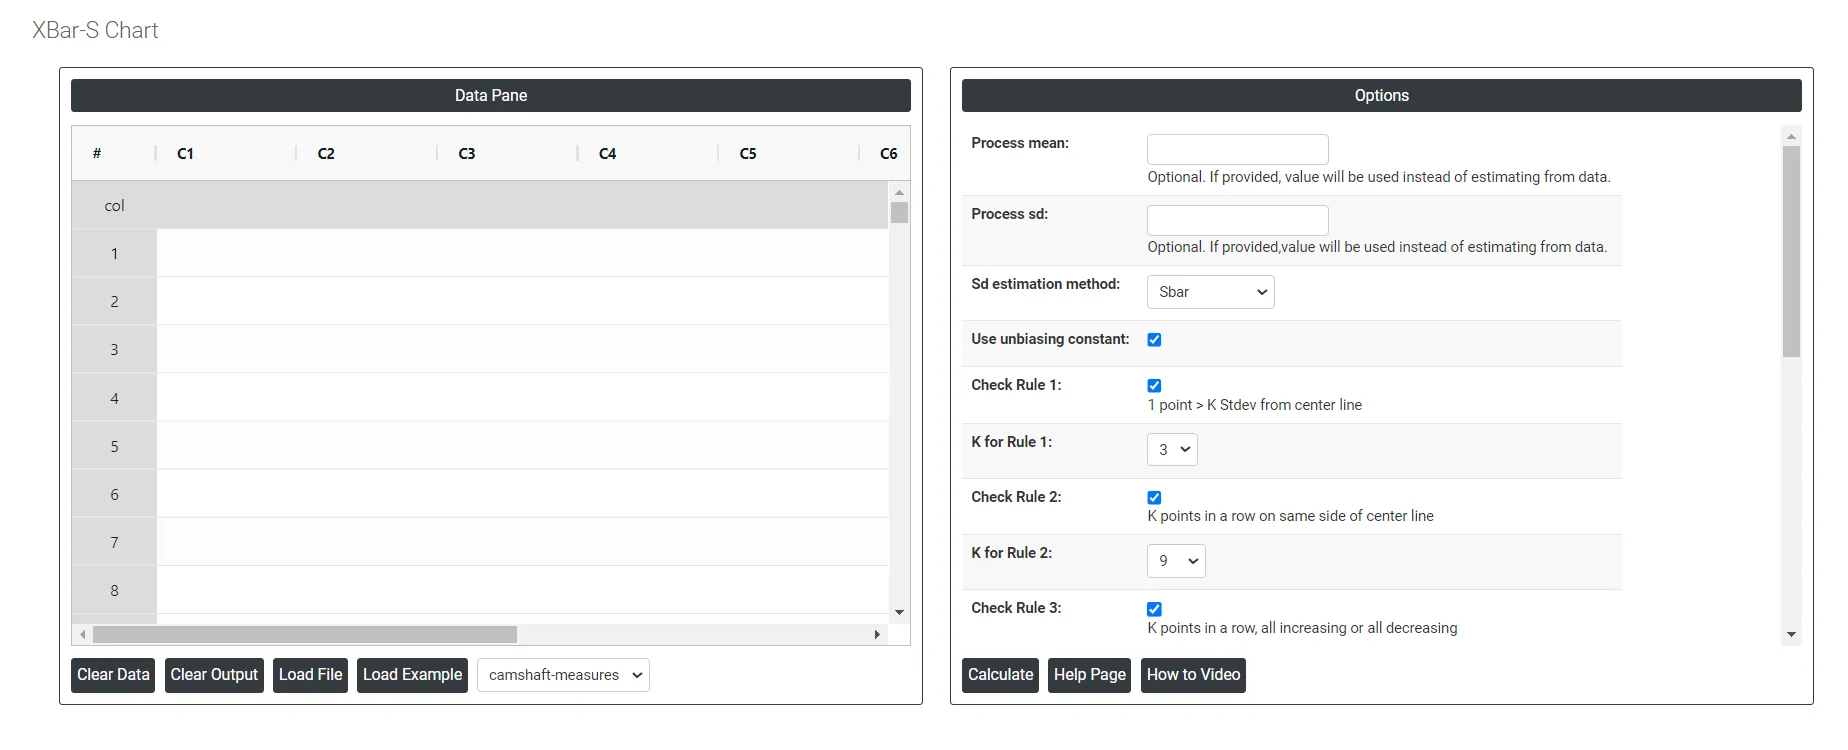
Na parte esquerda fica o painel de dados (Data Pane). No Data Pane, cada linha forma um subgrupo. Os dados podem ser inseridos manualmente, ou você pode copiar todos os dados (Ctrl+C) de uma planilha do Excel e colá-los (Ctrl+V) aqui.
Load example: Os dados de exemplo serão carregados.
Load File: É usado para carregar diretamente os dados do Excel.
Na parte direita, basta informar:
- Process mean: É o valor médio de um conjunto de medições ou observações de um processo. Representa a tendência central dos dados do processo ao longo do tempo e é um indicador-chave do desempenho do processo. Caso não seja informado, o Zometric Statistical Software calcula a linha central a partir dos dados fornecidos.
- Process sd: É uma medida da variabilidade ou dispersão dos dados do processo em torno da média. Indica o quanto os pontos de dados individuais do processo diferem da média do processo. Se você deixar em branco, o Zometric Statistical Software o calcula a partir dos dados fornecidos.
- Sd estimation method: Oferece ao usuário duas opções de cálculo. Escolher Sbar como método de estimação ou o método do desvio padrão combinado (pooled) altera o resultado.
- Sbar Sd estimation method: Calcula o desvio padrão médio (Sbar) dos subgrupos para monitorar a variabilidade do processo. O Sbar é essencial para definir os limites de controle da carta S, indicando mudanças na dispersão dos dados ao longo do tempo. Esse método garante uma avaliação consistente e precisa da variação do processo nas práticas de controle da qualidade.
- Pooled Sd estimation method: O desvio padrão combinado é a média ponderada das variâncias dos subgrupos, em que os subgrupos maiores têm maior impacto na estimativa global. Esse método oferece uma estimativa mais precisa do desvio padrão quando o processo é estável.
- Use unbiasing constants for pooled sd: Esta opção só se aplica quando o Stdev é estimado pelo método Pooled Stdev.
- Check Rule 1: 1 point > K Stdev from center line: Se um ponto de dados está a K desvios padrão da linha central, isso significa que ele está a K vezes o desvio padrão de distância da média. Isso é importante no controle estatístico de processos porque indica se um ponto de dados está dentro de limites aceitáveis ou se pode haver um problema no processo que precisa ser tratado. Normalmente, pontos de dados a mais de três desvios padrão da linha central são considerados outliers e podem exigir investigação adicional.
- Check Rule 2: K points in a row on same side of center line: se houver K pontos consecutivos do mesmo lado da linha central em um conjunto de dados, isso sugere que a média do processo pode ter se deslocado. Isso pode ocorrer por diversos fatores, como erro de medição, viés de amostragem ou um padrão subjacente real nos dados.
- Check Rule 3: K points in a row, all increasing or all decreasing: este teste sinaliza uma tendência ou deriva no processo quando K pontos consecutivos atendem a uma destas condições:
- Os pontos são todos crescentes (ou seja, cada ponto tem coordenada y maior que a do ponto anterior)
- Os pontos são todos decrescentes (ou seja, cada ponto tem coordenada y menor que a do ponto anterior)
- Check Rule 4: K points in a row, alternating up and down: se K pontos consecutivos se alternam para cima e para baixo em um padrão dente de serra, a variação é sistemática, e não aleatória. Isso pode ser causado por fatores como ajuste excessivo do processo ou alternância entre duas máquinas, operadores ou fontes de matéria-prima.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Segundo esse critério, se K de K+1 pontos de dados ficam do mesmo lado da linha central e a mais de dois desvios padrão dela, isso sugere que o processo pode estar fora de controle, e as causas especiais devem ser investigadas para identificar e corrigir o problema.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side): se K de K+1 pontos consecutivos ficam a mais de um desvio padrão da linha central, do mesmo lado, isso indica um possível pequeno deslocamento na média do processo.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side): se K pontos consecutivos estão a menos de 1 desvio padrão da linha central, a variação é menor do que os limites de controle preveem. Isso não é evidência de bom controle: frequentemente indica dados estratificados ou limites de controle largos demais.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side): se K pontos consecutivos estão a mais de 1 desvio padrão da linha central, isso indica um padrão de mistura, em que os pontos evitam a linha central e ficam próximos dos limites de controle, por exemplo quando dados de dois fluxos de processo diferentes são misturados.
Download as Excel: Exibe o resultado em formato Excel, que pode ser facilmente editado e recarregado para os cálculos por meio da opção load file.
Fórmulas da carta XBarra-S
Nesta seção, descrevemos como são calculados os limites de controle das cartas XBarra e S. Para começar, observe a descrição dos termos usados nos cálculos a seguir.
TermoDescrição
x_{ij}
jª observação do iº subgrupo
n_i
número de observações no subgrupo i
\sum x
soma de todas as observações individuais
\sum n
número total de observações
μ
média do processo
k
parâmetro do Teste 1 (o padrão é 3)
σ
desvio padrão do processo
S_i
desvio padrão do subgrupo i
m
número de subgrupos
\overline x_i
média do subgrupo i
µ_ν
média das variâncias dos subgrupos
c_4 ()
valor da constante de correção de vício c4 correspondente ao valor especificado entre parênteses
c_5 ()
valor da constante de correção de vício c5 correspondente ao valor especificado entre parênteses
Γ()
função gama
Fórmula da carta XBarra
- Pontos plotados: Cada ponto plotado, \overline x_i , representa a média das observações do subgrupo i .
\overline x_i = \frac{\sum\limits_{j=1}^{n_i} x_{ij}}{n_i}
- Linha central: A linha central representa a média do processo (µ).
\overline{\overline{X}} = \frac{∑x}{∑n}
- Limites de controle:
- Limite inferior de controle: O valor do limite inferior de controle de cada subgrupo, i , é calculado da seguinte forma:
LCL_i= µ- \frac{kσ}{√(n_i )}
- Limite superior de controle: O valor do limite superior de controle de cada subgrupo, i , é calculado da seguinte forma:
- Limite superior de controle: O valor do limite superior de controle de cada subgrupo, i , é calculado da seguinte forma:
UCL_i= µ+ \frac{kσ}{√(n_i )}
Fórmula da carta S
- Pontos plotados: Cada ponto plotado, s_i , representa o desvio padrão do subgrupo i .
- Linha central: A linha central representa o desvio padrão médio de um subgrupo. Se você não usar uma constante de correção de vício, o Zometric usa o desvio padrão do processo, σ:
\overline S = σ
...........................Se você usar uma constante de correção de vício (padrão), o Zometric calcula o valor da linha central de cada subgrupo, i, da seguinte forma:
\overline S_i = c_4 (n_i) σ
- Limites de controle:
- Limite inferior de controle:
Se a constante de correção de vício for usada:
LCL_i = [c_4 (n_i)×σ]-[kσ× c_5 (n_i)]
Se a constante de correção de vício não for usada:
LCL_i = σ-k[\frac{c_5 (n_i)}{c_4 (n_i)}]σ
Limite superior de controle:
Se a constante de correção de vício for usada
UCL_i = [c_4 (n_i)×σ]+[kσ× c_5 (n_i)]
Se a constante de correção de vício não for usada:
UCL_i = σ+k[\frac{c_5 (n_i)}{c_4 (n_i)}]σ
Fórmula para a estimação do sigma (desvio padrão dentro dos subgrupos)
Usando o método Sbar:
............................Se você não usar uma constante de correção de vício, \overline S é a média dos desvios padrão dos subgrupos:
\overline S = \frac{\sum S_i}{m}
............................Se você usar a constante de correção de vício c4(ni), \overline S é calculado da seguinte forma:
h_i = \frac {c_4 (n_i)^2}{1-c_4 (n_i)^2}
............................Quando o tamanho do subgrupo é constante, \overline S é:
\overline S = \frac {\sum S_i}{m×c_4(n_i)}
Usando o método do desvio padrão combinado:
O desvio padrão combinado (Sp) é dado pela seguinte fórmula:
S_p = \sqrt\frac{\sum\limits_{i}^{} \sum\limits_{j}^{} (x_{ij}-\overline x_i)^2 }{\sum\limits_{i}^{} (n_{i}-1)}
Quando o tamanho do subgrupo é constante, Sp também pode ser calculado da seguinte forma:
S_p = \sqrt µ_ν
Fórmulas das constantes de correção de vício
- c_4 () e c_5 () :
c_4 (N) = {\sqrt \frac {2}{N-1}}\frac{Γ\frac{N}{2}}{Γ\frac{N-1}{2}}
c_5 (N) = \sqrt {1 - c_4(N)^2}
Perguntas frequentes
O que é uma carta XBarra-S?
A carta XBarra-S é um par de cartas de controle para dados contínuos em subgrupos. A carta XBarra acompanha as médias dos subgrupos ao longo do tempo para detectar deslocamentos na média do processo, e a carta S plota os desvios padrão dos subgrupos para detectar mudanças na variabilidade do processo. É adequada para subgrupos maiores e oferece uma visão mais precisa da dispersão do que as cartas baseadas na amplitude.
Quando usar a carta XBarra-S em vez da carta XBarra-R?
Use a carta XBarra-S para subgrupos com 9 ou mais observações, pois a amplitude se torna um estimador menos eficiente do sigma do processo em subgrupos maiores, e o desvio padrão do subgrupo é melhor. Use a carta XBarra-R para subgrupos de 2 a 8 e a carta I-MR se não houver subgrupos.
Quantos dados são necessários para uma carta XBarra-S?
Colete pelo menos 60 observações no total para obter resultados confiáveis. Insira os dados em ordem temporal, colete-os em intervalos igualmente espaçados, use subgrupos racionais que representem a saída do processo e evite observações correlacionadas dentro dos subgrupos para que os limites de controle sejam precisos.
Como são calculados os limites de controle da carta S?
Com a constante de correção de vício, que é o padrão, a linha central da carta S para o subgrupo i é c4(ni) vezes sigma, e os limites de controle são c4(ni) vezes sigma mais ou menos k vezes sigma vezes c5(ni), em que k = 3 por padrão. O sigma pode ser estimado pelo método Sbar ou pelo desvio padrão combinado.