
Attributive Prüfmitteluntersuchung (Attribute Gauge Study)
Die attributive Prüfmitteluntersuchung bewertet eine Gut/Schlecht-Lehre nahe einer Spezifikationsgrenze. Teile, deren Referenzwerte mit einem variablen Messmittel gemessen wurden, werden jeweils vielfach geprüft, üblicherweise 20-mal, und ihre Annahmen gezählt. Eine Prüfmittel-Leistungskurve liefert den Bias – den mit einem t-Test geprüften Abstand des 50-%-Annahmepunkts von der Grenze – und die Wiederholbarkeit. Eingaben sind Teilenummer, Referenzwert, Annahmen, Versuche und die Grenze.
Zuletzt geprüft
Kernaussage
Eine attributive Prüfmitteluntersuchung (analytische AIAG-Methode) schätzt Bias und Wiederholbarkeit einer Gut/Schlecht-Lehre, indem Teile mit bekanntem Referenzwert vielfach geprüft und ihre Annahmeraten diesen Werten zugeordnet werden.
Auf dieser Seite
Was ist die Attribute Gauge Study?
Eine attributive Prüfmitteluntersuchung (Attribute Gauge Study, die im AIAG-MSA-Handbuch beschriebene analytische Methode) bewertet Bias und Wiederholbarkeit eines attributiven Messsystems (Gut/Schlecht-Lehre). Teile mit bekannten Referenzwerten im Bereich einer Spezifikationsgrenze werden jeweils vielfach geprüft, üblicherweise 20-mal, und die Anzahl der Annahmen je Teil wird erfasst. Sie beantwortet zwei Fragen: Ist der Schaltpunkt des Prüfmittels gegenüber der Spezifikationsgrenze verschoben (Bias)? Und wie breit ist der Bereich der Referenzwerte, in dem das Prüfmittel inkonsistente Annahme-/Rückweisungsentscheidungen liefert (Wiederholbarkeit)?
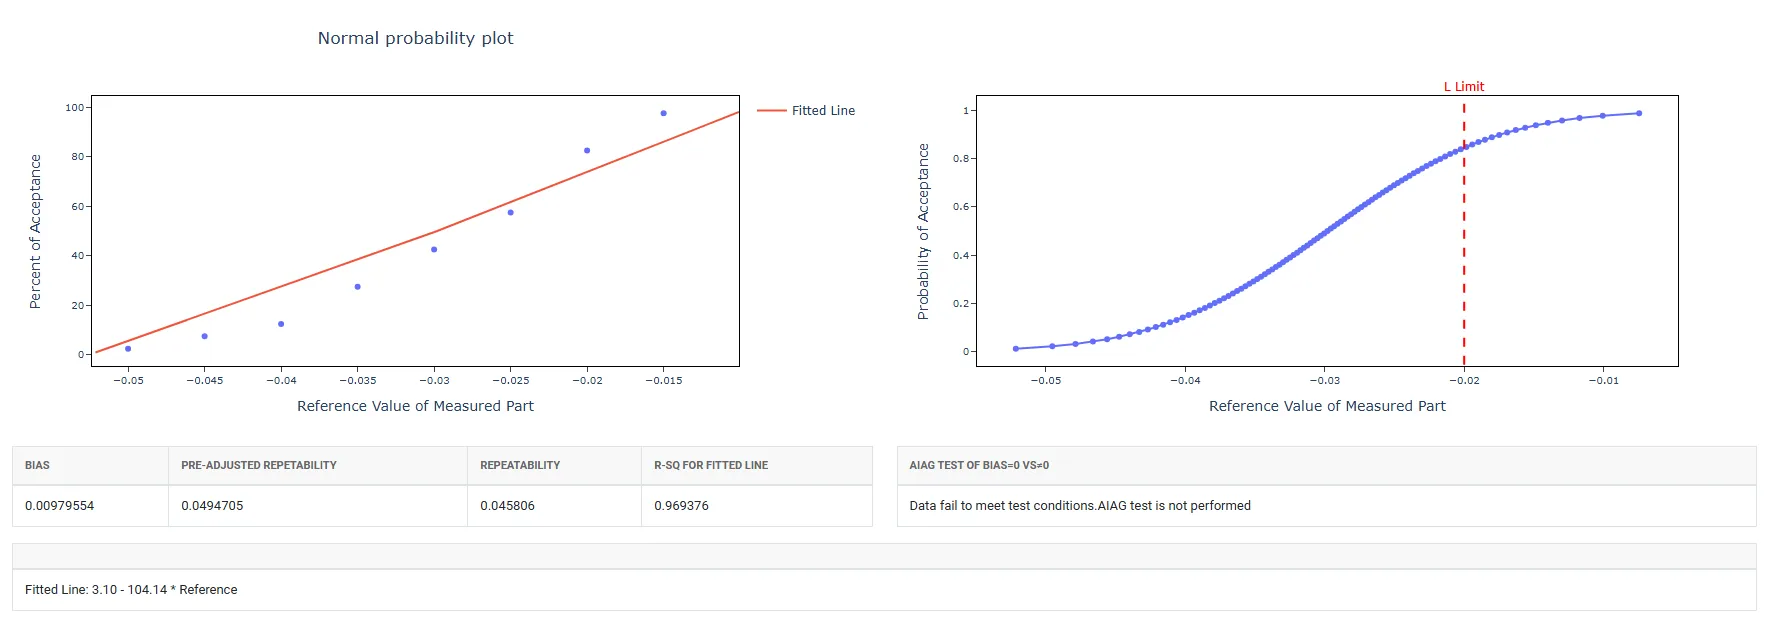
Die Untersuchung rechnet die Annahmewahrscheinlichkeit jedes Teils in einen normalen z-Wert um und passt eine Gerade dieser z-Werte gegen die Referenzwerte an (Prüfmittel-Leistungskurve). Der Bias ist die Differenz zwischen der Grenze und dem Referenzwert, bei dem die Annahmewahrscheinlichkeit 0.5 beträgt; die Wiederholbarkeit ist die Breite des Referenzwertbereichs zwischen 0.5 % und 99.5 % Annahme, geteilt durch 1.08. Ein t-Test prüft, ob sich der Bias signifikant von null unterscheidet.
Einfach erklärt: Eine Untersuchung, bei der Teile bekannter Größe vielfach mit einer Gut/Schlecht-Lehre geprüft werden, um festzustellen, wie weit der Schaltpunkt des Prüfmittels von der Spezifikationsgrenze entfernt ist (Bias) und wie stark seine Entscheidungen nahe dieser Grenze schwanken (Wiederholbarkeit).
Wann wird die Attribute Gauge Study eingesetzt?
- Verwenden Sie sie, wenn Ihr Prüfmittel Annahme-/Rückweisungsergebnisse (Gut/Schlecht) liefert, der Referenzwert jedes Untersuchungsteils aber mit einem variablen Messmittel gemessen werden kann.
- Verwenden Sie sie, wenn Sie einen Prüfprozess validieren oder qualifizieren , bevor er in der Serienfertigung eingesetzt wird.
- Verwenden Sie sie, wenn Bedenken bestehen, dass das Prüfmittel Teile nahe der Spezifikationsgrenze inkonsistent oder mit einer systematischen Verschiebung annimmt oder zurückweist.
- Verwenden Sie sie im Rahmen eines Audits des Qualitätsmanagementsystems oder einer behördlichen Einreichung, bei denen ein dokumentierter Nachweis der Fähigkeit des Prüfsystems gefordert ist.
Hinweise zur richtigen Anwendung der Attribute Gauge Study
- Wählen Sie Teile, deren Referenzwerte den Bereich um die Grenze abdecken, sodass das kleinste Teil nie angenommen, das größte immer angenommen und die Teile dazwischen nur teilweise angenommen werden.
- Verwenden Sie den AIAG-Versuchsplan mit 20 Versuchen je Teil, wobei 6 Teile zwischen 1- und 19-mal angenommen werden; der AIAG-t-Test für den Bias wird nur für diesen Versuchsplan ausgegeben.
- Messen Sie vor der Untersuchung den Referenzwert jedes Teils mit einem variablen Messmittel, dessen Messabweichung im Vergleich zur Toleranz klein ist.
- Prüfen Sie die Teile in zufälliger Reihenfolge, damit die Prüfentscheidung für ein Teil nicht von der Prüfreihenfolge beeinflusst wird.
- Ist der Bias signifikant oder die Wiederholbarkeit im Vergleich zur Toleranz groß, untersuchen und verbessern Sie das Prüfmittel, bevor Sie sich darauf verlassen.
Alternativen: Wann Sie die Attribute Gauge Study nicht verwenden sollten
- Ist das Messergebnis stetig und numerisch, verwenden Sie stattdessen die gekreuzte Gage R&R – sie liefert eine vollständigere und quantitative Beurteilung der Fähigkeit des Messsystems.
- Wenn Sie beurteilen möchten, wie konsistent Prüfer Einheiten subjektiv einstufen (zum Beispiel bei der Sichtprüfung), verwenden Sie stattdessen die Attribute Agreement Analysis mit Kappa-Statistiken.
- Wenn Sie die Größe der Messabweichung numerisch quantifizieren müssen (z. B. in Millimetern oder Gramm), verwenden Sie Gage R&R mit stetigen Daten
Beispiel für die Attribute Gauge Study
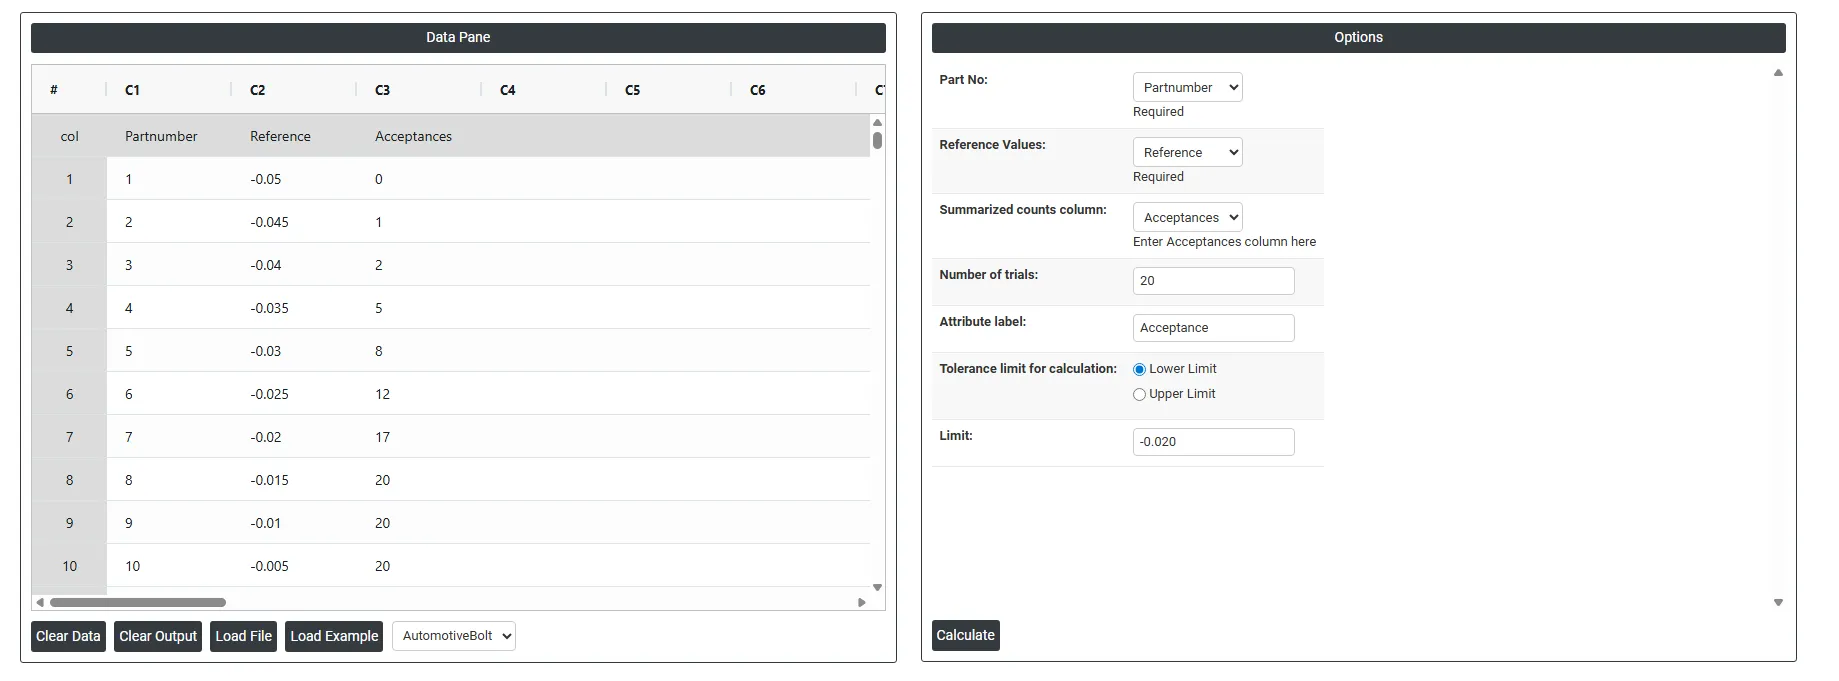
Ein Fertigungsingenieur bewertet ein automatisiertes attributives Messsystem, mit dem Schrauben angenommen oder zurückgewiesen werden. Er wählt 10 Teile mit bekannten Referenzwerten aus, prüft jedes Teil 20-mal mit einer Gut/Schlecht-Lehre und erfasst die Anzahl der Annahmen je Teil. Er führt eine attributive Prüfmitteluntersuchung durch, um Bias und Wiederholbarkeit des Systems zu analysieren und zu entscheiden, ob Verbesserungen am Messsystem nötig sind. Die festgelegten Toleranzgrenzen des Systems liegen bei einer unteren Toleranz von -0.020 und einer oberen Toleranz von 0.020. Die Schritte:
- Die erforderlichen Daten wurden erhoben.
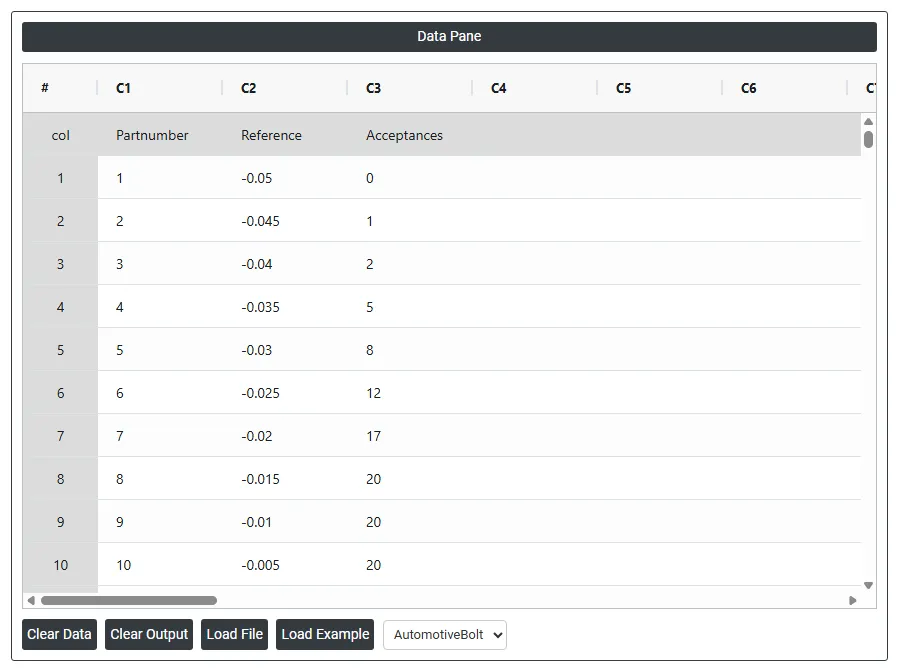
- Analysieren Sie die Daten nun in Zometric Statistical Software unter https://statsai.zometric.com/.
- Die Attribute Gauge Study finden Sie unter Statistical module> Measurement System Analysis>Attribute Gauge Study.
- Geben Sie im Werkzeug die Daten zusammen mit den weiteren Eingaben wie folgt ein:
5. Nach Ausführung des oben genannten Werkzeugs erhalten Sie folgende Ausgabe:
Anleitung: Attribute Gauge Study durchführen
So gehen Sie vor:
- Melden Sie sich bei Zometric Statistical Software an unter https://statsai.zometric.com/
- Wählen Sie auf der Startseite Statistical Tool> Measurement System Analysis >Attribute Gauge Study
- Geben Sie die Daten anschließend manuell ein, oder kopieren Sie die Daten vollständig (Strg+C) aus einer Excel-Tabelle und fügen Sie sie hier ein (Strg+V).
- Füllen Sie die erforderlichen Optionen aus.
- Klicken Sie abschließend unten auf der Seite auf calculate, um die gewünschten Ergebnisse zu erhalten.
Das Dashboard der Attribute Gauge Study ist in zwei Bereiche unterteilt.
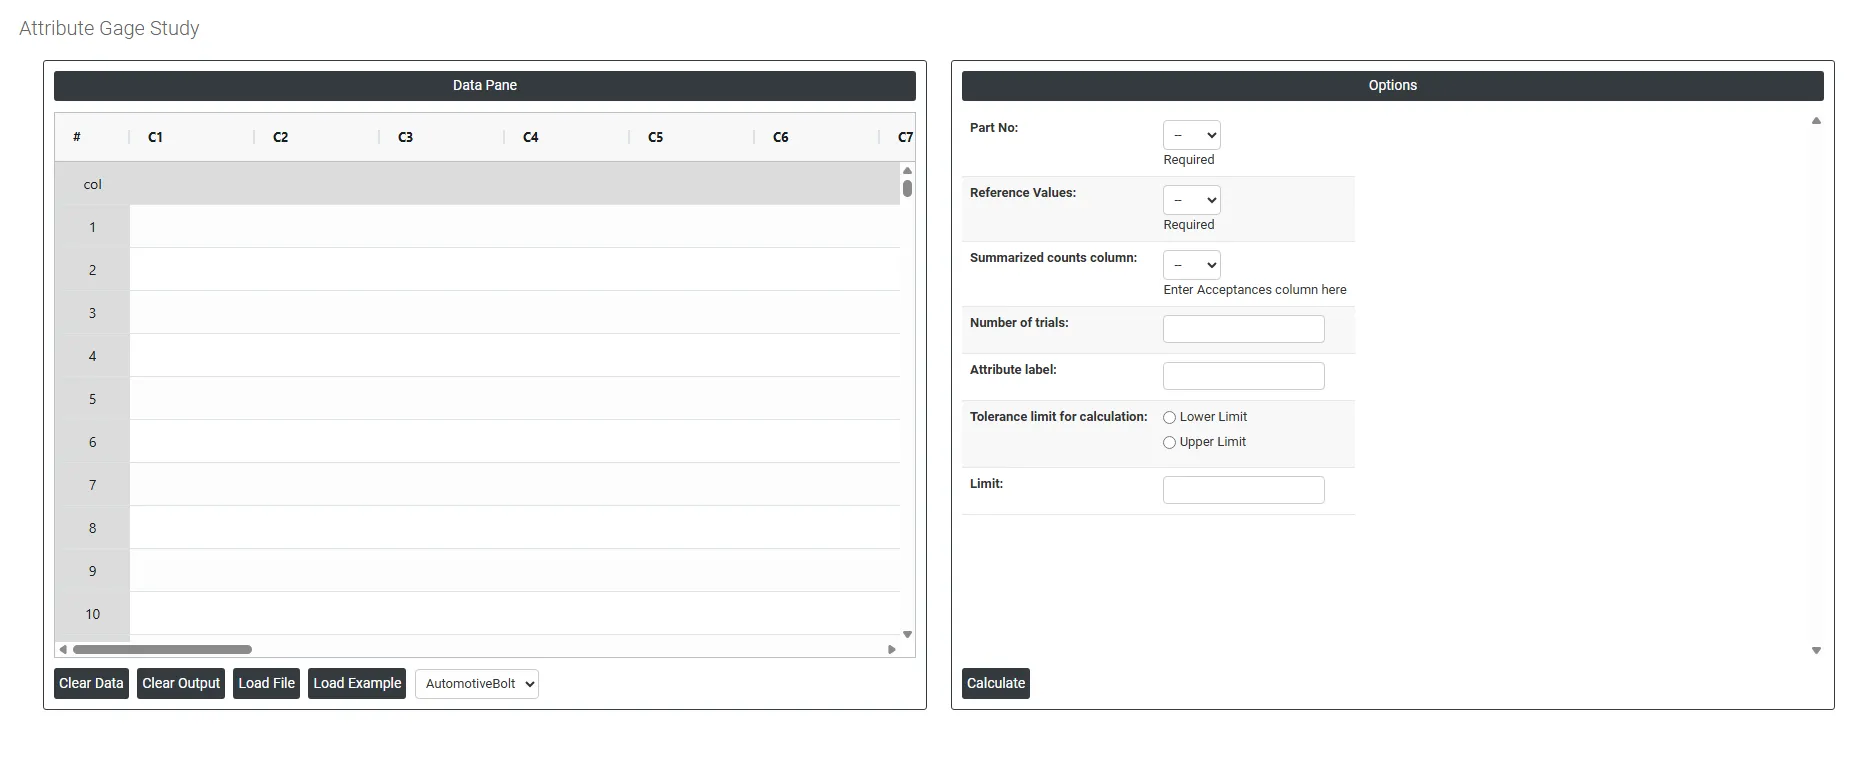
Im linken Bereich befindet sich der Datenbereich (Data Pane). Im Data Pane bildet jede Zeile eine Teilgruppe. Die Daten können manuell eingegeben oder vollständig aus einer Excel-Tabelle kopiert (Strg+C) und hier eingefügt (Strg+V) werden.
Load example: Es werden Beispieldaten geladen.
Load File: Damit werden Excel-Daten direkt geladen.
Im rechten Bereich stehen folgende Optionen zur Verfügung:
- Part No: Wählen Sie die Spalte mit der eindeutigen Kennung jedes Teils bzw. jeder Probe der Untersuchung – etwa Teilenummer, Seriennummer oder Probencode. Dies ist ein Pflichtfeld. Damit wird jedes Messergebnis dem jeweiligen Teil zugeordnet, sodass die Analyse verfolgen kann, wie konsistent jedes Teil über mehrere Versuche eingestuft wird.
- Reference Values: Wählen Sie die Spalte mit dem bekannten Referenzwert jedes Teils, also seiner wahren Größe, die vor der Untersuchung mit einem variablen Messmittel gemessen wurde. Dies ist ein Pflichtfeld. Die Analyse setzt die Annahmewahrscheinlichkeit jedes Teils in Beziehung zu seinem Referenzwert, um Bias und Wiederholbarkeit des Prüfmittels zu schätzen.
- Summarized Counts Column (Acceptances): Wählen Sie die Spalte mit der Anzahl, wie oft jedes Teil über alle Versuche angenommen wurde. Statt jede einzelne Versuchsentscheidung als eigene Zeile einzugeben, erfasst dieses zusammengefasste Format die Gesamtzahl der Annahmen je Teil – bei 20 Versuchen bedeutet etwa ein Wert von 20, dass das Teil in jedem Versuch angenommen wurde, ein Wert von 5 dagegen, dass es 5-mal von 20 angenommen wurde.
- Number of Trials: Geben Sie an, wie oft jedes Teil geprüft wurde. Dieser Wert dient zusammen mit der Anzahl der Annahmen zur Berechnung der Annahmewahrscheinlichkeit jedes Teils. Die analytische AIAG-Methode verwendet 20 Versuche je Teil.
- Attribute Label: Geben Sie eine aussagekräftige Bezeichnung für das geprüfte attributive Ergebnis ein – zum Beispiel "Accept", "Pass", "Conforming" oder "Good". Diese Bezeichnung erscheint in der Ausgabe und in den Diagrammen und macht die Ergebnisse leichter lesbar und interpretierbar. Eine aussagekräftige Bezeichnung statt einer Standardzahl sorgt dafür, dass der Bericht für jeden Prüfenden klar und selbsterklärend ist.
- Tolerance Limit for Calculation: Legt fest, gegen welche Spezifikationsgrenze, untere oder obere, die Prüfentscheidung bewertet wird. Diese Einstellung beeinflusst unmittelbar, wie Grenzteile nahe dem Spezifikationsrand in der Analyse behandelt werden. Zwei Optionen stehen zur Verfügung:
- Lower Limit : Nur die untere Spezifikationsgrenze wird zur Einstufung der Teile verwendet. Wählen Sie dies, wenn es darum geht, dass Messwerte einen zulässigen Mindestwert nicht unterschreiten – zum Beispiel Mindestfestigkeit, Mindestschichtdicke oder Mindestfüllgewicht.
- Upper Limit : Nur die obere Spezifikationsgrenze wird zur Einstufung der Teile verwendet. Wählen Sie dies, wenn es darum geht, dass Messwerte einen zulässigen Höchstwert nicht überschreiten – zum Beispiel maximale Verunreinigung, maximales Maß oder maximales Gewicht.
- Limit: Geben Sie den Zahlenwert der oben gewählten Spezifikationsgrenze ein – je nach Auswahl die untere oder obere Grenze. Dieser Wert legt den genauen Trennpunkt fest, anhand dessen bestimmt wird, ob jedes Teil im Referenzstandard als annehmbar oder nicht annehmbar einzustufen ist. Eine genaue Grenze ist entscheidend, da die gesamte Genauigkeitsbeurteilung der attributiven Prüfmitteluntersuchung auf dem Vergleich der Prüferentscheidungen mit dieser Grenze beruht.
Häufig gestellte Fragen
Was ist eine attributive Prüfmitteluntersuchung?
Eine attributive Prüfmitteluntersuchung, die im AIAG-MSA-Handbuch beschriebene analytische Methode, bewertet Bias und Wiederholbarkeit eines attributiven Messsystems (Gut/Schlecht-Lehre). Teile mit bekannten Referenzwerten im Bereich einer Spezifikationsgrenze werden jeweils vielfach geprüft und die Annahmen erfasst, um festzustellen, ob der Schaltpunkt des Prüfmittels gegenüber der Grenze verschoben ist und wie inkonsistent seine Entscheidungen nahe der Grenze sind.
Wie werden Bias und Wiederholbarkeit in einer attributiven Prüfmitteluntersuchung berechnet?
Die Annahmewahrscheinlichkeit jedes Teils wird in einen normalen z-Wert umgerechnet, und an diese z-Werte wird eine Gerade gegen die Referenzwerte angepasst; das ergibt die Prüfmittel-Leistungskurve. Der Bias ist die Differenz zwischen der Grenze und dem Referenzwert, bei dem die Annahmewahrscheinlichkeit 0.5 beträgt. Die Wiederholbarkeit ist die Breite des Referenzwertbereichs zwischen 0.5 % und 99.5 % Annahme, geteilt durch 1.08.
Wie viele Teile und Versuche benötigt eine attributive Prüfmitteluntersuchung?
Der AIAG-Versuchsplan verwendet 20 Versuche je Teil, wobei 6 Teile zwischen 1- und 19-mal angenommen werden; der AIAG-t-Test für den Bias wird nur für diesen Versuchsplan ausgegeben. Wählen Sie Teile, die die Grenze überspannen, sodass das kleinste nie und das größte immer angenommen wird, messen Sie jeden Referenzwert vorab mit einem variablen Messmittel und prüfen Sie die Teile in zufälliger Reihenfolge.
Wann sollte man stattdessen eine Attribute Agreement Analysis oder Gage R&R verwenden?
Wenn Sie beurteilen möchten, wie konsistent Prüfer Einheiten subjektiv einstufen, zum Beispiel bei der Sichtprüfung, verwenden Sie die Attribute Agreement Analysis mit Kappa-Statistiken. Ist das Messergebnis stetig und numerisch, verwenden Sie die gekreuzte Gage R&R, die eine vollständigere, quantitative Beurteilung liefert und die Messabweichung in Einheiten wie Millimetern oder Gramm ausdrückt.