
Capability Sixpack Between/Within (zwischen/innerhalb der Teilgruppen)
Das Capability Sixpack (Between/Within) ist ein umfassender, einseitiger Fähigkeitsbericht, der sechs zentrale statistische Diagramme und Kennzahlen in einer gemeinsamen Ansicht zusammenführt und die Prozessfähigkeit grafisch und numerisch beurteilt. Es ist speziell für Prozesse gedacht, bei denen Messungen in selten erfassten Teilgruppen erfolgen und die Streuung aus zwei verschiedenen Quellen getrennt bewertet werden muss.
Zuletzt geprüft
Kernaussage
Das Capability Sixpack (Between/Within) ist ein einseitiger Fähigkeitsbericht, der sechs statistische Diagramme und Kennzahlen in einer Ansicht zusammenführt und die Prozessfähigkeit grafisch und numerisch beurteilt.
Auf dieser Seite
- Was ist das Capability Sixpack Between/Within?
- Wann wird das Capability Sixpack Between/Within eingesetzt?
- Hinweise zur richtigen Anwendung des Capability Sixpack Between/Within
- Alternativen: Wann Sie das Capability Sixpack Between/Within nicht verwenden sollten
- Beispiel für das Capability Sixpack Between/Within
- Anleitung: Capability Sixpack Between/Within erstellen
Was ist das Capability Sixpack Between/Within?
Das Capability Sixpack (Between/Within) ist ein umfassender, einseitiger Fähigkeitsbericht, der sechs zentrale statistische Diagramme und Kennzahlen in einer gemeinsamen Ansicht zusammenführt und die Prozessfähigkeit grafisch und numerisch beurteilt. Es ist speziell für Prozesse gedacht, bei denen Messungen in selten erfassten Teilgruppen erfolgen und die Streuung aus zwei verschiedenen Quellen getrennt bewertet werden muss.
Die Streuung „Between“ (zwischen den Teilgruppen) beschreibt, wie stark die Mittelwerte der Teilgruppen von einem Zeitraum zum nächsten driften, während die Streuung „Within“ (innerhalb der Teilgruppen) beschreibt, wie stark die Messwerte innerhalb jeder einzelnen Teilgruppe streuen. Indem beide getrennt ausgewiesen werden, zeigt diese Analyse, ob das größte Fähigkeitsproblem aus Unterschieden zwischen Chargen oder aus der Streuung innerhalb jeder Charge stammt. Diese Unterscheidung ist entscheidend, um die Grundursache richtig zu erkennen und zu beheben.
Der Bericht umfasst typischerweise sechs Bestandteile: eine I-MR- oder Xbar-Karte zur Prüfung der Prozessstabilität, eine R- oder S-Karte für die Streuung innerhalb der Teilgruppen, ein Fähigkeitshistogramm, ein Normalverteilungs-Wahrscheinlichkeitsnetz sowie Fähigkeitsindizes für die Streuung innerhalb der Teilgruppen und für Between/Within (gesamt).
Einfache Definition: Ein einseitiger Fähigkeitsbericht, der die Stabilitätskarten des Prozesses und die Fähigkeitskennzahlen gemeinsam zeigt und die Streuung in zwei Quellen (innerhalb der Teilgruppen und zwischen den Teilgruppen) aufteilt, damit Sie genau erkennen, woher Leistungsprobleme kommen.
Wann wird das Capability Sixpack Between/Within eingesetzt?
- Verwenden Sie es, wenn die Daten stetig sind und in Teilgruppen erfasst werden , die in einzelnen, seltenen Abständen gebildet werden, etwa einmal je Schicht, je Charge oder je Tag.
- Verwenden Sie es, wenn Sie die Streuung innerhalb der Teilgruppen und die Streuung zwischen den Teilgruppen trennen und vergleichen müssen , zum Beispiel um zu verstehen, ob die Prozessstreuung oder die Prozessdrift das größere Problem ist.
- Verwenden Sie es, wenn eine umfassende, präsentationsfertige Zusammenfassung der Prozessfähigkeit benötigt wird, die Nachweise zur Prozessstabilität und Fähigkeitsergebnisse in einem einzigen Bericht vereint.
- Verwenden Sie es, wenn sowohl kurzfristige (Within) als auch langfristige (Between/Within) Fähigkeitsindizes gefordert sind, da viele Qualitätsnormen und Kundenanforderungen an das Berichtswesen beide verlangen.
Hinweise zur richtigen Anwendung des Capability Sixpack Between/Within
- Stellen Sie sicher, dass der Prozess stabil und statistisch beherrscht ist, bevor Sie Fähigkeitsindizes interpretieren. Prüfen Sie zuerst die Regelkarten im Sixpack und beseitigen Sie alle Signale für einen Zustand außer Kontrolle.
- Erheben Sie mindestens 25 Teilgruppen , um zuverlässige Eingriffsgrenzen und stabile Fähigkeitsschätzungen für beide Streuungsquellen zu erhalten.
- Prüfen Sie mit dem Wahrscheinlichkeitsnetz im Sixpack, ob die Daten annähernd normalverteilt sind. Ist die Normalverteilungsannahme verletzt, wenden Sie eine Transformation an oder verwenden Sie stattdessen die Fähigkeitsanalyse für nicht normalverteilte Daten.
- Interpretieren Sie Cp und Cpk innerhalb der Teilgruppen als kurzfristige potenzielle Fähigkeit, also das, was der Prozess erreichen könnte, wenn die Drift von Teilgruppe zu Teilgruppe beseitigt wäre.
- Interpretieren Sie Pp und Ppk (Between/Within) als langfristige Gesamtleistungsfähigkeit, also das, was der Prozess unter Einbeziehung aller Streuungsquellen tatsächlich in der Praxis liefert.
- Ein großer Abstand zwischen den Within- und den Between/Within-Fähigkeitsindizes weist auf eine erhebliche Streuung von Charge zu Charge oder über die Zeit hin, die untersucht und verringert werden sollte.
Alternativen: Wann Sie das Capability Sixpack Between/Within nicht verwenden sollten
Situation
Stattdessen verwenden
Die Daten bestehen aus Einzelmesswerten ohne Teilgruppen
I-MR-Prozessfähigkeit
Nur eine Streuungsquelle muss ausgewiesen werden
Prozessfähigkeit bei Normalverteilung (nur Within oder nur Overall)
Die Daten sind nicht normalverteilt und es ist keine Transformation verfügbar
Fähigkeitsanalyse für nicht normalverteilte Daten oder nichtparametrische Fähigkeitsanalyse
Die Daten sind attributiv (gut/schlecht oder Anzahlen)
Binomiale oder Poisson-Fähigkeitsanalyse
Teilgruppen werden sehr häufig erfasst, und es ist keine Drift zwischen den Teilgruppen zu erwarten
Standard-Fähigkeitsanalyse mit Xbar-R oder Xbar-S
Beispiel für das Capability Sixpack Between/Within
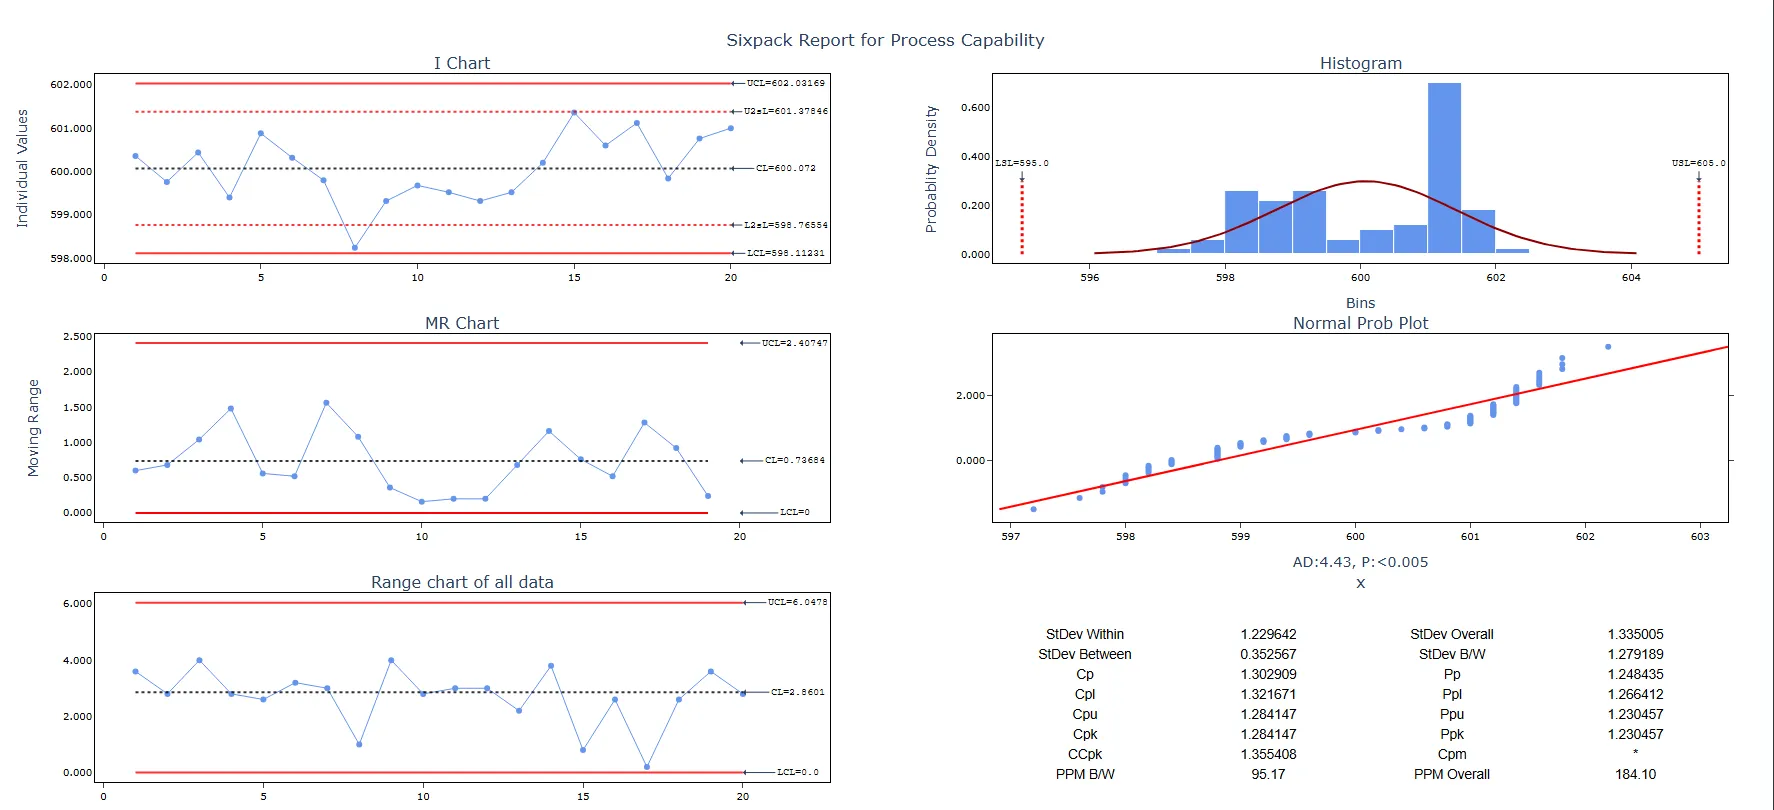
Der Qualitätsingenieur eines Automobilzulieferwerks bewertet die Prozessfähigkeit der Maschine, mit der Nockenwellen gefertigt werden. Er erhebt an einer der Maschinen alle 30 Minuten Daten in Teilgruppen vom Umfang 5. Die Spezifikationsgrenzen für die Nockenwellenlänge sind eine untere Spezifikationsgrenze (LSL) von 595 mm, ein Zielwert von 600 mm und eine obere Spezifikationsgrenze (USL) von 605 mm. Um die für eine Fähigkeitsanalyse bei Normalverteilung notwendigen Annahmen zu prüfen und festzustellen, wie gut die Nockenwellenlängen die Anforderungen erfüllen, führt der Ingenieur eine Normal-Capability-Sixpack-Analyse durch. Die Schritte:
- Die erforderlichen Daten wurden erhoben.
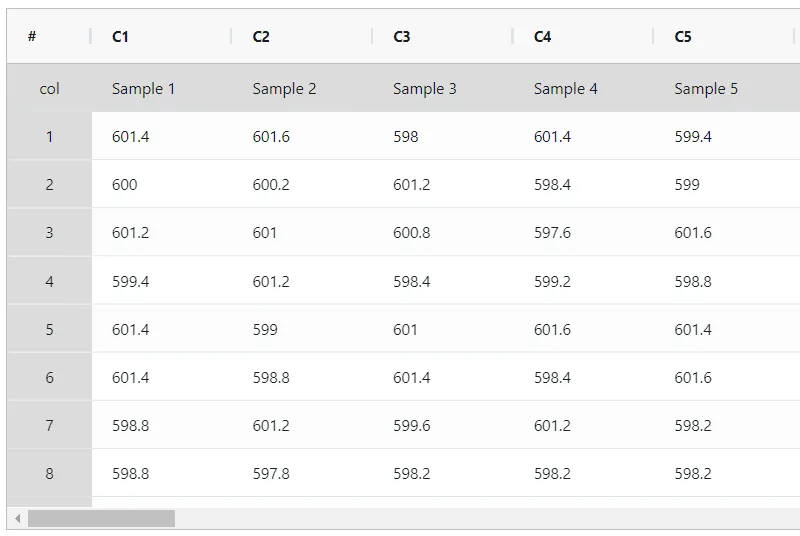
- Analysieren Sie die Daten nun in Zometric Statistical Software unter https://statsai.zometric.com/.
- Das Capability Sixpack Between/Within finden Sie unter Statistical module> Process Capability>Capability Six Pack Between/Within.
- Geben Sie im Werkzeug die Daten zusammen mit den weiteren Eingaben wie folgt ein:
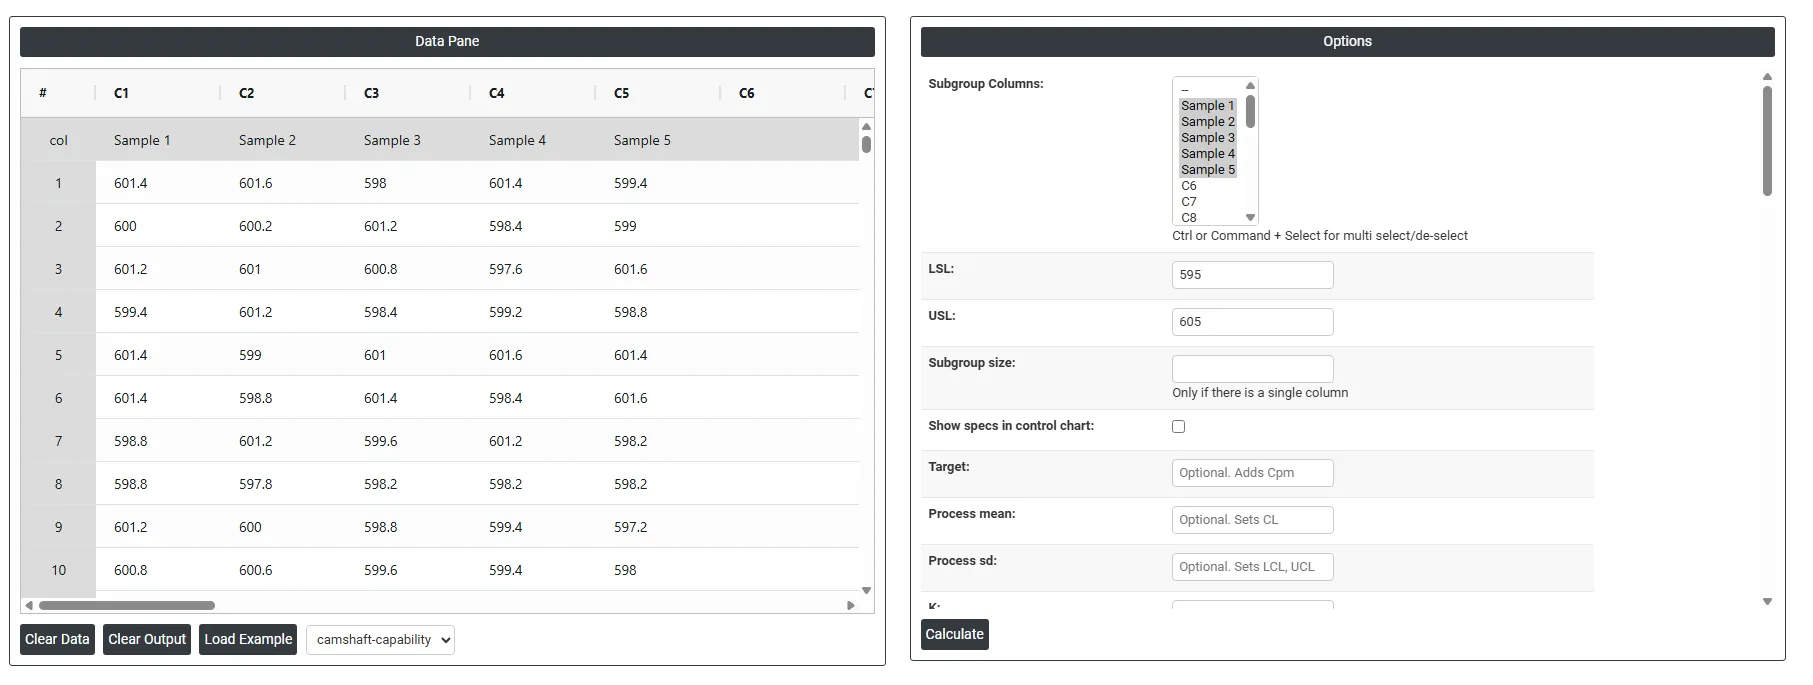
- Nach Ausführung des oben genannten Werkzeugs erhalten Sie folgende Ausgabe:

Anleitung: Capability Sixpack Between/Within erstellen
So gehen Sie vor:
- Melden Sie sich bei Zometric Statistical Software an unter https://statsai.zometric.com/
- Wählen Sie auf der Startseite Statistical Tool> Process Capability >Capability Six Pack Between/Within.
- Geben Sie die Daten anschließend manuell ein, oder kopieren Sie die Daten vollständig (Strg+C) aus einer Excel-Tabelle und fügen Sie sie hier ein (Strg+V).
- Füllen Sie anschließend die gewünschten Angaben aus, etwa lsl, usl, target, K usw.
- Klicken Sie abschließend unten auf der Seite auf calculate, um die gewünschten Ergebnisse zu erhalten.
Das Dashboard des Capability Sixpack Between/Within ist in zwei Bereiche unterteilt.
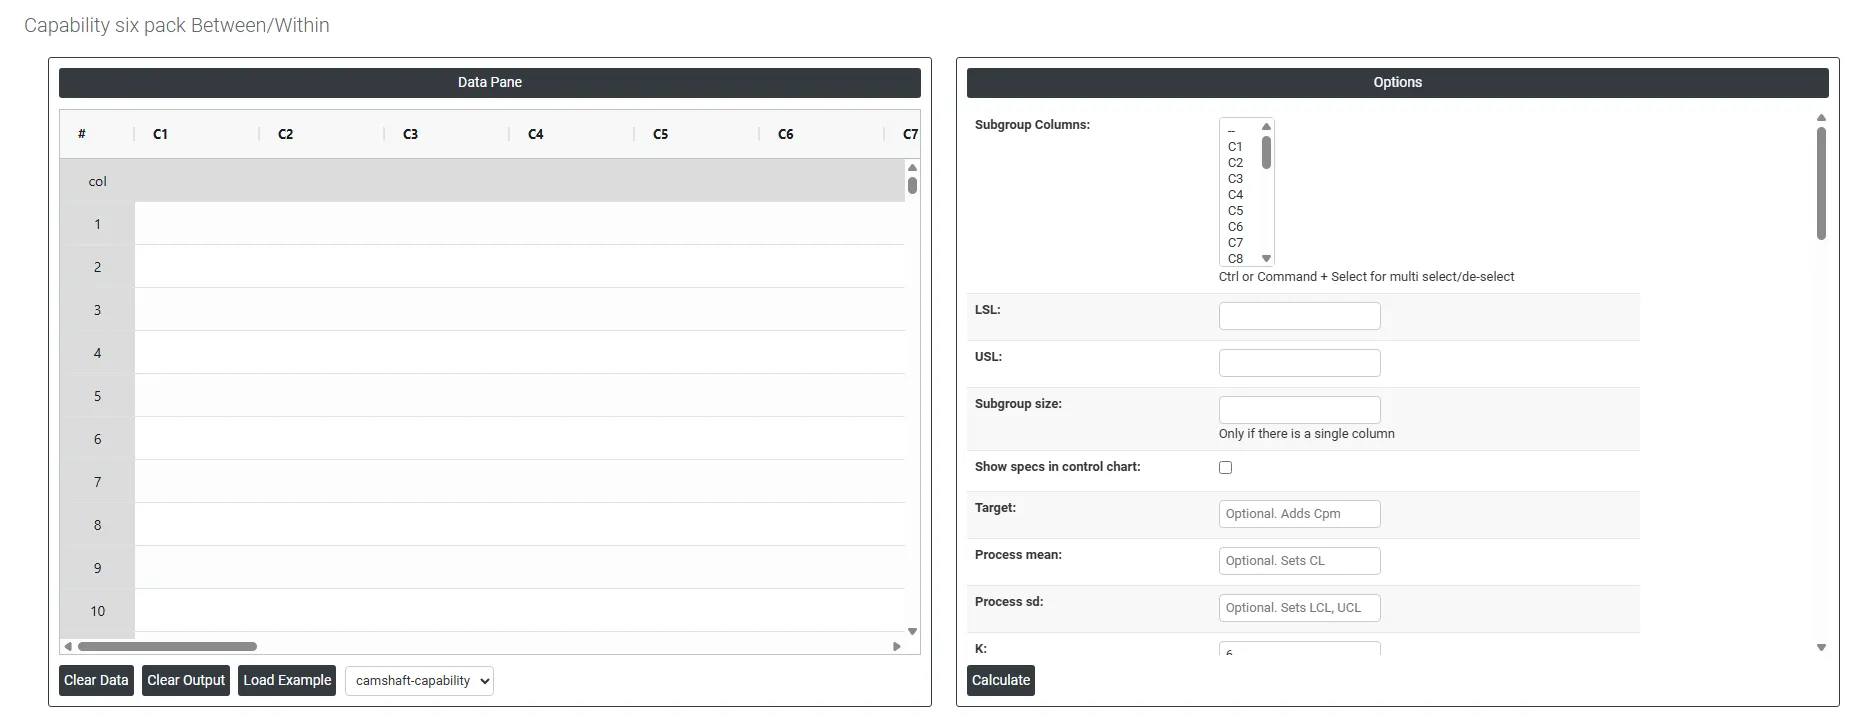
Im linken Bereich befindet sich der Datenbereich (Data Pane). Im Data Pane bildet jede Zeile eine Teilgruppe. Die Daten können manuell eingegeben oder vollständig aus einer Excel-Tabelle kopiert (Strg+C) und hier eingefügt (Strg+V) werden.
Load example: Es werden Beispieldaten geladen.
Load File: Damit werden Excel-Daten direkt geladen.
Im rechten Bereich stehen zahlreiche Optionen zur Verfügung:
- Subgroup Columns Wählen Sie die Spalte(n) mit Ihren stetigen Messdaten aus. Mit Strg- bzw. Befehlstaste + Klick wählen Sie mehrere Spalten aus. Jede Spalte steht in der Regel für eine Messposition innerhalb einer Teilgruppe, oder alle Spalten zusammen bilden den vollständigen Datensatz für die Analyse.
- Lsl: LSL steht bei der Prozessfähigkeit für die untere Spezifikationsgrenze (Lower Specification Limit). Sie ist die untere Grenze bzw. der untere Schwellenwert für einen bestimmten Prozessparameter oder ein bestimmtes Merkmal. In der Prozessfähigkeitsanalyse wird mit der LSL bestimmt, ob ein Prozess Ergebnisse innerhalb des geforderten Bereichs bzw. der Spezifikationen erzeugen kann.
- Usl: USL steht bei der Prozessfähigkeit für die obere Spezifikationsgrenze (Upper Specification Limit). Sie ist die obere Grenze bzw. der obere Schwellenwert für einen bestimmten Prozessparameter oder ein bestimmtes Merkmal. In der Prozessfähigkeitsanalyse wird mit der USL beurteilt, ob ein Prozess Ergebnisse innerhalb des geforderten Bereichs bzw. der Spezifikationen erzeugen kann.
- Subgroup Size Nur erforderlich, wenn alle Daten in einer einzigen Spalte stehen. Geben Sie die feste Anzahl aufeinanderfolgender Beobachtungen an, die eine Teilgruppe bilden. Wenn Sie zum Beispiel 5 eingeben, bilden die Zeilen 1–5 die Teilgruppe 1, die Zeilen 6–10 die Teilgruppe 2 und so weiter.
- Show specs in control chart: Fügt die Spezifikationsgrenzen in die Regelkarte ein, um zu veranschaulichen, wie die Prozessmesswerte zu den Qualitätsanforderungen passen. So lässt sich beurteilen, ob der Prozess innerhalb der zulässigen Bereiche bleibt.
- Target: Bei der Prozessfähigkeit bezeichnet der Zielwert den gewünschten bzw. idealen Wert eines bestimmten Prozessparameters oder Merkmals. Er ist der Wert, den der Prozess erreichen bzw. um den er zentriert sein soll. Der Zielwert beruht häufig auf Konstruktionsvorgaben oder Kundenanforderungen.
- Process mean: Der Mittelwert einer Reihe von Messungen oder Beobachtungen aus einem Prozess. Er stellt die zentrale Lage der Prozessdaten im zeitlichen Verlauf dar und ist ein wichtiger Indikator für die Prozessleistung. Wird er nicht angegeben, berechnet Zometric Statistical Software die Mittellinie aus den bereitgestellten Daten.
- Process sd: Ein Maß für die Streuung der Prozessdaten um den Mittelwert. Sie zeigt, wie stark einzelne Datenpunkte des Prozesses vom Prozessmittelwert abweichen. Wird sie nicht angegeben, berechnet Zometric Statistical Software sie aus den bereitgestellten Daten.
- K: Der Toleranzfaktor für die Fähigkeitskennwerte: Die Prozessstreubreite wird als K × Sigma angesetzt. Der Standardwert ist 6, die übliche 6-Sigma-Konvention.
- Sd estimation method:
- Average Moving Range: Die mittlere gleitende Spannweite ist der Mittelwert der Spannweiten von zwei oder mehr aufeinanderfolgenden Punkten und wird typischerweise bei einer Teilgruppengröße von 1 verwendet.
- Median Moving Range: Die gleitende Median-Spannweite ist der mittlere Wert (Median) der Spannweiten von zwei oder mehr aufeinanderfolgenden Punkten. Sie wird empfohlen, wenn die Daten extreme Spannweiten enthalten, die die gleitende Spannweite verzerren könnten.
- Sd estimation method Xbar:
- Pooled: Die gepoolte Standardabweichung ist der gewichtete Mittelwert der Varianzen der Teilgruppen, wobei größere Teilgruppen stärker in die Gesamtschätzung eingehen. Diese Methode liefert eine genauere Schätzung der Standardabweichung, wenn der Prozess stabil ist.
- Rbar: Rbar ist der Mittelwert der Spannweiten innerhalb der Teilgruppen. Die Rbar-Methode ist eine weit verbreitete Schätzung der Standardabweichung und besonders wirksam bei Teilgruppengrößen von 2 bis 8.
- Sbar:Berechnet die mittlere Standardabweichung (Sbar) der Teilgruppen, um die Prozessstreuung zu überwachen. Sbar ist entscheidend für die Festlegung der Eingriffsgrenzen der S-Karte und zeigt Änderungen der Datenstreuung im zeitlichen Verlauf an. Diese Methode gewährleistet eine konsistente und genaue Beurteilung der Prozessstreuung in der Qualitätslenkung.
- Use Unbiasing Constants for pooled sd: Wendet bei der Schätzung der Gesamtstandardabweichung Korrekturkonstanten (Unbiasing Constants) an.
- Length Moving Range Legt fest, wie viele aufeinanderfolgende Beobachtungen zur Berechnung jedes Werts der gleitenden Spannweite verwendet werden. Der Standardwert ist 2, das heißt, jede gleitende Spannweite ist die absolute Differenz zweier aufeinanderfolgender Messwerte. Ein höherer Wert ergibt eine glattere Schätzung, verringert aber die Empfindlichkeit gegenüber kurzfristiger Streuung.
- Report Information Fields Die folgenden Felder füllen den Kopfbereich des Sixpack-Berichts und sorgen für vollständige Rückverfolgbarkeit und Dokumentation der Untersuchung. Keines davon ist für die Durchführung der Analyse erforderlich, doch ausgefüllt ergeben sie einen professionellen, auditfähigen Bericht.
- Company Name : Name der Organisation, die die Untersuchung durchführt
- Report Title : aussagekräftiger Titel, der den Zweck der Fähigkeitsuntersuchung angibt
- Customer Name : Kunde oder Endanwender, für den das Teil oder der Prozess qualifiziert wird
- Part Number : eindeutige Kennung des gemessenen Teils oder Produkts
- Part Name : Bezeichnung des Teils oder Produkts
- Variable : das gemessene Qualitätsmerkmal (z. B. Durchmesser, Dicke, Härte)
- Unit of Measure : verwendete Maßeinheit (z. B. mm, kg, Sekunden, psi)
- Machine : Maschine oder Anlage, mit der die gemessenen Teile gefertigt wurden
- Operation : der bewertete Prozessschritt bzw. Arbeitsgang
- Study Date : Datum der Fähigkeitsuntersuchung
- Shift : Fertigungsschicht, in der die Daten erhoben wurden
- Operator : Person, die den Prozess während der Datenerhebung bedient hat
- Inspector : Person, die die Messungen oder Prüfungen durchgeführt hat
- Gauge : Messgerät bzw. Prüfmittel, mit dem die Daten erhoben wurden
- Reported By : Person, die den Bericht erstellt
- Prepared By : Person, die die Analyse eingerichtet und durchgeführt hat
- Verified By : Person, die die Ergebnisse geprüft und verifiziert hat
- Approved By : befugte Person, die den Bericht formell freigibt
- Remarks : zusätzliche Hinweise, Beobachtungen oder Kontextinformationen zur Untersuchung
- Check Rule 1: 1 point > K Stdev from center line: Test 1 ist unverzichtbar, um Teilgruppen zu erkennen, die deutlich von den übrigen abweichen, und ist daher ein allgemein anerkanntes Werkzeug zur Erkennung von Zuständen außer Kontrolle. Um die Empfindlichkeit zu erhöhen und kleinere Prozessverschiebungen zu erkennen, kann Test 2 zusammen mit Test 1 verwendet werden; das steigert die Wirksamkeit der Regelkarten.
- Check Rule 2: K points in a row on same side of center line: Test 2 erkennt Änderungen der Prozesslage oder der Streuung. Bei der Überwachung kleiner Prozessverschiebungen kann Test 2 zusammen mit Test 1 verwendet werden, um die Empfindlichkeit der Regelkarten zu erhöhen.
- Check Rule 3: K points in a row, all increasing or all decreasing: Test 3 dient dazu, Trends in einem Prozess zu erkennen. Dieser Test sucht gezielt nach einer längeren Folge aufeinanderfolgender Datenpunkte, deren Werte stetig steigen oder fallen, was auf einen möglichen zugrunde liegenden Trend im Prozessverhalten hinweist.
- Check Rule 4: K points in a row, alternating up and down: Test 4 dient dazu, systematische Schwankungen in einem Prozess zu erkennen. Idealerweise sollte das Streuungsmuster eines Prozesses zufällig sein. Schlägt ein Punkt bei Test 4 an, kann das darauf hindeuten, dass die Streuung nicht zufällig ist, sondern einem vorhersagbaren Muster folgt.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Test 5 erkennt kleine Verschiebungen im Prozess.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):Test 6 erkennt kleine Verschiebungen im Prozess.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):Test 7 erkennt Streuungsmuster, die fälschlich als Beleg für eine gute Prozessbeherrschung gedeutet werden können. Dieser Test erkennt zu weite Eingriffsgrenzen, die häufig auf geschichtete Daten zurückgehen. Geschichtete Daten entstehen, wenn innerhalb jeder Teilgruppe eine systematische Streuungsquelle vorliegt, sodass die Eingriffsgrenzen weiter erscheinen, als sie sein sollten.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):Test 8 erkennt ein Mischungsmuster. Bei einem Mischungsmuster meiden die Punkte die Mittellinie und liegen stattdessen nahe den Eingriffsgrenzen.
Häufig gestellte Fragen
Was umfasst ein Capability Sixpack Between/Within?
Es ist ein einseitiger Fähigkeitsbericht aus sechs Bestandteilen: einer I-MR- oder Xbar-Karte für die Stabilität, einer R- oder S-Karte für die Streuung innerhalb der Teilgruppen, einem Fähigkeitshistogramm, einem Normalverteilungs-Wahrscheinlichkeitsnetz sowie Fähigkeitsindizes innerhalb der Teilgruppen und für Between/Within (gesamt). Er beurteilt die Prozessfähigkeit grafisch und numerisch in einer Ansicht.
Was ist der Unterschied zwischen der Streuung innerhalb und zwischen den Teilgruppen in einem Sixpack?
Die Streuung zwischen den Teilgruppen (Between) beschreibt, wie stark die Teilgruppenmittelwerte von einem Zeitraum zum nächsten driften, die Streuung innerhalb der Teilgruppen (Within), wie stark die Messwerte innerhalb jeder Teilgruppe streuen. Ihre Trennung zeigt, ob das Hauptproblem der Fähigkeit aus Unterschieden zwischen Chargen oder aus der Streuung innerhalb jeder Charge stammt; das ist der Schlüssel zur Ermittlung der Grundursache.
Wie interpretiert man Cpk und Ppk in einem Between/Within-Sixpack?
Cp und Cpk innerhalb der Teilgruppen zeigen die kurzfristige potenzielle Fähigkeit, also das, was der Prozess ohne Drift von Teilgruppe zu Teilgruppe erreichen könnte. Pp und Ppk (Between/Within) zeigen die langfristige Leistung unter Einbeziehung aller Streuungsquellen. Ein großer Abstand zwischen beiden weist auf eine erhebliche Streuung von Charge zu Charge oder über die Zeit hin, die untersucht werden sollte.
Wie viele Teilgruppen braucht man für ein Capability Sixpack?
Erheben Sie mindestens 25 Teilgruppen, um zuverlässige Eingriffsgrenzen und stabile Fähigkeitsschätzungen für beide Streuungsquellen zu erhalten. Prüfen Sie zuerst die Regelkarten und beseitigen Sie alle Signale für einen Zustand außer Kontrolle; bestätigen Sie dann mit dem Wahrscheinlichkeitsnetz eine annähernde Normalverteilung. Ist die Normalverteilungsannahme verletzt, wenden Sie eine Transformation an oder verwenden Sie stattdessen die Fähigkeitsanalyse für nicht normalverteilte Daten.