
Control Plan (Produktionslenkungsplan)
Control Plan macht aus einem Arbeitsblatt mit einer Zeile je Merkmal einen Produktionslenkungsplan im Layout nach AIAG / IATF 16949, mit Kopfdaten, Phase und gekennzeichneten besonderen Merkmalen. Jede Zeile wird auf typische Audit-Lücken geprüft, etwa fehlende Reaktionspläne oder nicht validierte Prüfmittel, und es werden Prüfmittelstudie, Regelkarte und Fähigkeitsstudie samt Zielwert empfohlen. Einsatz in der Control-Phase, beim Prototyp oder Vorserie.
Zuletzt geprüft
Kernaussage
Ein Control Plan listet jedes Merkmal mit Spezifikation, Messung, Stichprobenumfang, Häufigkeit, Lenkungsmethode und Reaktionsplan; dieses Werkzeug stellt ihn im Format nach AIAG / IATF 16949 dar und prüft ihn auf Lücken.
Auf dieser Seite
Zweck
Control Plan macht aus einem Arbeitsblatt mit einer Zeile je Produkt- oder Prozessmerkmal einen Produktionslenkungsplan im bekannten Layout nach AIAG / IATF 16949, prüft jede Zeile auf die Lücken, die Auditoren üblicherweise finden, und verknüpft jedes Merkmal mit der Studie in Zometric Statistical Software, die es absichert: der zuerst durchzuführenden Messsystemanalyse, der Regelkarte zur Überwachung sowie der Fähigkeitsstudie und dem Zielwert. Setzen Sie ihn am Ende eines Verbesserungsprojekts (in der Control-Phase) ein, für ein neues Teil beim Prototyp oder in der Vorserie oder um einen bestehenden Plan zu überprüfen.
Wichtige Funktionen
- Liest die Spalten des Arbeitsblatts anhand ihrer Namen, sodass ein aus Excel eingefügter bestehender Control Plan in der Regel unverändert funktioniert (siehe Spaltenliste unten).
- Kopfbereich mit Projektname, Control-Plan-Nummer, Phase (Prototype, Pre-launch, Safe launch oder Production), Teilenummer und Änderungsstand, Teilebezeichnung, Werk, Ansprechpartner, Kernteam, Daten und Freigabe.
- Merkmalstabelle in der Standard-Spaltenreihenfolge, mit gekennzeichneten besonderen Merkmalen (CC, SC, KPC, ◆ und ähnliche).
- Prüfung jeder Zeile: fehlende Lenkungsmethode, fehlender Reaktionsplan, fehlende Messtechnik, fehlender Stichprobenumfang oder fehlende Häufigkeit oder Spezifikation; besondere Merkmale ohne SPC oder Fehlhandlungssicherheit (Poka-Yoke) oder ohne numerische Grenzen; Messsysteme ohne Nachweis der Validierung.
- Prüfungen in Zometric Statistical Software für den Plan: für jedes Merkmal die zuerst durchzuführende Prüfmittelstudie, die passende Regelkarte und Fähigkeitsstudie, mit Links zu diesen Werkzeugen und dem Fähigkeitszielwert.
- PDF-Export über Download.
Statistische Methoden
Control Plan berechnet selbst keine Statistik; er wendet Regeln auf jede Zeile an und verweist auf die Werkzeuge, die rechnen. Der Datentyp jeder Zeile wird aus einer Spalte Data type übernommen, falls vorhanden; andernfalls bedeuten numerische Grenzen (LSL oder USL) oder eine Spezifikation wie „2.0 ± 0.1 mm“ oder „40 °C max“ gemessene (stetige) Daten, Gut/Schlecht-Formulierungen oder eine p- bzw. np-Karte in der Lenkungsmethode fehlerhafte Einheiten und eine u- bzw. c-Karte oder Fehlerzählungen Fehler.
Als Regelkarte wird die in der Control Method genannte verwendet (X-bar R, X-bar S, I-MR, P, NP, U oder C chart). Nennt die Methode nur „SPC“ oder „control chart“, richtet sich die Karte nach Daten und Stichprobenumfang: I-MR für Einzelmessungen, X-bar R für Teilgruppen von 2 bis 8, X-bar S für größere Teilgruppen, eine P-Karte für fehlerhafte Einheiten und eine U-Karte für Fehler. Eine Methode, die Poka-Yoke, Error-Proofing, Verriegelung (Interlock) oder 100% automatische Prüfung nennt, gilt als Fehlhandlungssicherheit.
Ist die Spalte MSA done nicht Yes, verlangt der Plan für gemessene Merkmale eine Gage R&R Study (Crossed) bzw. für attributive Prüfungen und Sichtprüfungen eine Attribute Agreement Analysis, bevor man sich auf das Prüfmittel verlässt. Die Fähigkeit richtet sich nach dem Datentyp: Process Capability (Normal) für gemessene Daten mit Grenzen, Binomial Capability für fehlerhafte Einheiten und Poisson Capability für Fehler. Der Fähigkeitszielwert für ein gemessenes besonderes Merkmal ist Ppk ≥ 1.67 vor dem Serienanlauf und Cpk ≥ 1.33 in der Serienproduktion; für andere gemessene Merkmale ist er Cpk ≥ 1.33.
Eingabefelder und Optionen
Feld | Beschreibung |
Worksheet | Eine Zeile je Merkmal. Erforderlich: eine Spalte Product Characteristic oder Process Characteristic. Ebenfalls am Namen erkannt werden: Part/Process No., Process / Operation, Machine, Device, Jig, Tools, Char. No., Special Char. Class, Specification / Tolerance, LSL, Target, USL, Unit, Data type, Evaluation / Measurement Technique, MSA done, Sample Size, Frequency, Control Method, Reaction Plan und Responsibility (gängige Varianten wie Process No, Class, Gauge oder Owner funktionieren ebenfalls). |
Project Name | Wird oben im Plan angezeigt. |
Control Plan Number | Ihre Dokumentnummer für den Plan. |
Phase | Prototype, Pre-launch, Safe launch oder Production (Standard). |
Part Number / Latest Change Level | Teilenummer und Zeichnungsstand, für die der Plan gilt. |
Part Name / Description | Bezeichnung des Teils oder Produkts. |
Organization / Plant | Werk, Linie oder Lieferant. |
Key Contact / Phone | Ansprechpartner für den Plan. |
Core Team | Die Funktionen oder Personen, die ihn erstellt haben. |
Date (Original) / Date (Revised) | Datum der Erstausgabe und der letzten Revision. |
Approved By | Name der freigebenden Person. |
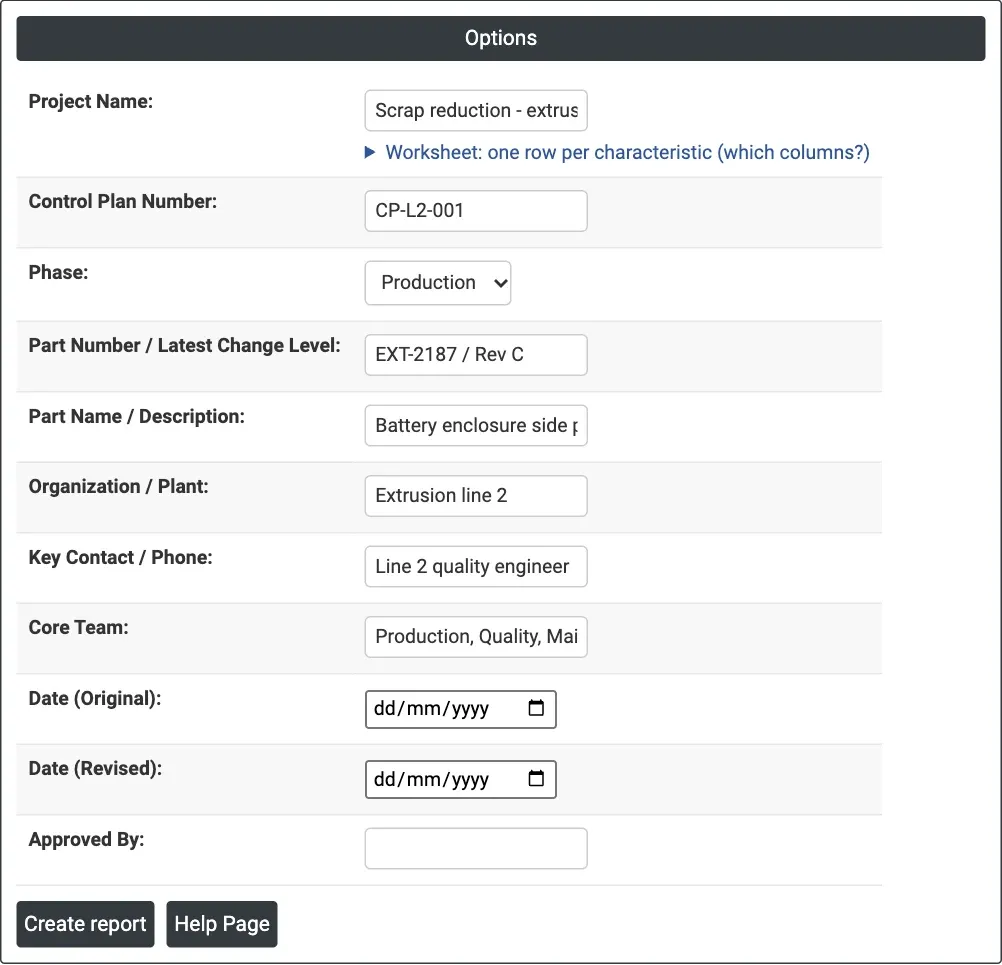
Abbildung 1 – Das Extrusionsbeispiel: Kopffelder für den Control Plan der Extrusionslinie 2; die Merkmale stammen aus dem Arbeitsblatt.
Beschreibung der Ausgabe
- Control Plan header – Projekt, Plannummer, Phase, Teil, Werk, Ansprechpartner, Team, Daten und Freigabe.
- Characteristics – eine Zeile je Merkmal in der Standard-Spaltenreihenfolge: Prozessnummer, Arbeitsgang, Maschine, Merkmalsnummer, Produkt- oder Prozessmerkmal, Klasse des besonderen Merkmals, Spezifikation, Messtechnik, Stichprobenumfang, Häufigkeit, Lenkungsmethode, Reaktionsplan und Verantwortlichkeit.
- Zometric Statistical Software checks for this plan – für jedes Merkmal (◆ kennzeichnet ein besonderes Merkmal): die zuerst durchzuführende Prüfmittelstudie, die Regelkarte zur Überwachung, die Fähigkeitsstudie und der Fähigkeitszielwert, jeweils mit Link zum zugehörigen Werkzeug in Zometric Statistical Software.
- Review – eine Zeile je gefundener Lücke mit der Angabe, was zu ergänzen oder welche Studie durchzuführen ist.
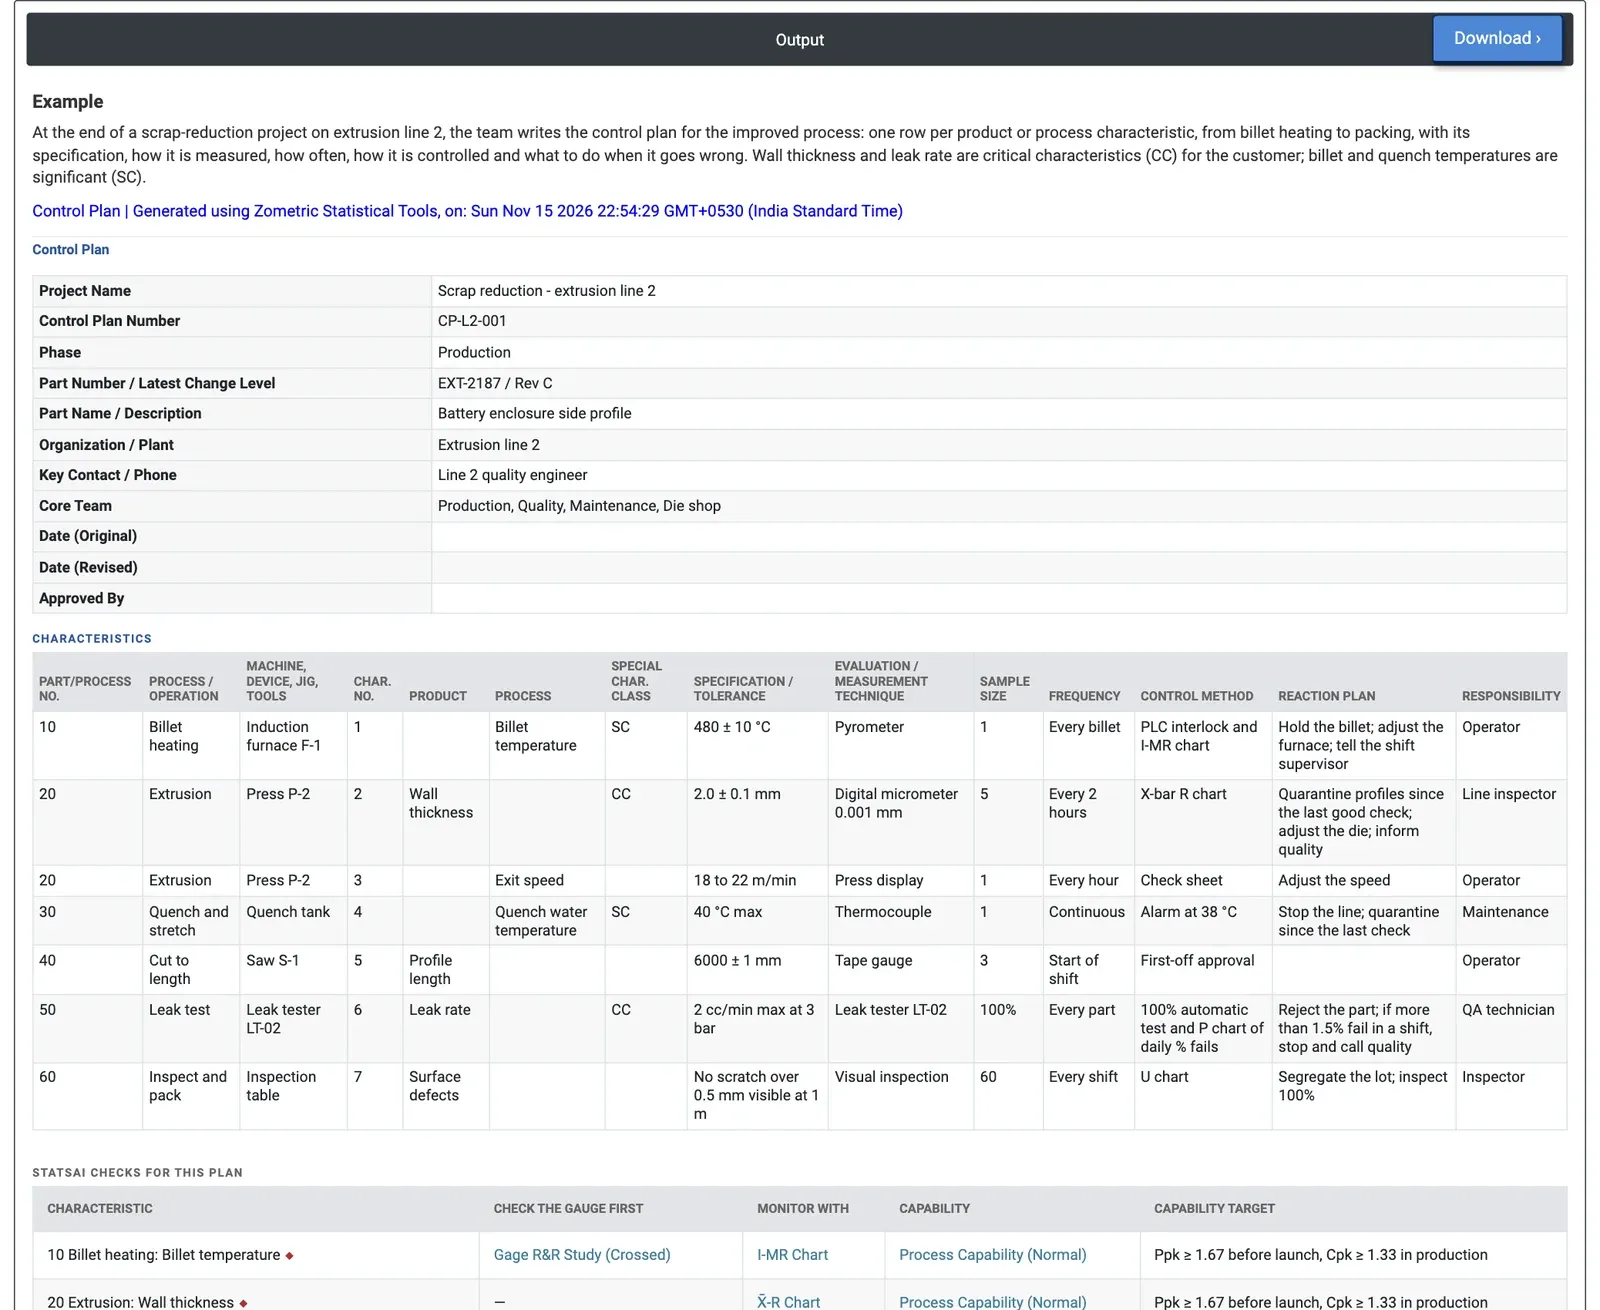
Abbildung 2 – Control-Plan-Ausgabe für das Extrusionsbeispiel: Kopfbereich, Merkmalstabelle und Beginn der Prüfungen in Zometric Statistical Software.
Beispiel
Am Ende eines Projekts zur Ausschussreduzierung an der Extrusionslinie 2 erstellt das Team den Control Plan für den verbesserten Prozess: sieben Merkmale vom Erwärmen der Pressbolzen bis zum Verpacken. Wanddicke und Leckrate sind für den Kunden kritische Merkmale (CC); Bolzentemperatur und Temperatur des Abschreckwassers sind bedeutende Merkmale (SC).
Die Prüfungen in Zometric Statistical Software geben jeder Zeile ihren nächsten Schritt vor. Die Bolzentemperatur (SC, I-MR-Karte, MSA nicht durchgeführt) erfordert zuerst eine Gage R&R Study (Crossed) am Pyrometer, dann die Fähigkeit gegen Ppk ≥ 1.67 vor dem Serienanlauf und Cpk ≥ 1.33 in der Serienproduktion. Die Wanddicke (CC, Xbar-R-Karte, MSA durchgeführt) geht direkt zur Regelkarte und Fähigkeit. Oberflächenfehler, per Sichtprüfung mit einer U-Karte geprüft, erfordern eine Attribute Agreement Analysis und Poisson Capability.
Die Prüfung findet sechs Lücken: Die Messsysteme für Bolzentemperatur, Profillänge und Leckrate sind nicht validiert (Gage R&R), und die Sichtprüfung der Oberflächenfehler ist nicht validiert (Attributive Übereinstimmung); die Temperatur des Abschreckwassers ist ein besonderes Merkmal, das nur durch einen Alarm gelenkt wird, ohne SPC oder Fehlhandlungssicherheit; und für die Profillänge gibt es keinen Reaktionsplan. Werden diese Zeilen vor der Freigabe des Plans korrigiert, sind die üblichen Audit-Feststellungen ausgeräumt.
Häufig gestellte Fragen
Wofür wird ein Control Plan verwendet?
Ein Control Plan dokumentiert für jedes Produkt- oder Prozessmerkmal, wie es gemessen und gelenkt wird: Spezifikation, Messtechnik, Stichprobenumfang, Häufigkeit, Lenkungsmethode, Reaktionsplan und Verantwortlichkeit. Setzen Sie ihn am Ende eines Verbesserungsprojekts (in der Control-Phase) ein, für ein neues Teil beim Prototyp oder in der Vorserie oder um einen bestehenden Plan zu überprüfen.
Auf welche Lücken prüft die Control-Plan-Prüfung?
Jede Zeile wird auf eine fehlende Lenkungsmethode, einen fehlenden Reaktionsplan, eine fehlende Messtechnik, einen fehlenden Stichprobenumfang, eine fehlende Häufigkeit oder Spezifikation geprüft. Besondere Merkmale ohne SPC oder Fehlhandlungssicherheit oder ohne numerische Grenzen werden markiert, ebenso Messsysteme ohne Nachweis der Validierung. Das sind die Lücken, die Auditoren üblicherweise finden.
Wie wird die Regelkarte für jedes Merkmal gewählt?
Es wird die in der Lenkungsmethode genannte Karte verwendet (X-bar R, X-bar S, I-MR, P, NP, U oder C). Nennt die Methode nur SPC oder control chart, richtet sich die Karte nach Daten und Stichprobenumfang: I-MR für Einzelmessungen, X-bar R für Teilgruppen von 2 bis 8, X-bar S für größere Teilgruppen, eine P-Karte für fehlerhafte Einheiten und eine U-Karte für Fehler.
Welcher Fähigkeitszielwert gilt für besondere Merkmale?
In Zometric Statistical Software ist der Fähigkeitszielwert für ein gemessenes besonderes Merkmal Ppk ≥ 1.67 vor dem Serienanlauf und Cpk ≥ 1.33 in der Serienproduktion; für andere gemessene Merkmale ist er Cpk ≥ 1.33. Die Fähigkeitsstudie richtet sich nach dem Datentyp: Process Capability (Normal) für gemessene Daten mit Grenzen, Binomial Capability für fehlerhafte Einheiten und Poisson Capability für Fehler.