
Gage R&R Studie (erweitert)
Die erweiterte Gage R&R ergänzt die Standardstudie mit Part und Operator um bis zu 8 gekreuzte Zufallsfaktoren wie Prüfmittel oder Labor, mit einer Zeile je Messung. Sie passt eine ANOVA an, entfernt nicht signifikante Wechselwirkungen und gibt Varianzkomponenten, %Contribution, %StudyVar, mit Spezifikationsgrenzen %Tolerance sowie die Anzahl unterscheidbarer Kategorien aus, dazu Streuungskomponenten, Wechselwirkungsdiagramm sowie Xbar/R-Karten nach Bediener.
Zuletzt geprüft
Kernaussage
Die erweiterte Gage R&R Studie misst, wie viel Ergebnisstreuung vom Messsystem stammt, wenn neben Teil und Bediener weitere Faktoren wie Prüfmittel, Vorrichtung, Labor oder Schicht beitragen können.
Auf dieser Seite
Zweck
Die erweiterte Gage R&R Studie (Gage R&R Study (Expanded)) misst, wie viel der Streuung Ihrer Ergebnisse vom Messsystem stammt, wenn neben Teilen und Bedienern weitere Einflüsse eine Rolle spielen können: ein zweites Prüfmittel, eine Vorrichtung, ein Labor oder eine Schicht. Verwenden Sie sie statt einer gekreuzten Gage R&R, wenn Sie einen dritten (oder weiteren) Faktor haben und wissen möchten, ob das Messsystem die Teile unterscheiden kann.
Wichtige Funktionen
- Part und Operator plus bis zu 8 weitere gekreuzte Zufallsfaktoren (z. B. Prüfmittel, Vorrichtung, Labor).
- Dateneingabe mit einer Zeile je Messung.
- ANOVA mit automatischem Entfernen nicht signifikanter Wechselwirkungen.
- Varianzkomponenten, %Contribution, Studienstreuung, %StudyVar und, mit Spezifikationsgrenzen, %Tolerance.
- Anzahl unterscheidbarer Kategorien (NDC).
- Prozessstreuung aus den Teilen der Studie oder aus einer historischen Standardabweichung; Wahrscheinlichkeiten von Fehlklassifikationen gegenüber den Spezifikationsgrenzen.
- Diagramm der Streuungskomponenten, Messwerte nach Teil und nach Bediener, Wechselwirkungsdiagramm Teil × Bediener sowie R- und Xbar-Karten nach Bediener.
Statistische Methoden
Alle Faktoren werden als zufällig und gekreuzt behandelt. Das Werkzeug passt ein allgemeines lineares Modell mit allen Faktoren und ihren Wechselwirkungen unter Verwendung angepasster Quadratsummen an, entfernt dann Wechselwirkungsterme mit einem p-Wert über 0.05, beginnend mit den Wechselwirkungen höchster Ordnung, und passt das Modell neu an. Die Varianzkomponenten ergeben sich aus den erwarteten mittleren Quadraten des endgültigen Modells; eine negative Schätzung wird auf 0 gesetzt. Zeilen mit fehlendem Messwert oder Faktorwert werden entfernt.
Part ist der Term für die Streuung von Teil zu Teil. Die Wiederholbarkeit ist die Fehlervarianz; die Reproduzierbarkeit ist die Summe der Komponenten aller anderen Faktoren und verbleibenden Wechselwirkungen; Total Gage R&R = Wiederholbarkeit + Reproduzierbarkeit, und Gesamtstreuung = Gage R&R + Teil-zu-Teil. %Contribution ist jede Varianz als Anteil an der Gesamtvarianz. Studienstreuung = k × Standardabweichung (k = 6 standardmäßig); %StudyVar = Studienstreuung / gesamte Studienstreuung; %Tolerance = Studienstreuung / (USL − LSL) oder, bei nur einer Grenze, die halbe Studienstreuung bezogen auf den Abstand vom Mittelwert zu dieser Grenze. NDC = floor(√2 × σ(part) / σ(Gage R&R)).
Ist eine historische Standardabweichung größer als die Gage-R&R-Standardabweichung, wird sie als Gesamtstreuung verwendet, und die Streuung von Teil zu Teil ist der verbleibende Rest; dann wird zusätzlich %Process angezeigt. Eine gängige Faustregel (AIAG): %StudyVar unter 10% ist akzeptabel, 10 bis 30% kann je nach Anwendung akzeptabel sein, über 30% nicht; NDC sollte mindestens 5 betragen.
Eingabefelder und Optionen
Feld | Beschreibung |
Part | Spalte zur Kennzeichnung des Teils (bzw. der Probe). Erforderlich. |
Operator | Spalte zur Kennzeichnung des Bedieners (bzw. Analytikers). Erforderlich. |
Additional factor (optional) | Dritter gekreuzter Zufallsfaktor, z. B. Gage/Fixture/Lab. Leer lassen für eine Standardstudie mit 2 Faktoren Part × Operator. |
More additional factors (optional) | Weitere gekreuzte Zufallsfaktoren; insgesamt bis zu 8 zusätzliche Faktoren. |
Measurement | Numerische Spalte mit den Ergebnissen. Erforderlich. |
Study variation multiplier (k) | Anzahl der Standardabweichungen, die die Studienstreuung umfasst; Standard 6. |
Estimate process variation | Use the parts in this study (Standard) oder Use a historical standard deviation. |
Historical standard deviation | Wird bei der historischen Option angezeigt und ist dann erforderlich. |
Lower spec limit (optional) / Upper spec limit (optional) | Fügt %Tolerance zur Tabelle hinzu. |
Display probabilities of misclassification | Aktiviert, wenn mindestens eine Spezifikationsgrenze angegeben ist. |
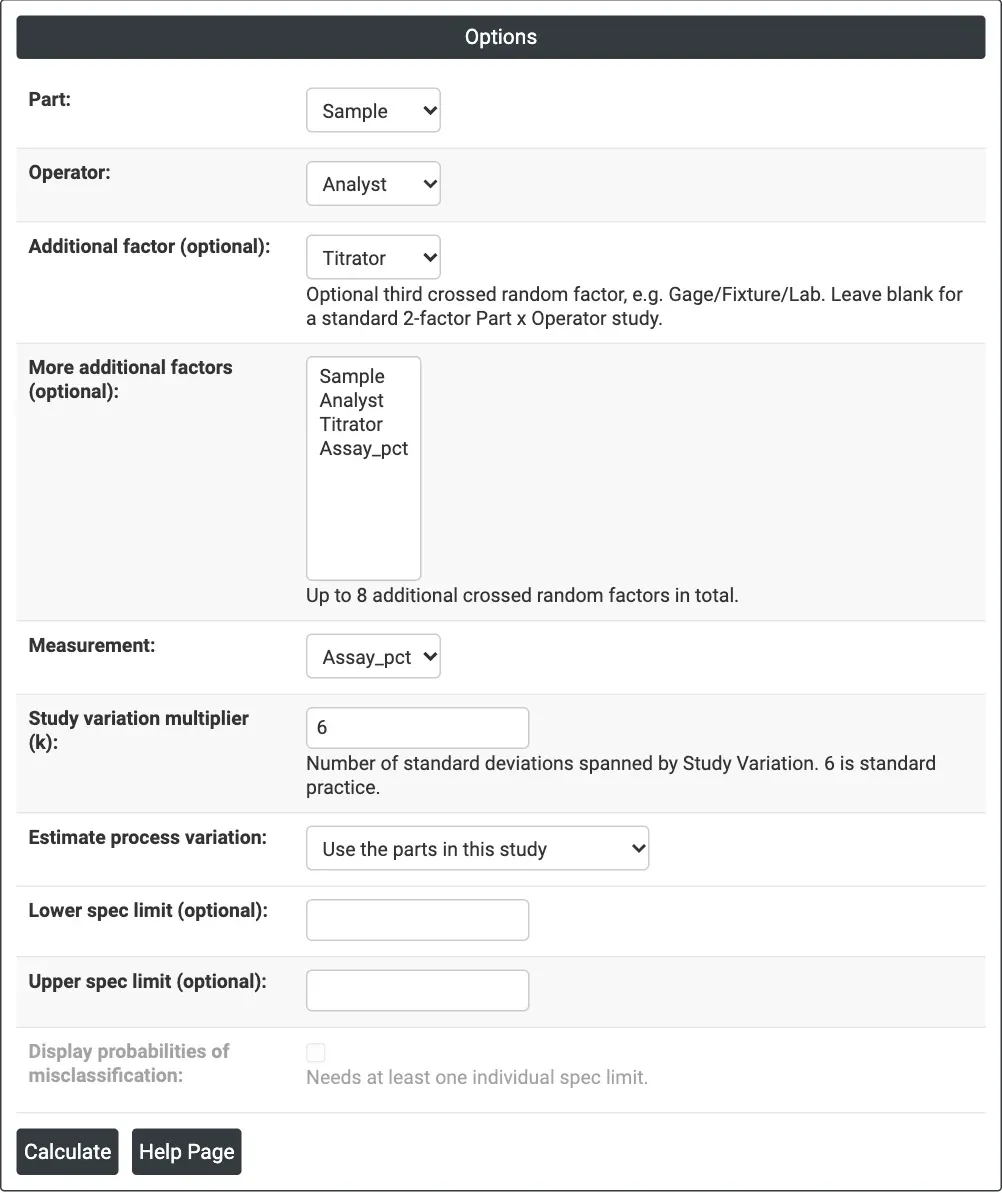
Abbildung 1 — Optionen für die Titratorstudie: Sample als Part, Analyst als Operator, Titrator als zusätzlicher Faktor, Assay_pct als Messwert, k = 6.
Beschreibung der Ausgabe
- Summary — %Gage R&R (StudyVar), Number of Distinct Categories, die Faktoren, die entfernten Terme und N.
- ANOVA Table — DF, Adj SS, Adj MS, F und P für das endgültige Modell.
- Gage R&R — VarComp, %Contribution, StdDev, StudyVar und %StudyVar (sowie %Tolerance, %Process) für Total Gage R&R, Repeatability, Reproducibility und deren Faktoren, Part-To-Part und Total Variation.
- Probabilities of misclassification — wenn ausgewählt.
- Components of Variation, Messwerte nach Teil, Messwerte nach Bediener, Part × Operator Interaction, R Chart nach Bediener und Xbar Chart nach Bediener.
- PDF-Export über Download.
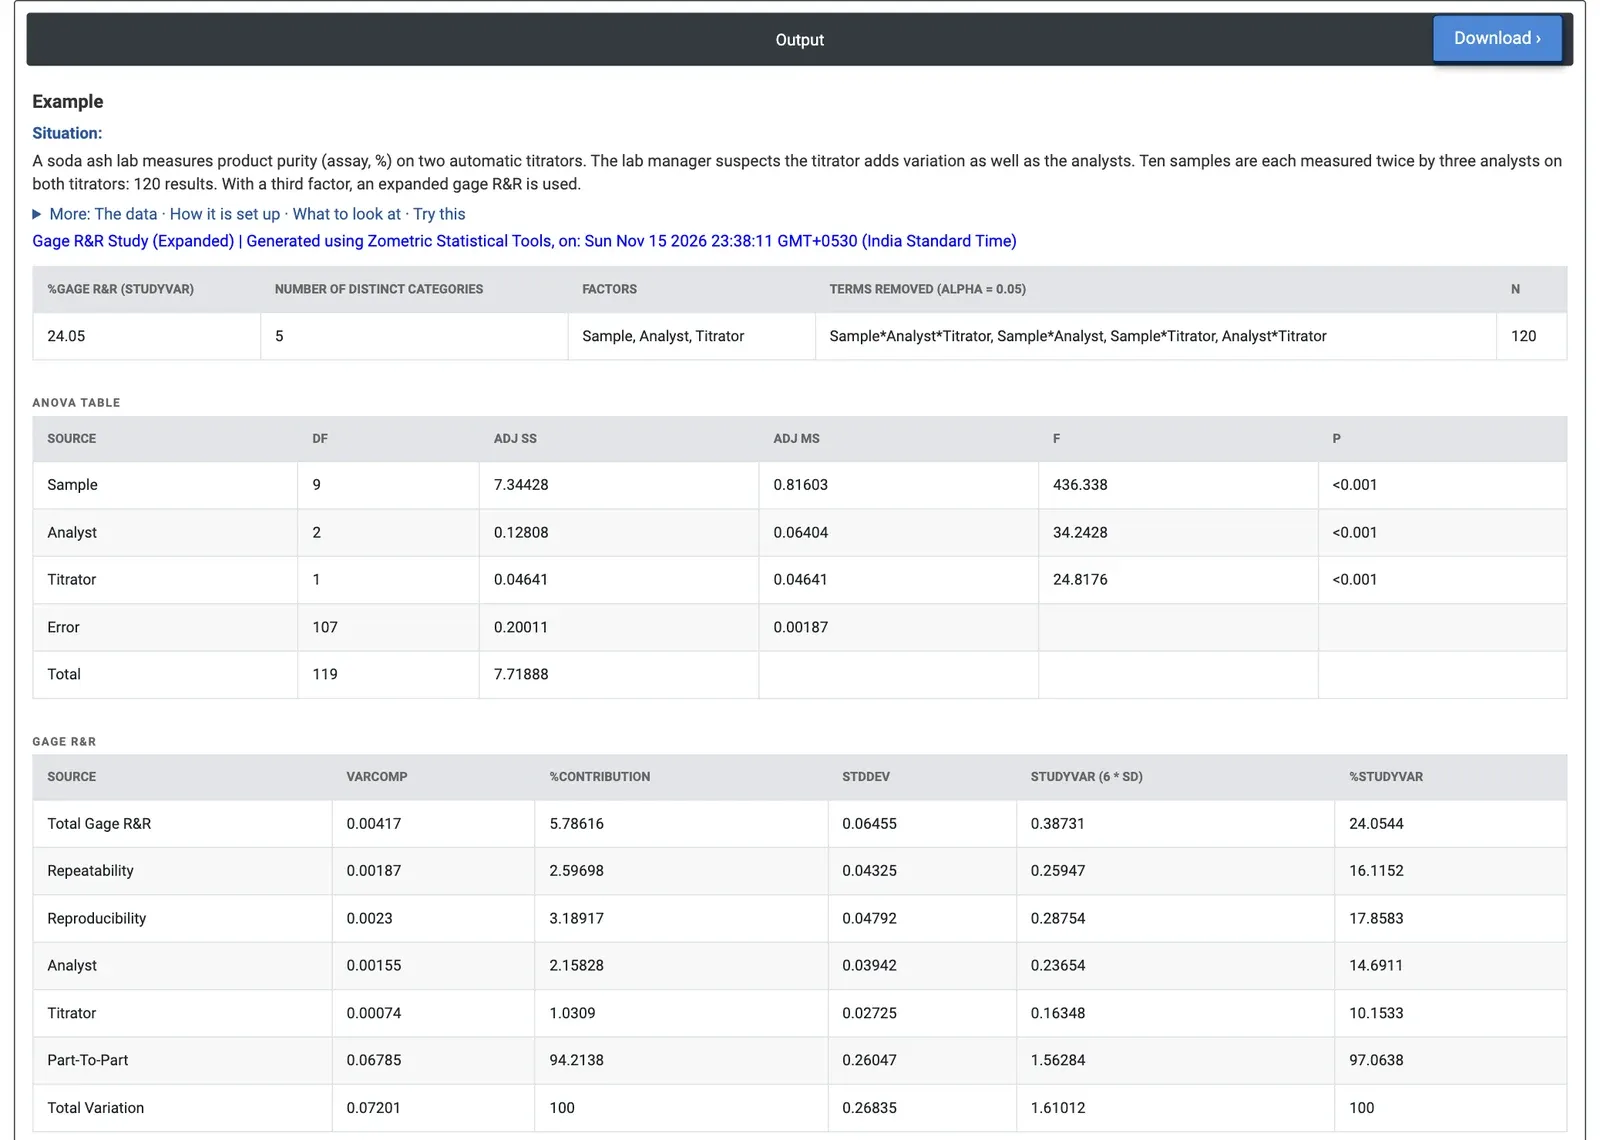
Abbildung 2 — Erweiterte Gage R&R für die Gehaltsbestimmung: Total Gage R&R beträgt 24.05% der Studienstreuung bei 5 unterscheidbaren Kategorien; alle Wechselwirkungen wurden entfernt.
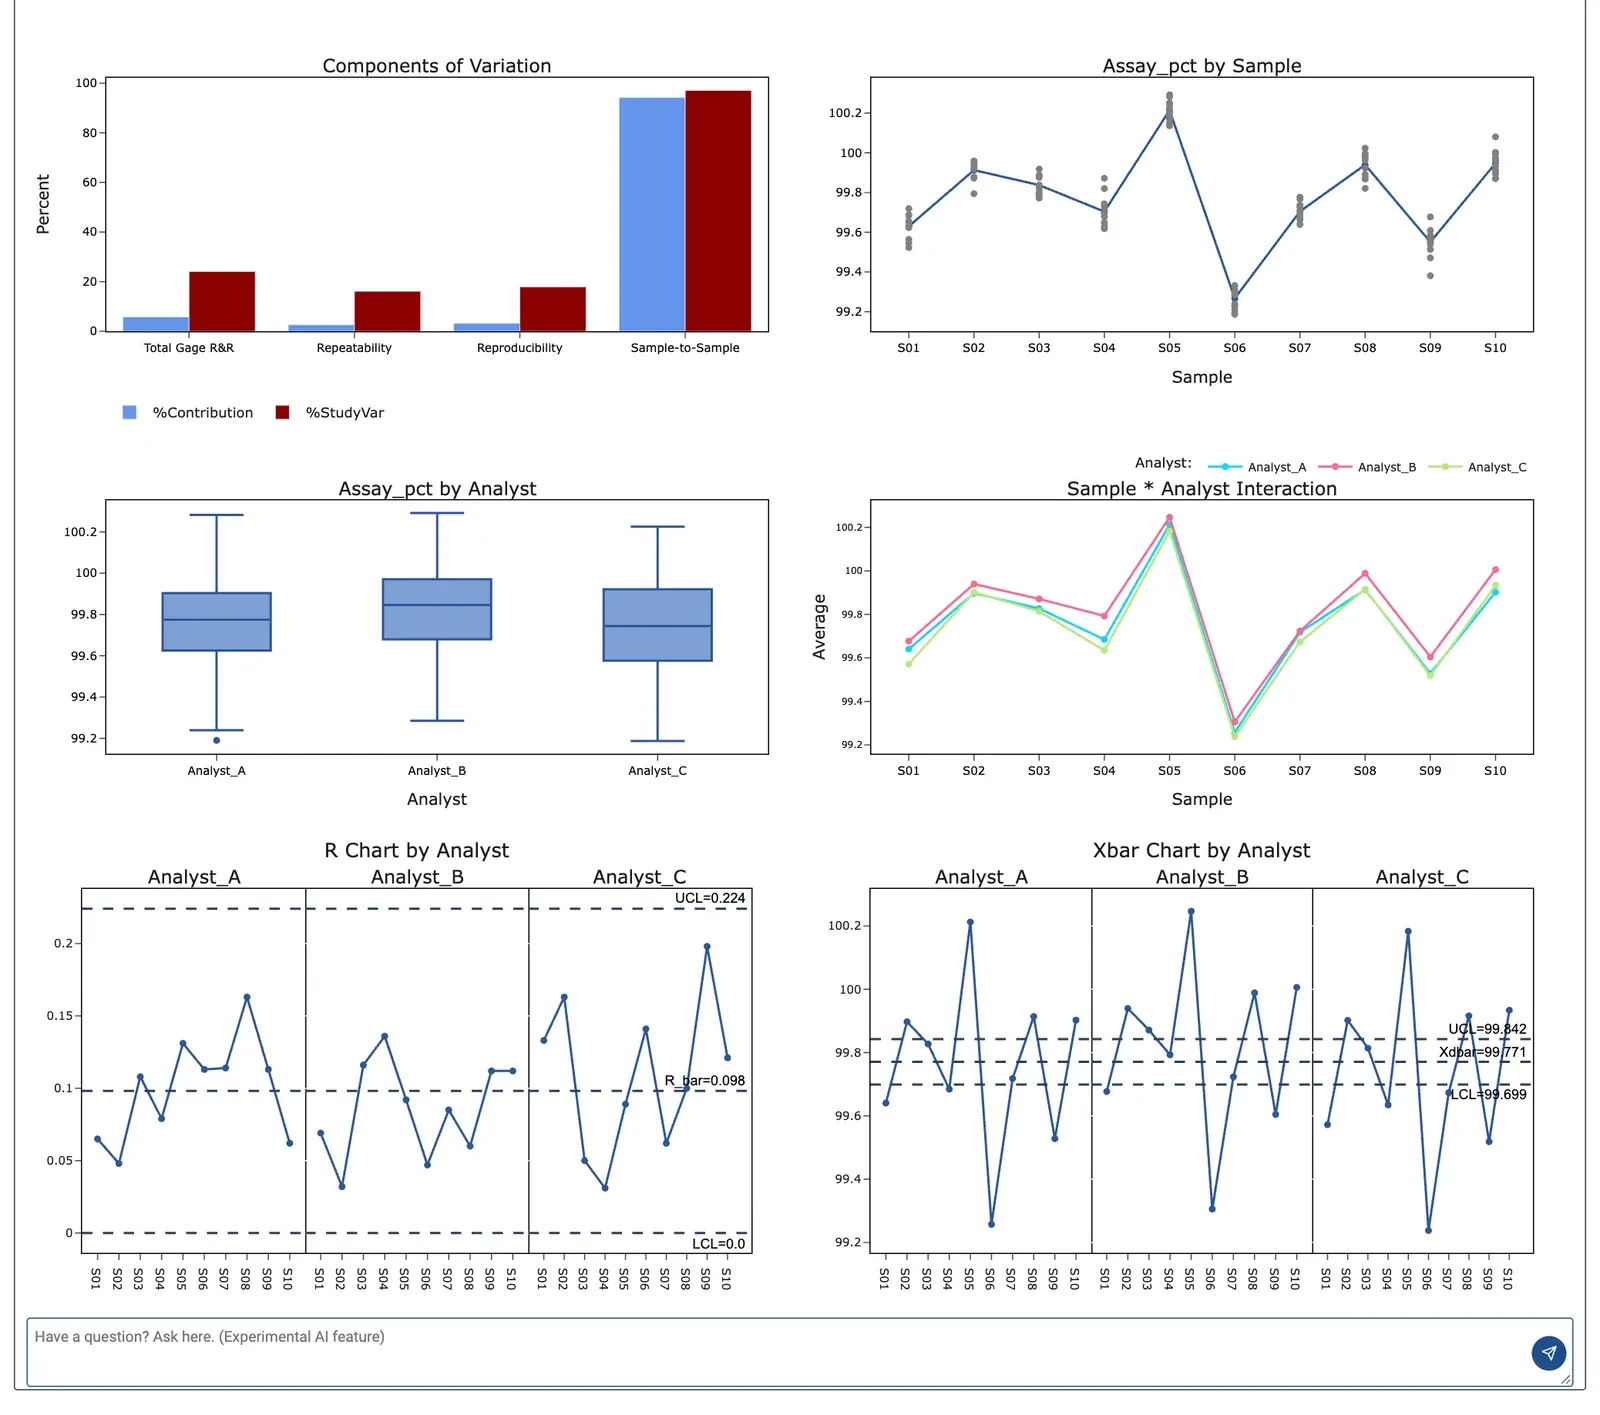
Abbildung 3 — Diagramme der Titratorstudie: Die Proben dominieren die Streuungskomponenten, die Linien der Analytiker verlaufen parallel, und die meisten Xbar-Punkte liegen außerhalb der Grenzen.
Beispiel
Ein Sodalabor misst die Produktreinheit (Gehalt, %) an zwei automatischen Titratoren, T1 und T2, und die Laborleitung vermutet, dass neben den Analytikern auch der Titrator Streuung beiträgt. Zehn Proben werden von drei Analytikern an beiden Titratoren je zweimal gemessen: 120 Ergebnisse. Die Laborleitung wählt Sample als Part, Analyst als Operator, Titrator als zusätzlichen Faktor und Assay_pct als Messwert.
Keine der Wechselwirkungen ist signifikant, daher werden alle vier (Sample*Analyst*Titrator, Sample*Analyst, Sample*Titrator, Analyst*Titrator) entfernt. Im endgültigen Modell unterscheiden sich die Proben stark (F = 436.3), und sowohl Analyst (F = 34.24) als auch Titrator (F = 24.82) sind signifikant, alle mit p < 0.001.
Total Gage R&R beträgt 24.05% der Studienstreuung (5.79% der Varianz): Wiederholbarkeit 16.12%, Analytiker 14.69% und Titratoren 10.15%. Die Anzahl unterscheidbarer Kategorien beträgt 5. Nach der üblichen Regel ist dies ein bedingt akzeptables Messsystem: Es kann fünf Gruppen von Proben unterscheiden, aber Analytiker und Titratoren tragen zusammen mehr bei als die Wiederholmessungen. Der Titrator trägt wie vermutet Streuung bei, wenn auch weniger als die Analytiker; eine Vereinheitlichung der Arbeitsweise der Analytiker und die Kalibrierung beider Titratoren gegen eine Referenz würden die Gage R&R senken.
Häufig gestellte Fragen
Wann sollte man eine erweiterte Gage R&R statt einer gekreuzten Gage R&R verwenden?
Verwenden Sie eine erweiterte Gage R&R, wenn neben Teilen und Bedienern weitere Einflüsse die Messung beeinflussen können, zum Beispiel ein zweites Prüfmittel, eine Vorrichtung, ein Labor oder eine Schicht. Sie verarbeitet Part und Operator plus bis zu 8 zusätzliche gekreuzte Zufallsfaktoren, sodass Sie sehen, wie viel jeder einzelne beiträgt und ob das Messsystem die Teile unterscheiden kann.
Wie wird die erweiterte Gage R&R berechnet?
Alle Faktoren werden als zufällig und gekreuzt behandelt. Das Werkzeug passt ein allgemeines lineares Modell mit allen Faktoren und Wechselwirkungen an, entfernt Wechselwirkungen mit p-Werten über 0.05, beginnend mit der höchsten Ordnung, und passt das Modell neu an. Die Wiederholbarkeit ist die Fehlervarianz, die Reproduzierbarkeit die Summe aller anderen Faktoren und verbleibenden Wechselwirkungen, und Total Gage R&R ist deren Summe.
Welche Werte für %StudyVar und NDC sind bei einer Gage R&R akzeptabel?
Nach einer gängigen AIAG-Faustregel ist %StudyVar unter 10% akzeptabel, 10 bis 30% kann je nach Anwendung akzeptabel sein, über 30% nicht. Die Anzahl unterscheidbarer Kategorien (NDC) sollte mindestens 5 betragen. Im Titratorbeispiel waren 24.05% bei einer NDC von 5 bedingt akzeptabel.
Wie richten Sie eine erweiterte Gage R&R in Zometric Statistical Software ein?
Geben Sie die Daten mit einer Zeile je Messung ein, wählen Sie dann die Spalten für Part, Operator und Measurement sowie einen oder mehrere zusätzliche Faktoren wie Gage, Fixture oder Lab. Legen Sie den Study variation multiplier fest (standardmäßig k = 6), wählen Sie, ob die Prozessstreuung aus den Teilen der Studie oder aus einer historischen Standardabweichung stammt, und fügen Sie optional Spezifikationsgrenzen für %Tolerance hinzu.