
I-MR-R/S-Karte (Between/Within)
Die I-MR-R/S-Karte (Between/Within) ist eine dreiteilige Regelkarte, die gleichzeitig drei Quellen der Prozessstreuung überwacht: die Teilgruppenmittelwerte im Zeitverlauf (I-Karte), die Streuung zwischen aufeinanderfolgenden Teilgruppenmittelwerten (MR-Karte) und die Streuung innerhalb jeder Teilgruppe (R- oder s-Karte).
Zuletzt geprüft
Kernaussage
Die I-MR-R/S-Karte (Between/Within) ist eine dreiteilige Regelkarte, die drei Streuungsquellen überwacht: Teilgruppenmittelwerte im Zeitverlauf, Streuung zwischen Teilgruppenmittelwerten und Streuung innerhalb jeder Teilgruppe.
Auf dieser Seite
- Was ist die I-MR-R/S-Karte (Between/Within)?
- Wann wird die I-MR-R/S-Karte (Between/Within) eingesetzt?
- Hinweise zur richtigen Anwendung der I-MR-R/S-Karte (Between/Within)
- Alternativen: Wann Sie die I-MR-R/S-Karte (Between/Within) nicht verwenden sollten
- Beispiel für eine I-MR-R/S-Karte (Between/Within)
- Anleitung: I-MR-R/S-Karte (Between/Within) erstellen
Was ist die I-MR-R/S-Karte (Between/Within)?
Die I-MR-R/S-Karte (Between/Within) ist eine dreiteilige Regelkarte, die gleichzeitig drei Quellen der Prozessstreuung überwacht: die Teilgruppenmittelwerte im Zeitverlauf (I-Karte), die Streuung zwischen aufeinanderfolgenden Teilgruppenmittelwerten (MR-Karte) und die Streuung innerhalb jeder Teilgruppe (R- oder s-Karte).
Sie ist speziell für Situationen gedacht, in denen Messungen in Teilgruppen erfolgen, die Teilgruppen selbst aber selten oder in großen zeitlichen Abständen erhoben werden – etwa einmal pro Schicht, einmal pro Tag oder einmal pro Charge. In diesen Fällen müssen die Streuung zwischen den Teilgruppen und die Streuung innerhalb der Teilgruppen getrennt verfolgt und verglichen werden.
Einfache Definition: Eine Drei-in-eins-Karte, die zwei verschiedene Arten von Streuung trennt und überwacht: wie stark die Messwerte innerhalb jeder Stichprobe streuen und wie stark die Stichprobenmittelwerte von einem Zeitraum zum nächsten driften.
Wann wird die I-MR-R/S-Karte (Between/Within) eingesetzt?
- Einsatz, wenn Teilgruppen selten erhoben werden – etwa einmal pro Schicht, pro Tag oder pro Charge – und Sie die Streuung innerhalb der Teilgruppen von der Streuung zwischen den Teilgruppen unterscheiden müssen.
- Einsatz, wenn zu erwarten ist, dass sich die Streuung innerhalb und zwischen den Teilgruppen unterscheidet , zum Beispiel wenn Messwerte innerhalb einer Charge ähnlich sind, die Chargen aber voneinander abweichen.
- Einsatz, wenn eine Standard-Xbar-R-Karte die beiden Streuungsquellen nicht trennen kann und die Eingriffsgrenzen im Verhältnis zum tatsächlichen Prozessverhalten zu eng oder zu weit erscheinen.
- Einsatz bei Teilgruppengrößen von 2 oder mehr – der R/S-Teil der Karte überwacht die Streuung innerhalb der Teilgruppen.
Hinweise zur richtigen Anwendung der I-MR-R/S-Karte (Between/Within)
- Interpretieren Sie zuerst die R- oder s-Karte , um zu bestätigen, dass die Streuung innerhalb der Teilgruppen stabil ist, bevor Sie die beiden anderen Karten lesen.
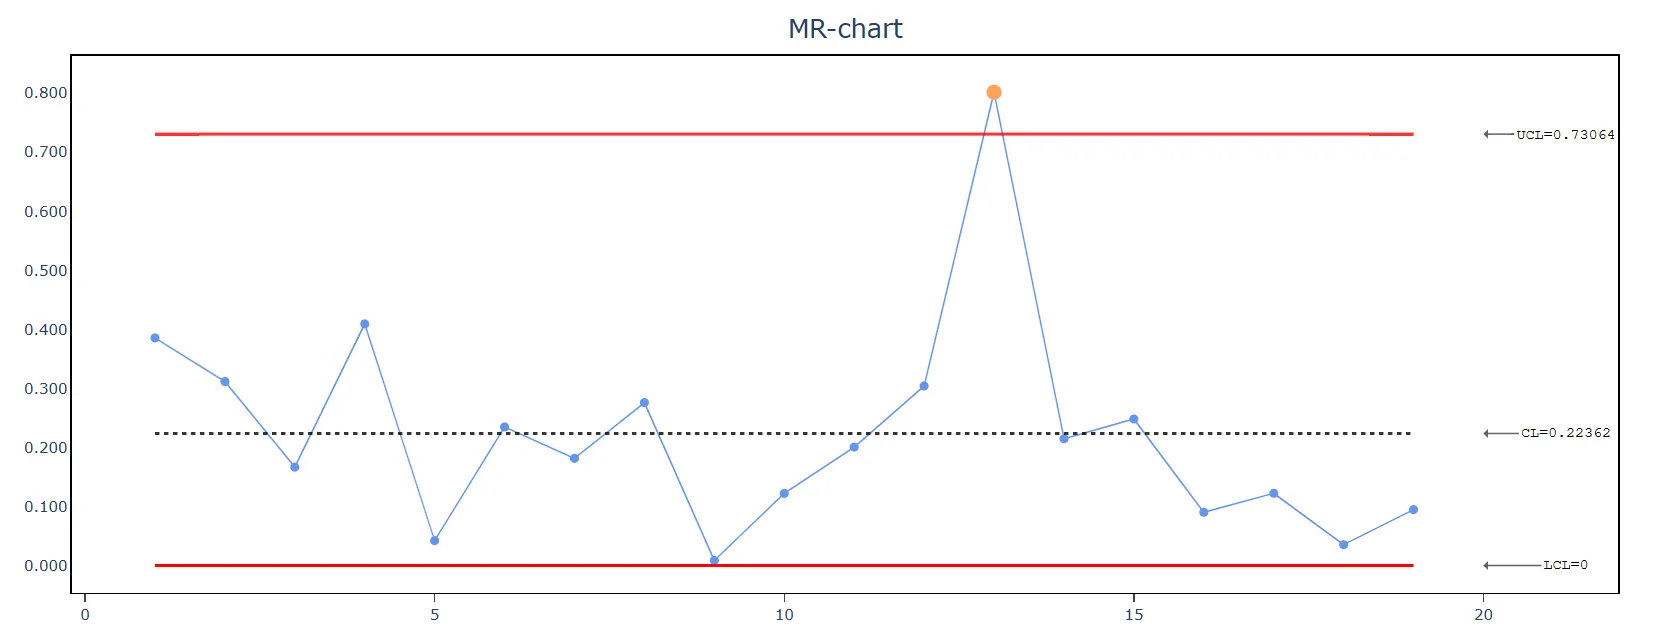
- Die MR-Karte überwacht die Streuung zwischen den Teilgruppen – ein Signal hier bedeutet, dass der Prozessmittelwert zwischen den Zeiträumen driftet.
- Erheben Sie mindestens 20 bis 25 Teilgruppen , um für alle drei Kartenteile verlässliche Eingriffsgrenzen festzulegen.
- Achten Sie darauf, dass die Teilgruppenbildung rational und einheitlich ist – die Messwerte innerhalb einer Teilgruppe sollten denselben Prozesszustand abbilden.
- Ist die Streuung innerhalb der Teilgruppen im Vergleich zur Streuung zwischen den Teilgruppen sehr klein, untersuchen Sie den Prozess auf systematische Unterschiede von Charge zu Charge als Grundursache.
Alternativen: Wann Sie die I-MR-R/S-Karte (Between/Within) nicht verwenden sollten
- Wenn Teilgruppen häufig erhoben werden und sich die Streuungsquellen voraussichtlich nicht unterscheiden, verwenden Sie eine einfachere Xbar-R- oder Xbar-S-Karte
- Wenn die Daten aus Einzelmessungen ohne Teilgruppenbestehen, verwenden Sie die I-MR-Karte
- Wenn Sie die Streuungsquellen nicht trennen, sondern nur den Prozessmittelwert überwachen möchten, verwenden Sie die Xbar-Karte
- Wenn die Daten attributivsind, verwenden Sie geeignete Regelkarten für attributive Daten wie P-, NP-, C- oder U-Karten
Beispiel für eine I-MR-R/S-Karte (Between/Within)
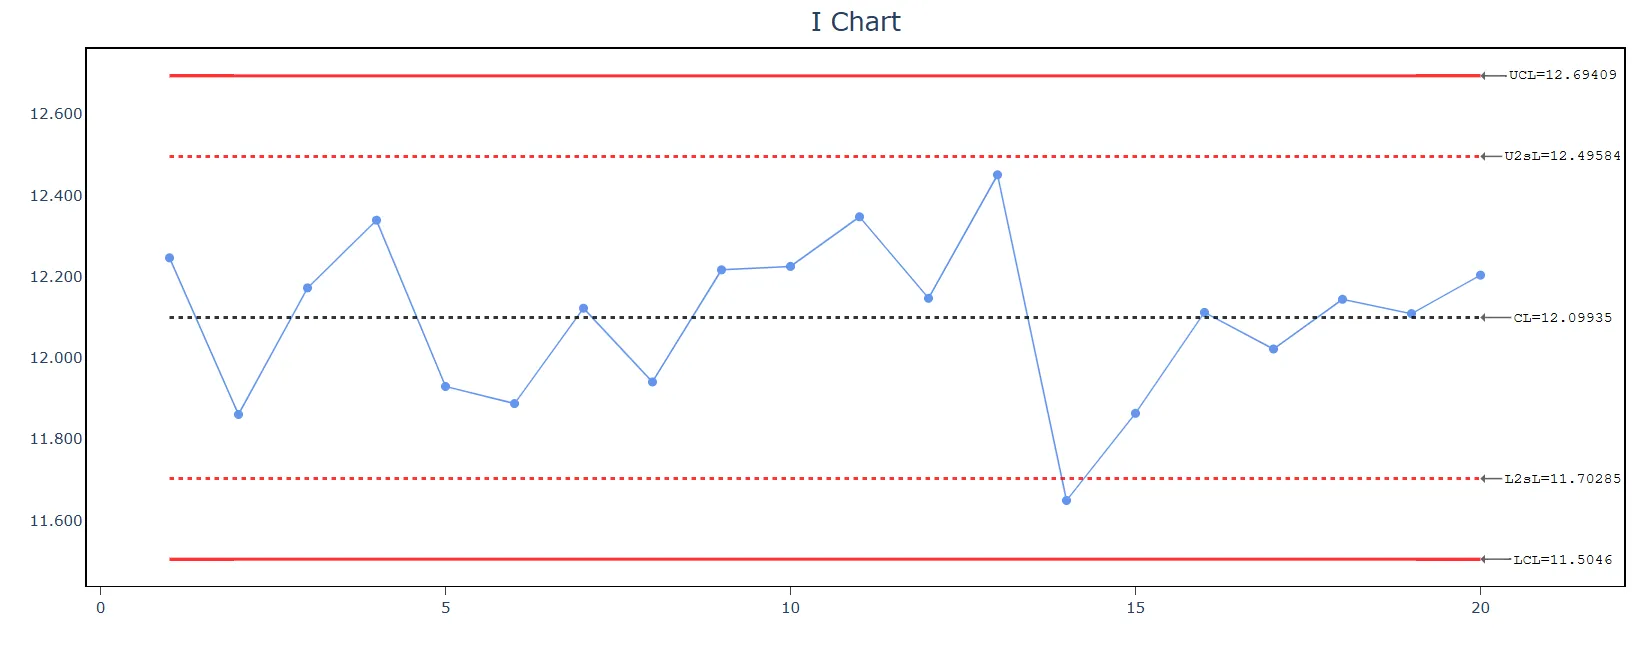
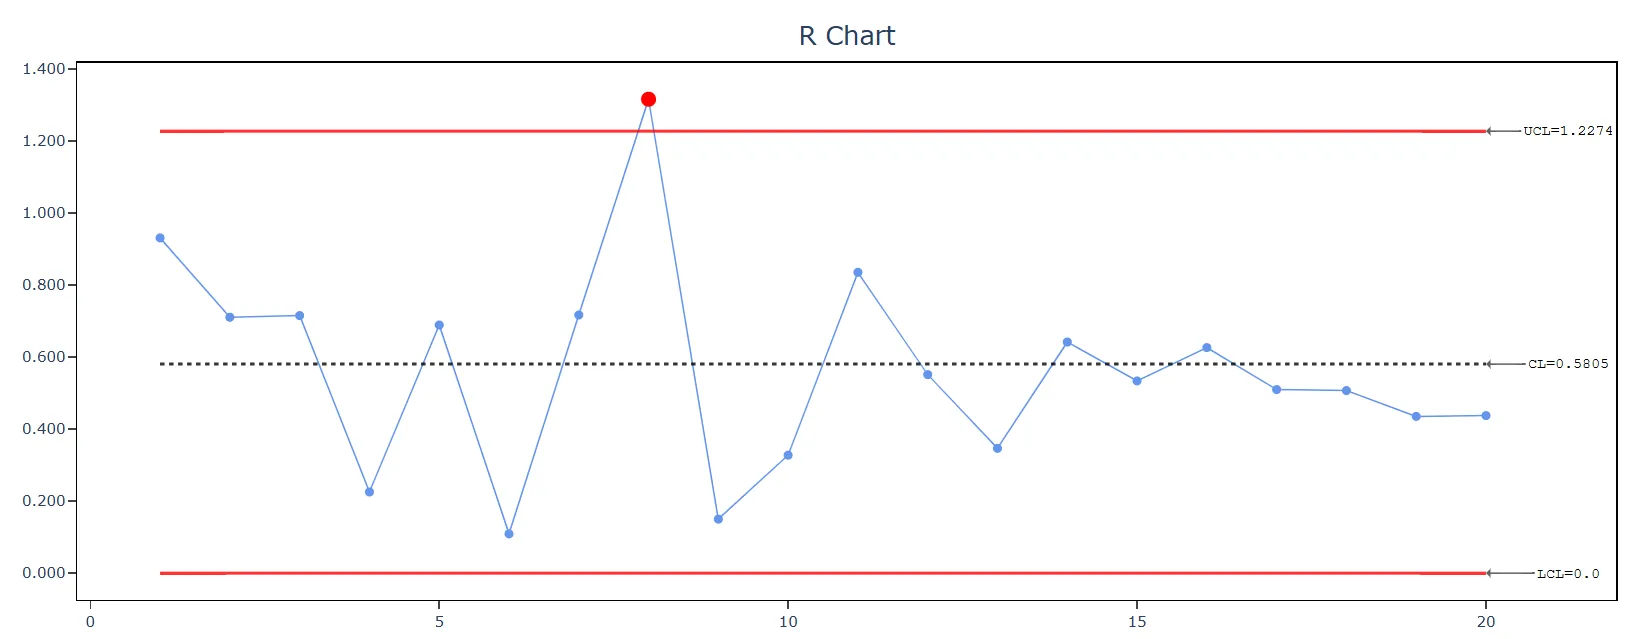
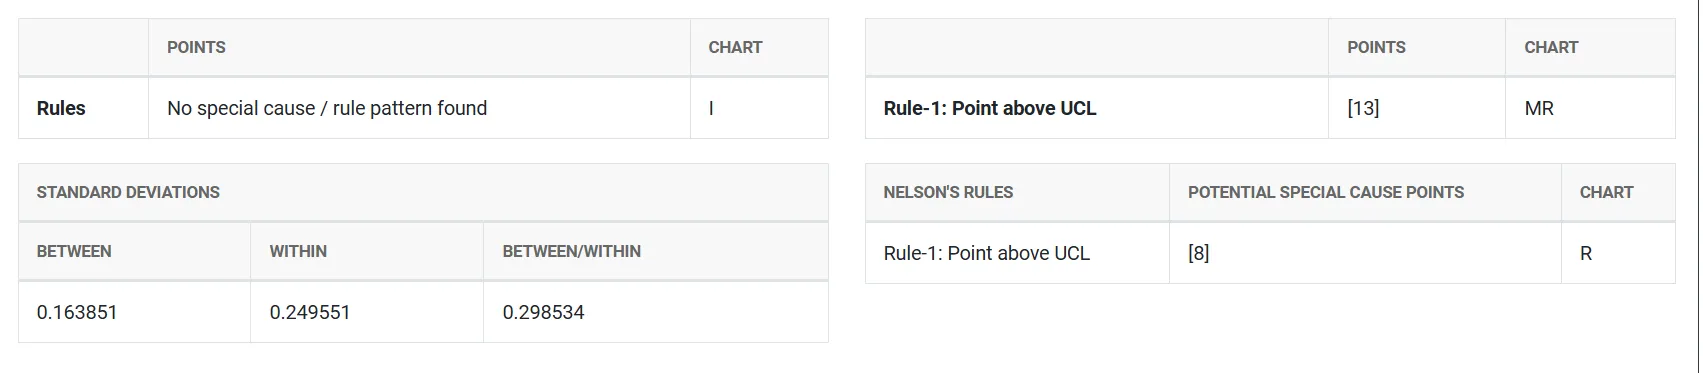
Ein Qualitätsingenieur eines Kunststoffverarbeiters betreut einen Spritzgießprozess. Im Prozess fertigt eine Maschine mit einem einzigen Werkzeug fünf Teile gleichzeitig. Zur Beurteilung des Prozesses erhebt der Ingenieur Daten aus 20 Teilgruppen mit je fünf Teilen. Er beurteilt sowohl die Streuung innerhalb jeder Teilgruppe (Vergleich der in derselben Charge gefertigten Teile) als auch die Streuung zwischen den Teilgruppen (Vergleich verschiedener Chargen). Er erstellt eine I-MR-R/S-Karte, um den Spritzgießprozess zu überwachen. Die Schritte:
- Die erforderlichen Daten wurden erhoben.
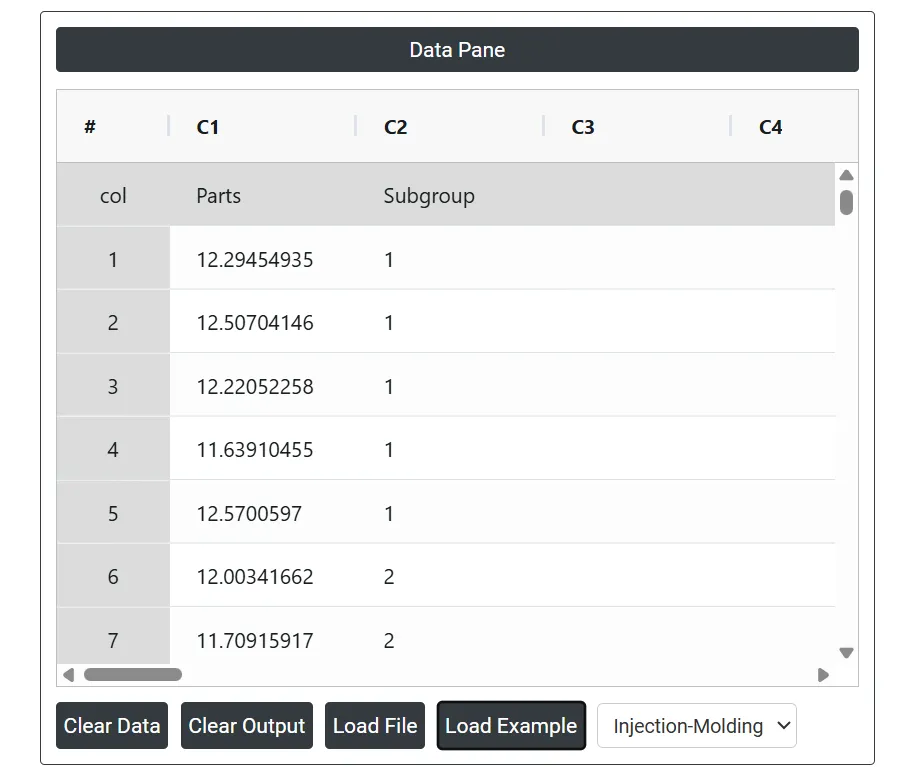
- Analysieren Sie die Daten nun in Zometric Statistical Software unter https://statsai.zometric.com/.
- Die I-MR-R/S-Karte (Between/Within) finden Sie unter Statistical module> Control Chart > I-MR R/S(Between/Within) chart.
- Geben Sie im Werkzeug die Daten zusammen mit den weiteren Eingaben wie folgt ein:
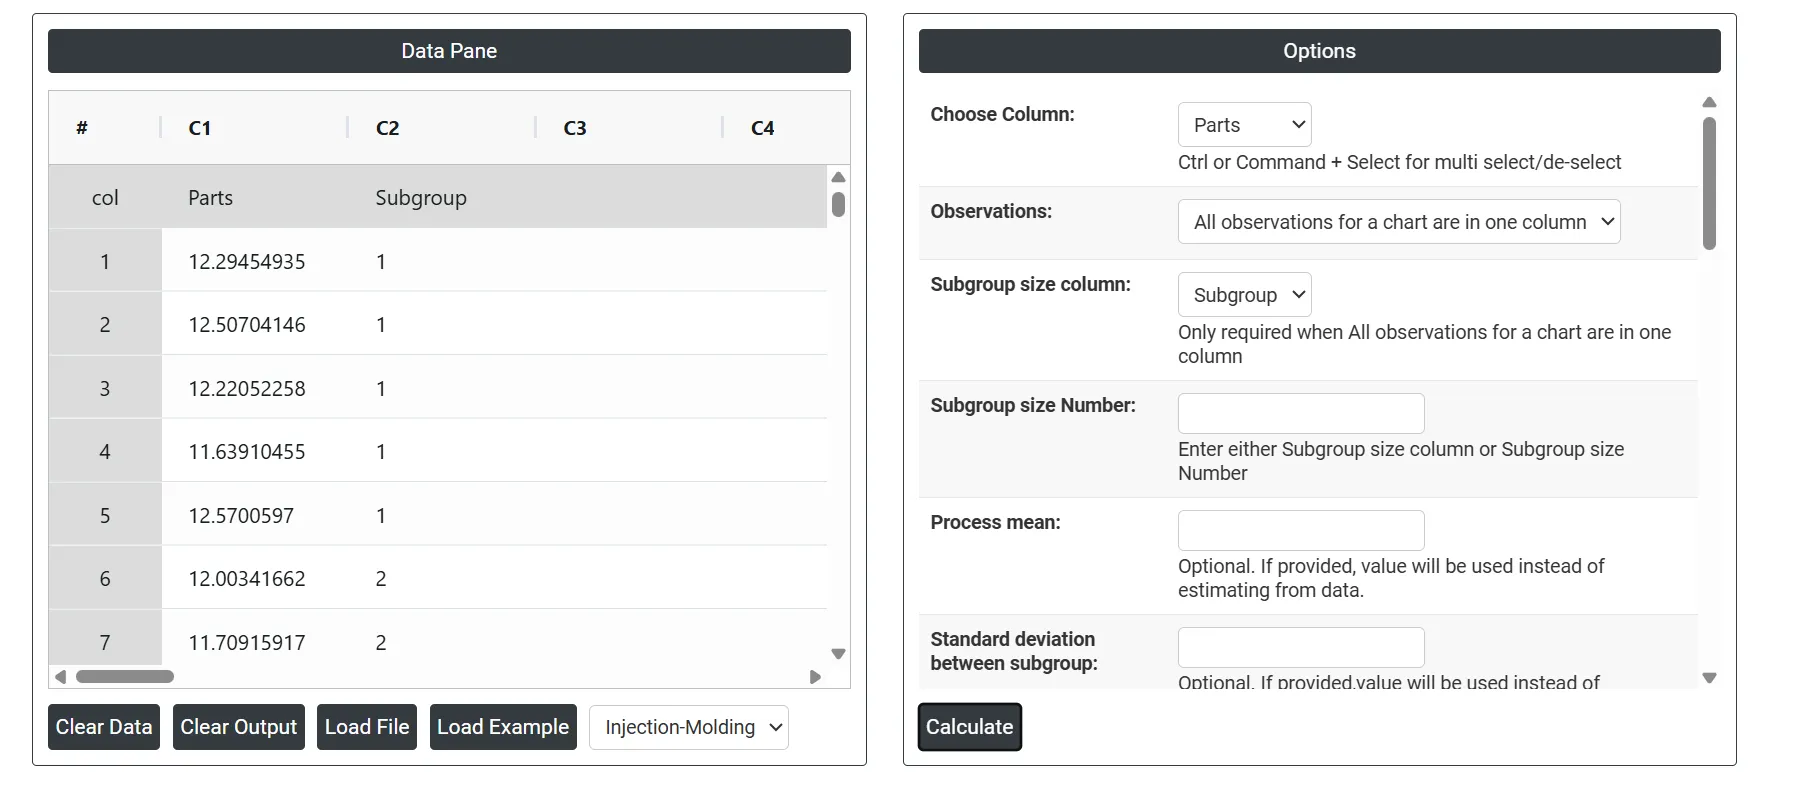
5. Nach Ausführung des oben genannten Werkzeugs erhalten Sie folgende Ausgabe:
Anleitung: I-MR-R/S-Karte (Between/Within) erstellen
So gehen Sie vor:
- Melden Sie sich bei Zometric Statistical Software an unter https://statsai.zometric.com/
- Wählen Sie auf der Startseite Statistical Tool> Control Chart > I-MR R/S(Between/Within) chart.
- Klicken Sie auf I-MR R/S(Between/Within) chart, um zum Dashboard zu gelangen.
- Geben Sie die Daten anschließend manuell ein, oder kopieren Sie die Daten vollständig (Strg+C) aus einer Excel-Tabelle und fügen Sie sie ein (Strg+V). Alternativ gibt es die Option Load Example, mit der Beispieldaten geladen werden.
- Ordnen Sie anschließend die Spalten den Parametern zu.
- Klicken Sie abschließend unten auf der Seite auf calculate, um die gewünschten Ergebnisse zu erhalten.
Das Dashboard der I-MR-R/S-Karte (Between/Within) ist in zwei Bereiche unterteilt.
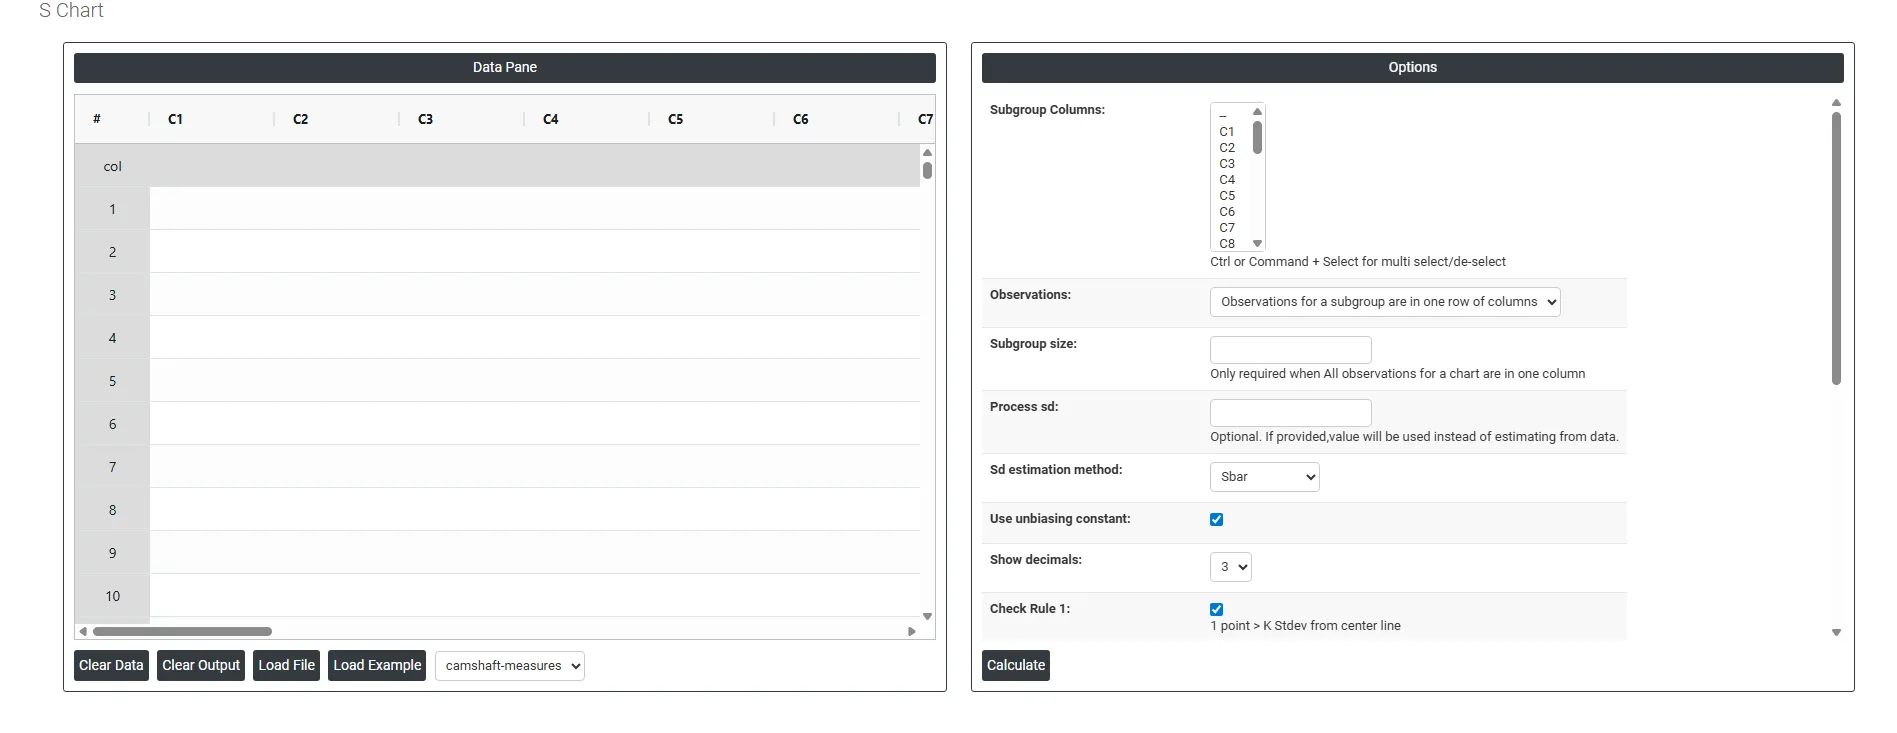
Im linken Bereich befindet sich der Datenbereich (Data Pane). Im Data Pane bildet jede Zeile eine Teilgruppe. Die Daten können manuell eingegeben oder vollständig aus einer Excel-Tabelle kopiert (Strg+C) und hier eingefügt (Strg+V) werden.
Load example: Es werden Beispieldaten geladen.
Load File: Damit werden Excel-Daten direkt geladen.
Im rechten Bereich stehen folgende Optionen zur Verfügung:
- Choose Column Wählen Sie die Spalte(n) mit Ihren Messdaten. Mit Strg- oder Befehlstaste + Klick wählen Sie mehrere Spalten gleichzeitig aus, wenn Ihre Daten über mehr als eine Spalte verteilt sind.
- Observations: Diese Einstellung legt fest, wie Ihre Daten im Arbeitsblatt angeordnet sind. Wählen Sie die Option, die Ihrer Datenstruktur entspricht:
- All observations for a chart are in one column – alle Messwerte stehen untereinander in einer einzigen Spalte, und über das Feld für die Teilgruppengröße wird festgelegt, wie viele Zeilen zu jeder Teilgruppe gehören.
- Subgroup Size Column: Nur erforderlich, wenn alle Beobachtungen in einer Spalte stehen. Diese Spalte gibt an, welche Zeilen zu welcher Teilgruppe gehören – zum Beispiel gruppiert eine Spalte mit Werten wie 1,1,1,2,2,2 die Daten in Teilgruppen zu 3. Es muss entweder dieses Feld oder Subgroup Size Number ausgefüllt werden, nicht beide.
- Subgroup Size Number: Geben Sie eine feste Zahl ein, wenn alle Teilgruppen gleich groß sind. Die Eingabe 5 bedeutet beispielsweise, dass je 5 aufeinanderfolgende Zeilen eine Teilgruppe bilden. Verwenden Sie dies statt Subgroup Size Column, wenn die Teilgruppengröße in den gesamten Daten gleich ist.
- Process mean: Der durchschnittliche Wert einer Reihe von Messungen oder Beobachtungen aus einem Prozess. Er stellt die zentrale Tendenz der Prozessdaten im Zeitverlauf dar und ist ein wichtiger Indikator für die Prozessleistung. Andernfalls berechnet Zometric Statistical Software die Mittellinie aus den vorhandenen Daten.
- Standard Deviation Between Subgroup: Optional. Wenn Sie einen bekannten oder historisch ermittelten Wert für die Streuung zwischen den Teilgruppen haben, geben Sie ihn hier ein. Wird er angegeben, ersetzt er den aus den Daten berechneten Schätzwert; das ist nützlich, wenn Sie über eine gut beschriebene Ausgangsbasis aus einer früheren Studie verfügen.
- Standard Deviation Within Subgroup: Optional. Wenn Sie eine bekannte Standardabweichung für die Streuung innerhalb der Teilgruppen haben, geben Sie sie entsprechend hier ein. Mit diesem Wert schätzt die Karte die Streuung innerhalb der Teilgruppen nicht erneut aus den aktuellen Daten, was die Übereinstimmung mit Ihrer festgelegten Prozessbasis sicherstellt.
- SD Estimation method for Between subgroup: Hier stehen zwei Berechnungsvarianten zur Wahl. Ob Sie Average moving range oder Median moving range als Schätzverfahren wählen, verändert das Ergebnis.
- Average moving range Sd estimation method: Dabei werden die Differenzen zwischen aufeinanderfolgenden Werten eines Datensatzes berechnet und anschließend gemittelt.
- Median moving range Sd estimation method: Die MMR wird als Median der gleitenden Spannweiten zwischen aufeinanderfolgenden Datenpunkten berechnet.
- SD Estimation method for Within subgroup: Hier stehen zwei Berechnungsvarianten zur Wahl. Ob Sie Rbar oder die gepoolte Standardabweichung (Pooled) als Schätzverfahren wählen, verändert das Ergebnis.
- Pooled Sd estimation method: Die gepoolte Standardabweichung ist der gewichtete Mittelwert der Teilgruppenvarianzen, wobei größere Teilgruppen stärker in die Gesamtschätzung eingehen. Dieses Verfahren liefert bei stabilem Prozess eine genauere Schätzung der Standardabweichung.
- Rbar Sd estimation method: Rbar ist der Mittelwert der Spannweiten innerhalb der Teilgruppen. Das Rbar-Verfahren ist eine weit verbreitete Schätzung der Standardabweichung und besonders wirksam bei Teilgruppengrößen von 2 bis 8.
- Sbar Sd estimation method: Schätzt die Prozessstandardabweichung, indem die Standardabweichungen aller Teilgruppen gemittelt und ein statistischer Korrekturfaktor angewendet wird. Dieses Verfahren wird für Teilgruppengrößen über 8empfohlen, da es jeden Datenpunkt jeder Teilgruppe nutzt und so genauere und verlässlichere Eingriffsgrenzen liefert als das spannweitenbasierte Verfahren.
- Length Moving Range: Legt fest, wie viele aufeinanderfolgende Teilgruppenmittelwerte zur Berechnung jedes Werts der gleitenden Spannweite verwendet werden. Der Standardwert ist 2, d. h., jede gleitende Spannweite ist der Betrag der Differenz zweier aufeinanderfolgender Teilgruppenmittelwerte. Ein größerer Wert glättet die Schätzung, verringert aber die Empfindlichkeit gegenüber kurzfristigen Verschiebungen.
- Use unbiasing constants for pooled sd: Diese Option gilt nur, wenn die Standardabweichung mit dem Verfahren Pooled Stdev geschätzt wird.
- Show Decimals: Legt fest, wie viele Dezimalstellen in der Karte für die dargestellten Werte und Eingriffsgrenzen angezeigt werden. Der Standardwert ist 3, was für die meisten industriellen und Qualitätsanwendungen ausreichend genau ist. Passen Sie den Wert an die Messgenauigkeit Ihrer Daten und an die Leser der Karte an.
- Check Rule 1: 1 point > K Stdev from center line: Test 1 ist unverzichtbar, um Teilgruppen zu erkennen, die deutlich von den anderen abweichen, und damit ein allgemein anerkanntes Werkzeug zur Erkennung von Zuständen außer Kontrolle. Um die Empfindlichkeit zu erhöhen und kleinere Verschiebungen im Prozess zu erkennen, kann Test 2 zusammen mit Test 1 verwendet werden, was die Wirksamkeit von Regelkarten verbessert.
- Check Rule 2: K points in a row on same side of center line: Test 2 erkennt Veränderungen der Prozesslage oder der Streuung. Bei der Überwachung auf kleine Verschiebungen im Prozess kann Test 2 zusammen mit Test 1 verwendet werden, um die Empfindlichkeit von Regelkarten zu erhöhen.
- Check Rule 3: K points in a row, all increasing or all decreasing: Test 3 dient dazu, Trends in einem Prozess zu erkennen. Dieser Test sucht gezielt nach einer längeren Folge aufeinanderfolgender Datenpunkte, deren Werte stetig steigen oder fallen, was auf einen möglichen zugrunde liegenden Trend im Prozessverhalten hinweist.
- Check Rule 4: K points in a row, alternating up and down: Test 4 dient dazu, systematische Schwankungen in einem Prozess zu erkennen. Idealerweise sollte das Streuungsmuster eines Prozesses zufällig sein. Verletzt ein Punkt jedoch Test 4, kann dies darauf hindeuten, dass die Streuung nicht zufällig ist, sondern einem vorhersagbaren Muster folgt.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Test 5 erkennt kleine Verschiebungen im Prozess.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):Test 6 erkennt kleine Verschiebungen im Prozess.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):Test 7 erkennt Streuungsmuster, die fälschlicherweise als Beleg für einen gut beherrschten Prozess gedeutet werden könnten. Dieser Test erkennt zu weite Eingriffsgrenzen, die häufig auf geschichtete Daten zurückzuführen sind. Geschichtete Daten liegen vor, wenn innerhalb jeder Teilgruppe eine systematische Streuungsquelle besteht, wodurch die Eingriffsgrenzen breiter erscheinen, als sie sein sollten.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):Test 8 erkennt ein Mischungsmuster. Bei einem Mischungsmuster liegen die Punkte eher abseits der Mittellinie und stattdessen in der Nähe der Eingriffsgrenzen.
Häufig gestellte Fragen
Was ist eine I-MR-R/S-Karte (Between/Within)?
Sie ist eine dreiteilige Regelkarte, die drei Quellen der Prozessstreuung zugleich überwacht: die Teilgruppenmittelwerte im Zeitverlauf in einer I-Karte, die Streuung zwischen aufeinanderfolgenden Teilgruppenmittelwerten in einer MR-Karte und die Streuung innerhalb jeder Teilgruppe in einer R- oder s-Karte. Sie trennt, wie stark die Messwerte innerhalb jeder Stichprobe streuen, davon, wie stark die Stichprobenmittelwerte zwischen den Zeiträumen driften.
Wann sollte man eine Between/Within-Karte statt einer Xbar-R-Karte verwenden?
Verwenden Sie sie, wenn Teilgruppen selten erhoben werden, etwa einmal pro Schicht, Tag oder Charge, und sich die Streuung innerhalb und zwischen den Teilgruppen voraussichtlich unterscheidet, zum Beispiel wenn Teile innerhalb einer Charge ähnlich sind, die Chargen aber variieren. Sie hilft auch, wenn eine Standard-Xbar-R-Karte Grenzen liefert, die im Verhältnis zum tatsächlichen Prozessverhalten zu eng oder zu weit erscheinen.
Wie interpretiert man eine I-MR-R/S-Karte (Between/Within)?
Lesen Sie zuerst die R- oder s-Karte, um zu bestätigen, dass die Streuung innerhalb der Teilgruppen stabil ist, bevor Sie die beiden anderen Karten lesen. Ein Signal in der MR-Karte bedeutet, dass der Prozessmittelwert zwischen den Zeiträumen driftet. Ist die Streuung innerhalb der Teilgruppen im Vergleich zur Streuung zwischen den Teilgruppen sehr klein, untersuchen Sie systematische Unterschiede von Charge zu Charge.
Wie viele Teilgruppen braucht man für eine Between/Within-Karte?
Erheben Sie mindestens 20 bis 25 Teilgruppen, um für alle drei Kartenteile verlässliche Eingriffsgrenzen festzulegen, bei einer Teilgruppengröße von 2 oder mehr. Bilden Sie die Teilgruppen rational und einheitlich, sodass die Messwerte innerhalb einer Teilgruppe denselben Prozesszustand abbilden. Im Beispiel wurden 20 Teilgruppen zu je fünf Teilen von einer Spritzgießmaschine mit einem einzigen Werkzeug verwendet.