
Prozessfähigkeit für mehrere Variablen (Multiple Variables Process Capability)
Multiple Variables Process Capability bewertet zwei oder mehr Spalten, etwa Formnester, Maschinen oder Linien, gegen gemeinsame LSL/USL und einen optionalen Target. Verwenden Sie es, um den schlechtesten Prozess zu finden, ohne getrennte Berichte vergleichen zu müssen. Für jede Variable wird Normalverteilung angenommen, ohne Test auf Normalverteilung je Variable. Ausgegeben werden eine Vergleichstabelle mit N, Mean, StDev, Pp, Ppk, Cpm und PPM sowie ein Histogramm je Variable.
Zuletzt geprüft
Kernaussage
Multiple Variables Process Capability vergleicht mehrere parallele Prozesse wie Formnester, Maschinen oder Linien gegen eine gemeinsame Spezifikation in einer einzigen Tabelle mit Pp, Ppk und Cpm und zeigt, welcher am schlechtesten ist.
Auf dieser Seite
Zweck
Multiple Variables Process Capability beantwortet eine spezifische, häufige Frage, die die bestehenden Fähigkeitswerkzeuge der Anwendung nur indirekt beantworten konnten: Wenn dasselbe Merkmal über mehrere parallele Variablen — verschiedene Nester eines Spritzgießwerkzeugs, verschiedene Maschinen, verschiedene Linien — gegen eine gemeinsame Spezifikation gemessen wird, welche ist am schlechtesten? Statt N getrennte Fähigkeitsberichte zu erstellen und mit bloßem Auge zu vergleichen, erzeugt dieses Werkzeug EINE einheitliche Vergleichstabelle nebeneinander und einen Satz Histogramme, sodass die Indizes der Cp/Cpk-Familie aller Variablen in derselben Tabelle stehen.
Wichtige Funktionen
- Wählen Sie beliebige 2 oder mehr Spalten aus und erhalten Sie eine zusammengefasste Vergleichstabelle statt N untereinander gestapelter Berichte.
- Ein einziges LSL/USL-Paar wird einheitlich auf jede ausgewählte Variable angewendet, sodass der Vergleich stets gegen dieselbe Spezifikation erfolgt und Gleiches mit Gleichem verglichen wird.
- Ein optionaler gemeinsamer Target ergänzt die Vergleichstabelle um den Index Cpm je Variable.
- Histogramme je Variable mit den überlagerten gemeinsamen Spezifikationsgrenzen, neben der zusammengefassten Tabelle.
- Konfigurierbarer K-Sigma-Toleranzfaktor, wie bei den übrigen Fähigkeitswerkzeugen der Anwendung.
Statistische Methoden
Jede ausgewählte Variable/Spalte wird als unabhängiger Prozess behandelt und mit derselben Berechnung für normalverteilte Prozessfähigkeit ausgewertet, die das Werkzeug Automated Process Capability auf seinem normalen Weg verwendet. Für jede wird σ_overall über die Methode der gleitenden Spannweite (MRbar/d2 oder Median der gleitenden Spannweiten) geschätzt, und die übliche z-basierte Familie der Leistungsindizes wird berechnet: Pp = (USL − LSL) / (K·σ), Ppu = (USL − x̄) / ((K/2)·σ), Ppl = (x̄ − LSL) / ((K/2)·σ), Ppk = min(Ppu, Ppl), mit dem Standardwert K = 6. Hier wird für jede Variable stets Normalverteilung angenommen — dieses Werkzeug hat keinen Test auf Normalverteilung je Variable und keine Weiterleitung zu nicht normalen Verteilungen.
Wird ein gemeinsamer Target angegeben, wird zusätzlich je Variable Cpm berechnet: Cpm = (USL − LSL) / (K·√(mean((x − Target)²))); damit wird eine Variable abgewertet, deren Mittelwert neben dem Zielwert liegt, auch wenn ihre Streuung allein sonst fähig erscheinen würde.
Da jede Variable gegen dieselben LSL/USL (und, falls angegeben, denselben Target) bewertet wird, sind die resultierenden Werte von Ppk und Cpm zwischen den Variablen direkt vergleichbar — die Variable mit dem niedrigsten Ppk (oder Cpm) in der Vergleichstabelle ist bezogen auf die gemeinsame Spezifikation die schlechteste.
PPM Expected wird aus der Randwahrscheinlichkeit der angepassten Normalverteilung jenseits jeder Spezifikationsgrenze für die jeweilige Variable berechnet; PPM Observed ist der empirische Anteil der eigenen Stichprobe dieser Variablen außerhalb der Spezifikationsgrenzen — so lassen sich Fälle erkennen, in denen beide voneinander abweichen (ein Hinweis darauf, dass die Normalverteilungsannahme für diese Variable möglicherweise nicht zutrifft).
Eingabefelder und Optionen
Feld | Beschreibung |
Process variables | Erforderlich. Wählen Sie 2 oder mehr zu vergleichende Spalten aus — jede Spalte wird als eigener Prozess behandelt. |
LSL / USL | Wird auf jede ausgewählte Variable angewendet. |
Target | Optional. Ergänzt die Vergleichstabelle um den Index Cpm je Variable. |
Tolerance (K) | Faktor, mit dem Sigma bei der Bildung des Toleranzbands für die Prozessfähigkeit multipliziert wird; Standard 6. |
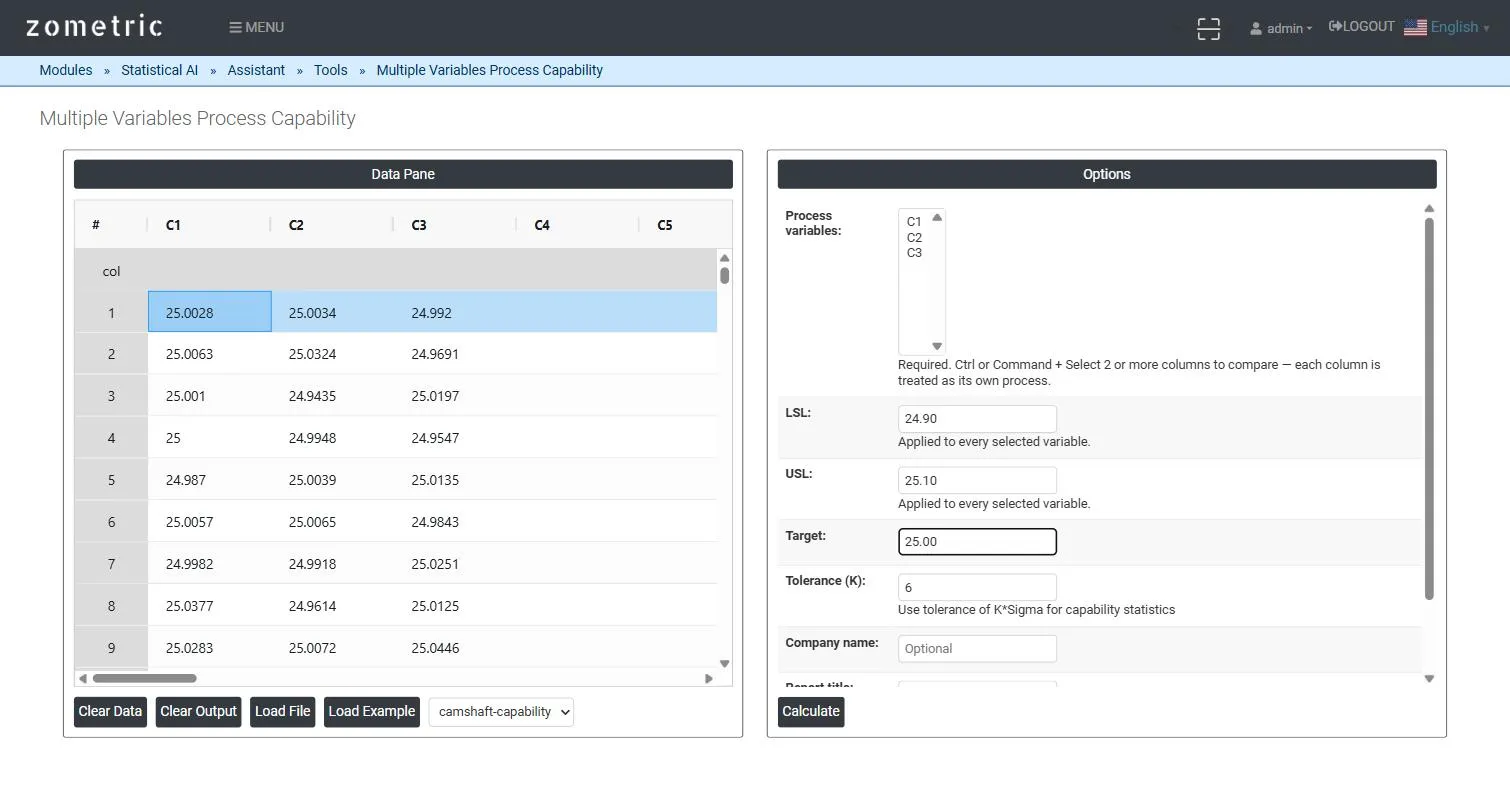
Abbildung 1 — Datenbereich (Data Pane) mit Bohrungsdurchmessern aus 3 Nestern in C1–C3, alle drei als Process variables ausgewählt, mit gemeinsamen LSL/USL/Target.
Beschreibung der Ausgabe
- Vergleichstabelle — eine Zeile je ausgewählter Variable mit N, Mean, StDev, Pp, Ppl, Ppu, Ppk, Cpm (wenn Target angegeben ist), PPM Expected und PPM Observed, alle gegen dieselben gemeinsamen Spezifikationsgrenzen.
- Histogramm je Variable — die Verteilung jeder Variablen mit den gemeinsamen Referenzlinien LSL/Target/USL und einer angepassten Normalverteilungskurve.
- PDF-Export des vollständigen Vergleichsberichts über Download as PDF.
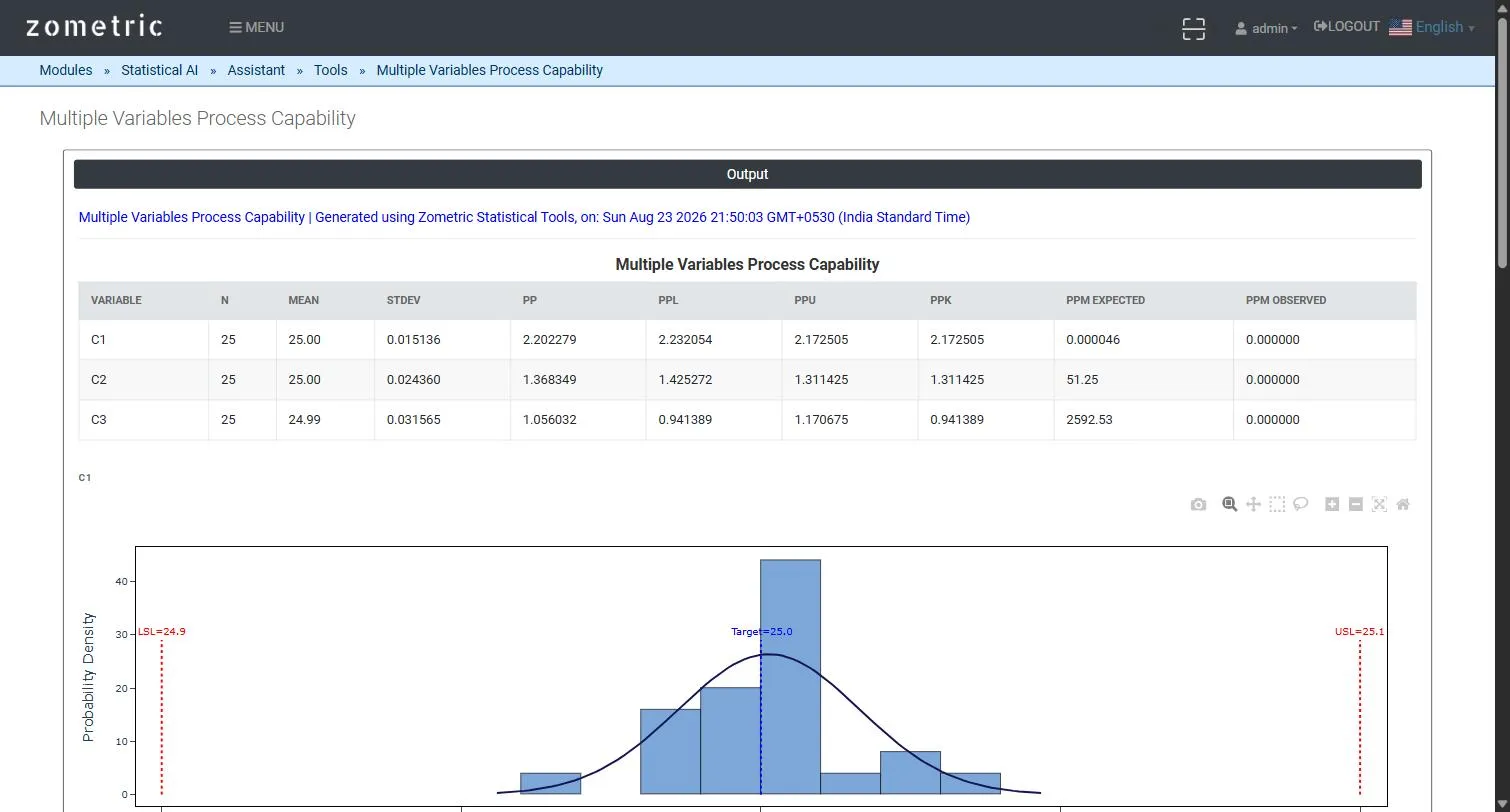
Abbildung 2 — Die einheitliche Vergleichstabelle (N, Mean, StDev, Pp, Ppl, Ppu, Ppk, Cpm, PPM Expected, PPM Observed je Variable) mit dem Histogramm der ersten Variablen.
Beispiel
Ein Spritzgießwerkzeug hat 3 Nester, die dasselbe Teil herstellen; der Bohrungsdurchmesser (mm) wird an 25 Teilen aus jedem Nest gemessen (C1 = Cavity 1, C2 = Cavity 2, C3 = Cavity 3), gegen gemeinsame LSL = 24.90, USL = 25.10, Target = 25.00. Die Vergleichstabelle zeigt Cavity 1 mit der geringsten Streuung (Ppk ≈ 2.17, Cpm ≈ 2.24) und Cavity 3 deutlich schlechter (Ppk ≈ 0.94) — damit ist Cavity 3 sofort als das Nest markiert, das Aufmerksamkeit braucht, ohne drei getrennte Berichte erstellen und manuell vergleichen zu müssen.
Häufig gestellte Fragen
Was ist Multiple Variables Process Capability?
Es ist eine Prozessfähigkeitsanalyse, die dasselbe Merkmal, gemessen über mehrere parallele Variablen wie verschiedene Formnester, Maschinen oder Linien, gegen eine gemeinsame Spezifikation vergleicht. Statt getrennter Berichte erzeugt sie eine Vergleichstabelle mit Pp, Ppl, Ppu, Ppk, Cpm und PPM nebeneinander, sodass die schlechteste Variable leicht zu erkennen ist.
Wie erkennen Sie den schlechtesten Prozess in einer Fähigkeitsuntersuchung mit mehreren Variablen?
Da jede Variable gegen dieselben LSL, USL und Target bewertet wird, sind die Werte von Ppk und Cpm direkt vergleichbar. Die Variable mit dem niedrigsten Ppk bzw. dem niedrigsten Cpm, wenn ein Target angegeben ist, ist bezogen auf die gemeinsame Spezifikation die schlechteste und sollte zuerst untersucht werden.
Setzt Multiple Variables Process Capability Normalverteilung voraus?
Ja. Jede Variable wird mit einer Fähigkeitsberechnung für die Normalverteilung ausgewertet, und es gibt keinen Test auf Normalverteilung je Variable und keine Weiterleitung zu nicht normalen Verteilungen. Der Vergleich von PPM Expected aus dem Rand der angepassten Normalverteilung mit PPM Observed, dem tatsächlichen Anteil außerhalb der Spezifikation, hilft, Variablen zu erkennen, bei denen beide voneinander abweichen — ein Hinweis darauf, dass die Normalverteilungsannahme möglicherweise nicht zutrifft.
Was bringt Cpm zusätzlich in den Vergleich ein?
Wird ein gemeinsamer Target angegeben, wird Cpm für jede Variable als (USL - LSL) geteilt durch K mal die Wurzel aus der mittleren quadratischen Abweichung vom Target berechnet. Cpm wertet eine Variable ab, deren Mittelwert neben dem Zielwert liegt, auch wenn ihre Streuung allein sonst fähig erscheinen würde.