
Xbar-Karte (x̄-Karte, Mittelwertkarte)
Eine Xbar-Karte (auch Mittelwertkarte oder x̄-Karte) ist eine Regelkarte, die den Mittelwert von Teilgruppen im Zeitverlauf überwacht. Jeder dargestellte Punkt ist der Mittelwert einer kleinen Gruppe von Messwerten, die zu einem bestimmten Zeitpunkt erhoben wurden, sodass sich Verschiebungen oder Trends der Prozesslage leicht erkennen lassen.
Zuletzt geprüft
Kernaussage
Eine Xbar-Karte (auch Mittelwertkarte oder x̄-Karte) ist eine Regelkarte, die den Mittelwert von Teilgruppen im Zeitverlauf überwacht.
Auf dieser Seite
Was ist eine Xbar-Karte?
Eine Xbar-Karte (auch Mittelwertkarte oder x̄-Karte) ist eine Regelkarte, die den Mittelwert von Teilgruppen im Zeitverlauf überwacht. Jeder dargestellte Punkt ist der Mittelwert einer kleinen Gruppe von Messwerten, die zu einem bestimmten Zeitpunkt erhoben wurden, sodass sich Verschiebungen oder Trends der Prozesslage leicht erkennen lassen.
Sie ist eine der am häufigsten eingesetzten Regelkarten in der Qualitätsüberwachung, weil sie sich ausschließlich darauf konzentriert, ob der Prozessmittelwert auf dem Zielwert bleibt , getrennt von der Streuung, die mit einer begleitenden R- oder s-Karte überwacht wird.
Wann wird eine Xbar-Karte eingesetzt?
- Wenn die Daten stetig sind (Messwerte wie Abmessungen, Gewicht, Temperatur, Druck)
- Wenn Messwerte in Teilgruppen von 2 oder mehr in regelmäßigen Zeitabständen erhoben werden
- Wenn Sie Verschiebungen des Prozessmittelwerts im Zeitverlauf erkennen möchten
- Kombinieren Sie sie bei Teilgruppengrößen von 2 bis 8mit einer R-Karte , um auch die Streuung zu überwachen
- Kombinieren Sie sie bei Teilgruppengrößen über 8mit einer s-Karte für eine genauere Überwachung der Streuung
- Verwenden Sie bei Einzelmesswerten ohne Teilgruppen stattdessen die I-MR-Karte .
Hinweise zur richtigen Anwendung der Xbar-Karte
- Die Teilgruppengröße sollte während der gesamten Untersuchung konstant bleiben — wechselnde Teilgruppengrößen beeinflussen die Berechnung der Eingriffsgrenzen und machen die Karte unzuverlässig
- Erheben Sie mindestens 25 Teilgruppen , bevor Sie Schlüsse über die Prozessstabilität ziehen
- Jede Teilgruppe sollte eine rationale, homogene Stichprobe sein — vermeiden Sie es, Daten verschiedener Maschinen, Bediener oder Schichten in einer Teilgruppe zu mischen
- Kombinieren Sie die Xbar-Karte immer mit einer R- oder s-Karte — die Xbar-Karte allein zeigt nicht, ob die Prozessstreuung stabil ist
- Prüfen Sie immer zuerst die R- oder s-Karte , bevor Sie die Xbar-Karte interpretieren — ist die Streuung außer Kontrolle, sind die Eingriffsgrenzen der Xbar-Karte unzuverlässig
- Die Daten innerhalb der Teilgruppen sollten annähernd normalverteilt sein, damit die Eingriffsgrenzen statistisch gültig sind
Alternativen: Wann die Xbar-Karte nicht geeignet ist
- Liegen die Daten als Einzelmesswerte ohne Teilgruppenvor, verwenden Sie stattdessen die I-MR-Karte .
- Sind die Teilgruppengrößen uneinheitlich oder lassen sie sich nicht standardisieren, ziehen Sie die I-MR-Karte in Betracht, um verlässlichere Ergebnisse zu erhalten.
- Überwachen Sie Fehleranteile oder Fehlerzahlen, verwenden Sie stattdessen die p-Karte, np-Karte, c-Karte oder u-Karte .
- Sind die Daten stark nicht normalverteilt, wenden Sie zuerst eine Box-Cox-Transformation an, bevor Sie die Xbar-Karte verwenden.
- Haben Sie kurze Fertigungsläufe oder gemischte Teiletypen auf demselben Prozess, verwenden Sie stattdessen die Z-MR-Karte .
- Möchten Sie nur die Streuung ohne Verfolgung des Mittelwertsüberwachen, verwenden Sie eine R-Karte oder s-Karte für sich allein.
Beispiel für eine Xbar-Karte
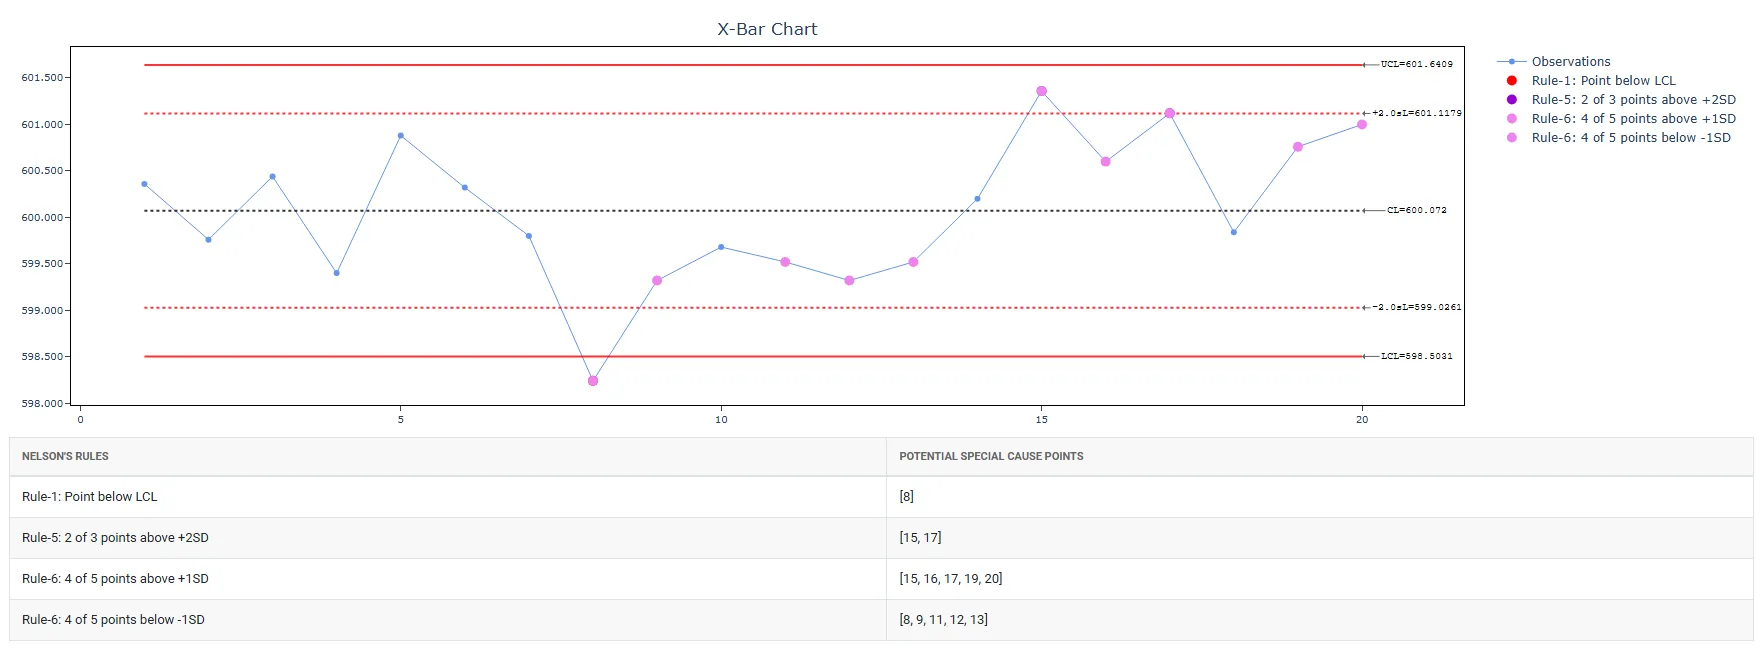
Ein Qualitätsingenieur in einem Werk für Automobilteile überwacht die Längen von Nockenwellen. Er erhebt alle 30 Minuten Daten in Teilgruppen der Größe 5. Er möchte prüfen, ob in der Regelkarte systematische Ursachen vorliegen. 1. Lassen Sie Prozessmittelwert und Prozessstandardabweichung leer, da sie derzeit unbekannt sind. 2. Aktivieren Sie alle 8 Nelson-Regeln. Er führt folgende Schritte aus:
- Die erforderlichen Daten wurden erhoben.
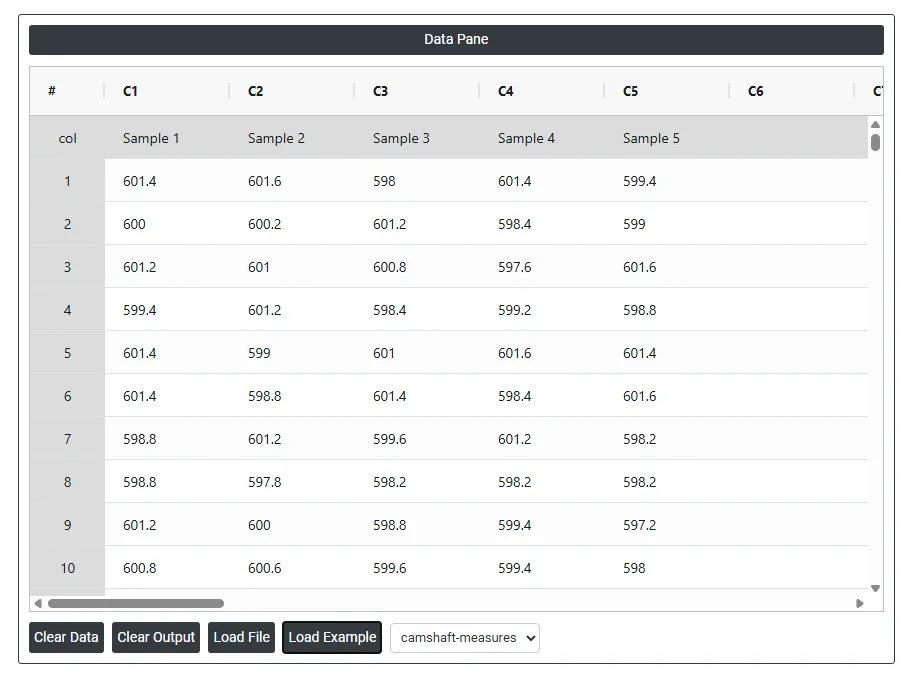
- Analysieren Sie die Daten nun in Zometric Statistical Software unter https://statsai.zometric.com/.
- Um die Xbar-Karte zu finden, wählen Sie Statistical module> Control Charts>Xbar Chart .
- Im Werkzeug werden die Daten zusammen mit weiteren Eingaben wie folgt eingegeben:
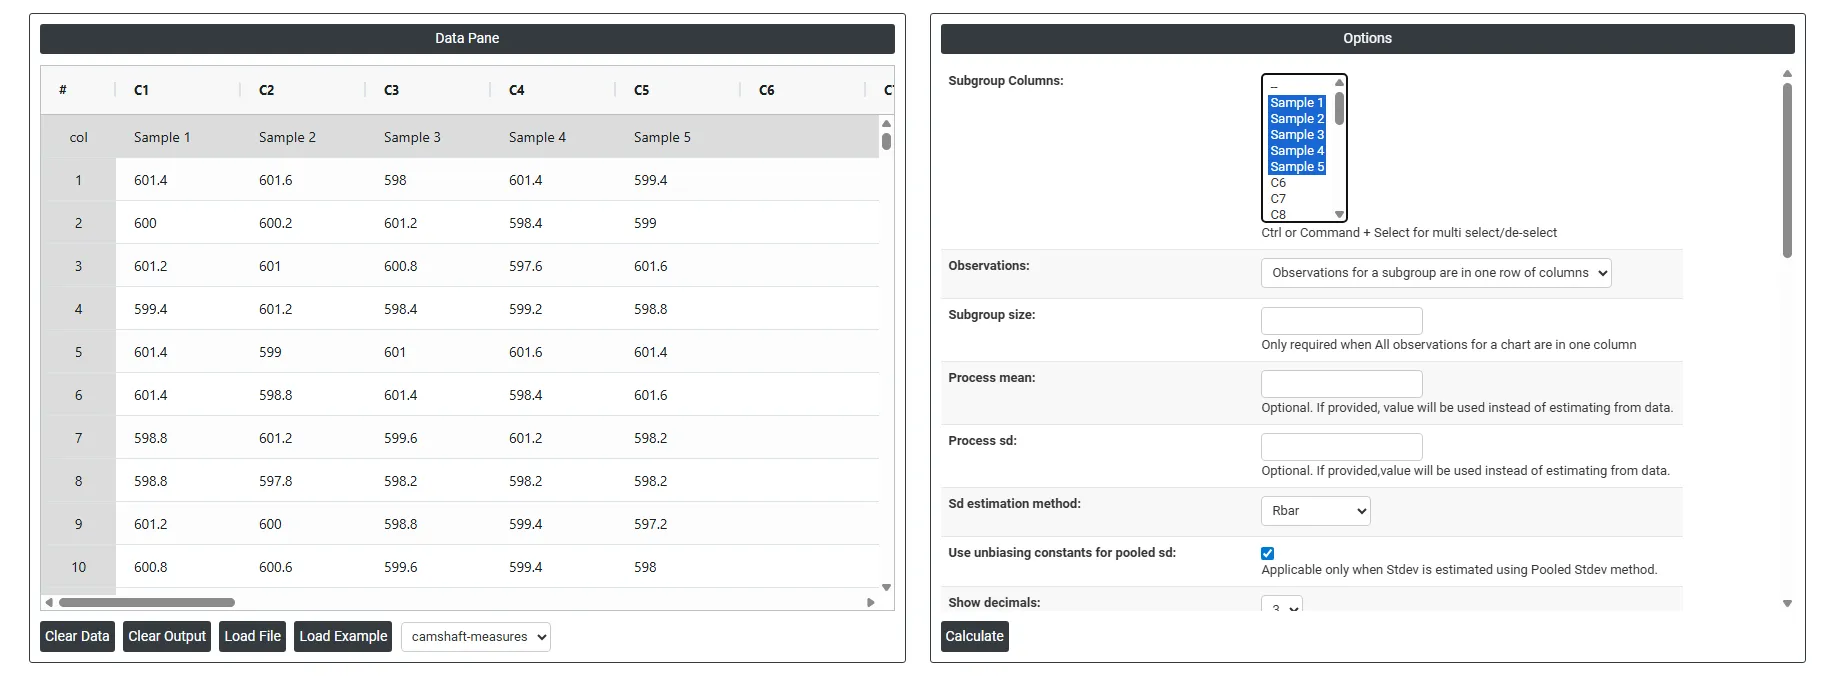
5. Nach Verwendung des oben genannten Werkzeugs erhalten Sie die folgende Ausgabe:
Anleitung: Xbar-Karte
Die Anleitung lautet wie folgt:
- Melden Sie sich bei Zometric Statistical Software an: https://statsai.zometric.com/
- Wählen Sie auf der Startseite Statistical Tool> Control Charts >Xbar Chart.
- Klicken Sie auf Xbar Chart, um zum Dashboard zu gelangen.
- Aktualisieren Sie anschließend die Daten manuell, oder kopieren Sie die Daten vollständig (Ctrl+C) aus einer Excel-Tabelle und fügen Sie sie hier ein (Ctrl+V).
- Füllen Sie anschließend die erforderlichen Optionen aus.
- Klicken Sie abschließend unten auf der Seite auf calculate, und Sie erhalten die gewünschten Ergebnisse.
Das Dashboard von Xbar Chart ist in zwei Bereiche unterteilt.
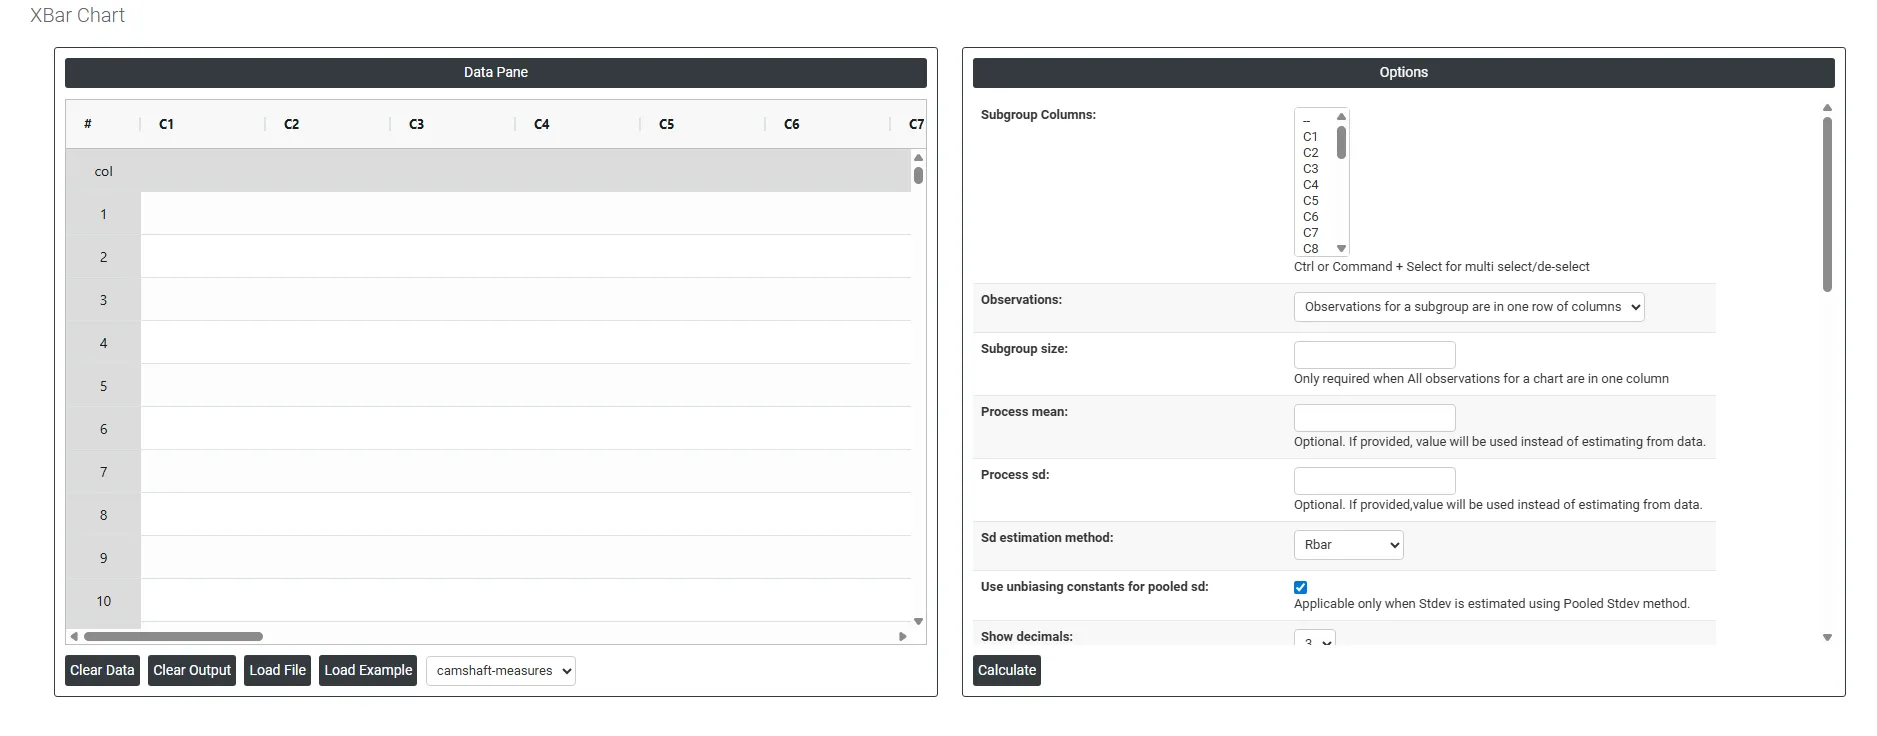
Im linken Bereich befindet sich der Datenbereich (Data Pane). Im Data Pane bildet jede Zeile eine Teilgruppe. Die Daten können manuell eingegeben oder vollständig aus einer Excel-Tabelle kopiert (Ctrl+C) und hier eingefügt (Ctrl+V) werden.
Load example: Beispieldaten werden geladen.
Load File: Damit werden Excel-Daten direkt geladen.
Im rechten Bereich stehen folgende Optionen zur Verfügung:
- Subgroup Columns Ermöglicht die Auswahl einer einzelnen Spalte oder mehrerer Spalten , je nach Struktur Ihrer Daten. Ist jede Teilgruppe auf mehrere Spalten verteilt (eine Spalte je Messposition), wählen Sie alle diese Spalten aus. Sind alle Messwerte in einer Spalte untereinander angeordnet, wählen Sie diese eine Spalte und legen Sie die Teilgruppengröße separat fest. Die Auswahl hier bestimmt direkt, wie die Karte Ihre Daten zur Berechnung der Teilgruppenmittelwerte gruppiert.
- Observations: Diese Einstellung legt fest, wie Ihre Daten im Arbeitsblatt angeordnet sind. Wählen Sie die Option, die Ihrer Datenstruktur entspricht:
- Observations for a subgroup are in one row of columns — jede Zeile enthält alle Messwerte einer Teilgruppe, verteilt auf mehrere Spalten. Zum Beispiel enthält Zeile 1 fünf Messwerte für Teilgruppe 1 in fünf Spalten.
- All observations for a chart are in one column — alle Messwerte stehen untereinander in einer einzigen Spalte, und über das Feld für die Teilgruppengröße wird festgelegt, wie viele Zeilen zu jeder Teilgruppe gehören.
Wird hier die falsche Anordnung gewählt, gruppiert die Karte die Daten falsch und liefert ungültige Eingriffsgrenzen.
- Subgroup Size Nur erforderlich, wenn alle Beobachtungen in einer einzigen Spalte gespeichert sind. Damit wird festgelegt, wie viele aufeinanderfolgende Zeilen eine Teilgruppe bilden. Bei einer Teilgruppengröße von 5 behandelt die Karte zum Beispiel die Zeilen 1–5 als Teilgruppe 1, die Zeilen 6–10 als Teilgruppe 2 und so weiter. Sind Ihre Daten bereits auf mehrere Spalten verteilt (eine je Messwert), wird dieses Feld nicht benötigt, da die Teilgruppengröße durch die Anzahl der ausgewählten Spalten bestimmt ist.
- Process mean: Der durchschnittliche Wert einer Menge von Messwerten oder Beobachtungen eines Prozesses. Er gibt die zentrale Lage der Prozessdaten im Zeitverlauf an und ist ein wichtiger Indikator für die Prozessleistung. Wird er nicht angegeben, berechnet Zometric Statistical Software die Mittellinie aus den vorhandenen Daten.
- Process sd: Ein Maß für die Streuung der Prozessdaten um den Mittelwert. Sie gibt an, wie stark einzelne Datenpunkte des Prozesses vom Prozessmittelwert abweichen. Wird sie nicht angegeben, berechnet Zometric Statistical Software sie aus den vorhandenen Daten.
- Sd estimation method: Hier stehen zwei Berechnungsmethoden zur Wahl. Ob Rbar oder die gepoolte Standardabweichung als Schätzmethode gewählt wird, verändert das Ergebnis.
- Rbar Sd estimation method: Rbar ist der Mittelwert der Spannweiten innerhalb der Teilgruppen. Die Rbar-Methode ist eine weit verbreitete Schätzung der Standardabweichung und besonders geeignet für Teilgruppengrößen von 2 bis 8.
- Pooled Sd estimation method: Die gepoolte Standardabweichung ist der gewichtete Mittelwert der Varianzen der Teilgruppen, wobei größere Teilgruppen stärker in die Gesamtschätzung eingehen. Diese Methode liefert eine genauere Schätzung der Standardabweichung, wenn der Prozess stabil ist.
- Use unbiasing constants for pooled sd: Diese Option ist nur anwendbar, wenn die Standardabweichung mit der Methode Pooled Stdev geschätzt wird.
- Show Decimals Legt fest, wie viele Dezimalstellen in der Karte für die dargestellten Werte, die Eingriffsgrenzen und die Mittellinie angezeigt werden. Mehr Dezimalstellen erhöhen die Ablesegenauigkeit; weniger halten die Karte übersichtlich und leichter präsentierbar. Wählen Sie die Stufe, die für Ihr Publikum Genauigkeit und Lesbarkeit ausbalanciert.
- Check Rule 1: 1 point > K Stdev from center line: Test 1 ist unverzichtbar, um Teilgruppen zu erkennen, die deutlich von den anderen abweichen, und damit ein allgemein anerkanntes Mittel zur Erkennung von Zuständen außer Kontrolle. Um die Empfindlichkeit zu erhöhen und kleinere Prozessverschiebungen zu erkennen, kann Test 2 zusammen mit Test 1 verwendet werden, was die Wirksamkeit von Regelkarten steigert.
- Check Rule 2: K points in a row on same side of center line: Test 2 erkennt Änderungen der Prozesslage oder der Streuung. Bei der Überwachung auf kleine Prozessverschiebungen kann Test 2 zusammen mit Test 1 verwendet werden, um die Empfindlichkeit von Regelkarten zu erhöhen.
- Check Rule 3: K points in a row, all increasing or all decreasing: Test 3 dient dazu, Trends in einem Prozess zu erkennen. Er sucht gezielt nach einer längeren Folge aufeinanderfolgender Datenpunkte, deren Werte stetig steigen oder fallen, was auf einen möglichen zugrunde liegenden Trend im Prozessverhalten hinweist.
- Check Rule 4: K points in a row, alternating up and down: Test 4 dient dazu, systematische Schwankungen in einem Prozess zu erkennen. Idealerweise sollte das Streuungsmuster eines Prozesses zufällig sein. Verletzt ein Punkt Test 4, kann dies darauf hindeuten, dass die Streuung nicht zufällig ist, sondern einem vorhersagbaren Muster folgt.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Test 5 erkennt kleine Prozessverschiebungen.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):Test 6 erkennt kleine Prozessverschiebungen.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):Test 7 erkennt Streuungsmuster, die fälschlich als Beleg für gute Prozessbeherrschung gedeutet werden könnten. Dieser Test erkennt zu weite Eingriffsgrenzen, die oft auf geschichtete Daten zurückgehen. Geschichtete Daten entstehen, wenn innerhalb jeder Teilgruppe eine systematische Streuungsquelle vorhanden ist, wodurch die Eingriffsgrenzen breiter erscheinen, als sie sein sollten.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):Test 8 erkennt ein Mischungsmuster. Bei einem Mischungsmuster liegen die Punkte tendenziell nicht nahe der Mittellinie, sondern nahe den Eingriffsgrenzen.
- Additional CLs at Multiples of SD 1 Fügt eine zusätzliche Grenzlinie bei ±1 Standardabweichung von der Mittellinie hinzu. So entsteht eine innere Zone in der Karte, die für die Anwendung von Western-Electric- oder Nelson-Regeln nützlich ist, welche nach ungewöhnlichen Mustern innerhalb der Eingriffsgrenzen suchen — etwa einer Folge von Punkten, die durchgehend auf einer Seite der Mittellinie liegen.
- Additional CLs at Multiples of SD 2 Fügt eine zusätzliche Grenzlinie bei ±2 Standardabweichungen von der Mittellinie hinzu. So entsteht eine mittlere Warnzone zwischen der Mittellinie und den üblichen ±3-Sigma-Eingriffsgrenzen. Punkte zwischen der 2-Sigma- und der 3-Sigma-Linie können frühzeitig auf eine Prozessverschiebung hinweisen, bevor ein Punkt tatsächlich außer Kontrolle gerät.
- Define Stages (Historical Groups) with This Variable Ermöglicht es, die Karte anhand einer Gruppierungsvariable in einzelne Phasen oder Stufen aufzuteilen. Für jede Phase werden eigene Eingriffsgrenzen unabhängig berechnet. Das ist nützlich, wenn eine bekannte Prozessänderung stattgefunden hat — etwa eine neue Maschine, eine Prozessverbesserung oder ein Wechsel des Rohmaterials — und Sie die Prozessleistung vor und nach dieser Änderung in derselben Karte vergleichen möchten.
- X Scale Legt fest, wie die horizontale Achse der Karte dargestellt wird. Sie können die Skala so anpassen, dass zeitbasierte Beschriftungen, Teilgruppennummern oder benutzerdefinierte Werte angezeigt werden. Das ist nützlich, wenn Ihre Teilgruppen bestimmten Daten, Schichten oder Chargen entsprechen und die Achse diesen Kontext statt bloßer fortlaufender Nummern zeigen soll; so ist die Karte leichter zu lesen und zu präsentieren.
Häufig gestellte Fragen
Was ist eine Xbar-Karte?
Eine Xbar-Karte, auch Mittelwertkarte genannt, ist eine Regelkarte, die den Mittelwert von Teilgruppen im Zeitverlauf überwacht. Jeder Punkt ist der Mittelwert einer kleinen Gruppe von Messwerten, die zu einem Zeitpunkt erhoben wurden, sodass Verschiebungen oder Trends der Prozesslage gut sichtbar werden. Die Streuung wird separat mit einer begleitenden R- oder s-Karte überwacht.
Wann sollte man eine R-Karte oder eine s-Karte zusammen mit einer Xbar-Karte verwenden?
Kombinieren Sie die Xbar-Karte immer mit einer Karte für die Streuung. Bei Teilgruppengrößen von 2 bis 8 kombinieren Sie sie mit einer R-Karte; bei Teilgruppengrößen über 8 mit einer s-Karte für eine genauere Überwachung der Streuung. Prüfen Sie zuerst die R- oder s-Karte, denn ist die Streuung außer Kontrolle, sind die Grenzen der Xbar-Karte unzuverlässig.
Wie viele Teilgruppen benötigt man für eine Xbar-Karte?
Erheben Sie mindestens 25 Teilgruppen, bevor Sie Schlüsse über die Prozessstabilität ziehen. Halten Sie die Teilgruppengröße konstant, verwenden Sie rationale, homogene Teilgruppen, ohne Maschinen, Bediener oder Schichten zu mischen, und die Daten innerhalb der Teilgruppen sollten annähernd normalverteilt sein, damit die Eingriffsgrenzen gültig sind.
Wann sollte man keine Xbar-Karte verwenden?
Verwenden Sie eine I-MR-Karte für Einzelmesswerte ohne Teilgruppen oder wenn sich die Teilgruppengrößen nicht standardisieren lassen. Verwenden Sie p-, np-, c- oder u-Karten für fehlerhafte Einheiten oder Fehlerzahlen, eine Z-MR-Karte für kurze Fertigungsläufe oder gemischte Teiletypen, und ziehen Sie bei stark nicht normalverteilten Daten zuerst eine Box-Cox-Transformation in Betracht.