
Z-MR-Karte
Eine Z-MR-Karte ist eine spezielle Regelkarte für Kleinserien oder für Prozesse, die verschiedene Teile oder Produkte auf derselben Anlage fertigen. Statt der Rohmesswerte standardisiert sie jeden Messwert zu einem Z-Wert, der angibt, wie weit der Wert in Einheiten der Standardabweichung von seinem Zielwert entfernt liegt.
Zuletzt geprüft
Kernaussage
Eine Z-MR-Karte ist eine spezielle Regelkarte für Kleinserien oder für Prozesse, die verschiedene Teile oder Produkte auf derselben Anlage fertigen.
Auf dieser Seite
Was ist eine Z-MR-Karte?
Eine Z-MR-Karte ist eine spezielle Regelkarte für Kleinserien oder für Prozesse, die verschiedene Teile oder Produkte auf derselben Anlage fertigen. Statt der Rohmesswerte standardisiert sie jeden Messwert zu einem Z-Wert, der angibt, wie weit der Wert in Einheiten der Standardabweichung von seinem Zielwert entfernt liegt.
Durch diese Standardisierung lassen sich Daten mehrerer Produkte oder Teilenummern in einer einzigen Karte zusammenführen. So kann die Prozessstabilität auch dann überwacht werden, wenn für kein einzelnes Produkt genügend Daten für eine klassische Regelkarte vorliegen.
Einfache Definition:Eine Regelkarte, die Messwerte verschiedener Produkte auf eine gemeinsame Skala umrechnet, sodass Sie die Prozessstabilität auch bei kleinen Stückzahlen oder gemischter Fertigung überwachen können.
Wann wird eine Z-MR-Karte eingesetzt?
- Verwenden Sie sie, wenn die Fertigungsläufe zu kurz sind, um genügend Daten für eine Standard-Regelkarte zu erheben.
- Verwenden Sie sie, wenn derselbe Prozess bzw. dieselbe Maschine mehrere Teiletypen fertigt und Sie eine einheitliche Karte wünschen.
- Verwenden Sie sie, wenn jede Teilenummer einen anderen Zielwert oder eine andere Spezifikation hat, aber auf demselben zugrunde liegenden Prozess beruht.
- Nicht geeignet, wenn sich die Prozessstreuung deutlich zwischen den Teiletypen unterscheidet; die Standardisierung setzt eine ähnliche Streuung aller Teile voraus.
Hinweise zur richtigen Anwendung der Z-MR-Karte
- Für jeden Teiletyp müssen ein bekannter oder geschätzter Zielwert und eine Standardabweichung vorliegen, damit die Berechnung des Z-Werts gültig ist.
- Prüfen Sie, ob die Prozessstreuung bei allen Teiletypen ähnlich ist , die in derselben Karte dargestellt werden.
- Nutzen Sie historische Daten oder technisches Fachwissen , um genaue Zielwerte und Standardabweichungen festzulegen; ungenaue Eingaben führen zu irreführenden Z-Werten.
- Prüfen Sie zuerst den MR-Teil der Karte , um sicherzustellen, dass die kurzfristige Streuung stabil ist, bevor Sie die Z-Karte interpretieren.
- Beschriften Sie jeden dargestellten Punkt mit seiner Teilenummer oder seinem Produktcode , um die Rückverfolgbarkeit in der kombinierten Karte zu erhalten.
Alternativen: Wann Sie keine Z-MR-Karte verwenden sollten
- Umfasst Ihr Prozess keine Kleinserien und haben Sie genügend Daten von einem einzigen Produkt, verwenden Sie stattdessen eine I-MR-Karte . Sie ist einfacher, unkomplizierter und für normale Serienfertigung besser geeignet.
- Haben Sie genügend Daten in Teilgruppen von einem einzigen Produkt, verwenden Sie stattdessen eine Xbar-R- oder Xbar-S-Karte ; sie liefern bei ausreichender Datenlage zuverlässigere Eingriffsgrenzen.
- Wenn sich die Prozessstreuung zwischen den Teiletypen deutlich unterscheidet, werten Sie jeden Teiletyp getrennt mit eigenen Karten aus, statt sie in einer Z-MR-Karte zusammenzuführen.
- Sind Zielwerte oder Standardabweichungen unbekannt und lassen sie sich weder aus historischen Daten noch aus technischem Fachwissen zuverlässig schätzen, kann der Z-Wert nicht genau berechnet werden; verwenden Sie diese Karte dann nicht.
- Sind die Daten attributiv (Fehleranzahlen oder Anteile), verwenden Sie stattdessen P-, NP-, C- oder U-Karten bzw. deren Varianten für Kleinserien.
- Haben alle Produkte denselben Zielwert und dieselbe Spezifikation, genügt eine normale I-MR- oder Xbar-Karte , die leichter zu interpretieren ist.
Beispiel für eine Z-MR-Karte
Ein Hersteller fertigt in Kleinserien kleine Lose von Metallbauteilen. Um die Gleichmäßigkeit des Stanzprozesses zu bewerten, misst der Qualitätsmanager Teile aus drei verschiedenen Fertigungsläufen. Die Schritte:
- Die erforderlichen Daten wurden erhoben.
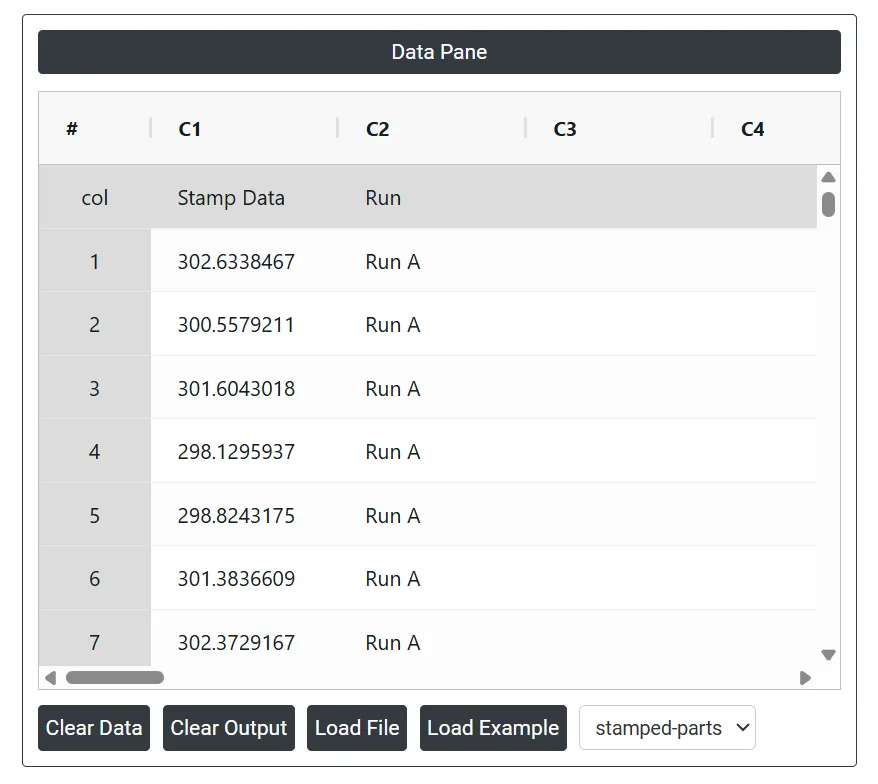
- Analysieren Sie die Daten nun in Zometric Statistical Software unter https://statsai.zometric.com/.
- Die Z-MR-Karte finden Sie unter Statistical module> Control Chart > Z-MR Chart.
- Geben Sie im Werkzeug die Daten zusammen mit den weiteren Eingaben wie folgt ein:
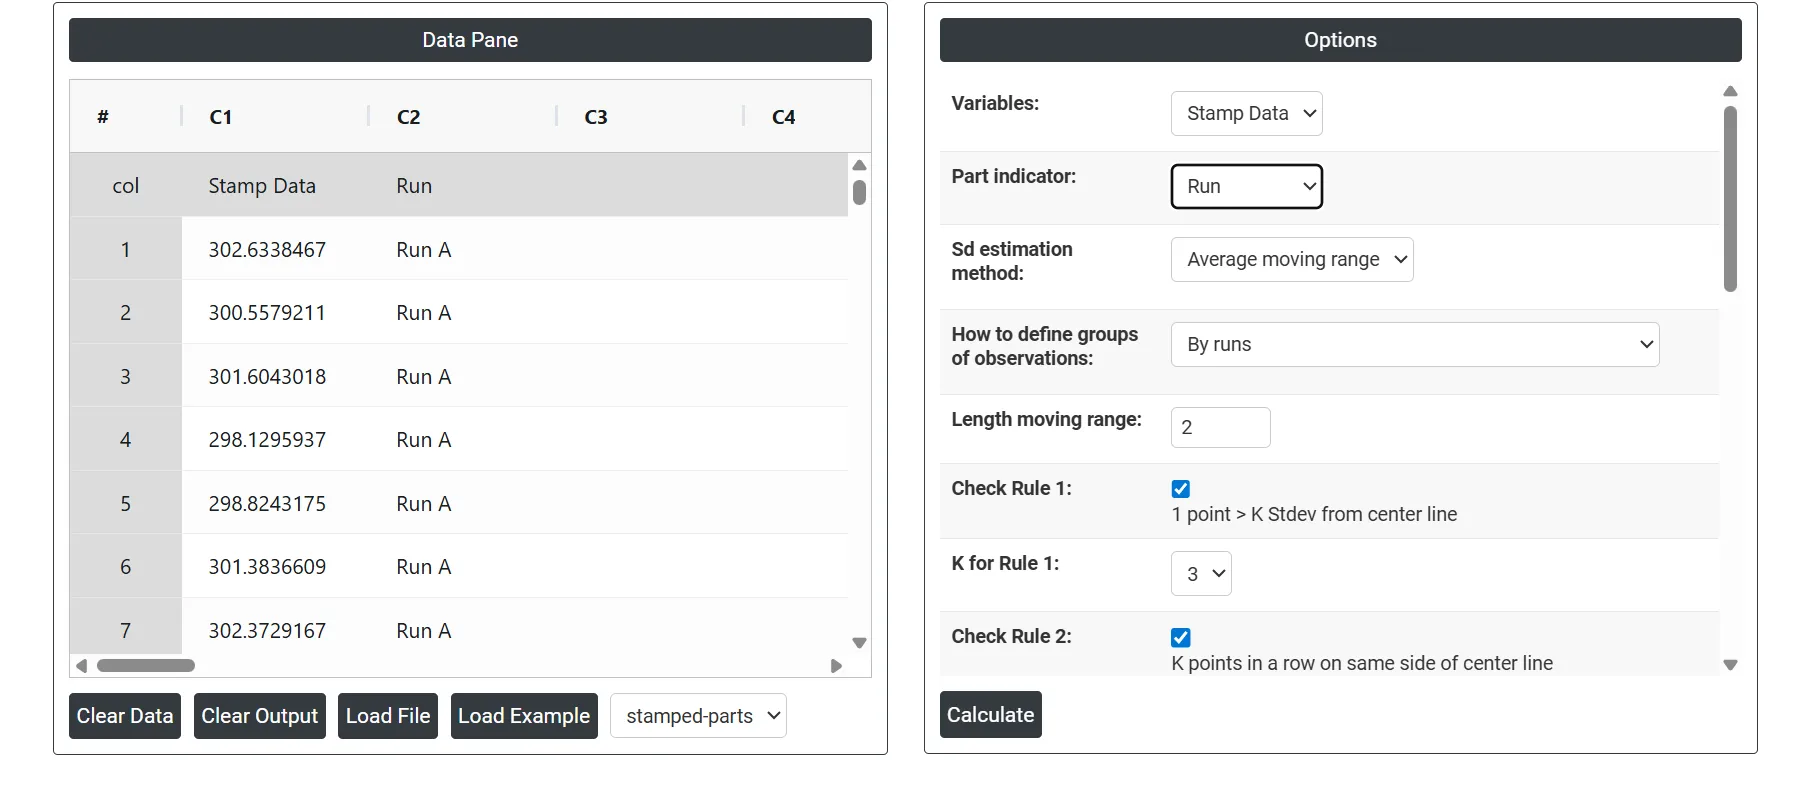
5. Nach Ausführung des oben genannten Werkzeugs erhalten Sie folgende Ausgabe:
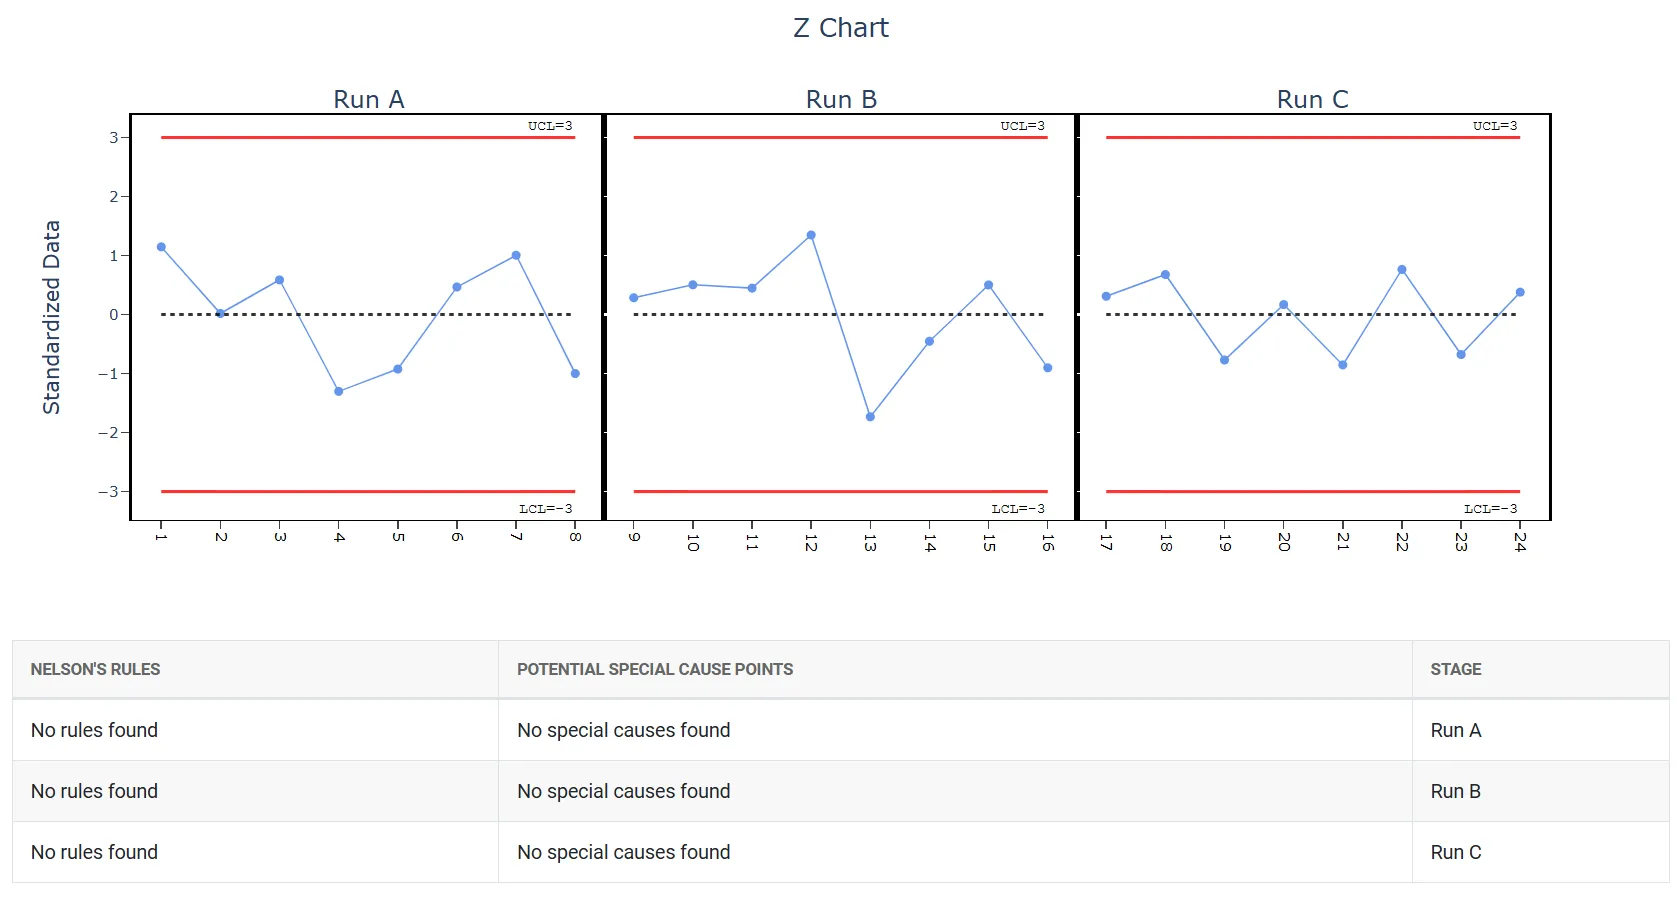
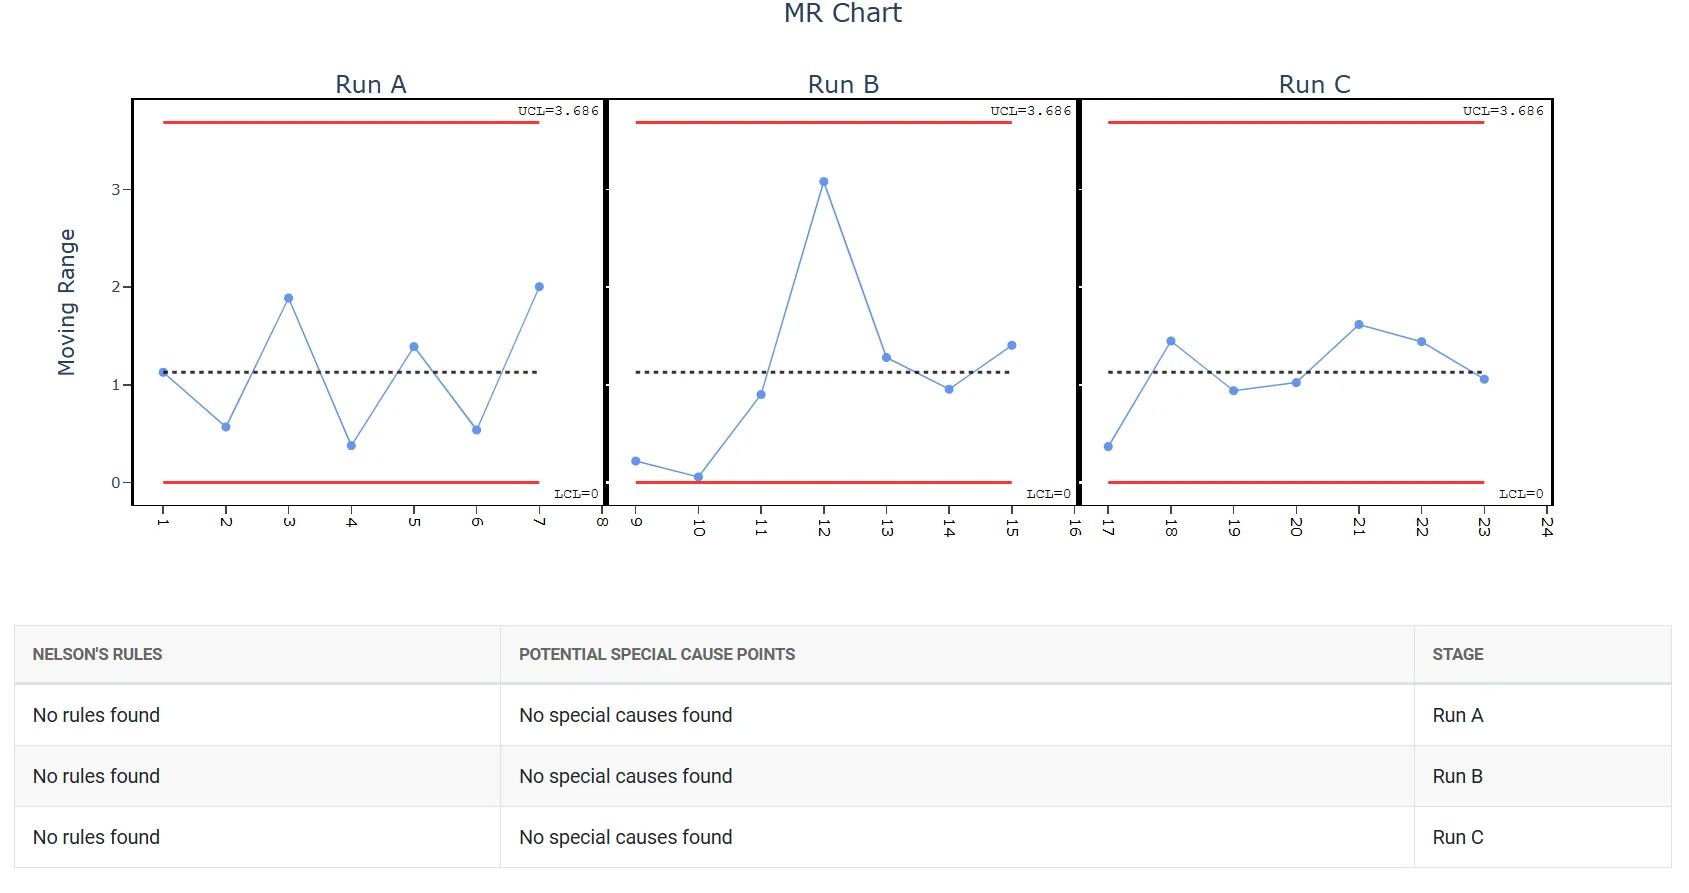
Wie erstellt man eine Z-MR-Karte?
So gehen Sie vor:
- Melden Sie sich bei Zometric Statistical Software an unter https://statsai.zometric.com/
- Wählen Sie auf der Startseite Statistical Tool> Control Chart > Z-MR Chart.
- Klicken Sie auf Z-MR Chart, um zum Dashboard zu gelangen.
- Geben Sie die Daten anschließend manuell ein, oder kopieren Sie die Daten vollständig (Strg+C) aus einer Excel-Tabelle und fügen Sie sie ein (Strg+V). Alternativ gibt es die Option Load Example, mit der Beispieldaten geladen werden.
- Ordnen Sie anschließend die Spalten den Parametern zu.
- Klicken Sie abschließend unten auf der Seite auf calculate, um die gewünschten Ergebnisse zu erhalten.
Das Dashboard der Z-MR-Karte ist in zwei Bereiche unterteilt.
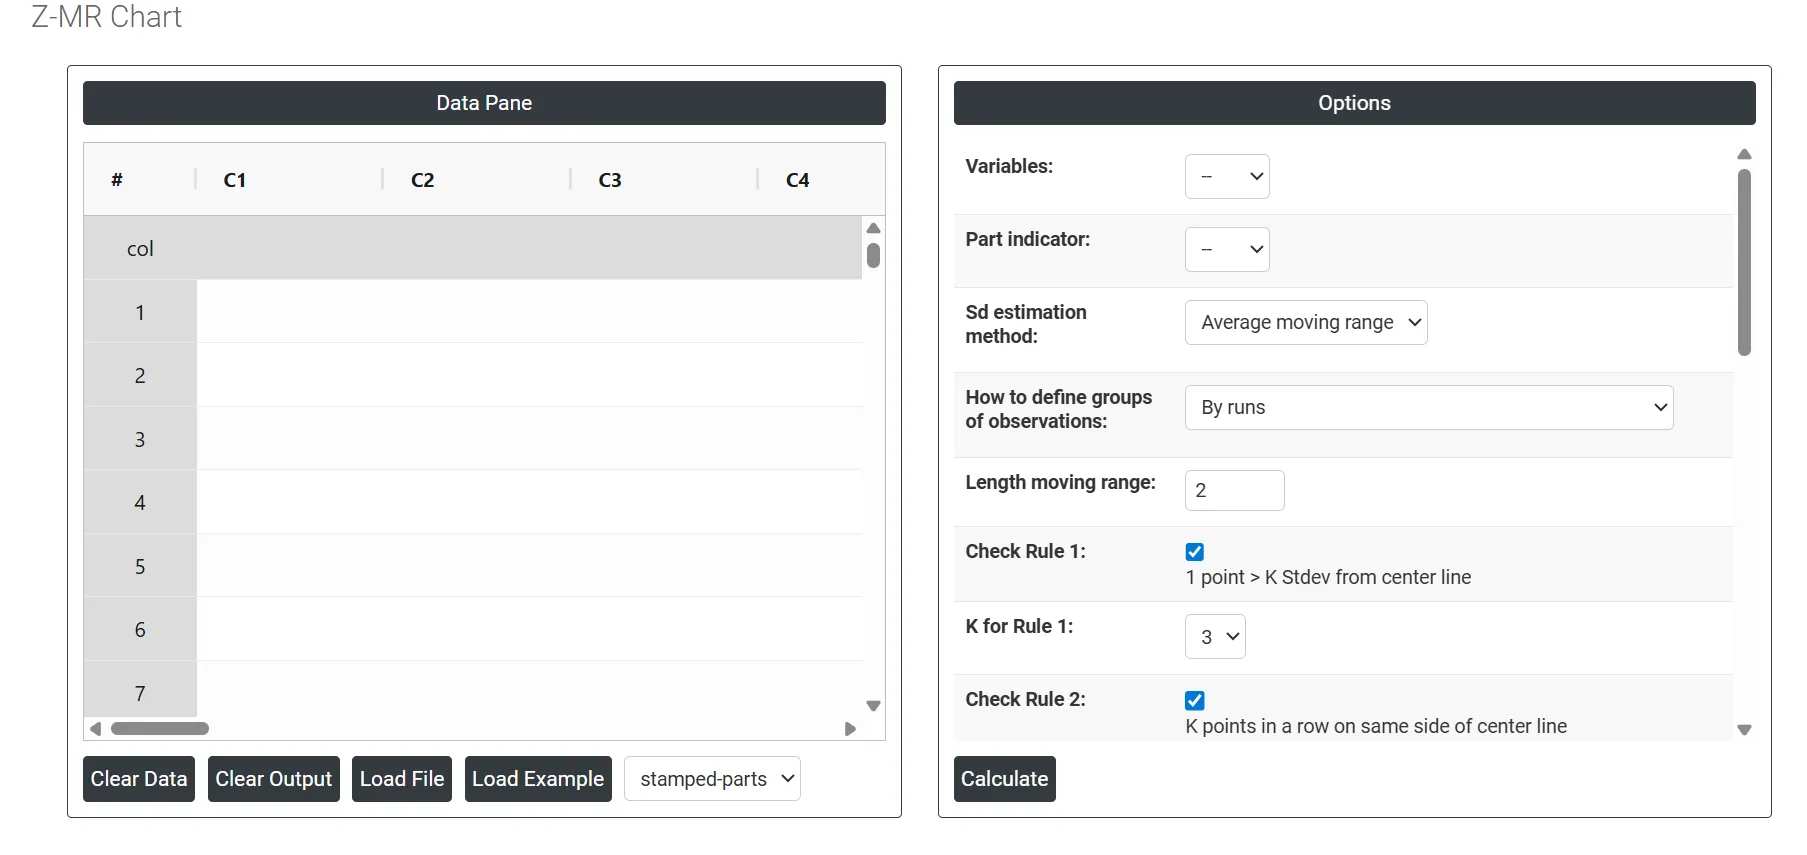
Im linken Bereich befindet sich der Datenbereich (Data Pane). Im Data Pane bildet jede Zeile eine Teilgruppe. Die Daten können manuell eingegeben oder vollständig aus einer Excel-Tabelle kopiert (Strg+C) und hier eingefügt (Strg+V) werden.
Load example: Es werden Beispieldaten geladen.
Load File: Damit werden Excel-Daten direkt geladen.
Im rechten Bereich stehen zahlreiche Optionen zur Verfügung:
- Variables: Wählen Sie die Spalte(n) mit Ihren tatsächlichen Messdaten aus. Dies sind die in der Karte überwachten Werte, etwa Maße, Gewichte oder ein beliebiges stetiges Qualitätsmerkmal, das über verschiedene Teile oder Läufe hinweg erfasst wurde.
- Part Indicator: Wählen Sie die Spalte, die angibt, zu welcher Teilenummer bzw. welchem Produkttyp jeder Messwert gehört. Das ist für die Z-MR-Karte unverzichtbar, denn sie ordnet anhand dieser Angabe jedem Messwert den richtigen Zielwert und die richtige Standardabweichung zu, damit der Z-Wert für jeden Teiletyp genau berechnet werden kann.
- SD Estimation method for Between subgroup: Hier stehen zwei Berechnungsverfahren zur Auswahl. Ob Sie die mittlere gleitende Spannweite oder die gleitende Median-Spannweite als Schätzverfahren wählen, verändert das Ergebnis.
- Average moving range Sd estimation method: Dabei werden die Differenzen zwischen aufeinanderfolgenden Werten eines Datensatzes berechnet und anschließend gemittelt.
- Median moving range Sd estimation method: Die MMR wird als Median der gleitenden Spannweiten zwischen aufeinanderfolgenden Datenpunkten berechnet.
- How to Define Groups of Observations: Legt fest, wie die Karte die Datenpunkte gliedert und anordnet. Zwei Optionen stehen zur Verfügung:
- By Runs : Gruppiert die Beobachtungen in der Reihenfolge ihrer Erhebung und behandelt jeden Fertigungslauf als fortlaufende Folge. Am besten geeignet, wenn die zeitliche Reihenfolge die aussagekräftigste Art ist, das Prozessverhalten zu verfolgen.
- By Parts (Combine all observations for same parts) : Fasst alle Messungen desselben Teiletyps zusammen, unabhängig davon, wann sie erhoben wurden. Am besten geeignet, wenn Sie die Leistung zwischen Teiletypen statt über die Zeit vergleichen möchten.
- Length Moving Range: Legt fest, wie viele aufeinanderfolgende Teilgruppenmittelwerte zur Berechnung jedes Werts der gleitenden Spannweite verwendet werden. Der Standardwert ist 2, das heißt, jede gleitende Spannweite ist die absolute Differenz zweier aufeinanderfolgender Teilgruppenmittelwerte. Ein höherer Wert glättet die Schätzung, verringert aber die Empfindlichkeit gegenüber kurzfristigen Verschiebungen.
- Check Rule 1: 1 point > K Stdev from center line: Test 1 ist unverzichtbar, um Teilgruppen zu erkennen, die deutlich von den übrigen abweichen, und ist daher ein allgemein anerkanntes Werkzeug zur Erkennung von Zuständen außer Kontrolle. Um die Empfindlichkeit zu erhöhen und kleinere Prozessverschiebungen zu erkennen, kann Test 2 zusammen mit Test 1 verwendet werden; das steigert die Wirksamkeit der Regelkarten.
- Check Rule 2: K points in a row on same side of center line: Test 2 erkennt Änderungen der Prozesslage oder der Streuung. Bei der Überwachung kleiner Prozessverschiebungen kann Test 2 zusammen mit Test 1 verwendet werden, um die Empfindlichkeit der Regelkarten zu erhöhen.
- Check Rule 3: K points in a row, all increasing or all decreasing: Test 3 dient dazu, Trends in einem Prozess zu erkennen. Dieser Test sucht gezielt nach einer längeren Folge aufeinanderfolgender Datenpunkte, deren Werte stetig steigen oder fallen, was auf einen möglichen zugrunde liegenden Trend im Prozessverhalten hinweist.
- Check Rule 4: K points in a row, alternating up and down: Test 4 dient dazu, systematische Schwankungen in einem Prozess zu erkennen. Idealerweise sollte das Streuungsmuster eines Prozesses zufällig sein. Schlägt ein Punkt bei Test 4 an, kann das darauf hindeuten, dass die Streuung nicht zufällig ist, sondern einem vorhersagbaren Muster folgt.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Test 5 erkennt kleine Verschiebungen im Prozess.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):Test 6 erkennt kleine Verschiebungen im Prozess.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):Test 7 erkennt Streuungsmuster, die fälschlich als Beleg für eine gute Prozessbeherrschung gedeutet werden können. Dieser Test erkennt zu weite Eingriffsgrenzen, die häufig auf geschichtete Daten zurückgehen. Geschichtete Daten entstehen, wenn innerhalb jeder Teilgruppe eine systematische Streuungsquelle vorliegt, sodass die Eingriffsgrenzen weiter erscheinen, als sie sein sollten.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):Test 8 erkennt ein Mischungsmuster. Bei einem Mischungsmuster meiden die Punkte die Mittellinie und liegen stattdessen nahe den Eingriffsgrenzen.
- X Scale: Legt fest, wie die horizontale Achse der Karte beschriftet und dargestellt wird. Sie können hier Laufnummern, Teilekennungen, Zeitstempel oder eigene Beschriftungen anzeigen lassen, damit die Karte leichter zu lesen ist und sich auf bestimmte Fertigungsereignisse oder Teiletypen zurückführen lässt.
Häufig gestellte Fragen
Was ist eine Z-MR-Karte?
Eine Z-MR-Karte ist eine Regelkarte für Kleinserien oder für Prozesse, die verschiedene Teile auf derselben Anlage fertigen. Statt Rohmesswerten stellt sie jeden Wert als Z-Wert dar, also als seinen Abstand vom Zielwert in Standardabweichungen. So lassen sich Daten mehrerer Teilenummern in einer Karte zusammenführen, ergänzt um eine Karte der gleitenden Spannweite.
Wann sollte man eine Z-MR-Karte verwenden?
Verwenden Sie sie, wenn die Fertigungsläufe zu kurz sind, um genügend Daten für eine Standard-Regelkarte zu erheben, oder wenn ein Prozess bzw. eine Maschine mehrere Teiletypen mit unterschiedlichen Zielwerten oder Spezifikationen fertigt. Sie ist nicht geeignet, wenn sich die Prozessstreuung zwischen den Teiletypen deutlich unterscheidet, denn die Standardisierung setzt eine ähnliche Streuung voraus.
Was braucht man, um eine Z-MR-Karte zu erstellen?
Für jeden Teiletyp sind ein bekannter oder geschätzter Zielwert und eine Standardabweichung aus historischen Daten oder technischem Fachwissen nötig, damit der Z-Wert gültig ist. Sie wählen die Spalte mit den Messwerten und eine Spalte als Teileindikator, die jedem Messwert sein Teil zuordnet. Prüfen Sie zuerst die MR-Karte, um sicherzustellen, dass die kurzfristige Streuung stabil ist.
Wann sollte man eine I-MR-Karte statt einer Z-MR-Karte verwenden?
Umfasst der Prozess keine Kleinserien und haben Sie genügend Daten von einem einzigen Produkt, oder haben alle Produkte denselben Zielwert und dieselbe Spezifikation, ist eine I-MR-Karte einfacher. Bei genügend Daten in Teilgruppen von einem Produkt verwenden Sie stattdessen eine Xbar-R- oder Xbar-S-Karte.