
Carte U (U Chart)
La carte u surveille des données de comptage où chaque article peut présenter plusieurs défauts, en traçant les défauts par unité de chaque sous-groupe par rapport à une ligne centrale égale au total des défauts divisé par le total des unités inspectées. Comme elle trace un taux, les tailles de sous-groupes peuvent varier. Recueillez les données dans l'ordre chronologique, en sous-groupes représentatifs. Si les articles sont seulement classés défectueux ou non, utilisez plutôt une carte P ou NP.
Dernière révision
Point clé
Carte de contrôle des défauts par unité : elle trace le nombre moyen de défauts par unité inspectée de chaque sous-groupe, sous hypothèse de Poisson, et convient quand le nombre d'unités inspectées varie d'un sous-groupe à l'autre.
Sur cette page
Qu'est-ce que la carte U ?
Une carte u, aussi appelée carte de contrôle des défauts par unité, est conçue pour surveiller des données de type comptage lorsque l'effectif de l'échantillon dépasse un. Elle mesure le nombre moyen de défauts par unité, en tenant compte d'un seul ou de plusieurs types de défauts, sous l'hypothèse que les données suivent une distribution de Poisson.
Dans une carte u, l'axe des ordonnées montre le nombre de défauts par unité, tandis que l'axe des abscisses indique le numéro de l'échantillon (sous-groupe). La ligne centrale (u̅) est déterminée en divisant le nombre total de défauts par le nombre total d'unités inspectées sur l'ensemble des échantillons. Cette carte est particulièrement utile pour les procédés où chaque article peut présenter plusieurs défauts, car elle offre une vue détaillée de la qualité au fil du temps.
Une carte u est essentielle pour surveiller la stabilité d'un procédé et identifier et corriger les instabilités. Elle garantit que les procédés restent dans les limites de contrôle et aide à détecter les décalages ou tendances pouvant signaler des problèmes. En traçant les défauts par unité, les responsables peuvent comprendre les variations et traiter rapidement les problèmes, ce qui améliore la maîtrise globale de la qualité.
La carte u s'applique dans de nombreux secteurs, comme l'industrie, la santé et les services, pour suivre au fil du temps les défauts de produits, les erreurs de procédé ou les incidents. Elle offre une représentation visuelle claire des motifs de défauts, au service de l'amélioration continue et de la prise de décision. Des enregistrements précis des défauts par unité permettent aux organisations de mettre en œuvre des stratégies qui améliorent la performance du procédé et la qualité des produits.
Quand utiliser la carte U ?
Une carte U s'utilise généralement pour analyser des données qui reflètent le nombre de défauts dans un ensemble d'articles. Elle est particulièrement utile pour évaluer la présence de causes spéciales de variation dans les données. Une carte U s'utilise lorsque les défauts sont comptés en unités discrètes et que l'effectif de l'échantillon (nombre d'unités inspectées) peut varier d'un sous-groupe à l'autre, car elle trace les défauts par unité ; lorsque l'effectif de l'échantillon est constant, une carte C peut aussi être utilisée. Elle est donc couramment utilisée dans les procédés de fabrication, le contrôle qualité et des contextes similaires où l'apparition de défauts doit être surveillée et suivie au fil du temps.
Recommandations pour bien utiliser la carte U
- Comptez les défauts de chaque article ou unité, ou utilisez la carte P Diagnostic pour des données binaires
- Recueillez les données dans l'ordre chronologique
- Recueillez les données à un intervalle de temps approprié
- Recueillez les données en sous-groupes représentatifs de la production du procédé et soumis aux mêmes conditions de procédé
- Les sous-groupes doivent être assez grands pour estimer avec précision les limites de contrôle
- Recueillez assez de sous-groupes pour obtenir des limites de contrôle précises
Alternatives : quand ne pas utiliser la carte U
Si vous pouvez seulement déterminer si chaque article est défectueux ou non défectueux, utilisez une carte P pour tracer la proportion d'articles défectueux, ou une carte NP pour tracer le nombre d'articles défectueux.
Exemple de carte U
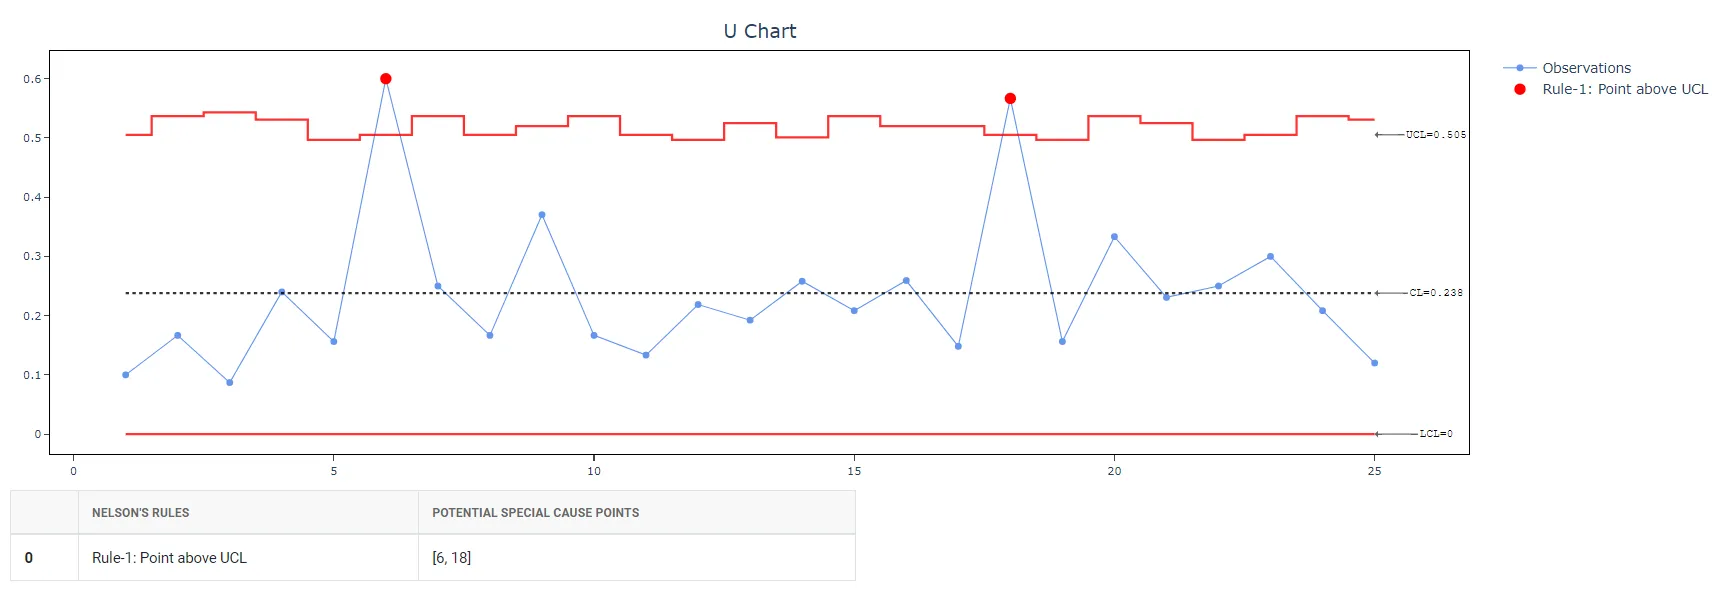
Le responsable d'une société de transcription veut évaluer la qualité du service de transcription. Pour cela, il sélectionne au hasard 25 ensembles de pages issus de commandes consécutives et compte le nombre de fautes de frappe (défauts) dans chaque ensemble. Comme chaque ensemble comporte un nombre de pages différent, il utilise une carte u pour surveiller le nombre moyen de fautes de frappe par page et évaluer la stabilité du procédé au fil du temps. Le responsable suit ces étapes :
- Rassembler les données nécessaires.
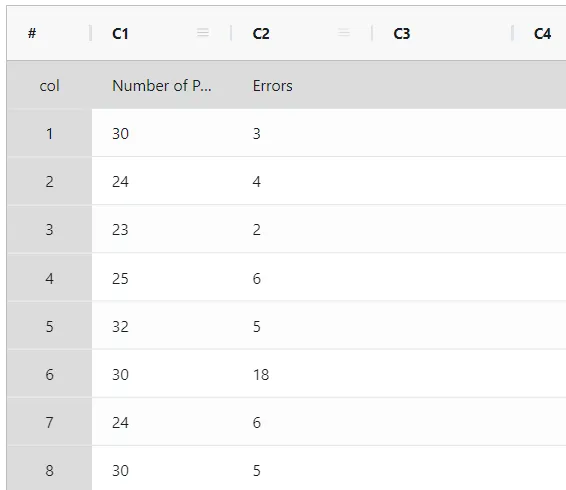
2. Analysez ensuite les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
3. Pour trouver U Chart, choisissez Statistical module> Control Chart> U Chart.
4. Dans l'outil, saisissez les données ainsi que les autres paramètres comme suit :
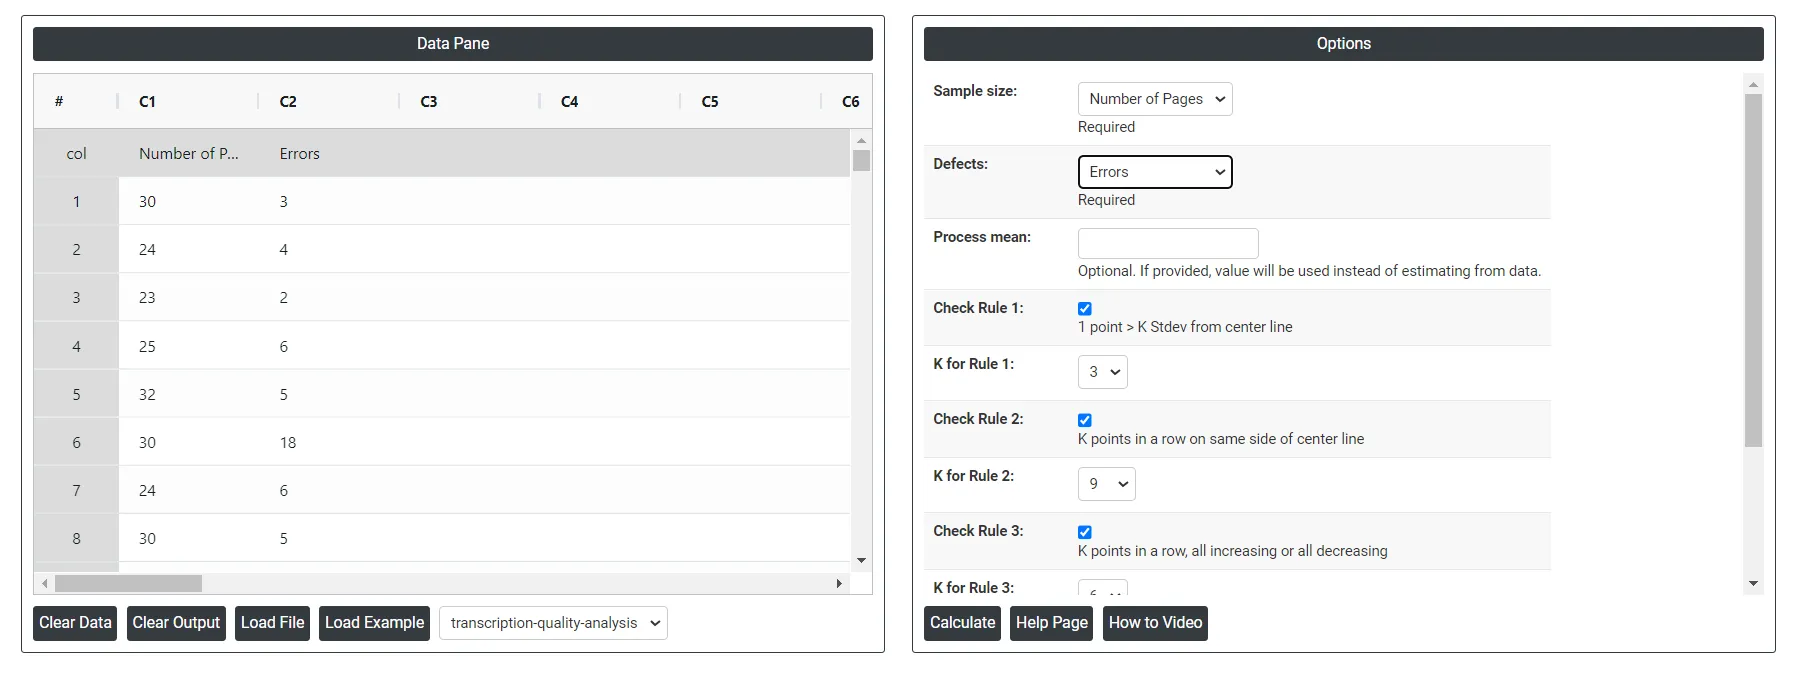
5. Après avoir utilisé l'outil ci-dessus, vous obtenez les résultats suivants :
Comment réaliser une carte U ?
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Control Chart >U Chart.
- Cliquez sur U Chart pour accéder au tableau de bord.
- Ensuite, mettez à jour les données manuellement, ou copiez-les (Ctrl+C) depuis une feuille Excel et collez-les (Ctrl+V) ici.
- Ensuite, sélectionnez les règles de détection souhaitées (Check Rules).
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Sur le tableau de bord de U Chart, la fenêtre est divisée en deux parties.
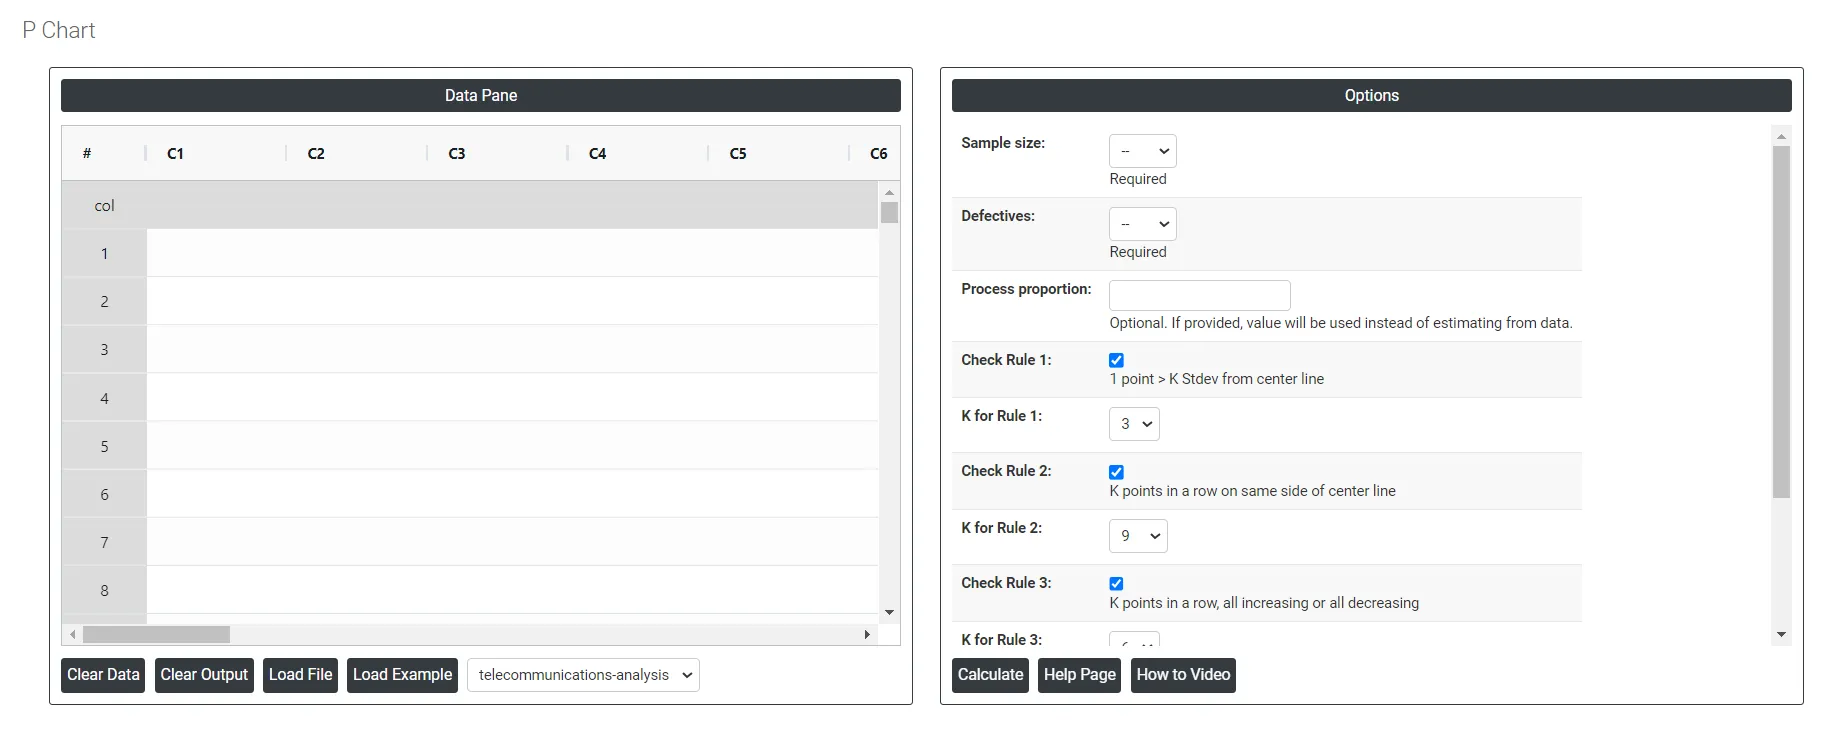
Dans la partie gauche se trouve le Data Pane (volet de données). Les données peuvent être saisies manuellement, ou copiées (Ctrl+C) depuis une feuille Excel et collées (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File : permet de charger directement des données Excel.
Dans la partie droite se trouvent de nombreuses options, comme suit :
- Process proportion : pour une carte U, saisissez le nombre moyen connu de défauts par unité (u̅). S'il est renseigné, cette valeur est considérée comme la ligne centrale. Sinon, Zometric Statistical Software calcule la ligne centrale à partir des données fournies.
- Check Rule 1: 1 point > K Stdev from center line : le test 1 est essentiel pour identifier les sous-groupes qui s'écartent nettement des autres ; c'est un outil universellement reconnu pour détecter les situations hors contrôle. Pour augmenter la sensibilité et détecter des décalages plus faibles du procédé, le test 2 peut être utilisé conjointement avec le test 1, ce qui renforce l'efficacité des cartes de contrôle.
- Check Rule 2: K points in a row on same side of center line : le test 2 détecte des changements de centrage ou de variation du procédé. Lorsque vous surveillez de petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1 pour augmenter la sensibilité des cartes de contrôle.
- Check Rule 3: K points in a row, all increasing or all decreasing : le test 3 est conçu pour identifier des tendances au sein d'un procédé. Il recherche spécifiquement une longue suite de points consécutifs dont la valeur augmente ou diminue de façon constante, ce qui signale une tendance sous-jacente possible dans le comportement du procédé.
- Check Rule 4: K points in a row, alternating up and down :le test 4 est conçu pour identifier des variations systématiques au sein d'un procédé. Idéalement, le schéma de variation d'un procédé devrait être aléatoire. Cependant, si un point échoue au test 4, la variation peut ne pas être aléatoire mais suivre un schéma prévisible.
- Download as Excel: affiche le résultat au format Excel ; il peut être facilement modifié puis rechargé pour de nouveaux calculs avec l'option Load File.
Questions fréquentes
Qu'est-ce qu'une carte u ?
Une carte u est une carte de contrôle des défauts par unité. Elle surveille des données de comptage lorsque l'effectif de l'échantillon dépasse un, en traçant le nombre moyen de défauts par unité de chaque échantillon, et suppose que les données suivent une distribution de Poisson. La ligne centrale est le nombre total de défauts divisé par le nombre total d'unités inspectées.
Quand utiliser une carte u plutôt qu'une carte c ou une carte p ?
Utilisez une carte u lorsque les défauts sont comptés et que le nombre d'unités inspectées peut varier d'un sous-groupe à l'autre, car elle trace les défauts par unité ; lorsque l'effectif de l'échantillon est constant, une carte C peut aussi être utilisée. Si vous pouvez seulement déterminer si chaque article est défectueux ou non défectueux, utilisez plutôt une carte P ou une carte NP.
Quelles sont les exigences en matière de données pour une carte u ?
Comptez les défauts de chaque article ou unité, recueillez les données dans l'ordre chronologique à des intervalles appropriés, et utilisez des sous-groupes représentatifs de la production du procédé dans les mêmes conditions de procédé. Les sous-groupes doivent être assez grands, et assez nombreux, pour estimer des limites de contrôle précises.
Quelles règles de test peut-on appliquer à une carte u ?
Le test 1 signale les points à plus de K écarts-types de la ligne centrale. Le test 2 signale K points consécutifs du même côté de la ligne centrale, le test 3 K points consécutifs tous croissants ou tous décroissants, et le test 4 K points consécutifs alternant vers le haut et vers le bas, ce qui suggère une variation non aléatoire.