
Carte P (P Chart)
Une carte P est une carte de contrôle conçue pour surveiller la proportion d'articles défectueux dans un procédé où chaque article est classé conforme ou non conforme. Cette carte sert à suivre la proportion d'unités non conformes dans des échantillons prélevés à intervalles réguliers (toutes les heures, par poste, par jour, par semaine ou par mois) afin de détecter et de corriger les instabilités du procédé dans le temps.
Dernière révision
Point clé
Une carte P est une carte de contrôle conçue pour surveiller la proportion d'articles défectueux dans un procédé où chaque article est classé conforme ou non conforme.
Sur cette page
Qu'est-ce qu'une carte P ?
Une carte P est une carte de contrôle conçue pour surveiller la proportion d'articles défectueux dans un procédé où chaque article est classé conforme ou non conforme. Cette carte sert à suivre la proportion d'unités non conformes dans des échantillons prélevés à intervalles réguliers (toutes les heures, par poste, par jour, par semaine ou par mois) afin de détecter et de corriger les instabilités du procédé dans le temps.
Pour créer une carte P, un premier ensemble d'échantillons sert à estimer la proportion d'unités non conformes du procédé. Cette proportion estimée aide à établir les limites de contrôle. Il est important que le procédé soit stable pendant cette phase initiale ; si des points sont hors contrôle, leurs causes doivent être identifiées et les échantillons concernés exclus de l'estimation.
Une fois les limites de contrôle fixées, la carte P peut servir à la surveillance continue du procédé. Si un point de données se situe en dehors de ces limites, cela indique que la proportion d'unités non conformes est hors contrôle, ce qui suggère un problème potentiel à investiguer et à traiter. Les cartes P sont ainsi essentielles pour maintenir la stabilité du procédé et la maîtrise de la qualité, en identifiant les écarts et en permettant des actions correctives rapides.
Quand utiliser une carte P ?
Les cartes P sont couramment utilisées dans la fabrication et la maîtrise de la qualité pour garantir une production régulière et détecter les motifs de variation susceptibles d'affecter la qualité. Elles peuvent aussi servir dans la santé et d'autres secteurs où la régularité du procédé est essentielle pour assurer des niveaux élevés de performance et de sécurité.
- Surveillance de proportions : lorsque vous devez suivre la proportion d'articles défectueux ou d'unités non conformes dans un procédé où chaque article ne peut être classé que conforme ou non conforme.
- Données d'attribut : lorsque les données recueillies sont des données d'attribut, c'est-à-dire qu'elles consignent la présence ou l'absence d'une caractéristique (par ex. défectueux ou non défectueux).
- Effectifs d'échantillon variables : lorsque les effectifs d'échantillon prélevés dans le procédé varient. Les cartes P peuvent gérer des effectifs d'échantillon différents, contrairement à certaines autres cartes de contrôle.
- Maîtrise de la qualité : lorsque vous voulez surveiller et maintenir la qualité d'un procédé de fabrication ou de production en détectant les décalages ou les tendances de la proportion d'articles défectueux.
- Identification de l'instabilité du procédé : lorsque vous devez identifier et traiter les instabilités d'un procédé, afin qu'il reste maîtrisé dans le temps.
- Conformité et normes : lorsque vous respectez des normes sectorielles ou des exigences réglementaires qui imposent une surveillance et une maîtrise continues des taux de défauts d'un procédé.
Recommandations pour bien utiliser la carte P
- Classez les articles dans l'une de deux catégories : conforme ou non conforme
- Utilisez les cartes appropriées selon que vous pouvez seulement déterminer si un article est défectueux ou non, ou compter le nombre de défauts de chaque article
- Attention à la surdispersion ou à la sous-dispersion de vos données, qui peut affecter l'exactitude des cartes d'attributs traditionnelles
- Assurez-vous que les données sont dans l'ordre chronologique, les plus anciennes en haut de la feuille de calcul
- Recueillez les données à intervalles de temps réguliers
- Recueillez les données en sous-groupes semblables et soumis aux mêmes conditions de procédé
- Assurez-vous que les sous-groupes sont assez grands en utilisant la formule qui détermine la taille de sous-groupe requise à partir de la proportion moyenne d'articles défectueux
- Incluez assez de sous-groupes pour obtenir des limites de contrôle précises
- Recalculez les limites de contrôle si vous n'avez pas assez de sous-groupes pour garantir la précision
Alternatives : quand ne pas utiliser la carte P
- Pour compter le nombre de défauts de chaque article, vous pouvez utiliser la carte U ou la carte C afin de tracer le nombre de défauts par unité.
- Lorsque vos données présentent une surdispersion ou une sous-dispersion, s'en remettre à la carte P traditionnelle peut ne pas être exact. La surdispersion peut conduire à un nombre accru de points hors des limites de contrôle, tandis que la sous-dispersion peut en laisser trop peu hors des limites de contrôle.
Exemple de carte P ?
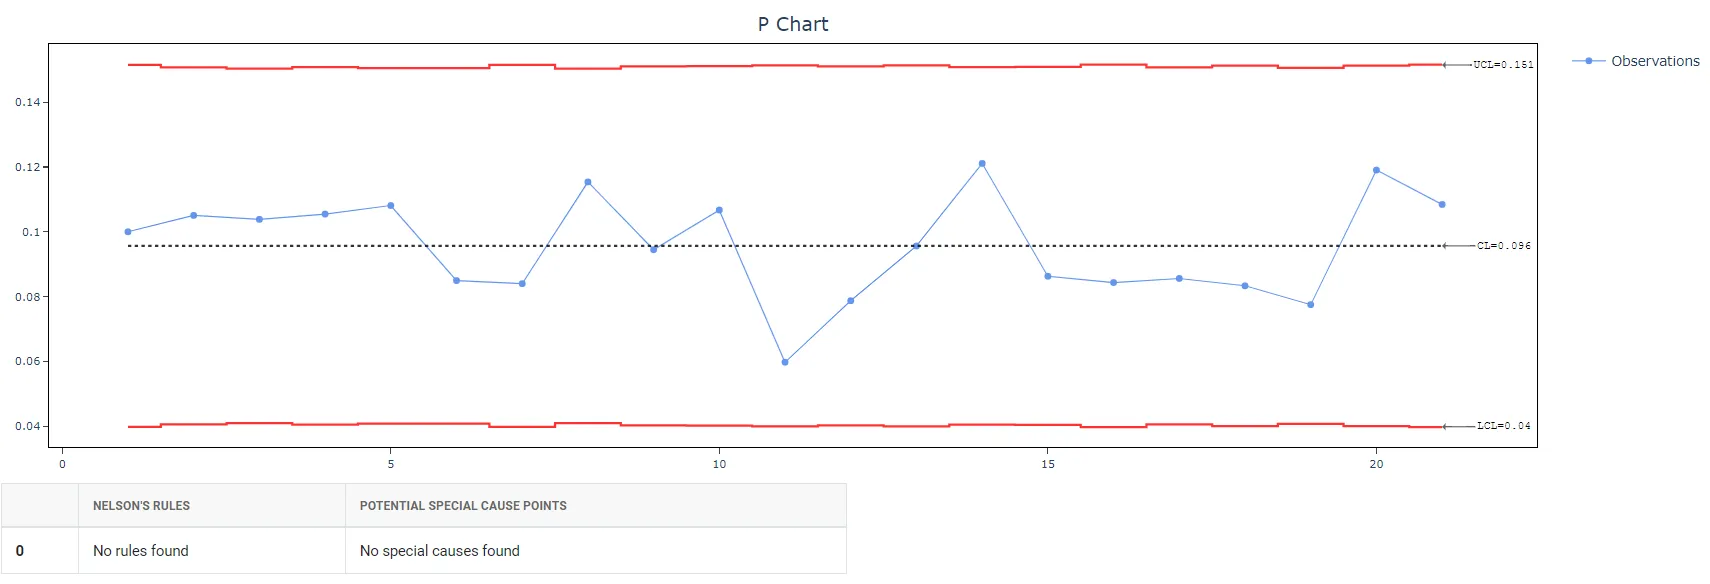
Le superviseur d'un centre d'appels veut évaluer l'efficacité du procédé de réponse aux appels des clients. Pendant 21 jours, il suit le nombre total d'appels entrants et le nombre d'appels sans réponse. Il établit une carte P pour surveiller la proportion d'appels sans réponse. Les données suivantes ont été recueillies :
- Recueillir les données nécessaires.
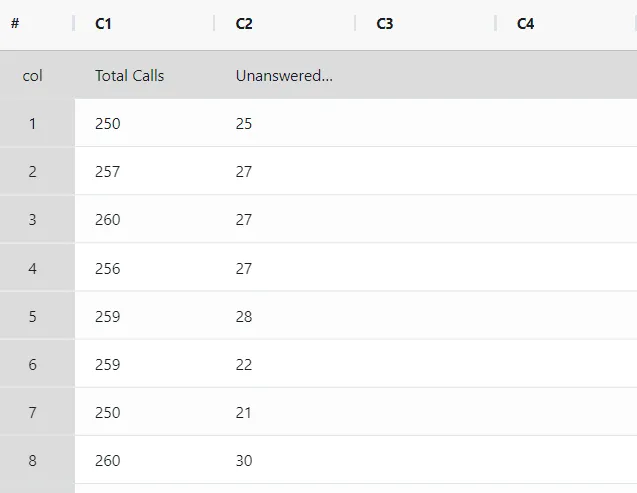
2. Analysez ensuite les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
3. Pour trouver la carte P, choisissez Statistical module> Control Chart> P Chart.
4. Dans l'outil, saisissez les données ainsi que les autres paramètres comme suit :
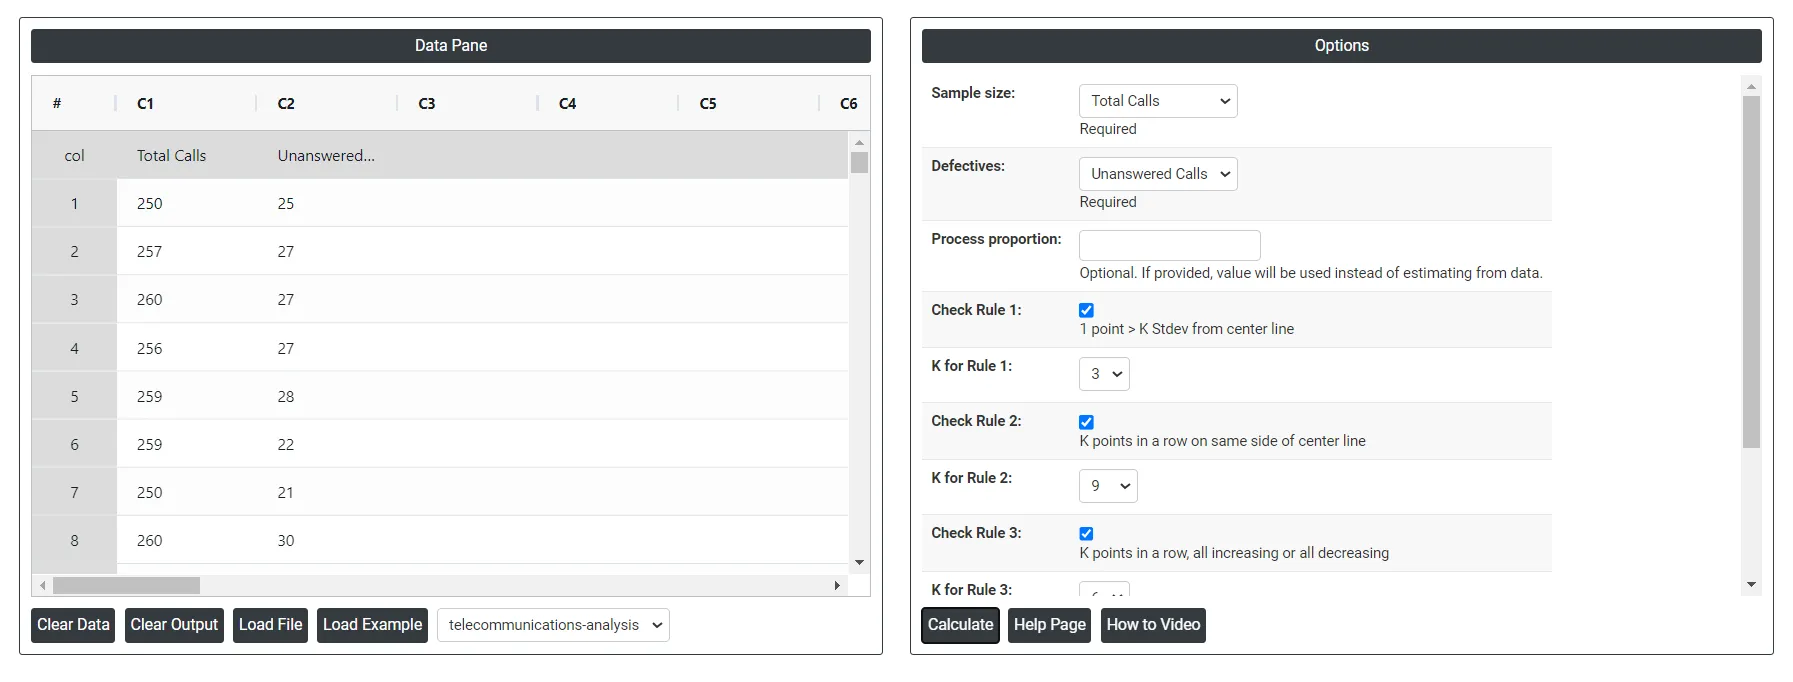
5. Après exécution de l'outil, les résultats obtenus sont les suivants :
Comment générer une carte P ?
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Control Chart>P Chart.
- Cliquez sur P Chart pour accéder au tableau de bord.
- Ensuite, saisissez les données manuellement, ou copiez (Ctrl+C) l'ensemble des données d'une feuille Excel et collez-les (Ctrl+V) ici.
- Ensuite, sélectionnez les Check Rules souhaitées.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Dans le tableau de bord de la carte P, la fenêtre est divisée en deux parties.
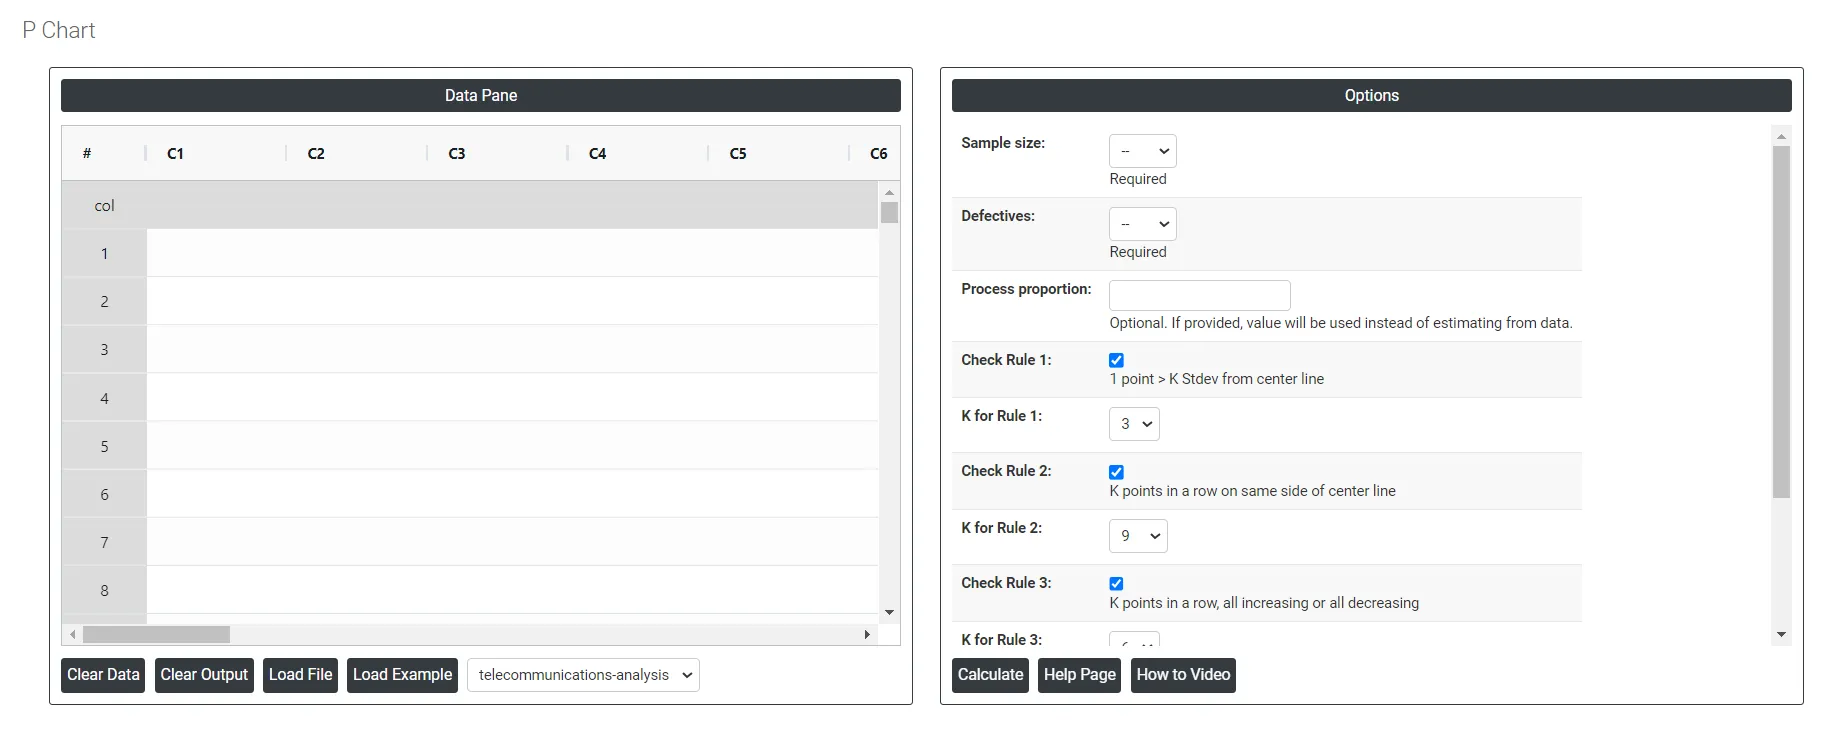
La partie gauche contient le Data Pane (volet de données). Les données peuvent être saisies manuellement, ou vous pouvez copier (Ctrl+C) l'ensemble des données d'une feuille Excel et les coller (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File : permet de charger directement les données Excel.
La partie droite contient de nombreuses options, décrites ci-dessous :
- Process proportion : si la proportion du procédé est fournie, cette valeur est considérée comme la ligne centrale. Sinon, Zometric Statistical Software calcule la ligne centrale à partir des données fournies.
- Check Rule 1: 1 point > K Stdev from center line : le test 1 est essentiel pour repérer les sous-groupes qui s'écartent nettement des autres, ce qui en fait un outil universellement reconnu pour détecter les situations hors contrôle. Pour accroître la sensibilité et détecter de plus petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1, ce qui renforce l'efficacité des cartes de contrôle.
- Check Rule 2: K points in a row on same side of center line : le test 2 détecte les changements de centrage ou de variation du procédé. Pour surveiller de petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1 afin d'accroître la sensibilité des cartes de contrôle.
- Check Rule 3: K points in a row, all increasing or all decreasing : le test 3 est conçu pour identifier les tendances au sein d'un procédé. Il recherche précisément une longue suite de points consécutifs dont la valeur augmente ou diminue systématiquement, signe d'une tendance sous-jacente possible dans le comportement du procédé.
- Check Rule 4: K points in a row, alternating up and down :le test 4 est conçu pour identifier les variations systématiques au sein d'un procédé. Idéalement, le motif de variation d'un procédé devrait être aléatoire. Toutefois, si un point échoue au test 4, la variation peut ne pas être aléatoire mais suivre un motif prévisible.
- Download as Excel: affiche le résultat au format Excel ; il peut être facilement modifié puis rechargé pour de nouveaux calculs avec l'option Load File.
Questions fréquentes
Qu'est-ce qu'une carte P ?
Une carte P est une carte de contrôle qui surveille la proportion d'articles défectueux dans un procédé où chaque article est classé conforme ou non conforme. Elle suit la proportion d'unités non conformes dans des échantillons prélevés à intervalles réguliers, comme toutes les heures, par poste ou par jour, afin de détecter et de corriger les instabilités du procédé dans le temps.
Quand utiliser une carte P ?
Utilisez une carte P pour des données d'attribut où chaque article est défectueux ou non, et que vous voulez suivre la proportion de défectueux dans le temps. Les cartes P peuvent gérer des sous-groupes de tailles différentes. Si vous pouvez compter le nombre de défauts de chaque article, utilisez plutôt une carte U ou une carte C.
Comment les limites de contrôle d'une carte P sont-elles établies ?
Un premier ensemble d'échantillons sert à estimer la proportion d'unités non conformes du procédé, ce qui fixe les limites de contrôle. Le procédé doit être stable pendant cette phase ; si des points sont hors contrôle, leurs causes doivent être identifiées et ces échantillons exclus de l'estimation. Une proportion connue du procédé peut aussi être saisie comme ligne centrale.
Que signifient surdispersion et sous-dispersion pour une carte P ?
Lorsque les données présentent une surdispersion ou une sous-dispersion, la carte P traditionnelle peut ne pas être exacte. La surdispersion peut conduire à plus de points hors des limites de contrôle que prévu, tandis que la sous-dispersion peut en laisser trop peu hors des limites de contrôle.