
계수형 게이지 연구
계수형 게이지 연구는 규격 한계 부근에서 go/no-go 게이지를 평가합니다. 계량형 게이지로 기준값을 측정한 부품을 각각 여러 번(보통 20회) 시험하고 합격 횟수를 기록합니다. 게이지 성능 곡선에서 치우침(50% 합격점이 한계에서 벗어난 정도, t 검정으로 검정)과 반복성을 구합니다. 입력값은 부품 번호, 기준값, 합격 횟수, 시행 횟수, 한계입니다.
최종 검토
핵심 요점
AIAG 분석적 방법인 계수형 게이지 연구는 기준값을 아는 부품을 여러 번 시험하고 합격률을 기준값과 연관시켜 go/no-go 게이지의 치우침과 반복성을 추정합니다.
이 페이지 내용
계수형 게이지 연구란?
계수형 게이지 연구(AIAG MSA 매뉴얼에 설명된 분석적 방법)는 계수형(go/no-go) 측정시스템의 치우침과 반복성을 평가합니다. 규격 한계 부근에 기준값이 알려진 부품을 각각 여러 번(보통 20회) 시험하고 부품별 합격 횟수를 기록합니다. 이 연구는 두 가지 질문에 답합니다. 게이지의 전환점이 규격 한계에서 벗어나 있는가(치우침)? 그리고 게이지가 합격/불합격 판정을 일관되지 않게 내리는 기준값의 범위는 얼마나 넓은가(반복성)?
이 연구는 각 부품의 합격 확률을 정규 z-점수로 변환하고, 이 z-점수를 기준값에 대한 직선으로 적합합니다(게이지 성능 곡선). 치우침은 한계와 합격 확률이 0.5가 되는 기준값 사이의 차이이고, 반복성은 합격률 0.5%에서 99.5% 사이의 기준값 범위의 폭을 1.08로 나눈 값입니다. t 검정으로 치우침이 0과 유의하게 다른지 확인합니다.
간단한 정의: 기준값을 아는 부품을 go/no-go 게이지로 여러 번 시험하여, 게이지의 전환점이 규격 한계에서 얼마나 떨어져 있는지(치우침)와 그 한계 부근에서 판정이 얼마나 변동하는지(반복성)를 구하는 연구입니다.
계수형 게이지 연구는 언제 사용합니까?
- 게이지가 합격/불합격(go/no-go) 결과를 내지만, 연구 부품 각각의 기준값을 계량형 게이지로 측정할 수 있는 경우에 사용합니다.
- 본 생산에 투입하기 전에 검사 공정을 검증하거나 적격성을 확인 할 때 사용합니다.
- 게이지가 규격 한계 부근의 부품을 일관되지 않게 합격 또는 불합격시키거나 체계적인 어긋남이 있다고 우려될 때 사용합니다.
- 검사 시스템 능력에 대한 문서화된 증거가 필요한 품질경영시스템 심사 또는 규제 제출의 일부로 사용합니다.
계수형 게이지 연구의 올바른 사용 지침
- 기준값이 한계 부근 영역에 걸쳐 있는 부품을 선택하여, 가장 작은 부품은 절대 합격하지 않고, 가장 큰 부품은 항상 합격하며, 그 사이의 부품은 일부 경우에만 합격하도록 하십시오.
- 부품당 시행 20회, 1회에서 19회 사이로 합격한 부품 6개로 구성된 AIAG 설계를 사용하십시오. 치우침에 대한 AIAG t 검정은 이 설계에서만 보고됩니다.
- 연구 전에 모든 부품의 기준값을 공차에 비해 측정 오차가 작은 계량형 게이지로 측정하십시오.
- 부품에 대한 게이지 판정이 시험 순서의 영향을 받지 않도록 부품을 무작위 순서로 시험하십시오.
- 치우침이 유의하거나 반복성이 공차에 비해 크다면, 게이지를 신뢰하기 전에 원인을 조사하고 개선하십시오.
대안: 계수형 게이지 연구를 사용하지 않아야 할 때
- 측정 결과가 연속형이며 수치로 표현되는경우에는 교차 Gage R&R 을 대신 사용하십시오. 이 방법은 측정시스템 능력을 더 완전하고 정량적으로 평가합니다.
- 평가자가 시각 검사와 같이 항목을 주관적으로 얼마나 일관되게 분류하는지 평가해야 한다면, 카파 통계량을 사용하는 계수형 일치성 분석을 대신 사용하십시오.
- 측정 오차의 크기를 수치로 정량화해야 하는 경우(예: 밀리미터 또는 그램 단위)에는 다음을 사용하십시오: 연속형 데이터 Gage R&R
계수형 게이지 연구 예제
한 제조 엔지니어가 볼트를 합격 또는 불합격시키는 데 사용하는 자동 계수형 측정시스템을 평가합니다. 엔지니어는 기준값을 아는 부품 10개를 선택하고 각 부품을 go/no-go 게이지로 20회씩 시험하여 부품별 합격 횟수를 기록합니다. 엔지니어는 계수형 게이지 연구를 수행하여 시스템의 치우침과 반복성을 분석하고 측정시스템을 개선해야 하는지 판단합니다. 시스템의 규정 공차 한계는 하한 공차 -0.020, 상한 공차 0.020으로 설정되어 있습니다. 단계는 다음과 같습니다.
- 필요한 데이터를 수집했습니다.
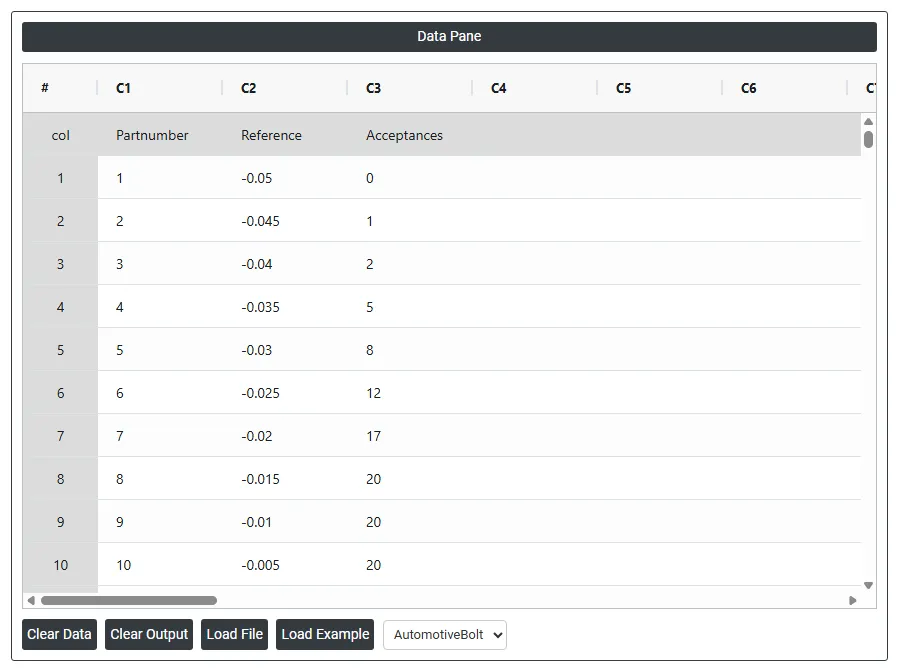
- 이제 Zometric Statistical Software에서 데이터를 분석합니다: https://statsai.zometric.com/.
- Attribute Gauge Study를 찾으려면 다음을 선택합니다: Statistical module> Measurement System Analysis>Attribute Gauge Study.
- 도구 안에서 데이터와 함께 다른 입력값을 다음과 같이 입력합니다.
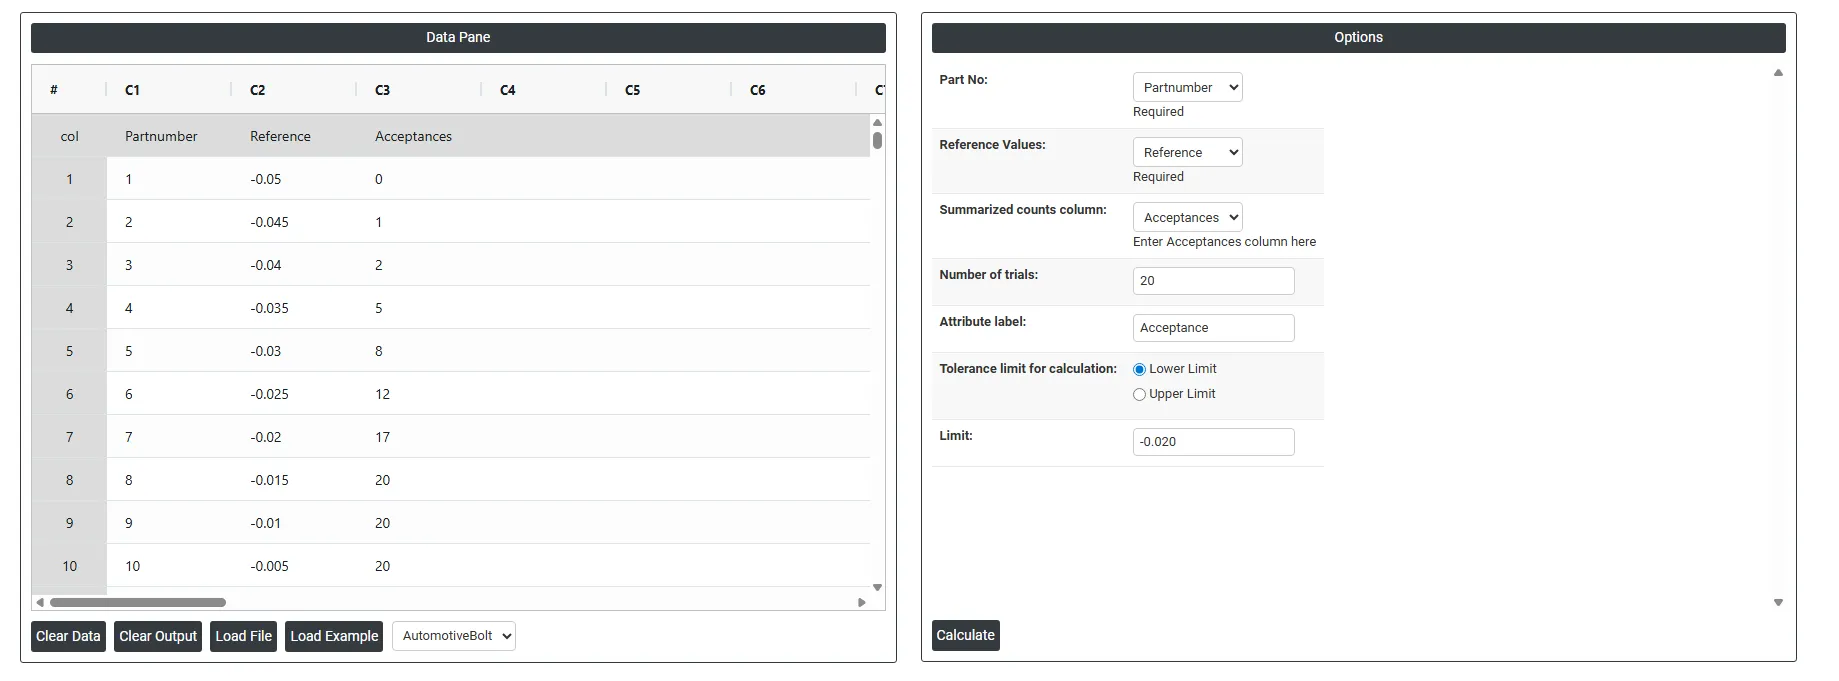
5. 위의 도구를 사용하면 다음과 같은 출력을 얻습니다.
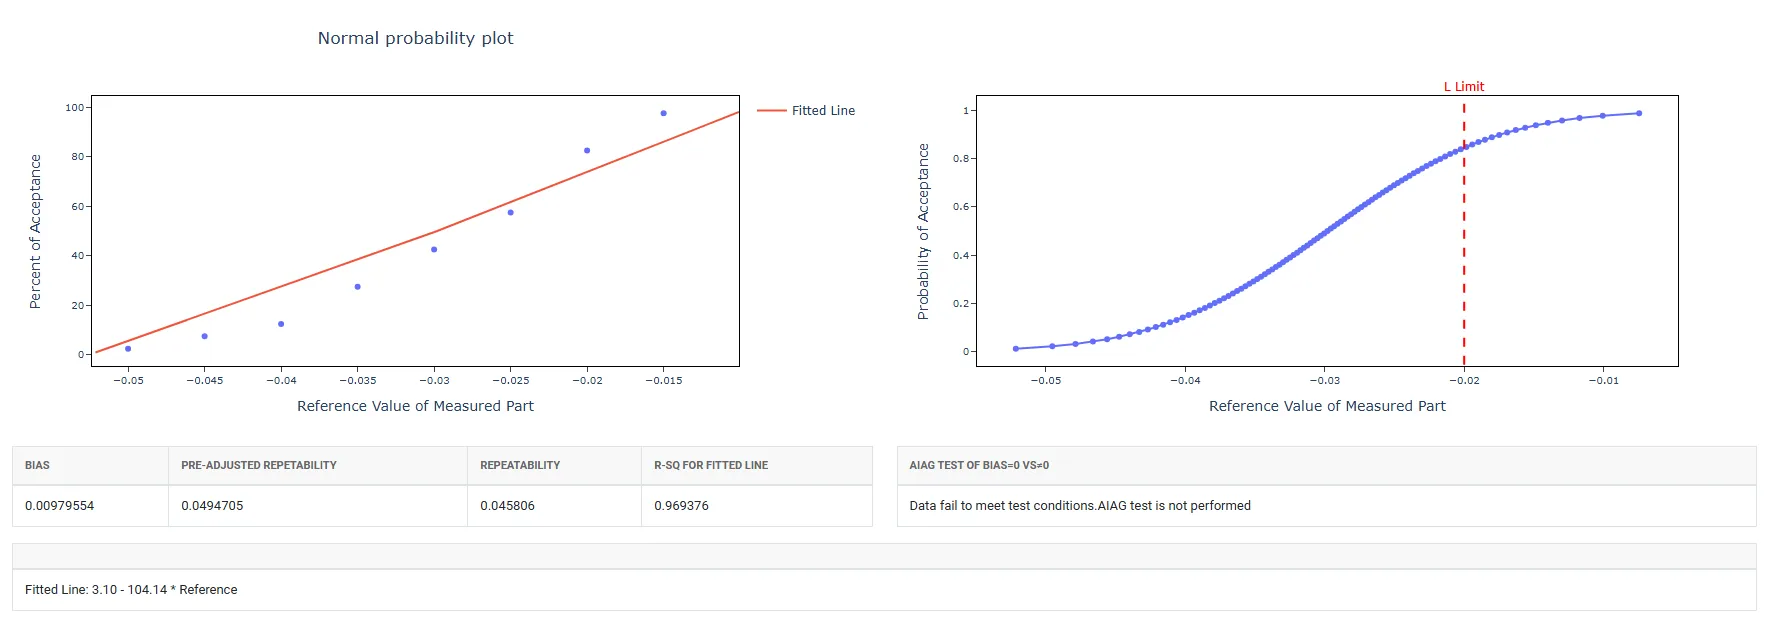
계수형 게이지 연구 방법
절차는 다음과 같습니다.
- Zometric Statistical Software에 로그인합니다: https://statsai.zometric.com/
- 홈 페이지에서 Statistical Tool> Measurement System Analysis >Attribute Gauge Study를 선택합니다.
- 이어서 데이터를 직접 입력하거나, 엑셀 시트에서 데이터를 통째로 복사(Ctrl+C)하여 여기에 붙여넣습니다(Ctrl+V).
- 필요한 옵션을 입력합니다.
- 마지막으로, 페이지 하단의 calculate를 클릭하면 원하는 결과를 얻을 수 있습니다.
계수형 게이지 연구의 도구 화면은 두 부분으로 나뉩니다.
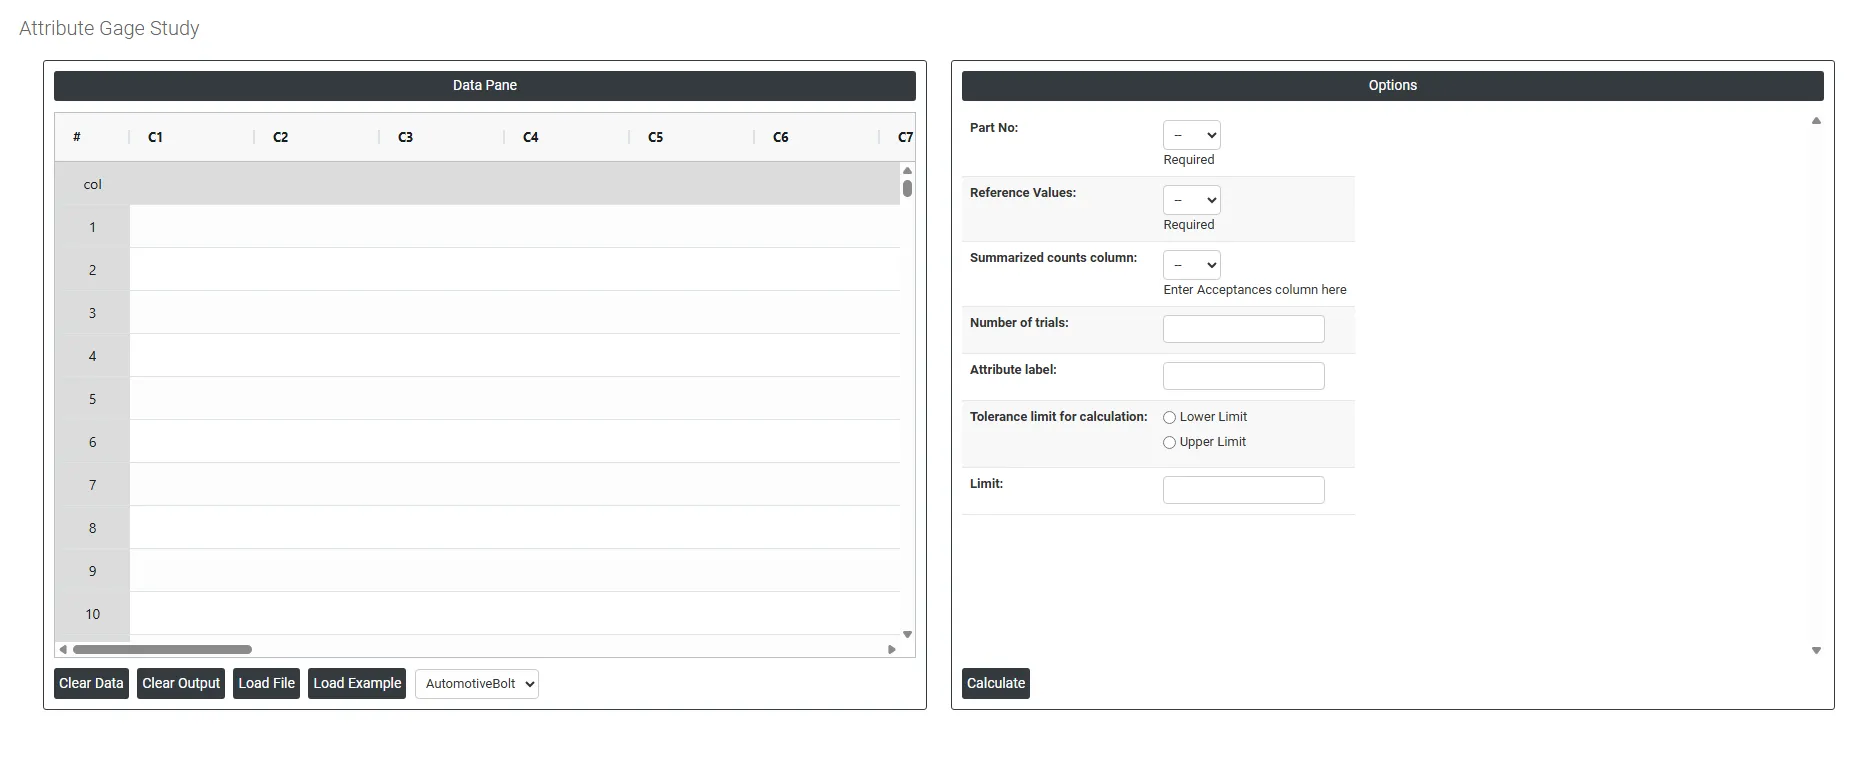
왼쪽 부분에는 데이터 창(Data Pane)이 있습니다. Data Pane에서는 각 행이 하나의 부분군이 됩니다. 데이터를 직접 입력하거나, 엑셀 시트에서 데이터를 통째로 복사(Ctrl+C)하여 여기에 붙여넣을 수 있습니다(Ctrl+V).
Load example: 샘플 데이터를 불러옵니다.
Load File: 엑셀 데이터를 바로 불러오는 데 사용합니다.
오른쪽 부분에는 다음과 같은 여러 옵션이 있습니다.
- Part No: 연구에 포함된 각 부품이나 표본의 고유 식별자(예: 부품 번호, 일련번호, 표본 코드)가 들어 있는 열을 선택합니다. 필수 항목입니다. 각 측정 결과를 그것이 속한 특정 부품에 연결하는 데 사용되며, 분석이 여러 시행에 걸쳐 각 부품이 얼마나 일관되게 분류되는지 추적할 수 있게 합니다.
- Reference Values: 각 부품의 알려진 기준값, 즉 연구 전에 계량형 게이지로 측정한 실제 크기가 들어 있는 열을 선택합니다. 필수 항목입니다. 분석은 각 부품의 합격 확률을 기준값과 연관시켜 게이지의 치우침과 반복성을 추정합니다.
- Summarized Counts Column (Acceptances): 모든 시행에서 각 부품이 합격한 횟수가 들어 있는 열을 선택합니다. 개별 시행 판정을 각각 별도의 행으로 입력하는 대신, 이 요약 형식은 부품별 총 합격 횟수를 기록합니다. 예를 들어 시행이 20회일 때 값 20은 모든 시행에서 합격했다는 뜻이고, 값 5는 20회 중 5회 합격했다는 뜻입니다.
- Number of Trials: 각 부품을 시험한 횟수를 입력합니다. 이 값은 합격 횟수와 함께 각 부품의 합격 확률을 계산하는 데 사용됩니다. AIAG 분석적 방법은 부품당 20회 시행을 사용합니다.
- Attribute Label: 검사 대상인 계수형 결과에 대한 설명 레이블을 입력합니다(예: "Accept", "Pass", "Conforming", "Good"). 이 레이블은 분석 출력과 차트에 나타나 결과를 읽고 해석하기 쉽게 합니다. 기본 번호로 두지 않고 의미 있는 레이블을 사용하면 보고서를 검토하는 누구에게나 명확하고 스스로 설명이 되는 보고서가 됩니다.
- Tolerance Limit for Calculation: 게이지 판정을 어느 규격 한계(하한 또는 상한)에 대해 평가할지 정의합니다. 이 설정은 규격 경계 부근의 경계선상 부품을 분석에서 어떻게 처리하는지에 직접 영향을 줍니다. 두 가지 옵션을 사용할 수 있습니다.
- Lower Limit : 부품을 분류하는 데 규격 하한 경계만 사용합니다. 측정값이 허용되는 최솟값 아래로 떨어지지 않아야 하는 것이 품질상의 관심사일 때(예: 최소 강도, 최소 코팅 두께, 최소 충전 중량) 선택합니다.
- Upper Limit : 부품을 분류하는 데 규격 상한 경계만 사용합니다. 측정값이 허용되는 최댓값을 넘지 않아야 하는 것이 품질상의 관심사일 때(예: 최대 오염 수준, 최대 치수, 최대 중량) 선택합니다.
- Limit: 위에서 선택한 규격 한계의 수치 값을 입력합니다. 선택에 따라 하한 또는 상한 경계입니다. 이 값은 기준 표준에서 각 부품을 합격 또는 불합격으로 분류하는 데 사용하는 정확한 기준점을 정의합니다. 계수형 게이지 연구의 전체 정확도 평가는 평가자 판정을 이 경계와 비교하는 데 기반하므로 정확한 한계를 입력하는 것이 중요합니다.
자주 묻는 질문
계수형 게이지 연구란 무엇입니까?
AIAG MSA 매뉴얼에 설명된 분석적 방법인 계수형 게이지 연구는 계수형(go/no-go) 측정시스템의 치우침과 반복성을 평가합니다. 규격 한계 부근에 기준값이 알려진 부품을 각각 여러 번 시험하고 합격 횟수를 기록하여, 게이지의 전환점이 한계에서 벗어나 있는지, 그리고 한계 부근에서 판정이 얼마나 일관되지 않은지를 알아봅니다.
계수형 게이지 연구에서 치우침과 반복성은 어떻게 계산합니까?
각 부품의 합격 확률을 정규 z-점수로 변환하고, 이 z-점수를 기준값에 대한 직선으로 적합하여 게이지 성능 곡선을 얻습니다. 치우침은 한계와 합격 확률이 0.5가 되는 기준값 사이의 차이입니다. 반복성은 합격률 0.5%에서 99.5% 사이의 기준값 범위의 폭을 1.08로 나눈 값입니다.
계수형 게이지 연구에는 부품과 시행이 각각 몇 개 필요합니까?
AIAG 설계는 부품당 시행 20회, 1회에서 19회 사이로 합격한 부품 6개를 사용하며, 치우침에 대한 AIAG t 검정은 이 설계에서만 보고됩니다. 가장 작은 부품은 절대 합격하지 않고 가장 큰 부품은 항상 합격하도록 한계에 걸쳐 있는 부품을 선택하고, 모든 기준값을 사전에 계량형 게이지로 측정하며, 부품을 무작위 순서로 시험합니다.
계수형 일치성 분석이나 Gage R&R은 언제 대신 사용합니까?
평가자가 시각 검사처럼 항목을 주관적으로 얼마나 일관되게 분류하는지 평가해야 한다면 카파 통계량을 사용하는 계수형 일치성 분석을 사용합니다. 측정 결과가 연속형이며 수치로 표현된다면 교차 Gage R&R을 사용합니다. 이는 더 완전하고 정량적인 평가를 제공하며 측정 오차를 밀리미터나 그램 같은 단위로 나타냅니다.