
군간/군내 공정능력
군간/군내 공정능력은 부분군 평균이 시간마다 등으로 드리프트할 수 있는 부분군 데이터를 위한 분석입니다. 군내, 군간, 그리고 군간/군내 결합 표준편차를 추정합니다. Cp, Cpk, CCpk는 군간/군내 시그마를, Pp와 Ppk는 전체 표본 표준편차를 사용하며, 목표값을 지정하면 Cpm이 추가됩니다. 출력에는 이들 지수, Z 값, PPM, 그리고 정규 곡선을 적합한 히스토그램이 포함됩니다.
최종 검토
핵심 요점
군간/군내 공정능력은 부분군 간 변동과 부분군 내 변동을 분리하고, 군간/군내 결합 표준편차에 기반한 Cp/Cpk를 전체 Pp/Ppk와 함께 보고합니다.
목적
군간/군내 공정능력(Between/Within Process Capability)은 부분군으로 수집한 모든 공정에 존재하는 두 가지 변동 원인, 즉 부분군 간(BETWEEN) 변동(교대 간 또는 시간 간 드리프트)과 부분군 내(WITHIN) 변동(단기적인 기계/측정 잡음)을 분리하는 하나의 공정능력 보고서를 생성합니다. 그리고 군간/군내 공정능력(Cp/Cpk 계열, 군간 및 군내 결합 표준편차 기반)과 전체 공정능력(Pp/Ppk 계열)을 나란히 보고합니다. 이 도구는 전체 공정능력 식스팩 안에 있는 “Between/Within” 패널의 독립 실행형 버전으로, 관리도 없이 지수와 히스토그램만 필요한 사용자를 위한 것입니다.
주요 기능
- 여러 개의 반복 측정 열(부분군 내 반복 측정값 하나당 열 하나) 또는 부분군 크기를 명시한 단일 반응 열을 입력으로 받습니다.
- 선택적 Factor 열을 사용하면 단일 Response + Factor 배치에서 이름이 지정된 집단(예: 기계, 라인) 간의 공정능력을 비교할 수 있습니다.
- 선택적 “Compare selected columns as separate groups” 모드를 사용하면 여러 열을 하나로 합치는 대신 각각 독립된 공정으로 분석합니다.
- 같은 데이터 집합에서 Between/Within(Cp/Cpk) 공정능력과 Overall(Pp/Ppk) 공정능력을 모두 계산하며, 목표값을 지정하면 Cpm도 계산합니다.
- 앱의 다른 공정능력 도구와 일관되게 K-시그마 공차 승수와 이동 범위 기반 시그마 추정을 설정할 수 있습니다.
통계적 방법
이 도구는 부분군 데이터로부터 세 가지 표준편차를 추정합니다. σ_within은 모든 부분군에 걸친 합동 단기 추정값입니다(부분군 크기가 1이면 평균 이동 범위 추정값 MRbar/1.128, 부분군이 더 크면 부분군 전체에 걸친 합동 표준편차 추정값). σ_xbar는 부분군 평균의 이동 범위로부터 추정하며(MRbar/d2 또는 중앙값 이동 범위 방식), σ_between은 σ_between = √(max(0, σ_xbar² − σ_within²/n))으로 역산합니다. 여기서 n은 부분군 크기입니다. 이를 결합하면 σ_between_within = √(σ_between² + σ_within²)이 되며, 이것이 “Potential”(군내 + 군간) 공정능력 시그마입니다. 이와 별도로 σ_overall은 모든 개별 관측값에 대해 총평균을 중심으로 직접 계산한 일반 표본 표준편차로, “Performance” 시그마입니다.
“Potential” 지수는 σ_between_within을 기준으로 계산합니다: Cp = (USL − LSL) / (K·σ_between_within), Cpu = (USL − x̄) / ((K/2)·σ_between_within), Cpl = (x̄ − LSL) / ((K/2)·σ_between_within), Cpk = min(Cpu, Cpl). 기본값 K = 6(6 시그마) 공차 규약을 사용합니다.
“Performance” 지수(Pp, Ppu, Ppl, Ppk)는 σ_between_within 대신 σ_overall을 넣은 동일한 공식을 사용합니다. 이는 표준 SQC 용어(Montgomery, Introduction to Statistical Quality Control)와 일치하며, 이 도구 고유의 군간/군내 분해가 두 계열 모두에 사용됩니다.
CCpk는 같은 군간/군내 시그마를 사용하지만 공정 평균 대신 목표값(Target)(목표값이 지정되지 않은 경우 규격 한계의 중간점)을 기준으로 측정합니다: CCpk = min[(USL−Target)/((K/2)·σ_between_within), (Target−LSL)/((K/2)·σ_between_within)]. 이는 공정이 목표값에 중심을 맞췄을 때 가질 공정능력으로, 중심 위치의 영향과 산포의 영향을 분리하는 데 유용합니다.
목표값을 지정하면 Cpm도 추가로 보고됩니다: Cpm = min(USL − Target, Target − LSL) / ((K/2)·√(mean((x−Target)²))). 모든 개별 관측값의 목표값으로부터의 평균 제곱 편차를 사용하므로, 공정 평균이 목표값에서 벗어나 있으면 그 밖의 면에서 규격 안에 충분히 들어오더라도 지수가 낮아집니다.
Z.LSL과 Z.USL(Within과 Overall 모두)은 공정 평균과 각 규격 한계 사이의 표준화된 거리를 보고하며, PPM 값은 적합된 정규분포에서 각 규격 한계를 벗어나는 기대 꼬리 확률과 원자료에서 실제로 관측된 규격 이탈 개수를 결합합니다.
입력 항목 및 옵션
항목 | 설명 |
|---|---|
Subgroup Columns | 반복 측정 열을 2개 이상 선택하거나(각 열에는 같은 부분군 내 반복 측정값 하나가 들어 있음), 단일 열을 선택하고 아래의 Subgroup size를 명시합니다. |
LSL / USL | 반응의 규격 하한과 규격 상한입니다. |
Target | 선택 사항입니다. 지정하면 보고서에 Cpm 지수가 추가됩니다. |
Subgroup size | 단일 Subgroup Column을 선택했거나 “Compare selected columns as separate groups”를 선택한 경우에만 필요합니다. 반복 측정 열을 여러 개 선택한 경우에는 비워 둡니다. |
Factor | 선택 사항입니다. 데이터가 단일 Response 열과 Factor 열(측정값 하나당 한 행)로 구성된 경우, 이름이 지정된 집단 간의 공정능력을 비교합니다. 단일 Subgroup Column이 필요합니다. |
Compare selected columns as separate groups | Subgroup Columns를 2개 이상 선택한 경우, 열들을 하나의 공정으로 합치는 대신 열마다 따로 공정능력을 분석하여 나란히 비교합니다. |
SD estimation method | 부분군 평균의 이동 범위로부터 군간 시그마를 추정하는 방법입니다: “Average moving range”(기본값) 또는 “Median moving range.” |
Length of moving range | SD 추정에 사용하는 이동 범위의 길이입니다. 기본값은 2입니다. |
Tolerance (K) | 공정능력 공차 폭을 구할 때 시그마에 곱하는 승수입니다. 기본값은 6(표준 6 시그마 공정능력)입니다. |
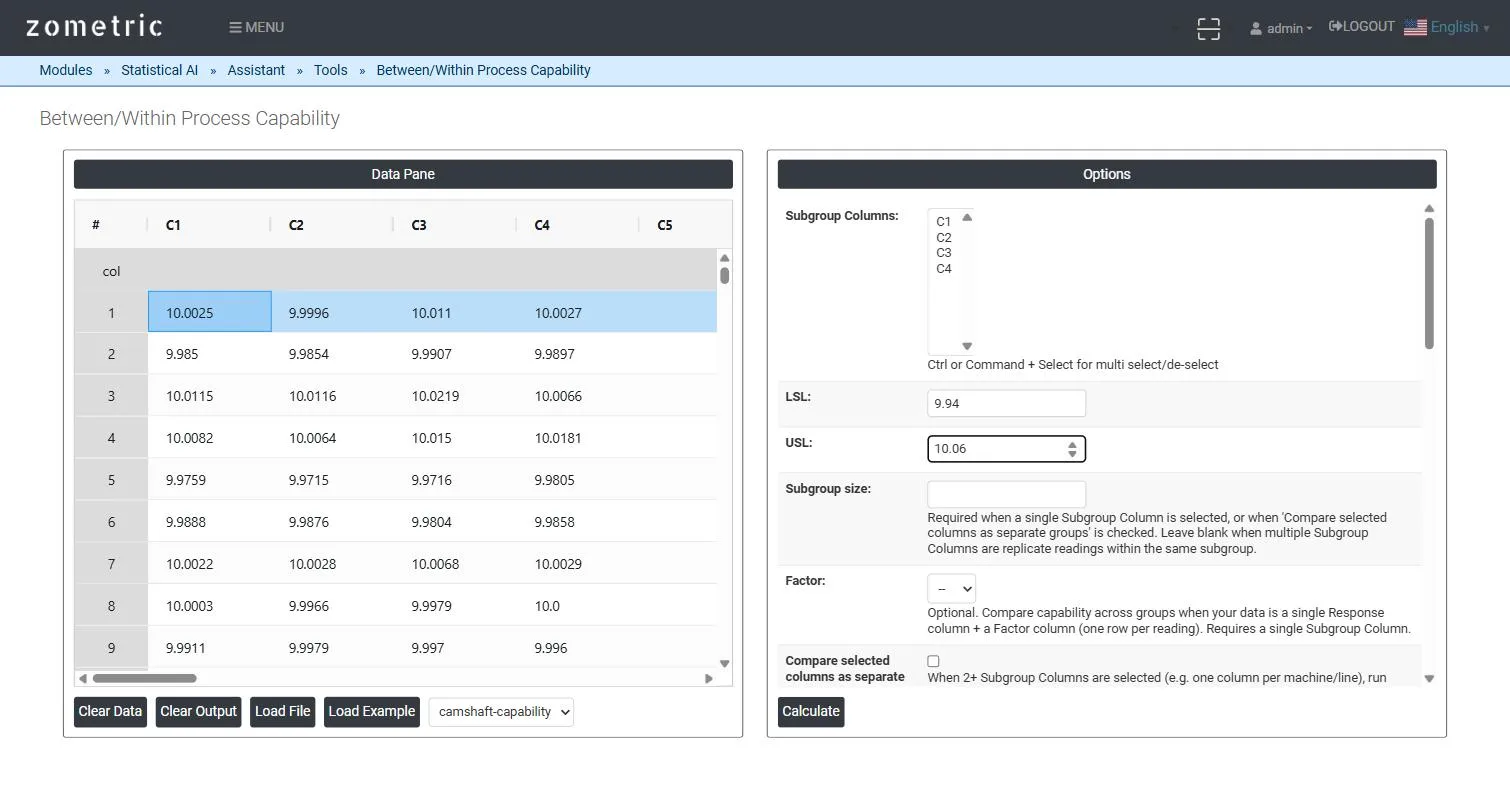
그림 1 — 반복 측정 직경 값 4개로 이루어진 부분군 20개가 로드된 Data pane과, Subgroup Columns C1–C4가 선택되고 LSL/USL/Target이 입력된 Options 패널.
출력 설명
- 항목 요약 표 — 분석에 사용한 LSL, Target, USL.
- Potential (Between/Within) 지수 — StDev Within, StDev Between, Cp, Cpl, Cpu, Cpk, CCpk, Z.LSL Within, Z.USL Within. 이 열의 Cp, Cpl, Cpu, Cpk, CCpk와 Z 값은 StDev B/W로 계산합니다.
- Performance (Overall) 지수 — StDev Overall, StDev B/W(Cp/Cpk 계열에 사용하는 군간/군내 결합 표준편차), Pp, Ppl, Ppu, Ppk, Cpm, Z.LSL Overall, Z.USL Overall.
- 히스토그램 — LSL/Target/USL 기준선과 적합된 정규 밀도 곡선을 겹쳐 표시한 합동 반응 분포.
- Download as PDF 버튼으로 전체 보고서를 PDF로 내보낼 수 있습니다.
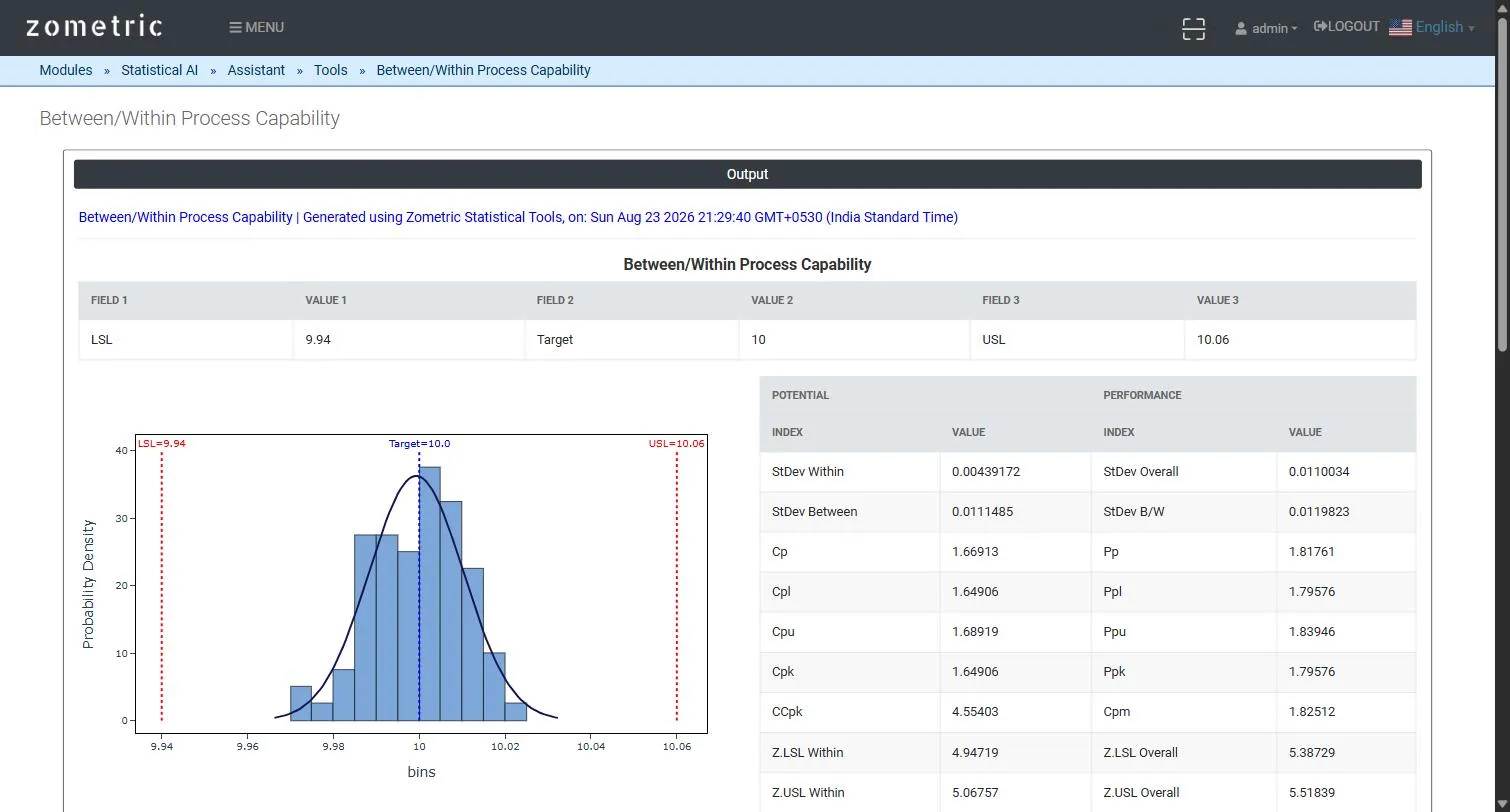
그림 2 — 출력 보고서: LSL/Target/USL 기준선과 적합된 정규 곡선이 있는 공정능력 히스토그램, 그리고 Within(“Potential”) 및 Overall(“Performance”) 공정능력 지수 표.
계산 예제
한 CNC 라인에서 축의 외경(mm)을 가공합니다. 작업자는 매시간 연속된 부품 4개(부분군 하나)를 꺼내 직경을 측정하며, 20시간 동안 반복 측정값 4개로 이루어진 부분군 20개를 얻습니다(열 C1–C4). LSL = 9.94, USL = 10.06, Target = 10.00일 때 도구는 StDev Within ≈ 0.0044, StDev Overall ≈ 0.0110을 보고합니다. 전체(총) 산포가 시간 내 산포보다 눈에 띄게 넓으므로, 공정 변동의 대부분이 단기적인 기계 잡음이 아니라 시간 간 드리프트에서 비롯된다는 것을 알 수 있습니다. 이것이 바로 이 도구가 드러내도록 설계된 구분입니다. 그림 2와 같이 Cp와 Cpk는 StDev B/W로, Pp와 Ppk는 StDev Overall로 계산합니다.
자주 묻는 질문
군간/군내 공정능력이란 무엇입니까?
부분군 데이터에 대한 공정능력 분석으로, 두 가지 변동 원인을 분리합니다. 하나는 교대 간 또는 시간 간 드리프트와 같은 부분군 간 변동이고, 다른 하나는 단기적인 기계 잡음이나 측정 잡음과 같은 부분군 내 변동입니다. 군간/군내 공정능력(Cp/Cpk 계열, 군간 및 군내 결합 표준편차 기반)과 전체 공정능력(Pp/Ppk 계열)을 히스토그램과 함께 나란히 보고합니다.
군간 표준편차는 어떻게 계산합니까?
군내 시그마는 부분군 전체에 걸친 합동 단기 추정값입니다. 부분군 평균의 시그마는 부분군 평균의 이동 범위로부터 구하며, 군간 시그마는 max(0, sigma_xbar 제곱 − sigma_within 제곱 / n)의 제곱근입니다. 여기서 n은 부분군 크기입니다. 군간/군내 시그마는 sigma_between 제곱 + sigma_within 제곱의 제곱근입니다.
정규 공정능력 대신 군간/군내 공정능력은 언제 사용해야 합니까?
공정이 부분군으로 구성되어 있고 시간 간 드리프트처럼 부분군 간에 실제 변동이 있을 수 있어서, 군내 시그마만으로는 공정 산포를 과소평가하게 될 때 사용합니다. 공정능력 식스팩에 있는 군간/군내 패널의 독립 실행형 버전으로, 관리도 없이 지수와 히스토그램만 원할 때 사용합니다.
이 보고서에서 Cpk, CCpk, Cpm의 차이는 무엇입니까?
Cpk는 군간/군내 시그마를 사용하며 공정 평균을 기준으로 측정합니다. CCpk는 같은 시그마를 사용하지만 목표값(목표값이 없으면 규격 한계의 중간점)을 기준으로 측정하여, 공정이 중심에 맞춰졌을 때의 공정능력을 보여 줍니다. Cpm은 목표값을 입력했을 때 보고되며, 목표값으로부터의 평균 제곱 편차를 사용하므로 평균이 목표값에서 벗어나면 낮아집니다.