
관리계획서(Control Plan)
Control Plan은 특성별로 한 행씩 작성한 워크시트를 헤더, 단계, 특별 특성 표시가 포함된 AIAG / IATF 16949 형식의 관리계획서로 만들어 줍니다. 대응 계획 누락이나 검증되지 않은 게이지 등 흔한 심사 지적 사항이 있는지 행마다 검토하고, 게이지 연구, 관리도, 목표값이 있는 공정능력 연구를 권장합니다. 관리 단계, 시제품 또는 양산 전 단계에서 사용합니다.
최종 검토
핵심 요점
관리계획서는 각 특성의 규격, 측정, 표본 크기, 빈도, 관리 방법, 대응 계획을 정리한 문서이며, 이 도구는 AIAG / IATF 16949 형식으로 작성하고 누락된 항목이 없는지 검토합니다.
목적
Control Plan은 제품 또는 공정 특성별로 한 행씩 작성한 워크시트를 익숙한 AIAG / IATF 16949 형식의 관리계획서로 만들고, 심사원이 흔히 지적하는 누락 사항이 있는지 모든 행을 검토하며, 각 특성을 이를 뒷받침하는 Zometric Statistical Software 연구와 연결합니다. 연결되는 연구는 먼저 수행할 측정시스템 연구, 모니터링에 사용할 관리도, 공정능력 연구와 목표값입니다. 개선 프로젝트의 마무리 단계(관리 단계), 시제품 또는 양산 전 단계의 신규 부품, 또는 기존 계획의 검토에 사용합니다.
주요 기능
- 워크시트의 열을 이름으로 읽으므로, Excel에서 붙여넣은 기존 관리계획서가 대개 그대로 작동합니다(아래 열 목록 참조).
- 프로젝트 이름, 관리계획서 번호, 단계(Prototype, Pre-launch, Safe launch 또는 Production), 부품 번호와 변경 수준, 부품명, 공장, 주요 연락처, 핵심 팀, 날짜, 승인 정보가 있는 헤더 블록.
- 표준 열 순서의 특성 표이며, 특별 특성(CC, SC, KPC, ◆ 등)이 표시됩니다.
- 행별 검토: 관리 방법, 대응 계획, 측정 기법, 표본 크기 또는 빈도, 규격의 누락; SPC나 오류 방지가 없거나 수치 한계가 없는 특별 특성; 검증된 것으로 확인되지 않은 측정시스템.
- 이 계획에 대한 Zometric Statistical Software 점검: 각 특성에 대해 먼저 수행할 게이지 연구, 적합한 관리도와 공정능력 연구를 해당 도구 링크와 공정능력 목표값과 함께 제시합니다.
- Download를 통한 PDF 내보내기.
통계적 방법
관리계획서 도구는 통계량을 직접 계산하지 않으며, 각 행에 규칙을 적용하고 계산을 수행하는 도구를 안내합니다. 각 행의 데이터 유형은 Data type 열이 있으면 그 값을 사용하고, 없으면 수치 한계(LSL 또는 USL)나 “2.0 ± 0.1 mm”, “40 °C max” 같은 규격이 있는 경우 측정(연속형) 데이터로, 합격/불합격 표현이나 관리 방법의 p 또는 np 관리도가 있는 경우 불량품으로, u 또는 c 관리도나 결점 개수가 있는 경우 결점으로 봅니다.
관리도는 Control Method에 명시된 것(X-bar R, X-bar S, I-MR, P, NP, U 또는 C 관리도)을 사용합니다. 방법이 “SPC” 또는 “control chart”라고만 되어 있으면 데이터와 표본 크기에 따라 관리도를 정합니다. 개별 측정값은 I-MR, 크기 2~8의 부분군은 X-bar R, 더 큰 부분군은 X-bar S, 불량품은 P 관리도, 결점은 U 관리도입니다. poka-yoke, 오류 방지, 인터록 또는 100% 자동 시험이라고 되어 있는 방법은 오류 방지로 간주합니다.
MSA done 열이 Yes가 아니면, 계획에서는 게이지를 신뢰하기 전에 측정 특성에는 교차 Gage R&R 연구를, 계수형 및 외관 검사에는 계수형 일치성 분석을 요구합니다. 공정능력은 데이터 유형에 따라 정해집니다. 한계가 있는 측정 데이터는 공정능력(정규분포), 불량품은 이항 공정능력, 결점은 포아송 공정능력입니다. 측정되는 특별 특성의 공정능력 목표값은 양산 전 Ppk ≥ 1.67, 양산 중 Cpk ≥ 1.33이며, 그 외 측정 특성은 Cpk ≥ 1.33입니다.
입력 항목 및 옵션
항목 | 설명 |
Worksheet | 특성별로 한 행입니다. 필수: Product Characteristic 또는 Process Characteristic 열. 다음 이름의 열도 인식합니다: Part/Process No., Process / Operation, Machine, Device, Jig, Tools, Char. No., Special Char. Class, Specification / Tolerance, LSL, Target, USL, Unit, Data type, Evaluation / Measurement Technique, MSA done, Sample Size, Frequency, Control Method, Reaction Plan, Responsibility(Process No, Class, Gauge, Owner 같은 일반적인 변형도 작동합니다). |
Project Name | 계획서 상단에 표시됩니다. |
Control Plan Number | 해당 계획서의 문서 번호입니다. |
Phase | Prototype, Pre-launch, Safe launch 또는 Production(기본값). |
Part Number / Latest Change Level | 계획서가 적용되는 부품 번호와 도면 개정 번호입니다. |
Part Name / Description | 부품 또는 제품의 이름입니다. |
Organization / Plant | 공장, 라인 또는 공급업체입니다. |
Key Contact / Phone | 계획서에 대해 문의할 담당자입니다. |
Core Team | 계획서를 작성한 기능 부서 또는 담당자입니다. |
Date (Original) / Date (Revised) | 최초 발행일과 최신 개정일입니다. |
Approved By | 승인자의 이름입니다. |
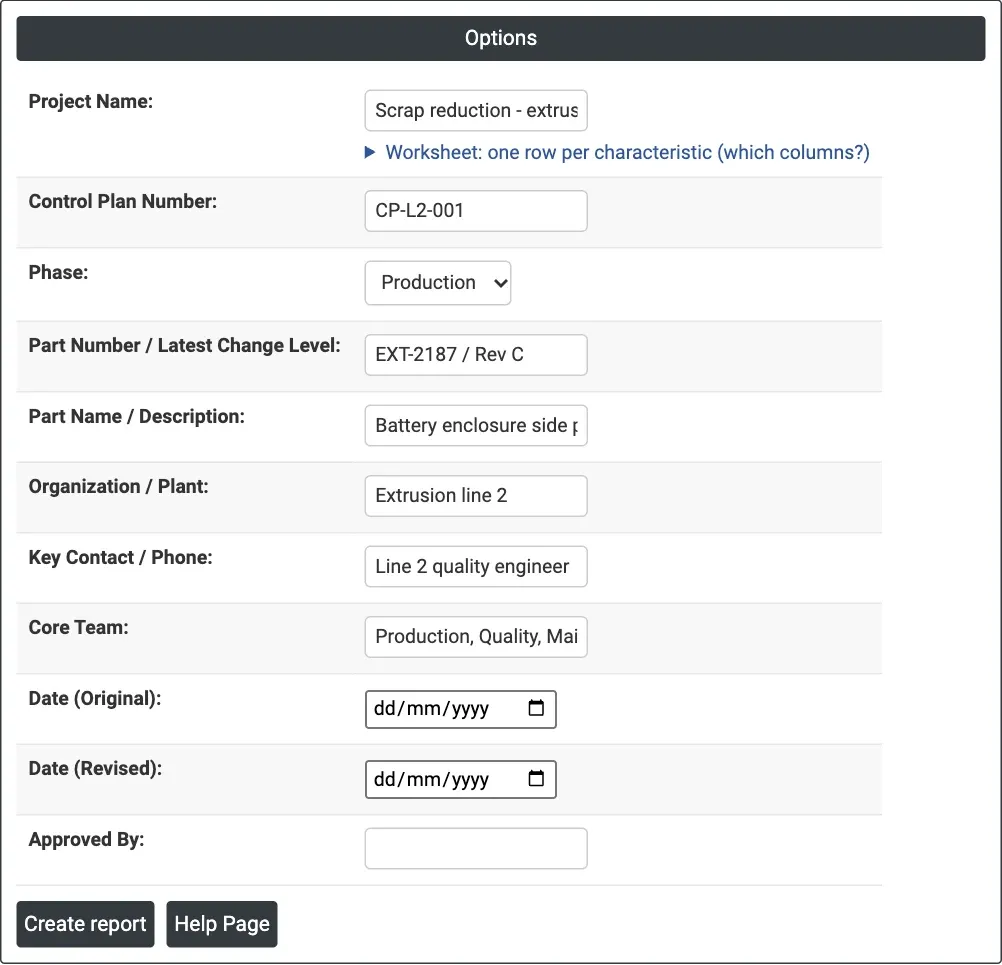
그림 1 — 압출 예제: 압출 라인 2의 관리계획서 헤더 항목이며, 특성은 워크시트에서 가져옵니다.
출력 설명
- Control Plan header — 프로젝트, 계획서 번호, 단계, 부품, 공장, 연락처, 팀, 날짜, 승인 정보입니다.
- Characteristics — 표준 열 순서로 특성별 한 행: 공정 번호, 작업, 기계, 특성 번호, 제품 또는 공정 특성, 특별 등급, 규격, 측정 기법, 표본 크기, 빈도, 관리 방법, 대응 계획, 책임자.
- Zometric Statistical Software checks for this plan — 각 특성별로(◆는 특별 특성 표시): 먼저 점검할 게이지 연구, 모니터링할 관리도, 공정능력 연구와 공정능력 목표값이며, 각각 해당 Zometric Statistical Software 도구와 연결됩니다.
- Review — 발견된 누락 사항별로 한 줄씩, 무엇을 추가하거나 어떤 연구를 수행해야 하는지 알려 줍니다.
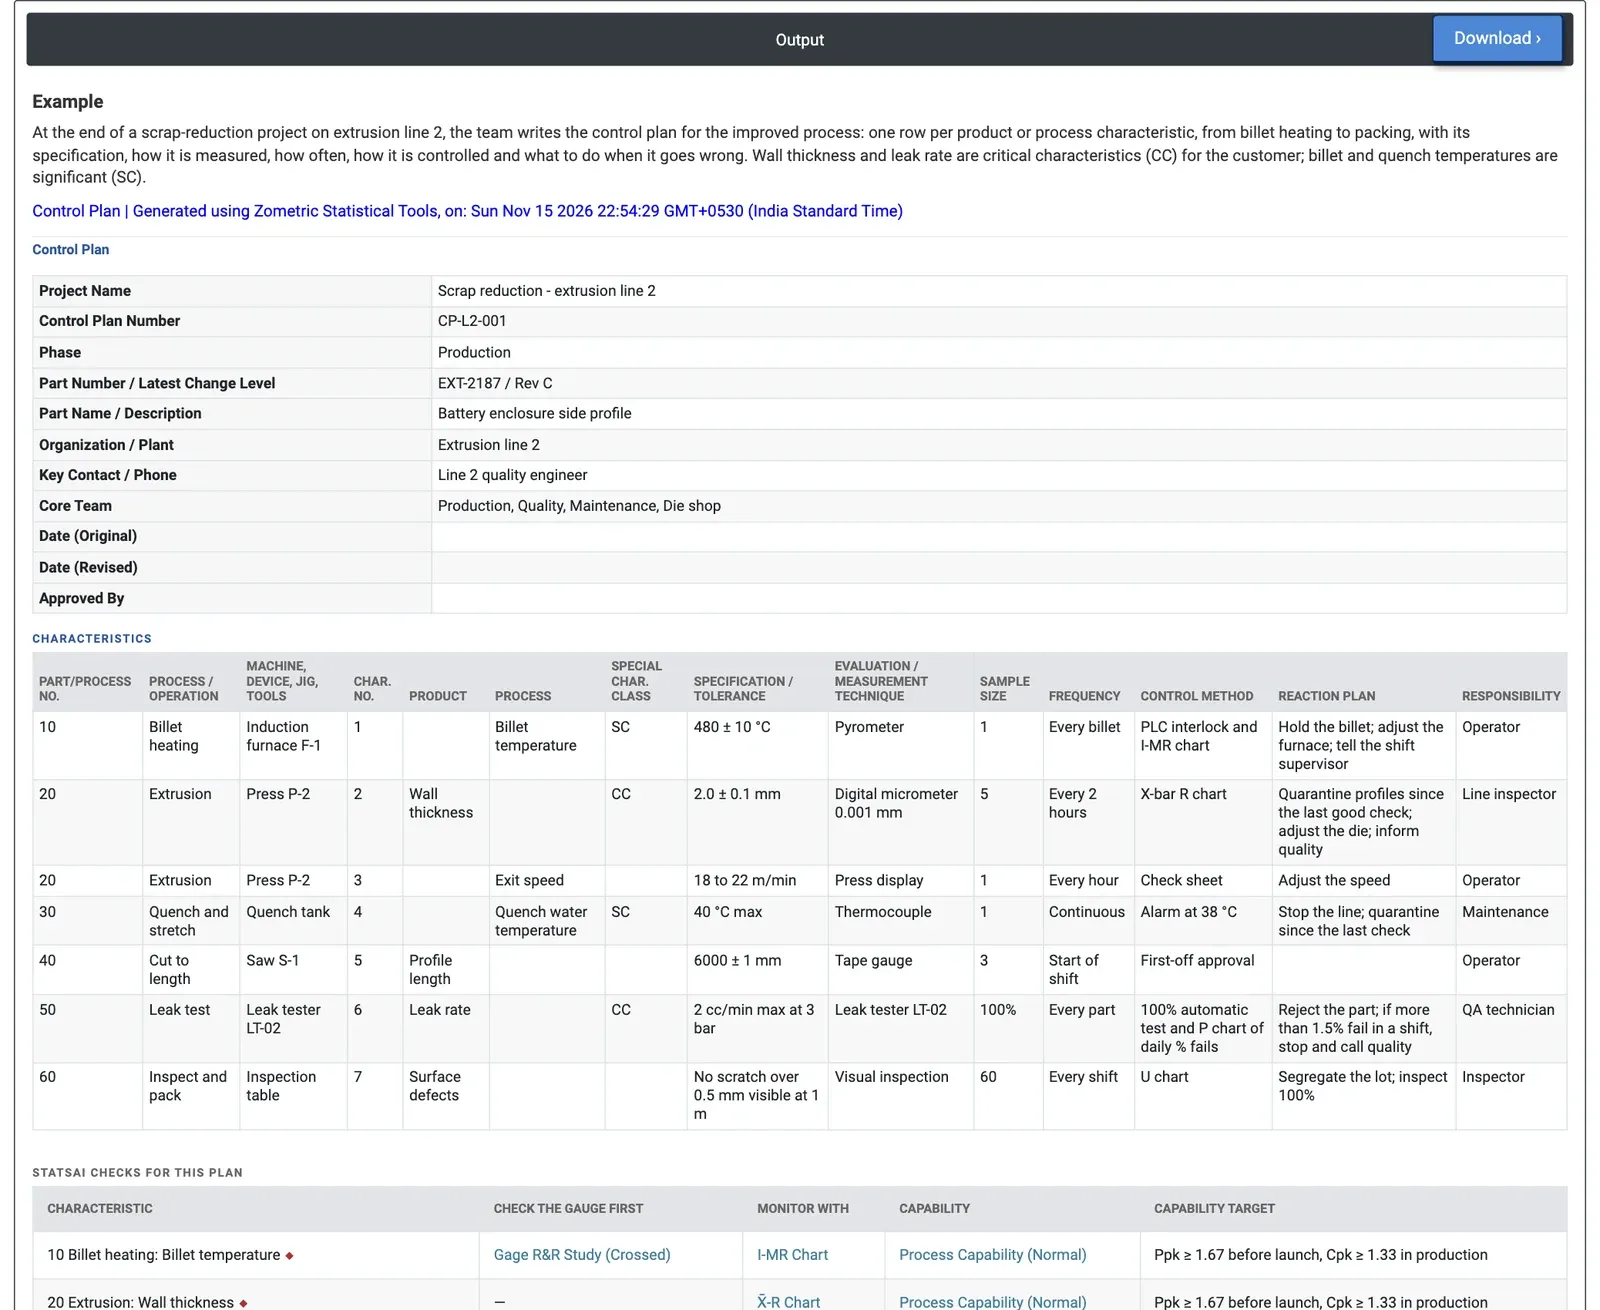
그림 2 — 압출 예제의 관리계획서 출력: 헤더, 특성 표, Zometric Statistical Software 점검의 시작 부분.
계산 예제
압출 라인 2의 스크랩 감소 프로젝트를 마무리하면서, 팀은 개선된 공정의 관리계획서를 작성합니다. 빌릿 가열부터 포장까지 7개의 특성이 있습니다. 벽 두께와 누설률은 고객에게 중요한 특성(CC)이고, 빌릿 온도와 급랭수 온도는 유의 특성(SC)입니다.
Zometric Statistical Software 점검은 각 행에 다음 단계를 제시합니다. 빌릿 온도(SC, I-MR 관리도, MSA 미실시)는 먼저 파이로미터에 대한 교차 Gage R&R 연구가 필요하고, 이어서 양산 전 Ppk ≥ 1.67, 양산 중 Cpk ≥ 1.33에 대한 공정능력 평가가 필요합니다. 벽 두께(CC, X-bar R 관리도, MSA 실시)는 바로 관리도와 공정능력으로 넘어갑니다. U 관리도로 육안 검사하는 표면 결점은 계수형 일치성 분석과 포아송 공정능력이 필요합니다.
검토 결과 여섯 가지 누락이 발견됩니다. 빌릿 온도, 프로파일 길이, 누설률의 측정시스템이 검증되지 않았고(Gage R&R), 표면 결점의 육안 검사가 검증되지 않았으며(계수형 일치성), 급랭수 온도는 경보로만 관리되고 SPC나 오류 방지가 없는 특별 특성이며, 프로파일 길이에는 대응 계획이 없습니다. 계획서를 배포하기 전에 이 행들을 보완하면 흔한 심사 지적 사항을 해소할 수 있습니다.
자주 묻는 질문
관리계획서는 어디에 사용합니까?
관리계획서는 제품 또는 공정 특성별로 이를 어떻게 측정하고 관리하는지를 문서화합니다. 규격, 측정 기법, 표본 크기, 빈도, 관리 방법, 대응 계획, 책임자가 포함됩니다. 개선 프로젝트의 마무리 단계(관리 단계), 시제품 또는 양산 전 단계의 신규 부품, 또는 기존 계획의 검토에 사용합니다.
관리계획서 검토는 어떤 누락 사항을 점검합니까?
각 행에서 관리 방법, 대응 계획, 측정 기법, 표본 크기, 빈도 또는 규격의 누락을 점검합니다. SPC나 오류 방지가 없거나 수치 한계가 없는 특별 특성과, 검증된 것으로 확인되지 않은 측정시스템도 표시됩니다. 이는 심사원이 흔히 지적하는 누락 사항입니다.
각 특성의 관리도는 어떻게 선택합니까?
관리 방법에 명시된 관리도(X-bar R, X-bar S, I-MR, P, NP, U 또는 C)를 사용합니다. 방법이 SPC 또는 관리도라고만 되어 있으면 데이터와 표본 크기에 따라 관리도를 정합니다. 개별 측정값은 I-MR, 크기 2~8의 부분군은 X-bar R, 더 큰 부분군은 X-bar S, 불량품은 P 관리도, 결점은 U 관리도입니다.
특별 특성에는 어떤 공정능력 목표값이 적용됩니까?
Zometric Statistical Software에서 측정되는 특별 특성의 공정능력 목표값은 양산 전 Ppk ≥ 1.67, 양산 중 Cpk ≥ 1.33이며, 그 외 측정 특성은 Cpk ≥ 1.33입니다. 공정능력 연구는 데이터 유형에 따라 정해집니다. 한계가 있는 측정 데이터는 공정능력(정규분포), 불량품은 이항 공정능력, 결점은 포아송 공정능력입니다.