
다변량 공정능력 지수(MCpm)
MCpm은 각각 고유한 LSL, USL 및 선택적 목표값이 있는 상관된 둘 이상의 변수에 대해 하나의 결합 공정능력 지수를 제공합니다. 이는 공차 타원체 부피와 공정의 99.73% 타원체 부피의 비인 Cp를 목표값 이탈 페널티인 D로 나눈 값입니다. MCpm이 1을 넘으면 공정능력이 있고 적절히 중심에 맞춰진 공정을 나타냅니다. 출력에는 Cp, D, MCpm과 변수별 반축이 포함됩니다.
최종 검토
핵심 요점
MCpm은 일변량 공정능력 지수 Cpm을 같은 부품에서 측정한 상관된 둘 이상의 품질 특성으로 확장하며, 이를 별개의 Cpk 연구가 아니라 하나의 다변량 공정으로 취급합니다.
목적
MCpm은 익숙한 일변량 Cpm 공정능력 지수를 같은 부품에서 함께 측정한 상관된 둘 이상의 품질 특성으로 확장하며, 특성마다 별도의 일변량 Cpk 연구를 수행하는 대신 이를 하나의 다변량 공정으로 취급합니다(별도 연구는 공유된 변동을 이중으로 계산하며, 특성 간에 상관이 있을 때 실제 규격 이탈 위험에 대해 크게 오해하게 할 수 있습니다). 이 지수는 Taam, Subbaiah & Liddy(1993, Journal of Applied Statistics)가 정의하고 Santos-Fernandez & Scagliarini(2012, Journal of Statistical Software, MPCI R 패키지 문서)가 엄밀하게 정식화한 지수를 구현한 것입니다.
주요 기능
- 변수별 일변량 Cpk/Cpm 값을 따로 구하는 대신, 상관된 2개 이상의 변수에 대해 하나의 결합 공정능력 지수(MCpm)를 계산합니다.
- 변수마다 독립적인 LSL, USL 및 (선택적) Target을 입력받으며, 선택한 Variables와 같은 순서로 쉼표로 구분합니다.
- Cp(결합 산포 대 공차 비)와 D(목표값 이탈 페널티 계수)를 따로 보고하므로, MCpm의 두 요소인 공정 산포와 공정 평균이 중심에서 얼마나 벗어났는지를 독립적으로 진단할 수 있습니다.
- 수정된 공차 영역에서 각 변수의 반축 길이를 보고하여, 하나의 결합 MCpm 수치와 함께 변수별 진단을 제공합니다.
- 공정의 99.73% 확률 영역과, 이에 준하여 수정 공차 영역 규칙을 모두 제어하는 설정 가능한 알파(앱 전체의 0.0027 규칙이 기본값).
통계적 방법
MCpm은 두 타원체 부피의 비를 목표값 이탈 페널티로 보정한 값으로 정의됩니다. MCpm = Cp / D이며, 여기서 Cp는 직사각형 규격 영역(R1)에 내접하는 가장 큰 축 정렬 타원체의 부피를 공정의 99.73% 확률 타원체(p-변량 정규 공정이 질량의 1 − alpha를 두는 영역이며, 기본값은 alpha = 0.0027)의 부피로 나눈 비이고, D는 공정 평균이 목표값에서 얼마나 벗어났는지에 대한 마할라노비스 거리 기반 페널티입니다.
영역 R1의 반축은 각 변수 i에 대해 단순히 a_i = min(USL_i − Target_i, Target_i − LSL_i)이며, 이는 공정 자체의 공분산 구조와 무관하게 직사각형 공차 상자 안에 들어가는 가장 큰 축 정렬 타원체입니다. 그 부피는 Vol(R1) = (π^(p/2) / Γ(p/2 + 1)) · ∏ a_i입니다.
공정의 99.73% 확률 타원체(R3)는 표본 공분산 행렬 S에서 도출됩니다. Vol(R3) = |S|^(1/2) · (πK)^(p/2) / Γ(p/2 + 1)이며, 여기서 K는 자유도 p인 카이제곱 분포의 (1 − alpha) 분위수로, 선택한 신뢰수준에서 공정 자체의 자연 산포를 한정하는 데 사용하는 것과 같은 분포상의 기준값입니다.
Cp = Vol(R1) / Vol(R3)은 공차 영역 타원체가 공정 자체의 산포 타원체에 비해 얼마나 큰지를 나타냅니다. Cp > 1이면 공차가 공정의 자연 산포보다 여유 있게 크다는 뜻입니다.
목표값 이탈 페널티 D는 D = √(1 + (n / (n−1))·δ′ S⁻¹ δ)이며, 여기서 δ = x̄ − Target은 각 변수의 표본 평균이 자신의 목표값에서 얼마나 벗어났는지를 나타내는 벡터이고 n은 표본 크기입니다. 표본 평균이 목표 벡터와 같으면 D는 정확히 1이며, 공정 평균이 목표값에서 벗어날수록 커집니다(변수별 원래 편차만이 아니라 S⁻¹를 통해 상관 구조도 반영합니다).
따라서 MCpm = Cp / D는 공정이 목표값에 중심을 두고 공정 확률 질량의 99.73%가 수정 공차 영역 안에 들어올 때 정확히 1입니다. MCpm > 1은 공정능력이 있고 적절히 중심에 맞춰진 공정을 나타내며, MCpm < 1은 공정 산포 및/또는 목표값 이탈 이동이 규격이 허용하는 수준을 넘는다는 뜻입니다. 이 구현은 Taam, Subbaiah & Liddy가 직접 발표한 계산 예제(부품 25개, 변수 2개)와 대조하여 검증되었으며, 보고된 MCpm = 1.825283을 부동소수점 전체 정밀도로 재현했습니다.
입력 항목 및 옵션
항목 | 설명 |
Variables | 필수입니다. 각 부품/단위에서 측정한 상관된 2개 이상의 품질 특성을 선택합니다. |
LSL (one per variable) | 위에서 선택한 Variables와 같은 순서로 쉼표로 구분합니다(예: 112.7, 32.7). |
USL (one per variable) | 위에서 선택한 Variables와 같은 순서로 쉼표로 구분합니다(예: 241.3, 73.3). |
Target (one per variable) | 선택 사항입니다. Variables와 같은 순서로 쉼표로 구분합니다. 비워 두면 각 LSL/USL의 중간점을 사용합니다. |
Alpha | 기본값은 0.0027이며, 표준 3 시그마 등가 비율에 해당합니다. 99.73% 공정 영역에 사용하고, 이에 준하여 수정 공차 영역 규칙으로도 사용합니다. |
Company name / Report title | 내보내는 보고서의 선택적 레이블입니다. |
Download as Excel | 선택 사항입니다. 보고서를 Excel 통합 문서로 내보냅니다. |
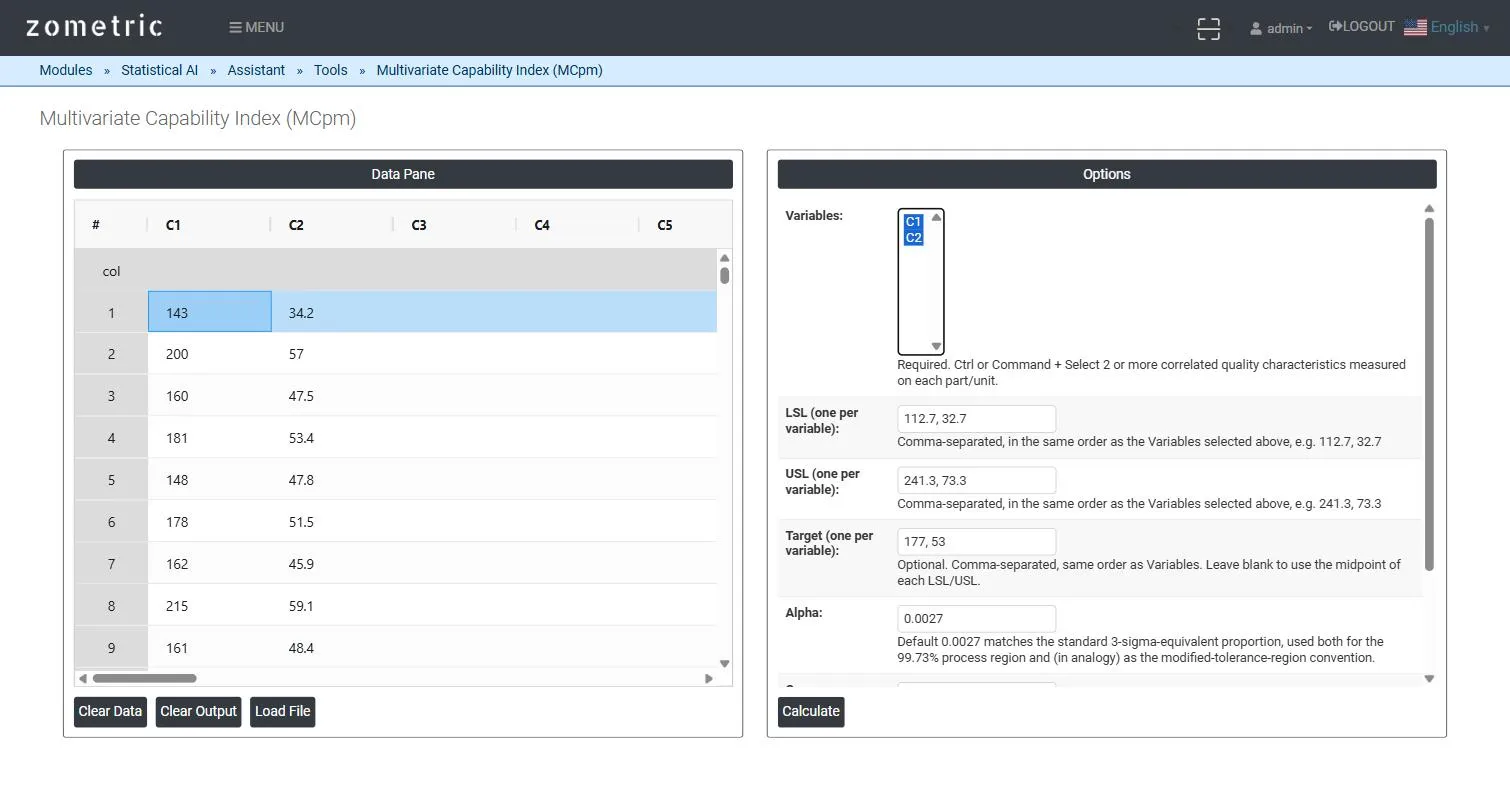
그림 1 — 경도/인장 강도 쌍 측정값 25개를 C1–C2에 붙여넣고 둘 다 Variables로 선택했으며, 변수별 LSL/USL/Target과 Alpha = 0.0027을 입력했습니다.
출력 설명
- Summary table — Variables, p(변수 수), n(관측값 수), Alpha, Cp(수정 공차 대비 산포), D(목표값 이탈 페널티), MCpm.
- Per-variable table — 각 변수의 LSL, Target, USL, 표본 평균, 그리고 수정 공차 영역에서의 반축 길이 a_i.
- Plain-language interpretation — 계산된 MCpm 값이 이 공정에 어떤 의미인지 설명하는 한 단락.
- Download as PDF를 통한 PDF 내보내기.
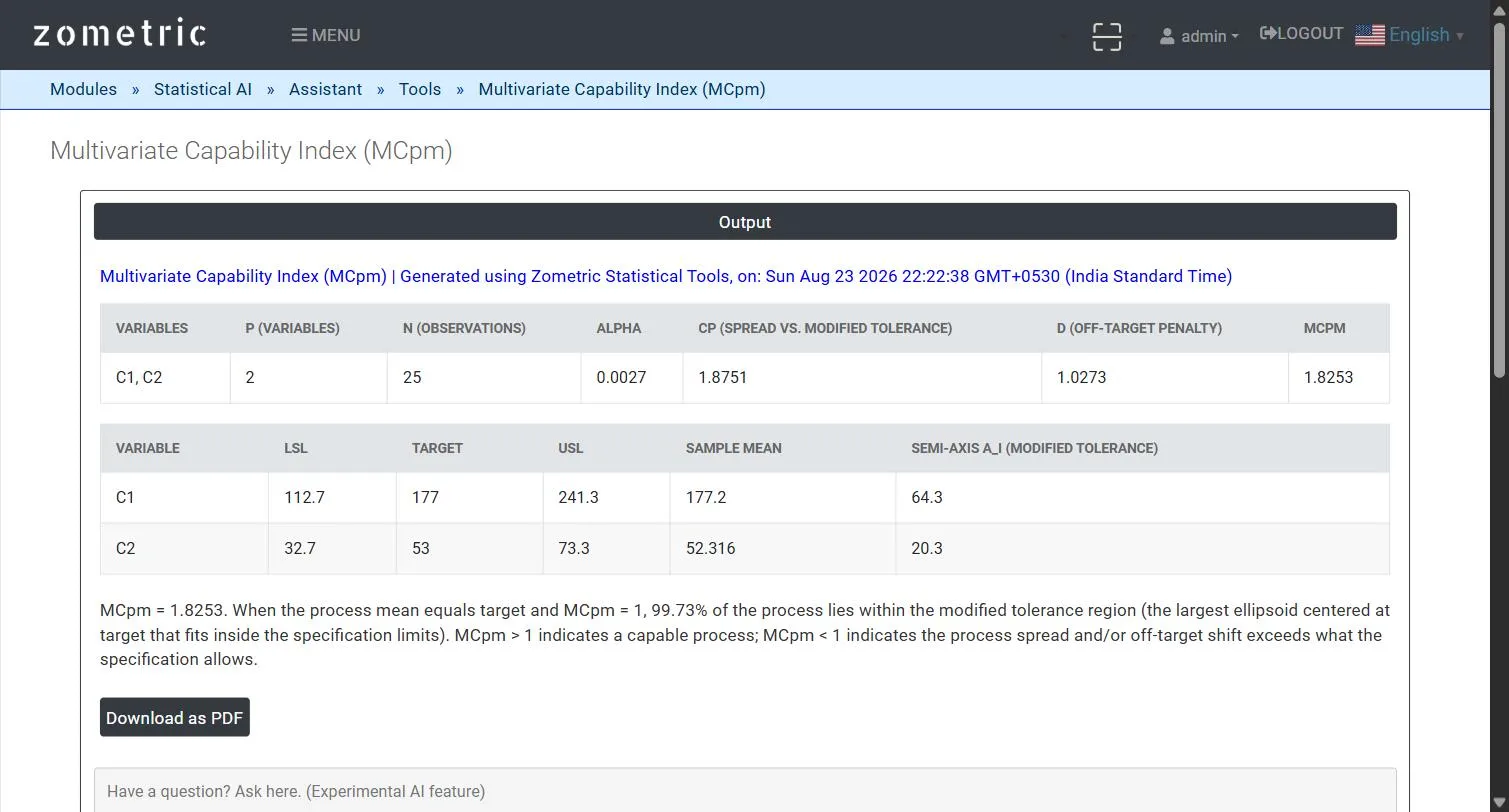
그림 2 — MCpm 출력: 결합 Cp/D/MCpm 요약표와 변수별 LSL/Target/USL/Sample Mean/Semi-axis 표.
계산 예제
열처리 강철 부품은 경도 규격(C1, 브리넬)과 인장 강도 규격(C2)을 동시에 충족해야 하며, 이 둘은 물리적으로 상관되어 있습니다. 경도가 높은 부품이 더 강한 경향이 있습니다. 논문에 직접 발표된 부품 25개의 계산 예제를 사용하여, 두 변수에 대해 각각 LSL = 112.7, 32.7, USL = 241.3, 73.3, Target = 177, 53을 입력하면 도구는 Cp = 1.8751, D = 1.0273, MCpm = 1.8253을 보고합니다. 이는 Taam, Subbaiah & Liddy가 직접 발표한 결과와 부동소수점 전체 정밀도로 정확히 일치하며, 경도와 인장 강도 사이의 상관을 제대로 반영하면 공정이 공정능력이 있고 목표값에서 아주 약간만 벗어나 있음을 확인해 줍니다.
자주 묻는 질문
MCpm 다변량 공정능력 지수란 무엇입니까?
MCpm은 일변량 Cpm 지수를 같은 부품에서 함께 측정한 상관된 둘 이상의 품질 특성으로 확장하며, 이를 하나의 다변량 공정으로 취급합니다. Taam, Subbaiah, Liddy(1993)가 정의한 지수를 구현한 것입니다. 별도의 일변량 Cpk 연구는 공유된 변동을 이중으로 계산하며, 특성 간에 상관이 있을 때 실제 규격 이탈 위험에 대해 오해하게 할 수 있습니다.
MCpm은 어떻게 계산합니까?
MCpm = Cp / D입니다. Cp는 규격 상자 안의 가장 큰 축 정렬 타원체의 부피를 표본 공분산 행렬에 기반한 공정의 99.73% 확률 타원체의 부피로 나눈 값입니다. D는 표본 평균과 목표값 사이의 마할라노비스 거리에 기반한 목표값 이탈 페널티이며, 평균이 정확히 목표값에 있으면 D는 1입니다.
MCpm 값은 어떻게 해석합니까?
공정이 목표값에 중심을 두고 확률 질량의 99.73%가 수정 공차 영역 안에 들어오면 MCpm은 1입니다. MCpm이 1을 넘으면 공정능력이 있고 적절히 중심에 맞춰진 공정을 나타내며, 1보다 작으면 산포 또는 목표값 이탈 이동이 규격이 허용하는 수준을 넘는다는 뜻입니다. Cp와 D를 따로 보고하므로 어느 요소가 문제인지 알 수 있습니다.
MCpm에는 어떤 입력값이 필요합니까?
상관된 둘 이상의 변수를 선택하고 변수와 같은 순서로 LSL과 USL 값을 쉼표로 구분하여 입력합니다. 목표값은 선택 사항이며, 비워 두면 각 LSL과 USL의 중간점을 사용합니다. Alpha의 기본값은 0.0027입니다. 강철 예제에서는 경도와 인장 강도에서 Cp = 1.8751, D = 1.0273, MCpm = 1.8253을 얻었습니다.