
이동 평균 관리도(Moving Average Chart)
이동 평균 관리도는 개별 데이터 점 대신 가장 최근 관측값 묶음의 평균을 타점으로 그려 공정 평균을 모니터링합니다. 각 타점 값은 스팬(span)이라고 하는 지정된 수의 최신 측정값을 평균하여 계산하며, 이 구간을 매번 한 점씩 앞으로 이동합니다.
최종 검토
핵심 요점
이동 평균 관리도는 개별 데이터 점 대신 가장 최근 관측값 묶음의 평균을 타점으로 그려 공정 평균을 모니터링합니다.
이 페이지 내용
이동 평균 관리도란?
이동 평균 관리도는 개별 데이터 점 대신 가장 최근 관측값 묶음의 평균을 타점으로 그려 공정 평균을 모니터링합니다. 각 타점 값은 스팬(span)이라고 하는 지정된 수의 최신 측정값을 평균하여 계산하며, 이 구간을 매번 한 점씩 앞으로 이동합니다.
이러한 평활 효과는 데이터의 무작위 단기 잡음의 영향을 줄여, 점진적인 추세와 느린 공정 드리프트를 더 쉽게 탐지하게 해 줍니다. 개별 측정값만으로는 잡음이나 변동이 너무 커서 의미 있는 추세를 드러내지 못할 때 특히 유용합니다.
이동 평균 관리도는 언제 사용합니까?
- 데이터가 개별 연속형 측정값 이며 갑작스러운 점프가 아니라 느리고 점진적인 이동을 탐지하려 할 때 사용하십시오.
- 개별 측정값이 잡음이 많거나 변동이 클 때 , 표준 I 관리도가 주의를 흐트러뜨리는 신호를 너무 많이 낼 경우 사용하십시오.
- 공구 마모, 화학 농도 드리프트, 설비의 점진적 열화처럼 추세가 시간에 따라 서서히 진행되는 공정에서 사용하십시오.
- 스팬(평균할 점의 수)이 적절하게 설정되어 있을 때 사용하십시오. 필요한 평활 정도에 따라 3~10의 스팬이 일반적입니다.
이동 평균 관리도의 올바른 사용 지침
- 평활과 반응성의 균형을 맞추는 스팬 을 선택하십시오. 스팬이 작으면(예: 3) 빠르게 반응하지만 평활이 덜 되고, 스팬이 크면(예: 10) 평활이 더 많이 되지만 이동을 탐지하는 데 더 느립니다.
- 데이터를 시간 순서대로 수집하십시오. 데이터가 순차적으로 기록되지 않으면 이동 평균은 의미가 없습니다.
- 이동 평균 관리도는 표준 I 관리도만큼 갑작스럽고 급격한 이동에 민감하지 않다는 점 을 유의하십시오. 급격한 변화를 탐지하려면 CUSUM 또는 EWMA를 사용하십시오.
- 이동 평균에 사용되는 데이터 점은 겹치는 관측값을 공유하므로 서로 독립이 아닙니다 . 이는 예상된 것이며 의도된 설계입니다.
- 관리도에서 공정 신호를 해석하기 전에 최소 20~25개의 데이터 점 으로 관리 한계를 설정하십시오.
대안: 이동 평균 관리도를 사용하지 않아야 할 때
- 공정의 갑작스럽고 큰 이동을 빠르게탐지해야 한다면 대신 I-MR 관리도 또는 X-bar-R 관리도 를 사용하십시오. 이 관리도들은 급격한 변화에 더 빠르게 반응합니다.
- 매우 작고 지속적인 이동을 높은 민감도로 탐지해야 한다면 대신 CUSUM 또는 EWMA 관리도 를 사용하십시오. 이 관리도들은 작은 이동에 더 강력합니다.
- 데이터를 개별 측정값이 아니라 부분군으로 수집한다면 다음을 사용하십시오: X-bar-R 또는 X-bar-S 관리도
- 반응이 계수형 데이터(비율 또는 계수값)라면 다음과 같은 적절한 계수형 관리도를 사용하십시오: P, NP, C 또는 U 관리도
이동 평균 관리도 예제
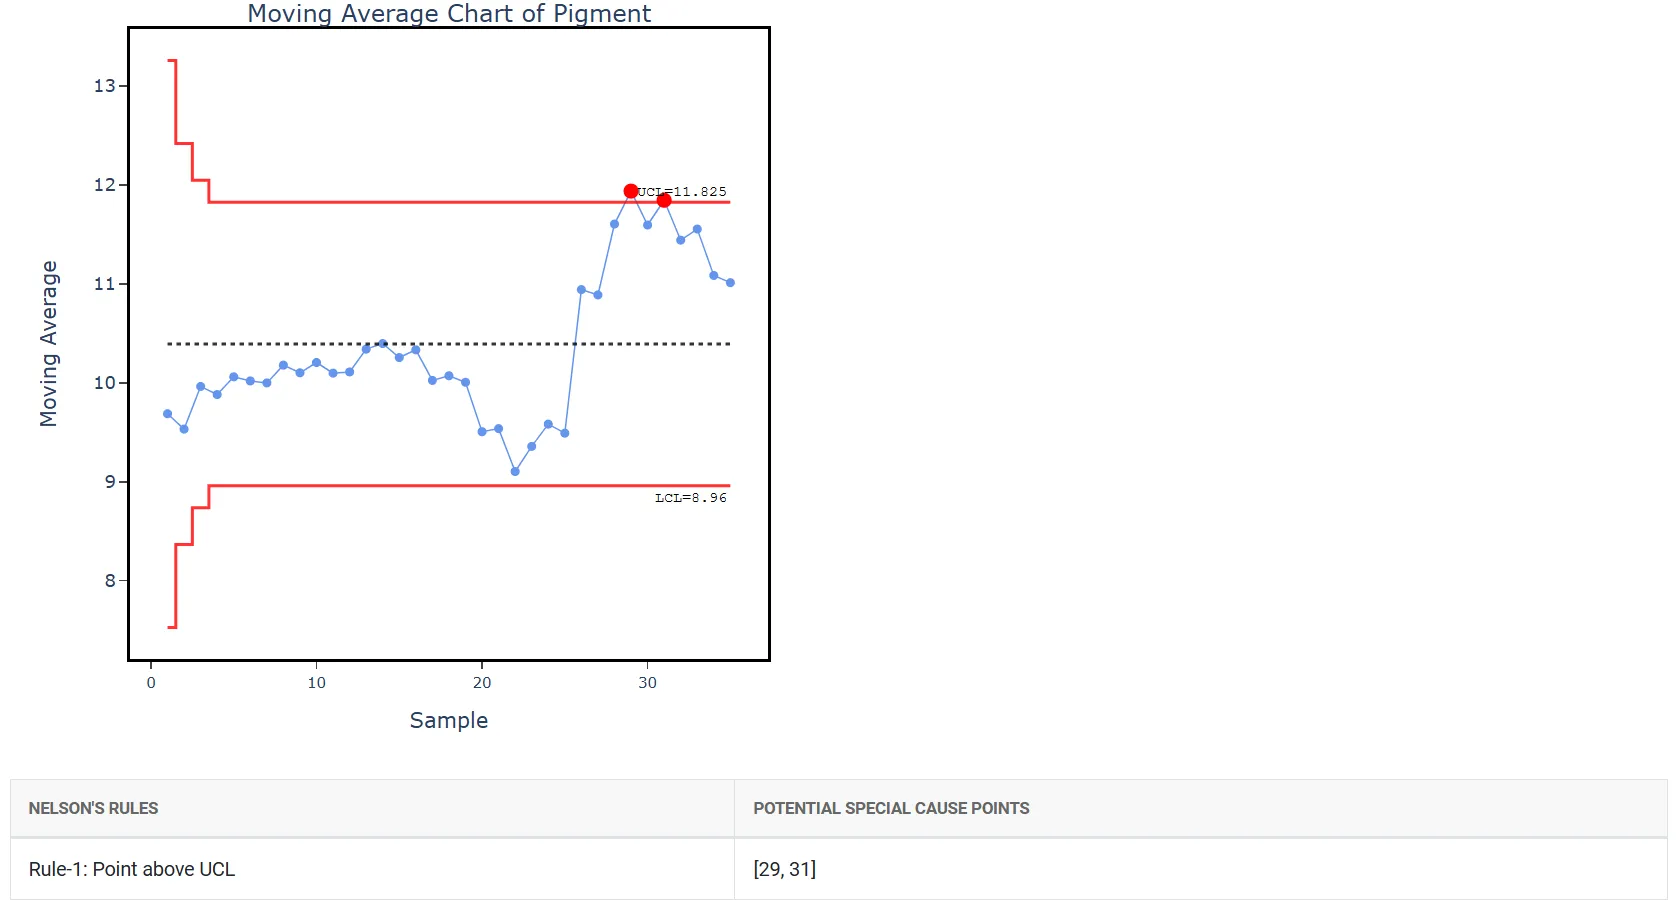
한 플라스틱 제조 회사의 품질 엔지니어는 배치 공정이 관리 상태를 유지하는지 확인하려고 합니다. 이를 위해 엔지니어는 35개 배치 각각의 안료 농도를 측정합니다. 단계는 다음과 같습니다.
- 필요한 데이터를 수집했습니다.
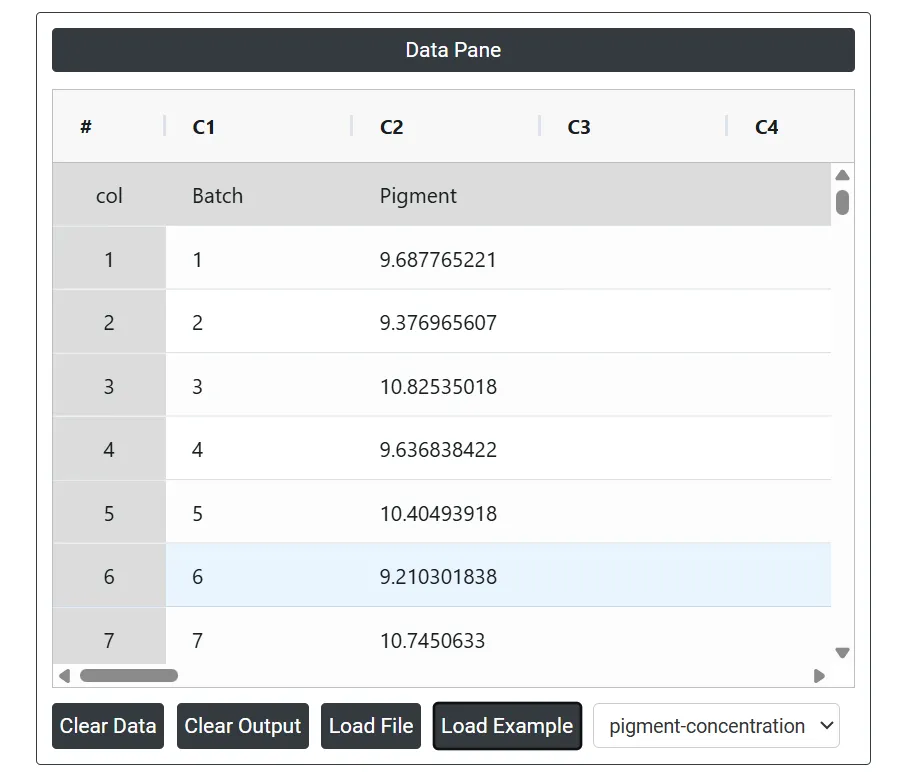
- 이제 Zometric Statistical Software에서 데이터를 분석합니다: https://statsai.zometric.com/.
- 이동 평균 관리도를 찾으려면 다음 경로를 선택합니다: Statistical module> Control Chart > Moving Average Chart.
- 도구 안에서 다음과 같이 데이터와 다른 입력값을 입력합니다.
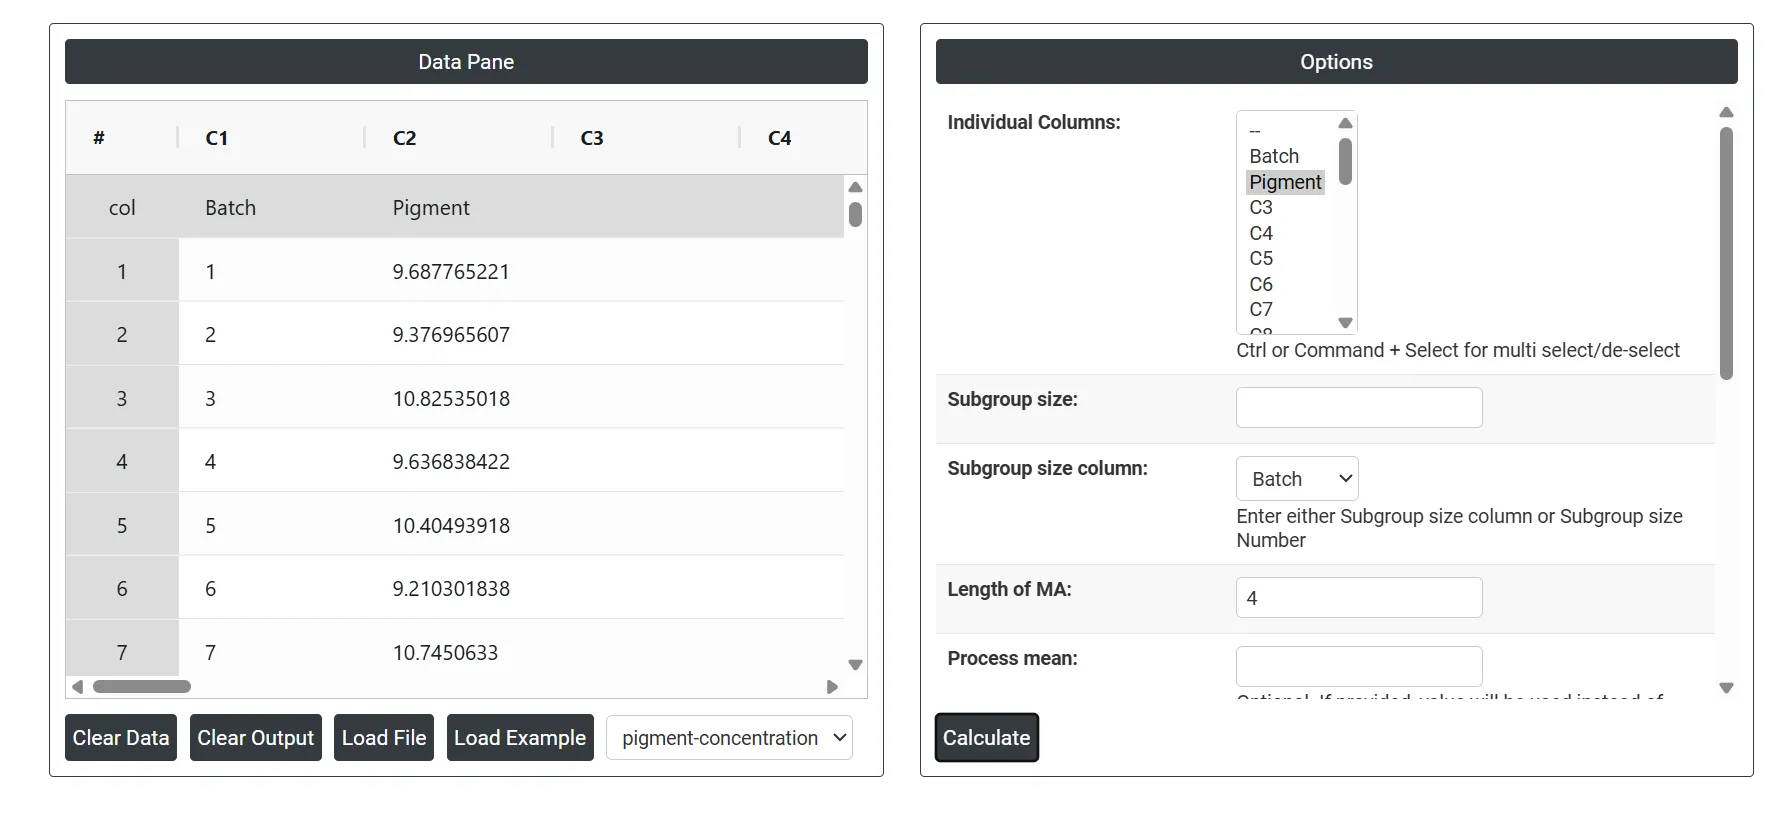
5. 위 도구를 사용하면 다음과 같은 출력을 얻습니다.
이동 평균 관리도 작성 방법
절차는 다음과 같습니다.
- Zometric Statistical Software에 로그인합니다: https://statsai.zometric.com/
- 홈 페이지에서 Statistical Tool> Control Chart > Moving Average Chart를 선택합니다.
- 다음으로, 데이터를 직접 입력하거나 Excel 시트에서 데이터 전체를 복사(Ctrl+C)하여 붙여넣습니다(Ctrl+V). 또는 Load Example 옵션을 사용하면 예제 데이터가 로드됩니다.
- 마지막으로, 페이지 하단의 calculate를 클릭하면 원하는 결과를 얻을 수 있습니다.
이동 평균 관리도 도구 화면은 두 부분으로 나뉩니다.
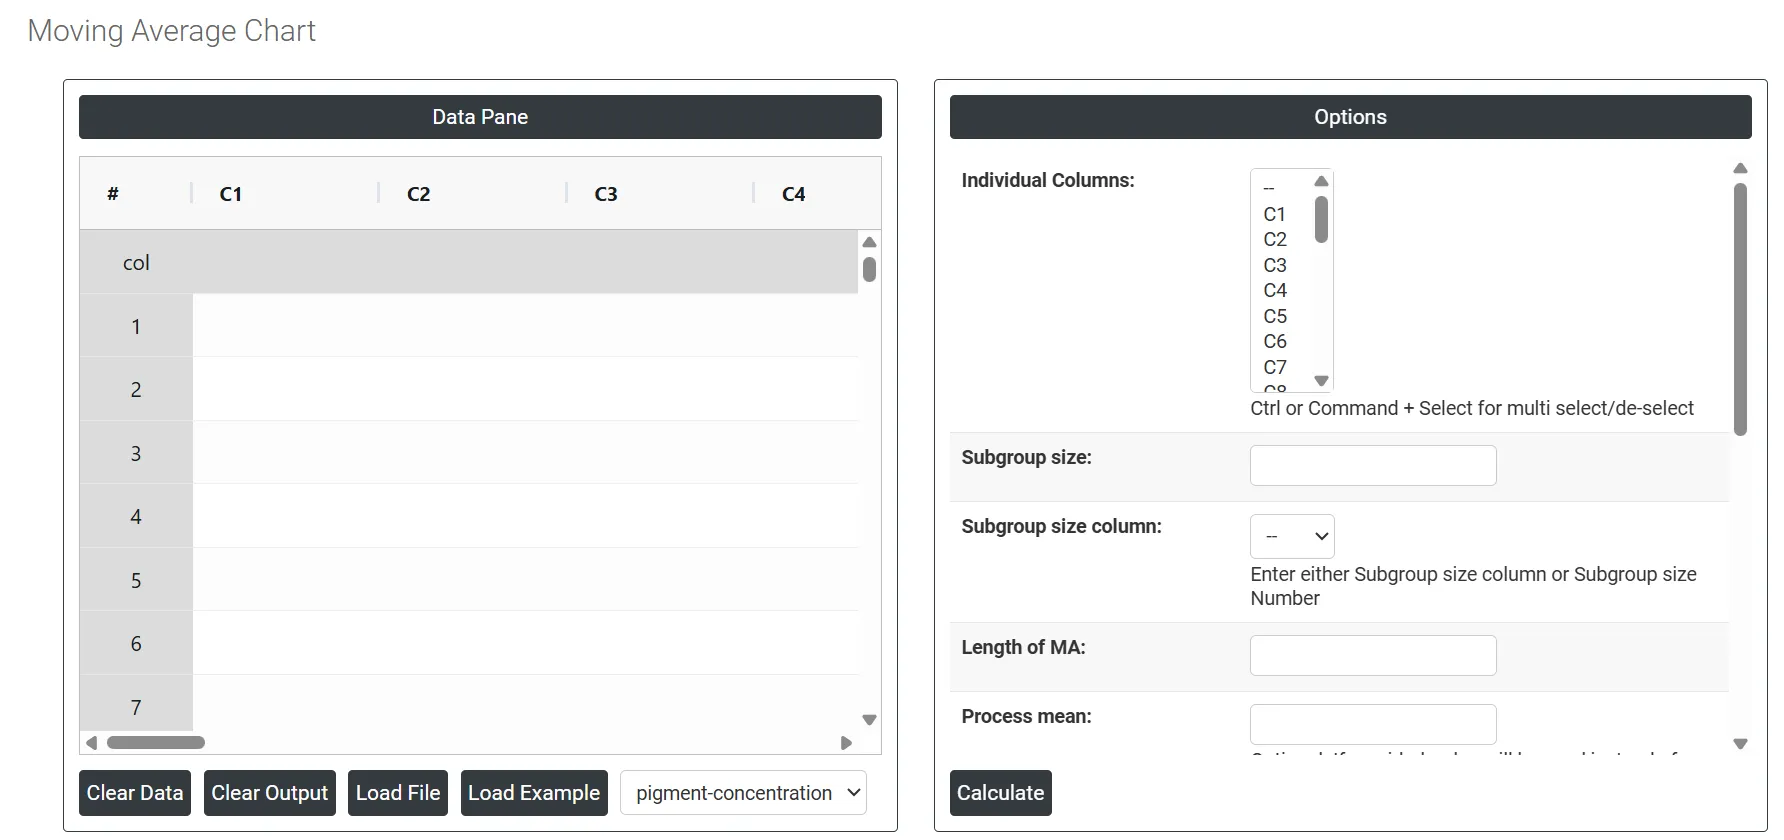
왼쪽 부분에는 데이터 창(Data Pane)이 있습니다. Data Pane에서는 각 행이 하나의 부분군이 됩니다. 데이터를 직접 입력하거나 Excel 시트에서 데이터 전체를 복사(Ctrl+C)하여 여기에 붙여넣을(Ctrl+V) 수 있습니다.
Load example: 예제 데이터가 로드됩니다.
Load File: Excel 데이터를 직접 로드하는 데 사용합니다.
오른쪽 부분에는 다음과 같은 여러 옵션이 있습니다.
- Individual Columns: 측정 데이터가 들어 있는 열을 선택합니다. 여러 열을 한 번에 선택하려면 Ctrl 또는 Command + 클릭을 사용합니다. 치수, 무게 또는 임의의 연속형 품질 특성처럼, 관리도가 이동 평균을 계산하여 시간에 따라 타점으로 그리는 데 사용하는 실제 관측값입니다.
- Subgroup Size: 모든 부분군의 관측값 수가 같다면 고정된 숫자를 입력합니다. 부분군 크기가 1이면 관리도는 각 행을 개별 측정값으로 취급합니다. 부분군 크기가 1보다 크면 관리도는 먼저 각 부분군의 평균을 계산한 다음 그 부분군 평균에 이동 평균을 적용합니다.
- Subgroup Size Column: 시간 구간마다 부분군 크기가 다를 때 부분군 소속을 정의하는 열을 선택합니다. 이 항목과 Subgroup Size Number 중 하나만 지정해야 하며, 둘 다 지정하면 안 됩니다. 데이터 집합 전체에서 부분군당 관측값 수가 바뀔 때 이 옵션을 사용합니다.
- Length of MA: 각 이동 평균 타점 값을 만들기 위해 함께 평균하는 연속된 데이터 점의 수인 스팬 을 정의합니다. 스팬이 작으면(예: 3) 공정 변화에 더 빠르게 반응하지만 평활이 덜 됩니다. 스팬이 크면(예: 10) 더 많은 잡음을 평활하여 점진적 추세를 더 뚜렷하게 보여 주지만 갑작스러운 이동에는 반응이 더 느립니다. 공정이 변할 것으로 예상되는 속도에 맞는 스팬을 선택하십시오.
- Process mean: 공정에서 얻은 측정값 또는 관측값 집합의 평균값입니다. 시간에 따른 공정 데이터의 중심 경향을 나타내며 공정 성과의 핵심 지표입니다. 지정하지 않으면 Zometric Statistical Software가 제공된 데이터로부터 중심선을 계산합니다.
- Process SD: 선택 사항입니다. 공정의 표준편차를 알고 있거나 과거에 검증된 값이 있다면 여기에 입력합니다. 값을 입력하면 현재 데이터에서 산포를 추정하는 대신 이 값을 관리 한계 계산에 직접 사용하므로, 관리도에 잘 확립된 공정 기준선을 반영하려는 경우에 유용합니다.
- SD Estimation Method for Subgroup Size = 1 데이터가 개별 측정값(부분군 크기 1)일 때 표준편차를 어떻게 추정할지 제어합니다. 두 가지 옵션이 있습니다.
- Average Moving Range — 연속된 관측값 사이의 이동 범위를 평균하여 표준편차를 추정합니다. 표준 기본값이며 대부분의 공정에서 안정적으로 작동합니다.
- Median Moving Range — 이동 범위의 평균 대신 중앙값을 사용하므로, 추정값이 특이치나 데이터의 비정상적인 급등의 영향을 덜 받습니다.
- SD Estimation method for Between subgroup: 계산 방법으로 두 가지 중 하나를 선택할 수 있습니다. 추정 방법으로 average moving range를 선택하는지 median moving range 방법을 선택하는지에 따라 결과가 달라집니다.
- Average moving range Sd estimation method: 데이터 집합에서 연속된 값 사이의 차이를 계산한 다음 그 차이들의 평균을 구하는 방법입니다.
- Median moving range Sd estimation method: MMR은 연속된 데이터 점 사이의 이동 범위의 중앙값을 구하여 계산합니다.
- SD Estimation Method for Subgroup Size > 1 데이터를 2개 이상의 부분군으로 수집할 때 표준편차를 어떻게 추정할지 제어합니다. 세 가지 옵션이 있습니다.
- Pooled Stdev — 모든 부분군의 표준편차를 하나의 합동 추정값으로 결합하여, 군내 변동에 대한 안정적이고 정확한 전체 척도를 제공합니다.
- Rbar — 부분군 범위의 평균으로 표준편차를 추정합니다. 계산이 더 간단하며 부분군 크기가 2~8일 때 신뢰할 수 있습니다.
- Sbar — 부분군 표준편차의 평균으로 표준편차를 추정합니다. 부분군 크기가 8보다 클 때 Rbar보다 더 정확합니다.
- Length Moving Range: 각 이동 범위 값을 계산하는 데 사용하는 연속된 부분군 평균의 수를 정의합니다. 기본값은 2이며, 각 이동 범위가 연속된 두 부분군 평균 사이의 차이의 절댓값임을 뜻합니다. 이 값을 늘리면 추정값이 평활되지만 단기 이동에 대한 민감도는 낮아집니다.
- Use Unbiasing Constant: 선택하면 표본 데이터에서 표준편차를 추정할 때 자연스럽게 발생하는 작은 수학적 치우침을 제거하는 통계적 보정 계수를 적용합니다. 이는 관리 한계 계산의 정확도를 높이며, 대부분의 상황에서 선택한 상태로 두는 것을 권장합니다.
- Check Rule 1: 1 point > K Stdev from center line: Test 1은 다른 부분군과 크게 벗어난 부분군을 식별하는 데 필수적이므로, 관리 이탈 상황을 탐지하는 데 널리 인정받는 도구입니다. 민감도를 높여 공정의 더 작은 이동을 탐지하려면 Test 2를 Test 1과 함께 사용하여 관리도의 효과를 높일 수 있습니다.
- X Scale: 관리도의 가로축에 어떻게 레이블을 붙이고 표시할지 제어합니다. 이를 조정하여 타임스탬프, 관측 번호, 배치 식별자 또는 사용자 지정 레이블을 표시할 수 있으며, 관리도를 더 읽기 쉽게 하고 특정 생산 사건이나 시간 구간과 직접 추적할 수 있게 합니다.
자주 묻는 질문
이동 평균 관리도란 무엇입니까?
이동 평균 관리도는 개별 데이터 점 대신 가장 최근 관측값 묶음의 평균을 타점으로 그려 공정 평균을 모니터링하는 관리도입니다. 각 타점 값은 스팬이라고 하는 지정된 수의 최신 측정값을 평균한 것이며, 구간은 매번 한 점씩 앞으로 이동합니다.
이동 평균 관리도의 스팬은 어떻게 선택합니까?
스팬은 평균하는 연속된 점의 수입니다. 3~10의 스팬이 일반적입니다. 3과 같이 작은 스팬은 공정 변화에 빠르게 반응하지만 평활이 덜 됩니다. 10과 같이 큰 스팬은 더 많은 잡음을 평활하여 점진적 추세를 더 뚜렷하게 보여 주지만 갑작스러운 이동을 탐지하는 데 더 느립니다.
I-MR 관리도 대신 이동 평균 관리도는 언제 사용합니까?
공구 마모나 화학 농도 드리프트처럼 느리고 점진적인 이동을 탐지하려 할 때, 잡음이 많은 개별 연속형 측정값에 이동 평균 관리도를 사용하십시오. 갑작스럽고 큰 이동에는 I-MR 관리도 또는 X-bar-R 관리도를, 매우 작고 지속적인 이동에는 CUSUM 또는 EWMA 관리도를 사용하십시오.
이동 평균 관리도에는 데이터 점이 몇 개 필요합니까?
관리도에서 공정 신호를 해석하기 전에 최소 20~25개의 데이터 점으로 관리 한계를 설정하십시오. 관측값이 순차적으로 기록되지 않으면 이동 평균은 의미가 없으므로 데이터는 시간 순서대로 수집해야 합니다. 연속된 타점 평균은 겹치는 관측값을 공유하므로 서로 독립이 아니며, 이는 의도된 설계입니다.