
추정을 위한 표본 크기(Sample Size for Estimation)
추정을 위한 표본 크기는 차이를 검정하기보다 평균이나 비율을 정밀하게 측정하는 것이 목적인 연구를 계획합니다. 목표 오차 한계를 입력하면 표본 크기를, 표본 크기를 입력하면 오차 한계를 구합니다. 평균에는 가정한 표준편차가 필요하며 t 분포를 사용하고, 비율에는 계획값(기본값 0.5)이 필요하며 정규 근사를 사용합니다.
최종 검토
핵심 요점
추정을 위한 표본 크기는 평균이나 비율을 선택한 오차 한계(신뢰구간의 반폭)로 추정하는 데 필요한 관측값 수, 또는 주어진 표본이 달성하는 오차 한계를 계산합니다.
목적
추정을 위한 표본 크기는 평균이나 비율을 선택한 정밀도로 추정하는 데 필요한 관측값 수, 또는 주어진 표본으로 추정이 얼마나 정밀한지를 계산합니다. 정밀도는 오차 한계, 즉 신뢰구간의 반폭으로 표현하므로 추정값은 “값 ± 오차 한계”가 됩니다. 차이를 검정하는 것(이 경우 가설검정의 검정력 및 표본 크기 도구를 사용)이 아니라 평균 사이클 타임, 평균 코팅 중량, 지연 주문의 비율처럼 무언가를 잘 측정하는 것이 목적일 때 사용합니다.
주요 기능
- Mean(가정한 표준편차 사용) 또는 Proportion(계획값 사용)을 추정합니다.
- 목표 오차 한계로부터 표본 크기를, 계획한 표본 크기로부터 오차 한계를 구합니다. 구하려는 값을 비워 두십시오.
- 오차 한계 “0.5 1”처럼 여러 값을 한 번에 입력하면 값마다 한 행이 나옵니다.
- 표본 크기를 구할 때 관측값의 정수 개수와 그 표본이 실제로 달성하는 오차 한계를 보고합니다.
- 75에서 100%까지의 모든 신뢰수준.
통계적 방법
평균의 경우 입력하는 표준편차는 알려진 값이 아니라 계획값이므로, 오차 한계는 나중에 데이터로 계산할 신뢰구간과 마찬가지로 t 분포를 사용합니다(σ를 모를 때 Minitab도 같은 방식으로 작동합니다). 비율의 경우 이 도구는 정규 근사를 사용합니다. 신뢰수준이 C일 때 α = 1 − C/100이고, z = z₁₋α/₂(95%에서 1.960)이며, t = t₁₋α/₂이고 자유도는 n − 1입니다.
가정한 표준편차가 σ인 평균에서, 관측값 n개일 때의 오차 한계는 E = t·σ/√n입니다. t가 n에 따라 달라지므로, 목표 오차 한계 E에 대한 표본 크기는 오차 한계가 E 이하가 되는 가장 작은 n입니다. 이 도구는 정규분포 해 (z·σ/E)²을 올림한 값에서 시작하여 하나씩 늘려 갑니다. 계획값이 p인 비율에서는 오차 한계가 E = z·√(p(1 − p)/n)이므로 n = z²·p(1 − p)/E²이며, 다음 정수로 올림합니다. 두 경우 모두 보고된 n에서의 오차 한계가 실제 오차 한계로 표시되며, 이는 목표 이하입니다.
오차 한계는 n의 제곱근에 따라 줄어들므로, 오차 한계를 절반으로 줄이려면 관측값이 약 네 배 필요합니다. 평균의 경우 오차 한계는 표본 표준편차가 계획값에 가깝게 나온다고 가정하며, 데이터의 변동이 더 크면 구간이 더 넓어집니다. 비율의 경우 계획값 0.5가 가장 큰(가장 안전한) 표본 크기를 주며, 비율이 0.5에서 멀리 떨어져 있다고 확신할 때만 더 작은 값을 사용하십시오. 이 결과는 안정된 공정에서 무작위 표본을 추출한다고 가정합니다.
입력 항목 및 옵션
항목 | 설명 |
Parameter to estimate | Mean(기본값) 또는 Proportion. |
Sample sizes | 공백 또는 쉼표로 구분하여 입력합니다(예: “10 20 30”). 표본 크기를 구하려면 비워 두십시오. |
Margins of error | 공백 또는 쉼표로 구분하여 입력합니다(예: “1 2”). 신뢰구간의 반폭이며, 평균은 측정 단위로, 비율은 분수(예: 0.03)로 입력합니다. 오차 한계를 구하려면 비워 두십시오. |
Assumed standard deviation | Parameter = Mean일 때 필수. 표준편차의 과거 또는 예비 조사 추정값이며 계획값으로 사용합니다(오차 한계는 t 분포를 사용합니다). |
Planning value for the proportion | Parameter = Proportion일 때 필수이며 기본값은 0.5이고 범위는 0.0001에서 0.9999입니다. 0.5가 가장 보수적인(가장 큰 표본 크기) 선택입니다. |
Confidence level | 기본값은 95이며 범위는 75~100입니다. |
Title | 출력에 표시되는 제목입니다. |
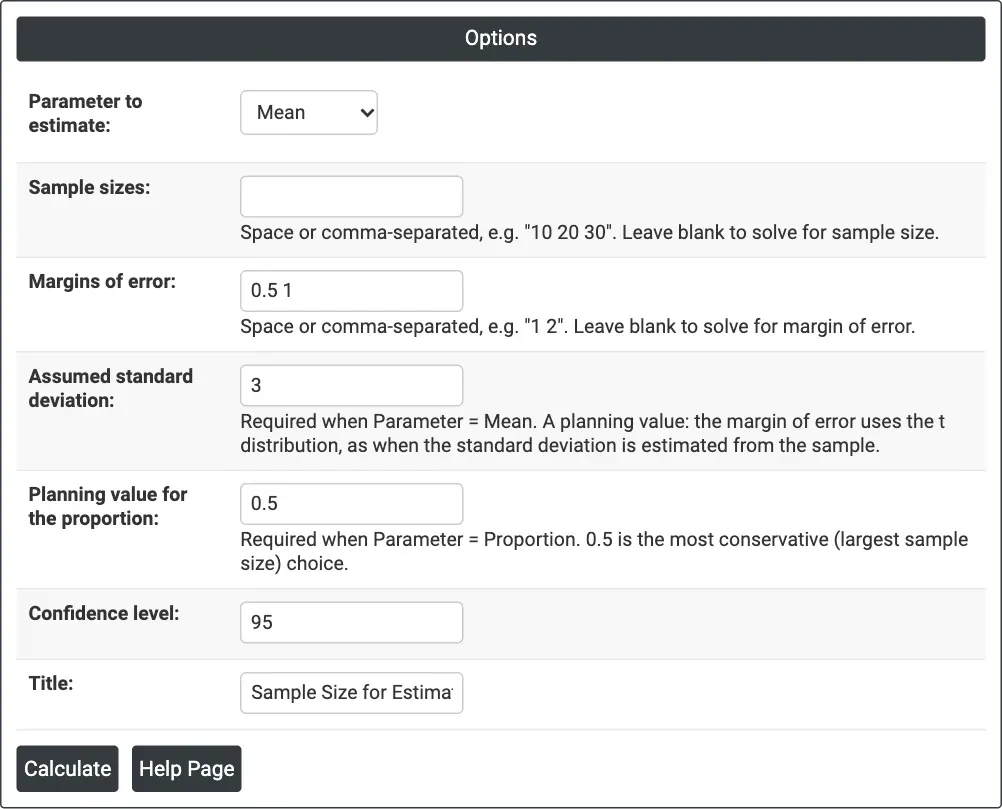
그림 1 — 평균에 대한 표본 크기 구하기: Margins of error = 0.5 1, Assumed standard deviation = 3, 신뢰수준 95%.
출력 설명
- Settings — 무엇을 구했는지, 모수, 신뢰수준, 가정한 표준편차(평균) 또는 계획값(비율).
- Results — 값마다 한 행이며, 표본 크기를 구할 때는 오차 한계, 표본 크기, 실제 오차 한계, 오차 한계를 구할 때는 표본 크기와 오차 한계.
- Download를 통한 PDF 내보내기.
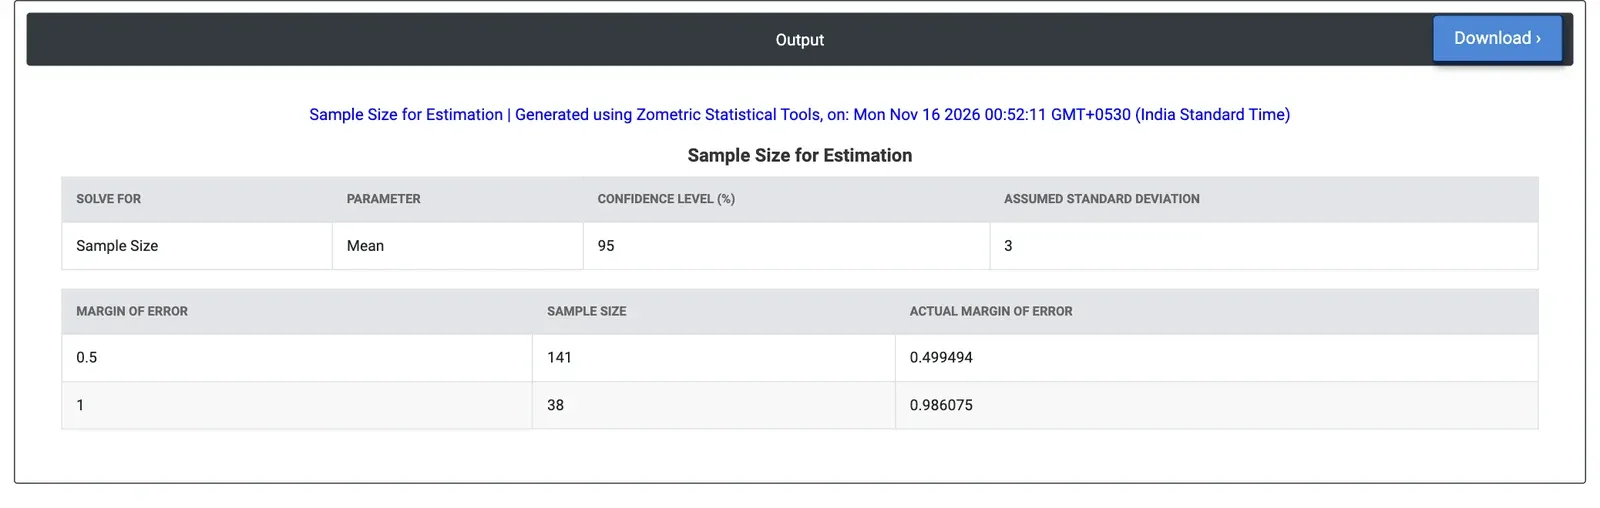
그림 2 — 예제의 결과: 신뢰수준 95%에서 ±0.5 초 오차 한계에 사이클 141개, ±1 초 오차 한계에 사이클 38개.
계산 예제
한 산업 엔지니어가 라인 밸런싱 연구를 위해 수작업 조립 스테이션의 평균 사이클 타임이 필요합니다. 짧은 예비 조사에서 표준편차가 약 3초로 나왔습니다. 엔지니어는 평균을 ±0.5 초 이내로 알고 싶지만 ±1 초도 받아들일 수 있습니다. Parameter to estimate = Mean으로 하고, Sample sizes는 비워 두며, Margins of error = 0.5 1, Assumed standard deviation = 3을 신뢰수준 95%에서 입력합니다.
도구는 ±0.5 초 오차 한계에 측정 사이클 141개(실제 오차 한계 0.499 초), ±1 초에 사이클 38개(실제 오차 한계 0.986 초)가 필요하다고 계산합니다. 오차 한계를 절반으로 줄이면 작업량은 약 네 배가 됩니다. 대신 Sample sizes = 20 50을 입력하면 사이클 20개는 ±1.40 초, 50개는 ±0.85 초의 오차 한계를 줍니다. 신뢰수준 99%에서는 필요한 사이클이 243개와 64개로 늘어납니다. 비율의 경우, 예를 들어 재작업 단계가 있는 사이클의 비율에서 ±0.03의 오차 한계에는 보수적인 계획값 0.5로 관측값 1068개가 필요하지만, 비율이 약 0.1로 알려져 있다면 385개입니다.
자주 묻는 질문
비율을 추정하기 위한 표본 크기는 어떻게 계산합니까?
계획값이 p인 비율에서 오차 한계는 E = z 곱하기 p(1 - p)/n의 제곱근이므로, n = z의 제곱 곱하기 p(1 - p)를 E의 제곱으로 나눈 값을 올림합니다. 계획값 0.5가 가장 크고 안전한 표본 크기를 주며, 계산 예제에서 신뢰수준 95%의 오차 한계 0.03에는 0.5로 관측값 1068개가, 0.1로 385개가 필요합니다.
평균을 추정하기 위한 표본 크기는 어떻게 계산합니까?
가정한 표준편차가 시그마인 평균에서 관측값 n개일 때의 오차 한계는 E = t 곱하기 시그마를 n의 제곱근으로 나눈 값입니다. t가 n에 따라 달라지므로 이 도구는 정규분포 해 (z 곱하기 시그마 / E)의 제곱에서 시작하여 오차 한계가 목표 이하가 될 때까지 늘려 갑니다. 그 n에서의 실제 오차 한계가 보고됩니다.
표본 크기에 따라 오차 한계는 어떻게 변합니까?
오차 한계는 n의 제곱근에 따라 줄어들므로 오차 한계를 절반으로 줄이려면 관측값이 약 네 배 필요합니다. 신뢰수준 95%에서 표준편차가 3초인 계산 예제에서, 1초의 오차 한계에는 사이클 38개가, 0.5초의 오차 한계에는 141개가 필요합니다.
검정력 및 표본 크기 대신 추정을 위한 표본 크기는 언제 사용해야 합니까?
평균 사이클 타임, 평균 코팅 중량, 지연 주문의 비율처럼 무언가를 잘 측정하는 것이 목적일 때 추정을 위한 표본 크기를 사용합니다. 차이를 검정하는 것이 목적이라면 대신 가설검정의 검정력 및 표본 크기 도구를 사용하십시오. 이 결과는 안정된 공정에서 무작위 표본을 추출한다고 가정합니다.