
Carta C
A carta c, também chamada carta de controle para defeitos, carta de contagem ou carta de frequência, é usada para monitorar o número de defeitos em unidades de tamanho constante. Esse tipo de carta acompanha o número total de defeitos por unidade, quer haja um único tipo de defeito, quer haja vários tipos.
Última revisão
Conclusão principal
A carta c, também chamada carta de controle para defeitos ou carta de contagem, é usada para monitorar o número de defeitos em unidades de tamanho constante.
Nesta página
O que é a carta C?
A carta c, também chamada carta de controle para defeitos, carta de contagem ou carta de frequência, é usada para monitorar o número de defeitos em unidades de tamanho constante. Esse tipo de carta acompanha o número total de defeitos por unidade, quer haja um único tipo de defeito, quer haja vários tipos. A carta c opera sob a premissa de que os dados seguem uma distribuição de Poisson. As unidades podem ser itens individuais ou seções especificadas, como riscos em metal galvanizado ou soldagem insuficiente em uma placa de circuito impresso.
A carta c considera o número de defeitos em cada unidade defeituosa ou em uma dada amostra. Diferentemente da carta p, que analisa a proporção de itens defeituosos em um processo, a carta c se concentra na contagem de defeitos dentro de uma unidade.
A carta c é muito usada em diversos setores, como manufatura, eletrônica e têxtil, para detectar e corrigir problemas antes que afetem a qualidade do produto. É uma carta de controle por atributos que oferece uma representação visual clara do número de não conformidades ou defeitos ao longo do tempo ou entre lotes de produção.
Para construir uma carta c, o número de defeitos em cada amostra ou subgrupo é plotado ao longo do tempo. A carta inclui dois limites de controle: um limite superior de controle (UCL) e um limite inferior de controle (LCL), calculados com base no número médio histórico de defeitos. Esses limites definem a faixa aceitável de desempenho do processo. Pontos fora desses limites de controle indicam que o processo está fora de controle e requer ação corretiva.
Quando usar a carta C?
A carta C é particularmente útil quando o tamanho do subgrupo é relativamente pequeno e quando o número esperado de defeitos ou não conformidades é baixo. Também é adequada quando a ocorrência de defeitos ou não conformidades é um evento raro. Ela é usada em iniciativas de melhoria contínua e ajuda as organizações a identificar tendências, variações e causas-raiz de defeitos. Ao manter um controle de qualidade rigoroso com o uso de cartas c, as empresas podem aumentar a estabilidade do processo, a confiabilidade do produto e a satisfação do cliente.
Portanto, a carta C é adequada para monitorar a contagem de defeitos ou não conformidades em processos de manufatura, reclamações de clientes, reinternações hospitalares etc.
Diretrizes para o uso correto da carta C
- Conte o número de defeitos em cada item ou unidade.
- Use cartas apropriadas conforme os dados sejam de itens defeituosos ou não defeituosos.
- Considere usar a carta U se os dados apresentarem superdispersão ou subdispersão.
- Colete os dados em ordem cronológica e em intervalos de tempo igualmente espaçados.
- Colete os dados em subgrupos que sejam representativos da saída do processo.
- Os tamanhos dos subgrupos devem ser iguais ou quase iguais. Use a carta U se os tamanhos dos subgrupos não forem iguais.
- Os subgrupos devem ser grandes o bastante para que os limites de controle sejam precisos.
- Colete subgrupos suficientes para obter limites de controle precisos.
Alternativas: quando não usar a carta C
- Use a carta U quando os tamanhos dos subgrupos não forem iguais.
- Para dados que indicam apenas se cada item é defeituoso ou não defeituoso, use a carta P para plotar a proporção de itens defeituosos ou a carta NP para plotar o número de itens defeituosos.
- Uma carta C pode mostrar um número maior de pontos fora dos limites de controle por causa da superdispersão, ou pontos de menos fora dos limites de controle por causa da subdispersão. Você pode usar o diagnóstico da carta U para testar a superdispersão e a subdispersão.
Exemplo de carta C
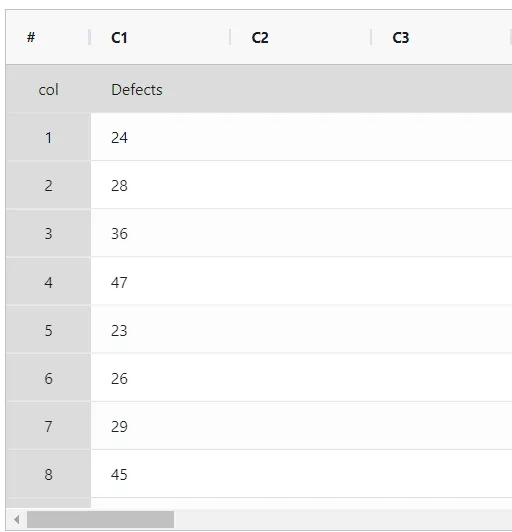
A estabilidade do processo de impressão de papel de parede está sendo avaliada por um engenheiro da qualidade. A cada hora, o engenheiro retira uma amostra de papel de parede de 100 pés e conta o número de defeitos de impressão, entre eles falta de tinta, borrões de impressão e distorções do padrão. A análise foi realizada nas etapas a seguir:
- Coletou os dados necessários.
2. Em seguida, analise os dados no Zometric Statistical Software em https://statsai.zometric.com/.
3. Para encontrar a carta C, escolha Statistical module> Control Charts > C Chart.
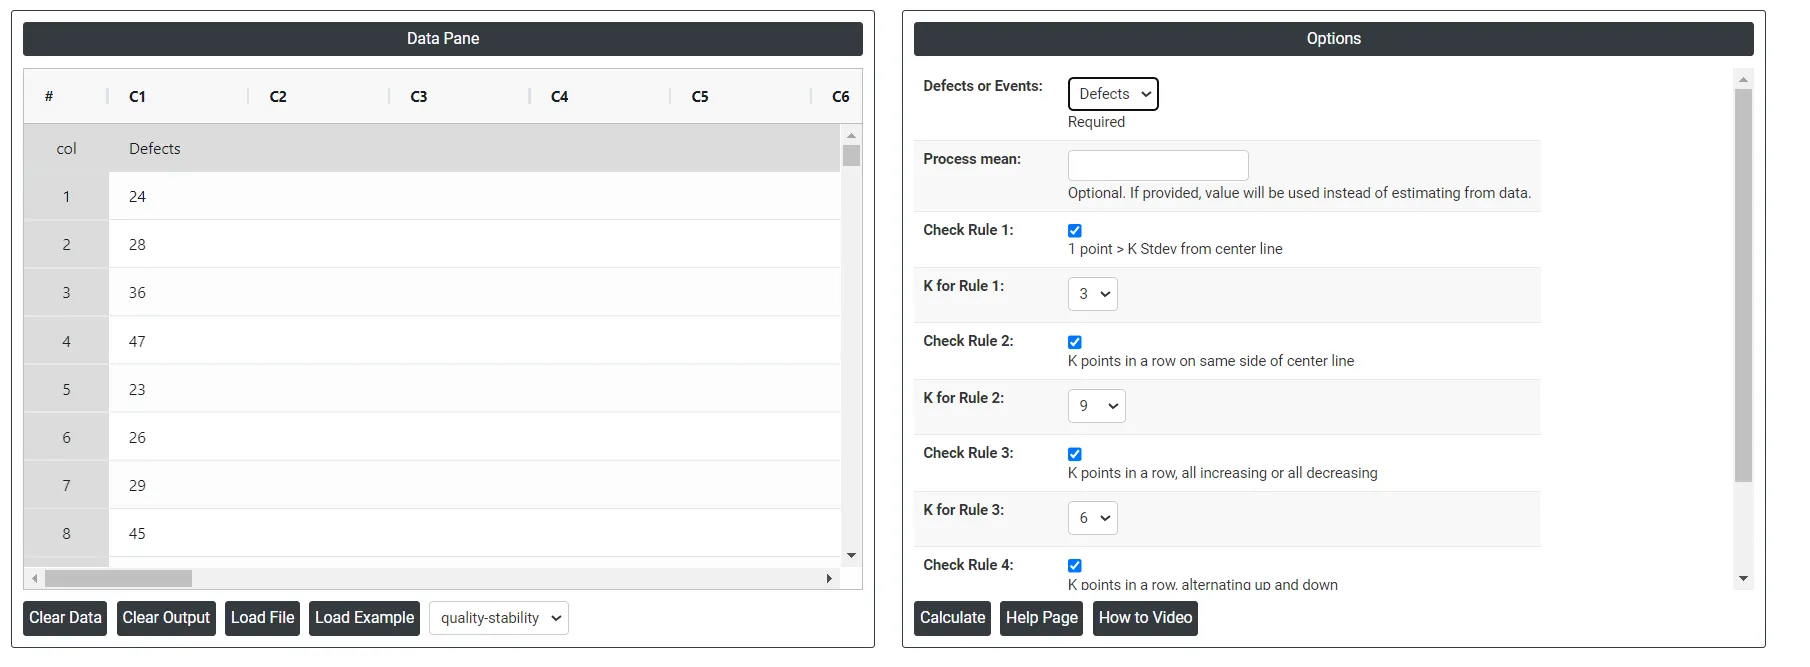
4. Na ferramenta, insira os dados e as demais entradas da seguinte forma:
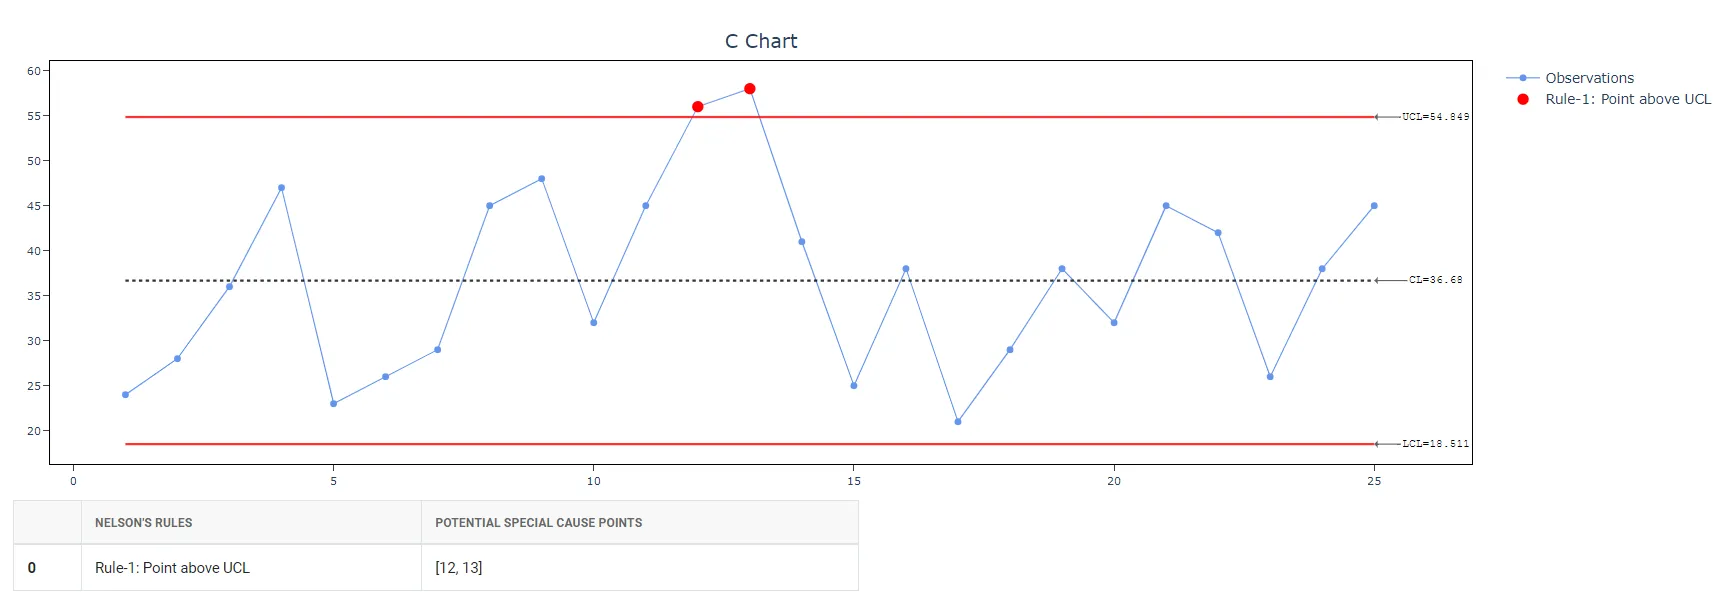
5. Depois de usar a ferramenta mencionada acima, obtém-se a saída a seguir:
Como gerar a carta C?
O guia é o seguinte:
- Faça login no Zometric Statistical Software em https://statsai.zometric.com/
- Na página inicial, escolha Statistical Tool> Control Charts >C Chart.
- Clique em C Chart para acessar o painel (dashboard).
- Em seguida, atualize os dados manualmente ou copie todos os dados (Ctrl+C) de uma planilha do Excel e cole-os (Ctrl+V) aqui.
- Em seguida, você precisa selecionar as Check Rules desejadas.
- Por fim, clique em calculate na parte inferior da página para obter os resultados desejados.
No painel (dashboard) da carta C, a janela é dividida em duas partes.
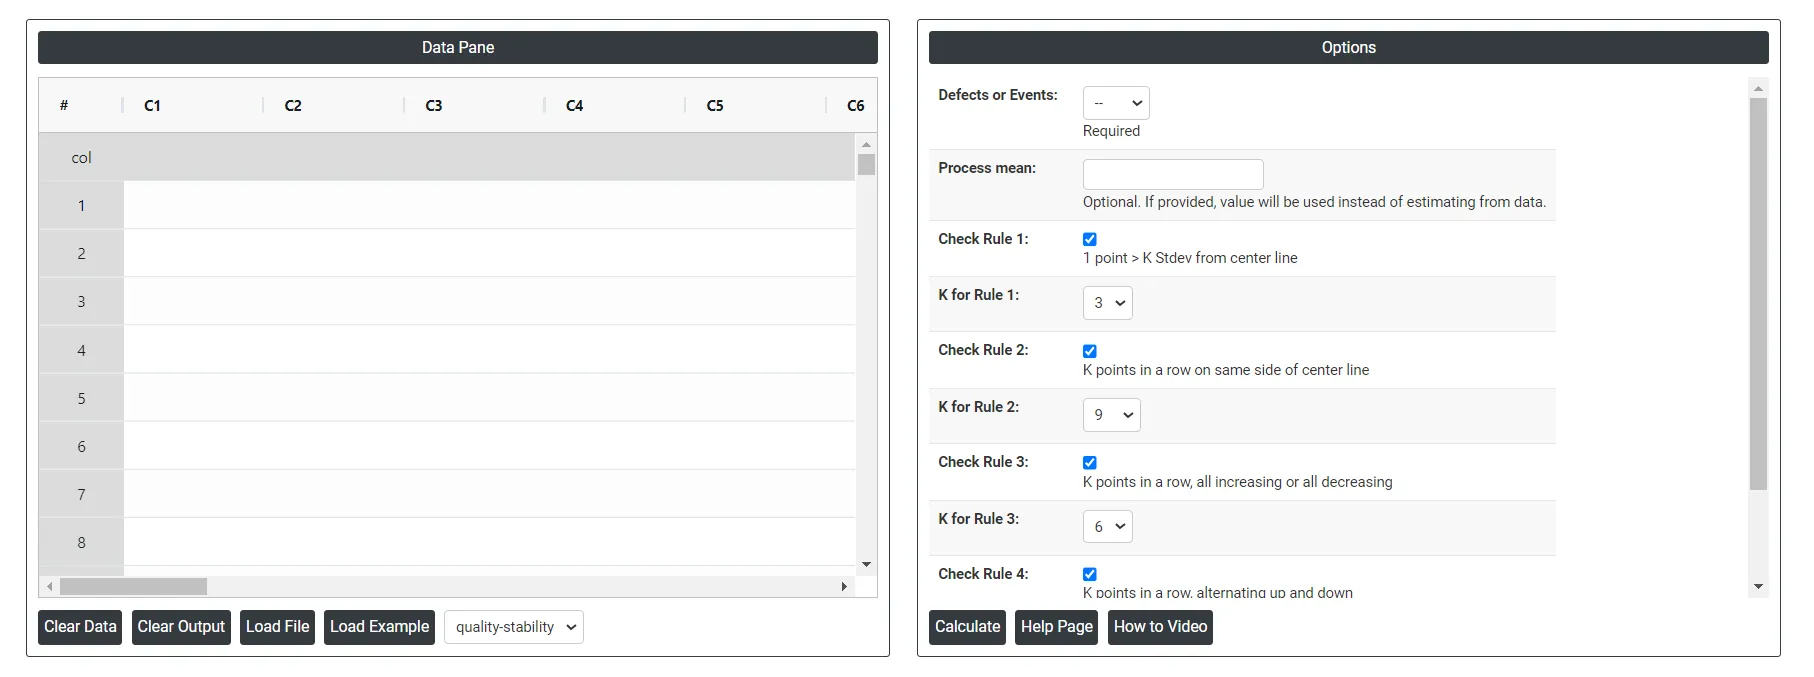
Na parte esquerda fica o painel de dados (Data Pane). Os dados podem ser inseridos manualmente, ou você pode copiar todos os dados (Ctrl+C) de uma planilha do Excel e colá-los (Ctrl+V) aqui.
Load example: Os dados de exemplo serão carregados.
Load File: É usado para carregar diretamente os dados do Excel.
Na parte direita, há várias opções, descritas a seguir:
- Process proportion: Se a proporção do processo for informada, esse valor é considerado a linha central. Caso contrário, o Zometric Statistical Software calcula a linha central a partir dos dados fornecidos.
- Use unbiasing constants for pooled sd: Esta opção só se aplica quando o desvio padrão é estimado pelo método Pooled Stdev.
- Check Rule 1: 1 point > K Stdev from center line: O Teste 1 é essencial para identificar subgrupos que se desviam significativamente dos demais, o que o torna uma ferramenta reconhecida universalmente para detectar situações fora de controle. Para aumentar a sensibilidade e detectar deslocamentos menores no processo, o Teste 2 pode ser usado em conjunto com o Teste 1, o que aumenta a eficácia das cartas de controle.
- Check Rule 2: K points in a row on same side of center line: O Teste 2 detecta mudanças no centramento ou na variação do processo. Ao monitorar pequenos deslocamentos no processo, o Teste 2 pode ser usado em conjunto com o Teste 1 para aumentar a sensibilidade das cartas de controle.
- Check Rule 3: K points in a row, all increasing or all decreasing: O Teste 3 foi projetado para identificar tendências em um processo. Ele procura especificamente uma longa sequência de pontos de dados consecutivos que aumentam ou diminuem de valor de forma consistente, o que sinaliza uma possível tendência subjacente no comportamento do processo.
- Check Rule 4: K points in a row, alternating up and down:O Teste 4 foi projetado para identificar variações sistemáticas em um processo. Idealmente, o padrão de variação de um processo deve ser aleatório. No entanto, se um ponto falhar no Teste 4, isso pode indicar que a variação não é aleatória, mas segue um padrão previsível.
- Download as Excel: Exibe o resultado em formato Excel, que pode ser facilmente editado e recarregado para os cálculos por meio da opção load file.
Perguntas frequentes
O que é uma carta c?
A carta c, também chamada carta de controle para defeitos ou carta de contagem, monitora ao longo do tempo o número de defeitos em unidades de tamanho constante. Ela acompanha o total de defeitos por unidade, de um tipo ou de vários, e supõe que os dados seguem uma distribuição de Poisson. Pontos fora dos limites superior ou inferior de controle indicam que o processo está fora de controle.
Qual é a diferença entre a carta c e a carta p?
A carta c conta os defeitos dentro de cada unidade, de modo que uma unidade pode ter vários defeitos. A carta p analisa a proporção de itens defeituosos, em que cada item é simplesmente defeituoso ou não. Para dados defeituoso/não defeituoso, use a carta P para a proporção ou a carta NP para o número de itens defeituosos.
Quando usar a carta U em vez da carta c?
Use a carta U quando os tamanhos dos subgrupos não forem iguais, pois a carta c exige subgrupos de tamanho igual ou quase igual. A carta c pode mostrar pontos demais fora dos limites com superdispersão, ou de menos com subdispersão; o diagnóstico da carta U (U Chart Diagnostic) pode testar a super e a subdispersão.
Como criar uma carta c no Zometric Statistical Software?
Escolha Statistical Tool > Control Charts > C Chart e insira ou cole as contagens de defeitos em ordem cronológica. Se quiser, informe um valor conhecido do processo para a linha central; caso contrário, ela é calculada a partir dos dados. Selecione as regras de verificação a aplicar e clique em Calculate para obter a carta com seus limites de controle.