
Carta NP
A carta NP plota o número de itens defeituosos em cada subgrupo de dados aprovado/reprovado e verifica a estabilidade com regras de teste. Use com tamanho amostral constante; para a fração de defeituosos, use uma carta P, e para contar defeitos por unidade, uma carta C ou U. Os subgrupos devem ter em média 5 ou mais defeituosos, e os limites de controle exigem 25 ou mais subgrupos.
Última revisão
Conclusão principal
Uma carta NP é uma carta de controle que acompanha o número de itens defeituosos (não conformes) em subgrupos de tamanho constante, com a distribuição binomial, para monitorar se um processo aprovado/reprovado é estável ao longo do tempo.
Nesta página
O que é a carta NP?
Uma carta np, também chamada de carta de controle para itens defeituosos (carta d), é usada para acompanhar o número de itens não conformes ou defeituosos em um processo. Ela usa a distribuição binomial para determinar a contagem de unidades defeituosas em uma amostra. A carta np é muito parecida com a carta p; porém, a carta np exibe o número de itens defeituosos, enquanto a carta p mostra a proporção de itens defeituosos.
Em uma carta np, o eixo y representa o número de defeituosos e o eixo x indica o número de amostras. A linha central (np̅) é obtida dividindo-se o total de defeituosos ou de unidades não conformes pelo número de lotes. Essa carta é especialmente eficaz para processos em que cada item é classificado como aprovado ou reprovado.
A carta np ajuda a monitorar a estabilidade do processo ao longo do tempo, permitindo identificar e corrigir qualquer instabilidade. Seu nome vem dos dois parâmetros: N (o número de itens na amostra) e P (a proporção de itens defeituosos na amostra). Ao plotar o número de itens defeituosos em cada amostra de tamanho constante, os gestores podem detectar mudanças no processo produtivo ou em outros fatores que afetam o controle da qualidade.
Quando usar a carta NP?
Uma carta NP é usada para monitorar o número de itens não conformes (defeituosos) em um processo. É usada quando o tamanho amostral é constante e os dados coletados são binários, ou seja, ou conformes ou não conformes. É usada para avaliar a estabilidade do processo ao contar o número de defeituosos; para a fração de defeituosos, use uma carta P.
A carta é especialmente útil em processos nos quais a proporção de itens não conformes é baixa, mas as consequências da não conformidade são graves, como na manufatura ou na área da saúde. Ela ajuda a identificar tendências ou deslocamentos no processo que possam estar causando um aumento de itens não conformes e ajuda a evitar mais defeitos.
Diretrizes para o uso correto da carta NP
- Esta carta deve ser usada somente para dados de distribuição binomial, ou seja, quando o resultado de um teste ou observação só pode estar em uma de duas categorias. Exemplo: bom/ruim, aprovado/reprovado, ok/defeituoso etc.
- Se os defeitos puderem ser contados em uma unidade inspecionada, devem ser usadas a carta U ou a carta C em vez da carta NP ou da carta P
- Os dados devem estar organizados em ordem crescente do momento da coleta das amostras.
- Os dados devem ser coletados em intervalos de tempo aproximadamente iguais.
- Se a frequência for alta demais, aumenta o esforço e o custo da coleta de dados.
- Se a frequência for baixa demais, a janela de tempo para detectar mudanças ou encontrar uma causa raiz (RCA) pode ser ampla demais.
- Selecione uma frequência ideal com base no conhecimento e na criticidade do processo.
- Cada subgrupo deve ser um conjunto de amostras coletadas em um curto período de tempo.
- Normalmente, um subgrupo é formado por peças consecutivas de um ponto de amostragem, máquina ou linha de produção.
- A ideia de um subgrupo é que a janela de tempo seja curta o bastante para garantir que não haja variação (ou que ela seja insignificante) em condições como pessoal, ajustes, lote, condições ambientais etc.
- Coletar o subgrupo certo ajuda a distinguir causas comuns de causas especiais.
- Os subgrupos devem ser grandes o bastante para mostrar, em média, 5 ou mais defeituosos na carta NP. Por exemplo, se a taxa de defeituosos for 0.06, o tamanho do subgrupo deve ser = arredondamento para cima(5/0.06) = 84. Se usarmos um tamanho de subgrupo menor que o ideal, a capacidade de detectar causas especiais diminui.
- Os limites de controle devem ser calculados com base em 25 ou mais subgrupos. Uma análise preliminar pode ser feita com 15 ou mais subgrupos.
Alternativas: quando não usar a carta NP
- Se você puder contar o número de defeitos em cada item, use a carta U ou a carta C
- Se os tamanhos dos subgrupos não forem iguais, ainda é possível usar a carta NP, porém a linha central não será reta. Para tamanhos de subgrupo desiguais, usar a carta P gera uma linha central reta.
Exemplo de carta NP
O supervisor de um call center quer avaliar a eficácia do processo de atendimento de chamadas dos clientes. Durante 21 dias, ele registra o total de chamadas recebidas e o número de chamadas não atendidas. O supervisor cria uma carta NP para monitorar o número de chamadas não atendidas. Os dados de exemplo para a carta NP são os seguintes:
- Coletou os dados necessários.
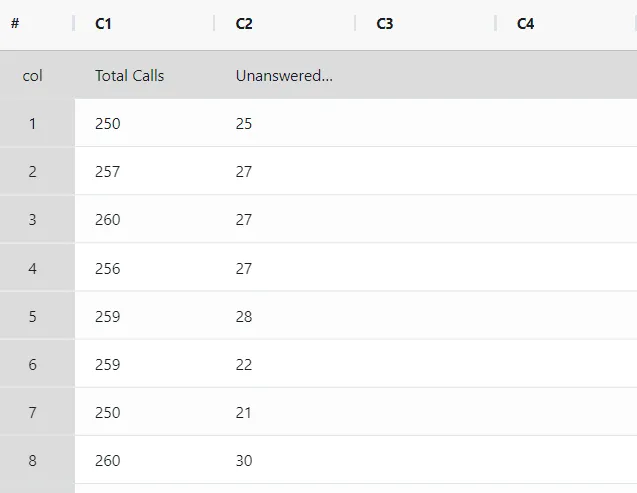
2. Agora, analise os dados no Zometric Statistical Software em https://statsai.zometric.com/.
3. Para encontrar a carta NP, escolha Statistical module> Control Charts> NP Chart.
4. Dentro da ferramenta, insira os dados junto com as demais entradas, como segue:
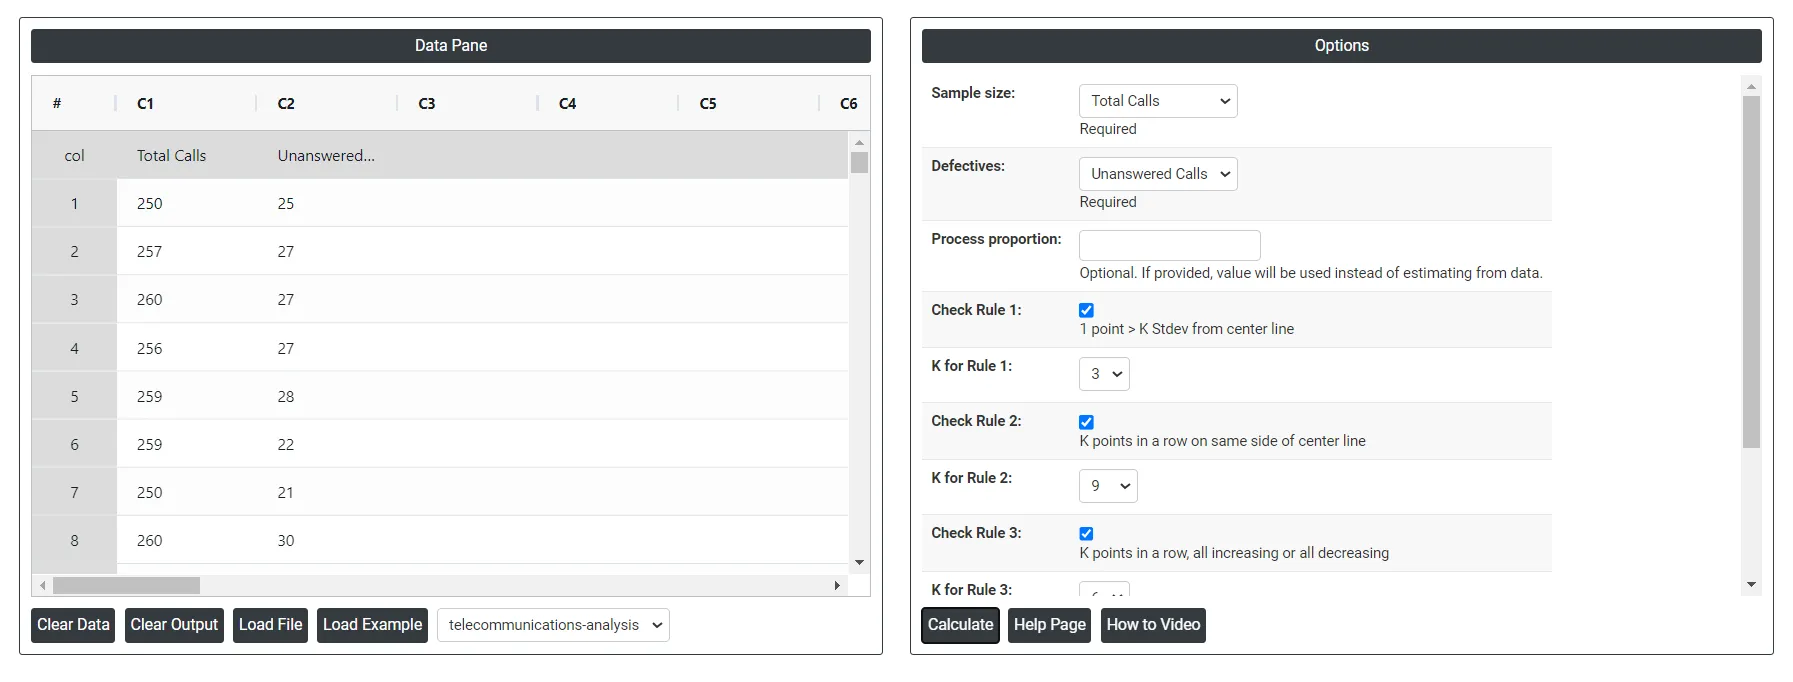
5. Depois de usar a ferramenta mencionada acima, obtém-se a seguinte saída:
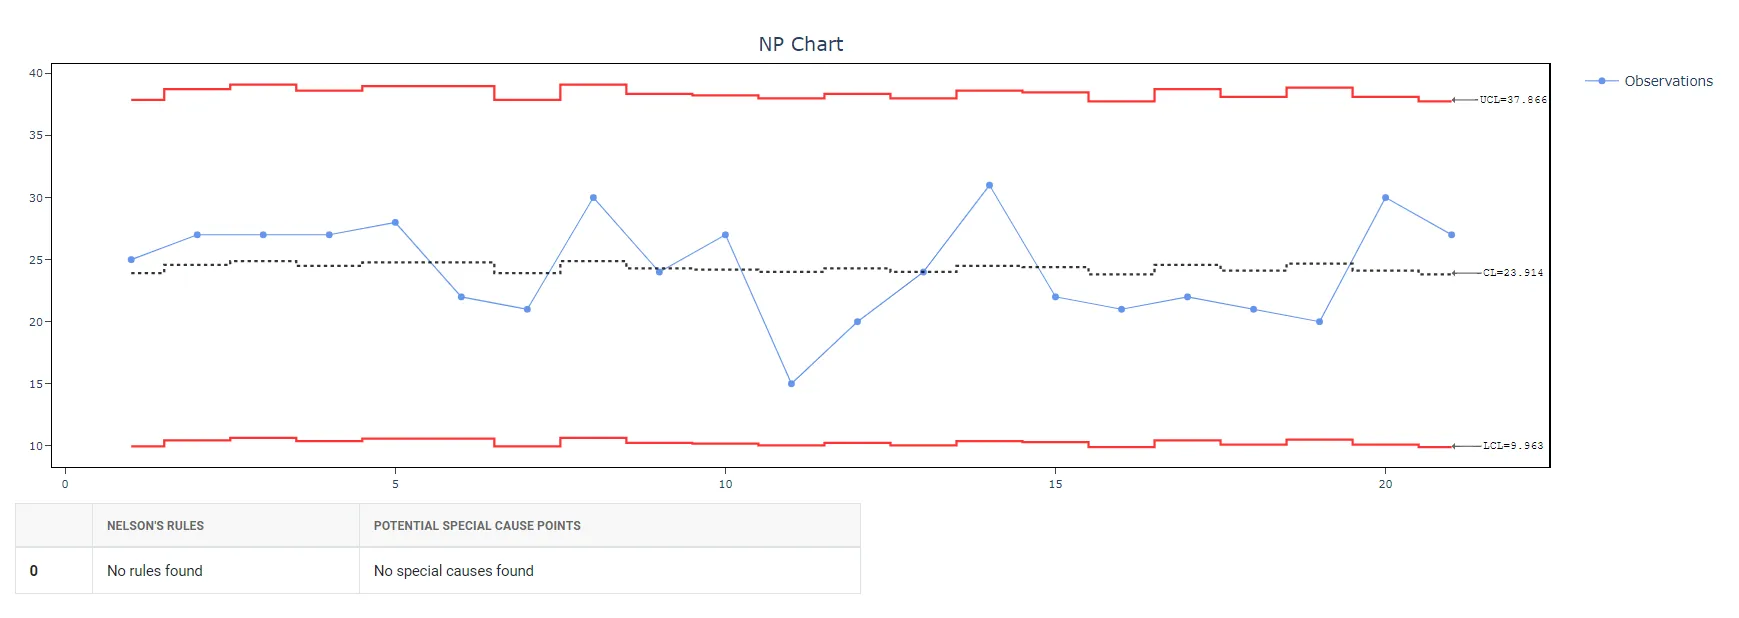
Como gerar a carta NP?
O guia é o seguinte:
- Faça login no Zometric Statistical Software em https://statsai.zometric.com/
- Na página inicial, escolha Statistical Tool> Control Charts >NP Chart.
- Clique em NP Chart para acessar o painel (dashboard).
- Em seguida, atualize os dados manualmente ou copie todos os dados (Ctrl+C) de uma planilha do Excel e cole-os (Ctrl+V) aqui.
- Em seguida, você precisa selecionar as Check Rules desejadas.
- Por fim, clique em calculate na parte inferior da página para obter os resultados desejados.
No painel (dashboard) da carta NP, a janela é dividida em duas partes.
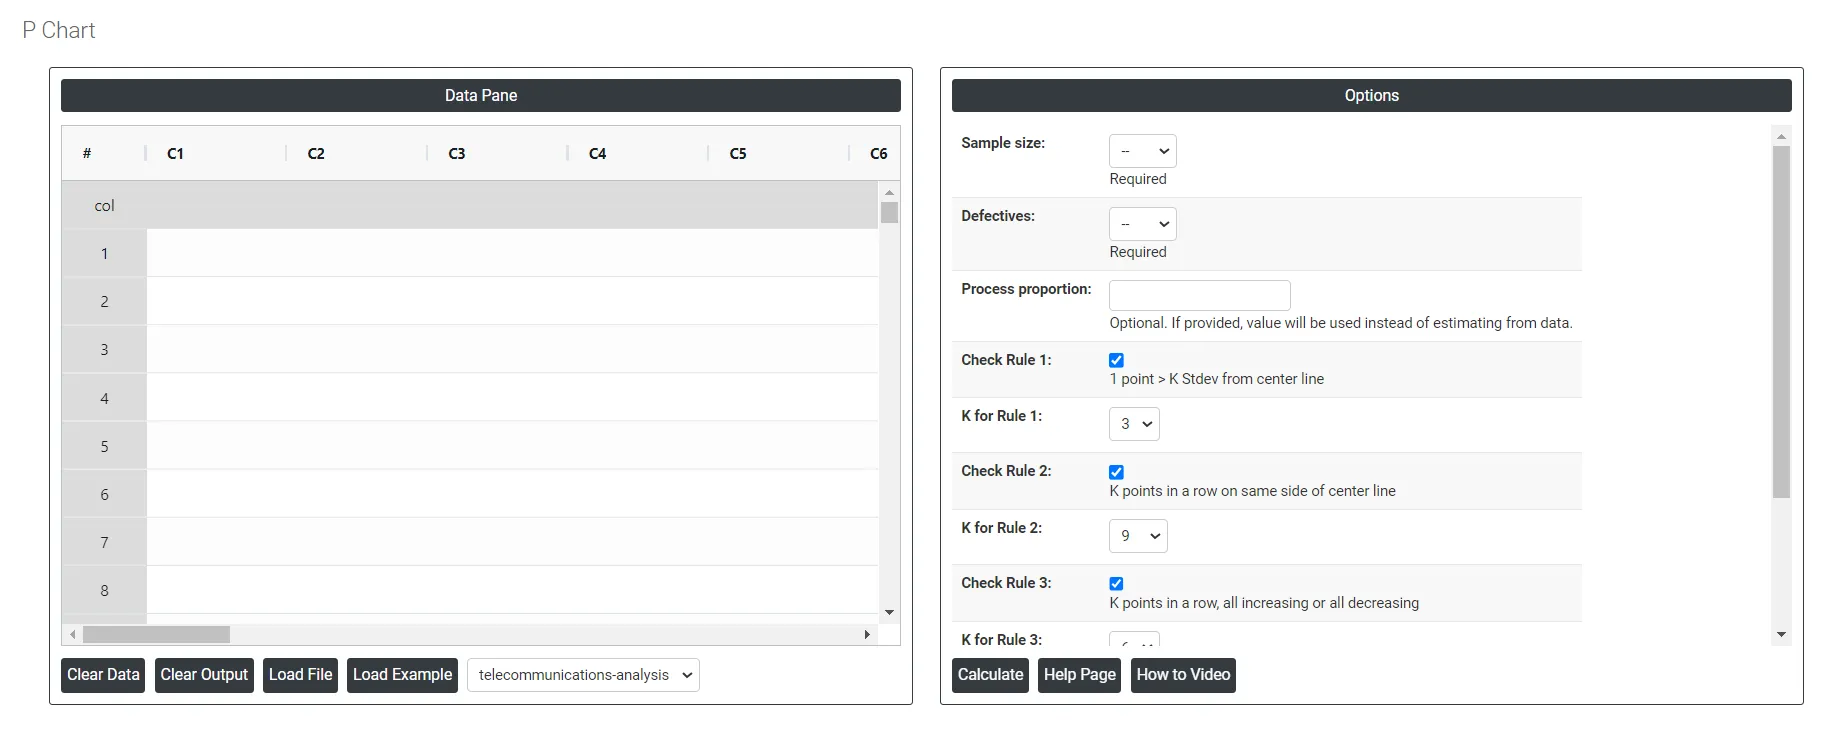
Na parte esquerda fica o painel de dados (Data Pane). Os dados podem ser inseridos manualmente, ou você pode copiar todos os dados (Ctrl+C) de uma planilha do Excel e colá-los (Ctrl+V) aqui.
Load example: Os dados de exemplo serão carregados.
Load File: É usado para carregar diretamente os dados do Excel.
Na parte direita, há várias opções, descritas a seguir:
- Process proportion: se a proporção do processo (p) for informada, a linha central é o tamanho do subgrupo multiplicado por esse valor (np). Caso contrário, o Zometric Statistical Software calcula a linha central a partir dos dados fornecidos.
- Check Rule 1: 1 point > K Stdev from center line: O Teste 1 é essencial para identificar subgrupos que se desviam significativamente dos demais, sendo uma ferramenta universalmente reconhecida para detectar situações fora de controle. Para aumentar a sensibilidade e detectar deslocamentos menores no processo, o Teste 2 pode ser usado em conjunto com o Teste 1, aumentando a eficácia das cartas de controle.
- Check Rule 2: K points in a row on same side of center line: O Teste 2 detecta mudanças no centramento ou na variação do processo. Ao monitorar pequenos deslocamentos no processo, o Teste 2 pode ser usado em conjunto com o Teste 1 para aumentar a sensibilidade das cartas de controle.
- Check Rule 3: K points in a row, all increasing or all decreasing: O Teste 3 foi concebido para identificar tendências em um processo. Esse teste procura especificamente uma longa sequência de pontos consecutivos que aumentam ou diminuem de valor de forma consistente, sinalizando uma possível tendência subjacente no comportamento do processo.
- Check Rule 4: K points in a row, alternating up and down:O Teste 4 foi concebido para identificar variações sistemáticas em um processo. Idealmente, o padrão de variação de um processo deve ser aleatório. No entanto, se um ponto falhar no Teste 4, isso pode indicar que a variação não é aleatória, mas segue um padrão previsível.
- Download as Excel: Exibe o resultado em formato Excel, que pode ser facilmente editado e recarregado para os cálculos por meio da opção load file.
Perguntas frequentes
O que é uma carta NP?
Uma carta NP, também chamada de carta de controle para itens defeituosos ou carta d, acompanha o número de itens não conformes ou defeituosos em um processo usando a distribuição binomial. O eixo y mostra o número de defeituosos e o eixo x, as amostras. A linha central é o total de defeituosos dividido pelo número de lotes.
Qual é a diferença entre a carta NP e a carta P?
A carta NP exibe o número de itens defeituosos, enquanto a carta P mostra a proporção de itens defeituosos. A carta NP é usada com tamanho amostral constante. Com tamanhos de subgrupo desiguais, a linha central da carta NP não é reta, ao passo que a carta P gera uma linha central reta.
Qual deve ser o tamanho dos subgrupos em uma carta NP?
Os subgrupos devem ser grandes o bastante para mostrar, em média, 5 ou mais defeituosos. Por exemplo, com uma taxa de defeituosos de 0.06, o tamanho do subgrupo deve ser 5/0.06 arredondado para cima, ou seja, 84. Os limites de controle devem ser calculados com 25 ou mais subgrupos, embora uma análise preliminar possa usar 15 ou mais.
Quando usar uma carta NP em vez de uma carta C ou U?
Use uma carta NP somente para dados binomiais, em que cada item é classificado em uma de duas categorias, como aprovado/reprovado ou bom/ruim. Se você puder contar o número de defeitos em cada unidade inspecionada, use uma carta U ou uma carta C.