
Gekreuzte Gage R&R (Crossed GRR)
Die gekreuzte Gage R&R beurteilt ein Messsystem, bei dem jeder Bediener jedes Teil wiederholt mit demselben Prüfmittel misst. Verwenden Sie mindestens 10 Teile, die den Prozessbereich abdecken, mindestens 3 repräsentative Bediener und mindestens zwei Messungen je Teil in zufälliger Reihenfolge. Wählen Sie die ANOVA-Methode, die auch die Wechselwirkung Bediener × Teil schätzt, oder die Xbar-R-Methode; die Ergebnisse umfassen %Study Variation und %Tolerance.
Zuletzt geprüft
Kernaussage
Eine gekreuzte Gage-R&R-Studie bewertet die Streuung des Messsystems, wenn jeder Bediener jedes Teil mehrmals mit demselben Prüfmittel misst, und trennt Wiederholbarkeit, Reproduzierbarkeit und Streuung von Teil zu Teil.
Auf dieser Seite
Was ist Crossed GRR?
Die gekreuzte Gage R&R (Wiederholbarkeit und Reproduzierbarkeit, Crossed GR&R) ist ein statistisches Verfahren zur Bewertung der Streuung von Messungen, die verschiedene Bediener mit demselben Messgerät, auch Prüfmittel (Gauge oder Gage) genannt, durchführen. Der Begriff „gekreuzt“ bedeutet, dass jeder Bediener jedes derselben Teile misst, sodass jede Kombination aus Bediener und Teil in der Studie vorkommt – im Gegensatz zu einem Versuchsplan, bei dem jeder Bediener eine andere Gruppe von Teilen misst (geschachtelter Versuchsplan).
Wann wird Crossed GRR eingesetzt?
Gekreuzte Gage-R&R-Studien (Wiederholbarkeit und Reproduzierbarkeit) werden häufig in Fertigung und Qualitätssicherung eingesetzt, um die Konsistenz und Genauigkeit von Messsystemen zu bewerten. Konkret werden gekreuzte Gage-R&R-Studien verwendet, wenn mehrere Bediener jeweils dieselben Teile mehrmals mit demselben Prüfmittel messen.
In folgenden Situationen bietet sich eine gekreuzte Gage-R&R-Studie an:
- Neues Messsystem: Wenn Sie ein neues Messsystem einführen, hilft Ihnen eine gekreuzte Gage-R&R-Studie, seine Leistung zu bewerten und mögliche Quellen von Messfehlern zu erkennen.
- Änderung des Messprozesses: Wenn Sie Ihren Messprozess geändert haben, etwa durch ein neues Prüfmittel oder Messgerät, hilft Ihnen eine gekreuzte Gage-R&R-Studie festzustellen, ob die Änderungen das Messsystem verbessert oder verschlechtert haben.
- Laufende Qualitätssicherung: Wenn Sie die Genauigkeit und Konsistenz Ihres Messsystems dauerhaft sicherstellen müssen, hilft Ihnen eine gekreuzte Gage-R&R-Studie, die Leistung zu überwachen und auftretende Probleme zu erkennen.
Insgesamt kann eine gekreuzte Gage-R&R-Studie ein wertvolles Werkzeug sein, um Streuungsquellen in Ihrem Messsystem zu erkennen und die Gesamtqualität Ihrer Fertigungs- oder Qualitätssicherungsprozesse zu verbessern.
Hinweise zur richtigen Anwendung von Crossed GRR
- Messen Sie die Teile in zufälliger Reihenfolge, um die Ergebnisse nicht zu beeinflussen.
- Verwenden Sie für eine aussagekräftige Studie mindestens 10 Teile; für eine bessere Schätzung der Prozessstreuung sollten Sie mehr in Betracht ziehen.
- Wählen Sie Teile, die den tatsächlichen oder erwarteten Bereich der Prozessstreuung abbilden.
- Die Faktoren Bediener und Teil müssen gekreuzt und zufällig sein.
- Die Bediener müssen jedes Teil mindestens zweimal messen, damit die Wiederholbarkeit geschätzt werden kann.
- Verwenden Sie für eine aussagekräftige Studie mindestens 3 Bediener und stellen Sie sicher, dass sie für alle Bediener repräsentativ sind, die das Messsystem verwenden.
Alternativen: Wann Sie Crossed GRR nicht verwenden sollten
- Bei geschachtelten Daten ist die geschachtelte Gage-R&R-Studie (Nested Gage R&R Study) das geeignete Verfahren zur Analyse Ihres Messsystems.
- Bei einem unbalancierten Versuchsplan oder zusätzlichen Faktoren ist die erweiterte Gage-R&R-Studie (Expanded Gage R&R Study) das geeignete Verfahren zur Analyse Ihres Messsystems.
Beispiel für Crossed GRR
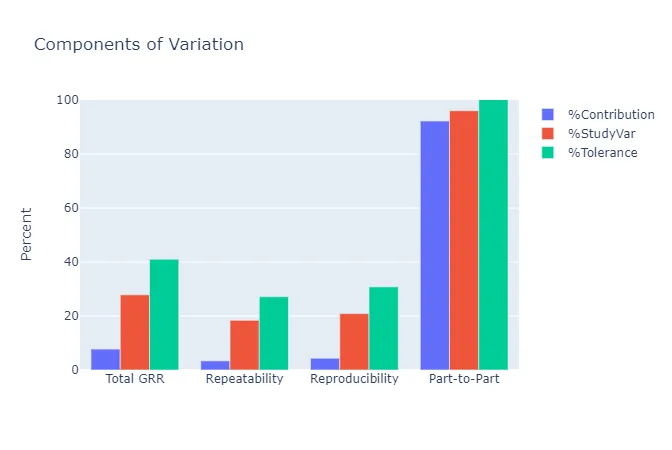
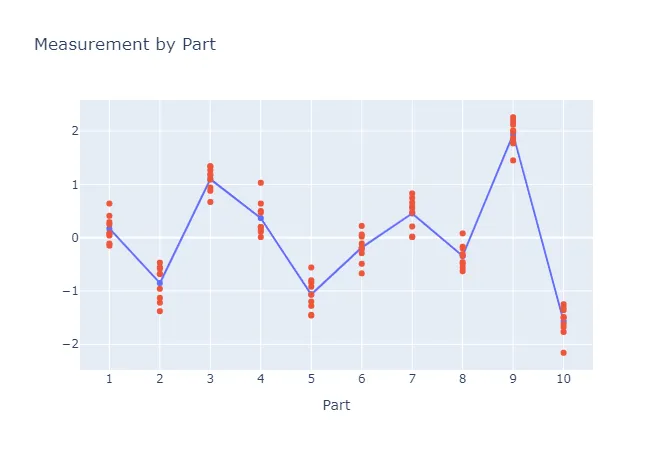
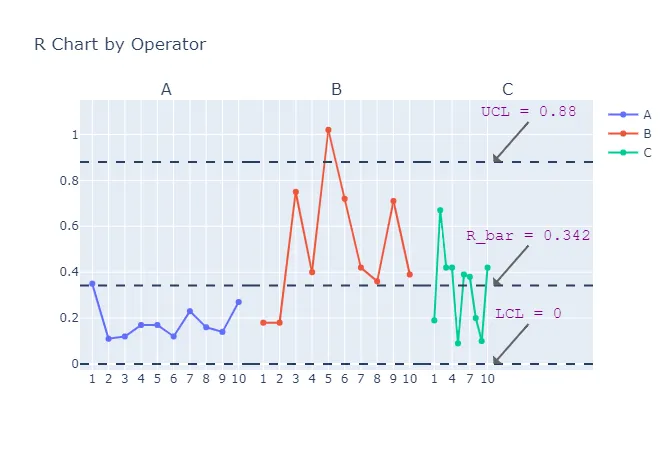
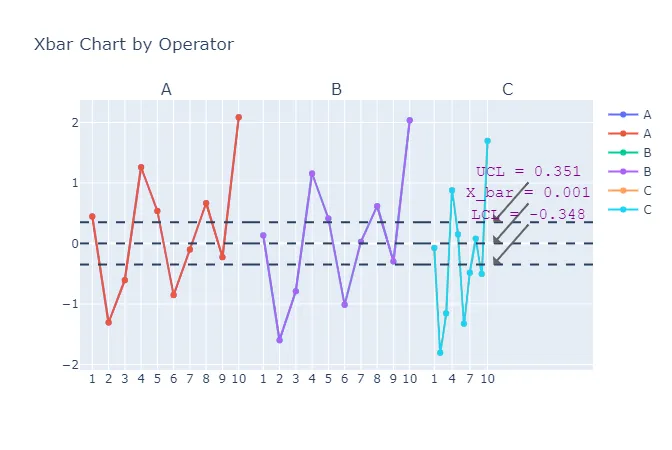
Eine Ingenieurin wählt 10 Teile aus, die den erwarteten Bereich der Prozessstreuung abbilden. Drei Bediener messen die 10 Teile, dreimal je Teil, in zufälliger Reihenfolge. Die Ingenieurin führt eine gekreuzte Gage-R&R-Studie durch, um die Streuung der Messungen zu beurteilen, die vom Messsystem stammen kann. Sie ist dabei in folgenden Schritten vorgegangen:
- Sie hat den ganzen Tag gearbeitet und die erforderlichen Daten erhoben.
- Nun analysiert sie die Daten mithilfe von https://statsai.zometric.com/
- Im Werkzeug gibt sie die Daten ein. Außerdem setzt sie study variation auf 6, lsl auf -2.16, usl auf 2.26 und alpha auf 0.05.
- Nach Ausführung des oben genannten Werkzeugs erhält sie folgende Ausgabe:
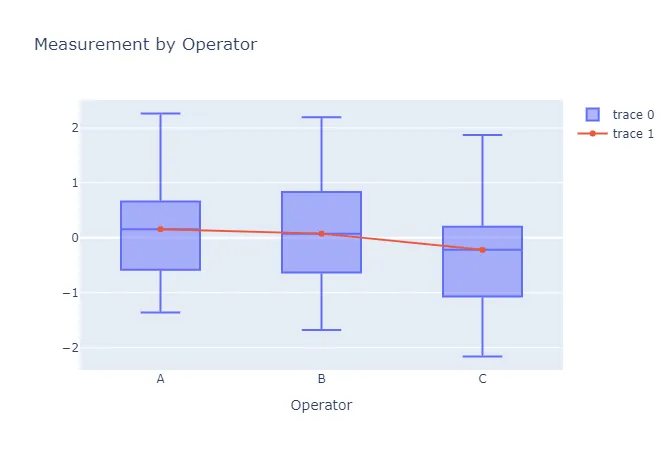
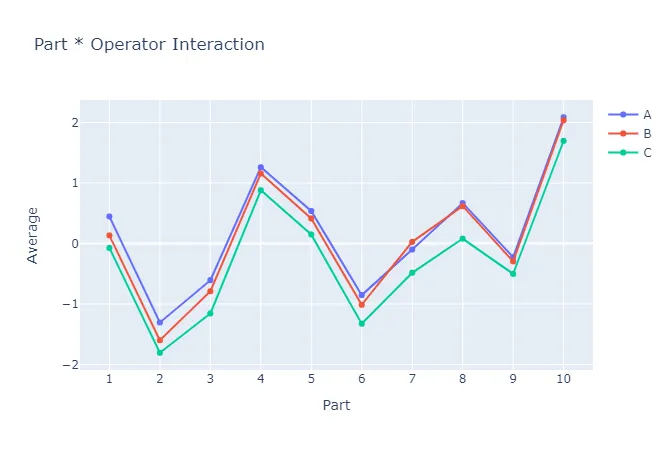
Anleitung: Crossed GRR durchführen
So gehen Sie vor:
- Melden Sie sich bei Zometric Statistical Software an unter https://statsai.zometric.com/
- Auf der Startseite finden Sie Crossed GRR unter Measurement System Analysis.
- Klicken Sie auf Crossed GRR , um das Dashboard zu öffnen.
- Geben Sie die Daten anschließend manuell ein, oder kopieren Sie die Daten vollständig (Strg+C) aus einer Excel-Tabelle und fügen Sie sie hier ein (Strg+V).
- Geben Sie anschließend die Werte für study variation, lsl, usl und alpha ein.
- Klicken Sie abschließend unten auf der Seite auf calculate, um die gewünschten Ergebnisse zu erhalten.
Das Dashboard von Crossed GRR ist in zwei Bereiche unterteilt.
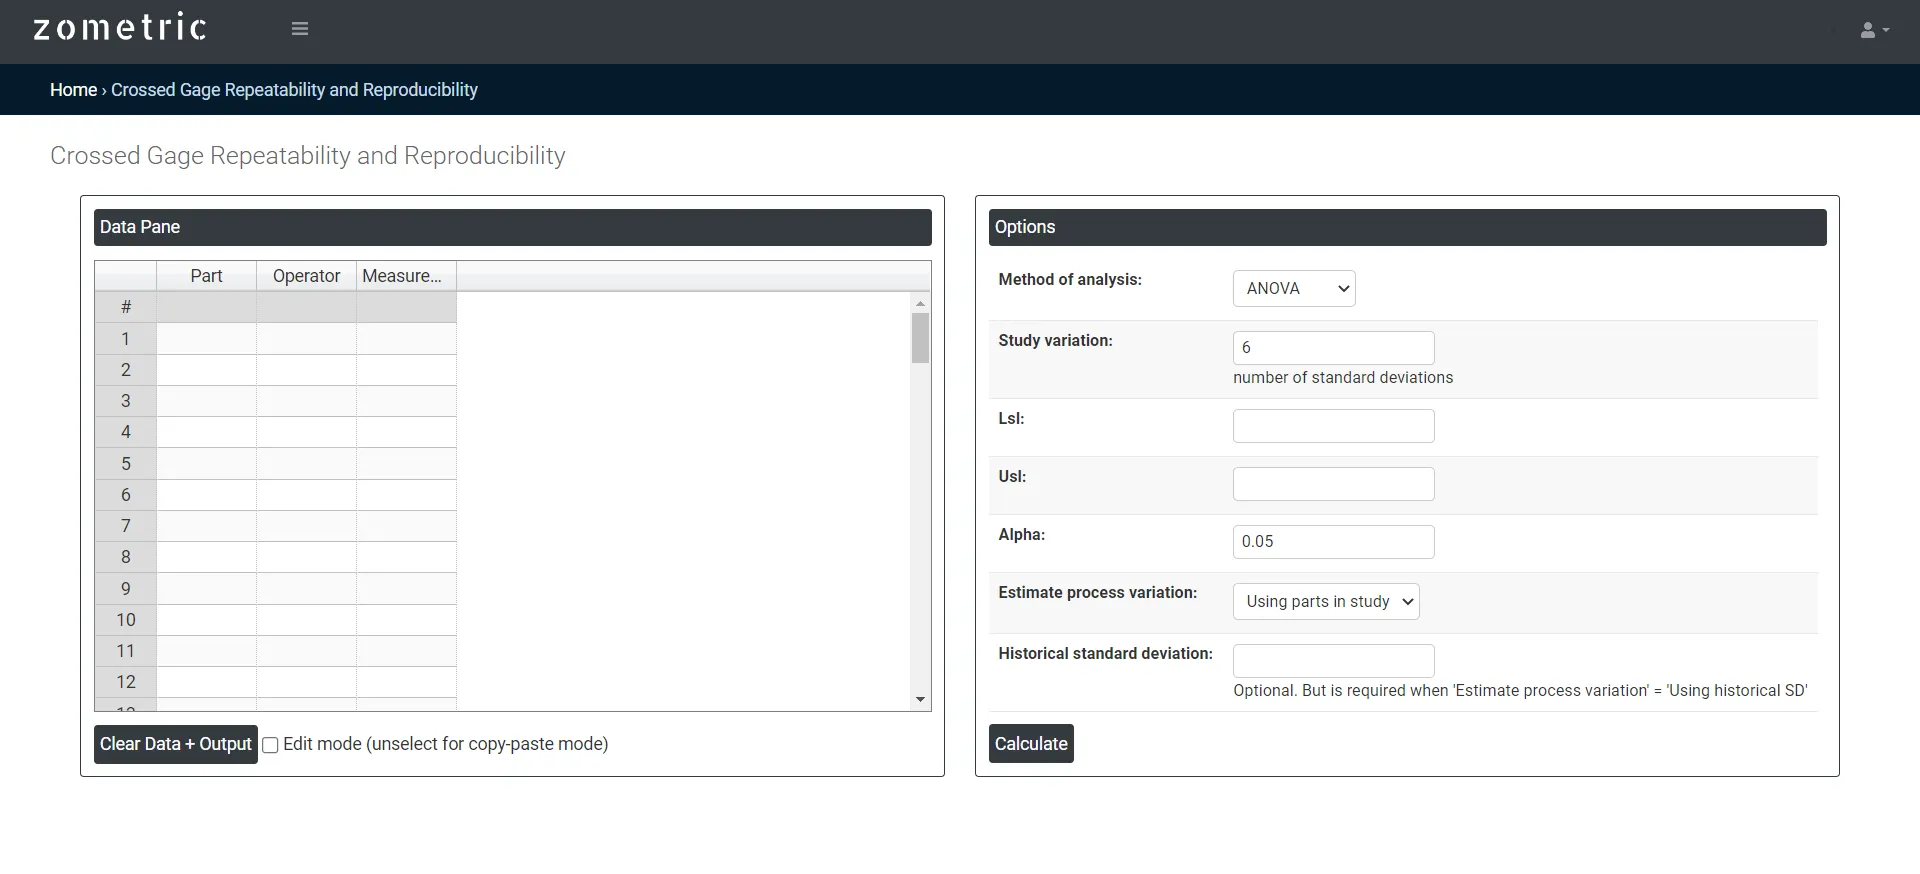
Im linken Bereich befindet sich der Datenbereich (Data Pane). Im Data Pane bildet jede Zeile eine Teilgruppe. Die Daten können manuell eingegeben oder vollständig aus einer Excel-Tabelle kopiert (Strg+C) und hier eingefügt (Strg+V) werden.
Im rechten Bereich stehen folgende Optionen zur Verfügung:
- Method of Analysis:
- ANOVA: In einer gekreuzten GR&R-Studie messen mehrere Bediener dieselben Teile mehrmals mit demselben Prüfmittel. Die erhobenen Messdaten werden anschließend mit einer ANOVA analysiert, um die Streuungsquellen des Messsystems zu ermitteln, darunter die Wiederholbarkeit (Streuung der Messungen desselben Bedieners am selben Teil), die Reproduzierbarkeit (Streuung zwischen den Bedienern) und die Wechselwirkung Bediener × Teil (ein Bediener misst manche Teile anders als die übrigen Bediener). Xbar and R: Die Xbar-R-Methode ist ein verbreiteter Ansatz zur Auswertung einer gekreuzten Gage-R&R-Studie (Wiederholbarkeit und Reproduzierbarkeit). Bei dieser Methode wird die Wiederholbarkeit aus der mittleren Spannweite der Wiederholmessungen jedes Bedieners an jedem Teil geschätzt und die Reproduzierbarkeit aus der Spannweite der Bedienermittelwerte. Anders als die ANOVA kann sie die Wechselwirkung Bediener × Teil nicht schätzen.
- Study Variation: Die Anzahl der Standardabweichungen, mit der die Streubreite jeder Streuungsquelle dargestellt wird, üblicherweise 6 (ältere Quellen verwenden 5.15). Die Standardabweichung jeder Varianzkomponente wird mit diesem Wert multipliziert und ergibt ihre Study Variation, aus der %Study Variation und %Tolerance berechnet werden.
- Lsl: LSL steht für Lower Specification Limit (untere Spezifikationsgrenze), den kleinsten zulässigen Wert eines Qualitätsmerkmals eines Prozesses oder Produkts. Im Zusammenhang mit einer gekreuzten Gage-R&R-Studie bezeichnet LSL die untere Spezifikationsgrenze des untersuchten Messmerkmals.
- Usl: In einer gekreuzten Gage-R&R-Studie ist USL die obere Spezifikationsgrenze des Messmerkmals. Zusammen mit der LSL legt sie die Toleranz (USL − LSL) fest, mit der die Streuung des Messsystems verglichen wird, um %Tolerance zu erhalten.
- Alpha: In der gekreuzten GR&R-Analyse wird Alpha typischerweise auf 0.05 oder 0.01 gesetzt. Das bedeutet, dass die Nullhypothese verworfen wird, wenn die Wahrscheinlichkeit, unter Annahme der Nullhypothese die vorliegenden oder noch extremere Daten zu beobachten, kleiner als 5 % bzw. 1 % ist. Dies wird oft als Signifikanzniveau bezeichnet.
- Process Variation: Wählen Sie, ob die Prozessstreuung aus den Teilen der Studie oder aus einer von Ihnen eingegebenen historischen Standardabweichung des Prozesses geschätzt wird. Verwenden Sie eine historische Standardabweichung, wenn die Teile der Studie nicht den gesamten Bereich der Prozessstreuung abbilden.
Häufig gestellte Fragen
Was ist eine gekreuzte Gage-R&R-Studie?
Eine gekreuzte Studie zu Wiederholbarkeit und Reproduzierbarkeit bewertet die Streuung von Messungen, die verschiedene Bediener mit demselben Messgerät durchführen. Gekreuzt bedeutet, dass jeder Bediener jedes derselben Teile misst, sodass jede Kombination aus Bediener und Teil in der Studie vorkommt – anders als bei einem geschachtelten Versuchsplan, bei dem jeder Bediener eine andere Gruppe von Teilen misst.
Wie viele Teile und Bediener braucht man für eine gekreuzte Gage R&R?
Verwenden Sie mindestens 10 Teile, die den tatsächlichen oder erwarteten Bereich der Prozessstreuung abbilden, und mindestens 3 Bediener, die für alle Anwender des Messsystems repräsentativ sind. Jeder Bediener muss jedes Teil mindestens zweimal messen, damit die Wiederholbarkeit geschätzt werden kann, und die Teile sollten in zufälliger Reihenfolge gemessen werden.
Was ist der Unterschied zwischen der ANOVA- und der Xbar-R-Methode?
Beide werten dieselbe gekreuzte Studie aus. Die ANOVA trennt Wiederholbarkeit, Reproduzierbarkeit und die Wechselwirkung Bediener × Teil, bei der ein Bediener manche Teile anders misst als die übrigen Bediener. Die Xbar-R-Methode schätzt die Wiederholbarkeit aus der mittleren Spannweite der Wiederholmessungen jedes Bedieners an jedem Teil und die Reproduzierbarkeit aus der Spannweite der Bedienermittelwerte, kann die Wechselwirkung aber nicht schätzen.
Wann sollte man stattdessen eine geschachtelte oder erweiterte Gage R&R verwenden?
Eine gekreuzte Studie erfordert gekreuzte und zufällige Faktoren Bediener und Teil. Bei geschachtelten Daten, bei denen jeder Bediener eine andere Gruppe von Teilen misst, verwenden Sie die Nested Gage R&R Study. Ist der Versuchsplan unbalanciert oder enthält er zusätzliche Faktoren, verwenden Sie die Expanded Gage R&R Study zur Analyse des Messsystems.