
Prozessfähigkeit (Normalverteilung)
Die Prozessfähigkeit bei Normalverteilung vergleicht Streuung und Zentrierung eines Prozesses mit LSL und USL. Verwenden Sie sie für stetige, normalverteilte Daten aus einem stabilen Prozess, idealerweise mindestens 100 Werte in rationalen Teilgruppen. Cp und Cpk verwenden die Standardabweichung innerhalb der Teilgruppen, Pp und Ppk die gesamte, langfristige Standardabweichung. Ein Cpk oder Ppk von mindestens 1.33 gilt allgemein als Mindestwert für einen fähigen Prozess.
Zuletzt geprüft
Kernaussage
Die Prozessfähigkeitsanalyse für normalverteilte Daten misst, wie beständig ein stabiler Prozess innerhalb seiner Spezifikationsgrenzen fertigt, mit Cp und Cpk (innerhalb der Teilgruppen) sowie Pp und Ppk (gesamt, langfristig).
Auf dieser Seite
- Was ist Prozessfähigkeit (bei Normalverteilung)?
- Wann wird die Prozessfähigkeitsanalyse eingesetzt?
- Hinweise zur richtigen Anwendung der Prozessfähigkeit (Normalverteilung)
- Alternativen: Wann Sie die Prozessfähigkeit (Normalverteilung) nicht verwenden sollten
- Beispiel für die Prozessfähigkeit (Normalverteilung)
- Anleitung: Prozessfähigkeit ermitteln
Was ist Prozessfähigkeit (bei Normalverteilung)?
Die Prozessfähigkeit ist ein statistisches Maß für die Fähigkeit eines Fertigungsprozesses, Teile herzustellen, die vorgegebene Spezifikationen oder Toleranzen erfüllen. Sie quantifiziert die inhärente Streuung eines Prozessmerkmals, etwa von Maßen oder Gewicht, um zu bestimmen, wie beständig der Prozess innerhalb der Spezifikationsgrenzen fertigen kann. Im Kern bewertet die Prozessfähigkeit die natürliche Streuung eines Prozesses, um zu beurteilen, ob er stabil und fähig ist, beständig Produkte herzustellen, die die Konstruktionsvorgaben einhalten. Ein Cpk oder Ppk von mindestens 1.33 gilt allgemein als Mindestwert für einen fähigen Prozess. Dieses Maß ist entscheidend, um die Produktqualität sicherzustellen und Möglichkeiten zur Prozessverbesserung zu erkennen.
- Potenzielle Fähigkeit (Cp): Diese Kennzahl vergleicht die Breite der Prozessstreuung mit der Breite des Spezifikationsbereichs unter der Annahme, dass der Prozess innerhalb dieser Grenzen zentriert ist. Sie liefert den bestmöglichen Fall der Prozessfähigkeit.
- Tatsächliche Fähigkeit (Cpk): Diese Kennzahl berücksichtigt die tatsächliche Leistung des Prozesses einschließlich jeder Abweichung vom Sollwert. Sie erfasst sowohl die Prozessstreuung als auch die Lageverschiebung des Mittelwerts und liefert damit ein realistisches Maß dafür, wie gut der Prozess die Spezifikationen in der Produktion einhält.
- Sigma (σ): Sigma wird häufig bei attributiven Daten verwendet und ist eine Fähigkeitsschätzung, die in Form von Fehlerraten ausgedrückt wird. Es gibt die Anzahl der Standardabweichungen zwischen dem Prozessmittelwert und der nächstgelegenen Spezifikationsgrenze an. Ein höherer Sigma-Wert bedeutet eine niedrigere Fehlerrate und eine höhere Prozessfähigkeit.
- Prozessleistungsindizes (Pp und Ppk): Ähnlich wie Cp und Cpk, jedoch mit der gesamten (langfristigen) Standardabweichung berechnet, sodass sie die tatsächliche Leistung des Prozesses über den gesamten untersuchten Zeitraum messen. Pp bewertet die Gesamtstreuung gegenüber der Breite des Spezifikationsbereichs, während Ppk zusätzlich die Lageverschiebung des Mittelwerts im betrachteten Zeitraum berücksichtigt.
Wann wird die Prozessfähigkeitsanalyse eingesetzt?
In folgenden Szenarien wird die Prozessfähigkeitsanalyse häufig eingesetzt:
- Qualitätskontrolle: Die Prozessfähigkeitsanalyse wird in der Fertigungsindustrie häufig eingesetzt, um zu bewerten, ob ein Produktionsprozess die Kundenanforderungen erfüllen kann. Sie hilft festzustellen, ob der Prozess Produkte innerhalb der vorgegebenen Toleranzen herstellen kann.
- Prozessverbesserung: Mit der Prozessfähigkeitsanalyse lassen sich Verbesserungsbereiche in einem Prozess erkennen. Wenn Unternehmen die aktuelle Fähigkeit eines Prozesses kennen, können sie gezielt Verbesserungen ansetzen, um die Streuung zu verringern und die Fähigkeit des Prozesses zu steigern, die Kundenanforderungen zu erfüllen.
- Neuproduktentwicklung: Bei der Einführung eines neuen Produkts oder Prozesses kann die Prozessfähigkeitsanalyse Aufschluss über die Leistung des Prozesses geben und helfen festzustellen, ob er die geforderten Spezifikationen erfüllt. So können Unternehmen mögliche Probleme frühzeitig erkennen und vor der Serienfertigung die nötigen Anpassungen vornehmen.
- Lieferantenbewertung: Mit der Prozessfähigkeitsanalyse lässt sich bewerten, ob Lieferanten die vorgegebenen Anforderungen erfüllen können. Durch die Beurteilung der Fähigkeit ihrer Prozesse können Unternehmen fundierte Entscheidungen bei der Auswahl oder Bewertung von Lieferanten treffen.
- Six-Sigma-Projekte: Die Prozessfähigkeitsanalyse ist fester Bestandteil der Six-Sigma-Methodik. Sie hilft, die anfängliche Prozessfähigkeit zu messen, eine Ausgangsleistung festzulegen und die Wirksamkeit von Verbesserungsmaßnahmen zu bewerten.
Hinweise zur richtigen Anwendung der Prozessfähigkeit (Normalverteilung)
- Stetige Daten verwenden: Stetige Daten können jeden numerischen Wert innerhalb eines Bereichs annehmen, auch Brüche oder Dezimalzahlen.
- Für attributive Daten die geeignete Analyse verwenden: Verwenden Sie für Fehleranzahlen die binomiale Prozessfähigkeitsanalyse (Binomial Capability Analysis) oder die Poisson-Prozessfähigkeitsanalyse (Poisson Capability Analysis).
- Ausreichend Daten erheben: Erheben Sie möglichst mindestens 100 Werte, etwa 25 Teilgruppen vom Umfang 4 oder 35 Teilgruppen vom Umfang 3.
- Daten in rationalen Teilgruppen erheben: Stellen Sie sicher, dass die Teilgruppen kleine Stichproben gleichartiger Teile sind, die in kurzer Zeit unter gleichbleibenden Bedingungen gefertigt wurden.
- Prozessstabilität sicherstellen: Der Prozess muss stabil und unter Kontrolle (beherrscht) sein; verwenden Sie die Xbar-S-Karte oder das Normal Capability Sixpack, um die Stabilität zu beurteilen.
- Normalverteilung der Daten sicherstellen: Die Daten sollten einer Normalverteilung folgen; ist dies nicht der Fall, verwenden Sie eine Box-Cox- oder Johnson-Transformation oder ziehen Sie eine Prozessfähigkeitsanalyse für nicht normalverteilte Daten (Nonnormal Capability Analysis) in Betracht.
Alternativen: Wann Sie die Prozessfähigkeit (Normalverteilung) nicht verwenden sollten
- Wenn Sie nicht wissen, ob Ihre Prozessdaten unter Kontrolle sind oder ob sie mit einer Normalverteilung ausgewertet werden können, verwenden Sie das Normal Capability Sixpack, um diese Annahmen zu prüfen, bevor Sie diese Analyse anwenden.
- Wenn Ihre Daten nicht normalverteilt sind und Sie die Prozessfähigkeit durch Anpassen einer nicht normalen Verteilung statt durch Transformation der Daten bewerten möchten, verwenden Sie die Prozessfähigkeitsanalyse für nicht normalverteilte Daten (Nonnormal Capability Analysis).
- Wenn Sie attributive Daten haben, etwa Anzahlen fehlerhafter Einheiten oder Fehler, verwenden Sie die binomiale Prozessfähigkeitsanalyse oder die Poisson-Prozessfähigkeitsanalyse.
Beispiel für die Prozessfähigkeit (Normalverteilung)
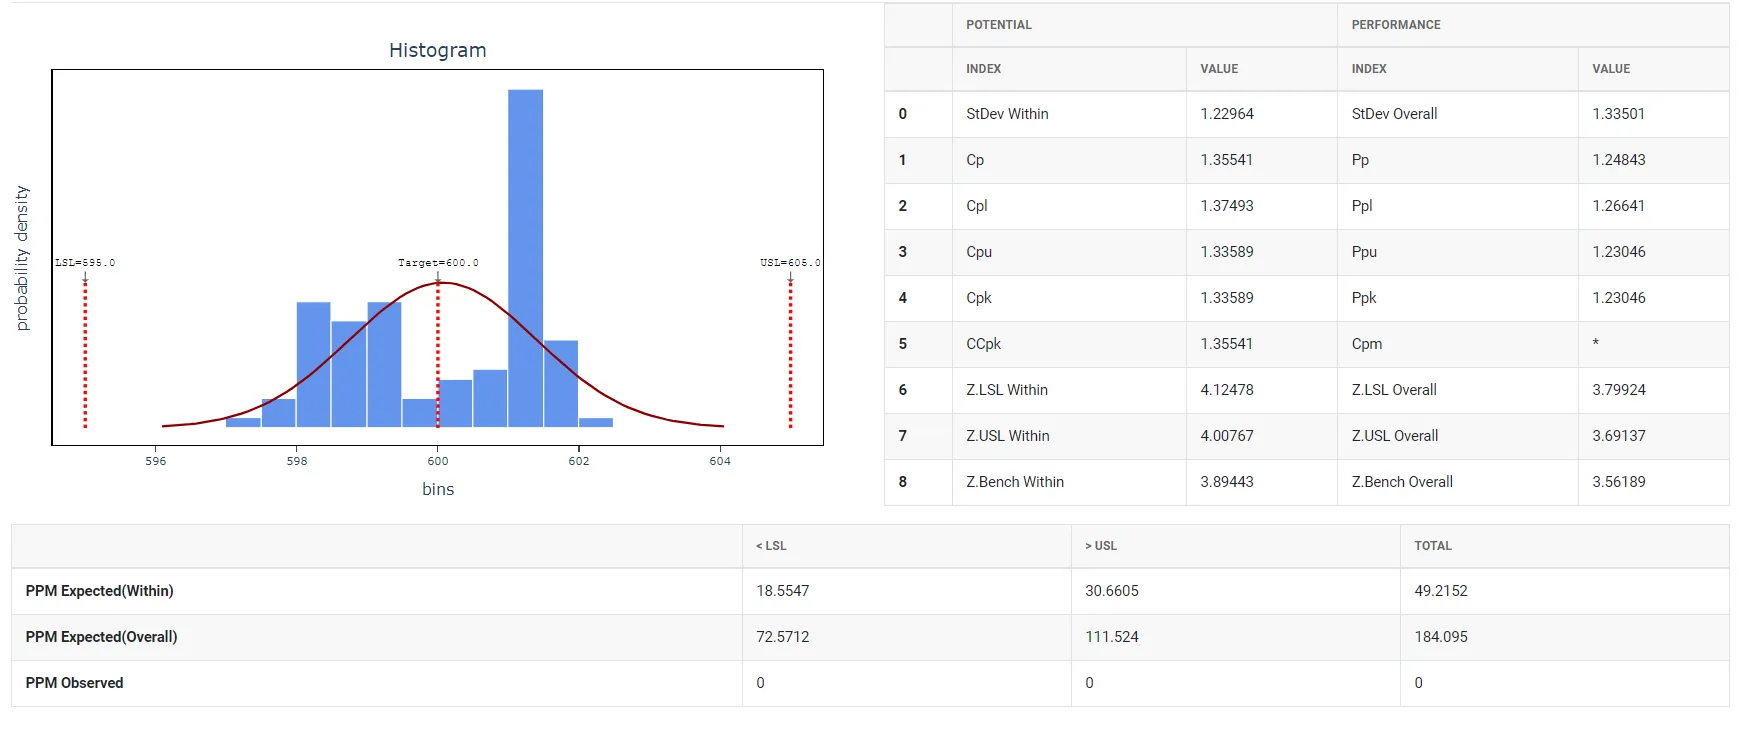
Ein Qualitätsingenieur in einem Werk für Automobilteile überwacht die Länge von Nockenwellen. Er erhebt alle 30 Minuten an einer der Maschinen Daten in Teilgruppen vom Umfang 5. Die Spezifikationsgrenzen für die Nockenwellenlänge sind mit einer unteren Spezifikationsgrenze (LSL) von 595 mm, einem Sollwert (Target) von 600 mm und einer oberen Spezifikationsgrenze (USL) von 605 mm festgelegt. Der Ingenieur verwendet die Prozessfähigkeitsanalyse bei Normalverteilung, um zu bewerten, wie sich die Längen der Nockenwellen zu den Spezifikationsgrenzen verhalten. Die folgenden Schritte:
- Die erforderlichen Daten wurden erhoben.
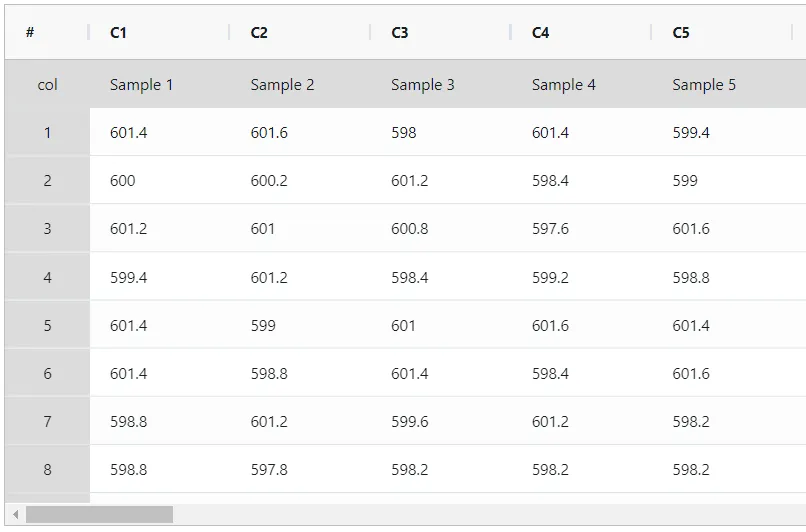
- Analysieren Sie die Daten nun in Zometric Statistical Software unter https://statsai.zometric.com/.
- Um die Prozessfähigkeit zu finden, wählen Sie Statistical module> Graphical analysis>Process Capability.
- Geben Sie im Werkzeug die Daten zusammen mit den weiteren Eingaben wie folgt ein:
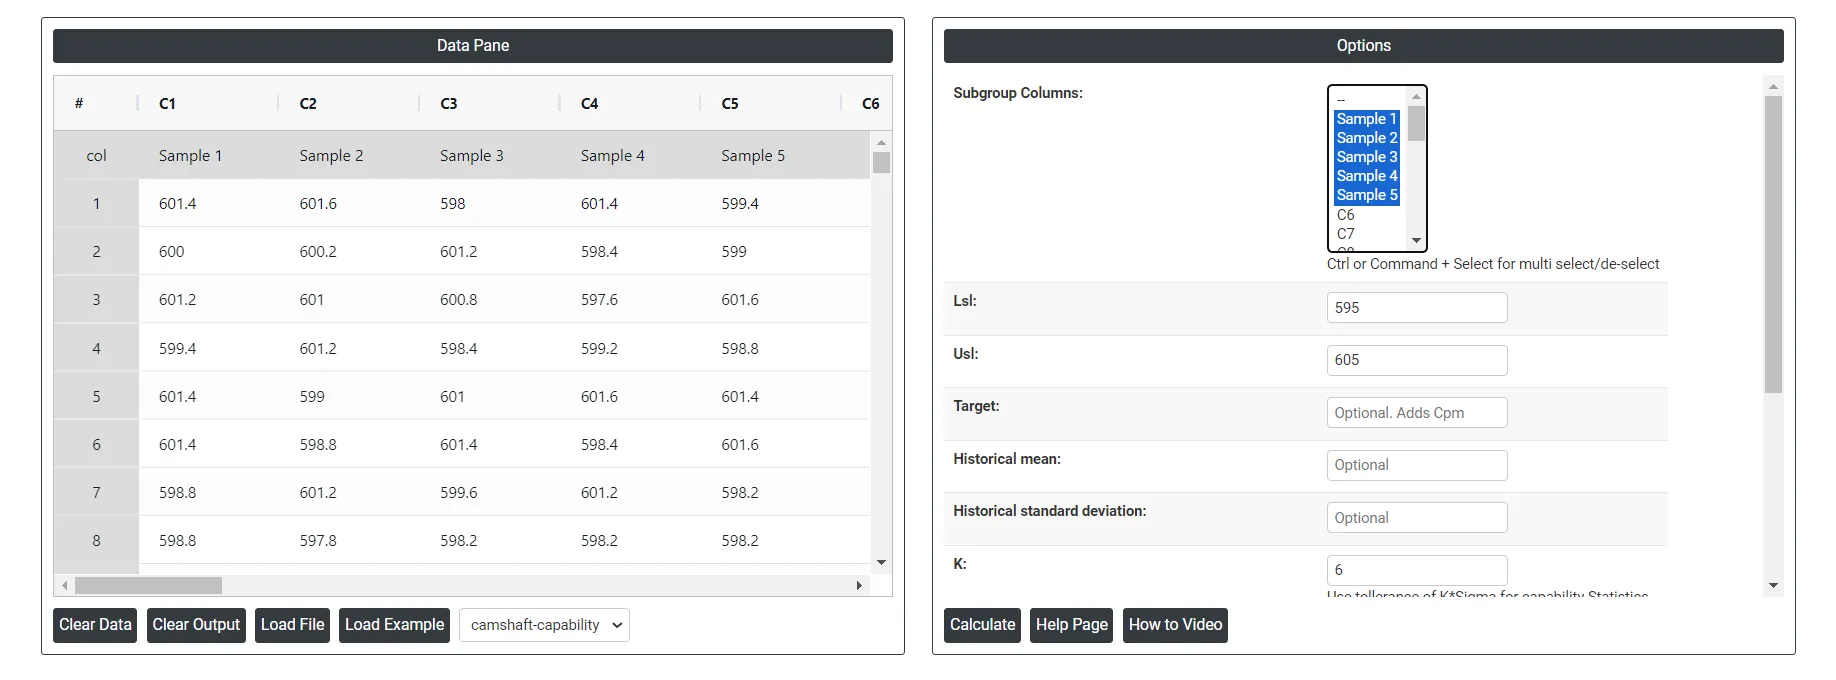
5. Nach Anwendung des oben genannten Werkzeugs erhalten Sie folgende Ausgabe:
Anleitung: Prozessfähigkeit ermitteln
Gehen Sie wie folgt vor:
- Melden Sie sich bei Zometric Statistical Software an: https://statsai.zometric.com/
- Wählen Sie auf der Startseite Statistical Tool> Graphical analysis >Process Capability.
- Klicken Sie auf Process Capability , um zum Dashboard zu gelangen.
- Geben Sie die Daten anschließend manuell ein, oder kopieren Sie die Daten vollständig (Strg+C) aus einer Excel-Tabelle und fügen Sie sie hier ein (Strg+V).
- Geben Sie anschließend die gewünschten Angaben ein, etwa lsl, usl, target, K usw.
- Klicken Sie abschließend unten auf der Seite auf calculate, um die gewünschten Ergebnisse zu erhalten.
Auf dem Dashboard von Process Capability ist das Fenster in zwei Bereiche geteilt.
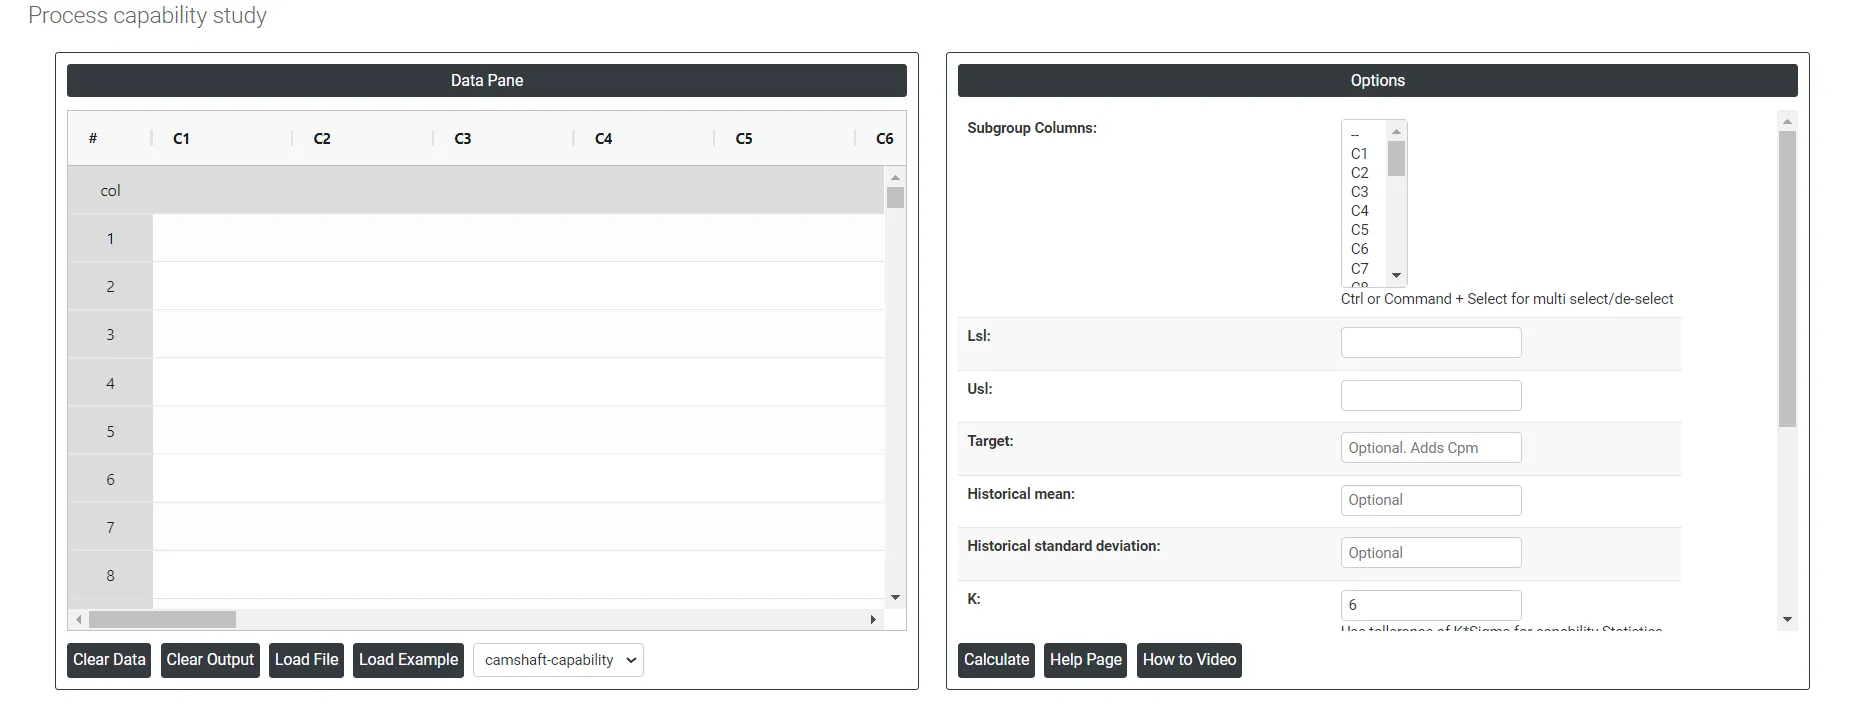
Im linken Bereich befindet sich der Datenbereich (Data Pane). Im Data Pane bildet jede Zeile eine Teilgruppe. Die Daten können manuell eingegeben oder vollständig aus einer Excel-Tabelle kopiert (Strg+C) und hier eingefügt (Strg+V) werden.
Load example: Beispieldaten werden geladen.
Load File: Damit werden Excel-Daten direkt geladen.
Im rechten Bereich stehen folgende Optionen zur Verfügung:
- Lsl: LSL steht in der Prozessfähigkeit für die untere Spezifikationsgrenze (Lower Specification Limit). Sie ist die untere Grenze bzw. der Schwellenwert, der für einen bestimmten Prozessparameter oder ein Merkmal festgelegt ist. In der Prozessfähigkeitsanalyse dient die LSL dazu, festzustellen, ob ein Prozess Ergebnisse innerhalb des gewünschten Bereichs bzw. der Spezifikationen liefern kann.
- Usl: USL steht in der Prozessfähigkeit für die obere Spezifikationsgrenze (Upper Specification Limit). Sie ist die obere Grenze bzw. der Schwellenwert, der für einen bestimmten Prozessparameter oder ein Merkmal festgelegt ist. In der Prozessfähigkeitsanalyse dient die USL dazu, zu beurteilen, ob ein Prozess Ergebnisse innerhalb des gewünschten Bereichs bzw. der Spezifikationen liefern kann.
- Target: In der Prozessfähigkeit bezeichnet der Sollwert (Target) den gewünschten bzw. idealen Wert für einen bestimmten Prozessparameter oder ein Merkmal. Er ist der Wert, den der Prozess erreichen bzw. um den er sich zentrieren soll. Der Sollwert beruht häufig auf Konstruktionsvorgaben oder Kundenanforderungen.
- Historical Mean: Der historische Mittelwert ist in der Prozessfähigkeit der Durchschnitt bzw. die zentrale Tendenz eines Prozessparameters oder Merkmals auf Grundlage früherer, historischer Daten. Er stellt den typischen bzw. erwarteten Wert dar, den der Prozess über einen bestimmten Zeitraum gezeigt hat.
- Historical Standard Deviation: Die historische Standardabweichung ist in der Prozessfähigkeit das Maß für die Streuung eines Prozessparameters oder Merkmals auf Grundlage früherer, historischer Daten. Sie quantifiziert, wie stark die Datenpunkte vom historischen Mittelwert bzw. der zentralen Tendenz abweichen.
- K: Der Toleranzfaktor für die Fähigkeitskennzahlen: Die Prozessstreubreite wird als K × Sigma angesetzt. Der Standardwert ist 6, die übliche 6-Sigma-Konvention.
- Within Stdev estimation method:
- Pooled: Die gepoolte Standardabweichung ist der gewichtete Mittelwert der Varianzen der Teilgruppen, wobei größere Teilgruppen die Gesamtschätzung stärker beeinflussen. Diese Methode liefert eine genauere Schätzung der Standardabweichung, wenn der Prozess stabil ist.
- Rbar: Rbar ist der Mittelwert der Spannweiten innerhalb der Teilgruppen. Die Rbar-Methode ist eine weit verbreitete Schätzung der Standardabweichung, die sich besonders für Teilgruppengrößen von 2 bis 8 eignet.
- Sbar:Berechnet die mittlere Standardabweichung (Sbar) der Teilgruppen, um die Prozessstreuung zu überwachen. Sbar ist wesentlich für die Festlegung der Eingriffsgrenzen der S-Karte und zeigt Änderungen der Datenstreuung im Zeitverlauf an. Diese Methode gewährleistet eine konsistente und genaue Bewertung der Prozessstreuung in der Qualitätskontrolle.
- Within stdev estimation method for subgroup size = 1:
- Average Moving Range: Die mittlere gleitende Spannweite ist der Mittelwert der Spannweiten von zwei oder mehr aufeinanderfolgenden Punkten und wird typischerweise bei einer Teilgruppengröße von 1 verwendet.
- Median Moving Range: Die mediane gleitende Spannweite ist der mittlere Wert der Spannweiten von zwei oder mehr aufeinanderfolgenden Punkten; sie wird empfohlen, wenn die Daten extreme Spannweiten enthalten, die die gleitende Spannweite verzerren könnten.
- Square root of MSSD: Die Quadratwurzel aus MSSD (Mean of Squared Successive Differences, mittleres Quadrat aufeinanderfolgender Differenzen) ist die Quadratwurzel aus dem Mittelwert der quadrierten Differenzen zwischen aufeinanderfolgenden Punkten; sie ist nützlich, wenn aufeinanderfolgende Punkte nicht unter ähnlichen Bedingungen erhoben wurden.
- Moving range of length: Geben Sie die Anzahl der Beobachtungen an, aus denen die gleitende Spannweite berechnet wird, wobei die Länge ≤ 100 sein muss. Die Standardlänge ist 2, da aufeinanderfolgende Werte sich am wahrscheinlichsten ähneln.
- Use Unbiasing Constants: Wendet bei der Schätzung der Standardabweichung innerhalb der Teilgruppen Korrekturkonstanten zur Erwartungstreue an; relevant für die Methoden Sbar, gepoolte Standardabweichung und Quadratwurzel aus MSSD.
- Use Unbiasing Constants to Calculate Overall Standard Deviation: Wendet bei der Schätzung der Gesamtstandardabweichung Korrekturkonstanten zur Erwartungstreue an.
- Download as Excel: Damit wird das Ergebnis im Excel-Format ausgegeben, das sich leicht bearbeiten und über die Option load file erneut für Berechnungen laden lässt.
Häufig gestellte Fragen
Was ist eine Prozessfähigkeitsanalyse?
Die Prozessfähigkeit ist ein statistisches Maß für die Fähigkeit eines Prozesses, Teile herzustellen, die vorgegebene Spezifikationen oder Toleranzen erfüllen. Sie quantifiziert die Streuung eines Merkmals, etwa eines Maßes oder Gewichts, um zu bestimmen, wie beständig der Prozess innerhalb der Spezifikationsgrenzen fertigt. Ein Cpk oder Ppk von mindestens 1.33 gilt allgemein als Mindestwert für einen fähigen Prozess.
Was ist der Unterschied zwischen Cp, Cpk, Pp und Ppk?
Cp vergleicht die Breite der Prozessstreuung mit der Breite des Spezifikationsbereichs unter der Annahme, dass der Prozess zentriert ist, und zeigt so die potenzielle Fähigkeit im besten Fall. Cpk berücksichtigt zusätzlich jede Lageverschiebung des Mittelwerts. Pp und Ppk sind ähnlich, verwenden aber die gesamte, langfristige Standardabweichung und messen so die tatsächliche Leistung über den gesamten untersuchten Zeitraum; Ppk berücksichtigt zusätzlich die Lageverschiebung des Mittelwerts.
Wie viele Daten braucht man für eine Prozessfähigkeitsuntersuchung?
Erheben Sie möglichst mindestens 100 Werte, etwa 25 Teilgruppen vom Umfang 4 oder 35 Teilgruppen vom Umfang 3. Erheben Sie die Daten in rationalen Teilgruppen, also kleinen Stichproben gleichartiger Teile, die in kurzer Zeit unter gleichbleibenden Bedingungen gefertigt wurden. Die Daten sollten stetig sein, und der Prozess muss stabil und unter Kontrolle sein, geprüft mit einer Xbar-S-Karte oder dem Normal Capability Sixpack.
Was tun, wenn die Daten nicht normalverteilt sind oder attributive Daten vorliegen?
Sind die Daten nicht normalverteilt, verwenden Sie eine Box-Cox- oder Johnson-Transformation oder die Prozessfähigkeitsanalyse für nicht normalverteilte Daten, um eine nicht normale Verteilung anzupassen. Für attributive Daten wie Anzahlen fehlerhafter Einheiten oder Fehler verwenden Sie die binomiale oder die Poisson-Prozessfähigkeitsanalyse. Sind Stabilität oder Normalverteilung unbekannt, prüfen Sie beides zuerst mit dem Normal Capability Sixpack.