
計数値ゲージ調査(Attribute Gauge Study)
計数値ゲージ調査は、規格限界付近で通り止まりゲージを評価します。計量値ゲージで基準値を測定した部品を、それぞれ何度も(一般的には20回)試験し、合格数を記録します。ゲージ性能曲線から、偏り(50%合格点の限界からのずれ、t検定で検定)と繰返し性が得られます。入力は部品番号、基準値、合格数、試行回数、限界値です。
最終レビュー
重要なポイント
計数値ゲージ調査(AIAGの解析的手法)は、基準値が既知の部品を何度も試験し、その合格率を基準値と関連付けることで、通り止まりゲージの偏りと繰返し性を推定します。
このページの内容
計数値ゲージ調査とは
計数値ゲージ調査(AIAGのMSAマニュアルに記載された解析的手法)は、計数値(通り止まり)の測定システムの偏りと繰返し性を評価します。規格限界付近の既知の基準値を持つ部品を、それぞれ何度も(一般的には20回)試験し、部品ごとの合格数を記録します。これにより2つの問いに答えます。ゲージの切り替わり点は規格限界からずれているか(偏り)。また、ゲージが一貫しない合否判定を下す基準値の範囲はどれだけ広いか(繰返し性)。
この調査では、各部品の合格確率を正規分布のzスコアに変換し、これらのzスコアを基準値に対する直線として当てはめます(ゲージ性能曲線)。偏りは、限界と、合格確率が0.5となる基準値との差であり、繰返し性は、合格率0.5%から99.5%までの基準値の範囲の幅を1.08で割ったものです。t検定により、偏りがゼロと有意に異なるかどうかを調べます。
簡単な定義:大きさが既知の部品を通り止まりゲージで何度も試験し、ゲージの切り替わり点が規格限界からどれだけ離れているか(偏り)、およびその限界付近での判定がどれだけばらつくか(繰返し性)を調べる調査です。
計数値ゲージ調査を使用する場面
- ゲージが合格/不合格(通り止まり)の結果を出すものの、調査用の各部品の基準値を計量値ゲージで測定できる場合に使用します。
- 本格的な生産に導入する前に、検査工程を妥当性確認または適格性確認 する場合に使用します。
- ゲージが規格限界付近の部品の合否を一貫せずに判定している、または系統的なずれがあるという懸念がある場合に使用します。
- 検査システムの能力についての文書化された証拠が必要な、品質マネジメントシステムの監査 や規制当局への申請の一環として使用します。
計数値ゲージ調査を正しく使用するためのガイドライン
- 最小の部品は決して合格にならず、最大の部品は常に合格になり、その中間の部品は一部の試行でのみ合格になるように、限界付近の領域にわたる基準値を持つ部品を選んでください。
- AIAGの設計である、部品あたり20回の試行を用い、6つの部品が1〜19回合格する構成にしてください。偏りに対するAIAGのt検定は、この設計の場合にのみ報告されます。
- 調査の前に、公差に比べて測定誤差が小さい計量値ゲージで、すべての部品の基準値を測定してください。
- 部品に対するゲージの判定が試験の順序に影響されないよう、部品はランダムな順序で試験してください。
- 偏りが有意である場合、または公差に比べて繰返し性が大きい場合は、そのゲージに頼る前に原因を調べて改善してください。
代替手法:計数値ゲージ調査を使用すべきでない場合
- 測定結果が 連続的で数値である場合は、代わりに Crossed Gage R&R を使用してください。測定システムの能力について、より完全で定量的な評価が得られます。
- 評価者が品目をどれだけ一貫して主観的に分類しているか(例:外観検査)を評価する必要がある場合は、代わりにKappa統計量を用いるAttribute Agreement Analysisを使用してください。
- また、測定誤差の大きさを数値で 定量化する必要がある場合(例:ミリメートルやグラム単位)は、連続データを用いたGage R&R
計数値ゲージ調査の例
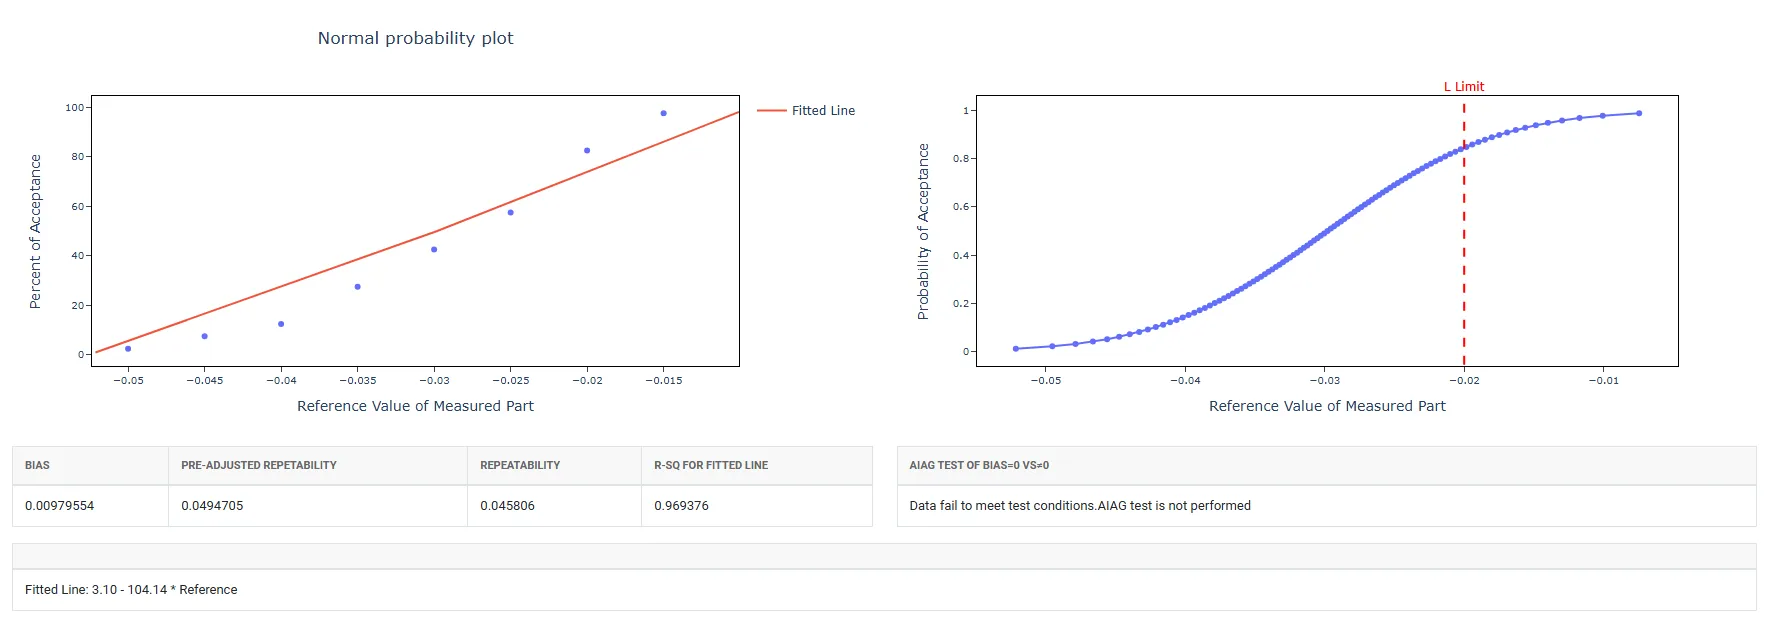
ある製造エンジニアが、ボルトの合否を判定する自動の計数値測定システムを評価します。エンジニアは基準値が既知の部品を10個選び、各部品を通り止まりゲージで20回試験して、部品ごとの合格数を記録します。エンジニアは計数値ゲージ調査を行って、システムの偏りと繰返し性を分析し、測定システムの改善が必要かどうかを判断します。システムに規定された公差の限界は、下側公差が-0.020、上側公差が0.020です。手順は次のとおりです。
- 必要なデータを収集しました。
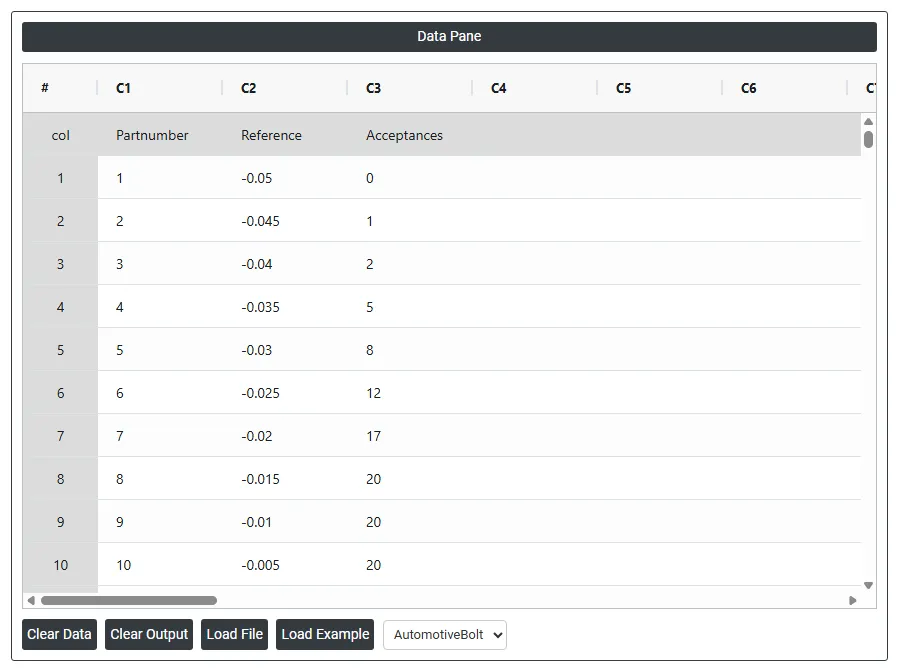
- 次に、Zometric Statistical Software(https://statsai.zometric.com/)でデータを分析します。
- 計数値ゲージ調査は、Statistical module> Measurement System Analysis>Attribute Gauge Studyから選択します。
- ツール内で、データとその他の入力を次のように入力します。
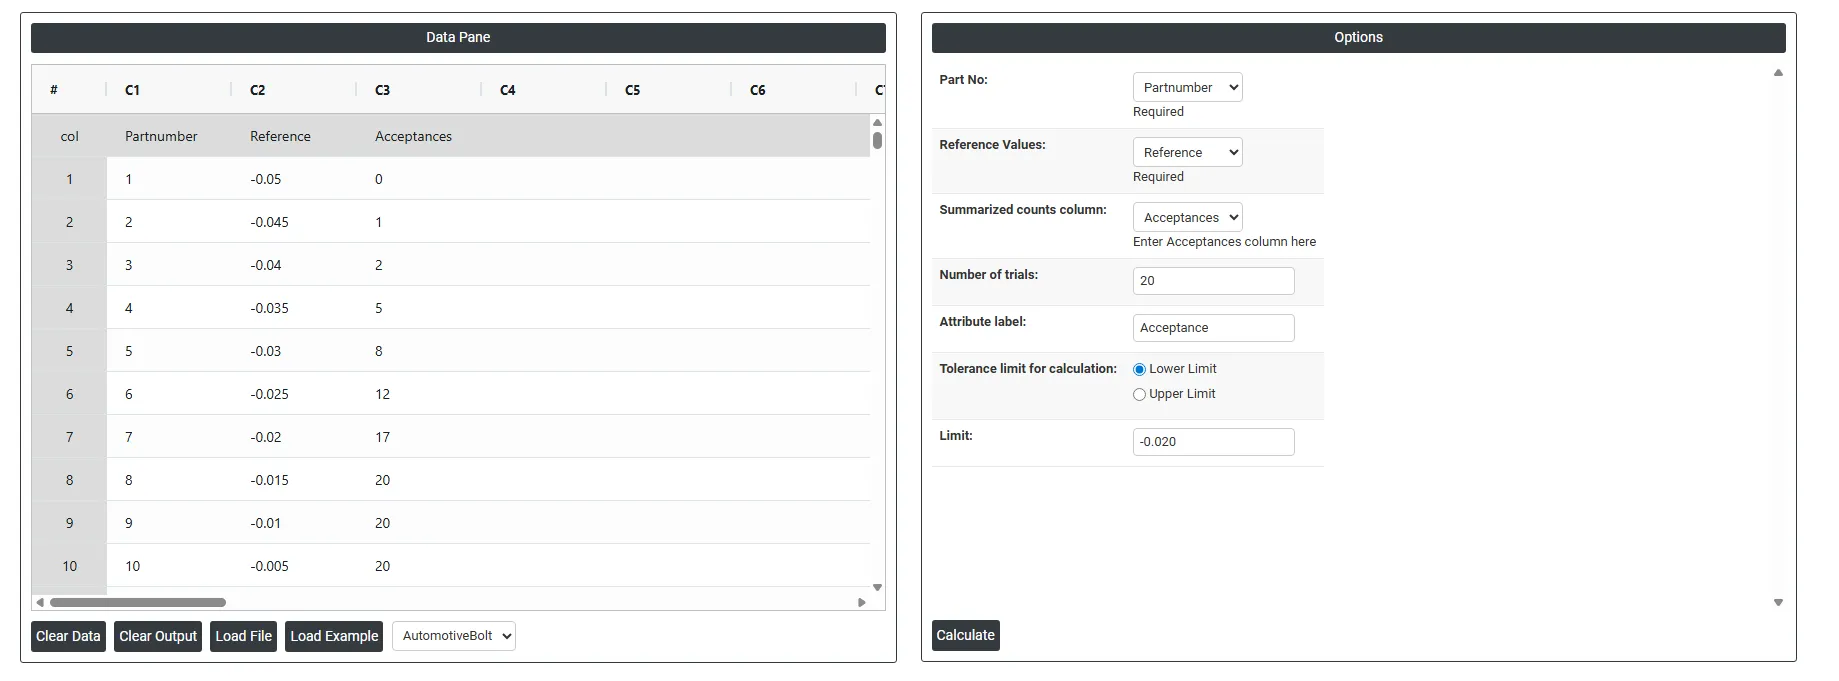
5. 上記のツールを使用すると、次のような出力が得られます。
計数値ゲージ調査の実行方法
手順は次のとおりです。
- まず、Zometric Statistical Softwareにログインします:https://statsai.zometric.com/
- ホーム画面でStatistical Tool> Measurement System Analysis >Attribute Gauge Studyを選択します。
- 次に、データを手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付けます(Ctrl+V)。
- 必要なオプションを入力します。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
計数値ゲージ調査のダッシュボードでは、画面が2つの部分に分かれています。
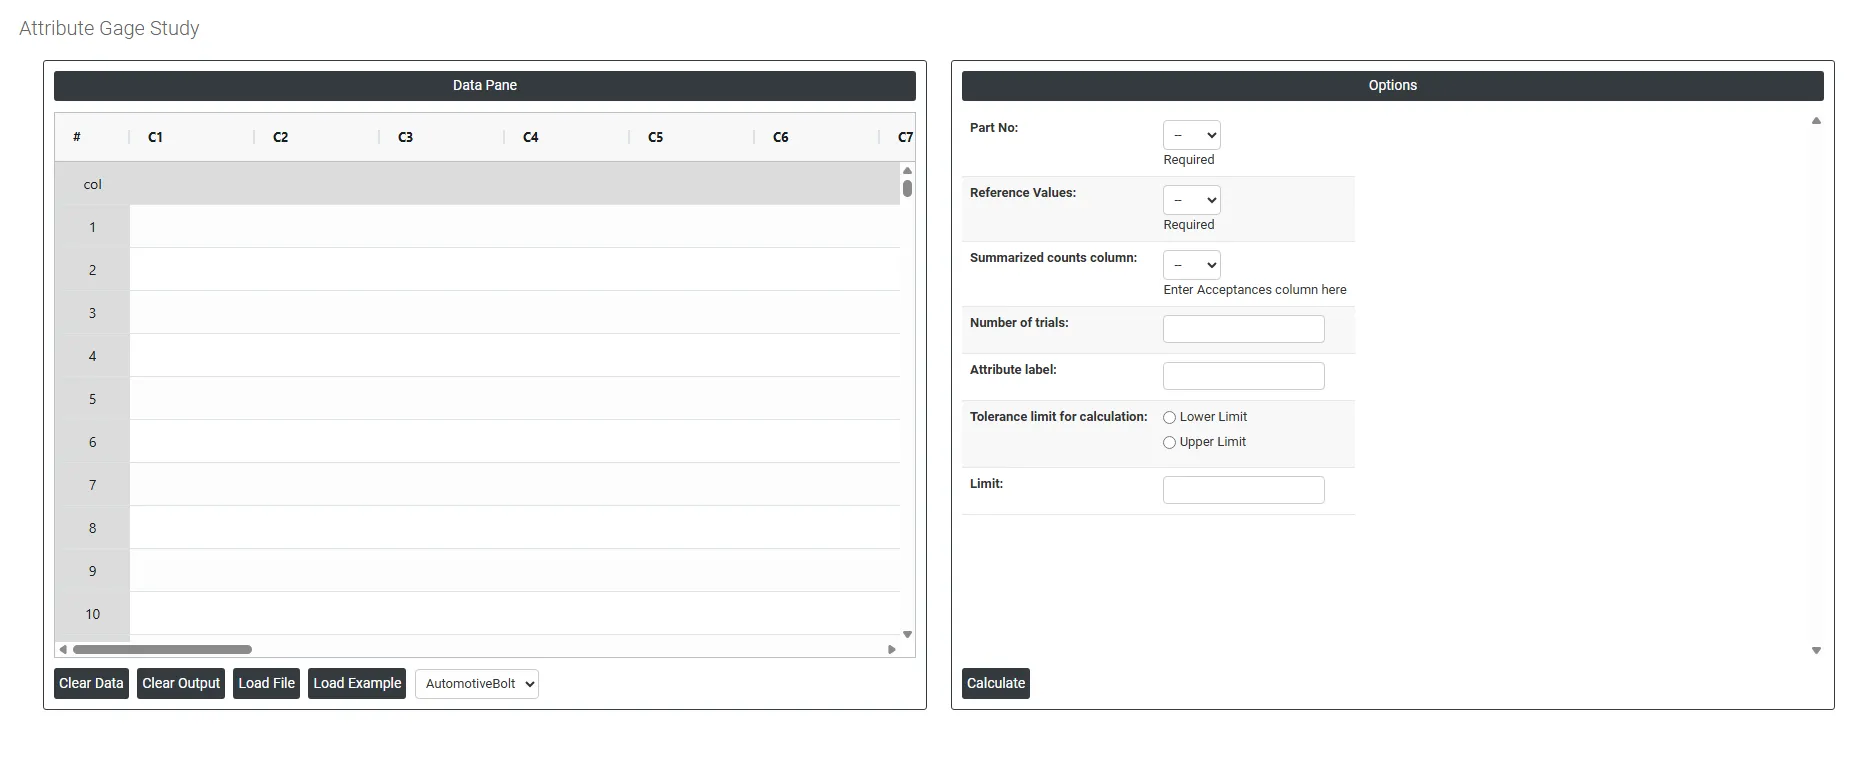
左側にはデータペイン(Data Pane)があります。Data Paneでは、各行が1つのサブグループになります。データは手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付ける(Ctrl+V)ことができます。
Load example: サンプルデータが読み込まれます。
Load File: Excelのデータを直接読み込むために使用します。
右側には、次のような多くのオプションがあります。
- Part No: 調査に含まれる各部品またはサンプルの一意の識別子を含む列を選択します。例えば、部品番号、シリアル番号、サンプルコードなどです。これは必須の項目です。各測定結果を、それが属する特定の部品に結び付けるために使用され、複数の試行にわたって各部品がどれだけ一貫して分類されるかを解析で追跡できるようになります。
- Reference Values: 各部品の既知の基準値、つまり調査の前に計量値ゲージで測定した真の大きさを含む列を選択します。これは必須の項目です。解析では、各部品の合格確率をその基準値と関連付けて、ゲージの偏りと繰返し性を推定します。
- Summarized Counts Column (Acceptances): すべての試行を通じて各部品が合格となった回数を含む列を選択します。個々の試行の判定を1行ずつ入力する代わりに、この集計形式では部品ごとの合格数の合計を記録します。例えば、試行が20回の場合、値が20なら、その部品はすべての試行で合格になったことを意味し、値が5なら、20回中5回合格になったことを意味します。
- Number of Trials: 各部品を試験した回数を入力します。この値は合格数とあわせて、各部品の合格確率を計算するために使用されます。AIAGの解析的手法では、部品あたり20回の試行を使用します。
- Attribute Label: 検査する計数値の結果を表す説明的なラベルを入力します。例えば、「Accept」、「Pass」、「Conforming」、「Good」などです。このラベルは解析の出力とグラフに表示され、結果を読み取りやすく解釈しやすくします。既定の数字のままにせず意味のあるラベルを使用することで、報告書を確認する誰にとっても明確で、それだけで理解できるものになります。
- Tolerance Limit for Calculation: ゲージの判定を、下限または上限のどちらの規格限界に対して評価するかを定義します。この設定は、解析において規格の端付近にある境界上の部品がどのように扱われるかに直接影響します。次の2つのオプションがあります。
- Lower Limit : 部品の分類に下側の規格の境界のみを使用します。測定値が許容される最小値を下回ってはならないことが品質上の懸念である場合に選択します。例えば、最小強度、最小コーティング厚さ、最小充填質量などです。
- Upper Limit : 部品の分類に上側の規格の境界のみを使用します。測定値が許容される最大値を超えてはならないことが品質上の懸念である場合に選択します。例えば、最大汚染レベル、最大寸法、最大質量などです。
- Limit: 上で選択した規格限界の数値を入力します。選択に応じて、下側または上側の境界のいずれかです。この値は、基準となる標準において各部品を合格または不合格のどちらに分類すべきかを判断する、正確なカットオフ点を定義します。計数値ゲージ調査の精度の評価全体が、評価者の判定をこの境界と比較することに基づいているため、正確な限界値を入力することが重要です。
よくある質問
計数値ゲージ調査とは何ですか?
計数値ゲージ調査は、AIAGのMSAマニュアルに記載された解析的手法で、計数値(通り止まり)の測定システムの偏りと繰返し性を評価します。規格限界付近の既知の基準値を持つ部品を、それぞれ何度も試験して合格数を記録し、ゲージの切り替わり点が限界からずれているかどうか、およびその付近での判定がどれだけ一貫しないかを調べます。
計数値ゲージ調査では、偏りと繰返し性はどのように計算されますか?
各部品の合格確率を正規分布のzスコアに変換し、これらのzスコアを基準値に対する直線として当てはめて、ゲージ性能曲線を求めます。偏りは、限界と、合格確率が0.5となる基準値との差です。繰返し性は、合格率0.5%から99.5%までの基準値の範囲の幅を1.08で割ったものです。
計数値ゲージ調査には、部品と試行がそれぞれいくつ必要ですか?
AIAGの設計では、部品あたり20回の試行を用い、6つの部品が1〜19回合格する構成にします。偏りに対するAIAGのt検定は、この設計の場合にのみ報告されます。最小の部品は決して合格にならず最大の部品は常に合格になるよう、限界をまたぐ部品を選び、事前にすべての基準値を計量値ゲージで測定し、部品はランダムな順序で試験してください。
代わりに属性の一致性分析やGage R&Rを使用すべきなのはどのような場合ですか?
評価者が品目(例:外観検査)をどれだけ一貫して主観的に分類しているかを評価する必要がある場合は、Kappa統計量を用いるAttribute Agreement Analysisを使用してください。測定結果が連続的で数値である場合は、Crossed Gage R&Rを使用してください。より完全で定量的な評価が得られ、測定誤差をミリメートルやグラムなどの単位で表せます。