
サブグループ間/サブグループ内工程能力
サブグループ間/サブグループ内工程能力は、サブグループの平均がたとえば1時間ごとにドリフトする可能性がある、サブグループに分けたデータを対象とします。サブグループ内、サブグループ間、およびサブグループ間/サブグループ内を合成した標準偏差を推定します。Cp、Cpk、CCpkはサブグループ間/サブグループ内のシグマを使用し、PpとPpkは全体の標本標準偏差を使用します。目標値を指定するとCpmが追加されます。出力には、これらの指数、Z値、PPM、および正規分布曲線を当てはめたヒストグラムが含まれます。
最終レビュー
重要なポイント
サブグループ間/サブグループ内工程能力は、サブグループ間の変動とサブグループ内の変動を分離し、サブグループ間とサブグループ内を合成した標準偏差に基づくCp/Cpkを、全体のPp/Ppkと並べて報告します。
目的
サブグループ間/サブグループ内工程能力(Between/Within Process Capability)は、サブグループに分けたあらゆる工程に存在する2つの変動要因、すなわちサブグループ「間」の変動(シフト間や時間ごとのドリフト)とサブグループ「内」の変動(短期的な機械や測定のノイズ)を分離した、1つの工程能力レポートを作成します。そして、サブグループ間/サブグループ内の工程能力(Cp/Cpk系、サブグループ間とサブグループ内の標準偏差を合成したものに基づく)と全体の工程能力(Pp/Ppk系)を並べて報告します。これは、完全な工程能力シックスパック内の「Between/Within」パネルに相当する単独ツールであり、付随する管理図なしで指数とヒストグラムだけが必要なユーザー向けです。
主な機能
- 複数の繰返し列(サブグループ内の繰返し読み取り値ごとに1列)、またはサブグループサイズを明示した単一の応答列のいずれにも対応します。
- オプションのFactor列により、単一のResponse + Factorレイアウトから、名前の付いたグループ(例:機械、ライン)間で工程能力を比較できます。
- オプションの「Compare selected columns as separate groups」モードでは、複数の列を併合せずに独立した工程として実行できます。
- 同じデータセットから、サブグループ間/サブグループ内(Cp/Cpk)と全体(Pp/Ppk)の両方の工程能力を計算し、目標値が指定された場合はCpmも計算します。
- Kシグマの公差乗数と、移動範囲に基づくシグマの推定方法を設定でき、アプリの他の工程能力ツールと整合しています。
統計的手法
このツールは、サブグループに分けたデータから3つの標準偏差を推定します。σ_withinは、すべてのサブグループにわたる併合した短期の推定値です(サブグループサイズが1の場合は平均移動範囲による推定値MRbar/1.128、それより大きいサブグループの場合はサブグループ全体にわたる併合標準偏差による推定値)。σ_xbarはサブグループの平均の移動範囲から推定され(MRbar/d2、または中央値移動範囲による変形)、σ_betweenはσ_between = √(max(0, σ_xbar² − σ_within²/n))として逆算されます。ここで、nはサブグループサイズです。これらを合成するとσ_between_within = √(σ_between² + σ_within²)となり、これが「Potential」(サブグループ内+サブグループ間)の工程能力シグマです。これとは別に、σ_overallは、すべての個々の観測値から総平均の周りで直接計算した通常の標本標準偏差であり、「Performance」のシグマです。
「Potential」の指数はσ_between_withinに対して計算されます:Cp = (USL − LSL) / (K·σ_between_within)、Cpu = (USL − x̄) / ((K/2)·σ_between_within)、Cpl = (x̄ − LSL) / ((K/2)·σ_between_within)、Cpk = min(Cpu, Cpl)。既定のK = 6(6シグマ)の公差の慣例を使用します。
「Performance」の指数(Pp、Ppu、Ppl、Ppk)は、σ_between_withinの代わりにσ_overallを用いた同一の式を使用します。これは標準的なSQCの用語(Montgomery『Introduction to Statistical Quality Control』)に一致しており、本ツール独自のサブグループ間/サブグループ内の分解は両方の指数に用いられます。
CCpkは同じサブグループ間/サブグループ内のシグマを使用しますが、工程平均ではなく目標値(Target、目標値が指定されていない場合は規格限界の中点)から測ります:CCpk = min[(USL−Target)/((K/2)·σ_between_within), (Target−LSL)/((K/2)·σ_between_within)]。これは工程が目標値に中心化されていた場合の工程能力であり、中心化の影響と広がりの影響を分けるのに役立ちます。
目標値が指定された場合は、さらにCpmが報告されます:Cpm = min(USL − Target, Target − LSL) / ((K/2)·√(mean((x−Target)²)))。すべての個々の観測値にわたる目標値からの平均二乗偏差を使用するため、工程平均が目標値から外れていると、それ以外の点で規格内に十分収まっていても指数にペナルティが課されます。
Z.LSLとZ.USL(WithinとOverallの両方)は、工程平均と各規格限界との間の標準化された距離を報告します。PPMの値は、当てはめた正規分布から期待される各規格限界外の裾の確率と、生データで実際に観測された規格外の個数を組み合わせたものです。
入力項目とオプション
項目 | 説明 |
|---|---|
Subgroup Columns | 2つ以上の繰返し列(各列が同じサブグループ内の1つの繰返し読み取り値を保持)を選択するか、単一の列を選択して下のSubgroup sizeを明示的に指定します。 |
LSL / USL | 応答の下限規格値と上限規格値。 |
Target | オプション。指定すると、レポートにCpm指数が追加されます。 |
Subgroup size | 単一のSubgroup Columnを選択した場合、または「Compare selected columns as separate groups」をオンにした場合にのみ必要です。複数の繰返し列を選択した場合は空欄のままにします。 |
Factor | オプション。データが単一のResponse列とFactor列(読み取り値ごとに1行)で構成される場合に、名前の付いたグループ間で工程能力を比較します。単一のSubgroup Columnが必要です。 |
Compare selected columns as separate groups | 2つ以上のSubgroup Columnsを選択した場合に、それらを1つの工程に併合せず、列ごとに個別に工程能力を実行して並べて比較します。 |
SD estimation method | サブグループの平均の移動範囲からサブグループ間のシグマを推定する方法:「Average moving range」(既定)または「Median moving range」。 |
Length of moving range | 標準偏差の推定に使用する移動範囲のスパン。既定値は2。 |
Tolerance (K) | 工程能力の公差幅を作る際にシグマに掛ける乗数。既定値は6(標準的な6シグマの工程能力)。 |
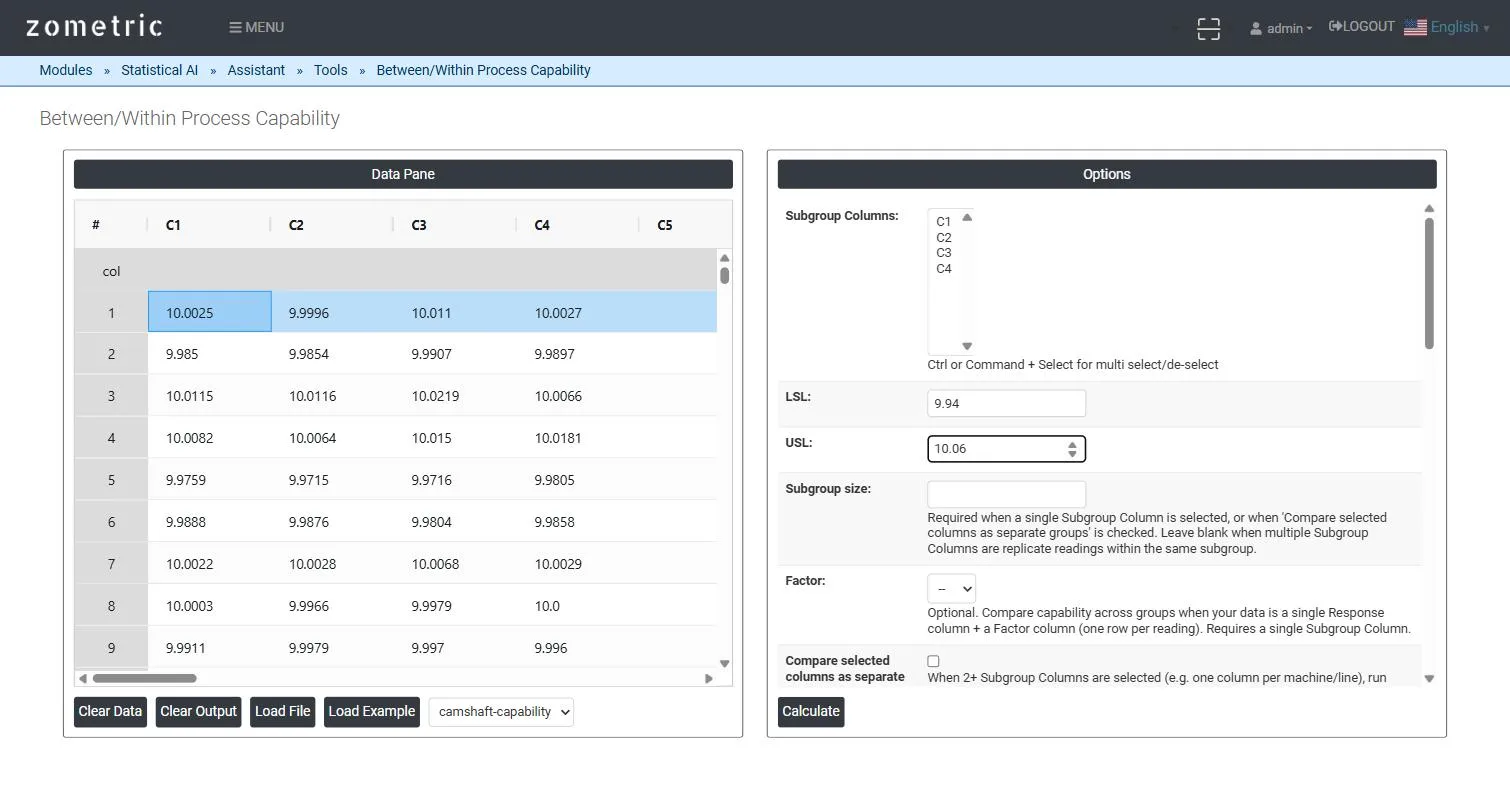
図1 — 直径の繰返し読み取り値4個からなる20サブグループを読み込んだData Paneと、Subgroup ColumnsとしてC1–C4を選択し、LSL/USL/Targetを入力したOptionsパネル。
出力の説明
- 項目の要約表 — 実行に使用したLSL、Target、USL。
- Potential(Between/Within)の指数 — StDev Within、StDev Between、Cp、Cpl、Cpu、Cpk、CCpk、Z.LSL Within、Z.USL Within。この列のCp、Cpl、Cpu、Cpk、CCpkおよびZ値は、StDev B/Wを用いて計算されます。
- Performance(Overall)の指数 — StDev Overall、StDev B/W(Cp/Cpk系に使用される、サブグループ間とサブグループ内を合成した標準偏差)、Pp、Ppl、Ppu、Ppk、Cpm、Z.LSL Overall、Z.USL Overall。
- ヒストグラム — LSL/Target/USLの基準線と、当てはめた正規密度曲線を重ねた、併合した応答の分布。
- Download as PDFボタンによる、レポート全体のPDFエクスポート。
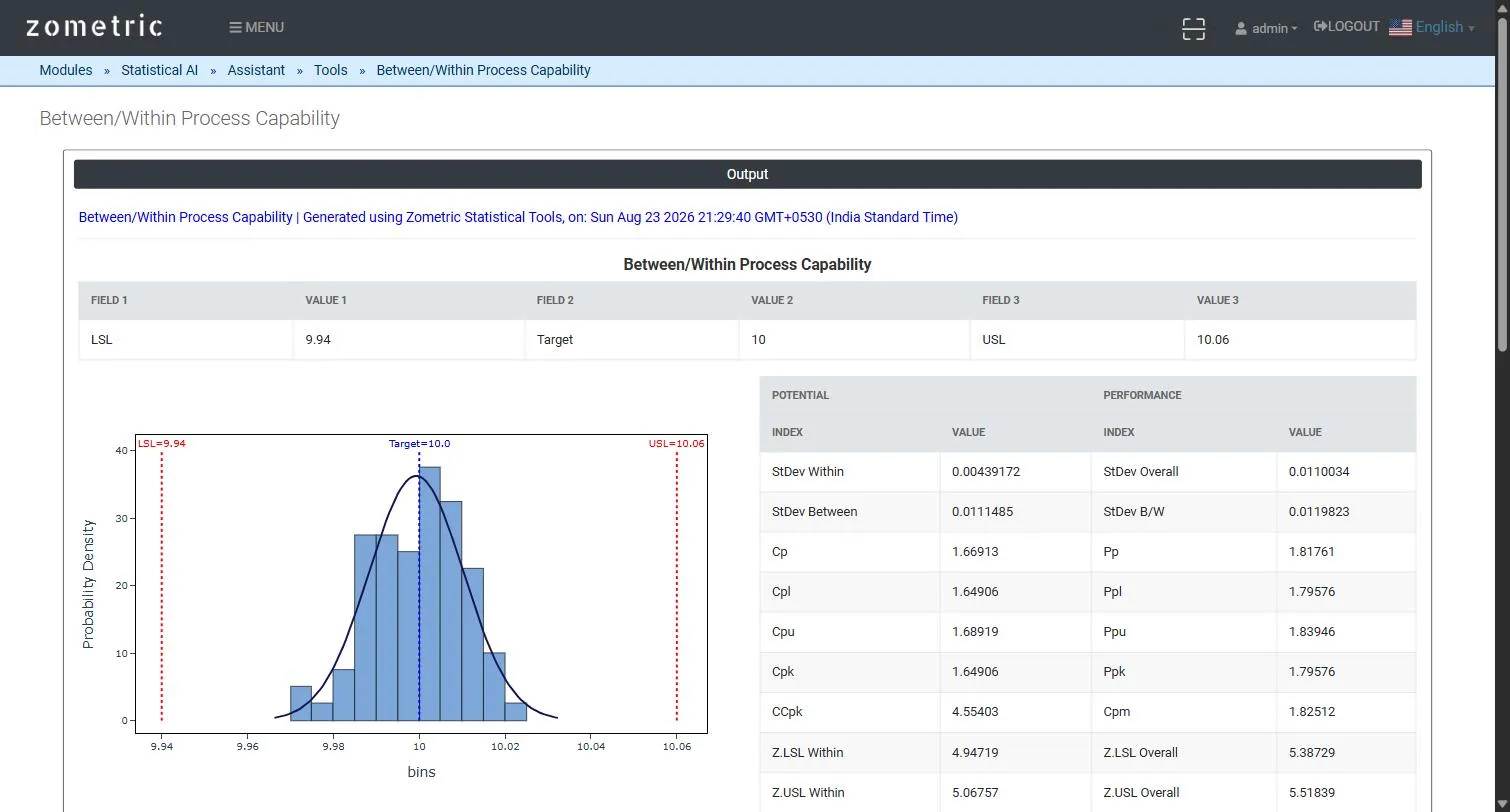
図2 — 出力レポート:LSL/Target/USLの基準線と当てはめた正規曲線を含む工程能力ヒストグラム、およびWithin(「Potential」)とOverall(「Performance」)の工程能力指数の表。
計算例
あるCNCラインでシャフトの外径(mm)を加工しています。作業者は1時間ごとに連続する4個の部品(1つのサブグループ)を抜き取って直径を測定し、20時間で4個の繰返しからなる20サブグループが得られます(列C1–C4)。LSL = 9.94、USL = 10.06、Target = 10.00のとき、ツールはStDev Within ≈ 0.0044、StDev Overall ≈ 0.0110と報告します。全体(総)の広がりは1時間内の広がりより明らかに大きく、工程変動の大部分が短期的な機械のノイズではなく時間ごとのドリフトに起因することを示しています。これはまさに、このツールが明らかにするために作られた違いです。図2に示すように、CpとCpkはStDev B/Wから、PpとPpkはStDev Overallから計算されます。
よくある質問
サブグループ間/サブグループ内工程能力とは何ですか?
サブグループに分けたデータを対象とする工程能力分析で、2つの変動要因を分離します。シフト間や時間ごとのドリフトなどのサブグループ間の変動と、短期的な機械や測定のノイズなどのサブグループ内の変動です。サブグループ間/サブグループ内の工程能力(Cp/Cpk系、サブグループ間とサブグループ内の標準偏差を合成したものに基づく)と全体の工程能力(Pp/Ppk系)を並べて報告し、ヒストグラムも表示します。
サブグループ間の標準偏差はどのように計算しますか?
サブグループ内のシグマは、サブグループ全体にわたる併合した短期の推定値です。サブグループの平均のシグマはその移動範囲から求め、サブグループ間のシグマはmax(0, sigma_xbarの2乗 − sigma_withinの2乗 / n)の平方根です。ここで、nはサブグループサイズです。サブグループ間/サブグループ内のシグマは、sigma_betweenの2乗とsigma_withinの2乗の和の平方根です。
通常の工程能力ではなくサブグループ間/サブグループ内工程能力を使用すべきなのはどのような場合ですか?
工程がサブグループに分けられ、時間ごとのドリフトなどサブグループ間に実際の変動がある可能性があり、サブグループ内のシグマだけでは工程の広がりを過小評価してしまう場合に使用します。工程能力シックスパックのサブグループ間/サブグループ内パネルの単独版であり、管理図なしで指数とヒストグラムが必要な場合に使用します。
このレポートのCpk、CCpk、Cpmの違いは何ですか?
Cpkはサブグループ間/サブグループ内のシグマを使用し、工程平均から測ります。CCpkは同じシグマを使用しますが、目標値(Target、目標値がない場合は規格限界の中点)から測り、工程が中心化されていた場合の工程能力を示します。Cpmは目標値を入力した場合に報告され、目標値からの平均二乗偏差を使用するため、平均が目標値から外れているとペナルティが課されます。