
二項分布の工程能力(Binomial Capability)
二項分布の工程能力分析は、検査した各品目の結果が、適合・不適合、合格・不合格、不良品・良品のように、ちょうど2つのうちのいずれかになる場合の工程の性能を評価します。工程が生み出す不良品の比率を求め、その比率が定められた品質目標や規格を満たせるほど低いかどうかを判定します。
最終レビュー
重要なポイント
二項分布の工程能力分析は、検査した各品目の結果が適合・不適合のように2つのうちのいずれかである場合の工程の性能と、不良率が目標を満たしているかどうかを評価します。
このページの内容
二項分布の工程能力とは
二項分布の工程能力分析は、検査した各品目の結果が、適合・不適合、合格・不合格、不良品・良品のように、ちょうど2つのうちのいずれかになる場合の工程の性能を評価します。工程が生み出す不良品の比率を求め、その比率が定められた品質目標や規格を満たせるほど低いかどうかを判定します。
この種の工程能力分析は 二項分布に基づいています。二項分布は、独立した一連の試行における成功(または失敗)の回数が一定である確率を数学的にモデル化したものです。主な性能指標は、不良率、不良のPPM(100万個当たりの個数)、およびそれと同等のシグマ水準 であり、工程が不良ゼロからどれだけ離れているかを明確かつ標準的な尺度で示します。
簡単な定義:合否データに対する工程能力分析です。生産物のうち不良品が占める比率を測定し、その比率が品質基準を満たしているかどうかを、PPMとシグマ水準で示します。
二項分布の工程能力を使用する場面
- 検査した各品目が、合格・不合格、良・不良、適合・不適合、あり・なしのような ちょうど2つのカテゴリー のいずれかに分類される場合に使用します。
- 工程が時間の経過とともに生み出す 不良品の比率または割合 を監視している場合に使用します。
- 各サブグループで 検査する品目の数が一定 である場合、またはサブグループサイズが変動し、それを別に記録している場合に使用します。
- 各品目の結果が ほかのすべての品目から独立 している場合に使用します。つまり、1つの検査の結果が次の検査に影響しないことが前提です。
- 性能を比較する基準となる、不良率の許容上限が定められている 場合に使用します。
二項分布の工程能力を正しく使用するためのガイドライン
- 各品目が不良か否かについて、本当に 独立して分類 されていることを確認してください。同じバッチや同じ作業者の品目に相関があると二項分布の仮定に反し、工程能力の推定値が過大または過小になります。
- 工程能力を解釈する前に、工程が 安定しており、統計的管理状態にある ことを確認してください。まずp管理図またはLaney p管理図で安定性を検証します。
- 工程の不良率について信頼でき安定した推定値を得るために、少なくとも 25サブグループ のデータを収集してください。
- サブグループサイズは、各サブグループに少なくとも数個の不良品が含まれると見込めるほど 十分に大きい 必要があります。不良率が非常に低いのにサブグループが極端に小さいと、推定値が不安定になります。
- 主な出力は 不良率、不良のPPM、工程のシグマ水準 です。これらは、従来のCp/Cpkの基準ではなく、自社の品質目標や顧客要求と比較してください。
- 過分散(二項モデルが予測するより大きなばらつき)が検出された場合は、安定性の監視にLaney p管理図 の使用を検討し、二項モデルが工程を完全には記述していない可能性があることを認識してください。
代替手法:二項分布の工程能力を使用すべきでない場合
状況
代わりに使用する手法
1つの品目に複数の欠点があり得る場合(合否だけではない場合)
ポアソン分布の工程能力
データが連続的な測定値である場合
正規、非正規、またはノンパラメトリックの工程能力分析
応答が3つ以上のカテゴリーに分かれる場合
名義ロジスティック回帰または順序ロジスティック回帰
サブグループが非常に小さく、不良率がほぼゼロの場合
工程能力分析を行う前に、より大きなサブグループでデータを収集する
サブグループ内変動とサブグループ間変動の要因を切り分けたい場合
工程能力シックスパック(サブグループ間/サブグループ内)
二項分布の工程能力の例
コールセンターの管理者が、電話の応答プロセスが管理状態にあるかどうかを判断したいと考えています。管理者は、21日間にわたり、着信の総数と応答できなかった通話の数を記録しました。手順は次のとおりです。
- 必要なデータを収集します。
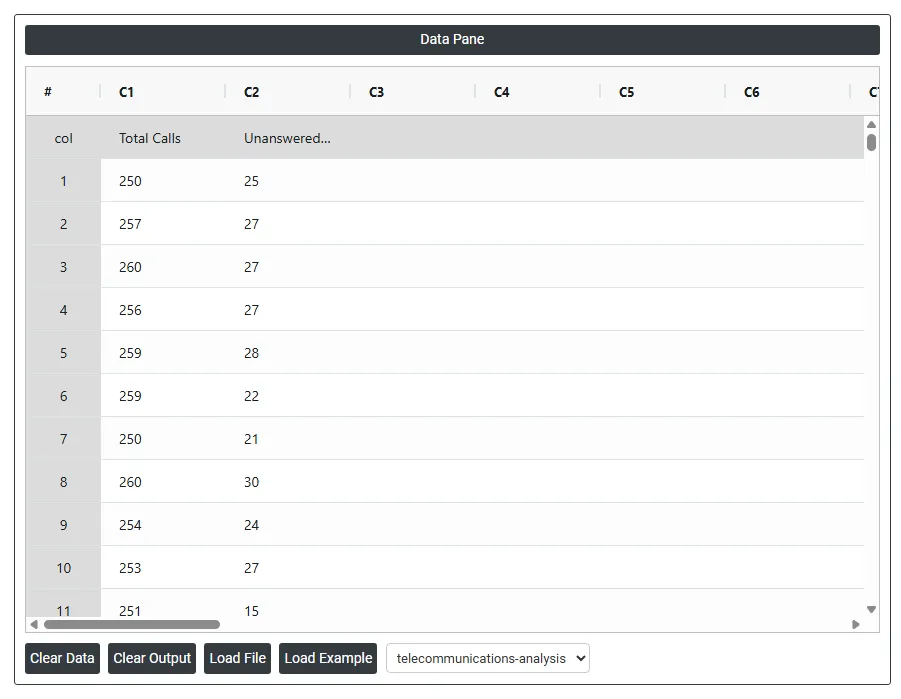
- 次に、Zometric Statistical Softwareでデータを分析します(https://statsai.zometric.com/)。
- Binomial Capabilityを実行するには、Statistical module> Process Capability>Binomial Capabilityを選択します。
- ツール内で、データとその他の入力を次のように入力します。
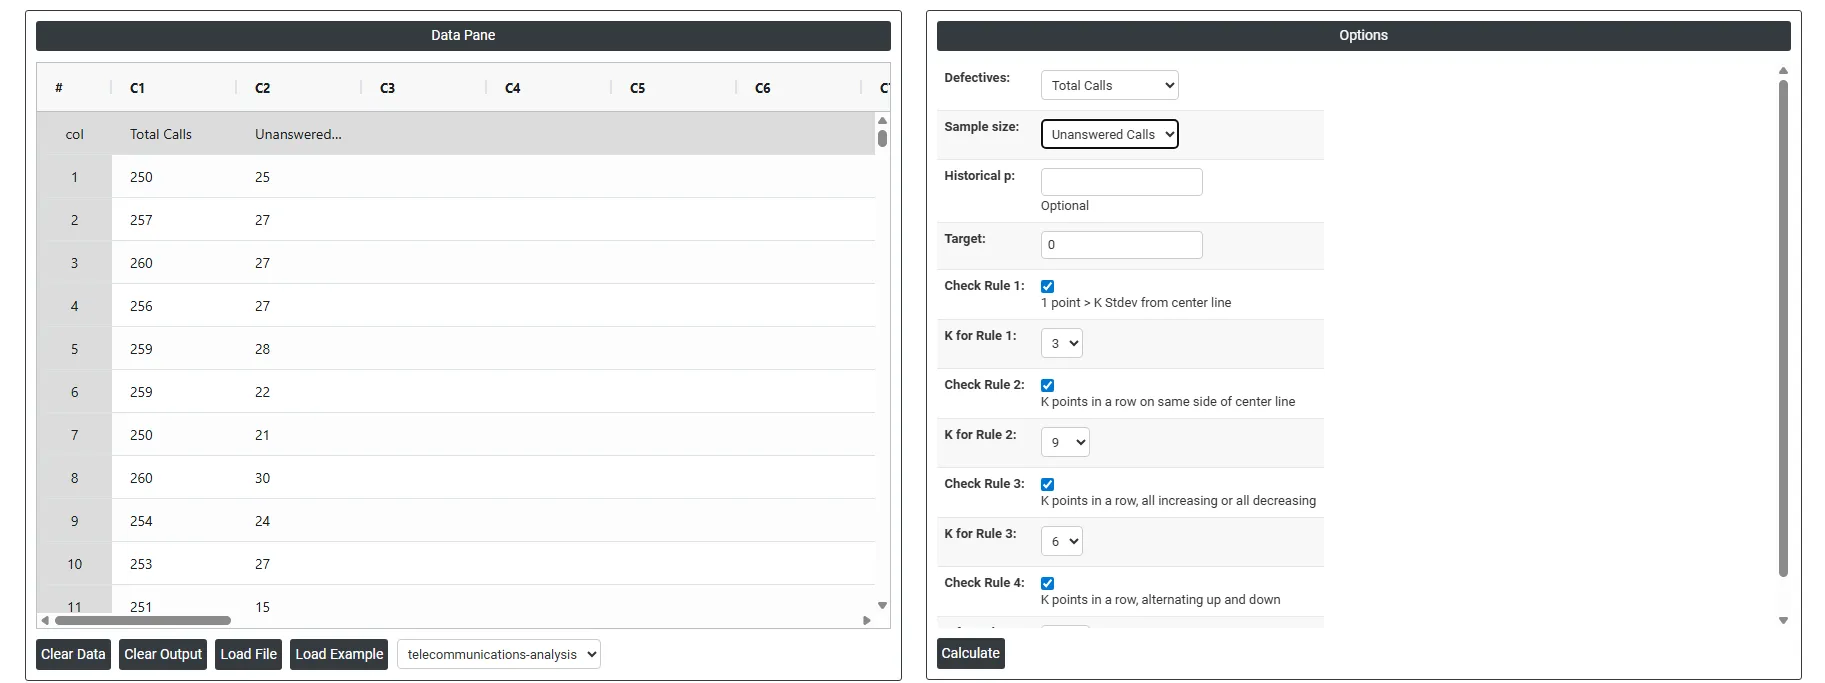
- 上記のツールを使用すると、次のような出力が得られます。
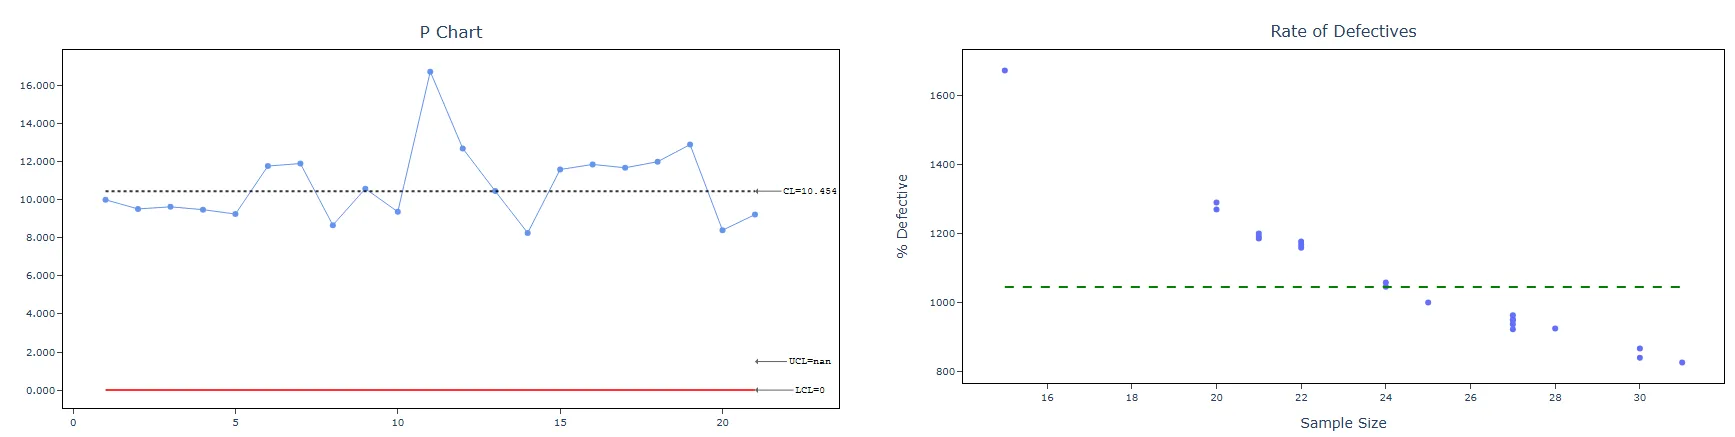
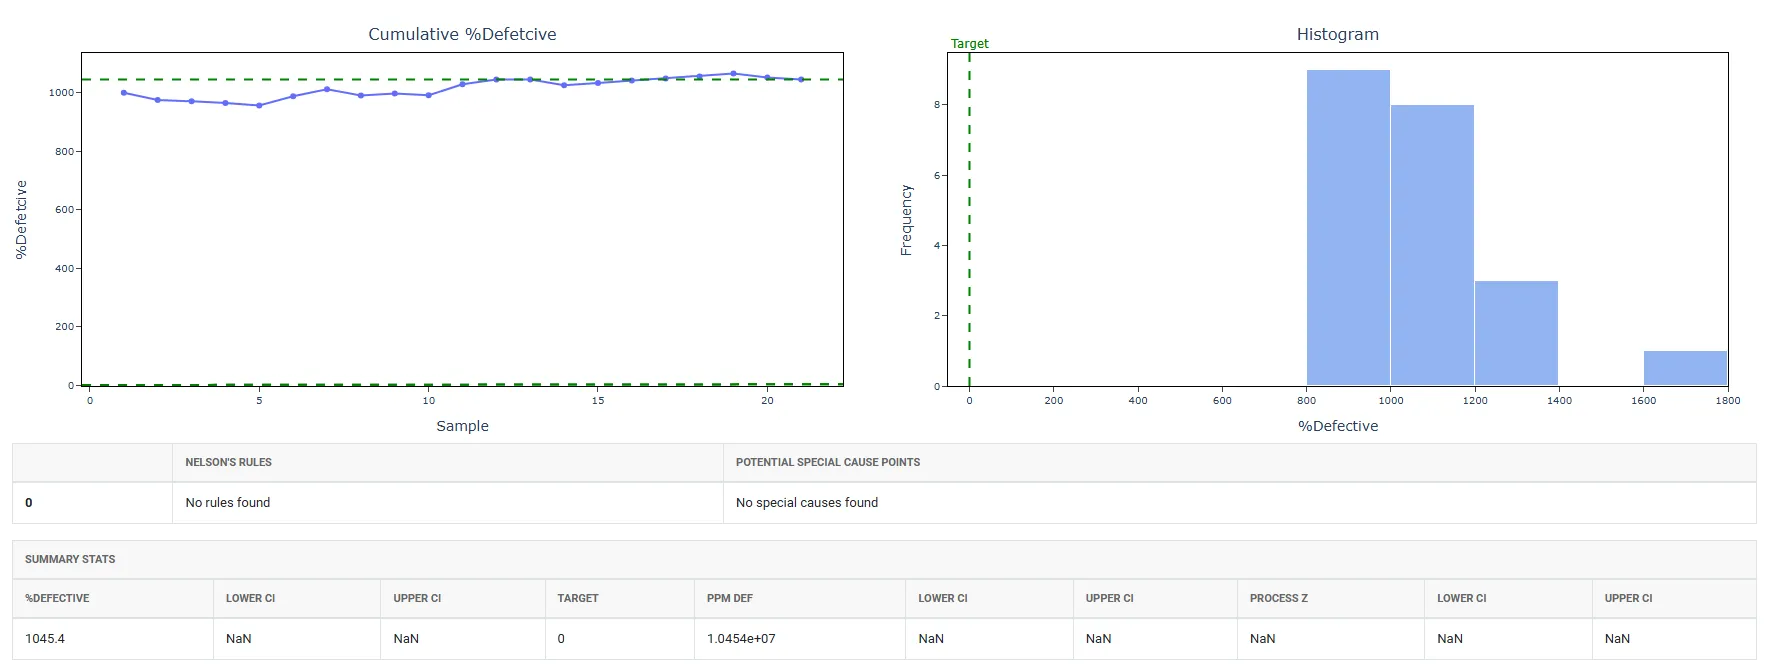
二項分布の工程能力の実行方法
手順は次のとおりです。
- まず、Zometric Statistical Software にログインします。URLは次のとおりです:https://statsai.zometric.com/
- ホーム画面でStatistical Tool> Process Capability >Binomial Capability を選択します。
- 次に、データを手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)して貼り付けます(Ctrl+V)。
- 必要なオプションを入力します。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
二項分布の工程能力のダッシュボードは、2つの部分に分かれています。
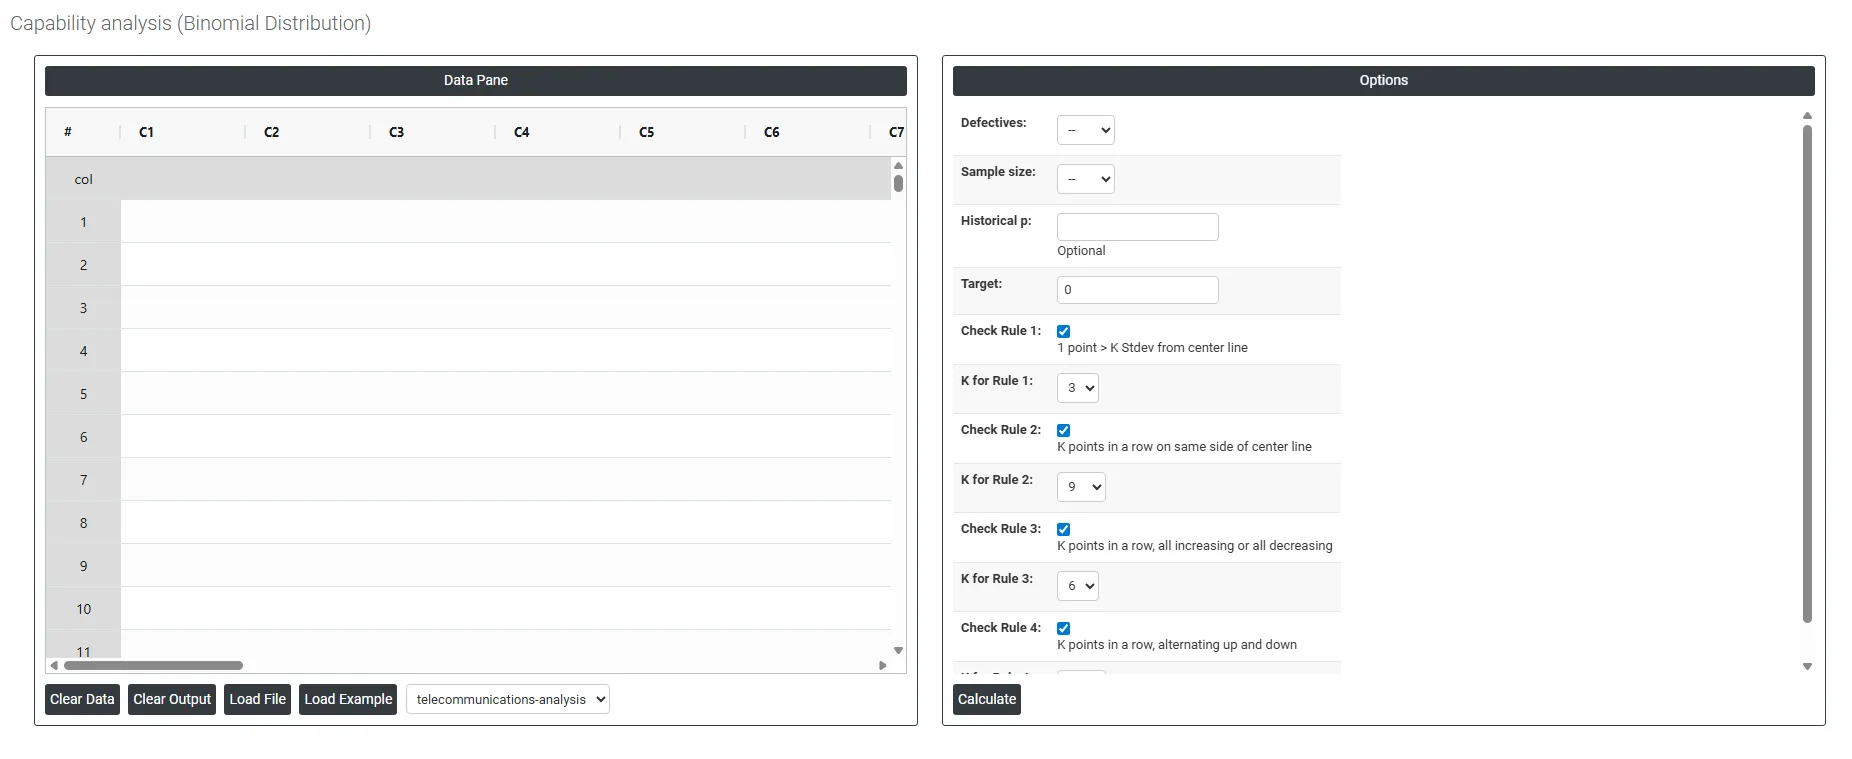
左側にはデータペイン(Data Pane)があります。Data Paneでは、各行が1つのサブグループを表します。データは手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)して貼り付ける(Ctrl+V)ことができます。
Load example: サンプルデータが読み込まれます。
Load File: Excelのデータを直接読み込むために使用します。
右側には、次のようなオプションが多数あります。
- Defectives 各サブグループまたは検査期間で見つかった 不良品の個数 を含む列を選択します(例:時間帯ごとに記録した応答できなかった通話数、不合格になった部品数、故障したユニット数)。この列の各値は、検査した総数のうち不良に分類された品目の合計数を表します。これは、工程が生み出している不良率を推定するために分析が使う主要な入力です。
- Sample Size 各サブグループまたは期間で 検査した品目の総数 を含む列を選択します(例:期間ごとの着信総数、生産した部品数、検査したユニット数)。不良率は、各サブグループの不良品数をサンプルサイズで割って計算します。すべてのサブグループでサンプルサイズが同じ場合は、列を選択する代わりに一定の値を直接入力できます。
- Historical p 任意です。文字 p は、工程の 既知の、または過去に確立された不良率 を表します(例:0.05は、通常5%の品目が不良であることを意味します)。過去の長期的な調査や検証済みの工程記録から信頼できる基準の不良率が得られている場合は、ここに入力します。入力すると、分析は現在のデータだけから推定するのではなく、この値を直接使って工程能力の統計量と管理限界を計算するため、真の長期的な工程性能を反映した、より安定して一貫した結果が得られます。空欄にすると、分析が現在のデータセットからpを推定します。
- Target 工程が達成すべき 望ましい、または理想的な不良率 です。例えば0.02を入力すると、不良品が2%以下という目標を設定します。入力すると、この値は出力で性能の基準として使われ、工程能力のグラフに基準線として表示されるため、現在の工程性能が望ましい品質目標からどれだけ離れているかをすぐに把握できます。
- Check Rule 1: 1 point > K Stdev from center line: テスト1は、ほかのサブグループから大きく外れたサブグループを特定するために不可欠であり、管理外れの状況を検出する手法として広く認められています。感度を高めてより小さな工程の変化を検出するには、テスト1と併せてテスト2を使用でき、管理図の有効性が高まります。
- Check Rule 2: K points in a row on same side of center line: テスト2は、工程の中心位置やばらつきの変化を検出します。工程の小さな変化を監視する場合は、テスト1と併せてテスト2を使用すると、管理図の感度が高まります。
- Check Rule 3: K points in a row, all increasing or all decreasing: テスト3は、工程内の傾向を特定するためのものです。連続するデータ点が一貫して増加または減少する長い並びを探し、工程の挙動に潜む傾向の可能性を示します。
- Check Rule 4: K points in a row, alternating up and down: テスト4は、工程内の系統的な変動を特定するためのものです。本来、工程の変動パターンはランダムであるべきです。しかし、ある点がテスト4に不合格となった場合は、変動がランダムではなく、予測可能なパターンに従っている可能性があります。
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): テスト5は、工程の小さな変化を検出します。
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):テスト6は、工程の小さな変化を検出します。
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):テスト7は、管理が良好であることの証拠と誤って解釈されかねない変動パターンを特定します。このテストは、管理限界が広すぎる状態を検出します。これは層別されたデータが原因となることが多く、層別データは、各サブグループの中に系統的な変動の要因があるために、管理限界が本来より広く見える場合に生じます。
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):テスト8は、混合パターンを検出します。混合パターンでは、点が中心線から離れ、管理限界の近くに散らばる傾向があります。
よくある質問
二項分布の工程能力分析とは何ですか?
二項分布の工程能力分析は、検査した各品目の結果が合格・不合格や不良・良のようにちょうど2つである場合の、工程の性能を評価します。二項分布に基づいて不良率を推定し、不良率、不良のPPM(100万個当たりの個数)、およびそれと同等のシグマ水準として報告するため、品質目標と比較できます。
二項分布の工程能力とポアソン分布の工程能力は、どのように使い分けますか?
各品目を単に不良か否かで分類する場合は、二項分布の工程能力を使用します。1つの品目に複数の欠点があり得る場合は、代わりにポアソン分布の工程能力を使用します。連続的な測定値には正規、非正規、またはノンパラメトリックの工程能力分析を、3つ以上のカテゴリーに分かれる応答には名義ロジスティック回帰または順序ロジスティック回帰を使用します。
二項分布の工程能力分析の前提条件は何ですか?
各品目の結果がほかの品目から独立している必要があります。同じバッチや同じ作業者の品目に相関があると、この前提に反します。工程は安定していて統計的管理状態にある必要があり、まずp管理図またはLaney p管理図で確認します。各サブグループに数個の不良品が含まれると見込めるだけの大きさで、少なくとも25サブグループを収集してください。
Zometric Statistical Softwareで二項分布の工程能力を実行するには、どうすればよいですか?
Statistical Tool > Process Capability > Binomial Capabilityを選択し、データを入力または貼り付けます。Defectives列とSample Size列を選択するか、一定のサンプルサイズを入力し、必要に応じてHistorical pとTargetの不良率を入力し、確認する管理図のテストを選んで、Calculateをクリックします。