
工程能力シックスパック(サブグループ間/サブグループ内)
工程能力シックスパック(サブグループ間/サブグループ内)は、6つの主要な統計グラフと指標を1つの統一された画面にまとめた、包括的な1ページの工程能力レポートで、工程能力をグラフと数値の両面から評価できます。測定が低頻度で収集されるサブグループとして行われ、2つの異なる要因による変動を別々に評価する必要がある工程のために特に設計されています。
最終レビュー
重要なポイント
工程能力シックスパック(サブグループ間/サブグループ内)は、6つの統計グラフと指標を1つの画面にまとめた1ページの工程能力レポートで、工程能力をグラフと数値の両面から評価できます。
このページの内容
工程能力シックスパック(サブグループ間/サブグループ内)とは
工程能力シックスパック(サブグループ間/サブグループ内)は、6つの主要な統計グラフと指標を1つの統一された画面にまとめた、包括的な1ページの工程能力レポートで、工程能力をグラフと数値の両面から評価できます。測定が低頻度で収集されるサブグループとして行われ、2つの異なる要因による変動を別々に評価する必要がある工程のために特に設計されています。
ここで、「サブグループ間」変動 とは、サブグループの平均が時間の経過とともにどれだけずれるかを指し、「サブグループ内」変動 とは、個々のサブグループの内部で測定値がどれだけ広がるかを指します。この解析は両者を分離して報告することで、工程能力の最大の問題がバッチ間のばらつきにあるのか、各バッチ内の広がりにあるのかを明らかにします。この区別は、根本原因を正しく特定して対処するうえで重要です。
レポートに通常含まれる6つの構成要素は次のとおりです。工程の安定性を確認するI-MR管理図またはXbar管理図、サブグループ内変動を確認するR管理図またはS管理図、工程能力ヒストグラム、正規確率プロット、そしてサブグループ内の工程能力指数とサブグループ間/サブグループ内(全体)の工程能力指数です。
簡単な定義:工程の安定性を示す管理図と工程能力の統計量をまとめて示し、変動を2つの要因(サブグループ内とサブグループ間)に分離する1ページの工程能力レポートです。性能上の問題がどこから生じているかを正確に特定できます。
工程能力シックスパック(サブグループ間/サブグループ内)を使用する場面
- データが 連続値で、サブグループとして収集されており、そのサブグループが、シフトごと、バッチごと、1日ごとなど、離散的で間隔の空いた時点で集められる場合に使用します。
- とくに、サブグループ内変動とサブグループ間変動を分離して比較する 必要がある場合に使用します。たとえば、工程のばらつきと工程のドリフトのどちらがより大きな問題かを把握する場合です。
- 工程の安定性の証拠と工程能力の結果を1つのレポートにまとめた、包括的でプレゼンテーションに適した工程能力の要約 が必要な場合に使用します。
- 多くの品質規格や顧客への報告要件が両方を求めるため、短期(サブグループ内)と長期(サブグループ間/サブグループ内)の両方の工程能力指数 が必要な場合に使用します。
工程能力シックスパック(サブグループ間/サブグループ内)を正しく使用するためのガイドライン
- 工程能力指数を解釈する前に、工程が 安定しており統計的管理状態にある ことを確認してください。まずシックスパック内の管理図を確認し、管理外れのシグナルがあれば解消します。
- 両方の変動要因について、信頼できる管理限界と安定した工程能力の推定値を得るため、25サブグループ 以上を収集してください。
- シックスパック内の確率プロットを使って、データが おおむね正規分布に従う ことを確認してください。正規性が満たされない場合は、変換を適用するか、代わりに非正規工程能力を使用してください。
- 解釈の際、サブグループ内のCpとCpk は、短期の潜在的な工程能力として解釈します。サブグループ間のドリフトがなくなった場合に、工程が達成できる水準です。
- 解釈の際、サブグループ間/サブグループ内のPpとPpk は、全体的な長期の工程性能として解釈します。すべての変動要因を含めて、工程が実際に達成している水準です。
- サブグループ内の工程能力指数とサブグループ間/サブグループ内の工程能力指数との間に大きな差がある場合は、バッチ間または時間間の変動 が大きいことを示しており、調査して低減する必要があります。
代替手法:工程能力シックスパック(サブグループ間/サブグループ内)を使用すべきでない場合
状況
代わりに使用するもの
データがサブグループのない個別値で構成されている
I-MR工程能力
報告が必要な変動要因が1つだけである
工程能力(正規分布)(サブグループ内または全体のみ)
データが非正規で、利用できる変換がない
非正規工程能力またはノンパラメトリック工程能力分析
データが計数値である(合否または個数)
二項分布またはポアソン分布の工程能力分析
サブグループが非常に頻繁に収集され、サブグループ間のドリフトが想定されない
標準的なXbar-RまたはXbar-Sの工程能力分析
工程能力シックスパック(サブグループ間/サブグループ内)の例
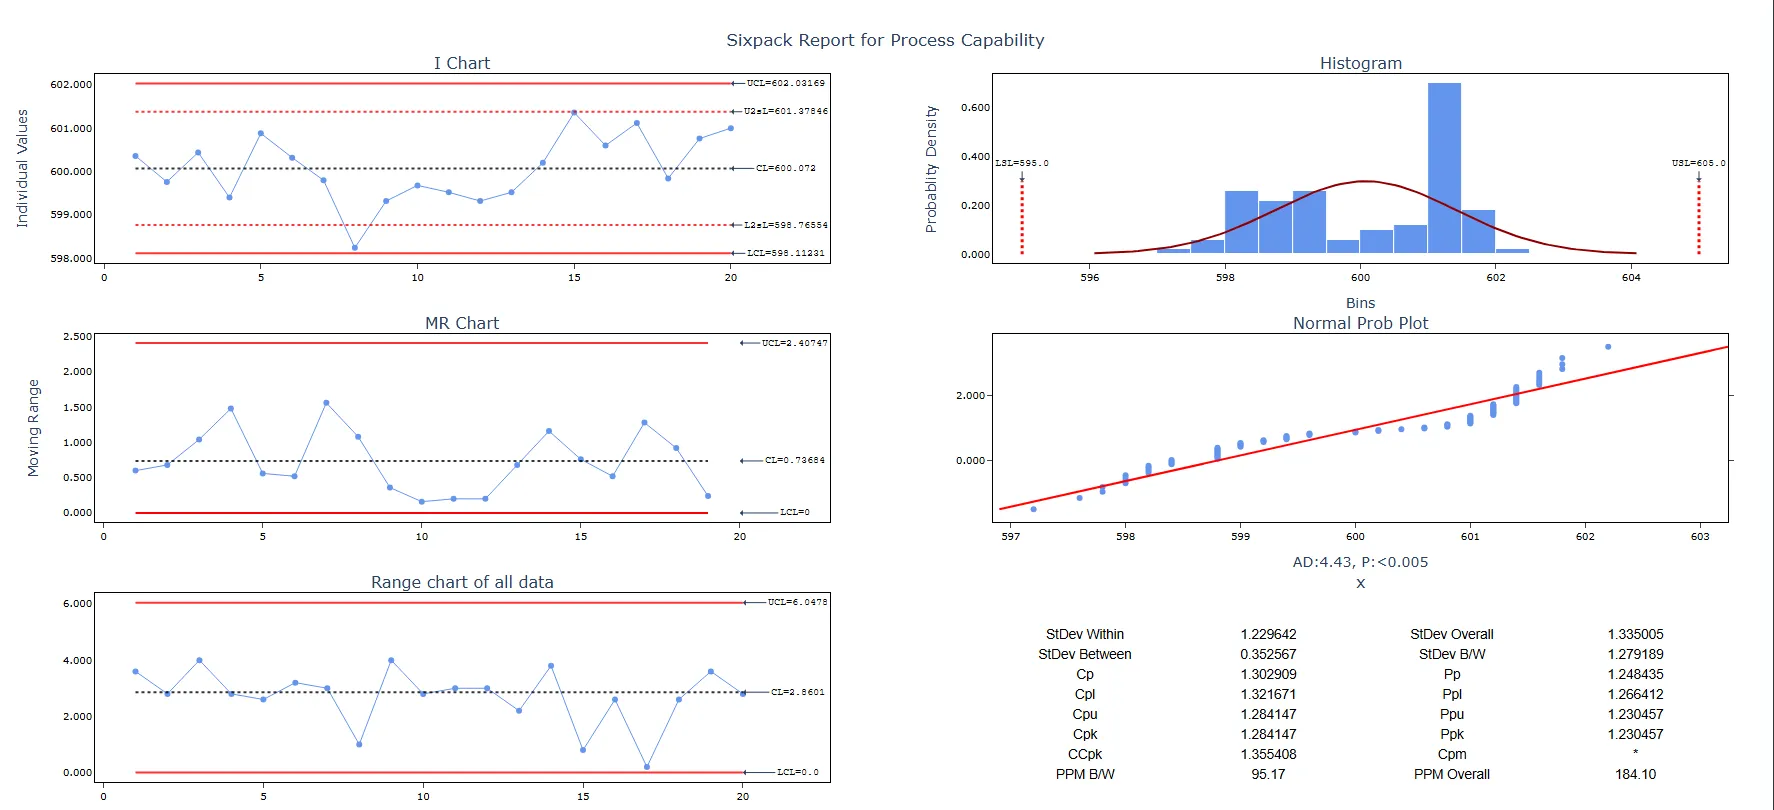
自動車部品工場の品質技術者が、カムシャフトを製造する機械の工程能力を評価しています。技術者は、1台の機械から30分ごとに大きさ5のサブグループでデータを収集します。カムシャフトの長さの規格は、下限規格値(LSL)が595 mm、目標値が600 mm、上限規格値(USL)が605 mmです。正規性に基づく工程能力分析に必要な仮定を確認し、カムシャフトの長さが規格要求をどの程度満たしているかを判断するため、技術者は正規の工程能力シックスパック解析を行います。手順は次のとおりです。
- 必要なデータを収集しました。
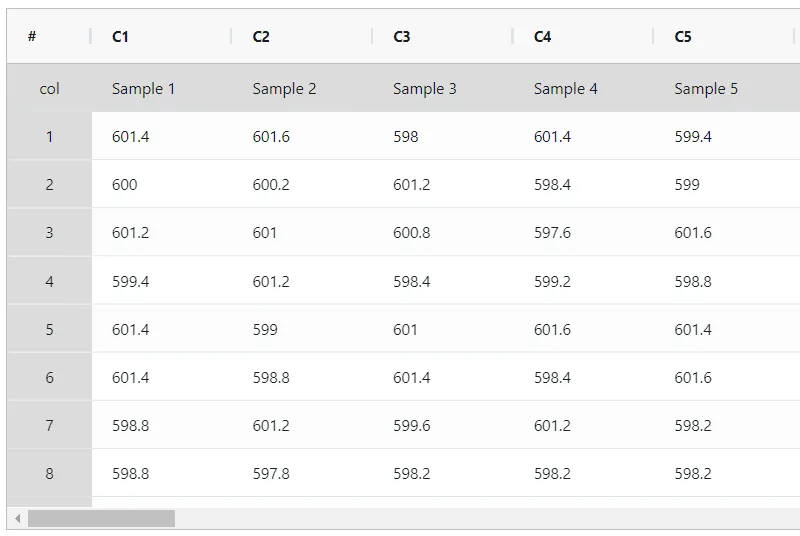
- 次に、Zometric Statistical Software(https://statsai.zometric.com/)でデータを分析します。
- 工程能力シックスパック(サブグループ間/サブグループ内)を見つけるには、Statistical module> Process Capability>Capability Six Pack Between/Withinを選択します。
- ツール内で、データとその他の入力項目を次のように入力します。
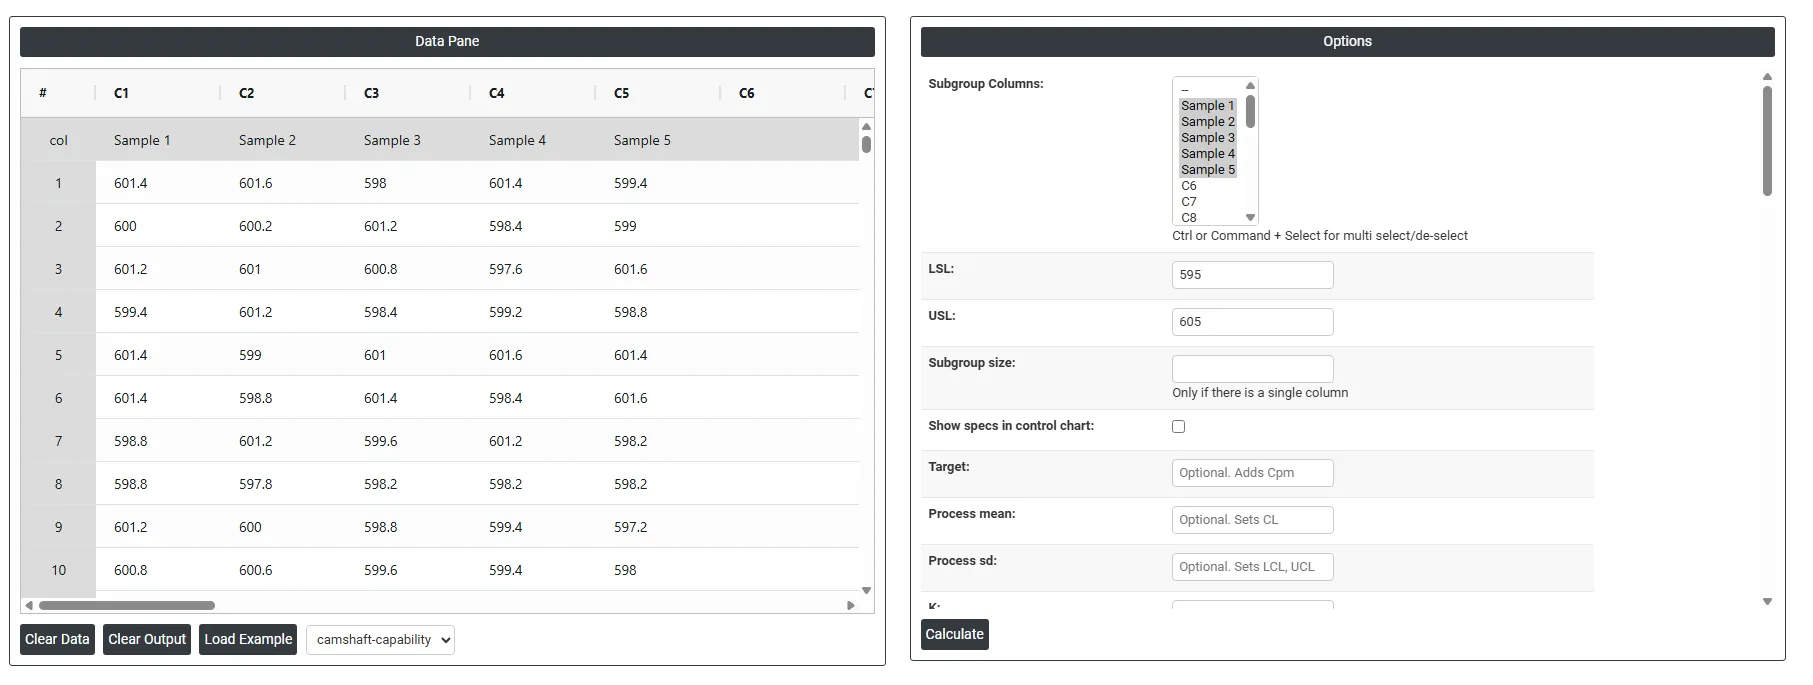
- 上記のツールを使用すると、次のような出力が得られます。

工程能力シックスパック(サブグループ間/サブグループ内)の実行方法
手順は次のとおりです。
- まず、Zometric Statistical Software にログインします:https://statsai.zometric.com/
- ホーム画面でStatistical Tool> Process Capability >Capability Six Pack Between/Withinを選択します。
- 次に、データを手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付けます(Ctrl+V)。
- 次に、lsl、usl、target、Kなど、必要な項目を入力します。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
工程能力シックスパック(サブグループ間/サブグループ内)のダッシュボードでは、画面が2つの部分に分かれています。
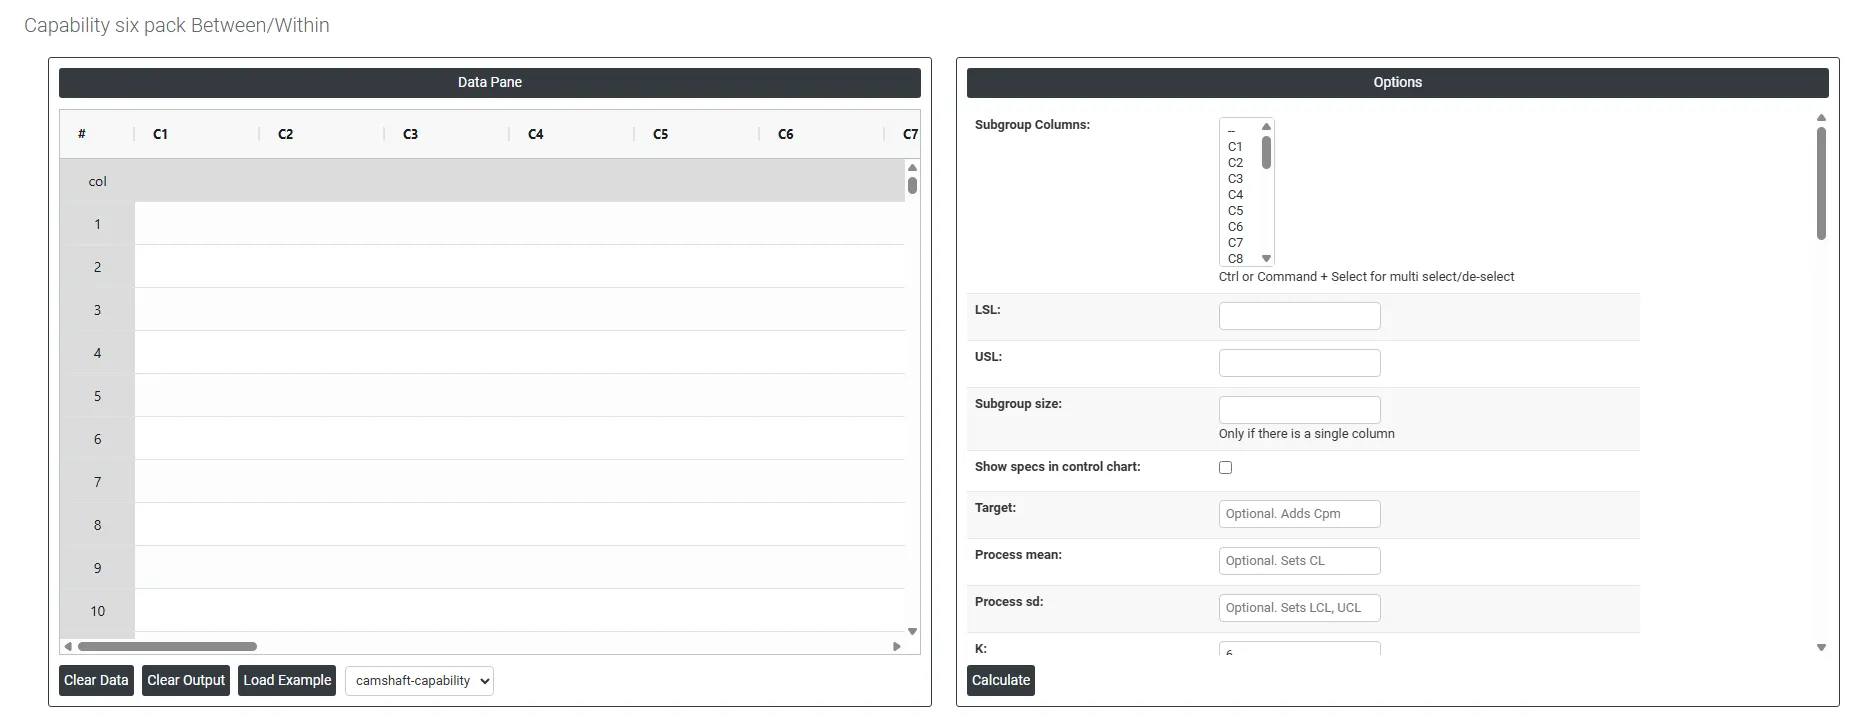
左側にはデータペイン(Data Pane)があります。Data Paneでは、各行が1つのサブグループになります。データは手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付けます(Ctrl+V)。
Load example: サンプルデータが読み込まれます。
Load File: Excelのデータを直接読み込むために使用します。
右側には、次のような多くのオプションがあります。
- Subgroup Columns 連続値の測定データを含む列を選択します。複数の列を選択するには、Ctrlキーまたはcommandキーを押しながらクリックします。各列は通常、サブグループ内の1つの測定位置を表すか、すべての列を合わせて分析対象のデータセット全体を構成します。
- Lsl: 工程能力におけるLSLは、下限規格値(Lower Specification Limit)を指します。特定の工程パラメーターまたは特性に設定される下側の境界、すなわちしきい値です。工程能力分析では、工程が望ましい範囲または規格内の出力を生み出せるかどうかを判断するためにLSLを使用します。
- Usl: 工程能力におけるUSLは、上限規格値(Upper Specification Limit)を指します。特定の工程パラメーターまたは特性に設定される上側の境界、すなわちしきい値を表します。工程能力分析では、工程が望ましい範囲または規格内の出力を生み出せるかどうかを評価するためにUSLを使用します。
- Subgroup Size すべてのデータが1つの列に格納されている場合にのみ必要です。1つのサブグループを構成する連続した観測値の固定数を入力します。たとえば5を入力すると、1〜5行目がサブグループ1、6〜10行目がサブグループ2、というようになります。
- Show specs in control chart: 管理図に規格限界を追加し、工程の測定値が品質基準とどのように対応しているかを視覚化します。これにより、工程が許容範囲内にとどまっているかどうかを評価できます。
- Target: 工程能力における目標値とは、特定の工程パラメーターまたは特性の望ましい、または理想的な値を指します。工程が達成する、またはその周辺に中心化することを意図した値を表します。目標値は、多くの場合、設計仕様や顧客要求に基づいています。
- Process mean: 工程から得られた一連の測定値または観測値の平均値です。時間の経過にわたる工程データの中心傾向を表し、工程性能の重要な指標となります。入力しない場合、Zometric Statistical Softwareは、与えられたデータから中心線を計算します。
- Process sd: 平均のまわりでの工程データのばらつき、すなわち散らばりの尺度です。工程内の個々のデータ点が工程平均からどの程度異なるかを示します。空欄のままにすると、Zometric Statistical Softwareは、与えられたデータから計算します。
- K: 工程能力統計量の公差の乗数です。工程の広がりはK × シグマとして扱われます。既定値は6で、標準的な6シグマの慣例に従っています。
- Sd estimation method:
- Average Moving Range: 平均移動範囲は、2つ以上の連続する点の範囲の平均値であり、通常はサブグループサイズが1の場合に使用します。
- Median Moving Range: 移動範囲の中央値は、2つ以上の連続する点の範囲の中央の値であり、極端な範囲が移動範囲を歪める可能性があるデータで推奨されます。
- Sd estimation method Xbar:
- Pooled: 併合標準偏差は、サブグループの分散の加重平均であり、大きなサブグループほど全体の推定値に与える影響が大きくなります。この方法は、工程が安定している場合に、標準偏差のより正確な推定値を与えます。
- Rbar: Rbarはサブグループ内の範囲の平均を表します。Rbar法は標準偏差の推定に広く使用されている方法で、サブグループサイズが2〜8の場合に特に有効です。
- Sbar:サブグループの標準偏差の平均(Sbar)を計算して、工程のばらつきを監視します。Sbarは、S管理図の管理限界を設定するうえで重要であり、時間の経過に伴うデータの散らばりの変化を示します。この方法により、品質管理の実務で工程変動を一貫して正確に評価できます。
- Use Unbiasing Constants for pooled sd: 全体の標準偏差の推定に不偏化定数を適用します。
- Length Moving Range 各移動範囲の値の計算に使用する連続した観測値の数を定義します。既定値は 2で、各移動範囲は連続する2つの測定値の差の絶対値になります。この値を大きくすると推定値は滑らかになりますが、短期的な変動に対する感度は低下します。
- Report Information Fields 次の項目は、シックスパックレポートのヘッダー部分に入力され、調査のトレーサビリティと文書化のための情報を完全に提供します。いずれも解析の実行には必須ではありませんが、入力することで、専門的で監査に対応できるレポートが作成されます。
- Company Name — 調査を実施する組織の名称
- Report Title — 工程能力調査の目的を示す説明的なタイトル
- Customer Name — 部品または工程の適格性を確認する対象となる顧客またはエンドユーザー
- Part Number — 測定対象の部品または製品を一意に識別する番号
- Part Name — 部品または製品の説明的な名称
- Variable — 測定対象の特定の品質特性(例:直径、厚さ、硬さ)
- Unit of Measure — 使用する測定単位(例:mm、kg、秒、psi)
- Machine — 測定値を生み出すために使用した機械または設備
- Operation — 評価対象の特定の工程ステップまたは作業
- Study Date — 工程能力調査を実施した日付
- Shift — データを収集した生産シフト
- Operator — データ収集中に工程を操作した人
- Inspector — 測定または検査を実施した人
- Gauge — データの収集に使用した測定器またはゲージ
- Reported By — レポートを作成する人
- Prepared By — 解析を設定し実行した人
- Verified By — 結果をレビューし検証した人
- Approved By — レポートを正式に承認する権限者
- Remarks — 調査に関連する追加のメモ、所見、または背景情報
- Check Rule 1: 1 point > K Stdev from center line: テスト1は、他と大きく外れたサブグループを特定するために不可欠であり、管理外れの状況を検出するための広く認められた手法です。感度を高めて工程のより小さなシフトを検出するには、テスト2をテスト1と併用でき、管理図の有効性が高まります。
- Check Rule 2: K points in a row on same side of center line: テスト2は、工程の中心化やばらつきの変化を検出します。工程の小さなシフトを監視する場合は、テスト2をテスト1と併用して、管理図の感度を高めることができます。
- Check Rule 3: K points in a row, all increasing or all decreasing: テスト3は、工程内の傾向を特定するために設計されています。このテストは特に、値が一貫して増加または減少し続ける連続したデータ点の長い並びを探し、工程の挙動に潜在的な傾向があることを知らせます。
- Check Rule 4: K points in a row, alternating up and down: テスト4は、工程内の系統的な変動を特定するために設計されています。本来、工程の変動パターンはランダムであるべきです。しかし、点がテスト4に不合格となった場合は、変動がランダムではなく、予測可能なパターンに従っている可能性があります。
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): テスト5は、工程の小さなシフトを検出します。
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):テスト6は、工程の小さなシフトを検出します。
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):テスト7は、良好な管理状態の証拠と誤って解釈されかねない変動パターンを特定します。このテストは、管理限界が広すぎる状態を検出します。これはしばしば層別されたデータが原因です。層別されたデータは、各サブグループの内部に系統的な変動要因があるために生じ、管理限界が本来より広く見えるようになります。
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):テスト8は、混合パターンを検出します。混合パターンでは、点が中心線から離れる傾向があり、代わりに管理限界の近くに位置します。
よくある質問
工程能力シックスパック(サブグループ間/サブグループ内)には何が含まれますか?
6つの構成要素を組み合わせた1ページの工程能力レポートです。安定性を確認するI-MR管理図またはXbar管理図、サブグループ内変動を確認するR管理図またはS管理図、工程能力ヒストグラム、正規確率プロット、そしてサブグループ内の工程能力指数とサブグループ間/サブグループ内(全体)の工程能力指数です。工程能力を、グラフと数値の両面から1つの画面で評価できます。
シックスパックにおけるサブグループ内変動とサブグループ間変動の違いは何ですか?
サブグループ間変動は、サブグループの平均が時間の経過とともにどれだけずれるかを指し、サブグループ内変動は、各サブグループの内部で測定値がどれだけ広がるかを指します。両者を分離することで、工程能力の主な問題がバッチ間のばらつきにあるのか、各バッチ内の広がりにあるのかがわかり、根本原因を見つけるうえで重要です。
サブグループ間/サブグループ内シックスパックでCpkとPpkはどのように解釈しますか?
サブグループ内のCpとCpkは、短期の潜在的な工程能力を示し、サブグループ間のドリフトがなくなった場合に工程が達成できる水準を表します。サブグループ間/サブグループ内のPpとPpkは、すべての変動要因を含む長期の工程性能を示します。両者の間に大きな差がある場合は、調査すべきバッチ間または時間間の変動が大きいことを示します。
工程能力シックスパックには何サブグループ必要ですか?
両方の変動要因について、信頼できる管理限界と安定した工程能力の推定値を得るため、25サブグループ以上を収集してください。まず管理図を確認して管理外れのシグナルを解消し、次に確率プロットでおおむね正規分布に従うことを確認します。正規性が満たされない場合は、変換を適用するか、代わりに非正規工程能力を使用してください。