
コントロールプラン(Control Plan)
Control Planは、特性ごとに1行あるワークシートを、ヘッダー、フェーズ、特殊特性の表示を備えたAIAG / IATF 16949様式のコントロールプランに変換します。対応計画の欠落や妥当性が確認されていないゲージなど、監査でよく指摘される抜け漏れを各行でレビューし、ゲージ試験、管理図、目標値付きの工程能力調査を推奨します。管理(Control)フェーズ、試作時、または量産立ち上げ前に使用します。
最終レビュー
重要なポイント
コントロールプランは、各特性について規格、測定、サンプルサイズ、頻度、管理方法、異常時の対応計画を一覧にしたものです。このツールはAIAG / IATF 16949の様式でそれを作成し、抜け漏れがないかをレビューします。
目的
Control Planは、製品または工程の特性ごとに1行あるワークシートを、おなじみのAIAG / IATF 16949様式のコントロールプランに変換し、監査担当者がよく指摘する抜け漏れがないか全行をレビューし、各特性を、それを裏付けるZometric Statistical Softwareの調査と結び付けます。つまり、最初に実施する測定システムの調査、監視に使う管理図、そして工程能力調査と目標値です。改善プロジェクトの終了時(管理フェーズ)、試作時または量産立ち上げ前の新規部品、あるいは既存の計画のレビューに使用します。
主な機能
- ワークシートの列を名前で読み取るため、Excelから貼り付けた既存のコントロールプランは、たいていそのまま使えます(下の列の一覧を参照)。
- プロジェクト名、コントロールプラン番号、フェーズ(Prototype、Pre-launch、Safe launch、Production)、部品番号と変更レベル、部品名、工場、主な連絡先、コアチーム、日付、承認を含むヘッダーブロック。
- 特殊特性(CC、SC、KPC、◆など)を明示した、標準の列順の特性表。
- 各行のレビュー:管理方法、対応計画、測定技法、サンプルサイズ、頻度、規格の欠落。SPCやポカヨケがない、または数値の限界がない特殊特性。妥当性が確認されていない測定システム。
- 計画に対するZometric Statistical Softwareのチェック:特性ごとに、最初に実施するゲージ試験、その特性に適した管理図と工程能力調査を、それらのツールへのリンクと工程能力の目標値とともに示します。
- DownloadによるPDFエクスポート。
統計的手法
Control Plan自体は統計量を計算しません。各行にルールを適用し、計算を行うツールを案内します。各行のデータ種別は、Data type列があればそれを使います。ない場合は、数値の限界(LSLまたはUSL)や「2.0 ± 0.1 mm」「40 °C max」のような規格があれば計量値(連続)データ、合否の表現や管理方法にpまたはnp管理図があれば不良品数、uまたはc管理図や欠点数があれば欠点とみなします。
管理図は、Control Methodに記載されたもの(X-bar R、X-bar S、I-MR、P、NP、U、またはC管理図)です。方法が「SPC」や「control chart」としか書かれていない場合は、データとサンプルサイズに応じて管理図が決まります。単一の測定値にはI-MR、大きさ2〜8のサブグループにはX-bar R、それより大きいサブグループにはX-bar S、不良品にはP管理図、欠点にはU管理図です。poka-yoke、error-proofing、interlock、または100% automatic testと記載された方法は、ポカヨケとして扱われます。
MSA done列がYesでない場合、ゲージを信頼する前に、計量値の特性にはGage R&R Study (Crossed)を、計数値および目視検査にはAttribute Agreement Analysisを実施するよう計画が求めます。工程能力はデータ種別に従います。限界のある計量値データにはProcess Capability (Normal)、不良品にはBinomial Capability、欠点にはPoisson Capabilityです。計量値の特殊特性の工程能力の目標は、量産立ち上げ前はPpk ≥ 1.67、量産時はCpk ≥ 1.33で、その他の計量値の特性ではCpk ≥ 1.33です。
入力項目とオプション
項目 | 説明 |
Worksheet | 特性ごとに1行です。必須:Product CharacteristicまたはProcess Characteristicの列。次の列も名前で認識されます:Part/Process No.、Process / Operation、Machine、Device、Jig、Tools、Char. No.、Special Char. Class、Specification / Tolerance、LSL、Target、USL、Unit、Data type、Evaluation / Measurement Technique、MSA done、Sample Size、Frequency、Control Method、Reaction Plan、Responsibility(Process No、Class、Gauge、Ownerなどの一般的な表記も使えます)。 |
Project Name | 計画の先頭に表示されます。 |
Control Plan Number | 計画に付ける文書番号です。 |
Phase | Prototype、Pre-launch、Safe launch、またはProduction(既定)。 |
Part Number / Latest Change Level | 計画が適用される部品番号と図面のリビジョン。 |
Part Name / Description | 部品または製品の名称。 |
Organization / Plant | 工場、ライン、またはサプライヤー。 |
Key Contact / Phone | 計画について問い合わせる相手。 |
Core Team | 計画を作成した部門または担当者。 |
Date (Original) / Date (Revised) | 初版の発行日と直近の改訂日。 |
Approved By | 承認者の氏名。 |
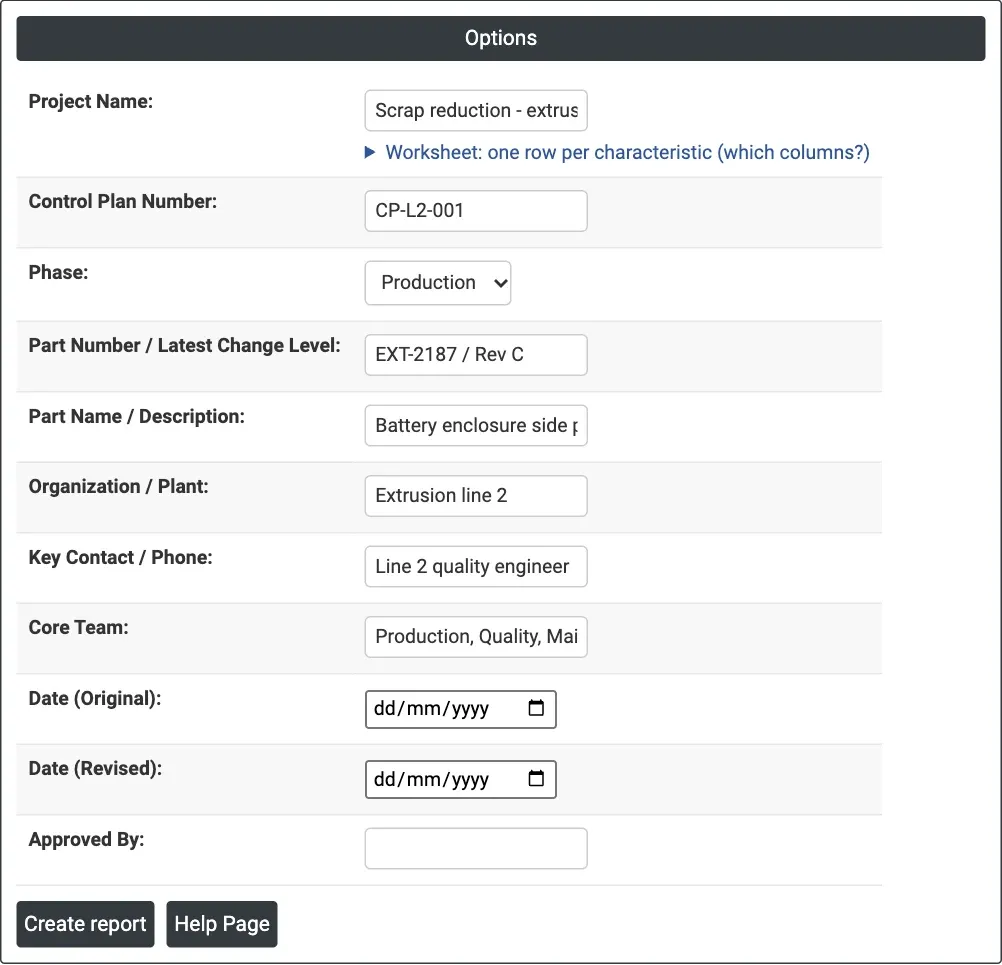
Figure 1 — 押出成形の例:押出ライン2のコントロールプランのヘッダー項目。特性はワークシートから取り込まれます。
出力の説明
- Control Plan header — プロジェクト、計画番号、フェーズ、部品、工場、連絡先、チーム、日付、承認。
- Characteristics — 標準の列順で、特性ごとに1行:工程番号、作業、機械、特性番号、製品特性または工程特性、特殊特性の区分、規格、測定技法、サンプルサイズ、頻度、管理方法、対応計画、責任者。
- Zometric Statistical Software checks for this plan — 特性ごと(◆は特殊特性を示します):最初に確認するゲージ試験、監視に使う管理図、工程能力調査、工程能力の目標値。それぞれがZometric Statistical Softwareの該当ツールにリンクしています。
- Review — 見つかった抜け漏れごとに1行で、何を追加するか、どの調査を実施するかを示します。
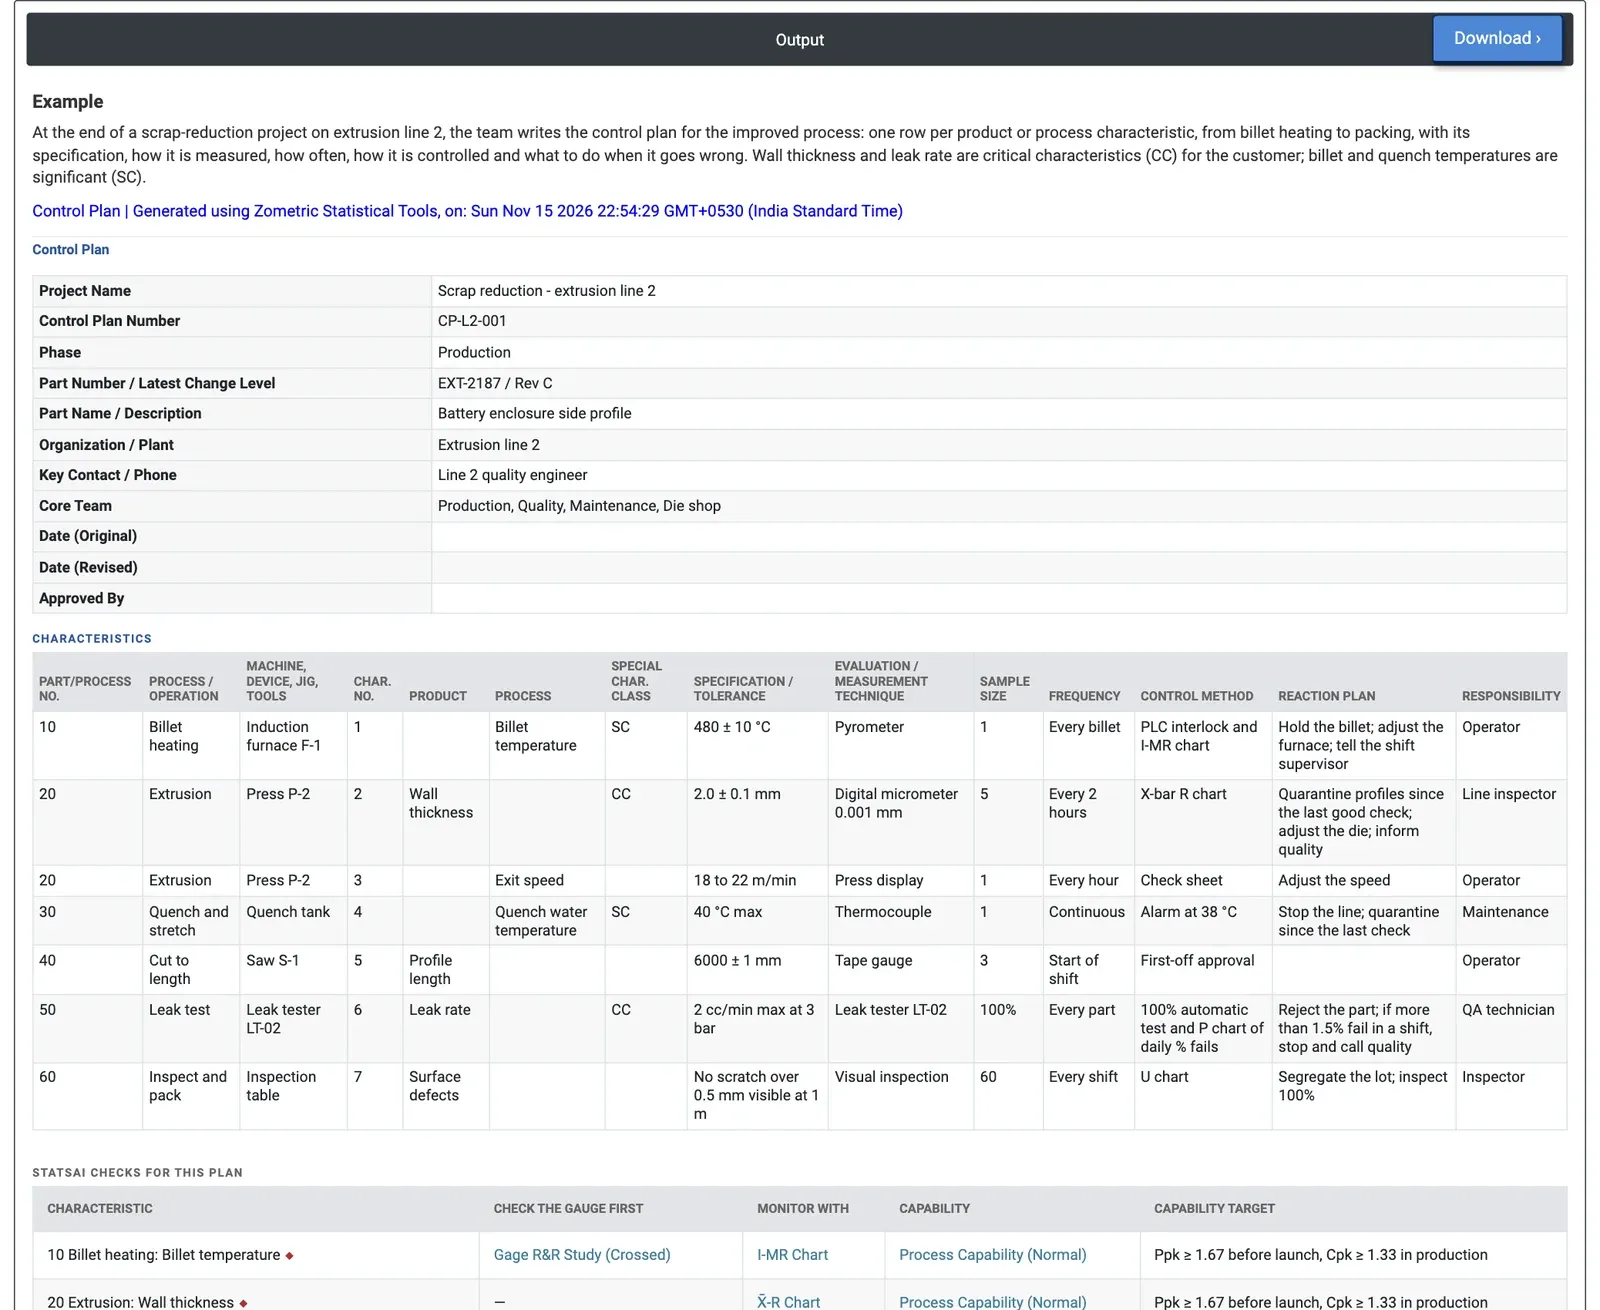
Figure 2 — 押出成形の例のコントロールプランの出力:ヘッダー、特性表、Zometric Statistical Softwareのチェックの冒頭部分。
計算例
押出ライン2でのスクラップ削減プロジェクトの終了時に、チームは改善後の工程のコントロールプランを作成します。ビレットの加熱から梱包までの7つの特性です。肉厚と漏れ率は顧客にとっての重要特性(CC)で、ビレット温度と焼入れ水温は重要(SC)です。
Zometric Statistical Softwareのチェックが、各行に次のステップを示します。ビレット温度(SC、I-MR管理図、MSA未実施)は、まず放射温度計でGage R&R Study (Crossed)を実施し、その後、量産立ち上げ前はPpk ≥ 1.67、量産時はCpk ≥ 1.33に対して工程能力を確認する必要があります。肉厚(CC、X-bar R管理図、MSA実施済み)は、そのまま管理図と工程能力に進みます。目視で確認し、U管理図を用いる表面欠点には、Attribute Agreement AnalysisとPoisson Capabilityが必要です。
レビューでは6つの抜け漏れが見つかります。ビレット温度、プロファイル長、漏れ率の測定システムは妥当性が確認されておらず(Gage R&R)、表面欠点の目視検査も妥当性が確認されていません(属性の一致性)。焼入れ水温は特殊特性ですが、警報だけで管理されており、SPCもポカヨケもありません。プロファイル長には対応計画がありません。計画を発行する前にこれらの行を修正すれば、よくある監査での指摘を解消できます。
よくある質問
コントロールプランは何のために使用しますか?
コントロールプランは、製品または工程の特性ごとに、それをどのように測定し管理するかを文書化したものです:規格、測定技法、サンプルサイズ、頻度、管理方法、対応計画、責任者。改善プロジェクトの終了時(管理フェーズ)、試作時または量産立ち上げ前の新規部品、あるいは既存の計画のレビューに使用します。
コントロールプランのレビューでは、どのような抜け漏れをチェックしますか?
各行について、管理方法、対応計画、測定技法、サンプルサイズ、頻度、規格の欠落をチェックします。SPCやポカヨケがない、または数値の限界がない特殊特性、および妥当性が確認されていない測定システムにはフラグが付きます。これらは、監査担当者がよく指摘する抜け漏れです。
特性ごとの管理図はどのように選ばれますか?
管理方法に記載された管理図(X-bar R、X-bar S、I-MR、P、NP、U、またはC)が使われます。方法がSPCまたはcontrol chartとしか書かれていない場合は、データとサンプルサイズに応じて管理図が決まります。単一の測定値にはI-MR、大きさ2〜8のサブグループにはX-bar R、それより大きいサブグループにはX-bar S、不良品にはP管理図、欠点にはU管理図です。
特殊特性にはどの工程能力の目標が適用されますか?
Zometric Statistical Softwareでは、計量値の特殊特性の工程能力の目標は、量産立ち上げ前はPpk ≥ 1.67、量産時はCpk ≥ 1.33で、その他の計量値の特性ではCpk ≥ 1.33です。工程能力調査はデータ種別に従います。限界のある計量値データにはProcess Capability (Normal)、不良品にはBinomial Capability、欠点にはPoisson Capabilityです。