
Gage R&R試験(拡張)
拡張Gage R&Rは、標準のPartとOperatorの試験に、ゲージや試験所など、交差する変量因子を最大8つまで追加し、測定1件につき1行で入力します。分散分析を当てはめ、有意でない交互作用を除去して、分散成分、%Contribution、%StudyVar、規格限界がある場合の%Tolerance、区別可能なカテゴリー数を報告します。さらに、変動成分、交互作用、測定者別のXbar/R管理図も出力します。
最終レビュー
重要なポイント
Gage R&R試験(拡張)は、部品と測定者以外に、ゲージ、治具、試験所、シフトなどの因子も寄与しうる場合に、結果のばらつきのうち測定システムに由来する分を測定します。
目的
Gage R&R試験(拡張)は、部品と測定者以外にも、2つ目のゲージ、治具、試験所、シフトなどが関与しうる場合に、結果のばらつきのうち測定システムに由来する分がどれだけあるかを測定します。3つ目(またはそれ以上)の因子があり、測定システムが部品を区別できるかどうかを知りたい場合に、交差するGage R&Rの代わりに使用します。
主な機能
- PartとOperatorに加え、最大8つの追加の交差する変量因子(例:ゲージ、治具、試験所)。
- データは、測定1件につき1行で入力します。
- 有意でない交互作用を自動的に除去する分散分析。
- 分散成分、%Contribution、試験変動、%StudyVar、規格限界がある場合は%Tolerance。
- 区別可能なカテゴリー数(NDC)。
- 試験部品または過去の標準偏差から求める工程変動。規格限界に対する誤分類の確率。
- 変動成分の図、部品別と測定者別の測定値、部品 × 測定者の交互作用プロット、測定者別のR管理図とXbar管理図。
統計的手法
すべての因子を変量因子として扱い、交差するものとします。このツールは、すべての因子とその交互作用を含む一般線形モデルを、調整平方和を用いて当てはめます。そのうえで、p値が0.05を超える交互作用の項を、次数が最も高いものから順に除去し、再び当てはめます。分散成分は、最終モデルの期待平均平方から求め、負の推定値は0とします。測定値または因子の値が欠けている行は除外されます。
Partは部品間の項です。繰返し性は誤差分散で、再現性は、他のすべての因子と残った交互作用の成分の和です。Total Gage R&R = 繰返し性 + 再現性、全変動 = Gage R&R + 部品間変動です。%Contributionは、各分散が全分散に占める割合です。試験変動 = k × 標準偏差(既定はk = 6)、%StudyVar = 試験変動 / 全試験変動、%Tolerance = 試験変動 / (USL − LSL) です。片側の限界のみの場合は、試験変動の半分を、平均からその限界までの距離で割った値になります。NDC = floor(√2 × σ(part) / σ(Gage R&R)) です。
過去の標準偏差がGage R&Rの標準偏差より大きい場合は、それを全体として使用し、部品間変動はその残りとなります。このとき%Processも表示されます。一般的な経験則(AIAG)では、%StudyVarが10%未満なら許容でき、10〜30%は用途によっては許容でき、30%を超えると許容できません。NDCは少なくとも5とします。
入力フィールドとオプション
項目 | 説明 |
Part | 部品(またはサンプル)を識別する列です。必須です。 |
Operator | 測定者(または分析者)を識別する列です。必須です。 |
Additional factor (optional) | 3つ目の交差する変量因子です(例:ゲージ/治具/試験所)。標準の2因子のPart × Operator試験では、空欄のままにします。 |
More additional factors (optional) | さらに交差する変量因子です。追加の因子は合計で最大8つまでです。 |
Measurement | 結果の数値の列です。必須です。 |
Study variation multiplier (k) | 試験変動がカバーする標準偏差の数です。既定は6です。 |
Estimate process variation | この試験の部品を使用する(既定)か、過去の標準偏差を使用するかを選びます。 |
Historical standard deviation | 過去の標準偏差を選んだ場合に表示され、必須になります。 |
Lower spec limit (optional) / Upper spec limit (optional) | 表に%Toleranceを追加します。 |
Display probabilities of misclassification | 規格限界が少なくとも1つ指定されている場合に有効になります。 |
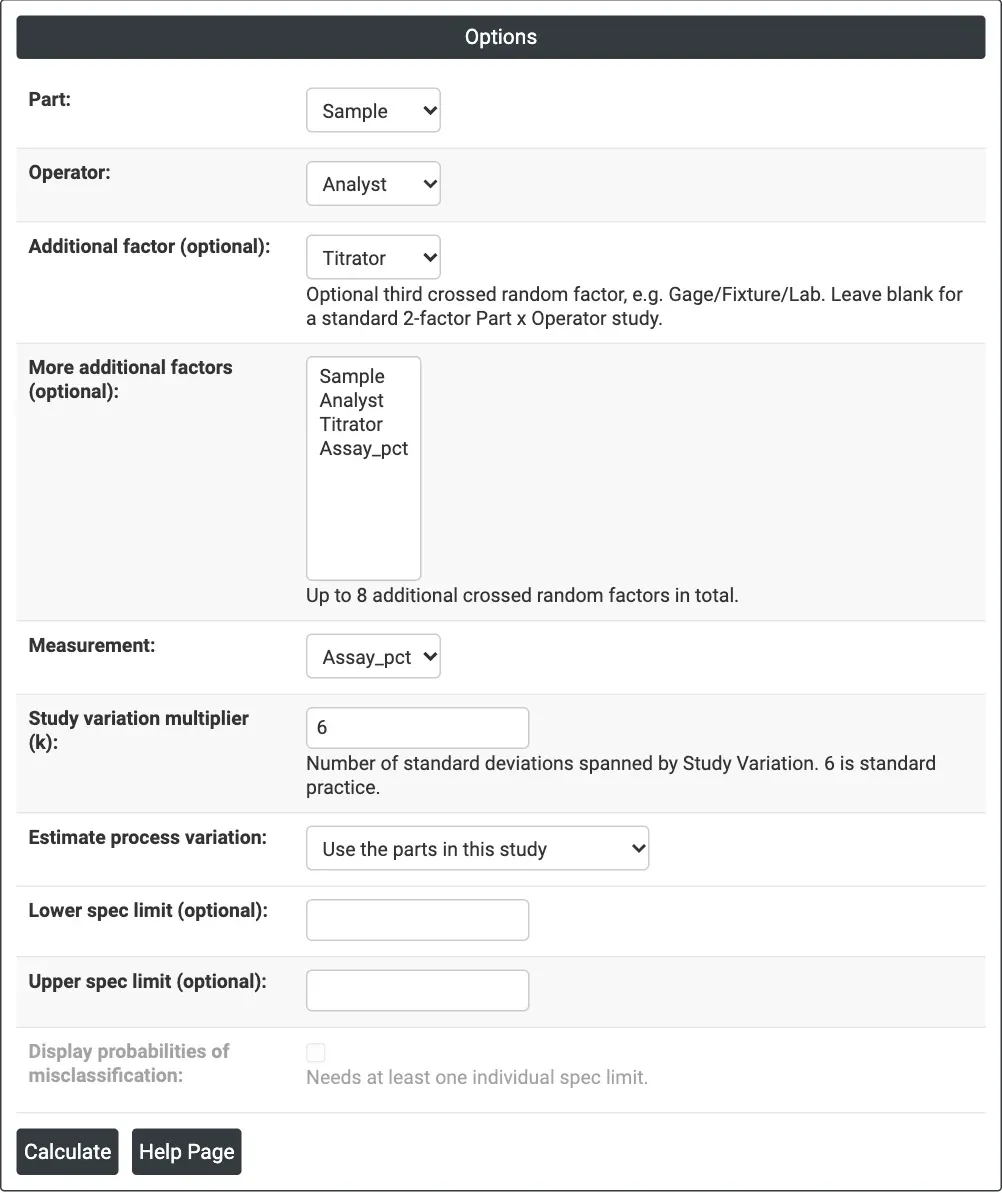
図1 — 滴定装置の試験のオプション:PartにSample、OperatorにAnalyst、追加の因子にTitrator、MeasurementにAssay_pct、k = 6。
出力の説明
- Summary — %Gage R&R (StudyVar)、Number of Distinct Categories、因子、除去された項、N。
- ANOVA Table — 最終モデルのDF、Adj SS、Adj MS、F、P。
- Gage R&R — Total Gage R&R、Repeatability、Reproducibilityとその因子、Part-To-Part、Total Variationについての、VarComp、%Contribution、StdDev、StudyVar、%StudyVar(および%Tolerance、%Process)。
- Probabilities of misclassification — 選択した場合。
- Components of Variation、部品別の測定値、測定者別の測定値、Part × Operator Interaction、測定者別のR Chart、測定者別のXbar Chart。
- DownloadによるPDFエクスポート。
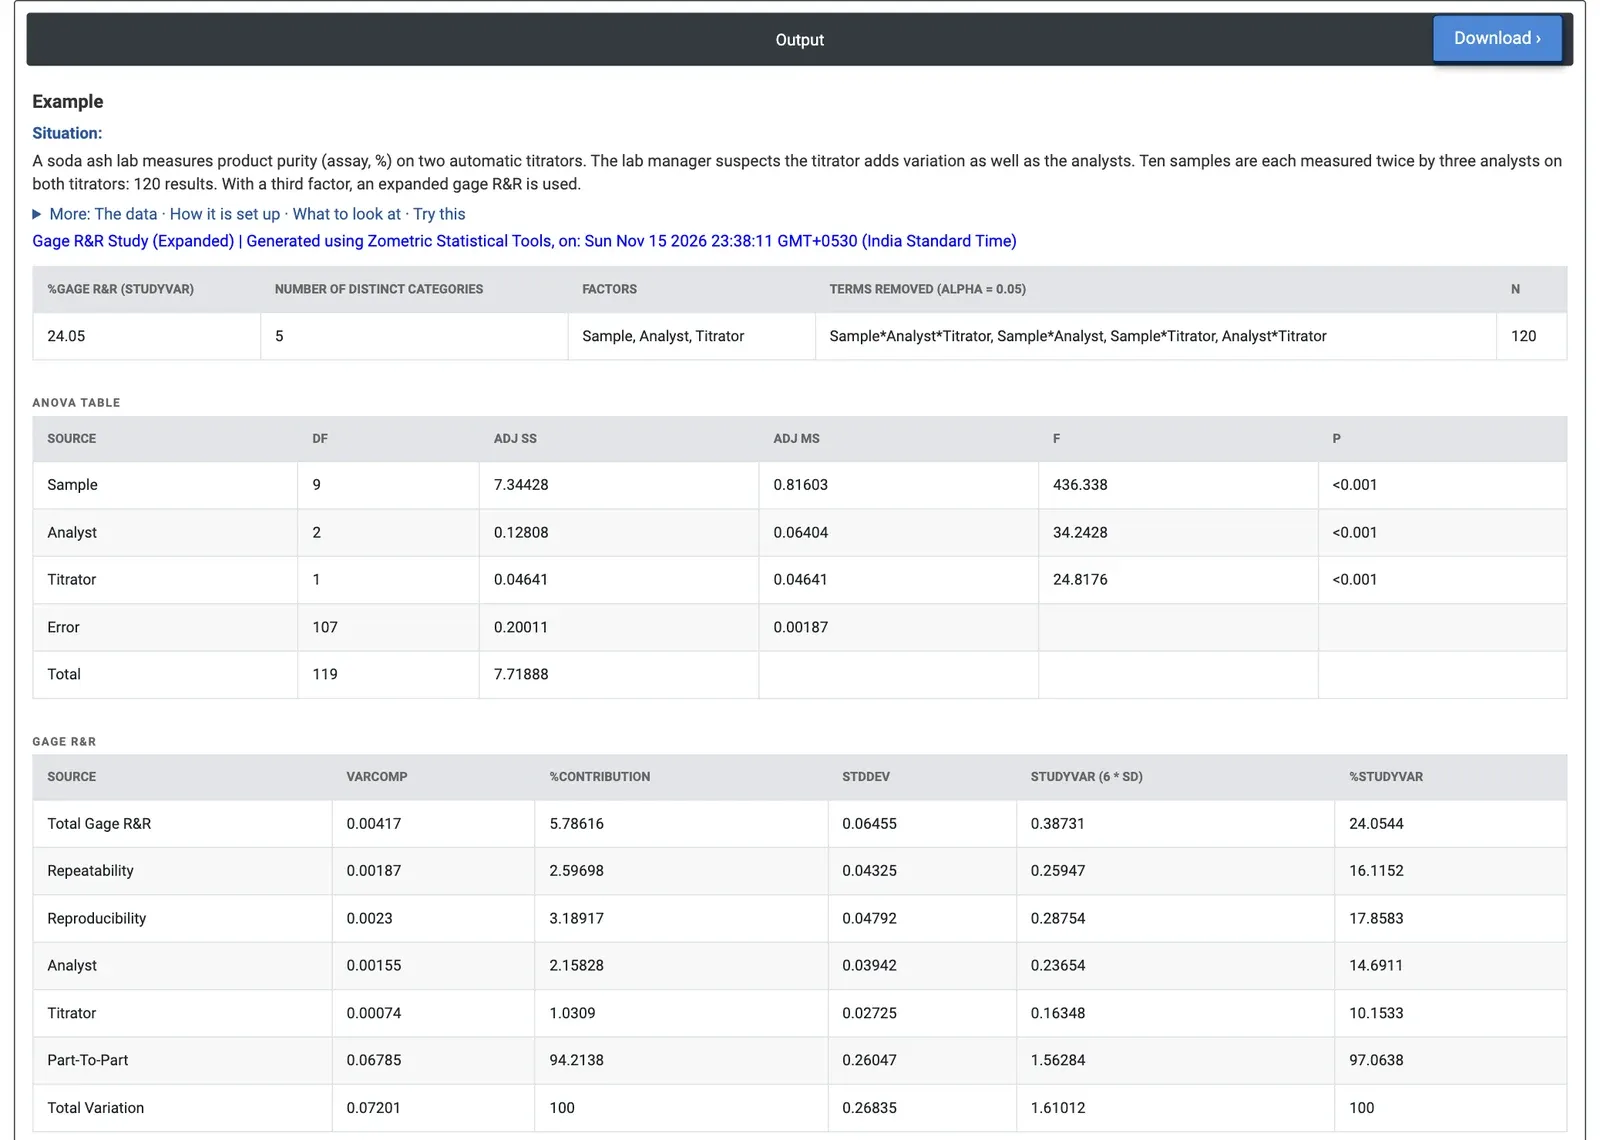
図2 — アッセイに対する拡張Gage R&R:Total Gage R&Rは試験変動の24.05%で、区別可能なカテゴリー数は5です。すべての交互作用が除去されました。
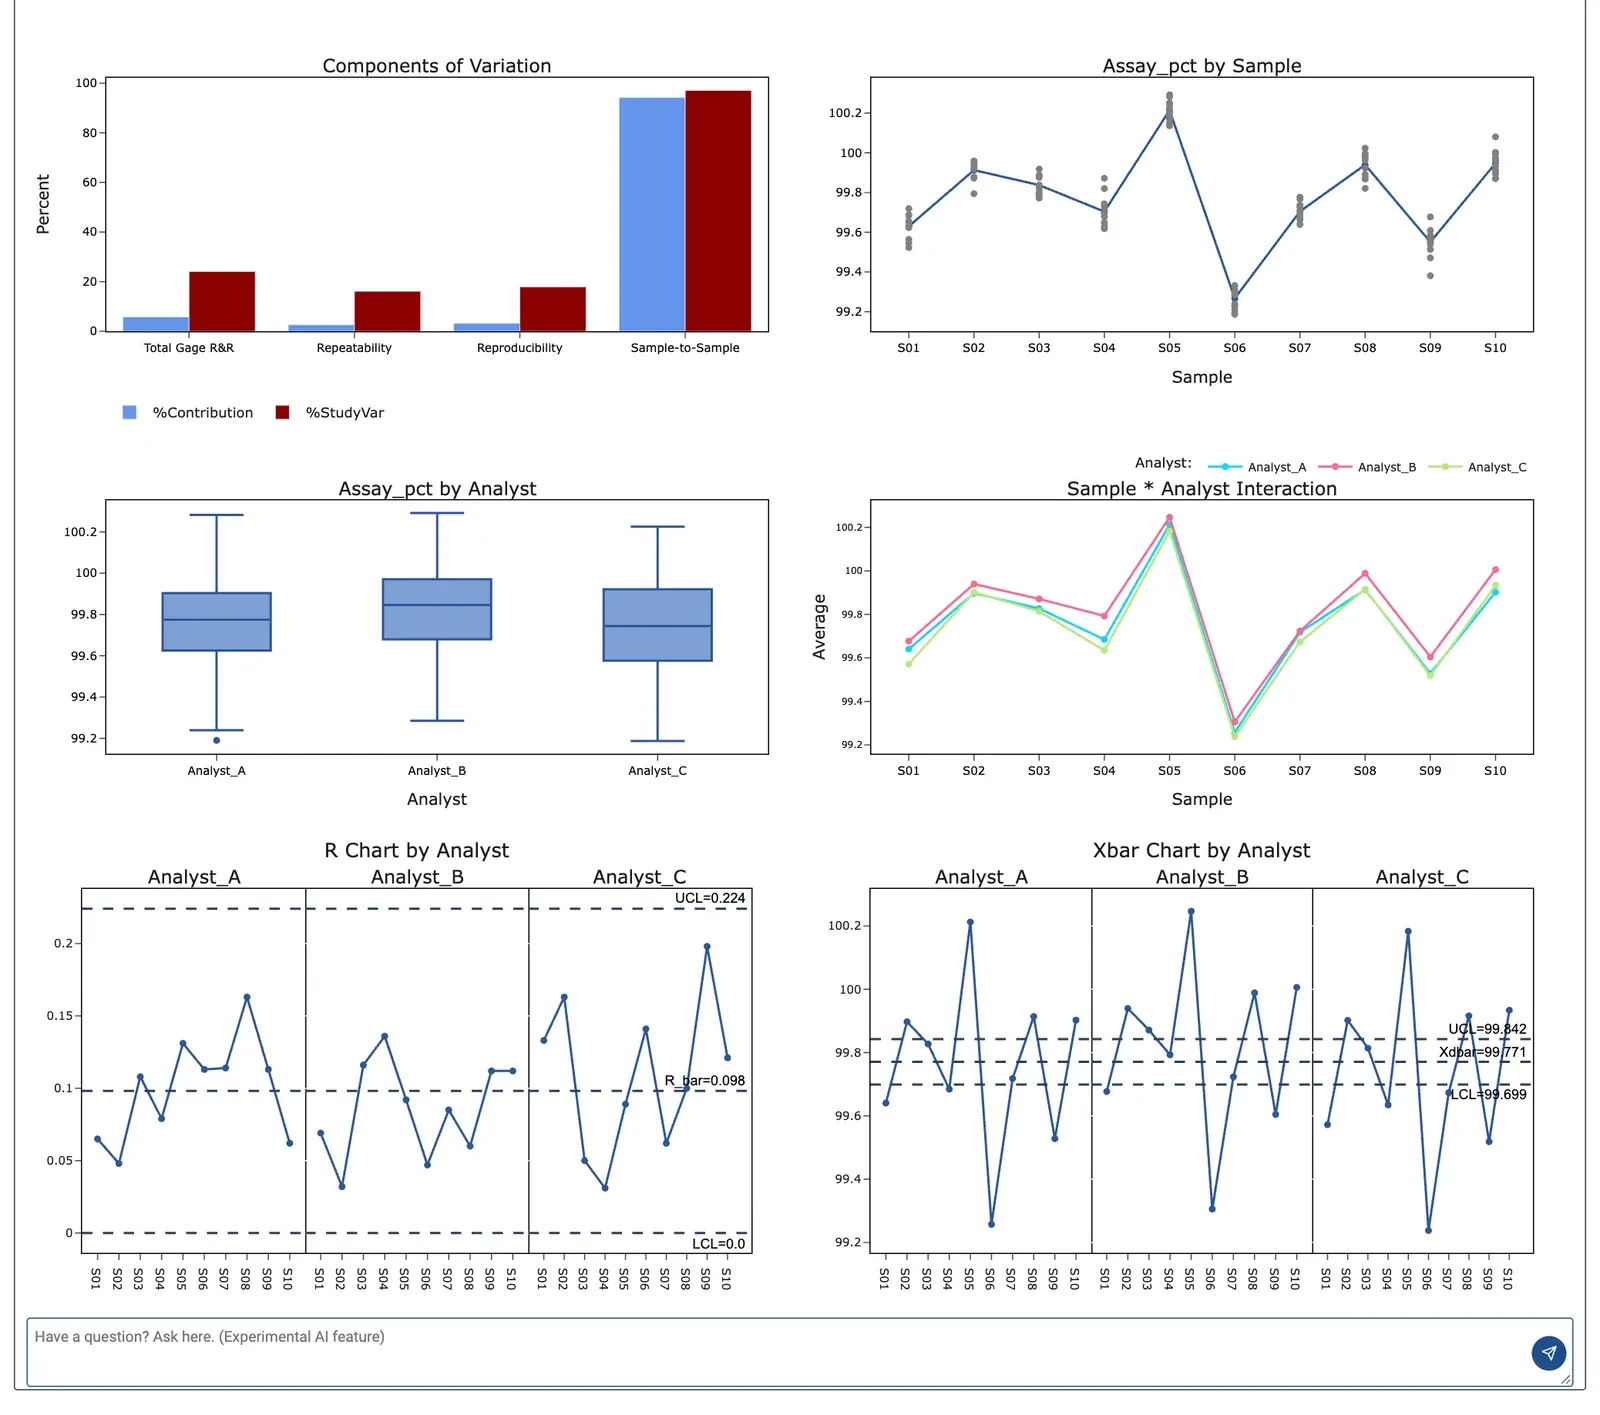
図3 — 滴定装置の試験のグラフ:変動成分ではサンプルが支配的で、分析者の線は平行に走り、Xbarの打点の大半は管理限界の外にあります。
計算例
ソーダ灰の試験所が、2台の自動滴定装置T1とT2で製品の純度(アッセイ、%)を測定しています。試験所の管理者は、分析者だけでなく滴定装置もばらつきを加えているのではないかと疑っています。10個のサンプルを、3人の分析者が両方の滴定装置でそれぞれ2回ずつ測定し、結果は120件です。管理者は、PartにSample、OperatorにAnalyst、追加の因子にTitrator、MeasurementにAssay_pctを選択します。
交互作用はどれも有意ではないため、4つすべて(Sample*Analyst*Titrator、Sample*Analyst、Sample*Titrator、Analyst*Titrator)が除去されます。最終モデルでは、サンプル間に大きな差があり(F = 436.3)、AnalystもTitratorも有意で(それぞれF = 34.24、F = 24.82)、いずれもp < 0.001です。
Total Gage R&Rは試験変動の24.05%(分散の5.79%)で、内訳は繰返し性が16.12%、分析者が14.69%、滴定装置が10.15%です。区別可能なカテゴリー数は5です。通常の基準では、条件付きで許容できる測定システムです。サンプルを5つのグループに区別できますが、分析者と滴定装置を合わせた寄与は、繰り返し測定の読み取り値より大きくなっています。疑っていたとおり、滴定装置はばらつきを加えていますが、分析者より小さいです。分析者の手順を揃え、2台の滴定装置を基準に対して校正すれば、Gage R&Rを下げられます。
よくある質問
交差するGage R&Rではなく拡張Gage R&Rを使用するのはどのような場合ですか?
部品と測定者以外にも、たとえば2つ目のゲージ、治具、試験所、シフトなどが測定に影響しうる場合に、拡張Gage R&Rを使用します。PartとOperatorに加え、最大8つの追加の交差する変量因子を扱えるため、それぞれの寄与の大きさと、測定システムが部品を区別できるかどうかが分かります。
拡張Gage R&Rはどのように計算されますか?
すべての因子を変量因子として扱い、交差するものとします。このツールは、すべての因子と交互作用を含む一般線形モデルを当てはめ、p値が0.05を超える交互作用を次数が高いものから順に除去して、再び当てはめます。繰返し性は誤差分散、再現性は他のすべての因子と残った交互作用の和で、Total Gage R&Rはその合計です。
Gage R&Rで許容できる%StudyVarとNDCの値はどれくらいですか?
AIAGの一般的な経験則では、%StudyVarが10%未満なら許容でき、10〜30%は用途によっては許容でき、30%を超えると許容できません。区別可能なカテゴリー数(NDC)は少なくとも5とします。滴定装置の例では、24.05%でNDCが5であり、条件付きで許容できるという結果でした。
Zometric Statistical Softwareで拡張Gage R&Rを設定するにはどうすればよいですか?
データを測定1件につき1行で入力し、Part、Operator、Measurementの列と、Gage、Fixture、Labなどの追加の因子を1つ以上選択します。試験変動の乗数(既定はk = 6)を設定し、工程変動を試験部品から求めるか過去の標準偏差から求めるかを選び、必要に応じて%Tolerance用の規格限界を追加します。