
Laney P'管理図(Laney P Chart)
Laney P’管理図(「Pプライム管理図」と読みます)は、標準のp管理図を改良したもので、過分散という一般的な問題、すなわちデータの実際の変動が、二項分布だけに基づいて標準のp管理図が想定する変動をはるかに上回る状況に対応するよう設計されています。
最終レビュー
重要なポイント
Laney P’管理図(「Pプライム管理図」)は、標準のp管理図を改良したもので、データの実際の変動が二項分布から想定される変動をはるかに上回る過分散に対応するよう設計されています。
このページの内容
Laney P'管理図とは
Laney P’管理図(「Pプライム管理図」と読みます)は、標準のp管理図を改良したもので、過分散という一般的な問題、すなわちデータの実際の変動が、二項分布だけに基づいて標準のp管理図が想定する変動をはるかに上回る状況に対応するよう設計されています。
標準のp管理図では、管理限界は比率の式だけから計算されます。サブグループサイズが非常に大きい場合、実際にはごくわずかな変動でも、管理図は 過剰な数の誤警報 を出し、工程が正常に動作しているのに常に管理外れであるかのように見えてしまいます。Laney P’管理図は、サブグループ間変動の追加の尺度を管理限界の計算に組み込むことで、これを補正します。
Laney P'管理図を使用する場面
- 工程における 不良品の比率または割合 を監視する場合に使用します(例:不合格品の割合、未完成の書式の割合)。
- サブグループサイズが 大きい、または大きく変動する 場合に使用します。標準のp管理図が最も誤ったシグナルを出しやすいのは、このような場合です。
- 実際の工程変化がないにもかかわらず、標準のp管理図で 管理限界を外れる点が多すぎる 場合に使用します。
- データに 過分散 がある場合、つまりサブグループ間の変動が二項モデルの予測を上回る場合に使用します。
- サブグループサイズが小さく一定であれば、標準のp管理図 で十分な場合があります。
過分散を理解する
過分散は、作業者、機械、バッチ、時間帯の影響などの実際の要因が、純粋な偶然から予測されるよりも大きな追加の変動をサブグループ間にもたらすときに生じます。標準のp管理図はこの追加の変動を無視するため、管理限界が狭すぎ、誤警報が多くなります。
Laney P’管理図は、sigma-Z調整係数を用いて、この追加のサブグループ間変動を推定します。sigma-Zが1に近ければ、標準のp管理図で十分です。sigma-Zが1を大きく上回る場合は、Laney P’管理図の使用を強く推奨します。
Laney P'管理図を正しく使用するためのガイドライン
- データは、検査した総数のうちの不良品の数 を表すものでなければなりません。たとえば、500個検査したうち12個の不良品などです。
- 各観測値は 独立 でなければなりません。1つの品目の結果が別の品目に影響してはなりません。
- 出力の sigma-Zの値 を確認してください。1.0に近ければ標準のp管理図で問題なく、1.0を大きく上回る場合は、Laney P’管理図が必要であることが確認できます。
- 管理限界を設定する前に、少なくとも 25サブグループ のデータを収集してください。
- また、過分散の突き止められる原因(例:シフトの違い、供給者のバッチ)を調査してください。この管理図は不安定さを強調しますが、根本原因の調査は常に必要です。
代替手法:Laney P'管理図を使用すべきでない場合
- サブグループサイズが 小さく一定 で過分散の証拠がない場合は、代わりに 標準のp管理図 を使用してください。より単純で、その条件下では同様に妥当です。
- 出力の sigma-Zの値が1.0に近い場合は、過分散がなく、標準のp管理図 で十分です。Laney P'管理図は不要です。
- 比率ではなく 不良品の数を追跡し、サブグループサイズが一定の場合は、代わりに np管理図 を使用してください。
- 1つの品目に 複数の欠点 があり、品目の合否ではなく単位あたりの欠点数を数える場合は、代わりに Laney U'管理図 を使用してください。
- 検査領域が すべてのサブグループで固定され同一の場合は、代わりに c管理図 を使用してください。機会の大きさが一定の場合のために設計されています。
- 応答変数が 連続的な測定データ(例:寸法、重量、温度)の場合は、代わりに I-MR管理図、Xbar-R管理図、Xbar-S管理図 を使用してください。
- 工程が ショートランまたは複数の部品タイプを含む場合は、代わりに Z-MR管理図 を使用してください。異なる製品間で変動する目標値や標準を扱えます。
- 時間の経過に伴う突然の変化ではなく、比率の小さく緩やかなシフト を検出する必要がある場合は、代わりに 計数値データ用のCUSUM管理図またはEWMA管理図 を検討してください。
Laney P'管理図の例
中規模病院の管理者は、病院の診療記録の誤りを常に管理された状態に保つことを目指しています。そのために、毎日処理される診療記録の総数と、不完全または不正確な記録(不良記録)の数を追跡しています。記録の量が多く(1日平均2,500件超)、データに大きな過分散があることから、管理者は従来のp管理図ではなく、Laney P'管理図を使用することにしました。この選択により、過分散が考慮され、患者記録管理における品質を監視・維持するためのより信頼できる方法が得られます。収集されたデータは次のとおりです。
- 必要なデータを収集しました。
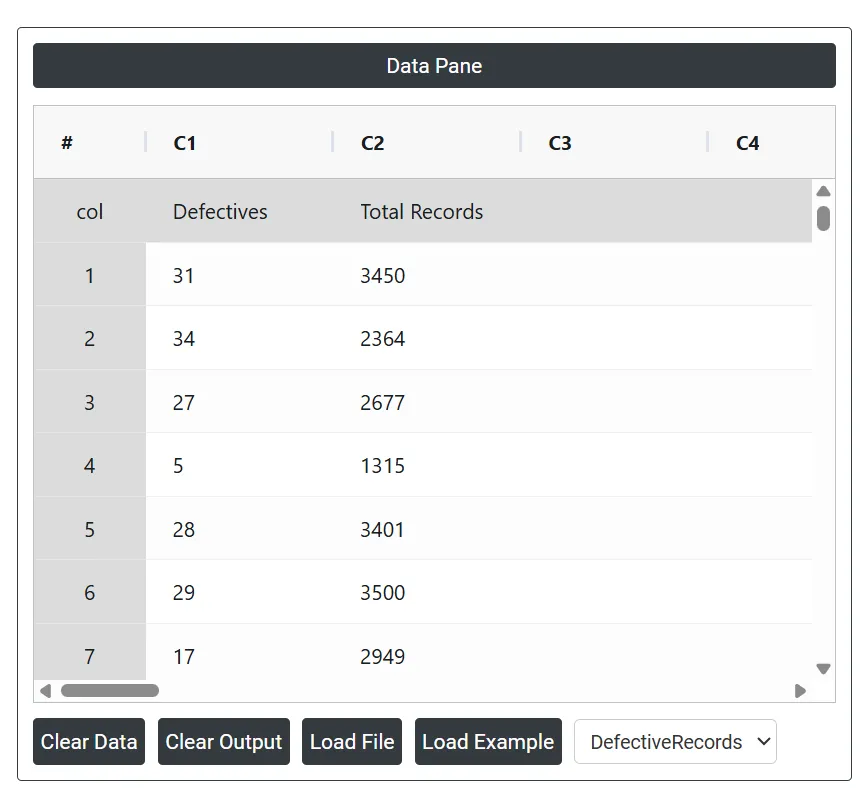
2. 次に、Zometric Statistical Software(https://statsai.zometric.com/)でデータを解析します。
3. Laney p管理図を見つけるには、Statistical module> Control Chart> Laney P Chartを選択します。
4. ツール内で、他の入力とともにデータを次のように入力します。
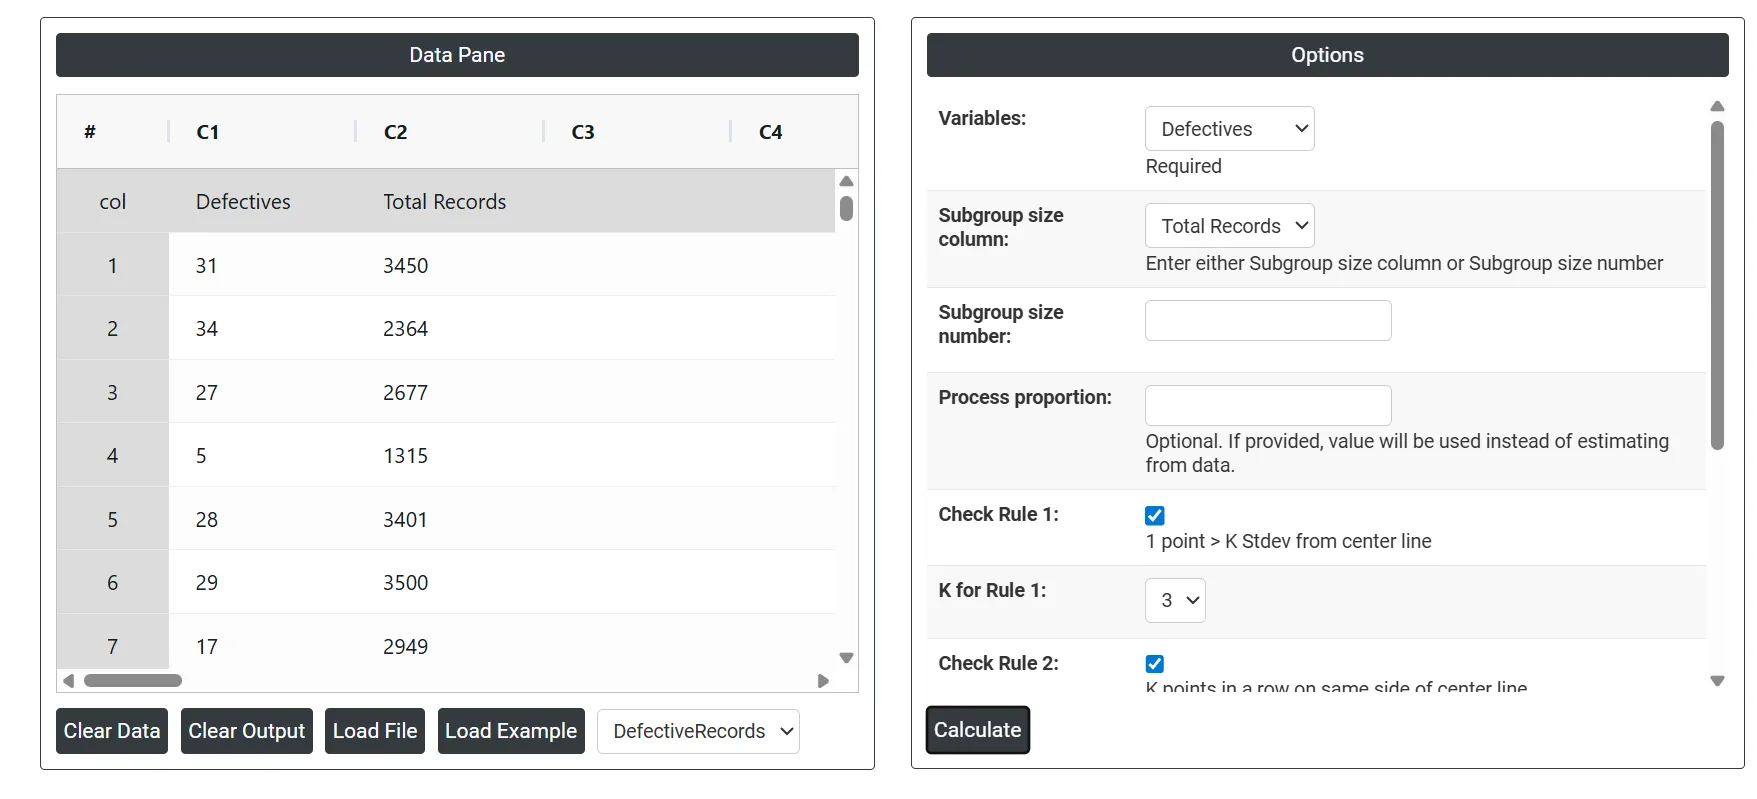
5. 上記のツールを使用すると、次のような出力が得られます。
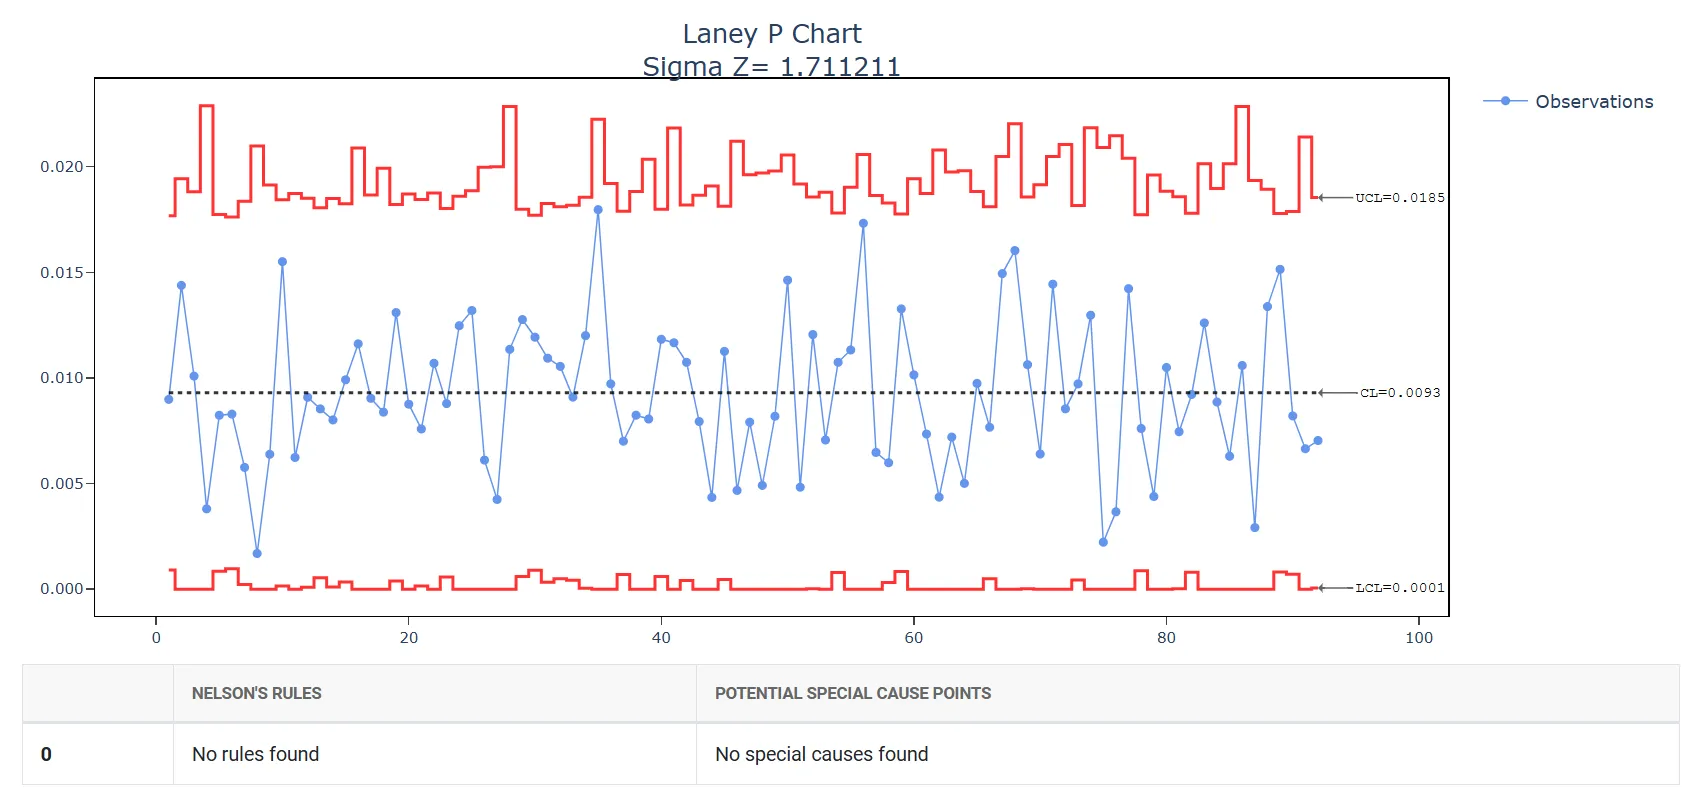
Laney P'管理図の作成方法
手順は次のとおりです。
- 次のURLからZometric Statistical Softwareにログインします:https://statsai.zometric.com/
- ホームページで、Statistical Tool> Control Chart >Laney P Chartを選択します。
- 次に、データを手動で更新するか、Excelシートからデータをすべてコピー(Ctrl+C)して、ここに貼り付け(Ctrl+V)ます。
- 次に、必要な Check Rules を選択します。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
Laney p管理図のダッシュボードでは、ウィンドウが2つの部分に分かれています。
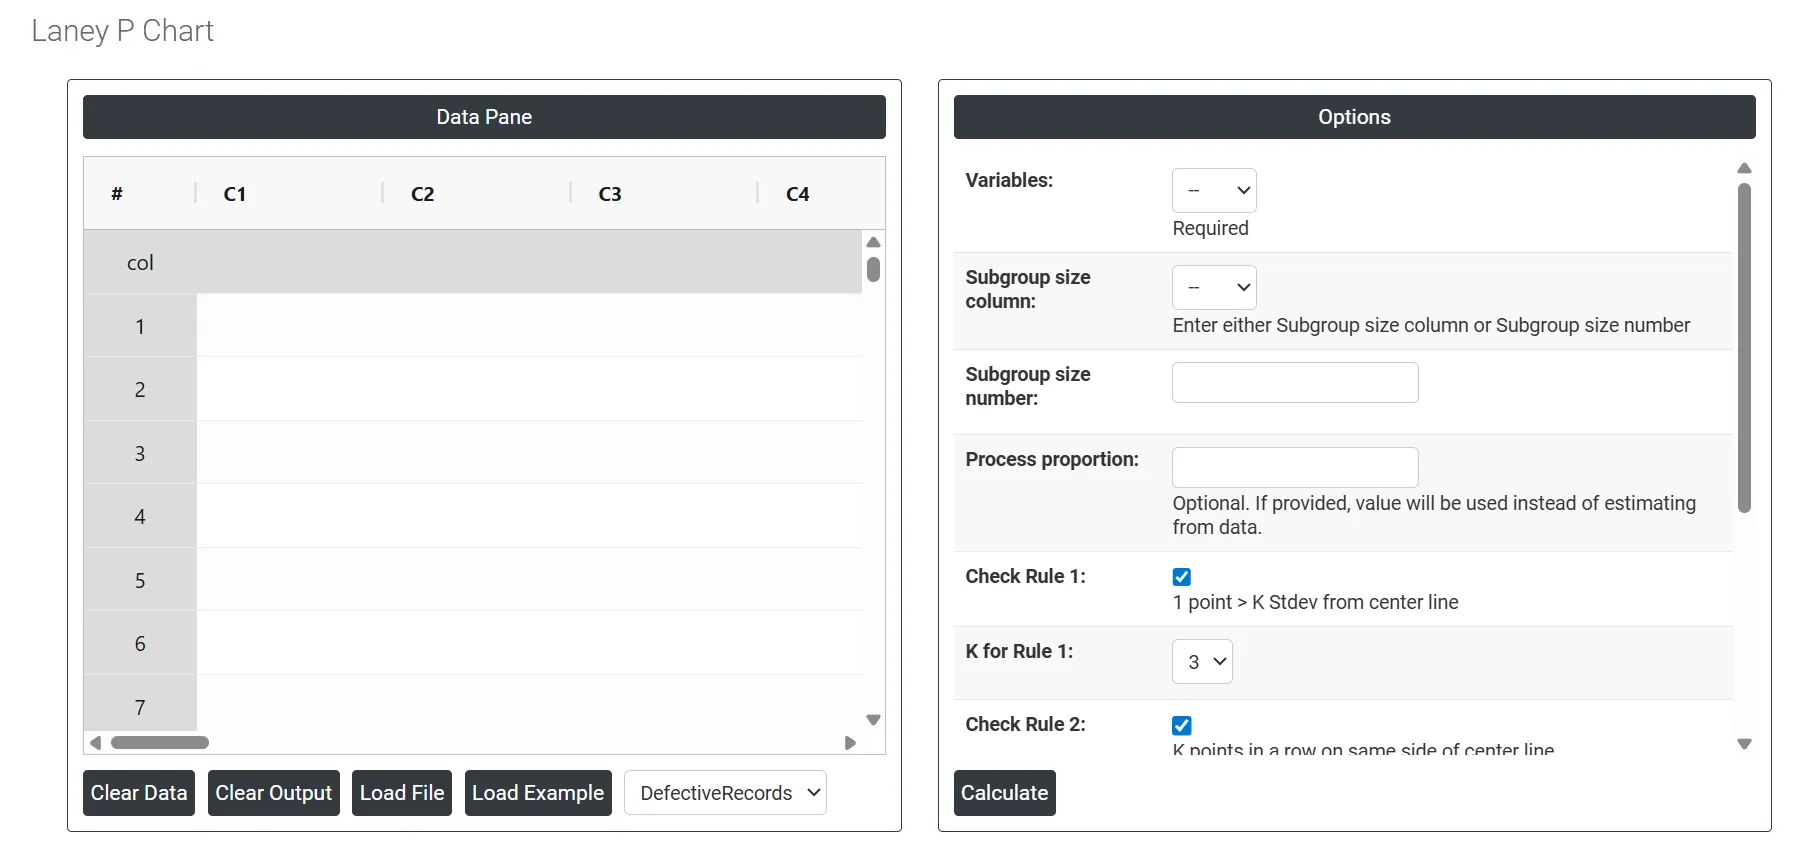
左側にはデータペイン(Data Pane)があります。データは手動で入力するか、Excelシートからデータをすべてコピー(Ctrl+C)して、ここに貼り付け(Ctrl+V)ます。
Load example: サンプルデータが読み込まれます。
Load File: Excelのデータを直接読み込むために使用します。
右側には、次のように多くのオプションがあります。
- Variables: 各サブグループで見つかった 不良品の数 を含む列を選択します。たとえば、検査ロットごとの不合格部品、不良品、不完全な記録の数です。これは、管理図がプロットする各点の不良率を計算するために用いる主要なデータです。
- Subgroup Size Column: 各サブグループの 検査した総数 を含む列を選択します。不良率は、不良品の数を検査した総数で割って計算されるため、これは必須です。検査した個数が サブグループごとに異なる 場合に、このオプションを使用します。たとえば、あるロットでは450個、次のロットでは620個検査した場合です。この項目と Subgroup Size Number のどちらか一方を指定する必要があり、両方は指定できません。
- Subgroup Size Number: 各サブグループで 検査した総数が同じ場合は、1つの固定値を入力します。たとえば、ロットごとに常にちょうど500個を検査する場合は、ここに500を入力します。検査数が変わらない場合は、列を使うよりこちらのほうが簡単です。サブグループサイズが変動する場合は、代わりに Subgroup Size Column を使用してください。
- Process proportion: 工程の比率を指定した場合、この値が中心線とみなされます。指定しない場合、Zometric Statistical Softwareは、与えられたデータから中心線を計算します。
- Check Rule 1: 1 point > K Stdev from center line: テスト1は、他と大きく外れたサブグループを特定するために不可欠であり、管理外れの状況を検出するための広く認められた手段です。感度を高めて工程のより小さなシフトを検出するには、テスト2をテスト1と併用することで、管理図の有効性を高めることができます。
- Check Rule 2: K points in a row on same side of center line: テスト2は、工程の中心またはばらつきの変化を検出します。工程の小さなシフトを監視する場合は、テスト2をテスト1と併用すると、管理図の感度を高めることができます。
- Check Rule 3: K points in a row, all increasing or all decreasing: テスト3は、工程内の傾向を特定するために設計されています。このテストは、値が一貫して増加または減少する連続したデータ点の長い並びを特に探し、工程の挙動に潜む傾向の可能性を示します。
- Check Rule 4: K points in a row, alternating up and down:テスト4は、工程内の系統的な変動を特定するために設計されています。本来、工程の変動パターンはランダムであるべきです。しかし、点がテスト4に不合格となる場合、変動がランダムではなく、予測可能なパターンに従っている可能性があります。
よくある質問
Laney P'管理図とは何ですか?
Laney P'管理図(Pプライムと読みます)は、不良品の比率を対象とする改良型のp管理図で、実際の変動が二項分布から想定される変動をはるかに上回る過分散に対応します。サブグループ間変動の尺度を管理限界の計算に加えるため、大きなサブグループでも過剰な数の誤警報が出ません。
p管理図ではなくLaney P'管理図を使用するのはどのような場合ですか?
サブグループサイズが大きい、または大きく変動する場合、実際の工程変化がないにもかかわらず標準のp管理図で限界を外れる点が多すぎる場合、またはデータに過分散がある場合に、Laney P'管理図を使用します。サブグループサイズが小さく一定で過分散がない場合は、標準のp管理図のほうが単純で、同様に妥当です。
Laney P'管理図のsigma-Zとは何を意味しますか?
Sigma-Zは、追加のサブグループ間変動を推定する調整係数です。sigma-Zが1.0に近ければ、過分散はなく、標準のp管理図で十分です。1.0を大きく上回る場合は、標準のp管理図の限界が狭すぎるため、Laney P'管理図の使用を強く推奨します。
Laney P'管理図にはどのようなデータが必要ですか?
各サブグループについて、検査した総数のうちの不良品の数が必要です。たとえば、500個のうち12個の不良品などで、観測値は独立している必要があります。サブグループサイズが変動する場合はサブグループサイズの列を、一定の場合は固定のサブグループサイズの値を指定します。管理限界を設定する前に、少なくとも25サブグループを収集してください。