
Multi-Vari図(Multi-Vari Chart)
Multi-Vari図は、工程のばらつきの発生源と大きさを、複数の因子にわたって同時に表示するように設計されたグラフツールです。因子を、ばらつきの3つの典型的なカテゴリー(個体内変動、個体間変動、時間間変動)にグループ化してデータを整理し、すべてを1つの図に表示するため、支配的なばらつきの発生源がすぐにわかります。
最終レビュー
重要なポイント
Multi-Vari図は、工程のばらつきの発生源と大きさを、複数の因子にわたって同時に表示するように設計されたグラフツールです。
このページの内容
Multi-Vari図とは
Multi-Vari図は、工程のばらつきの発生源と大きさを、複数の因子にわたって同時に表示するように設計されたグラフツールです。因子を、ばらつきの3つの典型的なカテゴリー(個体内変動、個体間変動、時間間変動)にグループ化してデータを整理し、すべてを1つの図に表示するため、支配的なばらつきの発生源がすぐにわかります。
因子ごとに別々の分析を実行する代わりに、Multi-Vari図では、入れ子またはグループ化された因子にわたるばらつきの全体像を一度に見ることができます。そのため、根本原因の調査と工程の最適化に不可欠なツールとなっています。
Multi-Vari図を使用する場面
- 時間、作業者、機械、バッチのうち、どの因子が工程のばらつきの支配的な発生源かを特定する必要がある 根本原因の調査 の際に使用します。
- 異なる評価者、部品、測定条件によるばらつきを視覚的に比較する 測定システムの調査 で使用します。
- 例えば、部品ごとに複数の読み取り値があり、バッチごとに複数の部品があり、シフトごとに複数のバッチがあるような、入れ子または階層的なデータ構造 がある場合に使用します。
- ばらつきに最も寄与する因子に注意を向けるための、実験計画法(DOE)の前の事前スクリーニングツール として使用します。
3種類のばらつきの理解
種類
測定する内容
例
個体内(Within-Piece)
1つの個体または品目内のばらつき
1つの部品の各部での直径の違い
個体間(Piece-to-Piece)
連続する品目間のばらつき
バッチ内の部品間の重量の違い
時間間(Time-to-Time)
異なる時間帯にわたるばらつき
シフト間または日間の変化
Multi-Vari図を正しく使用するためのガイドライン
- 開始する前に、データ収集の構成を慎重に計画 してください。図が意味を持つのは、データが構造化された階層的な方法で収集されている場合だけです。
- 視覚的な比較を公平かつ妥当にするため、部品ごとの読み取り値の数を同じにし、バッチごとの部品を同じにするなど、バランスのとれた体系的な方法 でデータを収集してください。
- 図上で 縦方向の広がりが最も大きい 因子が、ばらつきの支配的な発生源であり、調査の最初の対象にすべきです。
- 信頼性が高く有益な図にするため、少なくとも 3つの時間帯、時間帯ごとに3〜5個の部品、部品ごとに2〜3個の読み取り値 を収集してください。
- Multi-Vari図は、正式な統計的検定ではなく、方向性を示すスクリーニングツールとして使用してください。定量的な確認には、分散分析や実験計画法でフォローアップします。
代替手法:Multi-Vari図を使用すべきでない場合
状況
代わりに使用するもの
ばらつきの発生源を正式に統計的に定量化する必要がある
分散成分分析(ANOVA)
因子またはグループ化変数が1つしかない
箱ひげ図または個別値プロット
時間にわたるトレンドの検出のみが必要
ランチャートまたは管理図
2つの変数間の関係を調べる必要がある
散布図または回帰分析
工程の因子設定を正式に最適化する必要がある
実験計画法(DOE)
Multi-Vari図の例
あるエンジニアが、焼結時間と添加剤が、3種類の金属の圧縮強度に与える影響を評価したいと考えています。エンジニアは、添加剤ごとに繰り返して、各焼結時間(100分、150分、200分)で、各金属の種類について3個の試験片の圧縮強度を測定します。手順は次のとおりです。
- 必要なデータを収集しました。
- 次に、Zometric Statistical Software(https://statsai.zometric.com/)でデータを分析します。
- Multi-Vari図は、Statistical module> Graphical analysis > Multi-vari Chart.から選択します。
- ツール内で、データとその他の入力を次のように入力します。
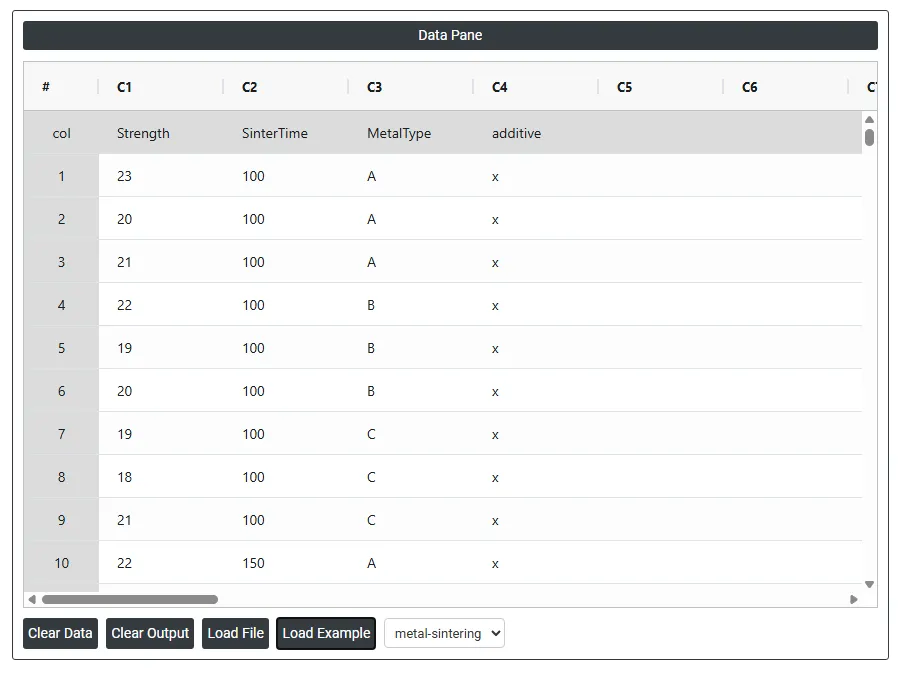
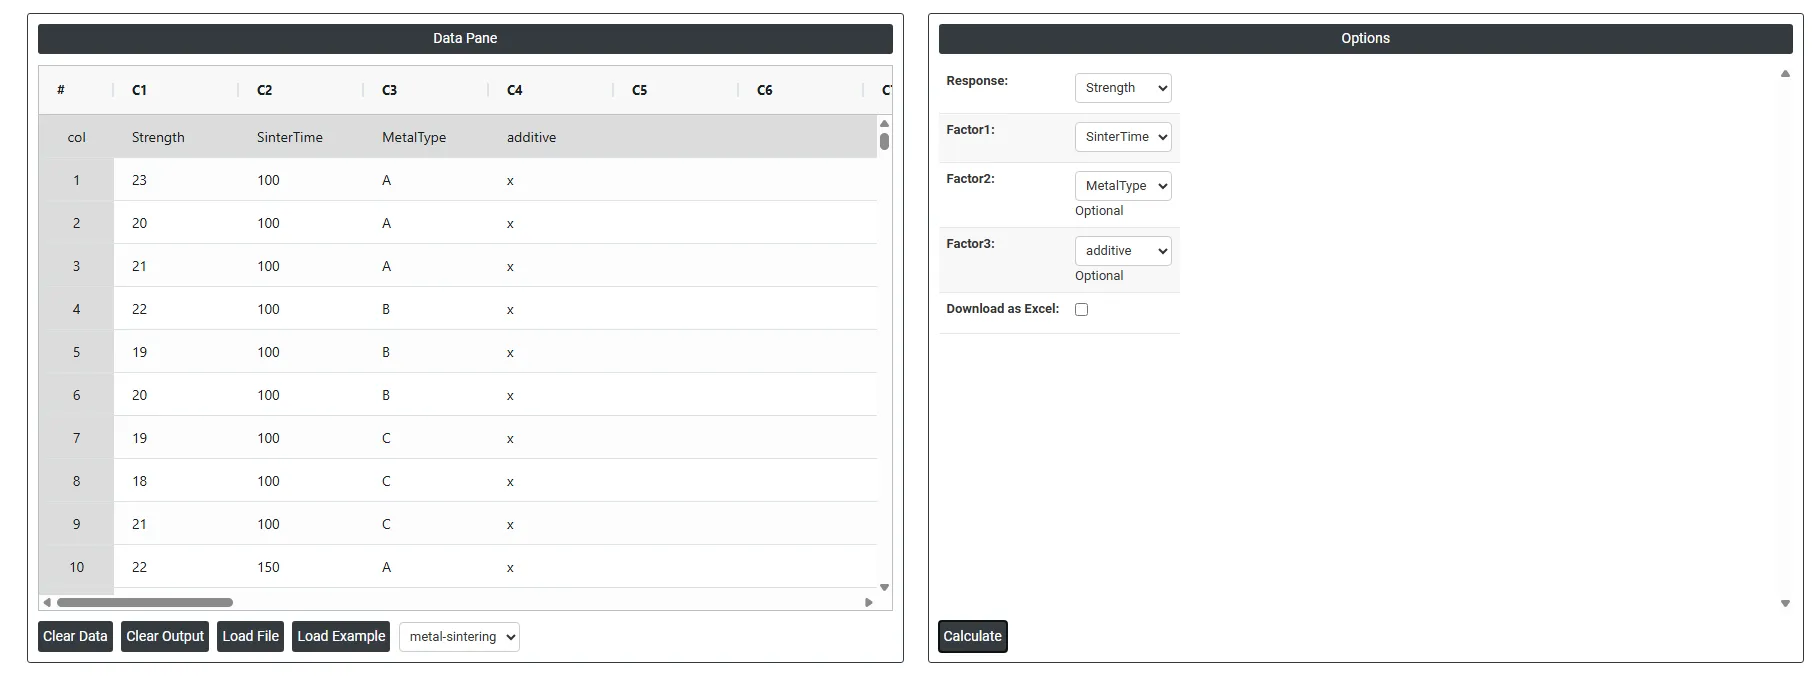
6. 上記のツールを使用すると、次のような出力が得られます。
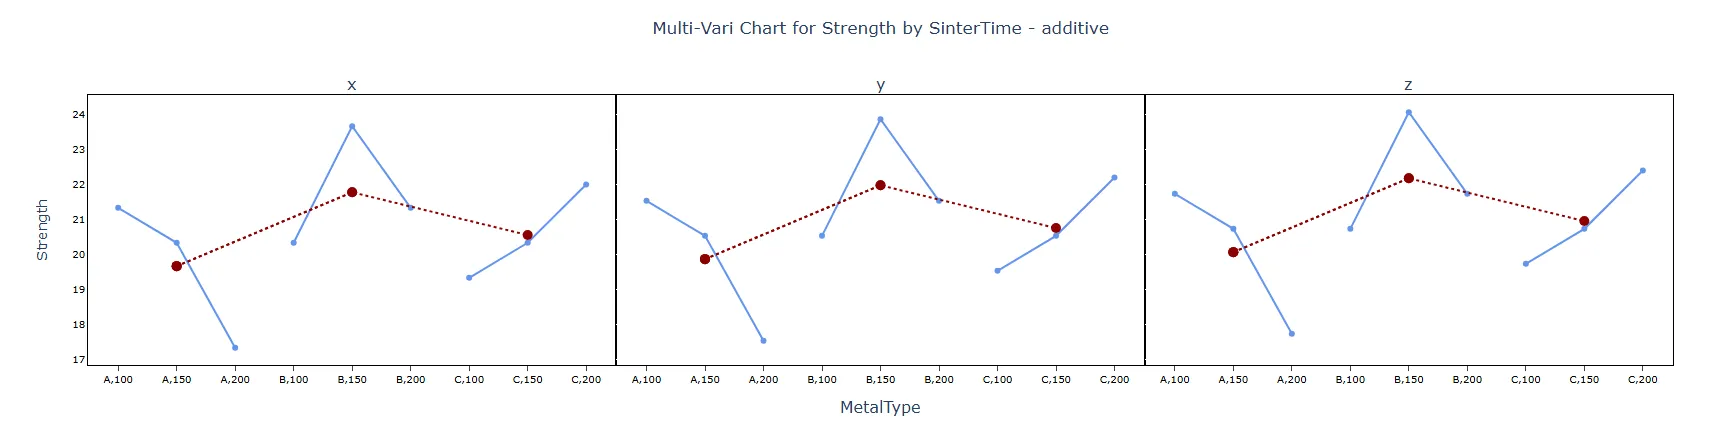
Multi-Vari図の作成方法
手順は次のとおりです。
- まず、Zometric Statistical Softwareにログインします:https://statsai.zometric.com/
- ホーム画面でStatistical Tool> Graphical analysis > Multi-vari Chartを選択します。
- 次に、データを手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)して貼り付けます(Ctrl+V)。または、Load Exampleオプションを使用してサンプルデータを読み込むこともできます。
- 次に、必要なオプションを入力します。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
Multi-vari Chartのダッシュボードでは、画面が2つの部分に分かれています。
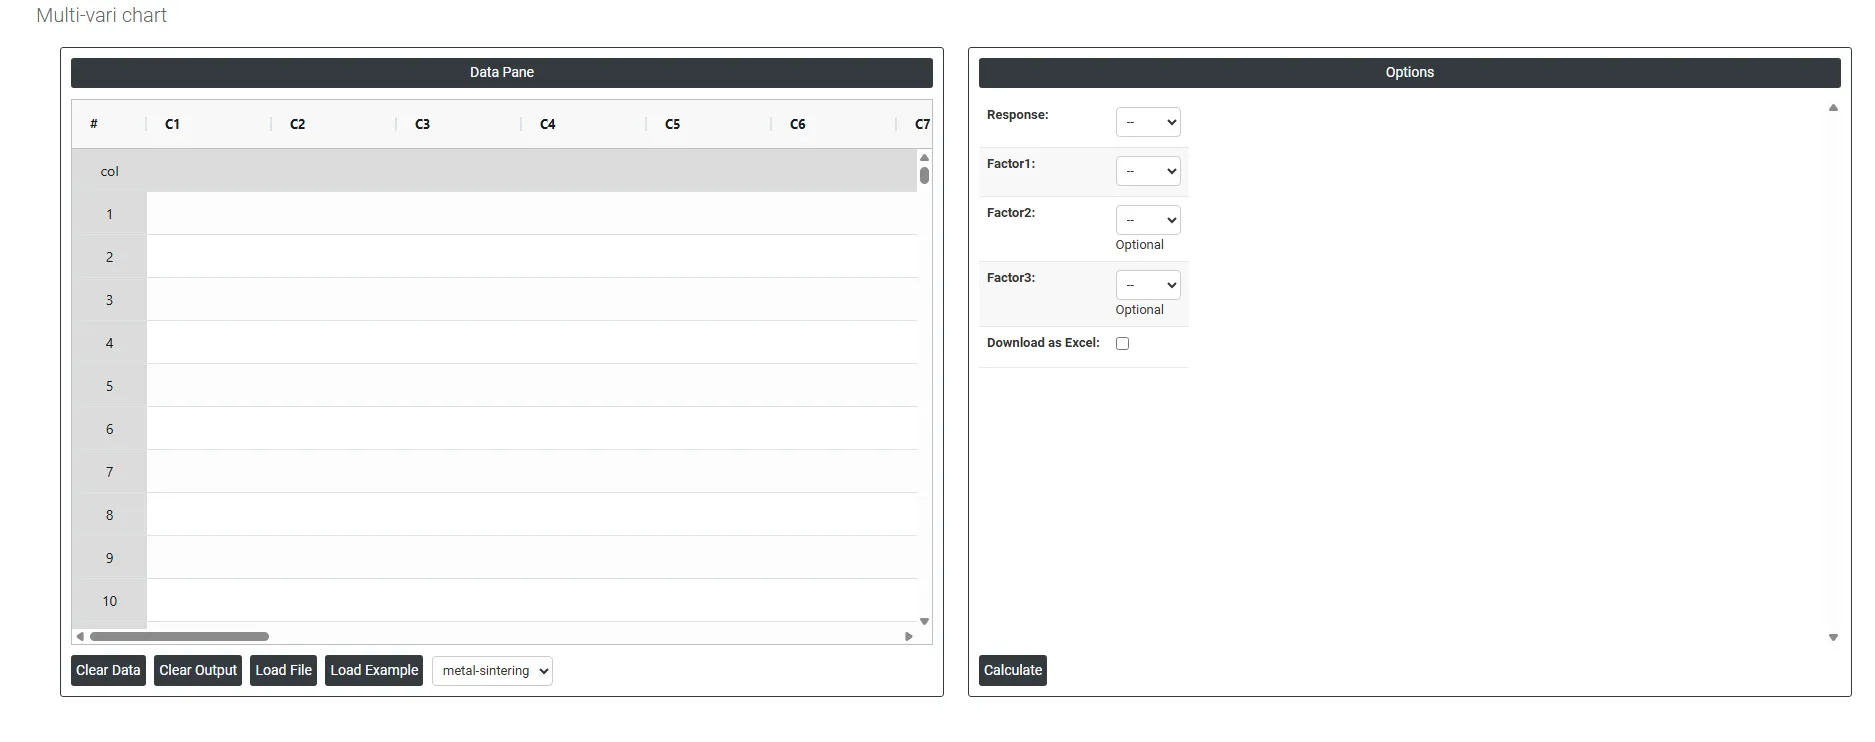
左側にはデータペイン(Data Pane)があります。Data Paneでは、各行が1つのサブグループになります。データは手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付ける(Ctrl+V)ことができます。
Load example: サンプルデータが読み込まれます。
Load File:Excelのデータを直接読み込むために使用します。
右側では、次の項目を指定するだけです。
Response: 調べている結果または測定値で、ばらつきを理解し説明したい変数です。これは常に数値列で、Strength、SinterTime、またはC5〜C30のいずれかなどです。
- 例:金属部品の強度を調べる場合は、Strength をResponseとして選択します。
- 図は、この変数の値を縦(Y)軸にプロットします。
Factor 1: 最初の、最も重要なグループ化変数です。データは主に、この因子のカテゴリーまたは水準に従って、横(X)軸に沿って分割して表示されます。
Factor 2(Optional): Factor 1の上に重ねる、2つ目のグループ化変数です。Factor 1の各水準の中で、データはFactor 2の水準によってさらに分割されます。
Factor 3 (Optional): Factor 1とFactor 2の上に、さらに別の層別を加える3つ目のグループ化変数です。これは任意で、3つ目のばらつきの発生源を同時に調べたい場合に使用します。
Download as Excel:結果をExcel形式で表示します。Excel形式のデータは容易に編集でき、load fileオプションで再読み込みして計算に使用できます。
よくある質問
Multi-Vari図とは何ですか?
Multi-Vari図は、工程のばらつきの発生源と大きさを、複数の因子にわたって一度に表示するグラフツールです。ばらつきを、個体内、個体間、時間間のカテゴリーにグループ化して1つの図に表示するため、支配的なばらつきの発生源がすぐにわかります。根本原因の調査や工程の最適化で広く使用されています。
Multi-Vari図はどのように解釈しますか?
図上で縦方向の広がりが最も大きい因子が、ばらつきの支配的な発生源であり、調査の最初の対象にすべきです。この図は、正式な統計的検定ではなく、方向性を示すスクリーニングツールであるため、結果は分散分析、分散成分分析、または実験計画法で定量的に確認してください。
Multi-Vari図には、どのくらいのデータが必要ですか?
信頼性の高い図にするため、少なくとも3つの時間帯、時間帯ごとに3〜5個の部品、部品ごとに2〜3個の読み取り値を収集してください。視覚的な比較を公平かつ妥当にするため、データは構造化された階層的でバランスのとれた方法で、部品ごとの読み取り値の数を同じにし、バッチごとの部品を同じにして収集する必要があります。
Multi-Vari図はどのような場合に使用しますか?
根本原因の調査で、時間、作業者、機械、バッチなど、どの因子が工程のばらつきを支配しているかを見つけるとき、測定システムの調査で評価者や条件を比較するとき、入れ子または階層的なデータがあるとき、実験計画法の前の事前スクリーニングツールとして使用します。グループ化因子が1つしかない場合は、箱ひげ図または個別値プロットのほうが適しています。