
複数変数の工程能力(Multiple Variables Process Capability)
Multiple Variables Process Capabilityは、キャビティ、機械、ラインなどの2つ以上の列を、1つの共通のLSL/USLと任意のTargetに対して評価します。個別のレポートを比較することなく、最も性能の悪い工程を見つけるために使用します。すべての変数は正規分布と仮定し、変数ごとの正規性の検定は行いません。出力は、N、Mean、StDev、Pp、Ppk、Cpm、PPMを含む1つの比較表と、変数ごとのヒストグラムです。
最終レビュー
重要なポイント
Multiple Variables Process Capabilityは、金型のキャビティ、機械、ラインなど複数の並列工程を、1つの共通の規格に対して、Pp、Ppk、Cpmの1つの表で比較し、どれが最も悪いかを示します。
目的
Multiple Variables Process Capabilityは、アプリの既存の工程能力ツールでは間接的にしか答えられなかった、一般的な問いに答えます。同じ特性を、射出成形金型の異なるキャビティ、異なる機械、異なるラインなど複数の並列の変数にわたって、1つの共通の規格に対して測定した場合、どれが最も悪いのか、という問いです。N個の別々の工程能力レポートを作成して目で比較する代わりに、このツールは1つにまとまった並列の比較表と1組のヒストグラムを出力するため、すべての変数のCp/Cpk系の指数が同じ表に並びます。
主な機能
- 2列以上を選択すると、N個のレポートを積み重ねる代わりに、1つの集約された比較表が得られます。
- 1組のLSL/USLがすべての選択した変数に一律に適用されるため、比較は常に同じ規格に対する公平な比較になります。
- 任意の共通のTargetを指定すると、変数ごとのCpm指数が同じ比較表に加わります。
- 共通の規格限界を重ねた変数ごとのヒストグラムを、集約された表とともに表示します。
- 設定可能なKシグマの公差の乗数で、アプリの他の工程能力ツールと整合しています。
統計的手法
選択した各変数/列は独立した工程として扱われ、Automated Process Capabilityツールの正規分布の経路で使用される、同じ正規分布の工程能力エンジンで処理されます。それぞれについて、σ_overallは移動範囲法(MRbar/d2、または移動範囲の中央値)で推定され、標準的なzに基づく性能指数の系列が計算されます:Pp = (USL − LSL) / (K·σ)、Ppu = (USL − x̄) / ((K/2)·σ)、Ppl = (x̄ − LSL) / ((K/2)·σ)、Ppk = min(Ppu, Ppl)で、デフォルトはK = 6です。ここでは、すべての変数が常に正規分布を仮定します。このツールには、変数ごとの正規性の検定や非正規分布への振り分けはありません。
共通のTargetが指定された場合は、変数ごとにCpmも計算されます:Cpm = (USL − LSL) / (K·√(mean((x − Target)²)))で、ばらつきだけを見れば工程能力があるように見えても、平均が目標値から外れている変数にペナルティを与えます。
すべての変数が同一のLSL/USL(および指定された場合はTarget)に対して評価されるため、得られるPpkとCpmの値は変数間で直接比較できます。比較表でPpk(またはCpm)が最も低い変数が、共通の規格に対して最も性能の悪い変数です。
PPM Expectedは、各変数について、当てはめた正規分布の規格限界を超える裾の確率から計算されます。PPM Observedは、その変数自身のサンプルのうち、規格限界の外に出た割合の実測値です。これにより、2つが一致しない場合(その変数には正規分布の仮定が成り立たない可能性を示します)を見つけられます。
入力項目とオプション
項目 | 説明 |
Process variables | 必須。比較する2列以上を選択します。各列はそれぞれ独立した工程として扱われます。 |
LSL / USL | 選択したすべての変数に適用されます。 |
Target | 任意。変数ごとのCpm指数を比較表に追加します。 |
Tolerance (K) | 工程能力の公差の幅を求めるときにシグマに掛ける乗数です。デフォルトは6です。 |
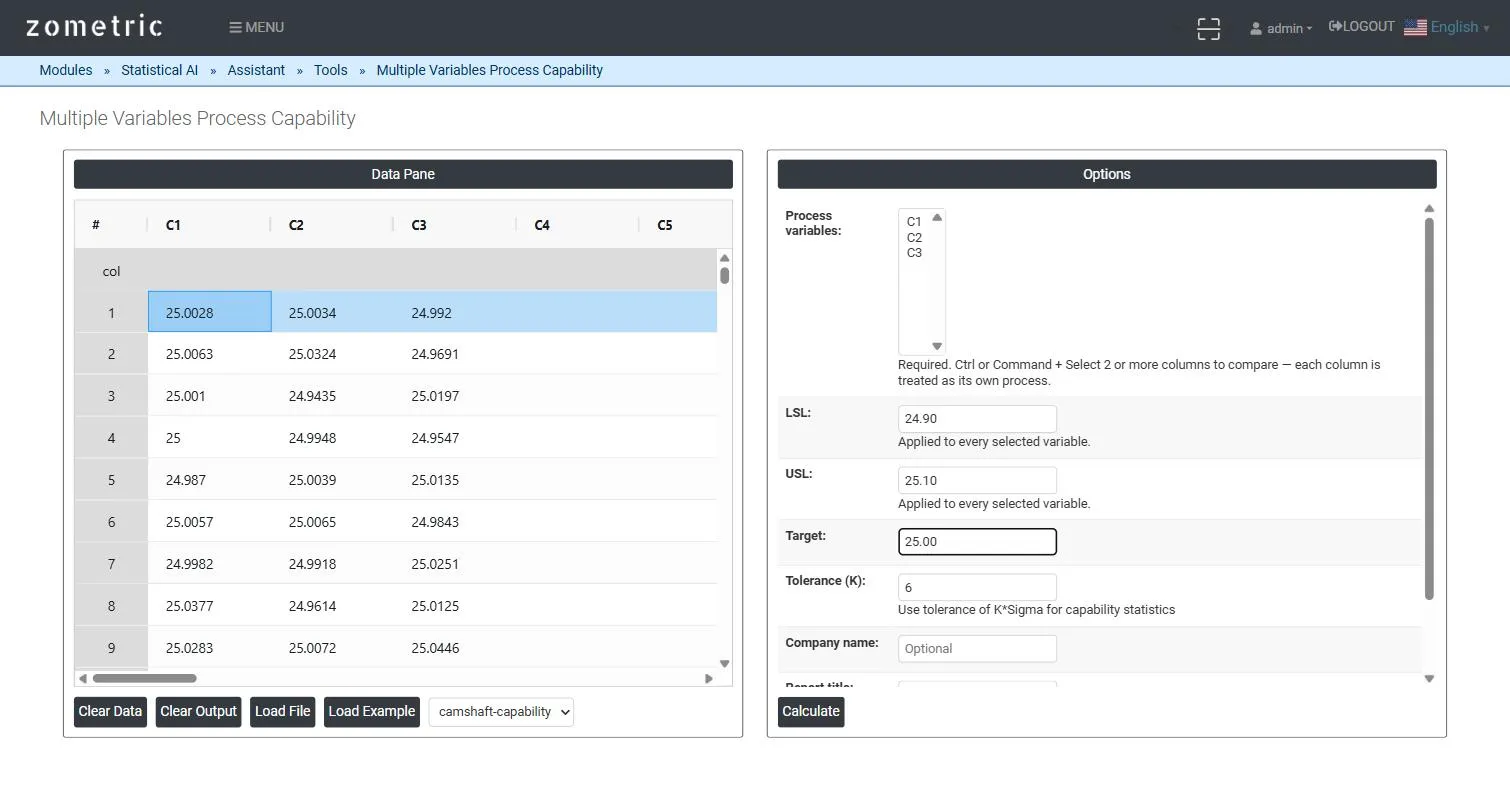
図1 — C1〜C3に入力した3つのキャビティの穴径の測定値を表示したData pane。3列すべてをProcess variablesとして選択し、共通のLSL/USL/Targetを設定。
出力の説明
- Comparison table:選択した変数ごとに1行で、N、Mean、StDev、Pp、Ppl、Ppu、Ppk、Cpm(Target指定時)、PPM Expected、PPM Observedを、すべて同じ共通の規格限界に対して表示します。
- Per-variable histogram:各変数自身の分布を、共通のLSL/Target/USLの基準線と当てはめた正規曲線とともに表示します。
- Download as PDFによる、比較レポート全体のPDF出力。
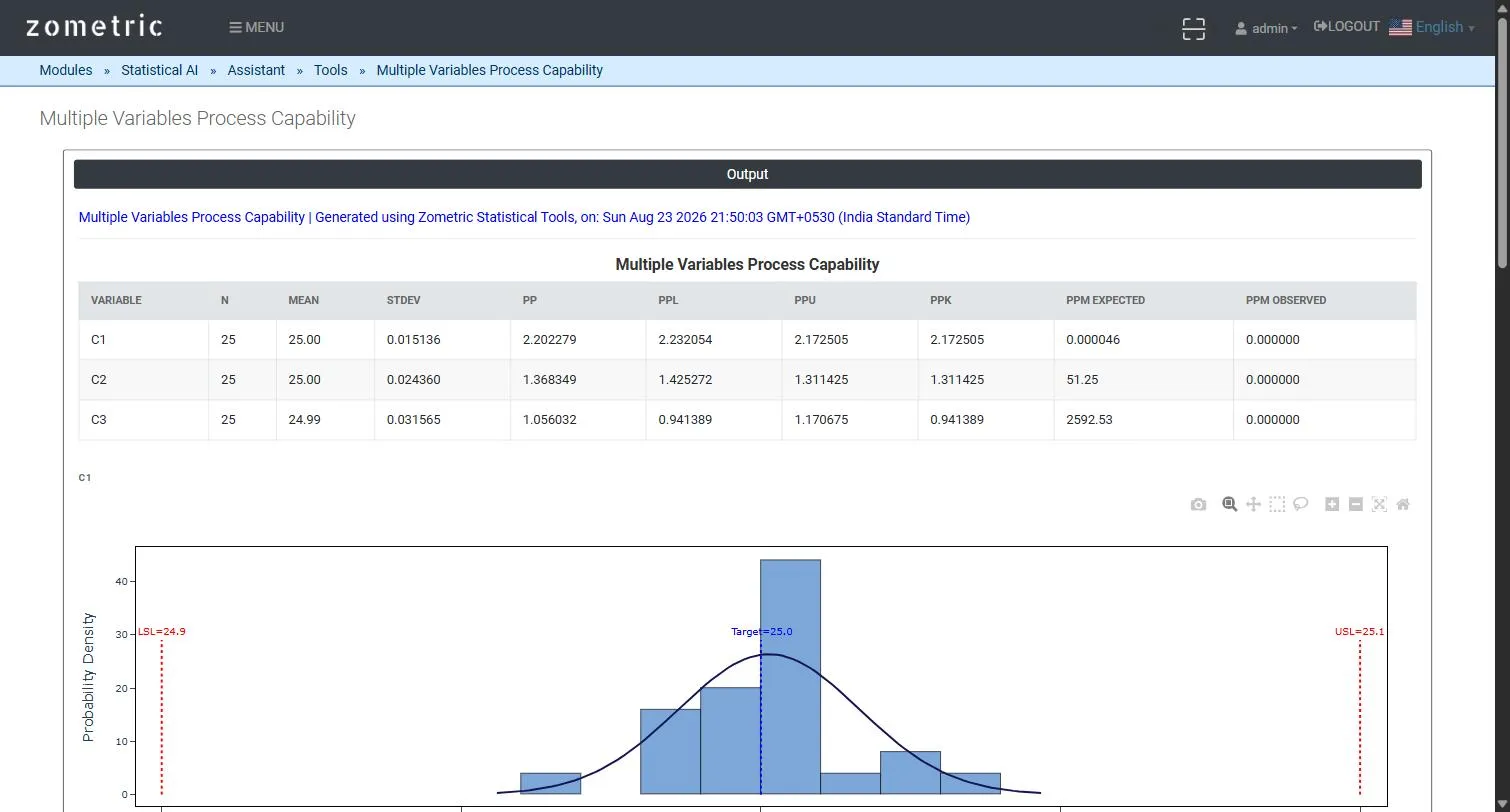
図2 — 統合された比較表(変数ごとのN、Mean、StDev、Pp、Ppl、Ppu、Ppk、Cpm、PPM Expected、PPM Observed)と、最初の変数のヒストグラム。
計算例
射出成形の金型には、同じ部品を製造する3つのキャビティがあり、各キャビティから25個の部品の穴径(mm)を測定します(C1 = Cavity 1、C2 = Cavity 2、C3 = Cavity 3)。共通のLSL = 24.90、USL = 25.10、Target = 25.00に対して評価します。比較表では、Cavity 1のばらつきが最も小さく(Ppk ≈ 2.17、Cpm ≈ 2.24)、Cavity 3は明らかに悪いことがわかります(Ppk ≈ 0.94)。3つの別々のレポートを実行して手作業で比較することなく、Cavity 3が対応を要するものであることがすぐにわかります。
よくある質問
Multiple Variables Process Capabilityとは何ですか?
同じ特性を、異なる金型のキャビティ、機械、ラインなど複数の並列の変数にわたって測定し、1つの共通の規格に対して比較する工程能力解析です。個別のレポートの代わりに、Pp、Ppl、Ppu、Ppk、Cpm、PPMの値を並べた1つの比較表を出力するため、最も性能の悪い変数を簡単に特定できます。
複数変数の工程能力の調査で、最も悪い工程をどのように特定しますか?
すべての変数が同一のLSL、USL、Targetに対して評価されるため、PpkとCpmの値は直接比較できます。Ppkが最も低い変数(Targetが指定されている場合はCpmが最も低い変数)が、共通の規格に対して最も性能が悪い変数であり、最初に調査すべきです。
Multiple Variables Process Capabilityは正規性を仮定しますか?
はい。すべての変数は正規分布の工程能力の計算で解析され、変数ごとの正規性の検定や非正規分布への振り分けはありません。当てはめた正規分布の裾から求めたPPM Expectedと、規格外となった実際の割合であるPPM Observedを比べると、2つが一致しない変数を見つけられ、これは正規分布の仮定が成り立たない可能性を示します。
Cpmは比較に何を加えますか?
共通のTargetが指定されると、Cpmは変数ごとに、(USL - LSL)を、Kと目標値からの二乗平均平方根偏差との積で割った値として計算されます。ばらつきだけを見れば工程能力があるように見えても、平均が目標値から外れている変数にペナルティを与えます。