
非正規工程能力(Non-Normal Process Capability)
非正規工程能力分析は、基礎となるデータが正規分布(釣鐘型の分布)に従わない場合に、工程が規格限界をどれだけ満たしているかを評価します。歪んだデータや特異なデータに正規性の仮定を無理に当てはめるのではなく、Weibull、Lognormal、Exponential、Gammaなどの認められた非正規分布をデータに当てはめ、その分布の実際の形状に基づいて工程能力指数を計算します。
最終レビュー
重要なポイント
非正規工程能力分析は、基礎となるデータが正規分布(釣鐘型の分布)に従わない場合に、工程が規格限界をどれだけ満たしているかを評価します。
非正規工程能力とは
非正規工程能力分析は、基礎となるデータが正規分布(釣鐘型の分布)に従わない場合に、工程が規格限界をどれだけ満たしているかを評価します。歪んだデータや特異なデータに正規性の仮定を無理に当てはめるのではなく、Weibull、Lognormal、Exponential、Gammaなどの認められた非正規分布をデータに当てはめ、その分布の実際の形状に基づいて工程能力指数を計算します。
CpやCpkなどの標準的な工程能力指数は、正規性を仮定しています。この仮定が成り立たない場合、これらの指数は不正確になり、真の工程能力を過大または過小に評価することがあります。非正規の工程能力は、正しい分布モデルを使うことでこれを解決し、工程が規格内の製品を一貫して提供できるかどうかについて、はるかに正直で精密な状況を示します。
簡単な定義:歪んだデータや非正規のデータのために設計された工程能力分析です。データに適切な分布を当てはめ、誤った正規性の仮定を無理に当てはめるのではなく、その実際の形状に基づいて工程能力指数を計算します。
非正規工程能力を使用する場面
- 工程データが 連続的 であるにもかかわらず、正規性の検定に合格しない場合に使用します。例えば、大きく歪んだサイクルタイム、強度の測定値、化学物質の濃度などです。
- データがWeibull、Lognormal、Exponential、Gammaなどの特定の非正規分布に従うことが、確率プロットや正規性の検定 によって確認された場合に使用します。
- 変換後のデータを元の単位で解釈しにくいなど、Box-CoxまたはJohnson変換 の適用が適切でない、または現実的でない場合に使用します。
- データに最もよく適合する分布が、個別分布の同定ツール によって確認された場合に使用します。
非正規工程能力を正しく使用するためのガイドライン
- この分析で分布を選択する前に、まず必ず 個別分布の同定 を実行して、最もよく適合する分布を判断してください。誤った分布を選ぶと、誤解を招く工程能力指数が得られます。
- 分布の当てはめで信頼でき安定したパラメーター推定値が得られるよう、少なくとも 100個のデータ点 を収集してください。
- 工程能力分析を行う前に、工程が 安定しており、統計的管理状態にある ことを確認してください。不安定な工程では、どの分布を使っても無意味な工程能力の数値になります。
- この分析は 計数値データやカウントデータ には使用しないでください。代わりに二項分布またはポアソン分布の工程能力を使用します。
- 選んだ分布は、適合度の統計量と確率プロット を用いて確認してください。p値が高く、確率プロットの線が直線であれば、よい当てはまりが確認できます。
- 工程能力指数(Pp、Ppk、Cp、Cpk など)は、標準偏差の倍数ではなく、当てはめた分布のパーセンタイルに基づいて報告されます。その点を踏まえて解釈してください。
代替手法:非正規工程能力を使用すべきでない場合
- 状況
代わりに使用する手法
データが正規分布に従っている場合
正規(標準)工程能力分析
データを変換して正規性が得られる場合
Box-CoxまたはJohnson変換を用いた工程能力分析
分布が不明、または不明確な場合
ノンパラメトリック工程能力
データが合否または不良品の個数である場合
二項分布の工程能力
データが事象の件数(単位当たりの欠点数)である場合
ポアソン分布の工程能力
グラフと統計をまとめたレポートが必要な場合
工程能力シックスパック(サブグループ間/サブグループ内)
非正規工程能力の例
ある自動車部品メーカーが、OEM顧客向けに重要部品を開発しています。品質を確保するため、技術者はボール盤が規格を満たせるかどうかを確認しています。部品は範囲内に収める必要があり、LSL(下限規格値)は22.15、USL(上限規格値)は22.35です。技術者は機械から125個のサンプルを採取し、機械能力調査を行います。手順は次のとおりです。
- 必要なデータを収集します。
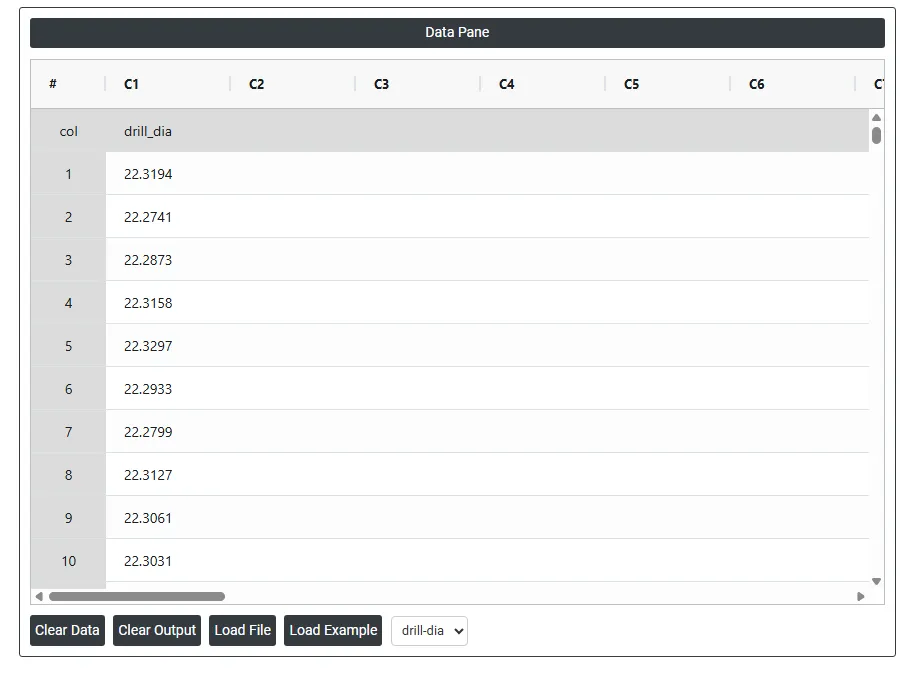
- 次に、Zometric Statistical Softwareでデータを分析します(https://statsai.zometric.com/)。
- Non-Normal Process Capabilityを実行するには、Statistical module> Control Chart>Non-Normal Process Capabilityを選択します。
- ツール内で、データとその他の入力を次のように入力します。
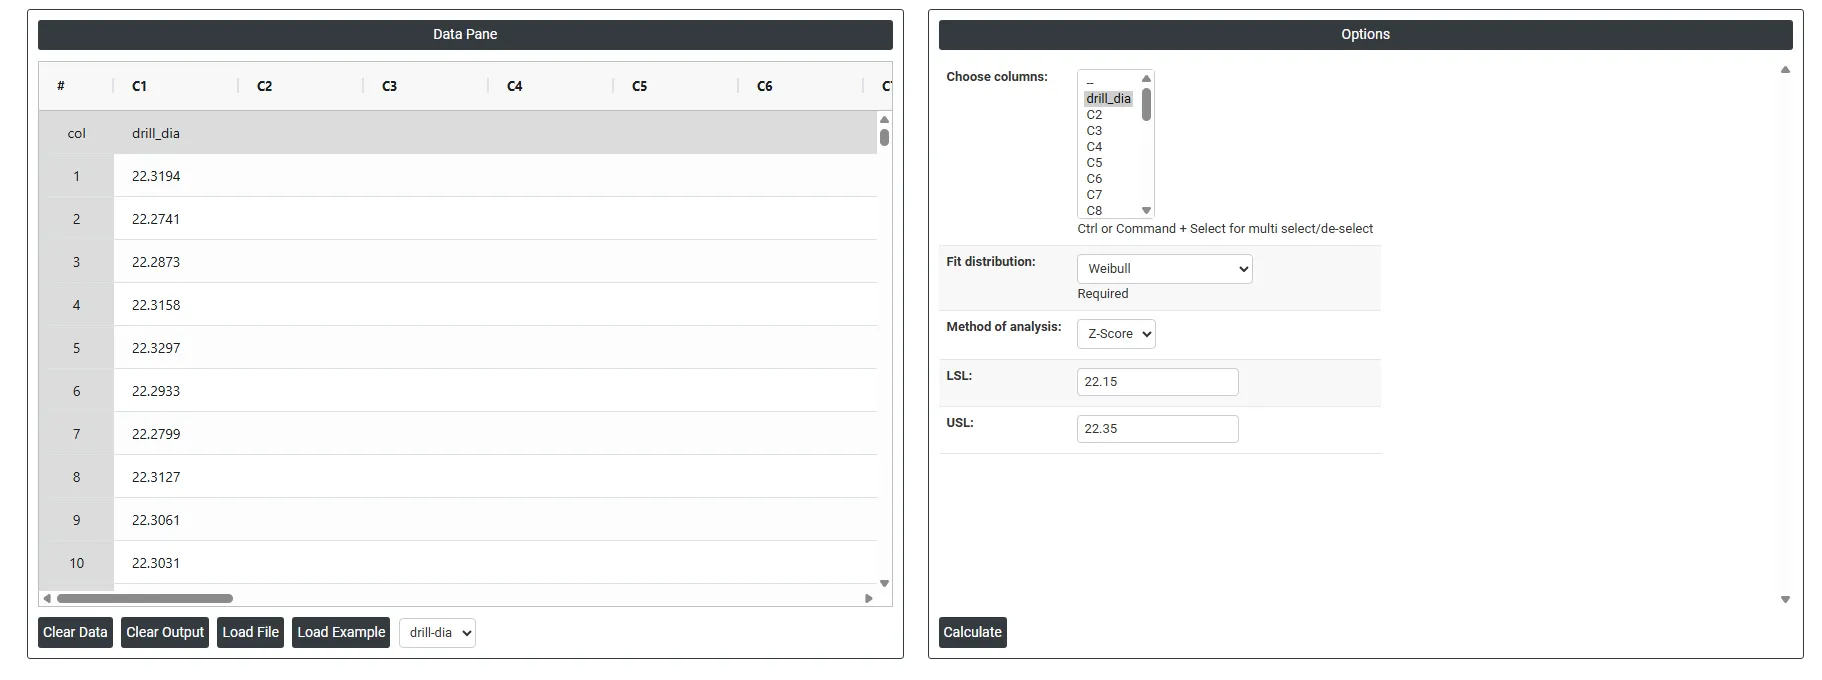
5. 上記のツールを使用すると、次のような出力が得られます。
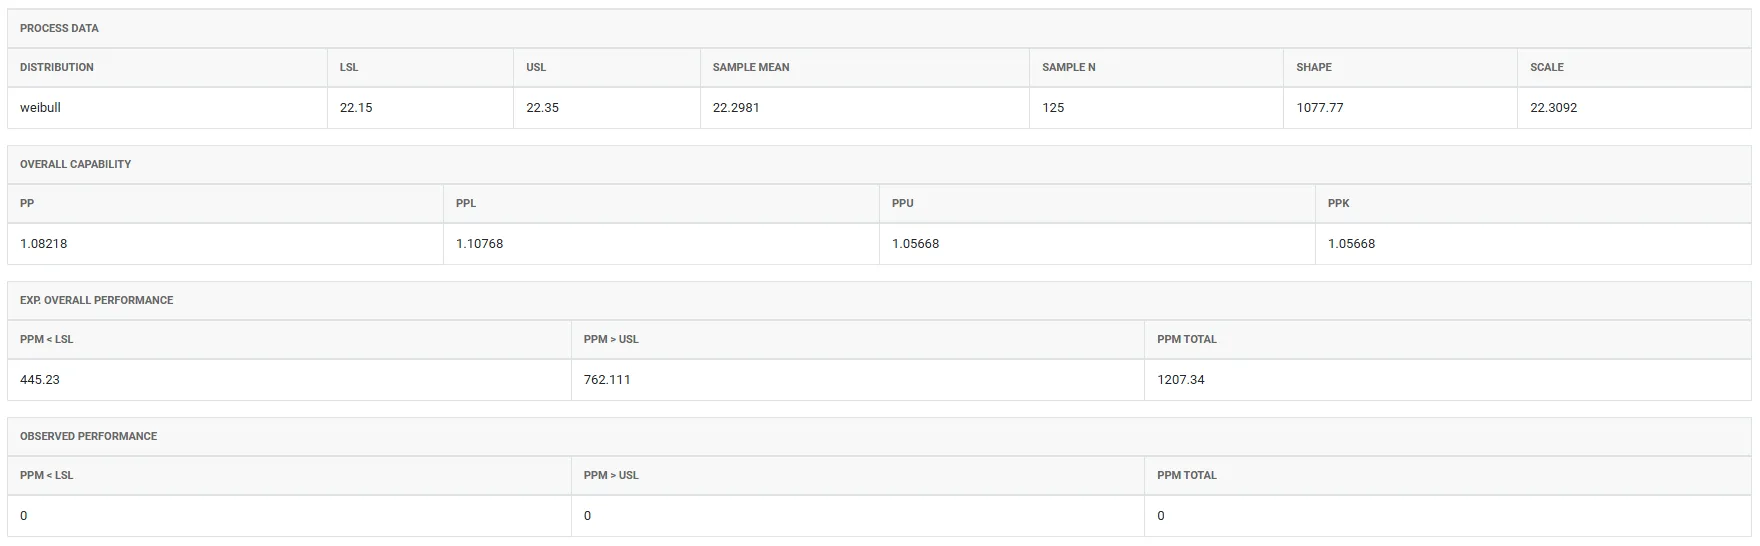
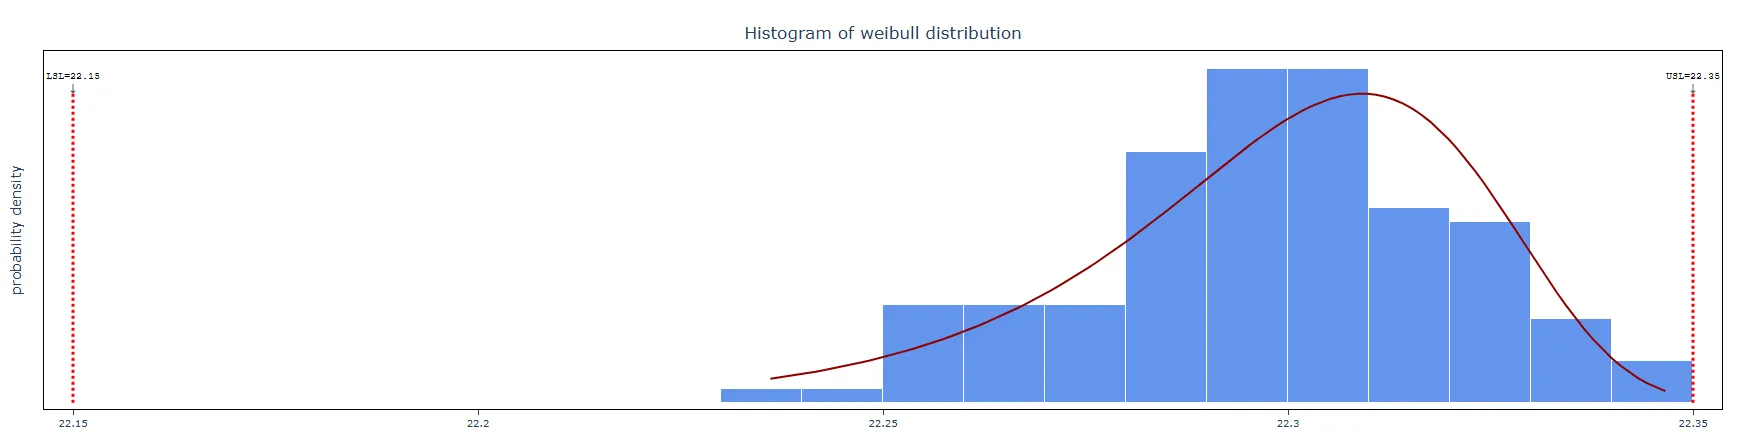
非正規工程能力の実行方法
手順は次のとおりです。
- まず、Zometric Statistical Software にログインします。URLは次のとおりです:https://statsai.zometric.com/
- ホーム画面でStatistical Tool> Control Chart>Non-Normal Process Capability を選択します。
- 次に、データを手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)して貼り付けます(Ctrl+V)。
- 必要なオプションを入力します。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
非正規工程能力のダッシュボードは、2つの部分に分かれています。
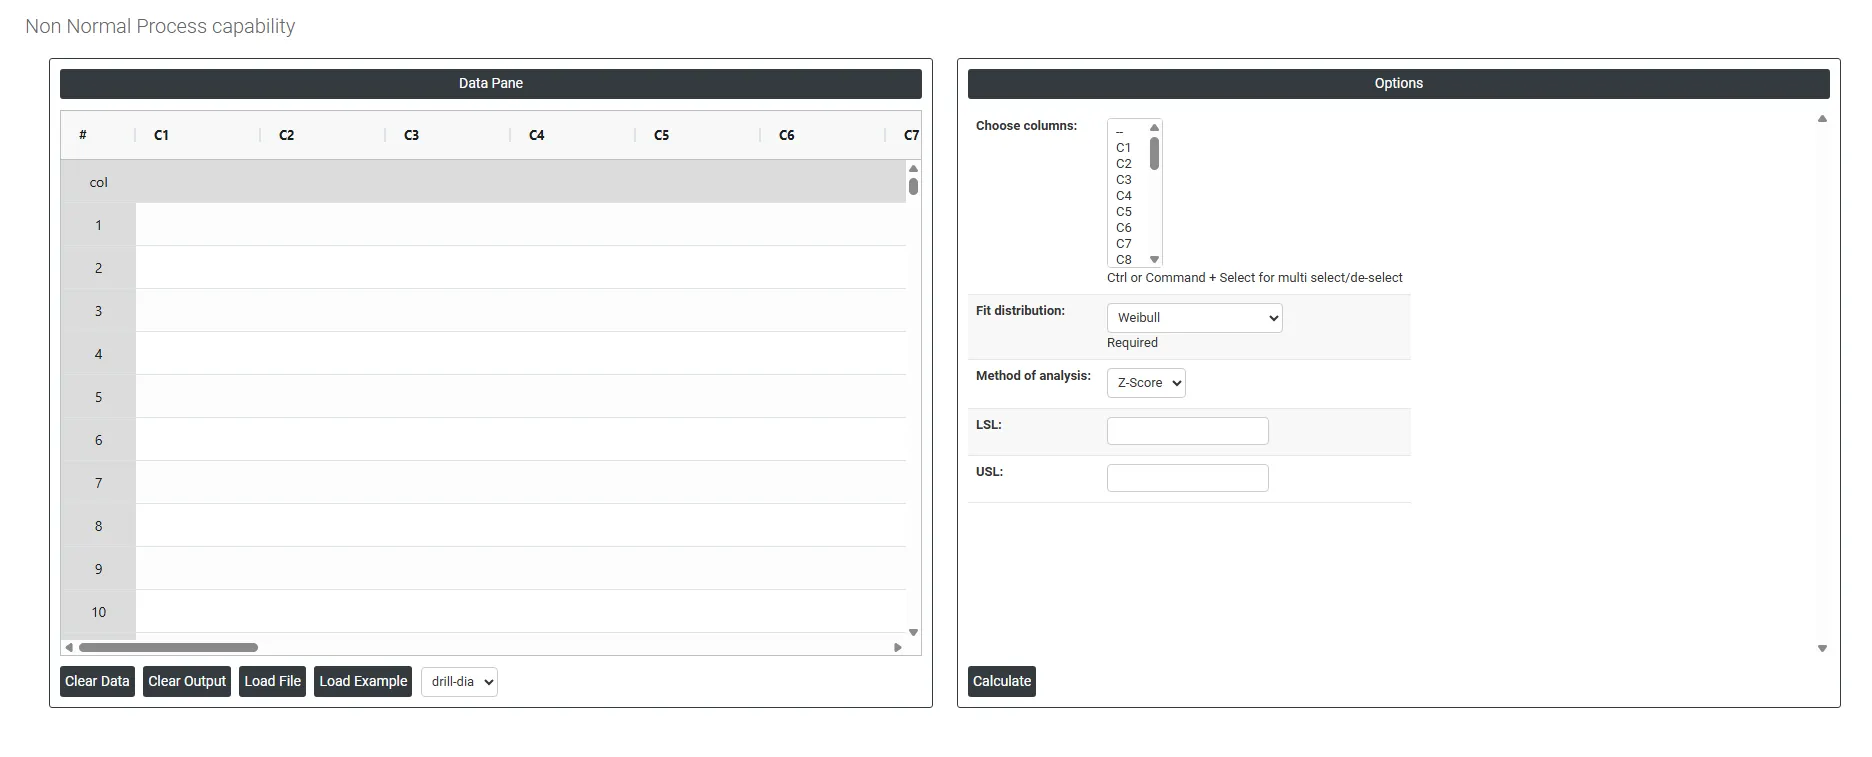
左側にはデータペイン(Data Pane)があります。Data Paneでは、各行が1つのサブグループを表します。データは手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)して貼り付ける(Ctrl+V)ことができます。
Load example: サンプルデータが読み込まれます。
Load File: Excelのデータを直接読み込むために使用します。
右側には、次のようなオプションが多数あります。
- Choose Columns 連続的な測定データを含む列を選択します。Ctrl(Macの場合はCommand)を押しながらクリックすると、複数の列を一度に選択できます。これらは、穴径、引張強さ、サイクルタイムなどの実際の工程の測定値で、選択した非正規分布を用いて規格限界に対する工程能力が分析されます。
- Fit Distribution データの形状を最もよく表す分布を選択します。これは分析で最も重要な設定です。工程能力指数は選んだ分布の数学的性質に基づいて計算されるため、誤った分布を選ぶと不正確な結果になります。この選択を行う前に、必ず最初に 個別分布の同定 を実行して、データに適合する分布を確認してください。選択できるオプションと、その典型的な用途は次のとおりです。
- Weibull — 信頼性、疲労寿命、故障時間のデータに広く使用されます。右に歪んだデータをうまく扱え、最も柔軟で広く適用されている非正規分布の1つです。
- Exponential — 機械の故障間の時間や、サービス要請の到着間隔など、独立したランダムな事象の間の時間を表すデータに使用されます。故障率が一定であると仮定します。
- Logistic — 形状は正規分布に似ていますが、裾がより重くなります。データは対称であるものの、正規性が予測するより極端な値が多い場合に使用されます。
- Loglogistic — 生存や信頼性のデータに使用される右に歪んだ分布で、Lognormalに似ていますが、裾がより重くなります。故障時間や所得型のデータに適しています。
- Largest Extreme Value — サンプル中の最大値の分布をモデル化します。最大応力、洪水位、最高気温など、データがピークの測定値を表す場合に使用されます。
- Smallest Extreme Value — サンプル中の最小値の分布をモデル化します。最小強度や、観測された最小の測定値によく使用されます。
- 2-Parameter Exponential — 標準のExponential分布を拡張し、閾値パラメーターを加えたもので、分布が0以外の値から始まることを可能にします。測定値がある最小値を下回れない場合に有用です。
- 3-Parameter Weibull — 標準のWeibullに位置(閾値)パラメーターを加えたもので、分布が0以外の点から始まることを可能にします。既知の最小値を下回る故障や測定値が生じ得ない場合に有用です。
- Gamma — 柔軟な右に歪んだ分布で、工程時間、待ち時間、降水量、およびその他の、中程度に歪んだ正の連続的な測定値によく適用されます。
- Lognormal — データの対数が正規分布に従う場合に使用されます。値が厳密に正で右に歪んでいる、化学物質の濃度、粒子径、修理時間、金融データなどでよく見られます。
- Method of Analysis 工程能力の統計量と規格限界を、どのように解釈して報告するかを決定します。2つのオプションがあります。
- Z-Score — 当てはめた分布のパーセンタイルに基づいて、規格限界を標準化したZスコアに変換して工程能力を計算します。規格限界が工程の中心から標準偏差の何個分離れているかで工程能力を表すため、CpやCpkなどの標準的な正規の工程能力指数と結果を比較できます。
- ISO — 非正規の工程能力分析に関するISO 22514規格の方法に従います。この方法では、Zスコアに変換せずに、分布のパーセンタイル(具体的には、正規分布における±3シグマの境界に相当する0.135パーセンタイルと99.865パーセンタイル)から直接、工程能力指数を計算します。国際的な品質規格への適合が求められる場合に推奨される方法です。
- LSL (Lower Specification Limit) 測定値の許容される最小値です。この値を下回るデータ点は、規格外と見なされます。設計図、顧客要求、製品規格で定められたLSLを入力します。規格限界(LSLまたはUSL)は少なくとも1つ入力する必要があります。測定値に両側規格がある場合は、両方を入力できます。
- USL (Upper Specification Limit) 測定値の許容される最大値です。この値を超えるデータ点は、規格外と見なされます。設計図や製品規格のUSLを入力します。工程の特性に片側の要求しかない場合(例:上限のない最小強度)は、該当する限界のみを入力します。
よくある質問
非正規工程能力分析とは何ですか?
非正規工程能力分析は、データが正規分布に従わない場合に、工程が規格限界をどれだけ満たしているかを評価します。正規性の仮定を無理に当てはめるのではなく、Weibull、Lognormal、Exponential、Gammaなどの認められた分布を当てはめ、その分布の実際の形状から工程能力指数を計算します。
非正規データに標準のCpやCpkを使わないのはなぜですか?
標準のCpとCpkは、正規性を仮定しています。データが歪んでいる、またはその他の形で非正規の場合、これらの指数は不正確になり、真の工程能力を過大または過小に評価することがあります。正しい分布モデルを使うと、工程が規格内の製品を一貫して提供できるかどうかについて、より正直で精密な状況がわかります。
非正規の工程能力で、適切な分布はどのように選べばよいですか?
まず個別分布の同定を実行して最もよく適合する分布を見つけ、次に適合度の統計量と確率プロットで確認します。p値が高く、確率プロットの線が直線であれば、よい当てはまりを示します。誤った分布を選ぶと、誤解を招く工程能力指数が得られます。どの分布も適合しない場合は、ノンパラメトリック工程能力を使用します。
Z-ScoreとISOの方法の違いは何ですか?
Z-Scoreの方法は、当てはめた分布のパーセンタイルに基づいて規格限界を標準化したZスコアに変換するため、正規のCpやCpkと結果を比較できます。ISOの方法はISO 22514に従い、当てはめた分布の0.135パーセンタイルと99.865パーセンタイルから直接指数を計算し、国際規格への適合が求められる場合に推奨されます。